
Dans les achats de matériel pharmaceutique, de nombreux ingénieurs d'assurance qualité et d'équipement font deux erreurs avec FAT. D'abord, ils vérifient uniquement les documents papier et effectuent une simple analyse sans chargement. Deuxième, ils ignorent les contrôles de performances spéciaux pour les structures spécifiques au modèle. Le 45D, également connue sous le nom de presse à pilules, machine à pression de pilule, presseur de pilules, ou compresseur de pilules, utilise une double compression et une double décharge. Les deux structures nécessitent une vérification dédiée.
Qu'est-ce que les tests d'acceptation en usine(GRAISSE)? Il s’agit d’une vérification structurée effectuée sur le site du fabricant avant expédition. Le Presse à comprimés HGZP-45D la structure est complexe. Les tests d'acceptation en usine doivent couvrir les documents, assemblage mécanique, systèmes de sécurité et électriques, mécanismes spéciaux, test de charge, conformité, et fermeture de déviation. Les tests d'acceptation en usine FAT doivent également vérifier les structures spécifiques au modèle., Conformité aux BPF, et 21 Partie CFR 211 exigences article par article.
Une fois l'équipement emballé et expédié par voie maritime, les défauts structurels coûtent cher à réparer. Les retouches et le remplacement des pièces prennent beaucoup de temps. Un coût supplémentaire apparaît, et le démarrage de la production est retardé. C'est pourquoi presse à comprimés FAT doit être minutieux. Il résout la plupart des risques cachés avant que la machine ne quitte l'usine.
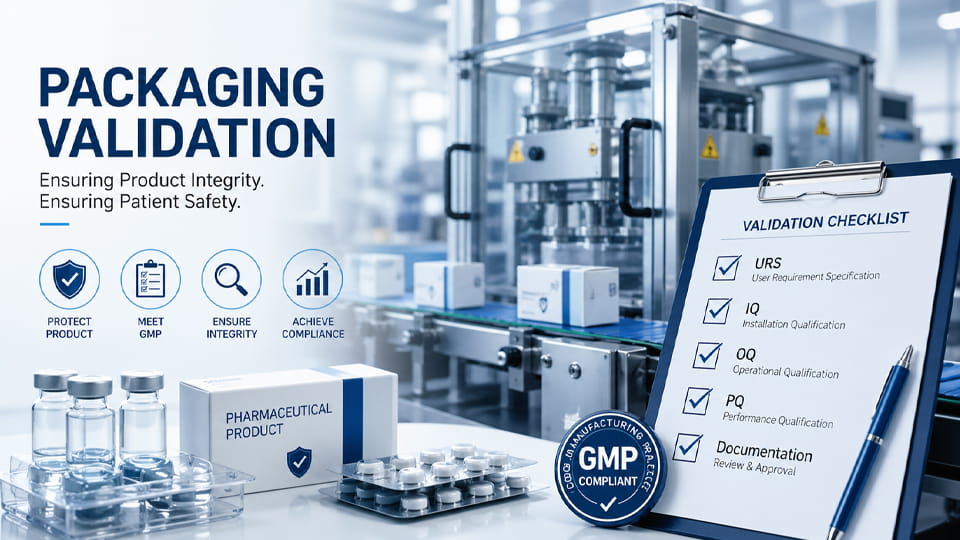
Les documents constituent la base de saisie du travail SAT et IQ/OQ. Vérifiez chaque élément de configuration par rapport au URS. Cela évite les livraisons incompatibles. Avant de commencer, Apprenez à créer une liste de contrôle efficace pour les tests d'acceptation en usine qui couvre chaque élément spécifique au modèle.. Une liste de contrôle claire des tests d'acceptation en usine permet de tracer toutes les étapes de vérification.
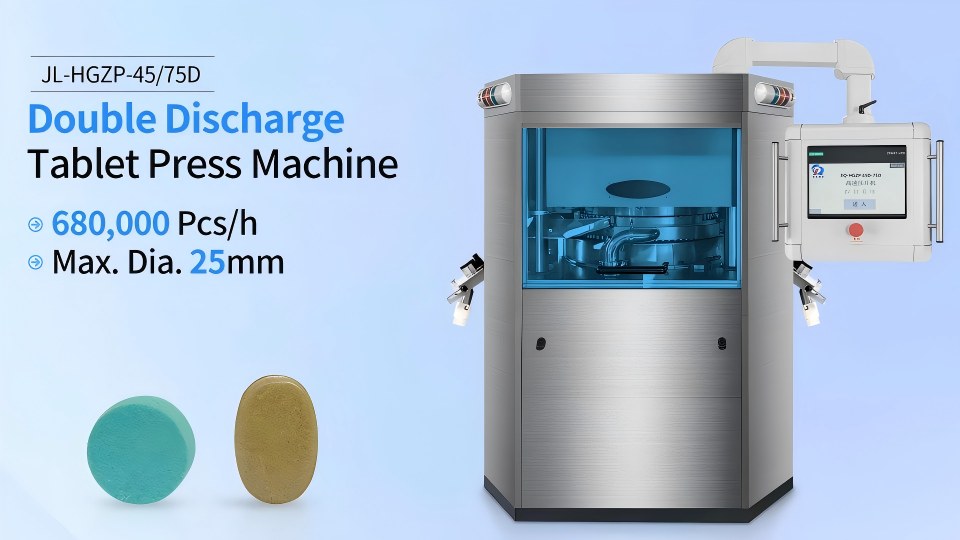
Vérifier l'ensemble du modèle de machine, le nombre de matrices à 45 poinçons, mécanisme de double compression, double décharge, alimentation forcée, et système de dépoussiérage contre le contrat. Les pièces de contact doivent passer 316 acier inoxydable vérification matérielle. Les pièces en contact avec le produit sont en acier inoxydable 316L, offrant une excellente résistance à la corrosion. L'ensemble suit les acier inoxydable ss 316 norme de qualité indiquée dans le contrat. Les instruments de pression et de température doivent être testés et calibrés. Les lubrifiants doivent être certifiés NSF H1 pour répondre aux exigences de contrôle de la lubrification pharmaceutique.
Recueillir des schémas électriques, schémas pneumatiques, schémas de lubrification, et la liste complète des pièces détachées. Réaliser l'opération, entretien, et les manuels SOP de nettoyage. Inclure le dossier PD des tests d'acceptation en usine avec les documents de protocole, dossiers de tests, et certificats d'étalonnage.
Pour les projets d’exportation nord-américains, confirmer la version de l'IHM et les fonctions de piste d'audit. Ceux-ci doivent correspondre 21 Partie CFR 11 exigences du système informatisé.
Les contrôles mécaniques ne concernent pas seulement une apparence propre. Vérifier la précision de l'assemblage de la presse à comprimés, pièces mobiles, et points à risques de lubrification.
Les surfaces de contact avec le matériau ne doivent présenter ni bavures ni rayures. Mesurer le faux-rond du plateau tournant. Les ensembles de rouleaux de pré-compression et de compression principale doivent être serrés, sans relâchement. Les deux jeux de déflecteurs à double décharge et les pièces du diviseur de débit doivent être installés correctement et se déplacer en douceur. Le alimentation forcée et les ensembles de poinçons doivent être faciles à démonter, sans nettoyer les coins morts.
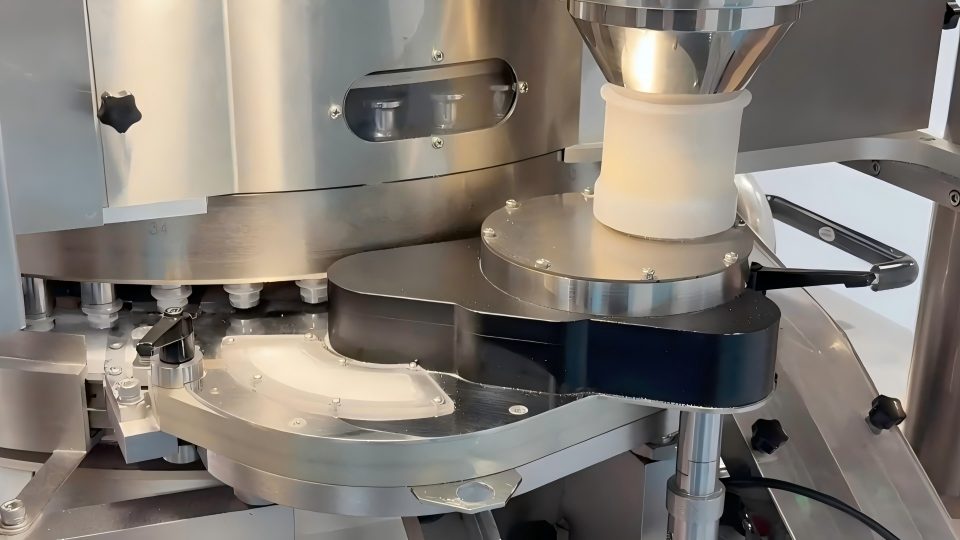
Sur la presse à comprimés HGZP-45D, ne jamais appliquer de graisse au milieu des rails de guidage. L'huile n'est fournie qu'aux roulements et aux points d'engrenage des deux côtés. Confirmer chaque point de lubrification chez FAT. Cela s'arrête lubrifiant de fuite dans la zone du matériau, réunion 21 Partie CFR 211 exigences. Vérifiez simultanément l'étanchéité de tous les raccords pneumatiques..
Réaliser un ensemble complet de démonstration de démontage de moules de presse à comprimés sur site. Vérifiez que le changement se déroule sans problème et que les fixations se verrouillent de manière fiable.. Simuler une condition de production de changement de matériau. Vérifiez à quel point il est facile de retirer les pièces en contact avec le produit. Évaluer le nettoyage, souffler, et accès au rinçage. Confirmez qu’il n’y a pas de coins morts sanitaires cachés par la poudre. Cela réduit la contamination croisée entre les lots et répond aux besoins de changement de multi-produits..
Les verrouillages de sécurité sont un élément difficile à accepter. De nombreux défauts n'apparaissent que dans des conditions anormales. Ne sautez pas ces tests.
Le test de fonctionnement à vide n'est qu'un jugement de base. Cela ne représente pas les performances de production.
Courir à trois vitesses: faible, noté, et maximum. Chaque course ne dure pas moins de 30 minutes. Observer le bruit global et l’augmentation de la température. Le plateau tournant, rouleaux de compression, et le chargeur doit fonctionner sans bruits anormaux. Effectuer une comparaison entre la vitesse définie et la vitesse réelle. Vérifier le cycle de lubrification automatique et le démarrage et l'arrêt du ventilateur de dépoussiérage.
Note: un fonctionnement à vide prouve seulement que la presse à pilules peut tourner. L'adopter ne signifie pas que la production avec du matériel passera. Les performances de base dépendent des deux tests spéciaux ci-dessous.
C'est la partie la plus critique. Il distingue la HGZP-45D des presses à comprimés ordinaires. Sur de nombreuses machines, les paramètres de l'écran peuvent être modifiés, mais le vrai mécanisme ne fonctionne pas.
L'IHM doit permettre un réglage indépendant des pression de pré-compression et de compression principale. Les recettes peuvent être enregistrées et rappelées. Modifier les paramètres de pression et confirmer que les lectures du capteur changent ensemble. Déclenchez séparément la pré-compression et la surcharge de compression principale. Vérifier que l'arrêt de la protection fonctionne.
Combinez cela avec un test de charge. Comparez la dureté du comprimé avec la pré-compression activée et désactivée. Cela prouve que le mécanisme de pré-compression fonctionne réellement. Ce n'est pas seulement une valeur affichée à l'écran.
Ouvrez le 1# décharge et 2# décharger séparément. Ensuite, ouvrez les deux canaux ensemble. Les mécanismes doivent fonctionner sans problème et la collecte des matériaux doit fonctionner. Les positions des déflecteurs de décharge doivent être réglables et verrouillables.
Au stade du chargement, prélever séparément des échantillons de comprimés dans une presse à comprimés provenant des deux points de vente. Comparer le poids, dureté, et consistance de l'épaisseur. Si l'écart entre les deux canaux est trop important, le classement des produits finis devient difficile. Il s'agit d'un élément d'échec clé pour le 45D.
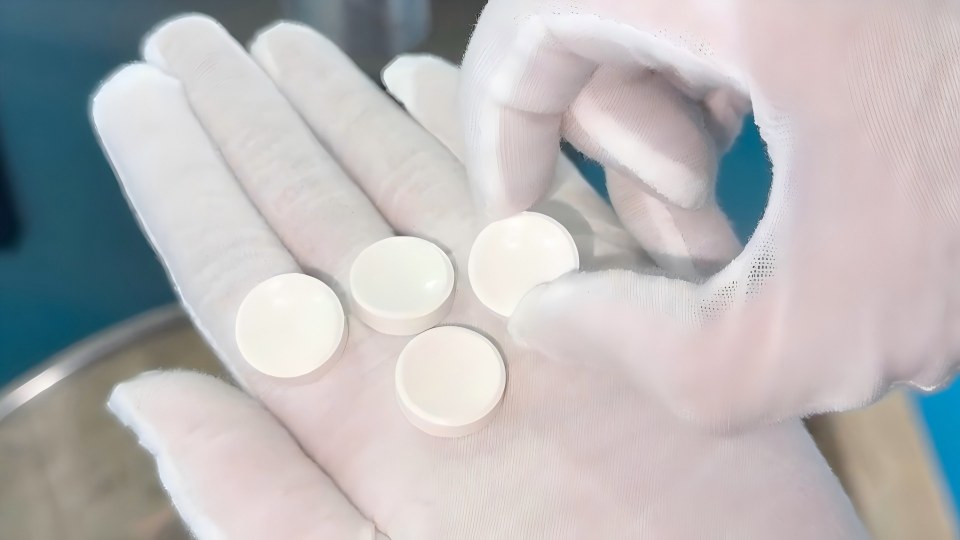
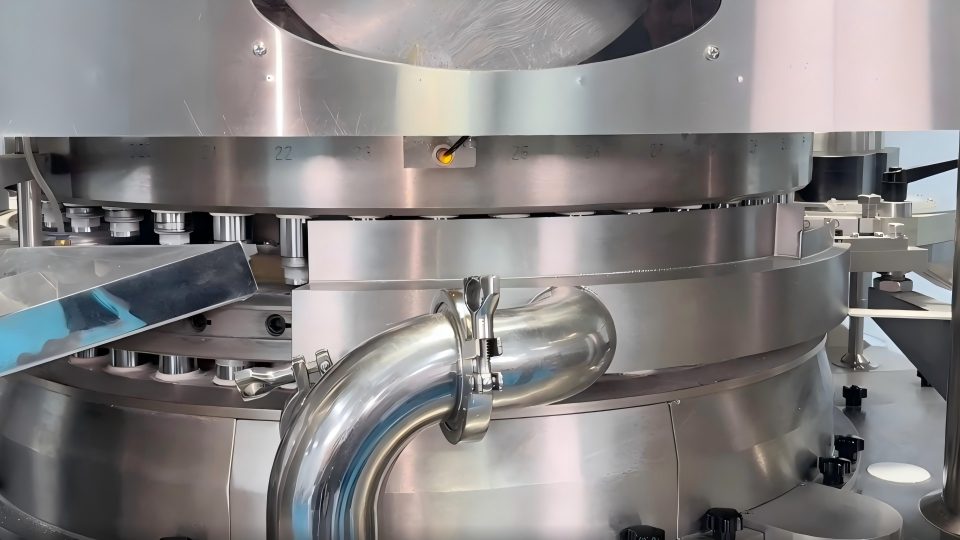
Utiliser des granulés simulés pour le test de charge. Exécutez à plusieurs réglages de vitesse pour simuler entièrement les conditions de production.
Tests complets de stockage et de rappel des recettes, et enregistrement des événements d'alarme. Pour les projets d’exportation nord-américains, tester la piste d'audit. Démontrer le démontage rapide du chargeur, coups de poing, et pièces de décharge. Évaluer la nettoyabilité pour répondre aux exigences cGMP.
Remplissez les données mesurées réelles pour tous les éléments de la liste de contrôle des tests d'acceptation en usine. Jugez honnêtement chaque élément comme étant une réussite ou un échec. Si des problèmes apparaissent, enregistrer le numéro de déviation, description du défaut, et plan correctif. Fermez-les avant l'expédition.
Pour les articles de validation qui ne peuvent pas être finis en usine, marquez-les clairement. Laissez-les pour examen clé à SAT sur le site client. Le rapport de test d'acceptation en usine nécessite les signatures des deux parties. Il constitue un document d’entrée important pour la validation du QI sur site du client..
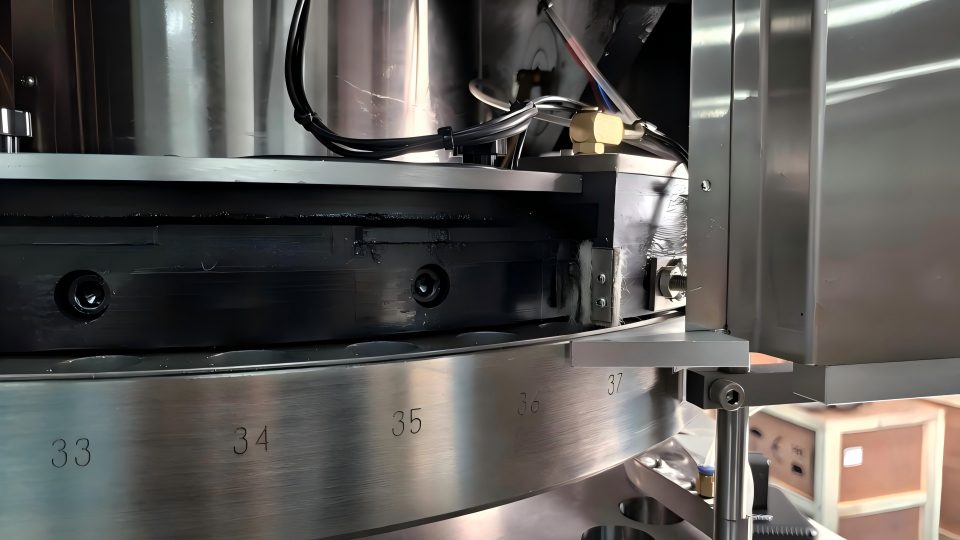
Note: Réussite du test à vide≠performances prêtes pour la production. Procéder aux tests spécifiques au modèle et aux tests de charge.
Le cœur du test d’acceptation en usine HGZP-45D FAT est la vérification ciblée. Ce n'est pas une signature de routine.
Focus sur deux structures particulières: double compression et double décharge. Mettez en pratique les tests de charge simulés et les contrôles de conformité cGMP.. De nombreuses entreprises considèrent le FAT comme un processus simple. Après l'arrivée, ils trouvent un échec de pré-compression, qualité inégale entre deux canaux, ou lubrification non conforme. Cela coûte du temps et de l'argent.
L'arrêt des risques en usine protège la validation ultérieure et raccourcit le cycle de démarrage. Les produits de presse à pilules Jinlu Packing ont été vendus à 85 pays du monde entier. La conception de la machine suit les normes cGMP. Nous fournissons un service de mise en service sur site selon les besoins du projet. Avec un matériel stable et un service complet, nous aidons les utilisateurs pharmaceutiques à finaliser l'acceptation et le démarrage de la production en douceur.