Tests d'acceptation en usine (GRAISSE) et tests d'acceptation du site (ASSIS) sont deux étapes complémentaires de validation des équipements pharmaceutiques. La FAT est effectuée dans les locaux du fabricant de l’équipement (avant l'expédition) pour vérifier que toutes les spécifications et fonctions répondent aux exigences du client. Le SAT est effectué après l'installation sur le site du client pour confirmer que la machine fonctionne correctement dans l'environnement de production réel.. Ensemble, FAT et SAT aident à détecter les problèmes rapidement (gain de temps et d'argent) et assurer Conformité BPF. Cet article explique en détail FAT vs SAT – couvrant ce que chaque test vérifie, principales différences, comment ils s'intègrent dans le cycle de vie IQ/OQ/PQ, exemples de listes de contrôle pour lignes d'emballage (cloque, capsule, comprimé, mise en carton), et questions sur les meilleures pratiques des acheteurs.
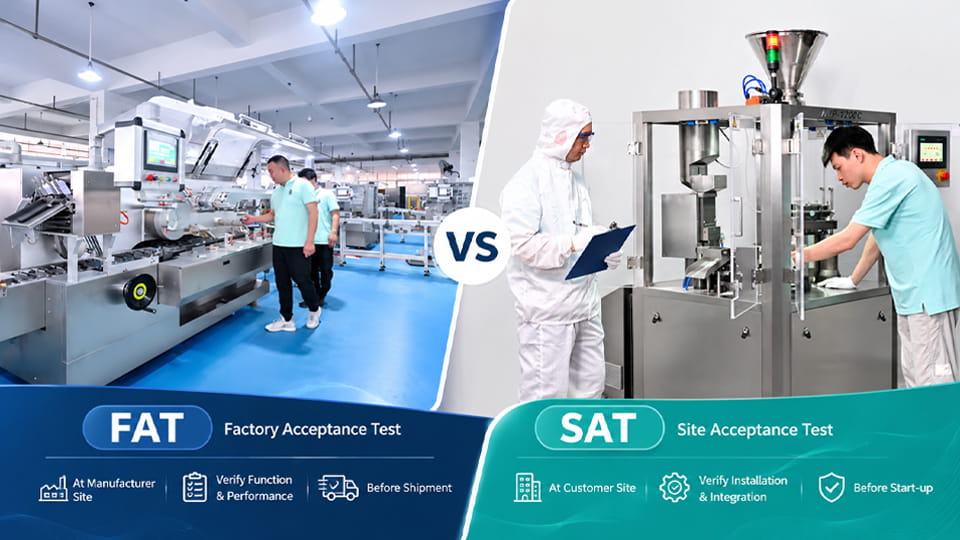
Qu'est-ce qu'un test d'acceptation en usine (GRAISSE)?
UN Test d'acceptation en usine (GRAISSE) est un formel, évaluation documentée de l’équipement sur le site du fabricant, effectuée avant que l'unité soit expédiée au client. Il vérifie que la machine a été construite conformément aux spécifications convenues. Spécification des exigences des utilisateurs (URS) et fonctionne correctement. Pendant le FAT, le vendeur et le client (ou leurs représentants) exécuter un protocole FAT approuvé de cas de test et de listes de contrôle. Les objectifs typiques incluent la démonstration de la conformité aux spécifications, détecter les défauts tôt, et donner à l'acheteur l'assurance que « l'équipement est prêt à être expédié ».
Que vérifie FAT?
En graisse, l'accent est mis sur les performances autonomes et le respect de la conception. Il comprend généralement:
- Contrôles visuels et de construction: Inspecter l’assemblage mécanique, alignement du cadre, câblage, et construire la qualité par rapport aux dessins. Confirmer les numéros de série et les identifiants de modèle.
- Tests électriques et de contrôle: Vérifier les connexions électriques, Versions du logiciel automate/IHM, capteurs et actionneurs. Vérifiez que les écrans de contrôle, recettes, et les alarmes répondent correctement.
- Tests de fonctionnement (Fonctionnement à vide ou à sec): Exécuter chaque fonction principale de la machine (moteurs, lecteurs, mangeoires, radiateurs) sur toute sa gamme. Par exemple, vitesses de cycle au minimum et au maximum, tester les réchauffeurs/rampes de pression, et actionner intentionnellement les verrouillages.
- Vérifications des performances: Utiliser si possible des matériaux de production représentatifs. Pour une garniture ou machine d'emballage, exécuter des échantillons de produits et vérifier le débit, précision, passage, et autres objectifs de performance. (L’utilisation des produits réels du client pendant le FAT est fortement recommandée pour révéler les problèmes spécifiques aux matériaux.)
- Sécurité et verrouillages: Tester les arrêts d'urgence, rideaux lumineux, gardes, soupapes de surpression, etc., pour confirmer que tous les systèmes de sécurité réagissent comme prévu dans des conditions de panne.
- Examen de la documentation: Confirmez que tous les documents requis sont prêts: manuels d'utilisation, schémas électriques et pneumatiques, guides d'entretien, listes de pièces de rechange, certificats d'étalonnage, etc..
- Critères d'acceptation: Tous les tests sont évalués par rapport à des critères d'acceptation préalablement convenus (souvent tiré de l'URS). Tous les écarts ou points ouverts sont enregistrés dans une liste de points à résoudre pour résolution.
Un FAT réussi se termine par un rapport FAT signé, détaillant les tests réussis et répertoriant tous les problèmes à résoudre avant expédition. Essentiellement, FAT garantit que « le système est prêt à être expédié » en vérifiant ses fonctions principales dans des conditions d'usine contrôlées..
Quand et qui se produit la FAT?
Le FAT a généralement lieu une fois la machine entièrement assemblée, mais avant qu'elle ne quitte l'usine du fabricant.. Il fait suite à une qualification de conception (le cas échéant) et précède la livraison. Les principaux participants comprennent généralement des ingénieurs et des techniciens des fournisseurs, et des représentants de la société acheteuse (Ingénieurs assurance qualité/validation, personnel de production). L’équipe de l’acheteur doit arriver préparée, apportant souvent l'URS, protocoles de tests, et tout matériel spécialisé à exécuter. Le FAT est la dernière chance pour l’acheteur de détecter les écarts majeurs sous le contrôle du fournisseur..
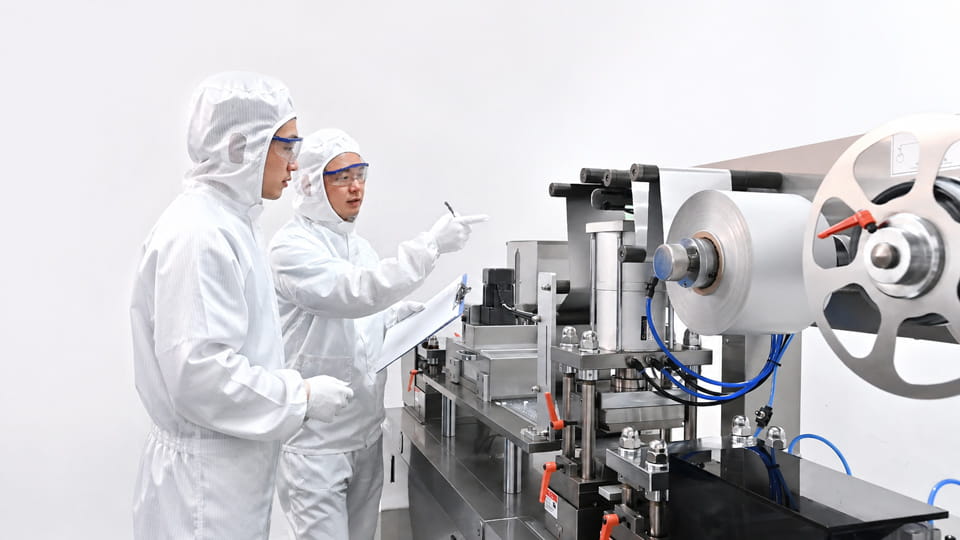
Chiffre: Un produit pharmaceutique machine d'emballage en cloque en cours de test d'acceptation. Dans un FAT rigoureux, chaque sous-système (formation, scellage, alimentation, contrôles) est vérifié par rapport à l'URS. Un SAT ultérieur répète ensuite les tests fonctionnels clés après l'installation dans l'environnement d'utilisation finale.
Qu'est-ce qu'un test d'acceptation de site (ASSIS)?
UN Test d'acceptation du site (ASSIS) est un test documenté effectué dans les locaux du client après la livraison et l'installation de l'équipement, mais avant sa mise en production.. SAT revérifie que la machine répond aux exigences dans son contexte réel d'exploitation. En SAT, l'équipement est vérifié pour une installation correcte, branchement des services publics, intégration du système, et prestation finale.
Que vérifie SAT?
SAT comprend généralement:
- Qualification d'installation (QI) Chèques: Vérifier que l'équipement est installé selon le plan approuvé. Cela inclut la confirmation de l'emplacement correct, nivellement, utilitaires (tension d'alimentation, pression pneumatique, eau, etc.), mise à la terre, et conditions ambiantes. Tous les composants de la machine et la documentation doivent être présents et installés correctement.
- Vérification de l'utilitaire: S'assurer que les utilitaires du site répondent aux exigences de la machine. Par exemple, mesurer la tension réelle, pression/débit d'air, température de l'eau glacée, ou pression de vapeur provenant de l'alimentation de l'installation. Confirmez qu'ils restent dans la plage acceptable spécifiée par la machine.
- Tests d'intégration: Vérifier les interfaces avec les équipements et systèmes du bâtiment amont/aval. Vérifier les liens de communication (par exemple. vers LIMS, MES, SCADA) le cas échéant. Confirmez que les convoyeurs s'alignent, le transfert entre les machines se fait en douceur, et toutes les alarmes en réseau ou la collecte de données fonctionnent dans les conditions du site.
- Répéter les tests fonctionnels en conditions réelles: Effectuer à nouveau les fonctions principales, maintenant avec la machine connectée aux services publics et en utilisant des matériaux de production réels si possible. Par exemple, exécuter un lot de vrais comprimés ou gélules à travers la machine pour confirmer qu'elle répond toujours aux critères de vitesse et de qualité. S'assurer que tous les ajustements apportés aux conditions du site sont efficaces.
- Contrôles de sécurité et environnementaux: Testez à nouveau les verrouillages de sécurité et les dispositifs de protection dans des conditions d'installation réelles.. Vérifier que les exigences environnementales (cours de salle blanche, température, humidité) sont respectées et n’affectent pas négativement le fonctionnement de la machine.
- Critères d'acceptation finale: Confirmez que tous les critères d'acceptation SAT (souvent tiré de l'URS et des protocoles du site) sont satisfaits. Documenter tous les écarts restants dans une liste de points à retenir. Recueillir les approbations des opérateurs et la documentation d'acceptation formelle.
Un SAT réussi se termine par un rapport ou un certificat SAT signé par le fournisseur et le client.. Il fournit la preuve documentée que « l'équipement/le système a été livré en bon état et n'a pas été affecté par le transport » et fonctionne désormais correctement sur site.. En pratique, un SAT approfondi donne l'assurance que la machine est prête pour la prochaine phase de validation (IR/WH/PQ) ou production courante.
FAT contre SAT: 10 Différences clés
- Emplacement: La FAT est effectuée sur le site du fabricant; SAT chez le propriétaire (du client) site.
- Timing: La graisse se produit avant expédition (post-assemblage), alors que SAT est après l'installation (pré-mise en service).
- Environnement: FAT est dans un réglage d'usine contrôlé (parfois pas dans des conditions de salle blanche); SAT est dans l'environnement de production réel avec des conditions ambiantes réelles.
- Utilitaires: En graisse, utilitaires (air, eau, pouvoir) peut être simulé à des valeurs nominales par le fournisseur; en SAT, la machine utilise les utilitaires du site en direct (air réel, eau, alimentation électrique).
- Intégration: FAT teste la machine de manière isolée (parfois avec des charges factices). Les tests SAT incluent l'intégration avec les équipements environnants (par exemple. chargeur en amont, emballeur en aval, systèmes de données).
- Portée des tests: Les scripts FAT ont tendance à être plus exhaustifs (vérifications fonctionnelles complètes, vitesses maximales) pour « éliminer » les problèmes chez les fournisseurs. Les scripts SAT se concentrent sur la confirmation des performances de base dans les conditions du site et sur la vérification des correctifs de FAT.
- Détails de la documentation: Les protocoles FAT sont généralement très détaillés avec des tests d'éléments de ligne (souvent écrit à l'UW). Les protocoles SAT peuvent faire référence aux résultats URS et FAT, afin qu'ils puissent être plus rationalisés.
- Critères d'acceptation: L'acceptation du FAT est strictement basée sur des critères de test en usine convenus à l'avance. L'acceptation SAT inclut tous les critères de site supplémentaires (par exemple. intégration complète, facteurs environnementaux).
- Objectif: Le but de FAT est de « prouver » que la machine a été construite correctement. L'objectif de SAT est de « confirmer » qu'il fonctionne toujours après le transport et l'installation..
- Impact: Les problèmes détectés chez FAT peuvent être résolus auprès du fournisseur (moindre coût). Les problèmes détectés chez SAT nécessitent souvent des temps d'arrêt et peuvent retarder la production. Un FAT approfondi minimise les surprises SAT coûteuses.
En bref, FAT et SAT sont des points de contrôle séquentiels: FAT détecte les défauts dès le début de l'usine; SAT détecte tous les problèmes restants une fois la machine sur site. Les deux sont cruciaux pour la conformité aux BPF et la gestion des risques.
FAT vs SAT en un coup d'œil
| Fonctionnalité |
GRAISSE (Test d'acceptation en usine) |
ASSIS (Test d'acceptation du site) |
| Où & Quand |
Dans les locaux du vendeur, avant l'expédition. |
Sur le site du client, après l'installation. |
| But |
Vérifiez que la machine répond aux spécifications de conception/URS et fonctionne de manière autonome. |
Vérifier le bon fonctionnement de la machine dans la ligne de production réelle (utilitaires, environnement, intégration). |
| Environnement |
Conditions d'usine contrôlées (utilitaires du fournisseur). |
Conditions réelles de l'usine (air réel, pouvoir, température). |
| Portée des tests |
Tests fonctionnels détaillés par rapport aux spécifications contractuelles; simuler le processus en utilisant des matériaux représentatifs si possible. |
Vérifier l'installation (QI), puis répétez les fonctionnalités et les performances de base avec le produit/la configuration finale; tester l’intégration avec les équipements amont/aval. |
| Critères d'acceptation |
Basé sur les exigences des utilisateurs et le plan de test convenu (par exemple. vitesse, précision). |
Confirme les performances ajustées au site (par exemple. qualité de production constante, paramètres utilitaires) répondre aux critères. |
| Documentation |
Protocole FAT formel, dossiers de tests, liste de points à retenir, rapport final FAT. |
Protocole SAT formel (souvent plus simple), journal des écarts/liste de pointage, Se déconnecter, et traçabilité à l'URS. |
| Résultat |
« Matériel approuvé pour l'expédition » (ou liste des correctifs). |
« Machine acceptée sur place » (ou liste des problèmes restants à résoudre). |
Ce tableau met en évidence les principales distinctions: FAT a pour objectif de prouver que la machine est construite selon les spécifications avant il sort de l'usine, tandis que SAT prouve qu'il répond toujours aux exigences après installation dans son environnement de travail. Les deux sont généralement requis sous GMP/Annexe 15 conseils.
FAT contre SAT contre QI contre OQ contre PQ
FAT et SAT font partie du cycle de vie de qualification plus large des équipements GMP. Dans un flux de projet typique, vous commencez par la spécification des exigences utilisateur (URS) et qualification de conception (QD), puis passez à FAT, livraison, installation, ASSIS, et enfin IQ/OQ/PQ sur place. Le diagramme de sirène ci-dessous illustre cette séquence:
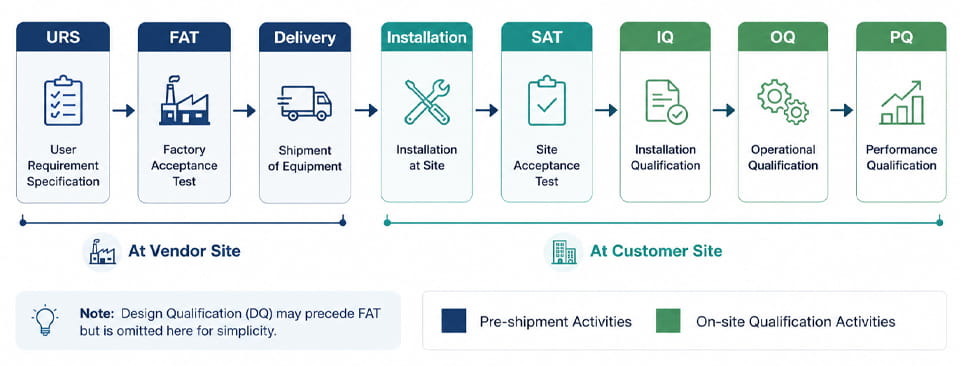
Chiffre: Flux du cycle de vie des qualifications. Après avoir défini URS, un test d'acceptation en usine (GRAISSE) est effectué sur le site du fournisseur. Ensuite, l'équipement est expédié et installé, suivi d'un test d'acceptation du site (ASSIS). Enfin, Qualification d'installation (QI), Qualification opérationnelle (QO), et qualification des performances (PQ) sont exécutés sur place (note: DQ peut précéder FAT mais est omis ici par souci de simplicité).
Ce flux est pris en charge par les directives GMP. Par exemple, selon l'annexe BPF de l'UE 15 et ISPEC&Pratiques Q, les résultats FAT documentés peuvent souvent être exploités dans le QI/OQ, réduire la duplication. En fait, Les lignes directrices ISO/ISPE notent que les « activités FAT contribuent directement à la qualification de la conception ». (QD) et qualification d'installation (QI) preuve," contribuant à réduire le temps de qualification global. En pratique, un FAT rigoureux avec une documentation appropriée signifie que votre équipe IQ peut réutiliser ces résultats (par exemple. vérifications d'installation déjà effectuées) plutôt que de retester les mêmes points.
Liste de contrôle du protocole FAT (Emballage pharmaceutique)
Un protocole FAT complet pour les machines d'emballage pharmaceutique comprend généralement les éléments suivants:
- Protocole FAT pré-approuvé: Un document écrit (basé sur l'URS) qui répertorie chaque cas de test, critères d'acceptation, et la responsabilité. Ceci est approuvé par l’acheteur et le vendeur avant le test.
- Inspection visuelle: Vérifier que la machine correspond aux dessins finaux approuvés, sans pièces manquantes ni dommages. Vérifier les numéros de série et le modèle des composants.
- Mécanique & Inspection électrique: Confirmer tous les composants structurels (cadres, gardes, convoyeurs) et composants électriques (moteurs, câbles, panneaux) sont correctement installés et étiquetés.
- Tests d'alarme et de verrouillage: Déclenchez chaque condition d’alarme et vérifiez la réponse appropriée. Activer chaque verrouillage de sécurité (Arrêt d'urgence, garde de porte, rideau lumineux) pour garantir que la machine s'arrête ou émet des alertes comme prévu.
- Vérifications de contrôle/logiciel: Confirmer les paramètres API/IHM, versions du logiciel, manipulation des recettes, et les niveaux d'accès des utilisateurs fonctionnent. Tester les interfaces opérateur et la logique de contrôle par rapport aux exigences.
- Vérification de l'étalonnage des instruments: Vérifiez que tous les capteurs et instruments disposent de certificats d'étalonnage valides et sont conformes aux spécifications avant utilisation..
- Les performances fonctionnent avec le produit: Faites fonctionner la machine à toutes les vitesses de fonctionnement spécifiées en utilisant un produit représentatif ou les matériaux les plus défavorables.. Mesurer les résultats clés (remplir les poids, débit, qualité d'étanchéité, précision du comptage, etc.) par rapport aux critères d'acceptation.
- Démonstrations de transition: Si plusieurs formats/SKU sont requis, démontrer passage procédures et calendrier selon le contrat.
- Simulation d'utilitaire: Simuler les conditions d'utilité du site (par exemple. faire fonctionner les moteurs à une tension inférieure, appliquer une pression d'air inférieure) pour garantir que la machine peut gérer les écarts d'utilité attendus.
- Examen de la documentation: Assurez-vous que tous les manuels, schémas, guides d'entretien, et les listes de pièces détachées sont complètes et remises.
- Liste de pointage et signature: Documentez tous les problèmes en suspens dans une liste de points à retenir. Après avoir retesté les correctifs, inclure la page de signature finale « Acceptation FAT » dans le rapport FAT.
Suivre cette liste de contrôle permet de détecter les écarts dans l'usine. Par exemple, les experts du secteur mettent en garde contre les enregistrements FAT vagues – uniquement quantitatifs, les données de test spécifiques à l'équipement doivent être acceptées. Accepter de simples déclarations de réussite des fournisseurs ou des listes de contrôle incomplètes peut masquer des problèmes.. Enregistrez toujours les valeurs mesurées et tracez-les jusqu'au numéro de série spécifique de la machine..
Liste de contrôle du protocole SAT (Emballage pharmaceutique)
Un protocole SAT pour les machines d'emballage pharmaceutique couvre généralement:
- Vérifications avant l'installation: Vérifiez que le site est prêt (salle blanche, niveau de fondation), les services publics sont en place (pouvoir, air comprimé, vide, eau), et les dessins d'installation correspondent à la machine.
- Vérification de l'installation: Confirmer que tous les composants mécaniques sont correctement assemblés sur place (aucun dommage dû à l'expédition). Vérifiez que les utilitaires se connectent correctement (tension, pression, couler) et que les conditions environnementales (température, humidité, classification) répondre aux exigences en matière d'équipement.
- Tests de fonction à vide: Exécutez les fonctions clés à vide ou avec un produit factice pour garantir que le câblage et les moteurs restent intacts après le transport.. Vérifiez à nouveau les verrouillages de sécurité dans les conditions du site. (par exemple. l'air de l'usine plutôt que l'air de l'usine).
- Test de branchement utilitaire: Mesurer les paramètres d'utilité réels sur la machine (par exemple. confirmer que la pression d'air réelle et le débit sont conformes aux spécifications).
- Tests d'intégration: Le cas échéant, tester la communication entre cette machine et les équipements en amont/en aval (par exemple. vérifier qu'une machine à compter signale correctement à l'encartonneuse d'indexer).
- Test de performances de production: Faites fonctionner la machine avec un produit réel ou un produit fictif (selon l'URS). Par exemple, faire passer les plaquettes ou les capsules de comprimés à travers la ligne pour confirmer que le rendement et la qualité sont conformes aux exigences. Il s'agit essentiellement d'une exécution PQ du site.
- Formation de l'opérateur & Remettre: S'assurer que les opérateurs peuvent faire fonctionner la machine. Examiner les procédures opérationnelles et demander aux opérateurs d'effectuer des tâches de base sous observation.
- Résolution du problème: Enregistrez tout écart ou résultat SAT dans un journal et vérifiez les actions correctives.. Ce n'est qu'une fois tous les points critiques fermés que la machine est officiellement acceptée..
- Approbation finale: Remplissez un rapport ou un certificat SAT, signe-le, et inclure les données d'exécution finale. Cela devient une preuve de conformité.
En bref, le protocole SAT reconfirme toutes les fonctionnalités critiques en conditions réelles. C'est le dernier point de contrôle avant la mise en service. Par exemple, Jinlupacking note qu'un SAT approfondi génère souvent des données de base qui peuvent être directement intégrées aux protocoles IQ/OQ., éviter de retester les utilitaires et l'environnement.
FAT et SAT pour les machines de conditionnement pharmaceutique
Lignes de conditionnement pharmaceutique (cloque, capsule, comprimé, encartonneuses) ont leur propre accent FAT/SAT. Voici quelques points typiques:
- Machine d'emballage en cloque: FAT devrait vérifier les stations de formage et de scellage. Par exemple, mesurer l'uniformité de la température sur le plateau de thermoformage (±2°C à travers le moule) et matrice de scellage (±3°C) dans les pires vitesses. Tester l’intégrité du joint (tests de pelage selon ASTM F88). Vérifier la précision de l'alimentation des blisters, indexage, alignement du film, et que le système de rejet élimine les blisters mal formés. ASSIS répétera ensuite ces tests avec le blister et les comprimés réels sur le site et confirmera que la machine répond toujours aux spécifications de résistance d'étanchéité et de débit sous l'humidité/température locale.
- Machine de remplissage de capsules: Les points de contrôle FAT incluent l’orientation et l’alimentation de la capsule (vérifier que les capuchons et les corps se chargent correctement), précision de remplissage de poudre (mesurer le poids de remplissage à une plage basse/haute), systèmes de détection (vérifier l'alignement du capteur pour le vide, double, ou mauvaise orientation), et l'intégrité du verrouillage (assurez-vous que les capsules sont bien fermées). Vérifier l'indexation de la tourelle et la précision des servos sans produit. ASSIS testera ensuite la précision du remplissage avec les capsules et le mélange de poudre du client, et confirmer que le mécanisme de rejet de fin de ligne fonctionne lorsque de vrais rejets se produisent.
- Presse à comprimés: Pendant le FAT, les tests incluent l'étalonnage des outils (poids de la tablette, épaisseur, dureté dans toutes les positions de la tourelle), fonctionnement du cadre d'alimentation et de la trémie, et cohérence de la force de pression. Faites fonctionner la presse sous charge aux forces de compression les plus basses et les plus élevées pour vérifier la vitesse du vérin.. ASSIS revérifie les spécifications des comprimés en utilisant la granulation réelle à la taille de lot souhaitée, confirme que la lubrification et les niveaux sonores sont acceptables, et vérifie les barrières de sécurité et les relais de surcharge sur place.
- Machines à compter et à encartonner: Pour les machines à compter, FAT se concentre sur la précision et la rapidité avec des produits fictifs, vérification des capteurs et des chutes de rejet. Pour les encartonneuses, FAT vérifie le formage des cartons, synchronisation d'alimentation, vitesse de sortie, et qualité d'étanchéité. ASSIS testera le fonctionnement continu: introduire des blisters ou des bouteilles dans une encartonneuse et s'assurer que les cartons de sortie sont corrects. Il vérifie également que la compteuse et l'encartonneuse se synchronisent correctement. (par exemple. aucune bouteille manquée).
Dans tous les cas, FAT et SAT vérifient que la machine fonctionne à la vitesse spécifiée et donne le bon nombre/poids/qualité avec le produit réel. Sauter des tests (Par exemple, ne pas exécuter de vrai produit chez FAT) peut conduire à des échecs à la SAT. Comme le prévient un expert, "exécuter un FAT avec les matériaux génériques du fabricant OEM n'est pas la même chose que l'exécuter avec le vôtre" - si vous ne testez pas de vrais matériaux en FAT, les problèmes de site apparaissent souvent plus tard.
Pourquoi une machine peut-elle réussir le FAT mais échouer au SAT?
Même si une machine réussit tous les éléments de la liste de contrôle FAT, il peut toujours échouer au SAT si les conditions changent. Les raisons courantes incluent:
- Différences entre les services publics: La tension, pression atmosphérique, ou la qualité de l'approvisionnement à l'usine peut être en dehors de la plage utilisée dans FAT. Un moteur de convoyeur peut se déclencher à SAT si la tension de ligne est légèrement basse, Par exemple.
- Changement environnemental: Les différences de température ou d'humidité peuvent affecter les processus. Dans un cas, une machine à blister a fait passer le FAT à une humidité modérée. (45% RH) mais l'intégrité du joint échoue sur site à 80% RH.
- Variations du produit: Si le fournisseur n’a pas utilisé le produit ou le matériau d’emballage exact lors de l’exécution FAT, la machine peut se comporter différemment avec le produit réel. (Nous vous conseillons de pousser l’OEM à exécuter vos matériaux chez FAT.)
- Problèmes d'installation: Erreurs de configuration, alignement, ou la fixation pendant le transport peut introduire de nouveaux défauts que SAT doit détecter. Par exemple, un encodeur desserré ou un rail de guidage bousculé peut ne pas être remarqué avant les tests sur site.
- Problèmes d'intégration: La machine peut ne pas communiquer correctement avec d'autres équipements de ligne ou avec le système de contrôle de l'usine à moins que ces interfaces ne soient testées au SAT..
- Liste de pointage non fermée: Si le fournisseur a effectué une version partielle (par exemple. "nous réglerons ce problème après la livraison"), un problème FAT non résolu pourrait n'apparaître qu'à SAT.
En bref, FAT teste la machine de manière isolée; SAT le teste en contexte. Toute différence dans les conditions ou la configuration du site est un mode de défaillance potentiel. Un SAT bien exécuté, cependant, est le contrôle final pour découvrir de tels problèmes avant la production complète.
Que devraient demander les acheteurs à un fournisseur à propos de FAT et SAT?
Lors de la sélection d'un fournisseur de machines, les acheteurs du secteur utilisent souvent la préparation FAT/SAT comme qualificatif clé. Par exemple, Guide d'audit des fournisseurs de Jinlu recommande de demander:
- Disponibilité des documents: "Pouvez-vous fournir une documentation complète sur l'équipement, y compris les manuels, dessins, Rapports FAT/SAT, et modèles IQ/OQ?». (Un fournisseur conforme les fournit de manière proactive.)
- Prise en charge des validations: «Voulez-vous aider à installation et qualification? Fournissez-vous une assistance ou une formation sur site pendant FAT/SAT?». (Assurez-vous qu’ils envoient des ingénieurs à FAT et SAT.)
- Participation au processus: « Qui dirigera la FAT et la SAT ?? Mon équipe d'assurance qualité/validation peut-elle participer ou être témoin des tests?»
- Utilisation d'échantillons: "Voulez-vous exécuter mon produit et mes matériaux d'emballage dans le FAT?» (Comme indiqué, l’utilisation de vrais matériaux est essentielle.)
- Gestion des écarts: « Si quelque chose échoue chez FAT, comment sera-t-il réparé? Allez-vous retester sur place avant expédition?»
- Contrôle des modifications: "Comment gérez-vous les modifications post-commande? Les mises à jour mineures de l'URS peuvent-elles être prises en compte dans les protocoles ??».
- Expérience & Références: « Avez-vous livré ce modèle à d'autres clients pharmaceutiques? Pouvons-nous voir études de cas ou contacter des références?».
- Pièces de rechange et service: « Quelle est votre politique de support en matière de pièces détachées? Offrez-vous des garanties prolongées ou un service local?».
Ces questions permettent d’évaluer la maturité de validation du fournisseur. Un fournisseur expérimenté devrait facilement répondre qu'il livre des machines « prêtes pour l'audit » avec des packages FAT/SAT/IQ/OQ complets..
Liste de contrôle d'acceptation FAT/SAT
Pour garantir un processus d’acceptation fluide, les acheteurs peuvent utiliser cette liste de contrôle rapide FAT/SAT:
- Convenez dès le départ de la portée: Inclure les plans FAT et SAT dans le bon de commande ou l'URS, définir exactement quels tests seront effectués et quels critères doivent être remplis.
- Tests de témoins: Assister au FAT (idéalement en personne) pour vérifier que chaque test est effectué. Si le témoignage à distance, assurer la vidéo en direct des lectures.
- Utiliser les dessins/spécifications finaux: Confirmer que la machine est testée par rapport aux derniers URS et dessins (pas des révisions plus anciennes).
- Apportez des preuves d’étalonnage: S'assurer que les instruments utilisés à FAT/SAT sont calibrés et que leurs certificats sont dans le dossier de documentation.
- Collecter des données brutes: Exiger que toutes les valeurs mesurées (poids, forces, tensions, etc.) sont enregistrés, pas seulement des notes « réussite/échec ».
- Corriger rapidement les écarts: Toute anomalie constatée doit faire l'objet d'un correctif convenu et d'un nouveau test avant acceptation. N’acceptez pas « nous réglerons ça plus tard » sans preuve.
- Traçabilité: Maintenir une matrice de traçabilité reliant chaque point URS aux cas de test et aux résultats FAT/SAT.
- Approbation finale: Ne relâchez pas la machine tant que tous les éléments de la liste de points FAT ne sont pas résolus et que le rapport FAT n'est pas signé.. Répétez pour SAT.
- Vérification avant expédition post-FAT: En option, effectuer une inspection avant expédition pour confirmer que rien n'a changé après FAT (Nous suggérons cette vérification finale une fois la machine emballée).
- Archives documentaires: Conservez des copies de tous les protocoles et rapports FAT et SAT dans vos fichiers de validation. Ceux-ci font partie des dossiers de qualification des équipements..
Suivre une telle liste de contrôle évite les surprises. Par exemple, Voir les photos d’emballage d’un fournisseur ou les notes génériques de contrôle qualité après coup est pas preuve de conformité. La preuve la plus solide est un ensemble complet d’enregistrements FAT/SAT liés à la machine spécifique.
Conclusion
FAT et SAT sont tous deux des contrôles essentiels pour garantir que vos machines de conditionnement pharmaceutique fonctionnent de manière fiable et sont conformes aux BPF.. En testant minutieusement les équipements sur le site du fournisseur (GRAISSE) et encore après l'installation (ASSIS), vous minimisez les surprises coûteuses et validez que tous les points URS sont respectés.
Prêt à rationaliser vos tests d'acceptation? Jinlu Packing livre équipement de qualité pharmaceutique (emballeurs de blisters, charges de capsule, presses à comprimés, lignes de comptage et d'encartonnage, etc.) avec prise en charge complète de FAT/SAT. Chaque machine est livrée avec un protocole FAT/SAT complet et un kit IQ/OQ/PQ pour rendre votre qualification plus rapide et plus fluide.. Contactez Jinlu dès aujourd'hui pour discuter de votre URS et mettre en place des plans FAT/SAT pour votre nouvel équipement, ou visitez nos pages produits pour Machines de remplissage de gélules, Machines d'emballage sous blister, Presses à comprimés, Machines à compter, Encartonneuses et plus. Notre équipe vous aidera à planifier les étapes FAT/SAT et vous fournira une documentation de validation clé en main afin que votre projet reste dans les délais et conforme..
Entrer en contact avec les experts de Jinlu pour des conseils FAT/SAT et assurez-vous que votre nouvelle ligne d'emballage est prête pour la validation dès le premier jour.
FAQ sur FAT vs SAT dans l’industrie pharmaceutique
Quelle est la différence entre FAT et SAT?
GRAISSE (Test d'acceptation en usine) est effectué chez le fabricant de l'équipement’s installation avant expédition pour vérifier que la machine répond aux spécifications convenues et aux exigences fonctionnelles. ASSIS (Test d'acceptation du site) est effectué chez le client’Installation après l'installation pour confirmer que l'équipement fonctionne correctement avec les utilitaires réels du site, environnement, et systèmes connectés.
Pourquoi le FAT est-il important avant d’expédier du matériel pharmaceutique?
FAT permet à l'acheteur et au fournisseur d'identifier la conception, fabrication, contrôle, ou des problèmes de performances avant que la machine ne quitte le fabricant’installation. Les problèmes détectés à ce stade sont généralement plus faciles à étudier et à corriger car l'équipement, équipe d'ingénierie, outils, et l'environnement de test sont facilement disponibles. Un FAT bien planifié peut donc réduire les délais de mise en service et éviter des retouches inutiles chez le client.’le site.
Le FAT est-il requis avant le SAT?
FAT est généralement effectué avant SAT, mais si c'est obligatoire dépend du projet, contracter, équipement, et exigences de qualité. FAT vérifie l’équipement avant expédition, tandis que SAT vérifie le matériel après installation chez le client’le site. Pour machines pharmaceutiques, les deux tests peuvent se compléter plutôt que se remplacer.
L'équipement peut-il réussir FAT mais échouer SAT?
Oui. La réussite du FAT ne garantit pas que l'équipement réussira le SAT. FAT est généralement effectué dans des conditions d’usine contrôlées, pendant que SAT évalue la machine après le transport, installation, connexion aux services publics réels, et intégration avec d'autres équipements. Différences d'alimentation, air comprimé, conditions environnementales, alimentation du produit, ou l'intégration de ligne peut créer des problèmes qui n'étaient pas visibles lors du FAT.
Que doit inclure une liste de contrôle FAT?
Une liste de contrôle FAT pour les équipements pharmaceutiques doit être basée sur les spécifications convenues et peut inclure l'identification de l'équipement., inspection mécanique, systèmes électriques, Fonctions automate/IHM, alarmes, verrouillages de sécurité, fonctionnement des machines, tests de performances, documentation, et critères d'acceptation convenus. Pour machines d'emballage, la liste de contrôle peut également couvrir la vitesse de production, précision d'alimentation, scellage, codage, rejet, et autres fonctions spécifiques à la machine.
Que devrait inclure une liste de contrôle SAT?
Une liste de contrôle SAT doit se concentrer sur l'équipement après l'installation chez le client’le site. Selon la machine, il peut inclure l'état de l'installation, connexions électriques, air comprimé et autres services publics, fonctionnement des machines, dispositifs de sécurité, alarmes, communication avec les équipements en amont et en aval, performances de production, et fonctions opérateur. Le SAT devrait utiliser des critères d'acceptation convenus avant les tests plutôt que de s'appuyer uniquement sur une démonstration informelle de la machine..
Qui devrait fréquenter FAT et SAT?
FAT implique généralement les ingénieurs du fournisseur et les représentants de l’acheteur (Assurance qualité/validation, ingénierie, opérations). SAT doit inclure le fournisseur d'installation ou l'équipe de service, Assurance qualité/validation, et le personnel opérationnel du client. Des consultants ou inspecteurs tiers sont parfois inclus.
Quelle documentation est requise pour FAT et SAT?
Chacun nécessite un protocole pré-approuvé qui décrit tous les tests, critères d'acceptation, et responsabilités. Pendant les tests, remplir le protocole avec des données et des observations en temps réel. Les livrables incluent le protocole exécuté, une liste de points de tous les écarts, et un rapport final ou un certificat signé. Pour SAT, préparer également une matrice de traçabilité reliant les tests aux exigences URS.
Quelle est la différence entre FAT, ASSIS, QI, et QO?
FAT et SAT sont des tests d'acceptation, tandis que le QI et l'OQ font généralement partie d'une stratégie de qualification d'équipement. FAT vérifie l'équipement chez le fabricant’s installation avant expédition; SAT le vérifie après installation chez le client’le site. QI (Qualification d'installation) se concentre sur la question de savoir si l'équipement a été installé conformément aux exigences approuvées, tandis que OQ (Qualification opérationnelle) vérifie qu'il fonctionne comme prévu dans les plages de fonctionnement spécifiées. La séquence exacte et la documentation dépendent de l'entreprise’s stratégie de validation et exigences du projet.
FAT fait-il partie de la validation GMP?
FAT peut accompagner une stratégie de qualification et de validation d’équipements pharmaceutiques, mais le FAT lui-même ne devrait pas être automatiquement traité comme équivalent à la qualification GMP. Son rôle dépend de l'équipement, exigences du projet, l'évaluation des risques, et système qualité applicable. Dans certains projets, des tests FAT appropriés peuvent fournir des preuves documentées qui seront exploitées lors des activités de qualification ultérieures, réduire potentiellement la duplication inutile lorsque cela est justifié.
Références:
1.Systèmes d'automatisation dans l'industrie des procédés – Test d'acceptation en usine (GRAISSE), test d'acceptation du site (ASSIS), et test d'intégration du site (S'ASSEOIR) —— ANSI/ISA-62381-2026 / CEI 62381:2024
2.Ingénierie SOP-FAT : Test d'acceptation en usine & ASSIS : Test d'acceptation du site —— pharmastate.academy
3.Tests FAT et SAT dans les équipements pharmaceutiques —— Scribd
4.Etudes de qualification en phase de réception SAT de la machine à laver les récipients pharmaceutiques —— Porte de recherche
5.Liste de contrôle des tests d'acceptation en usine et sur site —— Scribd

Une réponse
Il’Il est intéressant de voir comment la distinction entre FAT et SAT peut avoir un impact sur les opérations pharmaceutiques. Lors de nos inspections clients, nous découvrons fréquemment des problèmes d'humidité qui peuvent compromettre les performances de l'équipement. Quand nous utilisons l’imagerie thermique, nous trouvons des fuites cachées qui pourraient entraîner des temps d'arrêt coûteux. Nous conseillons toujours aux propriétaires d'envisager des évaluations approfondies avant de finaliser l'acceptation de l'équipement.. Avez-vous remarqué des tendances dans la manière dont les entreprises relèvent ces défis pendant la phase de tests d'acceptation ??