De nombreux fabricants de tablettes et acheteurs d’équipements sont confrontés aux mêmes énigmes: "Mes comprimés continuent de plafonner,» ou "La dureté des comprimés n'est pas constante." Une supposition naturelle pourrait être "il suffit d'augmenter la force de compression." En pratique, le vrai coupable est souvent le pré-compression scène (la légère compression avant la compression finale). De nombreuses presses à comprimés incluent une étape de bourrage préliminaire que les opérateurs négligent parfois. Si la précompression est réglée trop bas, l'air emprisonné reste dans la poudre et provoque des défauts; réglé trop haut, ça peut créer des fractures. Dans cet article, nous expliquerons qu'est-ce que la pré-compression, pourquoi les tablettes modernes l'utilisent toutes, et comment la bonne force de pré-compression est spectaculaire améliore la qualité de la tablette (meilleure dureté, poids uniforme) et prévient les défauts comme bouchage et laminage. Nous verrons également comment régler correctement la précompression sur votre presse..
Dans la fabrication de comprimés, le cycle de compression comporte plusieurs étapes: remplir la matrice avec de la poudre, pré-compression (un léger tamponnement initial), compression principale (la pression finale à haute pression), et l'éjection. Sur un presse à comprimés rotative, Par exemple, le poinçon inférieur se lève initialement pour remplir le dé, et les cames de la tourelle rapprochent alors les poinçons. Pendant pré-compression, une force douce (souvent via de petites cames à rouleaux) est appliqué sur le lit de poudre. Le but n'est pas de former la tablette finale, mais simplement pour consolider la poudre et éliminer l'air avant la grosse compression. Une source industrielle note: "Pendant la pré-compression, une légère force appliquée par le poinçon inférieur consolide la poudre et minimise les poches d'air. Dans l'étape de compression principale, le poinçon supérieur est enfoncé avec une grande force… pour fusionner les granules en un comprimé ». En bref, la pré-compression est l'étape de compression préliminaire dans la presse à comprimés, tandis que la compression principale est le compactage complet à haute force qui donne au comprimé sa forme finale, dureté et densité.
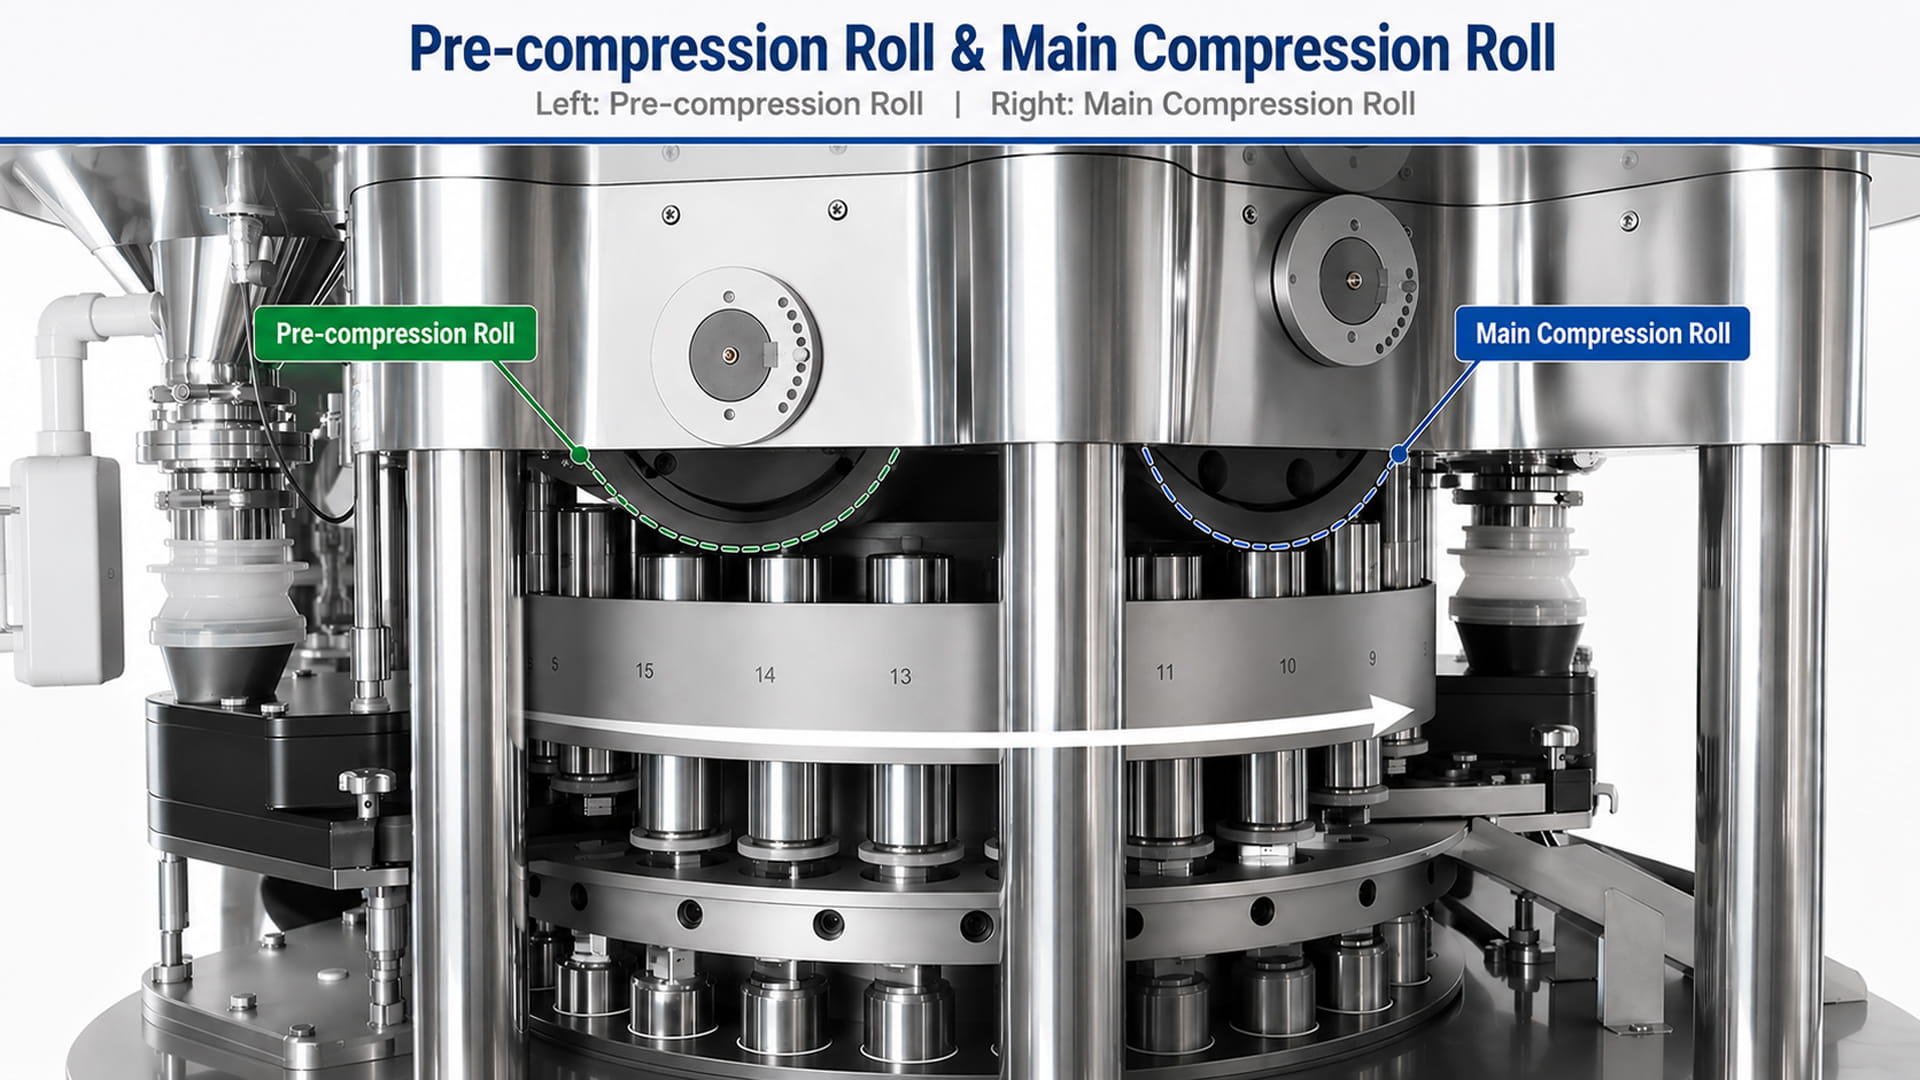
Les presses à comprimés modernes ont souvent rouleaux de pré-compression ou des stations cam dédiées à cette étape. Ces rouleaux de pré-compression « tassent le mélange pour éliminer l'air emprisonné du mélange et ainsi finalement empêcher le bouchage ». Autrement dit, la pré-compression est essentiellement un désaération scène: il expulse l'air afin que la compression principale puisse agir sur la poudre solide, pas de mousse. Par exemple, un manuel d'équipement pharmaceutique explique que des rouleaux de pré-compression sont inclus « pour densifier la poudre avant la compression finale ».. Sans pré-compression, la poudre est peu remplie et contient des vides. Avec pré-compression, les particules de poudre sont légèrement préemballées et une grande partie de l'air est évacuée. La compression principale qui s'ensuit peut alors produire un résultat robuste., comprimé consistant sans expansion soudaine de l'air.
Un moyen pratique de visualiser le cycle est:
Remplissage de poudre → Pré-compression (tamponner légèrement) → Compression principale (force élevée) → Éjection de la tablette
Dans l'étape de pré-compression, les coups de poing essentiellement tasser la poudre juste assez pour expulser l'air et niveler le remplissage. Seulement une petite fraction (parfois ~10-20%) de la force finale est utilisée en précompression – suffisamment pour stabiliser le lit, ne pas finaliser la dureté. L'étape de compression principale applique ensuite toute la force élevée (souvent des centaines de kilonewtons) pour produire le comprimé final.
La pré-compression fonctionne en activant brièvement la presse en mode basse pression. Pendant que la tourelle tourne, le poinçon inférieur monte approximativement jusqu'à la position de remplissage finale dans la matrice. Ensuite, le rouleau ou la came de pré-compression amène les poinçons à se rencontrer sous une légère force.. Cette force légère rapproche légèrement les poinçons supérieur et inférieur., comprimer la poudre juste assez pour laisser l'air emprisonné s'échapper sur les bords. Après pré-compression, le lit de poudre est plus uniforme et moins « moelleux ». Les pilules qui émergent de la zone de pré-compression sont très faibles (ils se désagrègent facilement) mais ils ont moins d'entrefers.
Suivant, l'étape principale de compression commence immédiatement (généralement juste une station plus tard). Maintenant, les coups s'affrontent de plein fouet, produire la tablette finale. Parce que l'air a déjà été évacué et que les particules sont déjà partiellement alignées, la compression principale est plus efficace. En termes pratiques, les opérateurs peuvent ajuster les cames de pré-compression afin qu'un « test du pouce » la tablette est presque formée et à peine cohérente. Le but est littéralement d’éliminer l’air – pas encore de produire un comprimé solide.. Si vous réglez la précompression trop élevée, vous risquez de compacter la poudre trop tôt; trop bas, et l'air reste emprisonné.
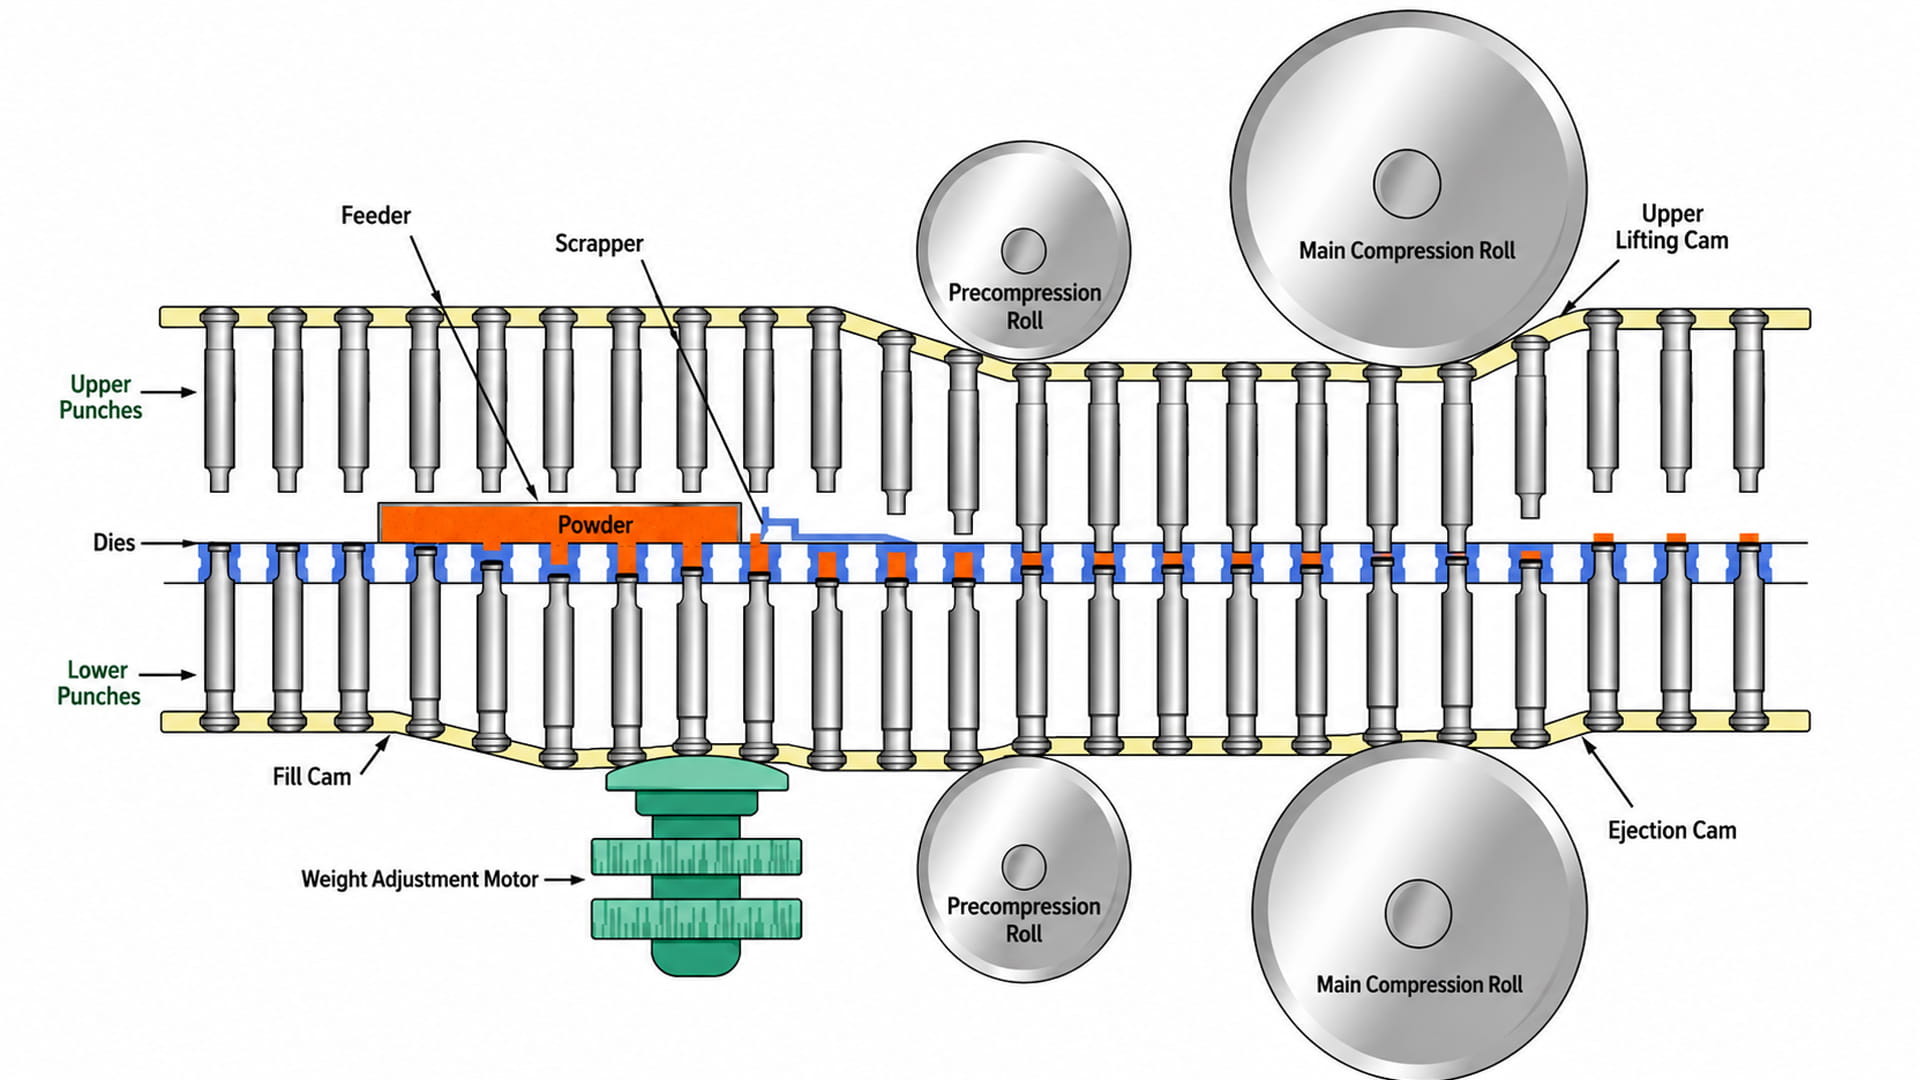
En fonctionnement, vous verrez le poinçon supérieur toucher à peine la poudre lors de la pré-compression. La course du poinçon est courte, mais assez pour faire sortir les poches d'air. Dans un diagramme: Poinçon supérieur ⇓ (légère pression) Poudre → L'air s'échappe → les particules se déposent → Compression principale ⇓ (haute pression) Tablette finie. Cette compression en deux étapes (pré- et principal) est désormais standard sur la plupart des presses rotatives pharmaceutiques, et même de nombreuses presses à poinçon unique incluent une simple étape de précharge pour pré-tamper la poudre.
La pré-compression est absolument cruciale car elle s'attaque à de nombreuses causes profondes de défauts des comprimés. Par lui-même, l'étape de pré-compression évite les problèmes les plus courants:
Les mélanges de poudre contiennent naturellement des poches d'air entre les particules. Si vous comprimez directement sans retirer cet air, l'air emprisonné se dilatera lorsque le poinçon sera relâché, ou provoquer une liaison inégale. Le but principal de la précompression est évacuation aérienne. Comme l'explique un ingénieur pharmaceutique, "Le but de la précompression est d'éliminer l'air emprisonné de la cavité remplie du comprimé.. Cette tâche facilite la principale étape de compression dans la production d’une tablette robuste.. En bref, la précompression est l'étape de désaération de la poudre. Avec une bonne pré-compression, ces bulles d'air s'échappent en premier et ne se dilatent pas à l'intérieur du comprimé en formation. Cela conduit à un contact plus étroit avec les particules pendant la compression principale et à des comprimés plus résistants..
Plafonnement se produit lorsque le haut de la tablette (le "casquette") se fissure et se sépare. L'air emprisonné est souvent la cause: pendant la force soudaine et élevée de compression principale, l'air essaie de s'échapper et peut littéralement tirer le capuchon de la tablette. Sans pré-compression, la majeure partie de cet air est encore dans la filière. En pré-tassant la poudre, la précompression permet à l'air de s'échapper en douceur, pour ne pas faire tomber le bouchon. Comme le note une source, "Une faible force de pré-compression permettra d'éliminer l'air entre les particules, ce qui diminue le potentiel de plafonnement.. En fait, des études montrent l'effet dramatique: une expérience a révélé que sans pré-compression, 80% des comprimés ont subi un plafonnement, alors que avec même 20 à 50 % de pré-compression ajoutée, aucun des comprimés n'est coiffé avant d'atteindre la dureté cible. Autrement dit, une précompression appropriée peut pratiquement éliminer le bouchage entraîné par l'air. (Par contre, une pré-compression insuffisante est un problème de plafonnement classique: le manuel de la presse à comprimés JinLu prévient qu’« une pré-compression insuffisante…[conduit] à une augmentation du piégeage de l'air », provoquant la rupture du capuchon du comprimé.)
Le laminage est similaire au bouchage, mais la tablette se divise en couches plutôt que de simplement perdre le haut. Il s’agit essentiellement d’un plafonnement avancé: après qu'une couche se décolle, de l'air supplémentaire ou du stress peuvent diviser les couches. Encore, l'air emprisonné et une compression inégale sont les principaux coupables. En libérant de l'air tôt, la pré-compression réduit considérablement le risque de formation de couches. Si la précompression est trop faible, une petite poche coincée pourrait d'abord faire éclater le capuchon (plafonnement) puis divisez davantage (laminage). Des sources soulignent que le laminage résulte souvent du même problème que le bouchage.: "L'air emprisonné dans la formulation du comprimé… peut créer des zones de faiblesse localisées qui peuvent provoquer la séparation ou le délaminage du comprimé.". Une bonne pré-compression minimise ces faiblesses, donc le laminage devient rare.
En pré-pressant la poudre, la précompression augmente la zone de contact des particules avant la compression finale. Cela se traduit par une meilleure adhérence lors de la compression principale et, finalement, par une résistance à la traction plus élevée.. En pratique, les comprimés formés avec une étape de précompression efficace ont tendance à atteindre plus facilement leur dureté cible. Dans l'étude Medelpharm ci-dessus, l'ajout de comprimés autorisés par pré-compression pour atteindre le 40 N dureté cible sans rupture, alors que sans pré-compression, la plupart des comprimés sont coiffés tôt. En général, la précompression signifie moins d'entrefers et un lit de départ plus dense, Ainsi, chaque unité supplémentaire de force de compression principale donne un comprimé plus dur.. (Bien sûr, une précompression excessive peut surdensifier la poudre prématurément, dont nous discuterons plus tard.)
Parce que la précompression dépose la poudre de manière plus uniforme sur toutes les matrices, la variation de poids est réduite. Si un dé a plus d’air emprisonné qu’un autre, il pourrait se remplir d'un volume de poudre légèrement différent. La précompression uniformise le remplissage en distribuant mécaniquement la poudre et en expulsant l'air afin que chaque matrice soit emballée de la même manière.. Le résultat final est un contrôle plus strict du poids du comprimé d'une prise à l'autre.. (Inversement, sauter la pré-compression se traduit souvent par une plus grande variation de poids dans les cycles de production.)
Les comprimés correctement précomprimés libèrent généralement moins de poussière fine.. En favorisant la densification, la précompression garantit que les comprimés ont une densité globale plus élevée et moins de vides en surface, les rendant plus solides et moins sujets à l’écaillage ou à la friabilité. En pratique, les opérateurs de presses à comprimés constatent souvent une baisse % friabilité lorsque la précompression est optimisée.
Tous les facteurs ci-dessus contribuent à rendre les tablettes plus belles. Une précompression appropriée aide à produire des comprimés aux faces lisses, arêtes vives, et pas de fissures ni d'éclats. Des défauts comme des chips, les cratères ou les bords cassés sont souvent dus à une libération soudaine d'air ou à un compactage inégal; la pré-compression contribue grandement à éliminer ces défauts. En résumé, une étape de précompression bien réglée conduit à des comprimés qui semblent plus uniformes et plus professionnels.
Pour résumer cette section: sans pré-compression adéquate, vous obtenez exactement les problèmes que vous essayez de résoudre. Le tableau ci-dessous illustre les défauts typiques et leurs causes (souvent lié à une mauvaise pré-compression):
| Problème | Cause probable (souvent lié à une pré-compression insuffisante) |
| Plafonnement | Air emprisonné dans la poudre qui éclate lors de la compression |
| Laminage | Couches internes se séparant à cause de l'air emprisonné/compression inégale |
| Faible dureté | Faible liaison des particules (compression incomplète) |
| Haute friabilité | Mauvais compactage (poudre libre) |
| Variation du poids | Remplissage inégal (poches d'air ou dosage incohérent) |
| Comprimés cassés | Rebond élastique du matériau ou de la contrainte (retour élastique) |
Comme vous pouvez le voir, le bouchage et le laminage se retrouvent directement dans l'air emprisonné (quelles adresses pré-compression). D’autres problèmes comme la douceur ou la friabilité proviennent également d’un « compactage inadéquat »,» quelle meilleure précompression aide à prévenir.
Renforcer l’importance de la pré-compression, réfléchissez à ce qui ne va pas si vous l'ignorez. Sans pré-compression, il reste de l'air dans la filière jusqu'à la compression finale. Quand le coup de poing frappe à plein régime, Cet air n'a nulle part où aller mais à travers la poudre. L'air emprisonné tente de se dilater, conduisant à des défauts de comprimés. En pratique, cela se manifeste par une incidence beaucoup plus élevée de coiffage et de laminage, les principaux symptômes visibles du piégeage de l’air. Même si le plafonnement n’intervient pas immédiatement, la densité des comprimés sera inégale: les bords peuvent être plus denses que le noyau, provoquant des fissures internes plus tard. Le tableau ci-dessus montre que la plupart des problèmes de compression des tablettes (plafonnement, laminage, faible dureté, friabilité, variations de poids, etc.) peut être attribué au problème principal d’un mauvais compactage ou de l’air emprisonné.
En fait, les opérateurs savent par expérience que l'ajout d'un peu de pré-compression corrige souvent le plafonnement. Si les comprimés s'effritent ou si le laminage persiste, cela signifie généralement que la poudre n'a pas été correctement désaérée. En pratique, l'amélioration de la force de pré-compression ou l'ajustement du timing élimine presque entièrement bon nombre de ces problèmes.
Pour clarifier la différence entre les deux étapes de compression, voici une comparaison rapide:
| Fonctionnalité | Pré-compression | Compression principale |
| Force/Pression | Faible (un tamponnage doux, souvent 5 à 20 % de la force finale) | Haut (la pleine force de compactage) |
| But | Retirer l'air & densifier partiellement la poudre | Former la forme finale de la tablette, dureté, et la densité |
| Forme du comprimé | Temporaire; le lit de poudre est lâche (pas de comprimé final) | Final; le comprimé solide est formé |
| Dureté résultante | Très faible (les « comprimés » se séparent facilement) | Dureté totale de la cible |
| Densité après étape | Partiel (la poudre est légèrement compactée) | Complet (tablette à la densité spécifiée) |
| Poinçon/Rouleau | Généralement un petit rouleau ou une came de pré-compression | Rouleaux ou cames plus grands avec un temps de séjour plus long |
| Temps de séjour | Très court (tamponnage rapide) | Plus long (le poinçon maintient la poudre sous pression plus longtemps) |
Par exemple, les analyses techniques notent que les rouleaux de pré-compression sont plus petits et fournissent un tassement court, tandis que les rouleaux de compression principaux sont plus grands et maintiennent le poinçon engagé plus longtemps. L'étape principale de compression est ce qui détermine finalement la dureté du comprimé et ses dimensions finales.. Le travail de la pré-compression consiste simplement à « préparer le terrain » pour la compression principale..
Il n’existe pas de chiffre unique pour la force de précompression. Le réglage optimal dépend de la formulation (propriétés de flux, taille des granules, teneur en humidité, lubrifiants, classeurs, etc.) et l'équipement (vitesse de presse, taille de la tourelle, outillage). Par exemple, une poudre qui s'écoule mal ou qui est très poreuse peut nécessiter plus de pré-compression pour dégazer qu'un mélange granulaire bien fluide. Les facteurs clés comprennent:
De nombreux opérateurs commencent par une « règle empirique » – par exemple, en utilisant environ 10 à 20 % de la force de compression principale comme pré-compression. Cependant, les experts préviennent que même cela 10% règle "ne marche pas toujours". L'approche la plus sûre est réglage empirique. En pratique, vous ajustez la force de pré-compression en fonction d'essais:
Un manuel de presse à comprimés conseille une approche ingénieuse: réglez d'abord la précompression à un niveau supérieur à celui nécessaire (donc les coups arrêtent presque de bouger), puis diminuez-le jusqu'à ce que le slug pré-compressé soit à peine cohérent. La clé est: "Le but est d'éliminer l'excès d'air... pas de fabriquer un comprimé.". Autrement dit, ajuster jusqu'à ce que le gâteau pré-comprimé tienne juste ensemble, puis recule légèrement. Cette méthode garantit une désaération maximale sans compactage excessif..
Des facteurs tels que la vitesse de la tourelle et la formule peuvent nécessiter des tests itératifs. En résumé, commencez bas et augmentez lentement la force de pré-compression tout en surveillant la qualité du comprimé. Il n’existe pas de « force cible » fixe que vous pouvez copier sur tous les produits : chaque formulation aura son propre réglage optimal..
Si la pré-compression est incorrecte, plusieurs problèmes se posent. Le tableau ci-dessous met en évidence les symptômes courants et les remèdes:
| Problème | Solution probable (liés à la pré-compression) |
| Plafonnement | Pré-compression trop faible – Augmenter la pré-compression pour améliorer la désaération |
| Laminage | L’air emprisonné reste – Améliorer la pré-compression (ou augmenter le temps de séjour) |
| Comprimés souples | Faible liaison – assurez-vous que la compression principale est suffisante après pré-compression appropriée |
| Haute friabilité | Mauvais compactage – Vérifier la pré-compression et compression globale; ajuster la formulation si nécessaire |
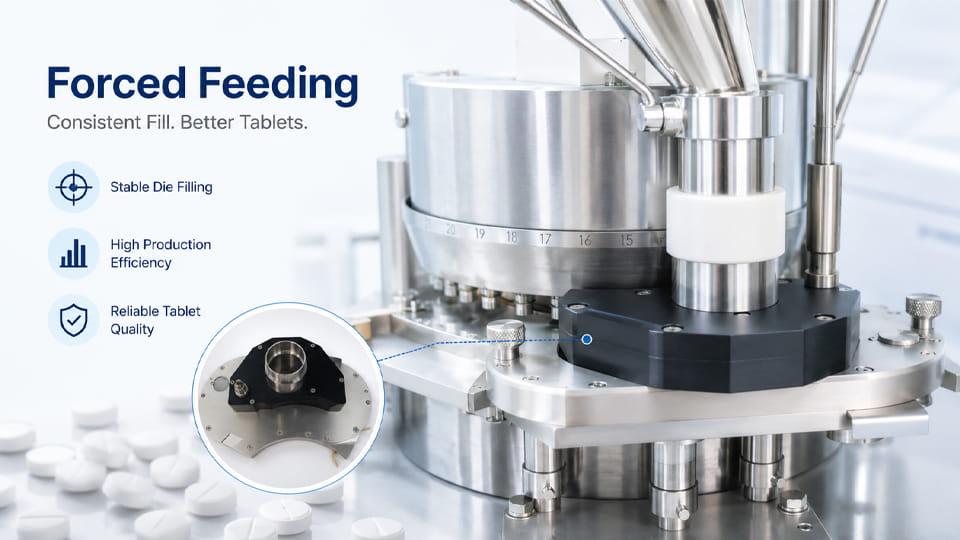
| Variation du poids | Remplissage irrégulier – utilisez l'alimentation forcée ou améliorez le débit de poudre; une précompression constante aide à stabiliser le poids |
| Cueillette (collage) | Frottement du poinçon – généralement un problème d’outillage/lubrification, mais revoir les cames de pré-compression et de décollage (parfois, réduire la pré-compression peut réduire le collage) |
En pratique, « augmenter la précompression » est souvent le premier conseil lorsqu'on entend parler de coiffage ou de laminage doux. En effet, ajouter juste un peu plus de pré-bourrage guérit fréquemment ces défauts. (Soyez juste prudent, comme nous le verrons ci-dessous: trop de précompression peut causer ses propres problèmes.)
Oui – plus n’est pas toujours mieux. Une précompression excessive peut introduire de nouveaux problèmes. Si la force de précompression est trop élevée, vous risquez de trop « prérégler » la poudre avant la pression principale. Cela peut conduire à:
En bref, tu peux dépasser. En règle générale, la précompression devrait être juste suffisante pour éliminer l'air; « un léger bourrage est préférable à une force de précompression élevée ». De nombreux ingénieurs conseillent de commencer par le bas de l'échelle. Si vous vous retrouvez à pousser la précompression au maximum tout en plafonnant, cela signifie probablement un autre problème (formulation ou débit d’alimentation) est en faute, pas simplement le niveau de force.
Aujourd'hui, pratiquement toutes les presses à comprimés multipostes modernes sont équipées d'un étage de pré-compression dédié. Cependant, certains sont mieux équipés pour un contrôle précis. Chez JinluPacking, nous proposons des machines à comprimés conçues pour des performances de pré-compression optimales.. Par exemple, notre série HZP presses (comme le HZP-26/40D, HZP-15/20D modèles) avoir rouleaux de précompression indépendants à chaque station réglable via le panneau de commande. Ces machines sont dotées de commandes de force et de capteurs basés sur un API qui vous permettent de définir et de surveiller la charge de pré-compression exacte.. Par ici, même à grande vitesse, le système maintient une précharge et un temps de séjour constants.
Par exemple, le Presse à comprimés rotative HZP-15/20D (capable de jusqu'à 90,000 onglets/heure) comprend un dispositif d'alimentation forcée amélioré et un réglage indépendant de la pré-compression. Les versions à grande vitesse comme le Presse rotative HZP-26D-40D (jusqu'à 160 000 à 260 000 comprimés/heure) prend également en charge le contrôle de pré-compression (par exemple. sa prépression est réglable jusqu'à 20 kN dans un modèle). Ces machines offrent également une surveillance de la pression en temps réel et un réglage automatisé, ce qui permet d'optimiser la précompression sans incertitude de l'opérateur.

En bref, si vous avez besoin d'une pré-compression fiable, cherchez une presse avec cames de précompression indépendantes (pas seulement un pourcentage fixe) et commandes numériques. Nos presses sont des exemples de cette approche: ils combinent une conception mécanique robuste (outillage et rouleaux de qualité) avec une électronique moderne. Cela garantit que la presse que vous avez choisie peut être réglée avec précision pour répondre aux besoins de précompression de toute formulation., conduisant à des comprimés plus cohérents.
Utilisez la liste de contrôle suivante lors de la configuration ou du dépannage de la précompression sur votre machine:
En ajustant et en enregistrant méthodiquement les résultats, vous trouverez le point idéal où l'air est éliminé sans surdensifier le comprimé.
En résumé, pré-compression n’est pas facultatif – c’est un élément essentiel du fonctionnement d’une presse à comprimés moderne. Un étage de précompression correctement réglé élimine l'air emprisonné et pré-tampe la poudre, conduisant à plus fort, comprimés plus uniformes avec beaucoup moins de défauts de coiffage ou de laminage. Si vos comprimés ont été plafonnés ou présentent une incohérence de poids, revérifiez vos paramètres de pré-compression avant de blâmer la formulation ou la compression principale. L’utilisation même d’une force de précompression modérée peut améliorer considérablement la qualité du comprimé..
Pour les fabricants et les ingénieurs achats, ce qu'il faut retenir est clair: choisissez ou configurez toujours une presse à comprimés offrant un bon contrôle de pré-compression. Toutes les presses rotatives réputées (de R&Des modèles D aux machines de production complète) inclure cette fonctionnalité, mais modèles avec indépendant, les rouleaux de pré-compression réglables vous offrent la plus grande flexibilité.
Si vous avez besoin de plus de conseils ou si vous souhaitez voir des presses conçues pour une pré-compression optimale, notre Gamme de presses à comprimés JinluPacking peut aider. Consultez notre [Page produit de la presse à comprimés] pour plus de détails sur les modèles comme le HZP-45D, et n'hésitez pas à contactez notre équipe pour vous aider à sélectionner la bonne pression ou à régler vos paramètres. Une précompression appropriée est le secret pour obtenir de meilleurs comprimés – faites les choses correctement, et vous résoudrez de nombreux problèmes de production avant même que la compression finale ne commence.
Prêt à éliminer les défauts des comprimés et à améliorer le rendement? Découvrez nos presses à comprimés rotatives hautes performances ou contactez les experts de JinluPacking pour une solution personnalisée.
La pré-compression est la première étape, étape de compression légère dans le cycle de presse à comprimés. Il applique une petite force (généralement via un rouleau de pré-compression) tasser délicatement la poudre avant la compression principale. Cela aide à dégazer la poudre en éliminant l'air emprisonné.
Parce qu'il améliore considérablement l'intégrité de la tablette. En expulsant l'air, la précompression évite les défauts tels que le bouchage et le laminage, et conduit à plus fort, comprimés plus uniformes. Il « amorce » essentiellement la poudre pour la compression finale à haute force..
La plupart des presses rotatives modernes le font. Même les simples presses à station unique sont souvent équipées d'un bourrage à alimentation manuelle.. La précompression est si utile qu’elle est aujourd’hui standard sur presque toutes les machines à comprimés pharmaceutiques..
La pré-compression est une faible force (un tamponnage doux) et il ne compacte que partiellement la poudre pour éliminer l'air. La compression principale est une force élevée et constitue ce qui forme le comprimé final (déterminer la dureté et l'épaisseur). La pré-compression donne un pré-comprimé très faible; la compression principale complète la tablette.
Cela ne résoudra pas à lui seul les problèmes de formulation, mais cela réduit considérablement le plafonnement lié à l'air. Une précompression correctement réglée peut éliminer presque tout emprisonnement d'air, le bouchage dû à l'air est donc largement évité. Cependant, si le plafonnement est causé par d'autres facteurs (comme un mauvais liant ou une vitesse excessive), vous devez également y remédier.
Il n’y a pas de réponse unique – cela dépend de votre matériel et de votre presse.. Une pratique courante consiste à commencer par environ 10% de la force de compression principale et ajuster à partir de là, mais même cette « règle » peut échouer. La meilleure approche est de commencer par une légère pré-compression, puis augmentez-le progressivement pendant les essais jusqu'à ce que les comprimés cessent de se boucher, mais avant qu'ils ne deviennent trop durs ou stressés..
Oui. Trop de précompression peut faire craquer ou plastifier le comprimé au lieu de le former proprement.. Cela peut également rendre les comprimés trop durs ou les faire coller aux poinçons.. Il est généralement préférable de pécher par excès de légèreté sous-tassé plutôt que de sur-tassé.. Une étude a noté qu’« une force de bourrage légère est préférable à une force de précompression élevée »..
Indirectement, Oui. En éliminant l'air et en emballant la poudre, la pré-compression permet à la compression principale de fonctionner plus efficacement, les comprimés atteignent ainsi plus facilement une dureté plus élevée. Dans une expérience, les comprimés nécessitaient une pré-compression pour atteindre la dureté cible sans plafonnement. En général, les comprimés fabriqués avec une précompression appropriée auront une résistance à la traction plus élevée que ceux fabriqués sans cette précompression.
Certainement. Presses à grande vitesse (centaines de tr/min) ont des temps de séjour très courts, ce qui aggrave le piégeage de l'air. Dans de telles presses, une étape de précompression robuste (souvent avec des alimentateurs de désaération et des cames) est essentiel pour éviter de plafonner à grande vitesse. En fait, de nombreux modèles à grande vitesse s'appuient sur des rouleaux de pré-compression indépendants et des alimentateurs forcés pour maintenir la qualité des comprimés à un débit optimal.
Suivez les conseils ci-dessus: commencer bas, ajuster lentement, et suivre les résultats. Vérifiez toujours le bouchage des comprimés, problèmes de laminage ou de poids lorsque vous changez la pré-compression. Utilisez vos commandes de presse (Paramètres de l'automate, boutons de couple, etc.) peaufiner. Et veillez également à optimiser la compression principale en tandem – parfois une légère augmentation de la compression principale est nécessaire lorsque vous augmentez la pré-compression.. Finalement, les essais avec votre formulation actuelle sont le meilleur moyen de la composer.
Références:
1.Une conception d'expériences pour la compression des tablettes —— PharmTech.com
2.Approche QbD: Optimisation du processus de compression des comprimés à l'aide de plans d'expériences —— Porte de recherche
3.Influence du taux d'application de la force pendant la compression sur le bouchage du comprimé —— ScienceDirect
4.Rôle de la précompression dans l'atténuation du plafonnement: Une étude de cas —— ScienceDirect
5.Temps d'arrêt sur la tablette: temps de séjour en fonction de la force par rapport au temps de séjour géométrique —— tandfonline.com
6.Outillage de compression pour tablette – Impact de la modification du bord de la face du poinçon —— Bibliothèque nationale de médecine