
Des comprimés cohérents nécessitent le contrôle de quatre attributs de qualité clés: poids, dureté, épaisseur, et friabilité. Ces attributs de qualité de tablette physique (CQA) jouent un rôle important dans la cohérence de la dose, résistance mécanique, et performances en aval, y compris revêtement de tablette, conditionnement, et libération de drogue. Mais contrôler une propriété ne garantit pas la qualité globale de la tablette. Un comprimé peut atteindre son poids cible mais être encore trop mou, trop épais, ou trop fragile pour résister aux manipulations. L'augmentation de la force de compression peut améliorer la dureté et réduire la friabilité, mais cela peut également diminuer l'épaisseur du comprimé et affecter sa désintégration ou sa dissolution.. Le but n’est pas de maximiser une propriété au détriment d’une autre. Il s'agit de maintenir tous les attributs de qualité des comprimés pertinents dans leurs plages établies tout en maintenant une production cohérente..
Donc, comment parvenez-vous à cet équilibre? Vous devez comprendre comment propriétés de la poudre, le remplissage, pré-compression, force de compression principale, et vitesse de la tourelle influencer la qualité des comprimés. Ce guide rassemble ces relations dans une carte CQA pratique, explique comment résoudre les problèmes de résultats de qualité contradictoires, et montre comment la bonne configuration de la presse à comprimés peut aider les fabricants à maintenir une qualité constante des comprimés à la vitesse de production..
En termes de qualité dès la conception, un Attribut de qualité critique (AQC) est une propriété de la substance médicamenteuse, excipients, ou un produit médicamenteux qui « devrait se situer dans une limite appropriée, gamme, ou la distribution pour garantir la qualité du produit souhaitée.. Pour comprimés oraux solides, Les CQA typiques des produits incluent la puissance (dosage), dissolution, stabilité, et surtout attributs physiques comme l'uniformité du poids, dureté, épaisseur, et friabilité. Ces attributs affectent la pureté, force, et libération de médicaments.
Ensemble, ces quatre CQA – poids, dureté, épaisseur, friabilité – constitue le principal profil de performance physique d’un comprimé. Ils renvoient aux attributs matériels en amont (par exemple. flux de poudre, taille des particules, niveaux de liant) et paramètres de processus (par exemple. profondeur de remplissage, forces de compression, vitesse). Plus tard, nous présenterons un Carte du CQA qui relie les caractéristiques des matières premières et les variables de processus à chaque attribut du comprimé. Mais d'abord, voyons comment ces quatre attributs s'influencent mutuellement.
Ces attributs de tablette sont pas indépendant. Les changements apportés à l’un se répercutent souvent sur les autres:
Compte tenu de ces interdépendances, nous vous recommandons de cartographier les relations. Le schéma ci-dessous (un Carte du CQA) illustre comment les principaux attributs des matériaux et les paramètres de compression influencent chaque comprimé CQA:
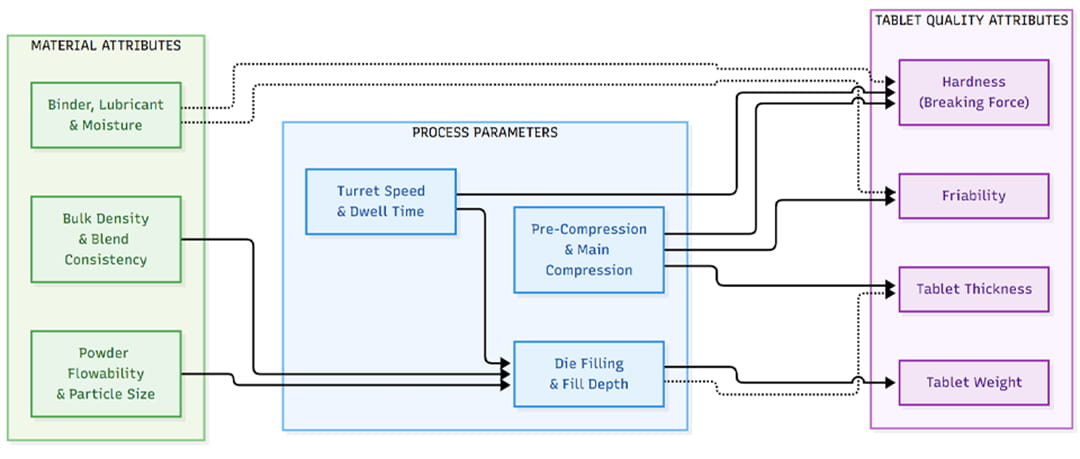
Chiffre: Quel est le poids du comprimé, dureté, épaisseur, et friabilité sont liées lors de la compression. Fluidité de la poudre, taille des particules, densité apparente, et les caractéristiques de la formulation influencent le comportement en matière de remplissage et de compactage de la filière. Paramètres de processus tels que la profondeur de remplissage, force de compression, vitesse de la tourelle, et le temps de séjour affectent le poids du comprimé, épaisseur, force de rupture, et friabilité. Ces relations sont interconnectées et dépendent de la formulation, les fabricants devraient donc évaluer les quatre attributs ensemble plutôt que de les optimiser indépendamment.
Comprendre les CQA sur tablette signifie contrôler le Paramètres de processus critiques (RPC) sur la presse à comprimés. Les CPP clés incluent la profondeur de remplissage (volume de remplissage de la matrice), force de compression principale, vitesse de la tourelle (débit de presse), et paramètres de séjour/pré-compression. Tableau ci-dessous (du guide de référence de JinLu) résume comment chaque paramètre influence la qualité du comprimé:
| Paramètre | Signification technique | Impact sur la qualité des tablettes | Dépannage |
| Profondeur de remplissage (Volume) | Profondeur de poudre dans la filière avant compression | Définit le poids de la tablette (dose) et épaisseur; principale source de variation de poids | Une came d'alimentation incorrecte ou un mauvais débit de poudre provoque des déplacements de poids. Ajustez le profil de la came ou améliorez le débit. |
| Force de compression principale | Pression de poinçon (KN) exercé sur tablette | Augmente directement la dureté et la densité; force plus élevée généralement abaisse friabilité. Trop de force peut provoquer un bouchage ou un laminage. | Si les comprimés sont trop mous, augmenter la force; en cas de plafonnement, réduire la force ou ajouter une pré-compression. |
| Temps de séjour (Durée de compression) | Le temps où la poudre est sous pression (lié à la vitesse de la presse) | Séjour plus long (vitesse plus lente ou presse à deux étages) améliore la liaison interparticulaire et la dureté. Un séjour très court à vitesse élevée risque d'entraîner un mauvais compactage (plafonnement). | Ralentissez la pression ou utilisez deux étapes (pré-comp) si les comprimés se fendent ou sont faibles. |
| Vitesse de la tourelle (RPM) | Vitesse de rotation de la tourelle | Augmente le rendement mais peut dégrader la qualité s'il est trop rapide. Une vitesse élevée réduit le temps de remplissage et peut nuire à l'uniformité du poids et à la consistance de la dureté.. | Équilibrer la vitesse avec le débit de poudre. Ralentissez si le poids/dureté fluctue. |
| Pré-compression | Compression initiale à faible force avant la presse principale | Aide à éliminer l'air et à créer un noyau de comprimé plus uniforme. Il est généralement augmente dureté finale et réduit le bouchage/friabilité. | Ajoutez ou ajustez la pré-compression en cas de bouchage ou de laminage (permet à l'air emprisonné de s'échapper). |
Ces relations signifient, Par exemple, que augmentation de la force de compression augmentera la dureté et réduira la friabilité (bon jusqu'à un certain point). Cependant, pousser la force trop loin risque de provoquer des modes de défaillance de la tablette (laminage, usure des outils). Inversement, changer la profondeur de remplissage (pour contrôler le poids) changera l’épaisseur et peut modifier indirectement la dureté. Comme le montre le tableau, la définition de chaque paramètre nécessite des compromis d’équilibrage, et le dépannage implique souvent de petits ajustements (par exemple. « essayez 1 à 2 kN de force en plus » ou « ajoutez un deuxième étage de compression » jusqu'à ce que les comprimés répondent aux spécifications).
En pratique, tu as l'habitude optimiser un attribut à la fois, tout en surveillant les autres. Voici une séquence pratique pour équilibrer les quatre CQA clés:
Tout au long de cette optimisation, bonne communication avec la formulation est vital. Par exemple, si vous constatez que vous avez besoin d'une force excessive pour atteindre la dureté, tu pourrais demander à R&D pour augmenter la densité du liant ou des granulés. Si la variation de poids persiste, pensez à regranuler le mélange pour un meilleur écoulement. En suivant cette séquence – fixer le poids, régler la dureté, valider la friabilité, Ajustez l’épaisseur – vous vous assurez que les besoins fondamentaux en matière de qualité sont satisfaits en premier, puis peaufinez la robustesse de la tablette.
Même avec une planification minutieuse, défauts des comprimés arriver. Voici les problèmes courants et les solutions rapides, organisé comme un arbre de décision:
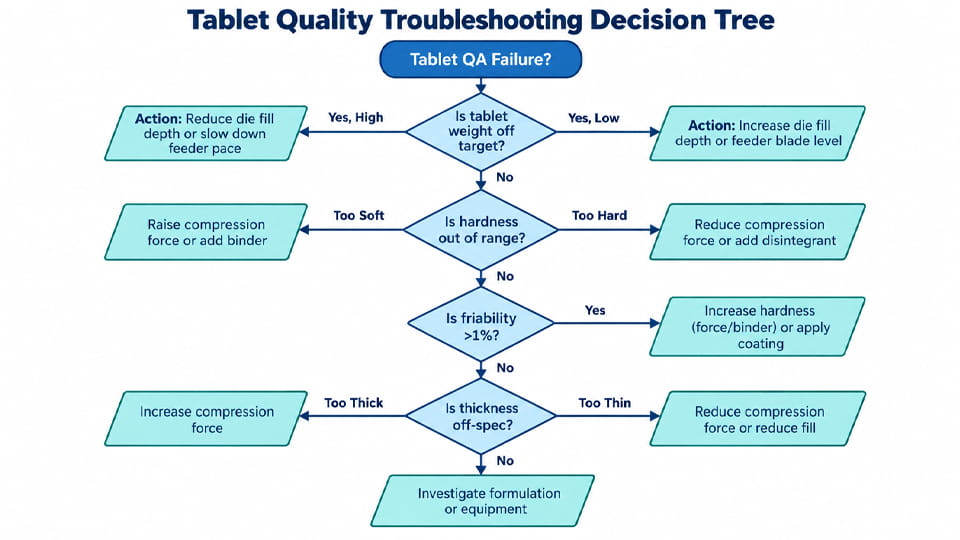
Interprétation: Vérifiez d’abord le poids et l’épaisseur. Un poids élevé signifie généralement un remplissage excessif – réduisez la profondeur de remplissage. Un faible poids signifie un sous-remplissage – augmentez-le. Si le poids est bon, regarde la dureté. Doux (faible dureté) les comprimés nécessitent une force plus élevée ou des ajustements de formulation (plus de liant). Les comprimés très durs peuvent causer des problèmes en aval (comme une lente dissolution), donc vous pourriez reculer ou modifier le désintégrant. Si la dureté est correcte, tester la friabilité. Friabilité >1% signifie généralement que la liaison de surface est faible, donc augmentation de la dureté (forcer) ou appliquer une fine couche peut aider. Enfin, vérifier l'épaisseur: des comprimés trop épais signifient souvent une sous-compression, donc augmente la force; trop fin suggère une surcompression ou un remplissage excessif. Chaque étape doit être suivie d'une petite vérification par lots pour confirmer le correctif.
En outre, être attentif aux défauts mécaniques courants sur une presse:
N'oubliez pas que la dureté et la friabilité sont essentielles en aval Contrôles de qualité, pas seulement les valeurs en compression. Dur, les comprimés durables sont plus faciles à enrober et à emballer sans se casser. Par exemple, une friabilité élevée signifie que les comprimés perdront de la poussière et des copeaux dans un bac d'enrobage ou sur les lignes d'emballage, provoquant des défauts visuels et une perte de rendement. Inversement, un comprimé avec la bonne dureté mais une épaisseur inégale pourrait entraîner une- ou sous-application de la solution de revêtement ou incohérente pack de cloques compression.
En pratique, s'assurer au préalable que les comprimés ont un poids et une résistance acceptables simplifie l'enrobage. Les comprimés qui répondent aux spécifications de dureté et de friabilité survivent généralement aux rigueurs de l'enrobage. (pulvériser et culbuter) et emballage automatisé. Inversement, si les comprimés sont trop mous (faible dureté), vous verrez des bris et de la poussière dans le bac de revêtement; trop dur (compression élevée) cela pourrait signifier une formation de film incomplète (les revêtements peuvent se fissurer). Idéalement, l'épaisseur du comprimé doit également être uniforme afin que le poids de l'enrobage soit uniforme. L'étude de cas Jinlu note que "dureté (force de rupture) vérifie la résistance interne, tandis que la friabilité vérifie la durabilité de la surface… Ces deux propriétés affectent le traitement en aval – depuis la façon dont les comprimés sont compressés jusqu'à la façon dont ils sont enrobés et finalement emballés.. Autrement dit, considérez toujours ces attributs dans le contexte de l’ensemble de la ligne: une tablette qui ne parvient pas à s'emballer (morceaux cassés) ou présente un revêtement strié est souvent le symptôme d'une mauvaise qualité de compactage en amont.
Les presses à comprimés rotatives modernes sont dotées de fonctionnalités qui facilitent l'équilibrage de ces CQA.:
En tirant parti de ces fonctionnalités de la machine : ajustement automatique du poids, pré-compression, mangeoires forcées, et retour d'asservissement : une ligne de production peut maintenir des CQA de comprimés cohérents, même sous contrainte (grande vitesse) ou variabilité des matières premières. L'effet net est une diminution du nombre de comprimés non conformes et un enrobage/emballage plus lisse plus tard..

Équilibrer le poids de la tablette, dureté, l'épaisseur et la friabilité sont un défi classique de la qualité par conception. En comprenant comment les matières premières et les paramètres de compression déterminent chaque attribut de qualité, vous pouvez mettre en place un robuste stratégie de contrôle. Utiliser des contrôles de poids en cours de processus, dureté, et l'épaisseur pour détecter la dérive tôt, et effectuer le test officiel de friabilité sur les lots finis pour vérifier la durabilité mécanique. Moderne presses à comprimés rotatives (comme la série JinLu ZP) fonctionnalités de l'offre — commande de cames servo-entraînée, retour sur le poids, compression en deux étapes, mangeoires forcées - qui rendent cet exercice d'équilibre beaucoup plus facile.
Prêt à rationaliser la production de vos tablettes? Contacter JinLu Emballage pour découvrir nos hautes performances presses à comprimés rotatives, équipé d'un contrôle automatique du poids et d'une surveillance de la compression. Nous pouvons organiser des tests d'échantillons sur votre formulation pour optimiser les attributs de qualité de vos comprimés..
Pharmacopées (comme l'USP) exiger que chaque comprimé soit proche du poids moyen. Une spécification courante est que pas plus de 2 de 20 les comprimés peuvent s'écarter en dehors de ±5 % de la moyenne (pour tablettes >80mg). Pour les très petites tablettes (<80mg), la limite est de ±10 %. Cependant, vos propres spécifications peuvent être plus strictes en fonction de la dose et de la puissance de l'API. Référez-vous toujours à l'USP ou à votre forme posologique.
Dureté du comprimé (force de rupture) est mesuré par un testeur de dureté (manuel ou électronique). Le testeur compresse un seul comprimé jusqu'à ce qu'il se fissure, rapporter la force maximale (en kg ou Newtons). Les testeurs numériques modernes enregistrent souvent le diamètre et l'épaisseur en même temps. Selon l'USP , vous prenez en moyenne plusieurs comprimés et définissez une plage min/max. En production, la dureté est généralement surveillée en continu et ajustée via les paramètres de la presse selon les besoins.
D'abord, réduire la force de compression par petites étapes. Vérifiez également si vous pouvez diminuer le liant (ou augmenter le désintégrant). Une dureté très élevée peut ralentir la dissolution ou rendre les comprimés difficiles à avaler.. Après ajustement, toujours tester à nouveau la friabilité et la désintégration.
Une friabilité élevée signifie généralement que les comprimés sont sous-comprimés ou mal liés. Augmentez la dureté du comprimé en augmentant la force de compression ou en améliorant la formulation (plus de liant, granulation). L’ajout d’un film mince résout souvent la friabilité mineure, mais la racine est la densification. Assurez-vous également que vous disposez d'un temps de séjour/pré-compression adéquat pour consolider complètement le comprimé..
Oui. Différentes formes (rond ou oblong, simple ou double convexe) répartir différemment la force de compression. Par exemple, les comprimés très épais ou hauts ont tendance à être plus durs, alors que les comprimés minces peuvent nécessiter moins de force. Si vous changez d'outillage ou de dimensions de matrice, vous devez requalifier les paramètres de remplissage et de force. Mesurez toujours l'épaisseur des nouvelles formes de comprimés, et regardez comment cela affecte la dureté et la friabilité lors des essais.
Cela dépend des directives réglementaires et des risques. Typiquement, poids de la tablette (ou du contenu) est échantillonné au moins toutes les heures (ou plus fréquemment) pendant une course. La dureté et l'épaisseur peuvent être vérifiées de la même manière (par exemple. 3–5 comprimés par quart de travail) voire en ligne en permanence si vous disposez de testeurs automatiques. La friabilité est généralement vérifiée sur un lot complet à la sortie. Une bonne pratique consiste à définir des contrôles en cours de fabrication pour le poids et la dureté avec des critères d'acceptation., et ne fais la friabilité qu'à la fin (puisque c'est destructeur).
Assurez-vous que le mélange a un bon écoulement (envisager le slugging ou la granulation sinon). Ajustez la hauteur du cadre d'alimentation et la palette, ou utilisez un distributeur forcé. Vérifier l'alignement du poinçon et de la matrice. Si la variation persiste, une servo-presse peut contrôler activement le poids via une boucle de rétroaction. En résumé: améliorer le flux + régler finement la came d'alimentation.
Les chapitres de l'USP sont (Variation du poids/uniformité du contenu), (Force de rupture du comprimé, c'est à dire. Dureté), et (Friabilité des comprimés). Ceux-ci donnent des méthodes standard (comme le nombre de comprimés, nombre de rotations pour la friabilité, etc.). Nous suivons ces protocoles dans notre laboratoire de contrôle qualité. Par exemple, USP friability test is described in JinLu’s resource.
Références:
1.Je Q8 (R2) Développement pharmaceutique —— Agence européenne des médicaments
2.Gestion des risques liés à la qualité —— Je Q9(R1)
3.Système de qualité pharmaceutique —— Je Q10
4.Force de compression des comprimés en tant que technologie d'analyse de processus (TAPOTER): 100% Inspection et contrôle de l'uniformité du poids des comprimés —— PubMed
5.Performances de désintégration des comprimés: Effet de la pression de compression et des conditions de stockage sur l'absorption des liquides de surface et la cinétique de gonflement ——PubMed
6.Uniformité des unités de dosage —— USP <905>