
Imaginez que vous avez augmenté la vitesse de votre presse à comprimés rotative (une machine à presser les pilules ou une machine à comprimer les comprimés) pour augmenter le rendement – et tout à coup, les comprimés commencent à devenir mous, fissuré, ou le plafonnement. Ce qui s'est passé? Dans une presse rotative à grande vitesse, temps de séjour – le temps que chaque comprimé passe sous compression maximale – a diminué. Le temps de séjour est simplement la période pendant laquelle le plat de la tête du poinçon est en plein contact avec le rouleau de compression.. En termes pratiques, ce sont les millisecondes de pression que chaque comprimé reçoit. Bien contrôler le temps de séjour, et tu deviens fort, comprimés cohérents; précipitez-vous, et vous risquez des défauts.
Le temps de séjour dans la compression des comprimés est un paramètre critique. Il influence directement la dureté des comprimés, résistance à la traction, et taux de défauts (comme un plafonnement, laminage, ou friabilité). Cela est également lié à la vitesse de la presse et choix d'outillage. Dans cet article, nous allons détailler ce qu'est le temps de séjour, comment c'est calculé, pourquoi c'est important pour la qualité des tablettes, et comment vous pouvez le gérer sur votre machine à comprimés rotative (machine de fabrication de tablettes). Nous partagerons des informations sur le secteur et des études récentes pour vous donner une idée claire – sans le jargon des manuels scolaires.. Plongeons-nous.
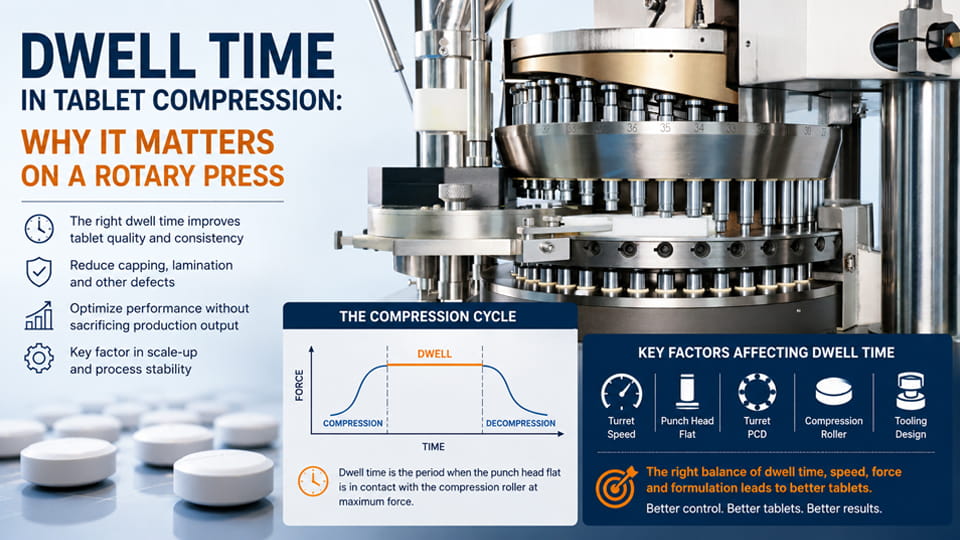
Temps de séjour est le temps pendant lequel le plat de la tête du poinçon reste en contact avec le rouleau de compression pendant la formation du comprimé. Une définition courante est: la période pendant laquelle la force de compression est supérieure à environ 90% de sa valeur maximale. Dans une presse à comprimés rotative, cela se produit juste après le remplissage de la poudre et pré-compression, lorsque les deux poinçons se verrouillent à pleine force et compriment la poudre.
Par exemple, une presse à comprimés JinLu (410 mm PCD) courir à 50 RPM avec une norme 9.525 mm poinçon plat donne environ 8.9 mme de séjour. Si vous passez à une version étendue 15 mm plat (même vitesse), le séjour passe à ~ 14,0 ms – environ un 50% augmenter. Vous pouvez voir à quel point la conception des outils joue un rôle important.
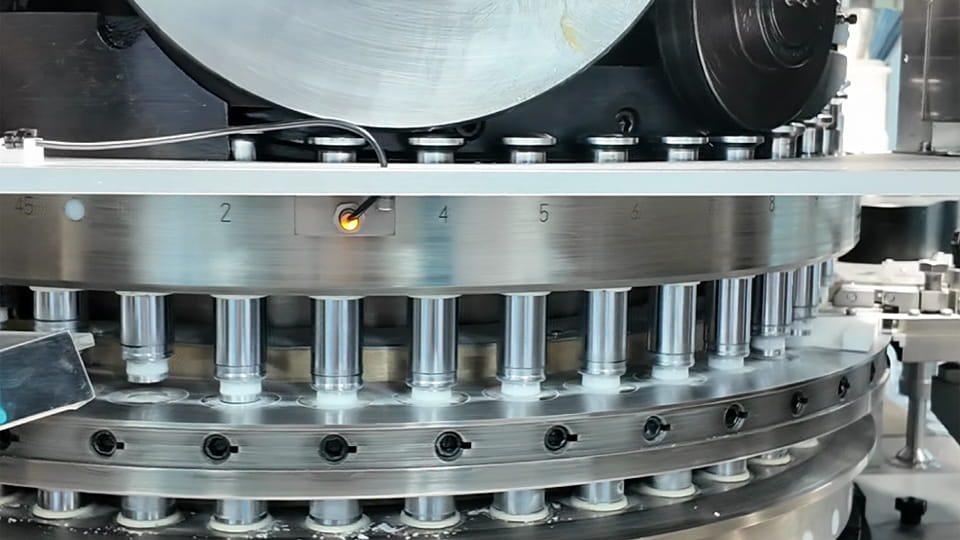
Dans une table de tablette rotative, vitesse de la tourelle (RPM) et le temps de séjour sont inversement liés. Plus la tourelle tourne vite, plus le temps de séjour par poinçon est court. Pensez-y comme à un obturateur d'appareil photo: plus ça bouge vite, moins chaque prise de vue est exposée. Dans une machine à tablettes multipostes , tous les poinçons passent sous le rouleau une fois par rotation de la tourelle, donc:
Par exemple, une presse à 30 RPM pourrait donner 15 Mme habite (juste à titre d'illustration), mais à 60 RPM, ce ne serait qu'environ 7,5 ms. De nombreux fabricants de tablettes notent ce compromis: accélérer la machine, et les comprimés peuvent devenir plus mous ou commencer à se boucher à moins que vous n'ajustiez autre chose. Comme le souligne un guide Jinlu, « Une vitesse de tourelle plus élevée signifie un temps de compactage plus court, donc plus de pré-compression peut être nécessaire pour compenser la perte de temps de séjour ». En bref, pousser le RPM pour la sortie se fait au détriment du temps de séjour – une qualité clé par rapport à. bilan de quantité.
Le temps de séjour est important car il contrôle la durée pendant laquelle le lit de poudre reste sous pression maximale.. Un séjour plus long permet aux particules de se déformer, réarranger, et lier plus profondément. Trop court, et les comprimés peuvent ne pas former de liens solides. Voici les principales raisons pour lesquelles le temps d'arrêt est un paramètre critique dans la compression des tablettes:
Point clé: Le temps de séjour est l'un des facteurs clés (avec force de compression et formulation) qui détermine la qualité de la tablette. Les fabricants résolvent souvent les problèmes en peaufinant: « De nombreuses formulations de comprimés sont sensibles au temps de séjour et nécessitent plus de temps sous compression pour garantir qu'ils sortent de la presse sans aucun défaut. ». En somme, un temps de séjour approprié permet d'atteindre la dureté cible tout en évitant défauts comme le bouchage ou la fissuration.
Lorsque le temps de séjour est trop court pour une formulation donnée, des défauts courants des comprimés peuvent apparaître. En termes clairs, la poudre n'a pas assez de temps pour être pressée. Certains effets incluent:
Cependant, il est important de noter que l'effet peut être dépendant du matériau. Une étude récente utilisant un simulateur de compactage a révélé que dans la plage de temps de séjour réelle des presses modernes (environ 10 à 100 ms), l'impact sur la résistance du comprimé peut être « marginal à inexistant selon le matériau ». Autrement dit, pour certains matériaux, il y a un seuil au-delà duquel le séjour supplémentaire ne change pas grand-chose. Cette étude conclut même qu'en pratique seulement le taux de déformation (vitesse) les choses sur une échelle de temps réaliste. Mais en général, si vos tablettes commencent à montrer des fissures, points faibles, ou des propriétés inégales lorsque vous accélérez la presse, le temps de séjour raccourci est souvent la cause.
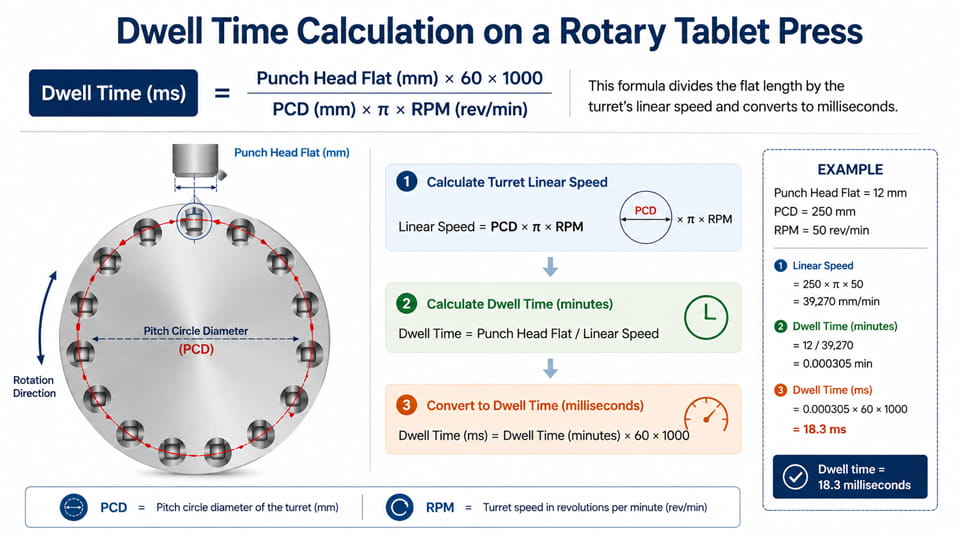
Puisque le temps de séjour dépend de la géométrie et de la vitesse du poinçon, nous pouvons le calculer avec une formule simple. Les références de l'industrie donnent le temps de séjour géométrique (GDT) comme:
Temps de séjour (MS) = (Diamètre plat de la tête de poinçon (mm) × 60 × 1000) / (π × PCD (mm) × tr/min)
Où PCD est le diamètre du cercle primitif de la tourelle, et RPM est la vitesse de la tourelle en tours par minute. Cette formule divise essentiellement la longueur à plat par la vitesse linéaire de la tourelle et la convertit en millisecondes..
Par exemple, un bulletin technique JinLu montre que sur un 410 tourelle mm à 50 RPM, une norme 9.525 mm à plat donne environ 8.88 MS, tandis qu'un 15.0 mm plat étendu donne environ 13.98 MS. Cela correspond à la formule ci-dessus. En pratique, vous voyez souvent des graphiques ou des calculatrices basés sur cette formule; des plateaux de frappe plus grands et des tourelles plus grandes (PCD plus grand) donner un séjour plus long au même régime.
Exemple: Supposons que vous receviez un coup de poing avec un 6 mm à plat sur une presse avec 350 mm PCD fonctionnant à 120 RPM. Branchez-vous sur la formule:
Demeurer (MS) ≈ (6 × 60,000) / (p × 350 × 120) ≈ (360000) / (131946) ≈ 2.7 MS.
Seulement 2.7 Mme habite! Baissez le régime à 60, et le séjour double à ~ 5,4 ms. Ou augmentez la tête plate à 12 mm, et demeurer double à nouveau. Ces calculs simples aident R&Les ingénieurs D et de production comprennent comment les choix de conception affectent le temps de séjour.
Au-delà de la vitesse de la tourelle, plusieurs facteurs influencent le temps de séjour réel sur une presse:
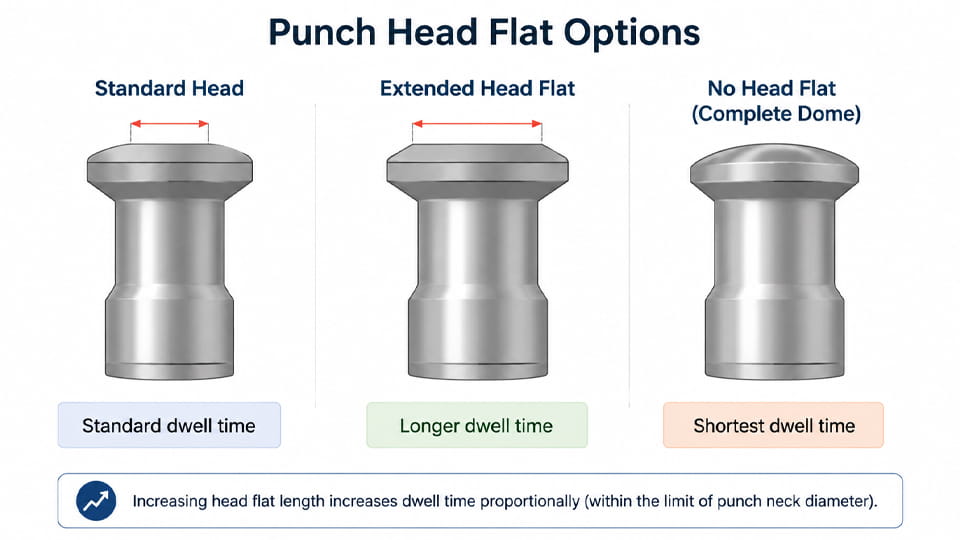
En bref, pour augmenter le temps de séjour sans ralentir la tourelle, vous augmentez généralement la tête du poinçon à plat (ou utilisez des poinçons étendus/elliptiques) ou utilisez une presse avec un diamètre de tourelle plus grand. Fournisseurs d'outils modernes (comme JinLu) proposer des poinçons plats étendus qui s'adaptent aux cames existantes. La solution la plus simple est souvent la suivante – comme le souligne JinLu, "augmenter le diamètre du plat de la tête est le moyen le plus simple de prolonger le temps de séjour sans diminuer la vitesse de la tourelle".
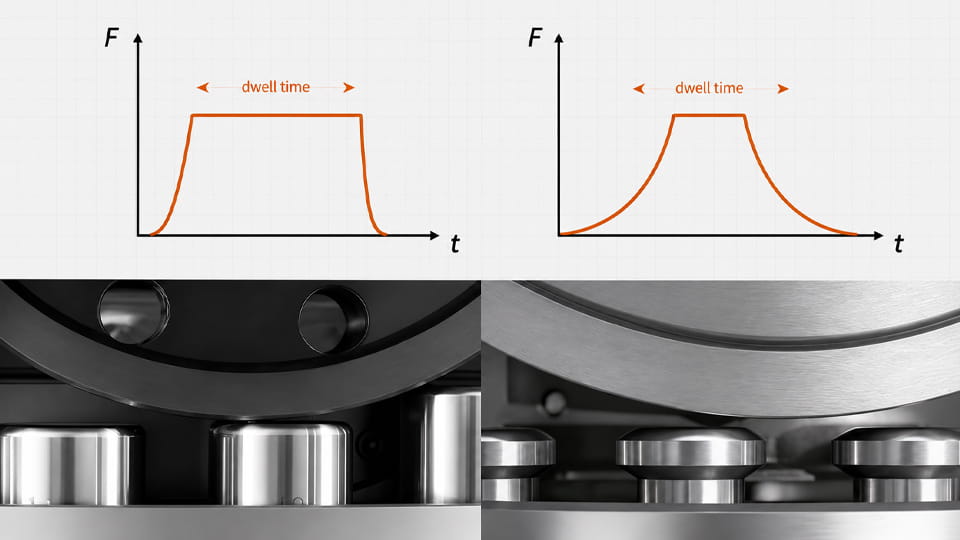
Il est utile de distinguer géométrique demeurer (calculé à partir de la géométrie de l'équipement) depuis basé sur la force demeurer (l'heure réelle à laquelle une tablette voit la force maximale). Le séjour géométrique est ce que vous calculez avec la formule ci-dessus. Mais en pratique, la force maximale n’est pas instantanée – elle augmente légèrement, notamment avec des matériaux élastiques ou à différents taux de compression.
Récent R&D le souligne: un 2024 étude a comparé le séjour géométrique (GDT) au temps de séjour mesuré par un simulateur de compactage (DTF) quand la force est supérieure 90%. Ils ont constaté que le DTF varie en fonction de la force de compression et de la formulation.. Autrement dit, si vous réglez la presse à un certain régime, le « temps réel au-dessus 90% force » peut être plus courte que le GDT si le comprimé est rigide ou si la rampe de force est lente. La différence de DTF entre les formulations diminuait à mesure que la force de compression augmentait, ce qui signifie qu'une force élevée a tendance à utiliser une plus grande partie du temps géométrique disponible.
Implication: Les calculs géométriques sont une bonne base de référence, mais pour des prédictions précises (surtout en R&D et mise à l’échelle) il faut considérer le comportement réel de compression. De nombreux experts suggèrent de mesurer les profils force-temps pour une formulation si le maintien est critique. Toujours, pour la plupart des besoins de production, un maintien géométrique et des changements d'outillage étendus suffisent à mettre en place le processus.
Ralentir la presse est le moyen le plus évident de prolonger le temps d'arrêt, mais ça réduit le débit. Voici des stratégies pour obtenir plus de live tout en gardant un rendement élevé:
En bref: Les têtes plates allongées et les outils optimisés sont la solution idéale. Comme le dit un expert du secteur, « L'outillage plat à tête elliptique… augmente le temps de séjour sur une presse existante sans aucune modification coûteuse ». Cela vous permet de conserver la même vitesse de tourelle et les mêmes cames tout en augmentant la durée de vie.. Les propres produits de Jinlu vantent des conceptions « à temps de séjour plus long » justement pour cette raison.
Il est tentant de penser « il suffit d’appliquer plus de force » pour compenser un court séjour., mais ça a des limites. Plus de force peut parfois améliorer la résistance du comprimé, mais cela augmente également la contrainte sur l'outillage et peut aggraver le bouchage s'il emprisonne l'air. Jinlu note une augmentation du temps de séjour peut réduire la force nécessaire pour une dureté de comprimé donnée. Inversement, si tu augmentes la force sans t'attarder, vous risquez des problèmes d'éjection et des défauts de gaufrage.
La recherche moderne ajoute une nuance: au lieu de passer du temps seul, taux de déformation (lié à la vitesse de compression) est souvent le facteur clé à l’échelle de la production. Les plats à emporter: le simple fait d'augmenter la force n'équivaut pas toujours à une meilleure tablette, surtout si le séjour est très court. Une approche équilibrée (force de compression modérée avec un séjour suffisant) est généralement la meilleure pour la qualité et la durée de vie de l'outil..
Passer d'un R à l'échelle&D ou une presse pilote à une presse rotative commerciale est notoirement délicate. Une raison principale: le temps de séjour sur la presse de laboratoire (souvent à vitesse lente ou à station unique) est généralement beaucoup plus long que sur la presse de production à grande vitesse. Si une formulation est sensible au maintien, une recette qui semblait parfaite en laboratoire pourrait plafonner ou adoucir à grande échelle.
Pour gérer ça, les experts conseillent:
En résumé, vérifiez toujours la résistance des comprimés lorsque vous passez à la vitesse de production. Si les comprimés s'affaiblissent à un régime élevé, la demeure perdue est probablement le coupable. Certains R&Les équipes D ajustent même les formulations (classeurs, lubrifiants) pour réduire la sensibilité du maintien avant la mise à l'échelle.
Puisque le temps de séjour est directement lié à la conception de la presse, il est pris en compte dans la sélection de l'équipement. Pour une production à grande vitesse, considérer:
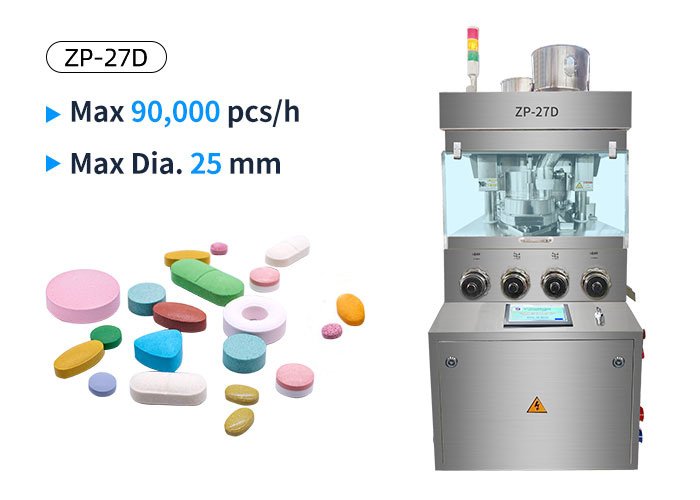
Finalement, demandez-vous: avez-vous besoin de 100 000 comprimés/heure à 8 mm diamètre, ou est-ce que 60k suffiront pour le même rendement? Choisir la bonne presse est un compromis entre vitesse et maintien, et la meilleure machine est celle qui vous offre la qualité nécessaire au résultat souhaité.
Temps de séjour – les millisecondes de compression lors de la compression d’un comprimé – pourraient être une petite chose, mais ça a un gros impact. Cela affecte dureté du comprimé, friabilité, et des défauts comme le bouchage ou le laminage. Dans la fabrication de comprimés à grande vitesse, le temps de séjour relie les points entre la vitesse de la presse, conception d'outillage, et qualité de la tablette. Un court séjour peut entraîner des comprimés mous ou défectueux; un séjour bien géré peut faire fonctionner des formulations difficiles à grande échelle.
La bonne nouvelle est que le temps de séjour est également gérable. En comprenant les facteurs (régime de la tourelle, poinçon à plat, conception de presse) et appliquer des correctifs comme des punchs étendus ou une pré-compression optimisée, vous pouvez atteindre à la fois vos objectifs de qualité et de production. N'oubliez pas de calculer le temps de séjour attendu en utilisant les spécifications du poinçon plat et de la tourelle., et validez toujours à grande échelle avec des mesures réelles. Comme le confirment des recherches récentes, taux de déformation et formulation sont également essentiels – mais même dans ce cas, un temps de séjour approprié fait souvent une différence qualitative.
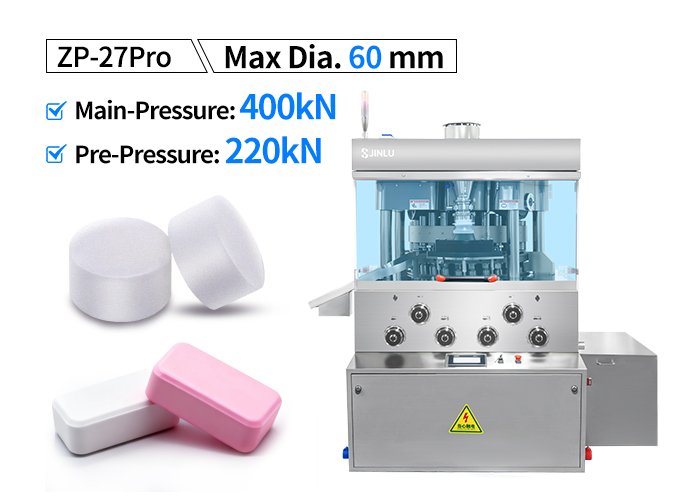
Si votre production présente des problèmes sensibles en direct, passer à l'action. Essayez des têtes plates plus grandes, ajuster la pré-compression, ou consultez des experts en équipement. Jinlu Emballage presses à comprimés rotatives à grande vitesse et les outils sont conçus en tenant compte de ces facteurs – par exemple, la presse à comprimés de 400 kN intègre un « Conception de pressage à temps de séjour plus long » pour assurer une compression complète. Nos ingénieurs peuvent vous aider à trouver la bonne machine et la bonne configuration pour que le temps d'arrêt vous aide, ça ne te fait pas de mal.
Prêt à optimiser votre production de comprimés? Contacter Jinlu Emballage aujourd'hui. Notre équipe peut examiner votre formulation et vos paramètres de presse, suggérer la vitesse idéale de la tourelle ou les changements d'outillage, et même effectuer des essais sur nos presses internes. Nous proposons une gamme de presses à comprimés rotatives – des modèles de table aux systèmes à haut rendement – tous conçus pour un contrôle fiable du temps de séjour. Ne laissez pas le temps passer à affaiblir vos comprimés. Contactez-nous maintenant et assurons-nous que chaque pilule qui sort de votre presse est forte, intact, et exactement ce dont tu as besoin.
Le temps de séjour dans la compression du comprimé est la période pendant laquelle la partie plate d'une tête de poinçon reste sous le rouleau de compression principal pendant la formation du comprimé.. Il est généralement mesuré en millisecondes (MS). Sur une presse à comprimés rotative, le temps de séjour est principalement influencé par la géométrie de la tête de poinçonnage, vitesse de la tourelle, et géométrie de la presse.
Le temps de séjour est important car il affecte la façon dont une formulation répond à la compression, en particulier à des vitesses de production plus élevées. Un temps de séjour plus court peut réduire le temps disponible pour la consolidation et peut contribuer à une résistance moindre des comprimés ou à des défauts tels que le bouchage et le laminage dans les formulations sensibles au séjour.. Cependant, son effet dépend de la formulation et doit être évalué en même temps que la force de compression, taux de déformation, outillage, et d'autres paramètres de processus.
L'augmentation de la vitesse de la tourelle réduit généralement le temps de séjour car les têtes de poinçonnage se déplacent plus rapidement sur les rouleaux de compression.. La diminution du régime de la tourelle augmente le temps de séjour mais réduit également le débit de production des comprimés. Donc, les fabricants de tablettes doivent équilibrer la vitesse de la presse avec la qualité des tablettes et la capacité du processus plutôt que de simplement faire fonctionner la presse à comprimés à son régime maximum..
Un calcul géométrique couramment utilisé est:
Temps de séjour (MS) = (Tête de poinçon plate × 60 × 1000) / (PCD × π × RPM)
Ici, la tête de poinçon plate et le PCD sont mesurés en millimètres, tandis que RPM représente la vitesse de la tourelle. Par exemple, avec un 12 mm tête de poinçon plate, 250 mm PCD, et 50 RPM, le temps de séjour géométrique calculé est d'environ 18.34 MS. Ce calcul décrit le temps de séjour géométrique; le temps de séjour réel basé sur la force peut différer en fonction des conditions de presse et de compression.
Les principaux facteurs incluent la vitesse de la tourelle, géométrie plate de la tête de poinçon, diamètre du cercle primitif (PCD), conception d'outillage, et géométrie de la presse à comprimés. L'augmentation de la vitesse de la tourelle réduit généralement le temps de séjour, tandis qu'une tête de poinçon plus grande et plate augmente généralement la période de séjour géométrique. La conception de la presse et la configuration de l'outillage influencent également le profil de compression réel.
Un temps de séjour plus long peut améliorer la résistance des comprimés pour certaines formulations en permettant plus de temps sous compression., mais il ne produit pas automatiquement des comprimés plus durs dans tous les cas. La dureté et la résistance à la traction des comprimés dépendent également des propriétés de la formulation., force de compression, taux de déformation, outillage, et autres conditions de processus. Donc, le temps de séjour doit être optimisé pour la formulation spécifique plutôt que maximisé par défaut.
Un temps de séjour insuffisant peut contribuer au bouchage ou au laminage dans les formulations sensibles à la vitesse de compression et aux courtes périodes de compression.. Cependant, ces défauts peuvent avoir plusieurs causes, y compris l'emprisonnement d'air, récupération élastique, propriétés de la formulation, précompression inadéquate, force de compression, lubrification, et état de l'outillage. Le temps de séjour doit donc être étudié dans le cadre d'un processus de dépannage de compression plus large..
Les options peuvent inclure l'utilisation d'un outillage avec une tête de poinçon plate plus grande, optimisation de la géométrie des poinçons et des rouleaux de compression, en utilisant une précompression appropriée, ou en sélectionnant une presse à comprimés rotative conçue pour fournir un profil de compression approprié. Réduire simplement la vitesse de la tourelle est le moyen le plus direct d'augmenter le temps de séjour géométrique., mais cela réduit également le débit. La meilleure solution dépend de la formulation, outillage, taille de la tablette, et le taux de production requis.
Le temps de séjour est spécifiquement associé à la période pendant laquelle la partie plate de la tête du poinçon est en contact avec le rouleau de compression et le poinçon ne change pas de position verticale par rapport au rouleau.. Le temps de compression est un terme plus large qui peut décrire la période pendant laquelle la compression se produit.. Donc, le temps de séjour ne doit pas être automatiquement traité comme identique au temps de compression total.
Le temps de séjour est important pendant la mise à l'échelle car le passage d'un R&Une presse à comprimés D ou de laboratoire vers une presse à comprimés rotative de production peut changer la vitesse de la tourelle, géométrie du poinçon, conditions de compression, et le temps disponible pour le compactage. Si la presse de production fonctionne avec un profil de compression sensiblement différent, dureté du comprimé, résistance à la traction, friabilité, ou les taux de défauts peuvent changer. La comparaison des conditions de compression pertinentes lors de la mise à l'échelle peut donc aider à identifier les problèmes potentiels avant la production à grande échelle..
Références:
1.Enquête sur les effets du temps de séjour et de la vitesse de déformation de chargement sur le compactage de la poudre et les propriétés des comprimés: Une étude sur simulateur de compactage —— ScienceDirect
2.Temps d'arrêt sur la tablette: temps de séjour en fonction de la force par rapport au temps de séjour géométrique —— Taylor & François en ligne
3.Influence du temps de séjour prolongé pendant le pré- et compression principale sur les propriétés des comprimés d'ibuprofène —— Bibliothèque nationale de médecine
4.Influence de la conception de la tête de poinçon sur la qualité physique des comprimés produits dans une presse rotative —— Bibliothèque nationale de médecine
5.Rôle de l'attard sur la déformation compacte lors du compriméage: un aperçu —— Université Monash
6.Physique de la compression dans le développement de la formulation des comprimés —— Bibliothèque nationale de médecine