
Le passage d'un produit en capsule du laboratoire à la production commerciale nécessite des contrôles systématiques de la formulation., enveloppe de capsule, processus de remplissage, contrôles en cours de processus, emballage et stabilité, et qualification des équipements. Les facteurs clés incluent les propriétés d'écoulement de la poudre, poids et densité de remplissage, choix du matériau de la capsule (gélatine vs HPMC), technologie de dosage et réglages de la machine. Un essai à l'échelle de la production avec la formulation réelle est essentiel pour confirmer les performances à la vitesse et au poids de remplissage cibles.. Contrôles de qualité (poids brut/net de la capsule, intégrité du joint, Graphiques IPC) et un emballage primaire adapté (blister vs bouteille avec barrières contre l'humidité et l'oxygène) préserver l’uniformité et la stabilité du contenu. Enfin, définir les protocoles FAT/IQ/OQ/PQ pour le remplisseur de gélules, s'assurer qu'il répond à vos spécifications à toutes les vitesses et produit des lots cohérents. Utilisez la liste de contrôle ci-dessous pour guider votre mise à l'échelle et travailler en étroite collaboration avec votre fournisseur d'équipement de remplissage de capsules réduire les risques liés au transfert vers la production commerciale.
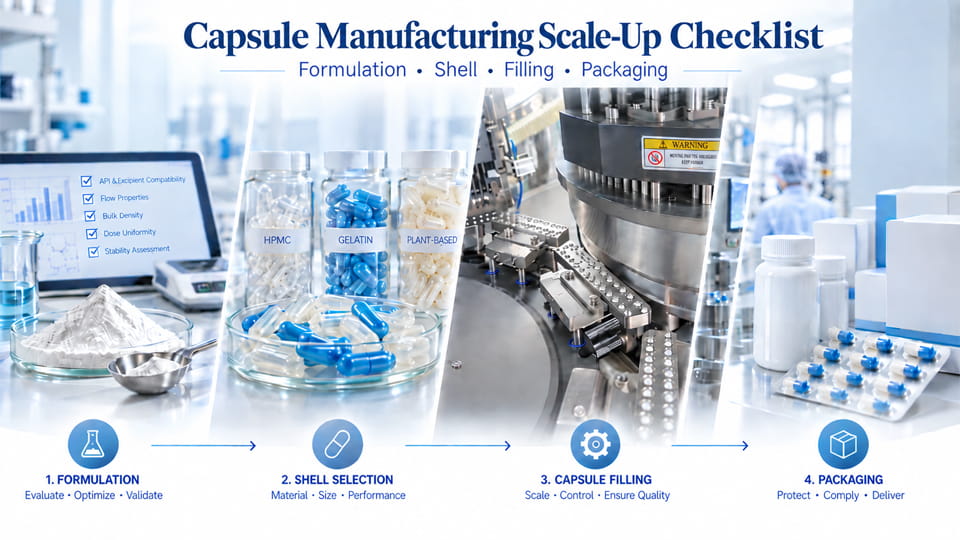
La mise à l'échelle des capsules est le processus de transfert d'un processus de formulation et de remplissage depuis des lots de laboratoire vers une production pilote et commerciale complète.. Il s'agit de vérifier que propriétés du mélange de poudre, remplir le poids, technologie de dosage et paramètres de la machine peut répondre de manière fiable aux spécifications du produit à plus grande échelle. Directives de la FDA (SUPAC-IR) couvre explicitement les changements tels que l'augmentation de la production et les changements d'équipement pour formes posologiques orales solides. En pratique, la mise à l’échelle signifie l’identification des paramètres critiques du processus (RPC) et attributs de qualité (CQA) pendant le développement, puis les confirmer lors d'essais pilotes et d'ingénierie avant la production complète.
Les étapes clés comprennent:
Avant la production à grande échelle, examiner tous les aspects de votre produit et de votre processus. En résumé, vous assurer:
Chacun des éléments ci-dessus est expliqué en détail ci-dessous. Après avoir lu, utiliser le Liste de contrôle de mise à l'échelle exploitable (à la fin de l'article) cocher chaque élément.
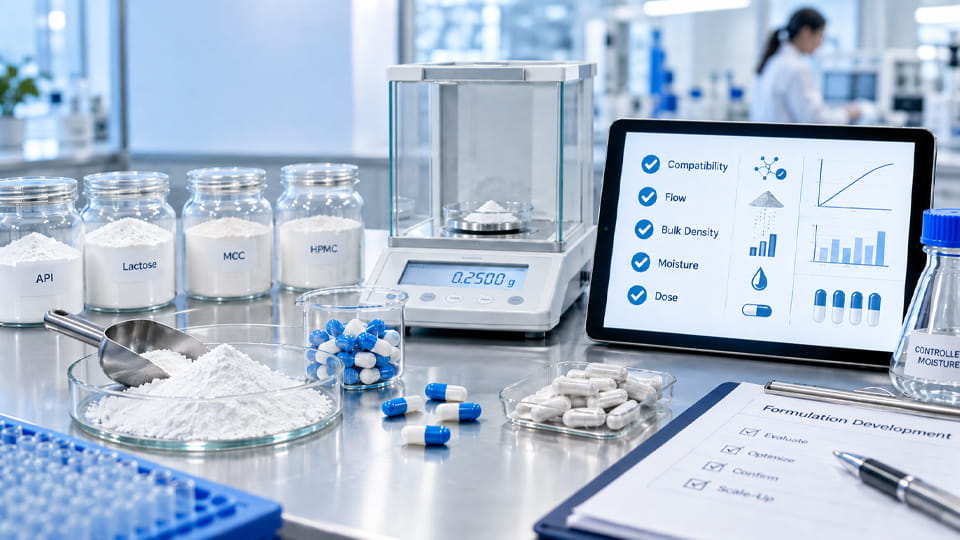
Fluidité de la poudre: La précision du remplissage des capsules dépend d'un débit de poudre constant. Caractérisez votre mélange à l’aide de plusieurs mesures : il n’existe pas de « numéro de flux » unique.. USP <1174> note que le débit de poudre est « aux multiples facettes » et nécessite plusieurs tests. Mesurer la densité apparente/tapée (calculer l'indice de Carr et le ratio de Hausner) et des indices simples comme l'angle de repos en premier passage. Soyez attentif au fait que les poudres fines ou cohésives peuvent présenter un comportement variable: l'adhésion et la cohésion augmentent fortement pour les petites tailles de particules, et les poudres sensibles à l'humidité peuvent s'agglutiner ou coller avec le temps.
Densité apparente et volume de remplissage: Reliez toujours le poids de la capsule (mg) au volume de poudre. Utilisez la formule:
Volume de poudre requis ≈ Poids de remplissage cible / Densité apparente
Par exemple, une taille 0 capsule de gélatine (≈0,68 ml de volume) nécessite environ 0,408 g d’une poudre de densité apparente de 0,60 g/mL. Si votre cible est remplie (par exemple. 500 mg) dépasse ce volume libre, prévoir que des broches de bourrage ou un compactage du doseur seront nécessaires. En bref, calculer le volume par rapport à la taille des capsules pour chaque formulation afin de garantir une correspondance réalisable. (Si le volume est serré, vous aurez peut-être besoin d’une capsule plus grosse ou d’une formulation plus compactable.)
Taille des particules & Ségrégation: Vérifier la distribution granulométrique de chaque composant. Les particules très fines peuvent provoquer de la poussière et un mauvais écoulement; de grandes différences de taille risquent une ségrégation du mélange pendant la manipulation. Utiliser un tamis ou un dimensionnement laser et vérifier l'homogénéité du mélange. Pour les formulations avec un très petit (par exemple. <50 µm) composant, envisager la granulation ou l'ajout de agents de glissement.
Humidité / Cohésion: Les poudres hygroscopiques ou collantes peuvent s'accrocher à la trémie ou aux pièces de dosage. Effectuer un court test de contrainte d'humidité: exposer un échantillon à l'HR de traitement attendue et voir si le flux change (agglomération, agglomération). Si l'humidité est un problème, prévoir des trémies d'alimentation déshumidifiées ou des dispositifs antistatiques. Ne vous fiez pas uniquement aux spécifications; de petits changements d’humidité peuvent transformer une poudre fluide en une poudre problématique.
Confirmer la dose cible: Assurez-vous de connaître le poids de remplissage cible exact (mg) et la taille de capsule souhaitée. Enregistrez-les clairement dans vos documents de développement et de transfert. Les variations de densité apparente entre les lots peuvent affecter la taille de capsule choisie, confirmez donc la densité et le poids de remplissage pour au moins 2 à 3 lots représentatifs.
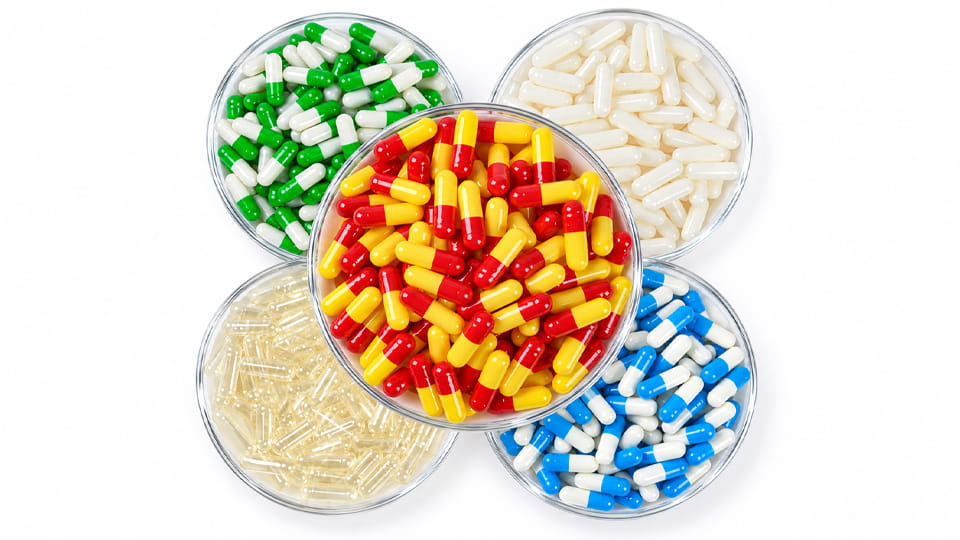
Le choix du matériau et de la taille de la capsule est une décision cruciale en matière de mise à l'échelle. Le tableau ci-dessous compare gélatine et Hpmc gélules, les deux types de coques les plus courants:
| Fonctionnalité | Gélules de gélatine | Hpmc (Végétarien) Capsules |
| Matériel | Collagène animal (gélatine) | Hydroxypropylméthylcellulose (polymère cellulosique) |
| Teneur en humidité typique | 12–16% | ~4 à 7 % |
| Sensibilité à l'humidité | Sensible – cassant s’il est trop sec, collant s'il est trop humide | Plus stable – la faible humidité de la coque les rend moins cassants |
| Vitesse de dissolution | Se dissoudre rapidement (traditionnellement préféré) | Légèrement plus lent que la gélatine (manque d'enzymes protéases) |
| Statut végétarien/allergène | Pas végétarien (animal) | Adapté aux végétaliens/végétariens |
| Coût | Coût généralement inférieur | Modéré (généralement plus élevé que la gélatine) |
| Cas d'utilisation | Largement utilisé en pharmacie; ok pour la résistance à l'humidité? | Préféré pour les exigences végétales sensibles à l’humidité ou strictes |
| Monographie réglementaire | Coquilles de capsules de gélatine dure (USP/NF) | Hypromellose dure (Légume) Coquilles de capsules (USP/NF) |
| Capacité de remplissage vs. taille | Toutes les tailles disponibles; volume de remplissage élevé pour une taille donnée | Gamme similaire; de grandes capsules HPMC sont disponibles |
Points clés: La gélatine est traditionnelle et peu coûteuse, mais il absorbe l'humidité de l'air et peut devenir cassant ou collant avec les changements d'humidité. Les capsules HPMC contiennent beaucoup moins d'eau et conviennent généralement mieux aux formulations sensibles à l'humidité.. Si votre formulation est hygroscopique ou sensible à l'humidité, Hpmc (végétarien) les capsules sont souvent un point de départ plus sûr. D'autre part, si le coût est serré et que l’humidité n’est pas un problème, la gélatine est acceptable pour de nombreux produits. (Pour des besoins particuliers, pullulane ou d’autres coquilles de légumes existent – pullulan, Par exemple, possède d'excellentes propriétés de barrière à l'oxygène, mais cela pourrait dépasser la portée initiale de la mise à l’échelle.)
Vérifiez également la taille de la capsule par rapport à. remplir le poids: les tailles 000 à 5 vont de ~1,37 ml à 0,13 ml. Utilisez la densité volumique/tapée de votre poudre pour choisir une taille de capsule qui s'adapte à la dose complète sans compression excessive.. Jinlu guide des tailles de gélules fournit des tableaux de capacité si nécessaire.
Enfin, vérifier les dimensions de la coque et le mécanisme de verrouillage. Les fournisseurs de capsules maintiennent des tolérances strictes, mais c'est une bonne pratique d'échantillonner et de peser coquilles vides (capuchon + corps) pour la cohérence. La variation du poids d'une coque à l'autre peut faussement apparaître comme une dérive du poids de remplissage. En opérations, utilisez toujours un tare ou CQ basé sur le poids plutôt que de compter sur le poids moyen de la coque.
Les remplisseurs de gélules se déclinent en différents mécanismes de dosage. Les deux grands principes sont disque de bourrage (piston) remplissage et dossier (tube) remplissage:
Aucun des deux systèmes n’est catégoriquement meilleur. Dans les tests comparatifs, les doseurs ont besoin d'être plus compactables (cohésif) poudres, tandis que les remplisseurs de disques de bourrage étaient plus tolérants aux formulations lubrifiées. Lors de la mise à l'échelle, faites correspondre le mécanisme de votre machine de remplissage choisie aux propriétés de votre poudre: par exemple. si votre mélange est très fluide, une bourreuse peut bien fonctionner; si c'est collant ou à très faible dose, envisager une configuration de doseur spécialisée. Si vous changez de machine (par exemple. le laboratoire et l'usine utilisent différents types), attendez-vous à réoptimiser la formulation ou la lubrification.
Conseils:
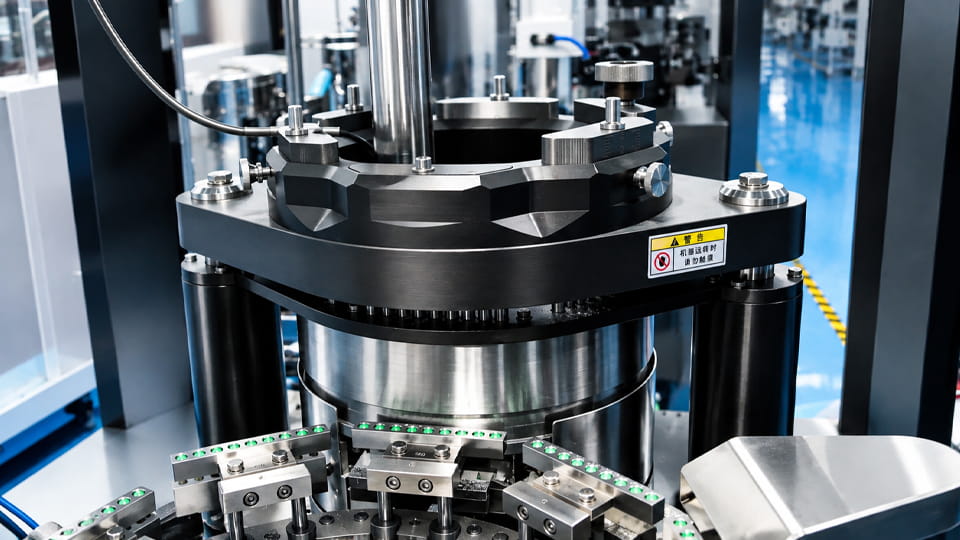
Les données de laboratoire ne peuvent à elles seules garantir un succès rapide. Effectuez toujours un véritable essai de formulation sur l’équipement de remplissage de gélules prévu. Utiliser le mélange de production réel, enveloppe cible de la capsule et poids de remplissage prévu. Planifier du temps sur une machine de production ou à l'échelle pilote, idéalement le modèle que vous envisagez d'acheter ou une machine représentative.
Étapes d'essai:
1. Installation: Enregistrez tout : ID du lot de formulation, densité apparente/taraudée, type de capsule & taille, pièces de dosage, niveau initial de la trémie et réglages de la machine.
2. Essai à basse vitesse: Commencez à une vitesse prudente pour vérifier l’alimentation de base: vérifie ça capsules séparées, remplir, verrouiller correctement, et il n'y a pas de bourrage ni de pontage.
3. Fonctionnement à vitesse normale: Augmentez votre vitesse de fonctionnement prévue (par exemple. taux de sortie de conception). Courir pendant une durée déterminée ou compter (par exemple. 1,000 gélules), capsules d'échantillonnage partout.
4. Essai à grande vitesse: Enfin, test proche de la vitesse maximale nominale de la machine (si votre plan l'exige) pour voir si les performances tiennent.
Mesures: A chaque pas de vitesse, mesurer au moins 10 à 20 gélules au début, milieu et fin. Enregistrer le poids brut (capsule + coquille) et tare à coque vide séparément. Calculer le poids de remplissage net et sa moyenne/variance. Rejeter la note (insuffisance pondérale/surpoids) comptes et types (par exemple. capsules transparentes vs poussière). Surveillez également les problèmes: pontage de trémie, poussière de poudre qui s'échappe, rupture de capsule, serrures incohérentes, etc.. Tout cela est enregistré dans une liste de contrôle ou un journal.
Par exemple, une étude de cas a révélé que le simple fait d'augmenter la vitesse de remplissage sur une machine de dosage augmentait les vibrations, lequel densifié le lit de poudre et de manière significative modifié le poids de remplissage moyen. Autrement dit, une courte démo à basse vitesse ne garantit pas un comportement identique à pleine vitesse.
Calcul de sortie: Ne vous contentez pas de la vitesse nominale (gélules/heure) pour la planification des résultats. Production horaire réelle = (vitesse de la machine) × (facteur de disponibilité) × (bon rendement en capsules). Attendez-vous à des temps d'arrêt (nettoyage, recharges de trémie, rejette). Une simple équation de planification est utile:
Sortie efficace (capsules / heure) ≈ Vitesse nominale × 0.85 × Rendement
(ajuster 0.85 comme une efficacité d'exécution typique, et rendement comme 1 – taux de rejet).
Utilisez l'essai pour collecter des données pour ce calcul. Par exemple, si la vitesse de la machine est 50,000 capsules/heure, mais tu as 2% rejette et 90% disponibilité, votre production effective pourrait être d'environ 44 100 caps/heure. Cela informe sur le dimensionnement des équipements pour la production commerciale.
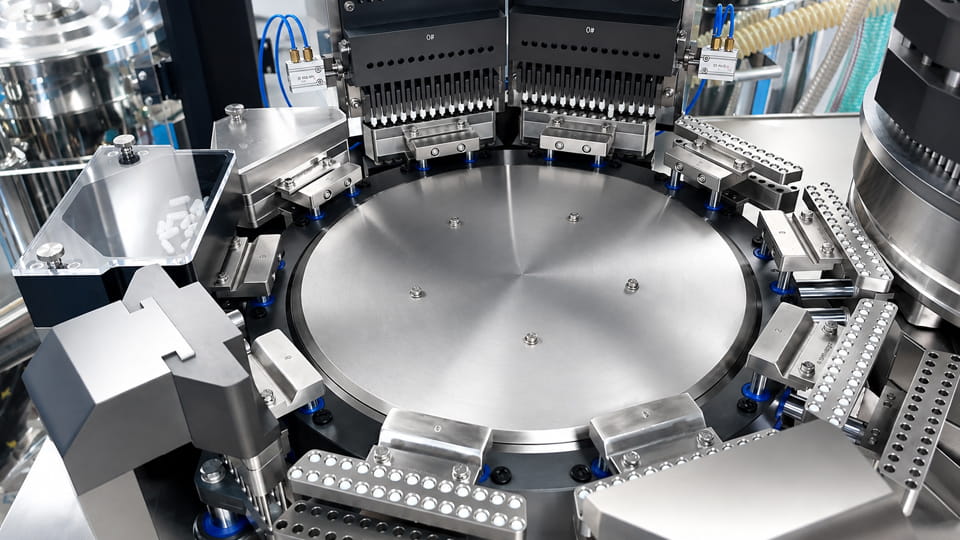
Implémentez des contrôles en ligne et en laboratoire pour détecter les problèmes dès le début lors des lots de mise à l'échelle.:
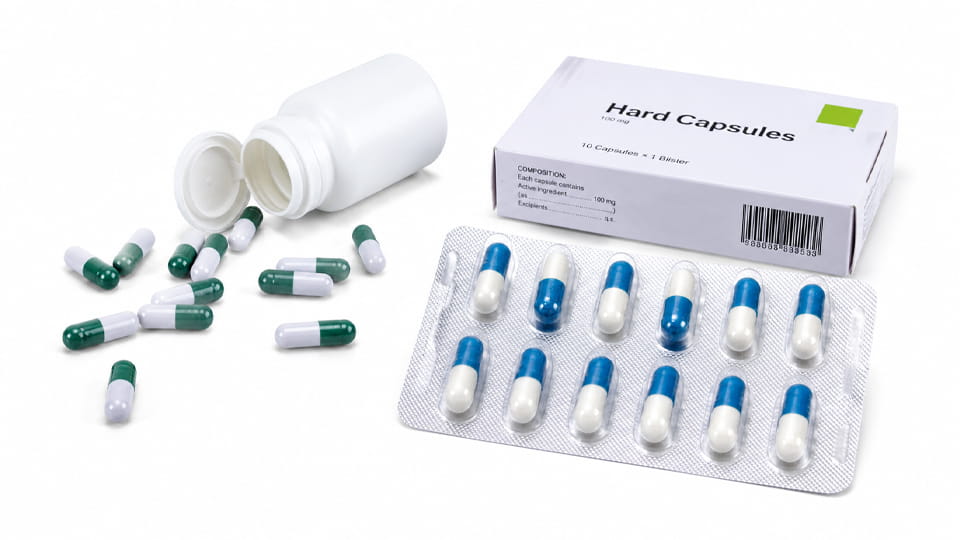
Choisir le bon emballage primaire est essentiel pour les capsules commerciales:
La véritable durée de conservation dépend de l'ensemble du système: poudre + capsule + conditionnement + conditions de stockage. Une fois l’emballage choisi, préparer des échantillons de stabilité ICH (accéléré et à long terme) dans cette dernière fermeture de conteneur. Surveiller les attributs critiques: puissance, dissolution, teneur en humidité, intégrité de la capsule et tout produit de dégradation. Si votre produit est sensible à l'humidité ou à l'oxydation, tester avec et sans déshydratants ou des absorbeurs d'oxygène pour voir leur impact. Souviens-toi: la date de péremption de stabilité concerne le produit fini dans son contenant, pas la coque vide de la capsule seule. Les résultats en matière de stabilité peuvent entraîner des ajustements dans l’emballage (par exemple. ajout de déshydratant, utiliser des blisters en aluminium) ou encore revisiter le choix du matériau de la coque.
Avant lots commerciaux, qualifier votre équipement de remplissage de capsule et établir des critères d'acceptation:
Engager la qualité et l’ingénierie dès le début. N'oubliez pas les réglementations FDA/UE (GMP) attendez-vous à ce que vous validiez et documentiez l’ensemble du processus. Selon les directives de l'industrie, une mise à l'échelle réussie aligne les paramètres du processus et les protocoles de contrôle qualité dès le départ afin que le programme « évolue sans écart ». Travaillez avec votre fournisseur d’équipement pour garantir que les plans de conception et de validation sont sur la bonne voie.
Utilisez la liste de contrôle suivante lors de la préparation de la production commerciale de capsules. Vérifiez chaque élément au fur et à mesure qu'il est terminé:
| Étape & Catégorie | Tâche de liste de contrôle |
| Formulation | ☐ Confirmer la dose cible et la taille des gélules (calculer le volume de remplissage requis) |
| ☐ Mesurer le volume & densités exploitées (calculer l'indice de Carr, Rapport Hausner) | |
| ☐ Tester le débit de poudre (angle de repos, cellule de cisaillement ou rhéométrie si nécessaire) | |
| ☐ Évaluer la distribution granulométrique et le risque de ségrégation | |
| ☐ Vérifier la sensibilité à l'humidité / hygroscopique (test d'humidité à petite échelle) | |
| ☐ Assurer l'homogénéité du mélange et l'uniformité du contenu de l'API | |
| Coquille de capsule | ☐ Choisissez le matériau de la coque (gélatine, Hpmc, etc.) en fonction de l'humidité et des besoins réglementaires |
| ☐ Confirmer les dimensions de la capsule, consistance du volume et du poids | |
| ☐ Vérifiez les fonctionnalités de verrouillage des capsules et la compatibilité avec le remplissage | |
| ☐ Commandez et testez des capsules d’échantillons auprès du fournisseur agréé | |
| Processus de remplissage | ☐ Sélectionner le mécanisme de dosage (broches/disques de bourrage vs doseur) basé sur les propriétés de la formulation |
| ☐ Installer l'outillage approprié (trieur de capsules, remplissage de broches/disques, etc.) | |
| ☐ Définir les paramètres préliminaires de la machine (vitesse, profondeur de tassement, hauteur du chargeur, etc.) | |
| ☐ Effectuer des essais pilotes: démarrer à vitesse lente, puis à vitesse prévue | |
| ☐ Collecter des données de poids de remplissage (filet & brut) et calculer la variabilité | |
| Essai de machines | ☐ Effectuer un essai complet avec la formulation et la capsule réelles à faible, vitesses normale et maximale |
| ☐ Enregistrez la vitesse par rapport à la sortie et notez tout pontage, problèmes de poussière ou d'alimentation | |
| ☐ Calculer le débit réel (capsules/heure) compte tenu des rejets | |
| ☐ Inspectez les capsules remplies pour vérifier qu'elles sont remplies., verrouillage, et défauts visuels | |
| CQ en cours | ☐ Surveiller le poids brut/net de la capsule, écart et tendance du poids de remplissage |
| ☐ Vérifiez la variation de poids par rapport aux spécifications (USP <905> le cas échéant) | |
| ☐ Mettre en œuvre des inspections de capsules (verrouillage, couleur, dommage) | |
| ☐ Effectuer des tests préliminaires de dissolution/uniformité du contenu sur des échantillons pilotes | |
| Conditionnement & Stabilité | ☐ Choisissez un emballage primaire (cloque, bande, ou une bouteille) avec une barrière appropriée |
| ☐ Incluez des déshydratants ou des barrières à oxygène si nécessaire | |
| ☐ Planifier et commencer les tests de stabilité dans le pack final (Je protocoles) | |
| ☐ Tester les lots de prototypes pour la durée de conservation (humidité, dégradation) | |
| Qualification des équipements | ☐ Définir les critères d'acceptation (précision de remplissage, vitesse, taux de rejet, etc.) |
| ☐ Exécuter FAT sur un remplisseur de gélules avec un placebo ou un produit réel | |
| ☐ QI complet (listes de contrôle d'installation, étalonnage) | |
| ☐ Terminer le QO (plage de vitesse de défi, alarmes, verrouillages) | |
| ☐ Effectuer PQ (≥3 lots consécutifs répondant aux spécifications) | |
| Documentation | ☐ Finaliser les modèles d'enregistrement de lots et les SOP de transfert de technologie |
| ☐ Compiler AMDEC / protocoles d’évaluation et de validation des risques | |
| ☐ Former les opérateurs et l'assurance qualité sur les changements et les contrôles des processus |
Si vous n'avez jamais utilisé cette machine à capsules ou cette formulation sur cet équipement, planifier un procès formel. Jinlu recommande: "tester la formulation réelle sur l'équipement de remplissage de gélules proposé dans des conditions de fonctionnement réalistes» pour éviter les surprises. Cela peut être fait dans le cadre d'un FAT avec le fournisseur ou en tant que R dédié.&Séance D. Pendant le FAT, insistez pour utiliser votre matériau de remplissage, capsule, et plage de vitesse. Après l'installation, exécuter les tests d'acceptation du site (ASSIS) puis IQ/OQ avant toute production de routine. Engager le fournisseur d’équipement dès le début (pour les essais, configuration d'outils ou de logiciels personnalisés) peut considérablement réduire les risques liés à la mise à l’échelle.
Le scale-up est un sport d’équipe. Le succès nécessite une collaboration entre le développement (formulation), ingénierie (équipement), équipes qualité et production. En suivant cette liste de contrôle, vous vous assurez qu'aucun facteur critique n'est oublié. Le processus conduit finalement à cohérent, capsules de haute qualité aux volumes commerciaux.
Prêt à augmenter votre production de capsules? Les experts de Jinlu peuvent vous accompagner à chaque étape, des essais de poudre au FAT. Contactez-nous pour planifier un test à l'échelle production de votre formulation sur notre machine de remplissage de gélules. Nous fournissons des services FAT/IQ/OQ et une intégration personnalisée pour vous aider à atteindre une production commerciale en douceur.
L'intensification de la fabrication des capsules est le processus qui consiste à faire passer un produit en capsule du laboratoire ou des lots pilotes à la production commerciale tout en maintenant des performances de formulation constantes., remplir le poids, qualité du produit, stabilité, et l'efficacité de la production.
Avant la mise à l'échelle, vérifier la fluidité de la poudre, densité apparente et taraudée, taille des particules, sensibilité à l'humidité, compatibilité des coques de capsules, poids de remplissage cible, taille des capsules, méthode de remplissage, vitesse de la machine, contrôles en cours de processus, conditionnement, stabilité, et exigences de validation.
Souvent oui, mais il ne faut pas le supposer automatiquement. Une formulation qui fonctionne bien dans un petit lot peut se comporter différemment avec des volumes de production plus élevés en raison de la manipulation de la poudre, mélange, vibration, conditions d'alimentation, humidité, et la vitesse de remplissage des capsules peut changer.
La fluidité de la poudre affecte la régularité avec laquelle le matériau pénètre dans la zone de dosage d'un remplisseur de gélules. Un débit faible ou instable peut provoquer un pontage, alimentation incohérente, variation du poids de remplissage, génération de poussière, et une vitesse de production réduite. Le débit doit donc être évalué avant le remplissage à l'échelle commerciale.
Commencez par la dose cible, densité apparente de la poudre, volume de remplissage requis, et la méthode de remplissage. La capsule sélectionnée doit fournir suffisamment de volume utilisable sans nécessiter une compression excessive de la poudre.. Un essai de remplissage à l'échelle de la production est recommandé avant que la taille de la capsule ne soit finalisée.
Le choix dépend de la formulation, sensibilité à l'humidité, environnement de stockage, exigences réglementaires ou diététiques, et système d'emballage. Les capsules de gélatine sont largement utilisées, tandis que les capsules HPMC sont souvent envisagées pour les formulations qui nécessitent une faible humidité de la coque ou des matériaux à base de plantes..
Une vitesse de machine plus élevée peut modifier l'alimentation en poudre, densité du lit de poudre, vibration, temps de séjour, et comportement de dosage. Pour cette raison, un poids de remplissage stable à basse vitesse ne prouve pas automatiquement que le processus restera stable à une vitesse de production normale ou maximale.
Oui, surtout pour la cohésion, hygroscopique, faible densité, à haute dose, ou des formulations autrement difficiles. Un véritable essai machine utilisant la poudre réelle, enveloppe de capsule, poids de remplissage cible, et la vitesse de production planifiée permet de vérifier l'exactitude du dosage, sortir, taux de rejet, et stabilité du processus.
Aucun des deux formats n’est universellement meilleur. Les blisters sont souvent sélectionnés lorsqu'une protection à dose individuelle et de solides barrières contre l'humidité sont importantes, tandis que les bouteilles sont efficaces pour les grands nombres et la production de gros volumes. Le choix final doit être basé sur les données de stabilité, exigences en matière de barrières, besoins du marché, et capacité de production.
L'approche la plus sûre consiste à traiter la mise à l'échelle comme un processus contrôlé plutôt que de simplement augmenter la vitesse de la machine.. Caractériser la formulation, confirmer la compatibilité capsule-coque, établir les paramètres de remplissage par des essais, surveiller la cohérence du poids de remplissage, vérifier la capacité de l'équipement et s'assurer que l'emballage en aval peut correspondre à la production. Documenter les conditions de processus approuvées et enquêter sur les écarts avant la production commerciale complète.
Références:
1.Propriétés de sorption et de désorption d'humidité de la gélatine, Gélules HPMC et pullulane —— PubMed
2.CONSIDÉRATIONS TECHNIQUES ET RÉGLEMENTAIRES POUR LA GESTION DU CYCLE DE VIE DES PRODUITS PHARMACEUTIQUES —— Je Q12
3.EudraLex – Volume 4 – Bonne pratique de fabrication (GMP) lignes directrices —— Commission européenne
4.Effets des propriétés d'écoulement de la poudre sur l'uniformité du poids de remplissage des capsules —— PubMed
5.Caractéristiques de diffusion de l'humidité et de perméabilité des capsules d'hydroxypropylméthylcellulose et de gélatine dure —— PubMed
6.Validation du processus: Principes généraux et pratiques —— FDA