Sự thay đổi trọng lượng máy tính bảng—sự khác biệt về khối lượng giữa các viên—có vẻ nhỏ, nhưng đó là một vấn đề nghiêm trọng đối với chất lượng thuốc và độ chính xác của liều lượng. Nhiều yếu tố có thể làm xáo trộn tính nhất quán của trọng lượng: dòng bột kém, điền khuôn không đều, cài đặt sai khay nạp hoặc fill-cam, tốc độ ép cao, sự phân chia vật chất, mài mòn dụng cụ và hiệu chuẩn máy. Trong thực tế, xử lý sự cố sau khi kiểm tra bột từng bước, hệ thống thức ăn chăn nuôi, sự đổ đầy, nhấn cài đặt và công cụ để tìm và khắc phục nguyên nhân gốc rễ. Các biện pháp phòng ngừa bao gồm cải thiện quá trình tạo hạt/dòng chảy của bột (nhảy lượn, độ ẩm thích hợp), sử dụng thức ăn cưỡng bức hoặc vách ngăn trong phễu, tối ưu hóa độ sâu cam/lấp đầy, và bảo trì thiết bị (dụng cụ, cảm biến, hệ thống PLC) thường xuyên. Hiện đại máy tính bảng quay với chất làm đầy được điều khiển bằng servo, theo dõi cân nặng/áp suất theo thời gian thực, và tính năng tự động từ chối có thể tự động ổn định trọng lượng máy tính bảng. Tóm lại, trọng lượng máy tính bảng ổn định bắt đầu với dòng bột nhất quán và khuôn làm đầy, Nhưng duy trì nó hoạt động ở tốc độ cao đòi hỏi phải thiết lập bộ nạp thích hợp, điều khiển và giám sát máy.
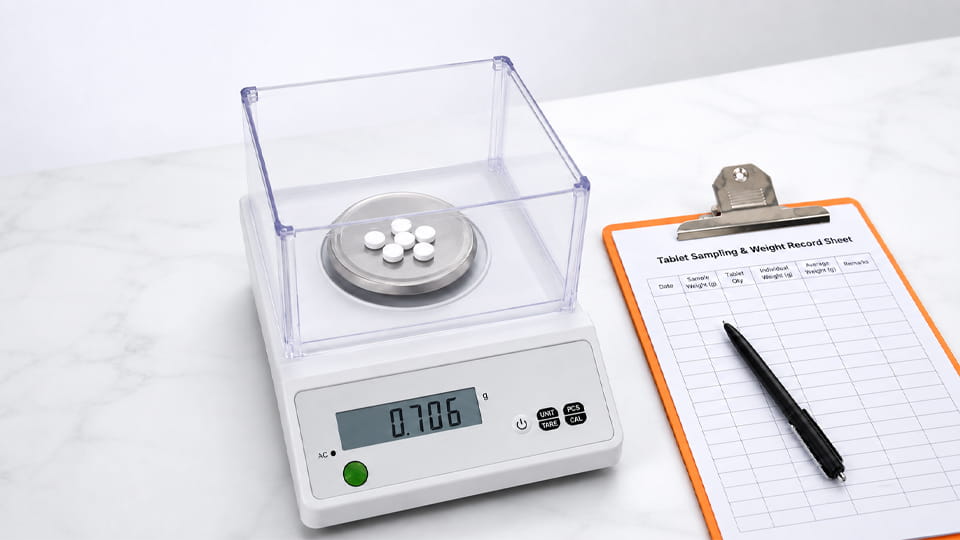
Sự thay đổi trọng lượng viên thuốc đơn giản là sự không đồng đều của khối lượng viên thuốc trong một lô. Nói cách khác, máy tính bảng dự kiến có cùng trọng lượng sẽ xuất hiện khác nhau. Sự biến đổi trọng lượng cao là dấu hiệu cảnh báo về tính đồng nhất về liều lượng trong dược phẩm (một máy tính bảng có thể có quá nhiều hoặc quá ít API). Trọng lượng máy tính bảng phù hợp là rất quan trọng: người ta cho rằng nếu trọng lượng của mỗi viên thuốc được kiểm soát, thì hàm lượng thuốc (API) đồng nhất. Trong thực tế, USP <905> về tính đồng nhất của đơn vị liều lượng cho phép các nhà sản xuất sử dụng thử nghiệm biến đổi trọng lượng đơn giản chỉ một khi máy tính bảng đủ lớn (Liều ≥25 mg hoặc API ≥25%). Nếu viên thuốc nhỏ hơn hoặc có ít thuốc hơn, thay vào đó họ phải sử dụng bài kiểm tra tính đồng nhất của nội dung. Tóm lại, kiểm soát sự thay đổi trọng lượng là một cách để đảm bảo mỗi viên chứa liều lượng dự định.
| Thuật ngữ | Nó có nghĩa là gì | Mối quan tâm chính |
| Sự thay đổi trọng lượng máy tính bảng | Sự thay đổi khối lượng của từng viên | Mỗi viên phải có cùng lượng bột (khối) |
| Tính đồng nhất về nội dung | Sự thay đổi hàm lượng hoạt chất | Mỗi máy tính bảng phải chứa một lượng API thống nhất |
| Kiểm soát cân nặng bằng máy tính bảng | Điều chỉnh quy trình/máy để ổn định khối lượng viên thuốc | Đạt được khuôn đúc nhất quán và trọng lượng đồng đều trên tất cả các máy tính bảng |
Bàn: Các thuật ngữ chính liên quan đến tính đồng nhất của máy tính bảng. Một hệ thống kiểm soát cân nặng tốt nhằm mục đích loại bỏ sự biến đổi về cân nặng, đảm bảo liều lượng đáng tin cậy.
Sự thay đổi cân nặng hầu như luôn là một triệu chứng, không phải là vấn đề gốc rễ. Nó thường có nghĩa là có điều gì đó trong quá trình nạp hoặc nén không đồng đều. Các nguyên nhân phổ biến bao gồm:
Nếu hạt hoặc bột không chảy trơn tru, việc đổ đầy khuôn sẽ thất thường. Bột kết dính, các hạt rất mịn hoặc mịn, hoặc sự phân bố kích thước hạt rộng có thể làm cho bột kết dính, hang chuột, hoặc tách biệt trong phễu và khung cấp liệu. Ví dụ, một mẻ có quá nhiều chất kết tụ lớn có thể bị đình trệ trong khi các hạt mịn chảy qua, hoặc ngược lại. Điều này dẫn đến một số khuôn đổ đầy và một số khuôn khác đổ đầy dưới mức. Trong thực tế, khả năng chảy kém thường xuất hiện khi trọng lượng dao động ngẫu nhiên. Một giải pháp là cải thiện quá trình tạo hạt hoặc bổ sung chất hỗ trợ dòng chảy (chất lượn như keo silica) để bột chảy đều. Kiểm soát độ ẩm và kích thước hạt (thông qua xay xát hoặc sàng) cũng giúp.
Trọng lượng máy tính bảng là bộ bằng bao nhiêu vật liệu đi vào mỗi khuôn. Bất kỳ sự thay đổi nào về độ sâu hoặc khối lượng khuôn làm thay đổi trực tiếp trọng lượng máy tính bảng. Nếu mức bột trong phễu, thay đổi khung nạp hoặc máng (do thiết kế hệ thống cấp liệu hoặc lắng bột), việc điền có thể thay đổi theo từng chu kỳ. Máy ép quay hiện đại định lượng theo thể tích (điền vào độ sâu), do đó sự lấp đầy không ổn định đồng nghĩa với sự dao động của trọng lượng. Trong một nghiên cứu về việc đổ đầy khuôn, các nhà nghiên cứu lưu ý rằng “khả năng tái tạo khuôn là rất quan trọng vì nó quyết định trọng lượng viên thuốc và sự thay đổi trọng lượng”. Nói cách khác, bất cứ điều gì làm cho bột lấp đầy từng khoang không đồng đều—chẳng hạn như việc căn chỉnh khung nạp không tốt, mức chảo thức ăn thay đổi, hoặc thời gian dừng quá ít—sẽ khiến trọng lượng viên thuốc không đồng đều.
Khung nguồn cấp dữ liệu (máng ăn/mái chèo cưỡng bức hoặc thức ăn trọng lực) phải được đặt chính xác. Nếu tốc độ mái chèo quá cao hoặc quá thấp, hoặc khoảng hở giữa cánh khuấy và khuôn bị tắt, khối lượng bột mỗi lần thay đổi khuôn. Ví dụ, nếu khung cấp liệu bị mòn/căn chỉnh sai hoặc góc cánh khuấy bị sai, một số trạm sẽ nhận được ít nhiều bột một cách có hệ thống. Đạt đượcChem lưu ý rằng các cánh khuấy không thẳng hàng hoặc đường dẫn thức ăn bị tắc gây ra “sự phân phối bột không đồng đều, dẫn đến việc đổ khuôn không nhất quán và…biến đổi trọng lượng”. Đảm bảo máng ăn sạch sẽ, điều chỉnh hợp lý, và sử dụng ép ăn đối với bột có độ chảy kém có thể cải thiện đáng kể độ đặc.
Độ sâu lấp đầy hoặc biên dạng cam trên tháp pháo phải phù hợp với mật độ khối của bột. Cam điền quá nông sẽ lấp đầy khuôn dưới mức (máy tính bảng quá nhẹ), trong khi đó một cam lấp đầy quá sâu sẽ lấp đầy quá mức, yêu cầu phải cạo bỏ phần thừa (có thể gây ra hiện tượng tái xuất hiện và lấp đầy không đồng đều). Ngay cả những thay đổi nhỏ về độ sâu lấp đầy cũng gây ra thay đổi trọng lượng trực tiếp: sâu hơn → nhiều bột hơn → viên nặng hơn (và ngược lại). Độ sâu lấp đầy thấp hoặc dòng chảy không nhất quán khiến máy tính bảng bị thiếu cân, trong khi nạp quá nhiều dẫn đến viên thuốc quá cân. Tinh chỉnh cam và theo dõi trọng lượng mẫu là điều cần thiết mỗi khi chạy công thức hoặc kích thước viên mới.
Chạy máy ép nhanh hơn sẽ rút ngắn thời gian mỗi khuôn nằm dưới bộ nạp. Nếu tốc độ vượt quá khả năng đổ đầy khuôn của bột, một số khuôn sẽ không được lấp đầy. RPM cao có thể “bỏ đói” khung cấp dữ liệu, đặc biệt là với bột được nạp bằng trọng lực. Như cảnh báo hướng dẫn xử lý sự cố của Jinlu, “Chạy máy ép quá nhanh có thể khiến tình trạng trở nên tồi tệ hơn [biến thể] bằng cách không cho phép đủ thời gian để mỗi viên xúc xắc lấp đầy”. Giải pháp là giảm tốc độ hoặc chuyển sang chế độ tích cực hệ thống cho ăn cưỡng bức có thể theo kịp tốc độ cao. Thường, khi sự biến đổi trọng lượng chỉ xuất hiện ở tốc độ cao, điều đó có nghĩa là hệ thống nguồn cấp dữ liệu cần được tối ưu hóa (tốc độ chèo cao hơn hoặc hỗ trợ chân không) thay vì bản thân quá trình.
Ở dạng bột hỗn hợp, sự phân biệt có thể khiến một số khuôn nhận được nhiều API hơn và số khác nhận được ít hơn (hoặc ngược lại theo trọng lượng). Ví dụ, nếu các hạt thuốc thô có xu hướng tách ra khỏi hạt mịn trong quá trình chuyển động của phễu, Những viên thuốc đầu tiên ra khỏi phễu có thể nặng hơn (giàu có) và những cái sau nhẹ hơn (giàu có thô thiển). Sự phân chia như vậy ảnh hưởng đến cả trọng lượng và tính đồng nhất của nội dung. Cách xử lý phổ biến là đảm bảo trộn/tạo hạt thật kỹ để khóa các thành phần lại với nhau, và thiết kế phễu/bộ cấp liệu để giảm thiểu sự phân tách (ví dụ. sử dụng phễu hoặc vách ngăn có đáy sống). Về bản chất, nếu các thành phần không được phân bố đồng đều trước khi điền, trọng lượng máy tính bảng sẽ không đồng đều.
Thuộc vật chất đeo trên những cú đấm, chết, hoặc cơ chế thức ăn có thể tạo ra sự thay đổi. Những cú đấm bị mòn hoặc sứt mẻ có thể không đạt được độ sâu như nhau, khuôn mòn có thể thay đổi khối lượng bột một chút, và dụng cụ lỏng lẻo có thể thay đổi khối lượng lấp đầy. Ví dụ, một dụng cụ cạo khung cấp liệu bị mòn có thể cho phép ít nhiều bột vào máy cấp liệu. Ngay cả những rung động nhỏ của máy hoặc cam tháp pháo bị lệch cũng có thể gây ra biến đổi. Bảo trì thường xuyên để thay thế các chày/khuôn trước khi bị mòn quá mức và kiểm tra độ thẳng hàng của tháp pháo là rất quan trọng. Nhiều lỗi báo chí cuối cùng truy tìm lại các vấn đề cơ học, vì vậy việc kiểm tra dụng cụ và cơ khí là một bước khắc phục sự cố quan trọng.
Cuối cùng, lỗi thiết lập đơn giản có thể gây ra sự thay đổi trọng lượng. Ví dụ bao gồm hiệu chuẩn cảm biến mức không chính xác (dẫn đến độ sâu lấp đầy sai), đặt sai nén trước (bẫy không khí theo cách khác), hoặc cảm biến kiểm soát trọng lượng bị lỗi. Nếu hệ thống kiểm soát trọng lượng tự động trên xe không được hiệu chuẩn, nó có thể điều chỉnh không chính xác. Ngay cả những thứ như một khuôn mặt đấm bẩn (thay đổi hình học hiệu quả của nó) hoặc khung cấp liệu được lắp lại không chính xác có thể làm giảm trọng lượng. Hiệu chuẩn cẩn thận (sử dụng một cân kiểm tra và xác minh cài đặt) đảm bảo hệ thống điều khiển hoạt động trên dữ liệu chính xác.
Khi đối mặt với trọng lượng viên thuốc thất thường, sử dụng cách tiếp cận từng bước hợp lý. Thay đổi một yếu tố tại một thời điểm và quan sát tác dụng. Trình tự chẩn đoán điển hình là:
Bằng cách làm theo các bước sau (thường lập biểu đồ trọng lượng hoặc độ dày của máy tính bảng sau mỗi lần thay đổi), bạn có thể cô lập thủ phạm. Trong nhiều trường hợp, điều chỉnh đơn giản (tốc độ chèo nhanh hơn một chút, một cú chạm thêm vào độ sâu, làm sạch một điểm cầu nối) sẽ đưa sự biến đổi trở lại trong phạm vi.
Ngăn chặn sự biến động cân nặng có nghĩa là chủ động kiểm soát tất cả các yếu tố đã xác định:
Về bản chất, phòng ngừa là về tính nhất quán ở mọi bước—công thức tốt, cho ăn đáng tin cậy, điều khiển máy chính xác, và giám sát. Chi phí cho một ounce phòng ngừa thấp hơn nhiều so với việc làm lại hoặc loại bỏ một lô hàng không đạt tiêu chuẩn.
Nó giúp phân biệt sự thay đổi trọng lượng (vấn đề) từ kiểm soát cân nặng (giải pháp). Sự thay đổi trọng lượng đề cập đến triệu chứng—máy tính bảng không đáp ứng được dung sai trọng lượng mục tiêu, một vấn đề chất lượng. Ngược lại, kiểm soát cân nặng là về quá trình Và thiết bị tính năng giữ trọng lượng máy tính bảng ổn định. Ví dụ, “kiểm soát cân nặng” có thể liên quan đến việc điều chỉnh điền bằng điều khiển bằng servo, vòng phản hồi, và từ chối các hệ thống ngăn chặn sự thay đổi trọng lượng xảy ra ngay từ đầu. Hãy nghĩ về sự thay đổi trọng lượng như khuyết điểm (những gì bạn nhìn thấy trên thang đo) và kiểm soát cân nặng như một công cụ (bạn chỉnh máy thế nào).
Máy ép viên quay hiện đại hiện cung cấp hệ thống kiểm soát trọng lượng tích hợp. Các hệ thống này tự động điều chỉnh độ sâu lấp đầy hoặc cao độ mái chèo trong khi vận hành để đạt được trọng lượng mục tiêu. Họ có thể sử dụng cảm biến tải trọng hoặc cảm biến áp suất trên mỗi chày để đo lực nén thực tế và suy ra trọng lượng. Trong thực tế, điều này có nghĩa là nếu phát hiện thấy một máy tính bảng ngoại lệ, báo chí ngay lập tức sửa chữa và đẩy nó ra. Điều này trái ngược với thời kỳ “tay quay thủ công” cũ, nơi người vận hành phải điều chỉnh bằng mắt hoặc kinh nghiệm..
Nói một cách đơn giản, nếu sự thay đổi trọng lượng là một rào cản, Kiểm soát trọng lượng là giải pháp dẫn động 4 bánh. Nó không loại bỏ nhu cầu thiết lập quy trình tốt (bạn vẫn cần bột ổn định, thức ăn tốt, vân vân.), nhưng nó cung cấp một mạng lưới an toàn tích cực.
Vâng—hiện đại máy ép viêns được thiết kế đặc biệt để giảm thiểu sự thay đổi trọng lượng. Họ kết hợp các công nghệ như:
Tóm lại, máy ép viên thuốc như dòng HZP và HGZP của Jinlu được chế tạo để mang lại sự đồng nhất. Các tính năng của chúng—làm đầy servo, máy cho ăn nhiều mái chèo, phản hồi trọng lượng/áp suất theo thời gian thực và khả năng loại bỏ do AI điều khiển—cùng nhau hành động để giảm thiểu sự biến đổi trọng lượng máy tính bảng đến mức tối thiểu. Điều này không có nghĩa là bạn có thể bỏ qua các nguyên tắc cơ bản (nếu bột của bạn tệ, không có máy nào có thể cứu bạn), nhưng những chức năng cao cấp này làm cho quá trình sản xuất trở nên mạnh mẽ và dễ tha thứ hơn nhiều.
Khi mua hoặc chỉ định máy ép viên, xem xét các yếu tố ảnh hưởng đến tính nhất quán của trọng lượng:
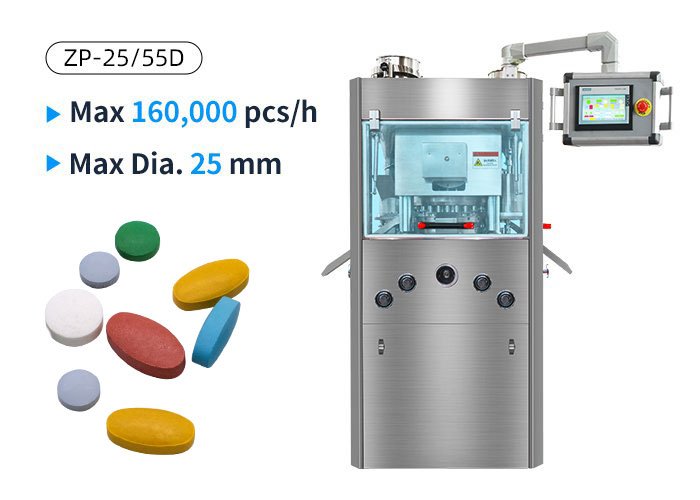
Cuối cùng, chọn máy phù hợp với nhu cầu sản phẩm của bạn. Ví dụ, viên sủi dung lượng lớn có thể yêu cầu một máy ép lớn chắc chắn với bộ nạp cưỡng bức (Giống như 400 máy ép kN), trong khi những viên vitamin nhỏ có thể phù hợp trên máy quay công cụ B tiêu chuẩn có chức năng kiểm soát cân nặng. Khi nghi ngờ, tham khảo hướng dẫn của nhà sản xuất: Hướng dẫn lựa chọn máy ép viên dành cho người mua của Jinlu hướng dẫn các yếu tố cần cân nhắc như đường kính máy tính bảng, số lớp, đầu ra, và khả năng lưu chuyển để giúp kết hợp máy tính bảng với nhu cầu của bạn.
| Vấn đề | Nguyên nhân có thể | Hành động được đề xuất |
| Máy tính bảng một cách nhất quán quá nặng | Độ sâu lấp đầy được đặt quá sâu | Giảm độ sâu cam điền / điền cài đặt |
| Máy tính bảng một cách nhất quán quá nhẹ | Độ sâu lấp đầy được đặt quá nông | Tăng độ sâu lấp đầy một chút |
| Trọng lượng máy tính bảng dao động ngẫu nhiên | Dòng bột kém hoặc bắc cầu | Cải thiện quá trình tạo hạt/dòng chảy (thêm trượt, trộn) |
| Cân nặng thay đổi với tốc độ | Việc đổ đầy khuôn không thể theo kịp tốc độ RPM cao | Giảm tốc độ ép hoặc tăng hiệu suất nạp |
| Trọng lượng khác nhau giữa các ga | Dụng cụ bị sai lệch hoặc mất cân bằng trạm | Kiểm tra đột/khuôn và căn chỉnh lại khung cấp liệu |
| Cân nặng trôi dạt trên đường chạy | Thay đổi cấp độ phễu / mặc | Kiểm tra nguồn cung cấp bột (cấp độ phễu), hiệu chỉnh hệ thống cấp liệu |
| Sự biến đổi cao ở độ ẩm cao | Độ ẩm ảnh hưởng đến dòng chảy | Môi trường kiểm soát; thử nghiệm máy hút ẩm |
Tham khảo nhanh: Ghép lỗi với nguyên nhân có thể xảy ra và cách khắc phục. Nhiều giải pháp liên quan đến việc điều chỉnh độ sâu điền, cải thiện lưu lượng bột, hoặc điều chỉnh cài đặt bộ nạp.
Có thể đạt được trọng lượng máy tính bảng nhất quán, nhưng chỉ bằng cách kiểm soát nhiều yếu tố. Nó bắt đầu với công thức được thiết kế tốt và hạt bột đồng đều, Nhưng ở lại chỉ nhất quán nếu khuôn được đổ đầy giống hệt nhau trong mỗi chu kỳ và cài đặt máy tính bảng vẫn ổn định. Trong thực tế, điều này có nghĩa là tối ưu hóa dòng bột, thông số trung chuyển, lấp đầy cam và tốc độ, và giữ dụng cụ ở tình trạng tốt nhất. Công nghệ hiện đại hỗ trợ đắc lực: máy ép với điều chỉnh điền điều khiển bằng servo, cảm biến trong khuôn, và tính năng tự động từ chối có thể tự động sửa những sai lệch nhỏ và ngăn chặn những máy tính bảng không đạt thông số kỹ thuật.
Ví dụ, Jinlu đóng gói máy tính bảng ấn kết hợp các tính năng cho ăn tự động và kiểm soát trọng lượng – từ khung cấp liệu hoạt động đến giám sát áp suất theo thời gian thực – để giữ độ lệch trọng lượng trong giới hạn chặt chẽ. Nếu việc kiểm soát trọng lượng ổn định là rất quan trọng đối với sản phẩm của bạn, việc lựa chọn một chiếc máy ép viên thuốc có những khả năng này là điều quan trọng.
Đang tìm kiếm một máy dập viên thuốc có khả năng kiểm soát trọng lượng chính xác và giám sát tự động? Liên hệ với Jinlu Đóng gói để thảo luận về nhu cầu sản xuất máy tính bảng của bạn. Các chuyên gia của chúng tôi có thể đề xuất một giải pháp (từ tiêu chuẩn máy ép viên quay đến tốc độ cao HZP hoặc máy ép cỡ lớn) phù hợp với yêu cầu về công thức và chất lượng của bạn, giúp bạn loại bỏ vấn đề thay đổi cân nặng.
Nói chung là, bất kỳ yếu tố nào làm cho việc đổ đầy khuôn không đồng đều sẽ gây ra sự thay đổi trọng lượng. Thủ phạm phổ biến là dòng bột không nhất quán (do tạo hạt kém hoặc độ ẩm), điền khuôn không đều (vấn đề về độ sâu hoặc phễu đổ đầy), cài đặt bộ nạp không đúng, tốc độ tháp pháo quá cao, sự phân chia vật chất, hoặc hao mòn thiết bị. Ví dụ, nếu các cánh của khung nạp không quét đồng đều (do sai lệch hoặc mòn), một số chết dưới mức. Thông thường giải pháp là kiểm tra bột và quá trình cho ăn từ đầu đến cuối.
Trọng lượng không nhất quán trong quá trình nén thường có nghĩa là giai đoạn lấp đầy không nhất quán. Mỗi vòng quay của tháp pháo sẽ cung cấp cùng một lượng thuốc súng. Nếu một cam hơi tắt, hoặc nếu dòng bột thay đổi (ví dụ. vì mức phễu giảm xuống), máy tính bảng sẽ có trọng lượng khác nhau. Điều này cũng có thể xảy ra nếu tốc độ máy in bị thay đổi mà không điều chỉnh lại cài đặt, hoặc nếu mài mòn dụng cụ đã làm thay đổi khối lượng khuôn.
Đầu tiên, đảm bảo dòng bột ổn định (hạt tốt, pha trộn thống nhất, chất trượt/chất bôi trơn khi cần thiết). Sau đó đảm bảo rằng việc đổ đầy khuôn là nhất quán: sử dụng máy cấp liệu cưỡng bức cho bột có độ chảy kém, giữ mức bột không đổi, và đặt độ sâu điền phù hợp. Điều chỉnh tốc độ nạp và căn chỉnh mái chèo, và làm chậm máy nếu cần thiết. Nhiều người cũng sử dụng giám sát trong quá trình (cân kiểm tra, cảm biến áp suất) tự động từ chối các ngoại lệ, thắt chặt phân phối một cách hiệu quả. Bảo trì và hiệu chuẩn thường xuyên (mái chèo làm sạch, thay thế các bộ phận bị mòn) cũng giữ cho sự phân tán trọng lượng ở mức thấp.
Nếu bột chảy thất thường, một số khuôn có thể lấp đầy dưới mức trong khi một số khuôn khác lại lấp đầy quá mức. Ví dụ, bột bắc cầu trong phễu hoặc “lỗ chuột” trong khung cấp liệu để trống, dẫn đến máy tính bảng nhẹ. Ngược lại, khi một cây cầu bất ngờ bị gãy, nó đổ thêm bột vào vài khuôn tiếp theo, gây ra viên thuốc nặng. Tóm lại, dòng chảy tốt = điền khuôn đều (và trọng lượng), trong khi dòng chảy kém dẫn đến biến động. Đó là lý do tại sao các nhà sản xuất có thể thêm magie stearat hoặc silica để cải thiện dòng chảy và giảm sự thay đổi trọng lượng.
Đúng. Tốc độ tháp pháo cao hơn sẽ rút ngắn thời gian khuôn ở dưới bộ nạp. Ở tốc độ RPM rất cao, khung nạp bằng trọng lực có thể không nạp đầy khuôn trước khi nén. Điều này khiến cho viên thuốc bị thiếu cân và bị phân tán nhiều hơn.. Nếu sự thay đổi trọng lượng chỉ xuất hiện ở tốc độ cao hơn, cách khắc phục thường là tốc độ chậm hơn hoặc bộ nạp tốt hơn (giống như một hệ thống mái chèo hoạt động). Một số máy ép hiện đại tránh được vấn đề này bằng cách đồng bộ hóa nguồn cấp dữ liệu với tốc độ hoặc sử dụng hệ thống cấp liệu kép..
Trọng lượng viên về cơ bản được xác định bằng lượng bột trong khuôn trước khi nén. Đổ đầy khuôn nhất quán có nghĩa là khối lượng nhất quán. Nếu khối lượng khuôn thay đổi (vì cài đặt cam, dao động phễu, hoặc vấn đề về khung nguồn cấp dữ liệu), trọng lượng thay đổi. Thực hành tốt là thường xuyên xác minh rằng khối lượng khuôn là chính xác (ví dụ. đo trọng lượng của một viên thuốc mẫu so với. điểm đặt) và điều chỉnh cài đặt cam điền hoặc nguồn cấp dữ liệu để giữ cho mỗi khuôn đều đầy đủ.
Sự thay đổi trọng lượng là một thước đo vật lý: mỗi viên nặng bao nhiêu. Tính đồng nhất của nội dung là thước đo hóa học: bao nhiêu thuốc (API) có trong mỗi viên thuốc. Khi thuốc được trộn đều và chiếm một phần đáng kể trong viên thuốc, kiểm soát cân nặng có thể đảm bảo liều lượng phù hợp. Nhưng đối với những loại thuốc rất mạnh (liều lượng nhỏ, <25% của máy tính bảng), USP yêu cầu kiểm tra nội dung cá nhân. Nói cách khác, sự thay đổi trọng lượng đo khối lượng, trong khi tính đồng nhất của nội dung đo lường lượng thuốc. Cả hai đều là khía cạnh của “tính đồng nhất của đơn vị liều lượng”, nhưng sự thay đổi trọng lượng chỉ là xét nghiệm được ưu tiên khi kích thước viên và tỷ lệ thuốc đáp ứng các tiêu chí bổ sung.
Đúng. Nhiều máy ép hiện nay bao gồm hệ thống kiểm soát trọng lượng vòng kín. Ví dụ, mô tơ servo có thể điều chỉnh độ sâu lấp đầy trong thời gian thực để đạt mục tiêu trọng lượng, dựa trên phản hồi từ cảm biến. Máy ép hiện đại của Jinlu sử dụng đường ray nạp điều khiển bằng servo để liên tục điều chỉnh độ lệch trọng lượng. Họ cũng có chức năng kiểm tra trọng lượng theo thời gian thực: nếu một chiếc máy tính bảng rơi ra ngoài mục tiêu, máy có thể đẩy nó ra ngay lập tức. Vì vậy, với cách nhấn đúng, phần lớn việc kiểm soát cân nặng được tự động hóa.
Máy cấp liệu cưỡng bức có các cánh hoặc ốc vít chủ động đẩy bột vào khuôn. Điều này có nghĩa là mỗi khuôn được “đóng gói” bằng bột trong mỗi chu kỳ. Nó ngăn chặn các vấn đề phổ biến như bắc cầu và đảm bảo phân phối đồng đều. Trong thực tế, bộ nạp bắt buộc giữ cho trọng lượng máy tính bảng ổn định bằng cách làm cho mỗi lần nạp có thể lặp lại nhiều hơn. Hướng dẫn viên của Jinlu lưu ý rằng việc thêm hoặc điều chỉnh bộ nạp cưỡng bức thường làm giảm đáng kể sự biến đổi đối với bột dính hoặc bột mịn. Thiết yếu, nó làm cho quá trình làm đầy ít phụ thuộc vào dòng chảy trọng lực không thể đoán trước.
Ngoài thiết bị tốt, phòng ngừa là kiểm soát quy trình thông minh: giám sát quá trình sử dụng (theo dõi cân nặng máy tính bảng, độ cứng trong thời gian thực), tuân thủ quy trình vận hành tiêu chuẩn, và thực hiện kiểm tra thường xuyên. Thiết lập các biện pháp kiểm soát trong quá trình như “nếu trọng lượng trung bình chênh lệch >0.5%, dừng lại và điều chỉnh.” Thực hiện lịch trình bảo trì phòng ngừa. Chuẩn hóa công thức và pha trộn. Cuối cùng, đào tạo người vận hành để nhận biết các dấu hiệu cảnh báo sớm (giống như sự thay đổi trong âm thanh báo chí) có thể bắt kịp sự trôi dạt trước một vấn đề lớn. Mục tiêu là một hệ thống cảnh báo sớm: bắt một 1% thay đổi thay vì sản xuất một lô tại 5%.
Tài liệu tham khảo:
1. PubMed— Đặc tính dòng chảy của bột dược phẩm trong quá trình đổ đầy khuôn quay bằng máy cấp liệu dạng mái chèo
2.ScienceDirect—— Nghiên cứu ảnh hưởng của khung cấp liệu đến đặc tính phối trộn bột trong quá trình đổ khuôn ép viên
3.Phụ lục FDA Q4B 6 —— Tính đồng nhất của đơn vị liều lượng Chương chung
4.PubMed— Thử thách của việc đổ đầy khuôn trong máy ép quay-Một nghiên cứu có hệ thống về đặc tính vật liệu và các thông số quy trình
5.PubMed— Dự đoán sự thay đổi trọng lượng máy tính bảng trong sản xuất liên tục
6.PubMed— Giảm sự thay đổi trọng lượng máy tính bảng bằng cách tối ưu hóa tốc độ cánh khuấy trong bộ nạp cưỡng bức của máy ép viên quay tốc độ cao