Lỗi làm đầy viên nang có thể xuất hiện theo nhiều cách: trọng lượng điền không nhất quán, rò rỉ bột, tách viên nang thất bại, khóa kém, vỏ nứt, gây nhiễu, hoặc viên nang rỗng hoặc chỉ được lấp đầy một phần. Nguyên nhân không phải lúc nào cũng máy làm đầy viên nang chính nó. Đặc tính dòng bột, chất lượng vỏ viên nang, trống, cài đặt liều lượng, căn chỉnh dụng cụ, tốc độ máy, và điều kiện vận hành đều có thể ảnh hưởng đến hiệu suất làm đầy.
Hướng dẫn này giải thích các lỗi làm đầy viên nang phổ biến nhất, điều gì thường khiến họ, và cách khắc phục sự cố từng bước. Bạn cũng sẽ học cách nhận biết liệu vấn đề có nhiều khả năng liên quan đến bột hay không., vỏ viên nang, hoặc thiết bị làm đầy, và những điều cần kiểm tra trước khi thay đổi cài đặt máy hoặc gọi kỹ sư dịch vụ. Cho dù bạn vận hành máy làm viên nang tự động, quản lý sản xuất dược phẩm, hoặc đang đánh giá thiết bị làm đầy viên nang cho một dây chuyền mới, hướng dẫn này cung cấp cho bạn một cách thiết thực để xác định nguyên nhân gốc rễ và giảm thiểu các vấn đề tái diễn về đổ đầy.
Bảng dưới đây tóm tắt một số vấn đề thường gặp khi làm đầy viên nang, triệu chứng của họ, và nguyên nhân điển hình. Mỗi cái được khám phá chi tiết trong các phần tiếp theo.
| Loại khiếm khuyết | triệu chứng | Nguyên nhân chung(S) |
| Thất bại tách | Vỏ và thân viên nang dính vào nhau hoặc rơi vào nhau khi không nên. | Chất lượng viên nang kém, mất chân không, dụng cụ bị lệch. |
| Vỡ/vết nứt viên nang | bị nứt, viên nang bị móp hoặc tách trước, trong lúc, hoặc sau khi điền. | Vỏ yếu/giòn, áp lực quá mức, đổ đầy. |
| Điền vào biến thể trọng lượng | Viên nang chứa đầy hoặc quá đầy (trọng lượng vượt quá thông số kỹ thuật). | Cơ chế định lượng bị lỗi, dòng bột kém, vấn đề đổ phễu. |
| Dư lượng bột (Mũ bụi) | Bột dính vào bên ngoài viên nang hoặc tràn ra ngoài. | Sự hình thành sên kém, độ ẩm bột cao, Kiểm soát bụi không đầy đủ. |
| Lỗi đóng cửa / Kính thiên văn | Mũ không được khóa đúng hoặc bị lệch (kính thiên văn). | Các đoạn đóng bị lệch, cài đặt pin sai, ô nhiễm ở khóa. |
| Viên nang rỗng | Viên nang thoát ra khỏi dây chuyền không có chất độn bên trong. | Lỗi tách hoặc thiếu bộ loại bỏ viên nang rỗng; nguồn cấp dữ liệu bị kẹt. |
| Lỗi cấp dữ liệu/lập chỉ mục | Nhiều viên nang được cho ăn, viên nang bị bỏ qua, hoặc mứt. | Tạp chí sai lệch, cơ chế thức ăn bị mòn, lỗi cơ chế cho ăn đôi. |
| Con dấu/Dải bị hư hỏng | Viên nang lỏng bị mất niêm phong, hoặc dải chống giả mạo bị lỗi. | Cài đặt dải không chính xác, độ dày dải sai, lấp đầy chỗ rò rỉ. |
Mỗi khiếm khuyết có một mô hình và cách khắc phục riêng. Trong các phần dưới đây, chúng tôi lần lượt đề cập đến tám danh mục này: xác định triệu chứng, xác định nguyên nhân gốc rễ, và thử sửa lỗi.
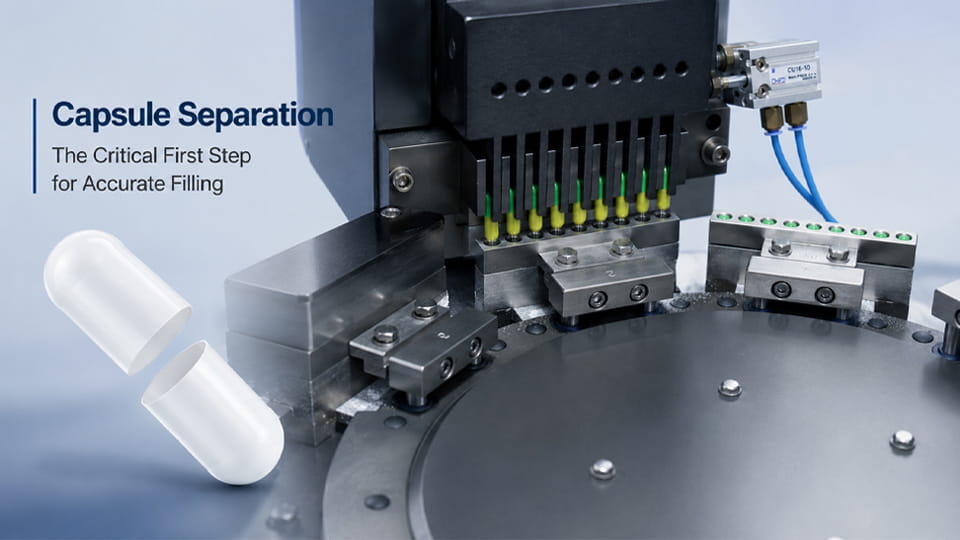
Trong hầu hết các chất làm đầy viên nang, vỏ viên nang rỗng đi vào một tấm quay và được tách ra bằng lực hút chân không thành hai phần: mũ lưỡi trai (nửa trên) và cơ thể (nửa dưới). Nếu việc chia tách không thành công(đọc thêm: Tại sao nắp và thân viên nang không thể tách rời?), cả hai nửa vẫn dính hoặc rơi không chính xác, dừng dòng.
triệu chứng: Mỗi chu kỳ, nắp viên nang vẫn còn trên thân hoặc nắp rơi không đúng cách vào vòng nạp. Máy thường xuyên bị kẹt hoặc báo động.
Nguyên nhân có thể: Chất lượng viên nang kém hoặc chân không không đúng cách là thủ phạm hàng đầu. Viên nang bị cong vênh hoặc giòn có thể không giải phóng được. Đường chân không bẩn hoặc rò rỉ, bơm chân không yếu, hoặc bộ lọc bị tắc có thể cướp đi khả năng hút. Các đĩa hoặc khay không thẳng hàng có nghĩa là viên nang không thể ngồi đúng cách khi hút. Độ ẩm tĩnh quá cao hoặc không đúng cũng có thể khiến mũ bị bám vào. Ngay cả khi hệ thống chân không của bạn là mới, rò rỉ hoặc điều chỉnh sai thường lẻn vào – ngăn cản nắp kéo ra khỏi thân máy.
Khắc phục sự cố: Đầu tiên, kiểm tra viên nang. Sử dụng thước đo đi/không đi để kiểm tra chiều dài và đường kính. Thay thế bất kỳ viên nang không đúng thông số kỹ thuật hoặc bị hư hỏng. Kiểm tra chân không: đảm bảo máy bơm có kích thước phù hợp với máy và ống mềm, van, và bộ lọc còn nguyên vẹn. Giám sát đồng hồ đo áp suất chân không tại trạm nạp – nó phải phù hợp với thông số kỹ thuật OEM và ổn định. Làm sạch hoặc thay thế bộ lọc bị tắc và sửa chữa rò rỉ. Điều chỉnh cường độ chân không dần dần: quá mạnh có thể làm nứt vỏ, quá yếu sẽ không kéo họ ra xa nhau. Kế tiếp, xác minh sự liên kết cơ khí. Đĩa cho ăn viên nang, đoạn trên, và tấm căn chỉnh thân xe phải được định vị chính xác sao cho mỗi nửa nằm thẳng dưới lực hút. Điều chỉnh khe hở tấm ngăn cách hoặc chốt khóa nếu cần, theo hướng dẫn sử dụng máy. Hạ tĩnh (sử dụng máy ion hóa hoặc điều chỉnh độ ẩm) cũng có thể giúp giải phóng viên nang dễ vỡ. Nếu máy có bộ phận loại bỏ viên nang rỗng, đảm bảo nó hoạt động sao cho mọi phần không tách rời (gấp đôi) viên nang được loại bỏ trước khi làm đầy.
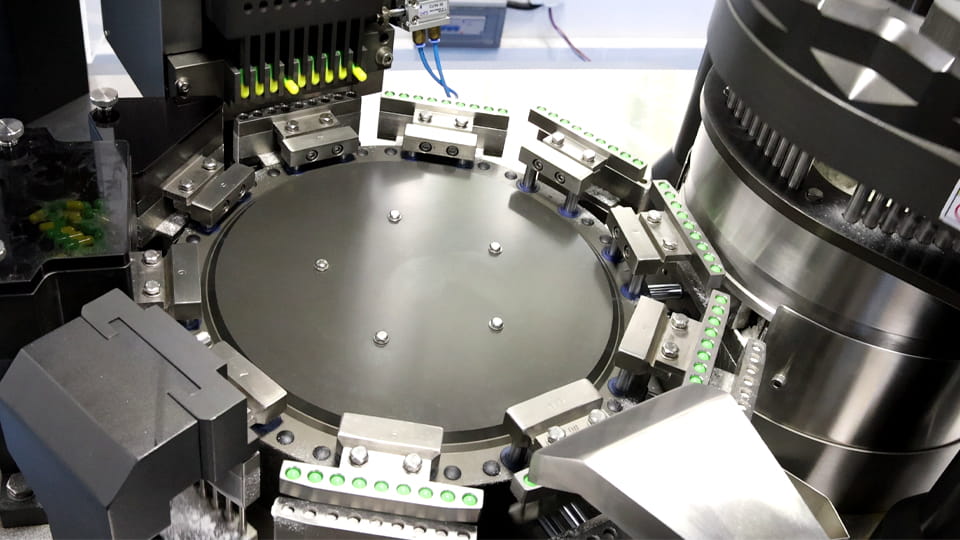
Tách viên nang là bước quan trọng đầu tiên trong quá trình chiết rót tự động. Một máy bơm chân không kéo thân máy xuống tấm căn chỉnh, tách nó ra khỏi nắp của nó. Chân không ổn định và căn chỉnh chính xác là chìa khóa để tránh viên nang bị kẹt.
Nếu điều chỉnh không giải quyết được, hãy xem xét những lời khuyên này: Hãy thử viên nang mới từ một lô hoặc nhà cung cấp khác (“nhà sản xuất viên nang”) được biết đến với dung sai chặt chẽ. Đảm bảo nhiệt độ và độ ẩm trong kho không làm viên nang quá mềm hoặc giòn. Cuối cùng, kiểm tra xem có bất kỳ thiết bị hỗ trợ giải phóng cơ học nào không (giống như những chiếc ghim phân cách) đang hoạt động nếu máy của bạn có chúng. Sạch sẽ, vỏ chất lượng cao và hệ thống chân không được điều chỉnh phù hợp, sự cố tách biệt hiếm khi xảy ra.
triệu chứng: Bạn nhìn thấy những viên nang vỡ trong bát thức ăn, vỏ nứt ở đầu ra, hoặc viên nang bị tách ra trong quá trình đóng/đóng. Những khiếm khuyết này làm hỏng sản phẩm và có thể làm hỏng máy..
Nguyên nhân có thể: Viên nang có thể bị vỡ nếu chúng quá giòn hoặc nếu máy dùng lực quá mạnh. Vỏ đã già đi không đúng cách (quá khô) hoặc hấp thụ độ ẩm không đúng lúc có thể dễ dàng bị nứt. Cho ăn quá nhiều bột (dùng thuốc quá liều) tạo ra quá nhiều áp suất bên trong khi đóng nắp, gây ra sự phân tách hoặc móp ở đầu nắp. Ngay cả viên nang đúng cách cũng có thể bị gãy nếu chốt đóng được đặt quá sâu hoặc nếu khóa (niêm phong) lực quá cao. Sự dao động nhiệt độ (thiết bị hoặc môi trường nóng) và tĩnh điện có thể làm cho vỏ dễ vỡ hơn trong quá trình xử lý.
Khắc phục sự cố: Đầu tiên, xác nhận chất lượng viên nang: đảm bảo bạn đang sử dụng vỏ tươi từ một nhà sản xuất tốt nhà cung cấp viên nang. Kiểm tra độ ẩm trong kho; RH lý tưởng cho gelatin hoặc HPMC vỏ là về 40-60%. Nếu quá khô hoặc quá ẩm, viên nang có thể trở nên giòn hoặc dính vào nhau. Sử dụng máy đo đường kính viên nang – vỏ quá khổ hoặc bị biến dạng sẽ dễ bị nứt hơn. Giảm cài đặt độ sâu và áp suất đóng của máy. Đối với máy tốc độ cao, ngay cả một sự điều chỉnh nhỏ của các chốt nén cũng có thể loại bỏ ứng suất làm nứt các đầu của viên nang.
Nếu tình trạng vỡ vẫn tiếp diễn, kiểm tra trọng lượng điền: bạn đang ép điền quá nhiều à? viên nang quá đầy (thậm chí bởi 5-10% thông số kỹ thuật trên) sẽ nứt khi đóng cửa. Đảm bảo đĩa định lượng hoặc chốt định lượng đang đo chính xác; hiệu chỉnh hoặc thay thế chúng nếu cần. Cuối cùng, làm phẳng mọi cạnh trong các bộ phận máy tiếp xúc với vỏ – các gờ hoặc các tấm lệch có thể kẹp chặt các viên nang. Sau khi thay đổi, chạy ở tốc độ chậm hơn để xác minh độ phân giải trước khi tăng tốc sao lưu.
Ngăn ngừa vỡ: Sử dụng viên nang HPMC chất lượng nếu sữa công thức của bạn có tính hút ẩm cao; chúng xử lý độ ẩm tốt hơn gelatin. Tránh chân không hoặc tĩnh điện quá mức có thể làm khô vỏ. Thắt chặt kiểm soát môi trường – nhiệt độ tăng đột biến trên 25°C hoặc thay đổi độ ẩm đột ngột có thể gây ra các vết nứt. Như một quy luật, tối ưu hóa trọng lượng đổ đầy và cài đặt đóng ở mức tối thiểu cần thiết để bịt kín thích hợp. Điều này ngăn ngừa “vết lõm” hoặc lỗ kim ở đầu viên nang do đóng quá mạnh.
triệu chứng: Viên nang ngẫu nhiên xuất hiện dưới mức (quá nhẹ) hoặc đổ đầy (quá nặng), không kiểm tra cân nặng. Sự không nhất quán này vi phạm tính đồng nhất của liều lượng và có thể khiến QC từ chối.
Nguyên nhân có thể: Lỗi trọng lượng chiết rót thường liên quan đến hệ thống định lượng hoặc đặc tính bột. Đĩa định lượng bị lệch hoặc bị mòn, chân cắm, hoặc máy khoan sẽ cung cấp khối lượng bột khác nhau. Vấn đề về dòng bột là rất lớn: nếu hỗn hợp có độ ẩm vón cục, tạo hạt kém, hoặc sự phân biệt, một số viên nang nhận được nhiều bột hơn và số khác thì ít hơn. Phễu trống hoặc tốc độ nạp chậm có thể khiến viên nang bị đói không liên tục. Ngay cả tốc độ quay của vòng nạp so với. tốc độ mũi khoan không khớp có thể gây ra các túi chứa thừa/thiếu.
Khắc phục sự cố: Bắt đầu bằng cách hiệu chỉnh cơ chế định lượng trên thiết bị làm đầy viên nang. Trên máy nạp tự động, điều này có nghĩa là kiểm tra khe hở và độ hở của đĩa định lượng(S) và chân cắm. Đảm bảo tốc độ mũi khoan và tốc độ đĩa phù hợp để việc nạp bột được đồng đều. Nếu sự cố không liên tục, kiểm tra phễu chứa bột: nạp lại nó trước khi báo động ở mức độ thấp, và đảm bảo hệ thống cho ăn (máy rung, người khuấy động) đang chạy trơn tru. Cải thiện dòng bột bằng cách làm khô hỗn hợp, thêm chất lượn (ví dụ. magie stearat), hoặc tạo hạt thành kích thước hạt hẹp hơn.
Sự hình thành và dòng chảy bột thích hợp là rất quan trọng đối với độ chính xác của liều lượng. Chất làm đầy không đồng nhất thường xuất phát từ việc định lượng sai hoặc bột có kích thước hạt thay đổi. Hình ảnh cho thấy người vận hành đang tinh chỉnh đĩa định lượng bột để đảm bảo mỗi viên nang nhận được lượng phù hợp.
Đồng thời theo dõi các yếu tố môi trường: độ ẩm cao có thể làm bột vón cục, trong khi tĩnh gây ra hiện tượng xù lông. Sử dụng bộ điều khiển độ ẩm hoặc thêm chất hút ẩm nếu cần. Sau khi điều chỉnh, chạy một mẻ mẫu và kiểm tra trọng lượng viên nang định kỳ. Nếu tiếp tục cho ăn thiếu/thừa ngay cả khi có bột tốt và cơ khí sạch, bản thân hệ thống định lượng (ghim hoặc đĩa) có thể cần thay thế do hao mòn.
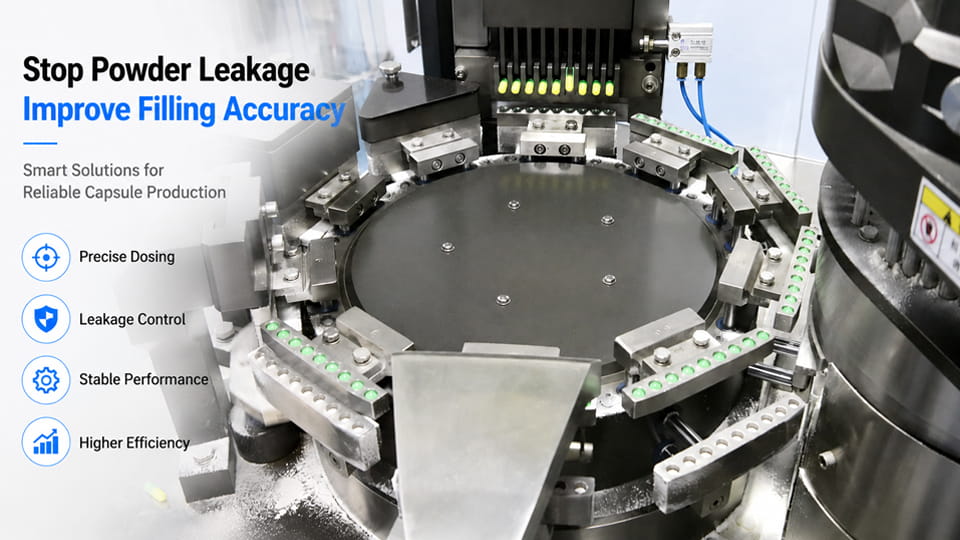
triệu chứng: Viên nang nổi lên với lớp bột nhìn thấy được ở bên ngoài, hoặc bạn thấy tiền phạt tích lũy ở máy. Một số bột có thể tràn ra khỏi viên nang trong quá trình nạp hoặc khóa viên nang, hình thành bụi mịn(đọc thêm: Làm thế nào để giải quyết rò rỉ bột trong chất làm đầy viên nang?). Điều này thường được gọi là viên nang "bụi".
Nguyên nhân có thể: Quá trình làm đầy có thể để lại một lượng bột “sên” không lọt hết vào viên nang. Nếu sên không được hình thành sạch sẽ, bột thừa bị nhổ ra. Lý do bao gồm độ sâu đĩa định lượng sai, lưỡi mòn, hoặc tốc độ nạp quá nhanh. Bột có độ ẩm cao cũng có thể dính và tràn. Nếu không có viên Polisher hoặc chân không của máy đánh bóng bị tắt, bột lỏng trên viên nang sẽ không được loại bỏ. Ngay cả tĩnh điện cũng có thể khiến bột bám vào bề mặt. Tóm lại, sự hình thành sên kém, độ ẩm cao, và việc thu gom bụi không đầy đủ là những nghi phạm thường gặp.
Khắc phục sự cố: Kiểm tra các chốt định lượng và xáo trộn: họ nên nén bột thật chặt trước khi đổ đầy. Điều chỉnh trình tự đầm hoặc đĩa định lượng để tạo thành sên chặt hơn. Đôi khi sử dụng lỗ định lượng nhỏ hơn hoặc tốc độ chiết rót chậm hơn sẽ giúp. Kiểm tra điều kiện phễu và thức ăn: nếu công thức của bạn thay đổi (tá dược mới) hoặc lô có nhiều tiền phạt, rây hỗn hợp hoặc làm khô thêm.
Đảm bảo máy đánh bóng viên nang (nếu được trang bị) đang chạy đúng tốc độ và chân không. Đánh bóng không chỉ làm sạch viên nang, nó cũng đẩy bột rời về phía phễu. Nếu dây chuyền của bạn thiếu máy đánh bóng, xem xét bổ sung lực hút công suất cao ở máng xả. Thường xuyên vệ sinh máy chiết rót và đường dẫn nguyên liệu; ngay cả những cục nhỏ trong các kẽ hở cũng có thể vỡ ra và bám vào viên nang.
triệu chứng: Các viên nang không khóa đúng cách hoặc chúng kết hợp một cách sai lệch (kính thiên văn). Bạn cũng có thể thấy nội dung bị rò rỉ từ khớp hoặc dải (trên viên nang lỏng, dải niêm phong bị hỏng). Sản phẩm xuất hiện sai lệch hoặc không được niêm phong đầy đủ.
Nguyên nhân có thể: Sai lệch ở trạm đóng là nguyên nhân phổ biến. Nếu các đoạn trên và dưới của dụng cụ đóng không được căn chỉnh hoàn hảo, nắp có thể trượt sang một bên (kính thiên văn) thay vì ngồi đầy đủ. Chiều dài hoặc áp suất chốt đóng không chính xác cũng có thể khiến viên nang chỉ bị khóa một phần. Đổ quá đầy có thể làm kẹt nắp trên không đều. Sự ô nhiễm (bột hoặc dầu mỡ) trong giao diện thân nắp có thể ngăn chặn một con dấu chặt. Đối với viên nang lỏng, một “dải” vật liệu bịt kín được áp dụng; nếu chiều cao hoặc nhiệt độ của bánh xe dải bị tắt, dây đeo sẽ không đầy đủ hoặc bị nhăn.
Khắc phục sự cố: Đầu tiên, kiểm tra sự căn chỉnh cơ khí. Sử dụng thước đo cảm biến hoặc mẫu thử để căn chỉnh độ sâu của cam và vòng khóa. Điều chỉnh hành trình đóng sao cho đáy mỗi nắp đều ngang với rãnh thân. Kiểm tra và làm sạch nắp và đường dẫn thân máy; ngay cả một đốm nhỏ giữa nắp và thân cũng không thể đóng lại được. Đối với trường hợp kính thiên văn, đảm bảo mỗi buồng nang trên các đĩa không bị chùng xuống bên và cam định thời gian chính xác. Bánh răng hoặc vòng bi bị mòn có thể gây ra việc lập chỉ mục sai một cách tinh tế.
Nếu sử dụng viên nang có kích cỡ khác nhau (chiều dài, đường kính), điều chỉnh phễu và tạp chí để chỉ nạp một kích cỡ, vì các biến thể có thể gây ra sự không khớp khóa. Nếu các viên nang “nói chuyện” trong đường dẫn nguồn cấp dữ liệu, chúng có thể đến trong máy ghép không đều. Lực đóng thấp hơn và kiểm tra lại: đôi khi chỉ cần cạo đi một phần mười milimét chiều dài chốt sẽ giải quyết được vấn đề khóa.
Đối với viên nang chứa đầy chất lỏng: xác minh cài đặt dải. Chạy thử nghiệm không có nội dung để xem liệu các dải áp dụng có chính xác hay không; điều chỉnh tốc độ bánh xe, sưởi ấm, và độ dày dải. Một mẹo hay từ JinLu: nếu xảy ra lỗi băng tần, kiểm tra xem vật liệu dải gelatin có độ bền kéo thích hợp và không bị co lại sớm không. Nếu vẫn thất bại, tháo và lắp lại/thay thế chốt đóng.
triệu chứng: Thành phẩm có viên nang không có bột hoặc nội dung – vỏ rỗng hiệu quả. Điều này có thể vượt qua kiểm tra trực quan hoặc kiểm tra trọng lượng, gây ra vấn đề chất lượng ở hạ lưu.
Nguyên nhân có thể: Thủ phạm chính là lỗi ở hoặc trước bước điền. Nếu việc tách không thành công và viên nang rỗng (Ví dụ, một nắp hoặc thân miễn phí) không được đổ đầy nhưng không bị đẩy ra bởi máy khử viên nang rỗng, nó sẽ trống rỗng. Một trường hợp khác là thức ăn bột bị gián đoạn: kẹt trong mũi khoan hoặc ống cấp liệu bị tắc có thể ngăn bột tiếp cận viên nang tại một trạm. Bộ phân phối hoặc cảm biến bị trục trặc cũng có thể gây ra tình trạng trống (nếu máy tưởng là đã đầy nhưng thực ra không nhận được bột).
Khắc phục sự cố: Quan sát đầu ra và theo dõi từng viên nang rỗng về điểm xuất phát của nó trong máy. Kiểm tra đầu phun viên nang rỗng: nó được đặt quá lỏng hoặc bị tắt? Máy phun có nhiệm vụ đánh bật bất kỳ nửa viên nang nào không bao giờ tách ra hoặc di chuyển chính xác. Kích hoạt hoặc điều chỉnh nó nếu có. Kiểm tra thức ăn bột: mức phễu ở thời điểm đó có thấp không? Tìm kiếm tắc nghẽn một phần ở mũi khoan hoặc đĩa định lượng. Chạy chậm một hàng và quan sát kỹ để bắt được một người đang đói. Làm sạch mọi chất thu hút tĩnh điện nơi bột có thể dính vào thay vì chảy vào.
Nếu sự cố không liên tục, xác minh thời gian: xem các vỏ trống có xuất hiện ở cùng một khoảng thời gian không, báo hiệu sự trượt thời gian cơ khí. Nếu một khoảng trống liên tục xuất hiện tại, nói, mọi vị trí thứ 20, một con lăn hoặc servo có thể bị mất răng. Siết chặt dây đai và kiểm tra tín hiệu phản hồi của bộ mã hóa.
triệu chứng: Viên nang nạp đôi vào cùng một buồng (hai mũ hoặc hai thân) hoặc bỏ qua không có viên nang. Ngoài ra, viên nang có thể bị kẹt trong tạp chí hoặc đường dẫn nguồn. Điều này dẫn đến việc máy dừng hoặc đầu ra không đều.
Nguyên nhân có thể: Sai sót trong việc cho ăn bằng viên nang thường là do cơ học. Trong máy làm viên nang bán tự động hoặc máy thủ công, đó có thể là khối gieo hạt dạng viên nang hoặc cổng cấp liệu quá lớn. Trong các hệ thống hoàn toàn tự động, bánh xe nạp bị mòn, nam châm, hoặc hướng dẫn sai lệch gây ra sai lệch. Quá nhiều chân không trong quá trình cấp liệu cũng có thể sớm làm “bật” viên nang ra khỏi tạp chí, dẫn đến tăng gấp đôi. Ngược lại, tạp chí hoặc khay bị tắc sẽ làm thiếu vòng nạp.
Khắc phục sự cố: Đối với máy làm viên nang bán tự động, làm theo các bước sau: Đảm bảo phễu đựng viên nang không bị đổ đầy – đôi khi việc giảm mức độ viên nang sẽ ngăn cản hai viên cùng một lúc. Điều chỉnh cổng để viên nang thả từng viên một; mở quá sớm dẫn đến tăng gấp đôi. Kiểm tra xem bánh xích đĩa và bộ định hướng viên nang có được khóa đúng vị trí không. Làm sạch các rãnh cấp dữ liệu và tạp chí: bột dính hoặc dầu có thể chặn viên nang. Nếu máy của bạn sử dụng nguồn cấp chân không, giảm lực hút hoặc thêm vòi phun khí để tách các viên nang bị kẹt. Thay thế bất kỳ lò xo hoặc bộ phận cao su nào trong máy cấp liệu đã bị mòn.
Trên các máy có viên nang trong bồn khóa sẵn hoặc tạp chí nạp sẵn, đảm bảo bồn tắm đúng kiểu dáng và hình dạng tốt. Kiểm tra cảm biến hoặc camera phát hiện vị trí viên nang; nếu một cảm biến bị bẩn hoặc bị lệch, máy có thể nghĩ rằng có một viên nang trong khi thực tế không phải vậy, gây ra lỗi lập chỉ mục.
triệu chứng: TRONG viên nang cứng chứa đầy chất lỏng (thường có một “dải” gelatin để bịt kín nắp vào thân), dải niêm phong không đầy đủ, nghiêng, hoặc bong tróc. Bạn có thể thấy một vết bẩn hoặc một khoảng trống nơi lẽ ra phải đeo băng.
Nguyên nhân có thể: Việc buộc dây không tốt thường là một vấn đề ở trạm buộc dây của máy nạp viên nang lỏng. Nếu chiều cao hoặc góc của bánh xe dải sai, ban nhạc sẽ không áp dụng đồng đều. Tốc độ bánh xe không phù hợp với tốc độ chai cũng gây ra các dải mỏng hoặc vón cục. Nếu dung dịch bịt kín (thường là hỗn hợp gelatin hoặc polymer) quá nóng hoặc lạnh, nó sẽ không liên kết đúng cách. Bánh xe dây bị mòn hoặc độ dày dây khác có thể gây ra khuyết tật. Cũng, nếu viên nang bị lệch sẽ thành dải (do việc đóng cửa ở trên hoặc vấn đề cho ăn), các dải sẽ bị lệch.
Khắc phục sự cố: Đầu tiên, cô lập bước dải. Không đổ đầy chất lỏng, chạy viên nang rỗng qua dải và theo dõi chặt chẽ. Điều chỉnh chiều cao và độ căng của bánh đai sao cho nó vừa tiếp xúc với phần nối thân nắp. Đặt tốc độ bánh xe sao cho chiều rộng dải phù hợp với chu vi viên nang mà không bị giãn. Hiệu chỉnh nhiệt độ: hầu hết các máy buộc dây đều cần gel ở nhiệt độ gần 40–45°C. Nếu dải quá mỏng, làm nguội nó một chút hoặc làm chậm con lăn; nếu vón cục, kiểm tra dung dịch băng xem có mảnh vụn không. Kiểm tra các con lăn bên giữ viên nang: họ chỉ nên lăn viên nang với tốc độ chính xác. Cuối cùng, đảm bảo chất lỏng đổ đầy không bị rò rỉ trước khi dán - nếu viên nang nổi lên đã ướt, ban nhạc sẽ không dính vào. Trước tiên hãy khắc phục mọi sự cố đổ tràn.
Nếu sau khi điều chỉnh, các dải vẫn “nhảy múa” trên viên nang, phần gốc có thể có kích thước viên nang không nhất quán hoặc phần đóng lại từ các bước trước đó. Xem lại những điều đó quá. Trong trường hợp nặng, vật liệu bánh xe dải có thể cần thay thế (nếu mặc). Luôn chạy máy đo độ dày băng tần nếu có sẵn để xác minh cài đặt.
Khi một vấn đề xảy ra, một cách tiếp cận có hệ thống giúp tiết kiệm thời gian. Đây là trình tự được đề xuất:
Một kỹ năng quan trọng là phân biệt liệu một khiếm khuyết có phải do máy móc hoặc nguyên vật liệu. Dưới đây là một số hướng dẫn:
Nói chung, bắt đầu với các tài liệu nếu có thể: thử chạy kiểm soát với bột và viên nang tiêu chuẩn nổi tiếng. Nếu lỗi vẫn tiếp tục, nó gần như chắc chắn là máy móc. Ngược lại, nếu một lô viên nang khác khắc phục được sự cố ngay lập tức, thì máy vẫn ổn.
Cách tốt nhất để giảm thiểu khiếm khuyết là ngăn chặn chúng. Hãy xem xét các biện pháp này:
Bằng cách kết hợp bảo trì phòng ngừa theo lịch trình với giám sát thời gian thực, nhiều khiếm khuyết có thể được loại bỏ trước khi chúng ngừng sản xuất.
Thỉnh thoảng, khiếm khuyết phát sinh từ những vấn đề mà chỉ nhà sản xuất máy mới có thể giải quyết. Hãy liên hệ với bộ phận hỗ trợ của nhà sản xuất khi:
Giữ chi tiết hợp đồng hỗ trợ của bạn tiện dụng. Khi báo cáo một vấn đề, chuẩn bị sẵn model máy và số seri, mô tả rõ ràng về khiếm khuyết, và bất kỳ mã lỗi nào. Hình ảnh hoặc video ngắn về lỗi đang hoạt động có thể là vô giá. Một cuộc gọi nhanh sớm có thể tiết kiệm hàng giờ phỏng đoán sau này.
Lỗi làm đầy viên nang có thể gây khó chịu, nhưng với cách tiếp cận có cấu trúc, bạn có thể giảm thiểu thời gian ngừng hoạt động và phế liệu. Các phím là bảo trì phòng ngừa tốt, vật liệu chất lượng cao, Và cân chỉnh máy cẩn thận. Bằng cách tìm hiểu các triệu chứng và nguyên nhân nêu trên, kỹ sư sản xuất và người vận hành có thể chẩn đoán vấn đề một cách nhanh chóng. Khi có vấn đề nảy sinh, bước đầu tiên là kiểm tra vật liệu, sau đó cài đặt thiết bị. Nếu khiếm khuyết vẫn tồn tại, đừng ngần ngại tận dụng kiến thức chuyên môn của nhà sản xuất của bạn – sau tất cả, họ đã nhìn thấy tất cả!
Sẵn sàng cho quá trình sản xuất viên nang suôn sẻ hơn? Liên hệ với JinLu Đóng gói để có thiết bị làm đầy viên nang đáng tin cậy mới nhất và sự hỗ trợ của chuyên gia. Các kỹ sư của chúng tôi có thể giúp khắc phục mọi sự cố dai dẳng và đề xuất giải pháp phù hợp máy làm viên nang tự động hoặc nâng cấp để loại bỏ vĩnh viễn các khiếm khuyết.
Các vết nứt ở đầu thường có nghĩa là vỏ đã trở nên giòn hoặc lực lấp đầy quá cao. Kiểm tra độ ẩm viên nang (nên ở mức ~12-15% đối với gelatin). Nếu là đợt hàng mới hoặc thời tiết ấm hơn, làm ẩm căn phòng. Cũng, kiểm tra các chốt đóng – một điều chỉnh nhỏ có thể làm giảm lực dư thừa.
Trọng lượng nạp giảm đột ngột thường cho thấy có vấn đề về nguồn cấp dữ liệu. Tìm chỗ kẹt trong phễu bột hoặc mức phễu thấp. Đồng thời kiểm tra xem máy khuấy phễu có đang chạy không. Hiệu chỉnh lại các đĩa định lượng trong trường hợp một đĩa bị dịch chuyển. Nếu bột bị vón cục do độ ẩm, sàng lọc và làm khô chúng.
Cho ăn đôi thường được cố định bằng cách điều chỉnh cổng nạp dạng viên nang hoặc thời gian của cơ chế gieo hạt. Trong hướng dẫn bán tự động của chúng tôi, giải pháp là làm chậm bánh xe gieo hạt và căn chỉnh khối phân loại để căn giữa từng viên một. Đồng thời đảm bảo phễu không bị quá tải, và chân không đó không quá mạnh khi nạp (có thể kéo hai người cùng một lúc).
Thông thường không phải không có sự thay đổi hoàn toàn. Chiều dài/đường kính viên nang khác nhau thường yêu cầu thay thế toàn bộ dụng cụ (các bộ phận như tấm phân đoạn, nhẫn điền, máy quay). Chạy các kích cỡ hỗn hợp mà không trang bị lại sẽ dẫn đến nạp sai và đóng không thành công. Luôn lập kế hoạch chạy riêng cho từng dạng viên nang.
Việc gây nhiễu liên tục có thể báo hiệu quá nhiệt hoặc trôi máy. Kiểm tra xem có cần bôi trơn thêm hay không hoặc động cơ có nóng lên và mất điện không. Cũng, kiểm tra dấu vết của viên nang để phát hiện cặn tích tụ. Sự giãn nở nhiệt có thể khiến các bộ phận bị siết chặt; kiểm tra thời gian hạ nhiệt lâu hơn có thể tiết lộ vấn đề.
Tài liệu tham khảo:
1.PubMed— Nghiên cứu các yếu tố ảnh hưởng đến quá trình đóng nang trên máy đóng nang tự động có nắp
2.PubMed— Ảnh hưởng của các thuộc tính vật liệu đến trọng lượng viên nang và sự thay đổi trọng lượng trong máy phun định lượng
3.ScienceDirect—— Ảnh hưởng của các thuộc tính vật liệu và thông số quy trình đến tính đồng nhất của lớp bột trong quá trình đóng viên nang liều lượng thấp
4.Cổng nghiên cứu— Khuyết tật của viên nang và cách khắc phục cho ngành dược phẩm
5.Tạp chí Khoa học và Công nghệ Dược phẩm PDA— Phát triển sơ đồ kiểm soát quy trình để giảm sự biến đổi trọng lượng của viên nang
6.ScienceDirect—— Đổ bột vào viên nang gelatine cứng trên máy rót tamp