
- Macchine
- Competenza
- Risorse
- Certificati
- Di
- Contatto
- Macchine
- Competenza
- Risorse
- Certificati
- Di
- Contatto
Negli acquisti di attrezzature farmaceutiche, molti ingegneri del QA e delle apparecchiature commettono due errori con FAT. Primo, controllano solo i documenti cartacei ed eseguono una semplice corsa a vuoto. Secondo, saltano controlli prestazionali speciali per strutture specifiche del modello. Il 45D, noto anche come macchina pressa per pillole, pressa per pillole, pressa per pillole, o compressore per pillole, utilizza doppia compressione e doppia scarica. Entrambe le strutture necessitano di una verifica dedicata.
Cos'è il test di accettazione in fabbrica(GRASSO)? Si tratta di una verifica strutturata effettuata presso la sede del produttore prima della spedizione. IL Comprimitrice HGZP-45D la struttura è complessa. I test di accettazione in fabbrica devono coprire i documenti, assemblaggio meccanico, impianti elettrici e di sicurezza, meccanismi speciali, test di carico, conformità, e chiusura della deviazione. I test di accettazione in fabbrica del FAT devono verificare anche le strutture specifiche del modello, Conformità cGMP, E 21 CFR parte 211 requisiti articolo per articolo.
Una volta che l'attrezzatura è stata imballata e spedita via mare, i difetti strutturali sono costosi da riparare. La rilavorazione e la sostituzione delle parti richiedono molto tempo. Viene visualizzato il costo aggiuntivo, e l'avvio della produzione subisce ritardi. Questo è il motivo macchina comprimitrice Il FAT deve essere approfondito. Risolve la maggior parte dei rischi nascosti prima che la macchina lasci la fabbrica.
I documenti costituiscono la base di input per il lavoro SAT e IQ/OQ. Controllare ogni elemento di configurazione rispetto a UR. Ciò impedisce la consegna non corrispondente. Prima di iniziare, scopri come creare un'efficace lista di controllo per i test di accettazione in fabbrica che copra ogni articolo specifico del modello. Una chiara lista di controllo dei test di accettazione in fabbrica mantiene tracciabili tutte le fasi di verifica.
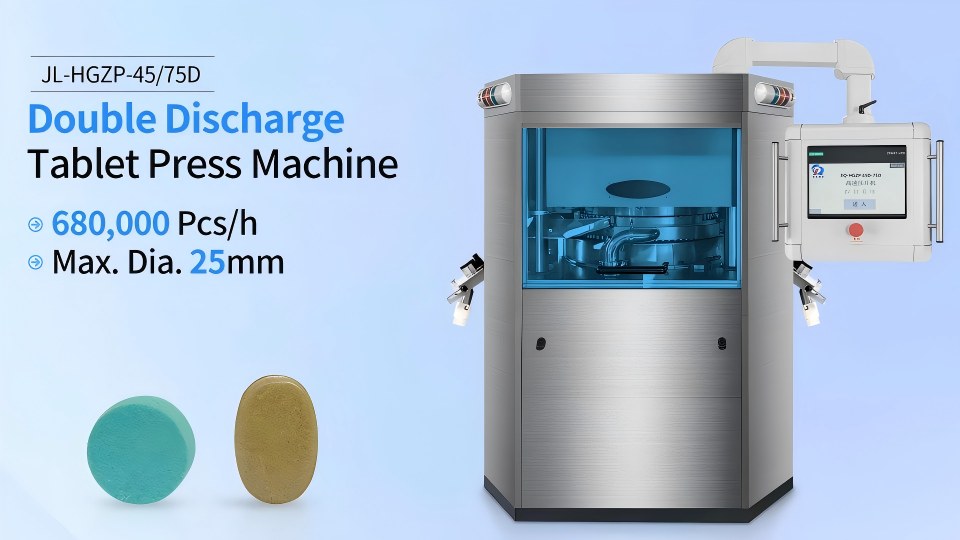
Verificare l'intero modello della macchina, il conteggio dei dadi da 45 punzoni, meccanismo a doppia compressione, doppia scarica, alimentatore forzato, e sistema di rimozione delle polveri a fronte del contratto. Le parti di contatto devono passare 316 acciaio inossidabile verifica materiale. Le parti a contatto con il prodotto adottano acciaio inossidabile 316L, offrendo un'eccellente resistenza alla corrosione. L'intero set segue la struttura in acciaio inossidabile ss 316 standard di qualità indicato nel contratto. Gli strumenti di pressione e temperatura necessitano di test e calibrazione. I lubrificanti devono avere la certificazione NSF H1 per soddisfare i requisiti di controllo della lubrificazione farmaceutica.
Raccogli gli schemi elettrici, schemi pneumatici, schemi di lubrificazione, e l'elenco completo dei pezzi di ricambio. Consegnare l'operazione, manutenzione, e manuali SOP per la pulizia. Includere la cartella pd dei test di accettazione in fabbrica con i documenti del protocollo, registrazioni di prova, e certificati di taratura.
Per progetti di esportazione del Nord America, confermare la versione HMI e le funzioni di audit trail. Questi devono adattarsi 21 CFR parte 11 requisiti del sistema informatico.
I controlli meccanici non riguardano solo l'aspetto pulito. Controllare la precisione dell'assemblaggio della comprimitrice, parti in movimento, e punti di rischio per la lubrificazione.
Le superfici di contatto con il materiale non devono presentare sbavature o graffi. Misurare l'eccentricità del piatto rotante. I gruppi dei rulli di precompressione e compressione principale devono essere serrati, senza scioltezza. I due set di deflettori a doppio scarico e le parti del divisore di flusso devono essere installati correttamente e muoversi agevolmente. IL alimentatore forzato e i gruppi di perforazione dovrebbero essere facili da smontare, senza pulire gli angoli morti.
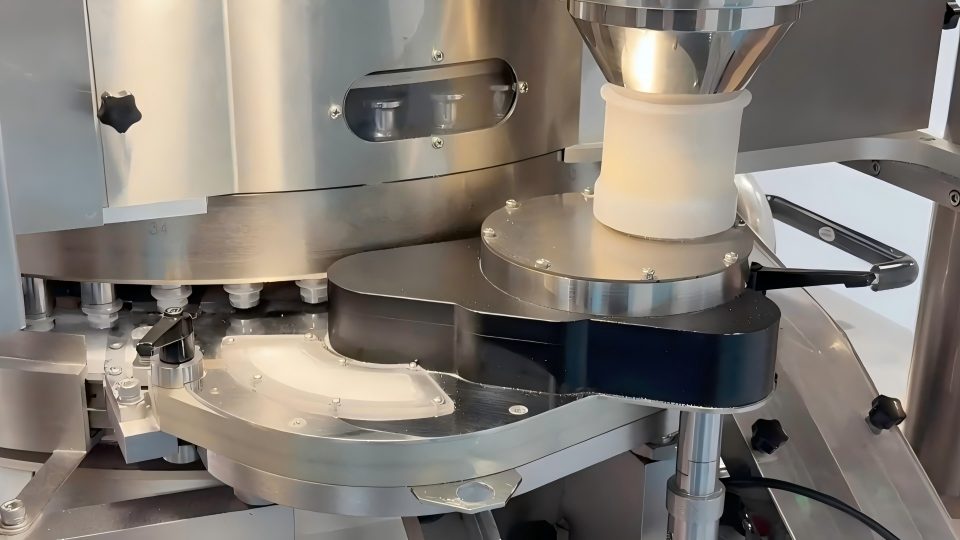
Sulla comprimitrice HGZP-45D, non applicare mai grasso al centro delle guide. L'olio viene fornito solo ai cuscinetti e ai punti degli ingranaggi su entrambi i lati. Confermare ciascun punto di lubrificazione su FAT. Questo si ferma lubrificante da perdite nell'area del materiale, incontro 21 CFR parte 211 requisiti. Controllare contemporaneamente la tenuta di tutti i raccordi pneumatici.
Completa una serie completa di dimostrazioni di smontaggio degli stampi per comprimitrici in loco. Verificare che il passaggio avvenga senza intoppi e che i dispositivi di fissaggio si blocchino in modo affidabile. Simulare una condizione di produzione di modifica del materiale. Scopri quanto è facile rimuovere le parti a contatto con il prodotto. Valutare la pulizia, soffiando, e accesso per il risciacquo. Confermare che non ci siano angoli morti sanitari che nascondano la polvere. Ciò riduce la contaminazione incrociata tra i lotti e si adatta alle esigenze di cambio multiprodotto.
Gli interblocchi di sicurezza sono un elemento di difficile accettazione. Molti difetti compaiono solo in condizioni anomale. Non saltare questi test.
Il test di funzionamento a vuoto è solo un giudizio di base. Non rappresenta la performance produttiva.
Corri a tre velocità: Basso, valutato, e massimo. Ogni corsa dura non meno di 30 minuti. Osservare il rumore generale e l'aumento della temperatura. Il giradischi, rulli di compressione, e l'alimentatore dovrebbe funzionare senza suoni anomali. Eseguire il confronto tra la velocità impostata e la velocità effettiva. Verificare il ciclo di lubrificazione automatica e l'avvio e l'arresto della ventola di rimozione della polvere.
Nota: una corsa a vuoto dimostra solo che la pressa per pillole può ruotare. Superarlo non significa che la produzione con materiale passerà. Le prestazioni principali dipendono dai due test speciali riportati di seguito.
Questa è la parte più critica. Separa la HGZP-45D dalle normali comprimitrici. Su molte macchine, i parametri dello schermo possono essere modificati, ma il vero meccanismo non funziona.
L'HMI deve consentire l'impostazione indipendente di pressione di precompressione e compressione principale. Le ricette possono essere salvate e richiamate. Modificare i parametri di pressione e confermare che le letture del sensore cambiano insieme. Attiva separatamente la precompressione e il sovraccarico della compressione principale. Verificare che l'arresto di protezione funzioni.
Combina questo con un test di carico. Confronta la durezza della compressa con la precompressione attivata e disattivata. Ciò dimostra che il meccanismo di precompressione funziona effettivamente. Non è solo un valore mostrato sullo schermo.
Apri il 1# scarico e 2# scaricare separatamente. Quindi apri entrambi i canali insieme. I meccanismi devono muoversi agevolmente e la raccolta dei materiali deve funzionare. Le posizioni del deflettore di scarico devono essere regolabili e bloccabili.
In fase di carico, prelevare la compressa nella comprimitrice campioni dalle due uscite separatamente. Confronta il peso, durezza, e consistenza dello spessore. Se la deviazione tra i due canali è troppo grande, la classificazione del prodotto finito diventa difficile. Questo è un elemento chiave di guasto per il 45D.
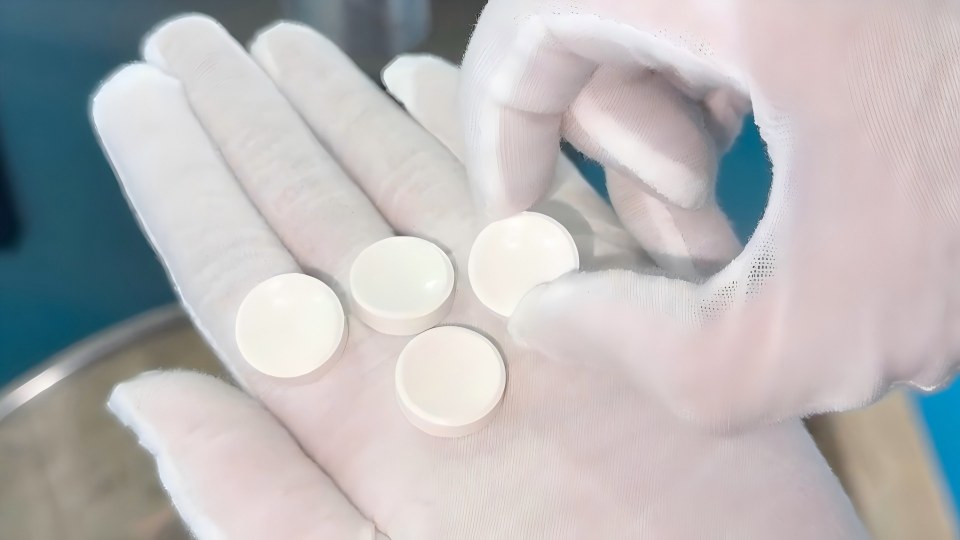
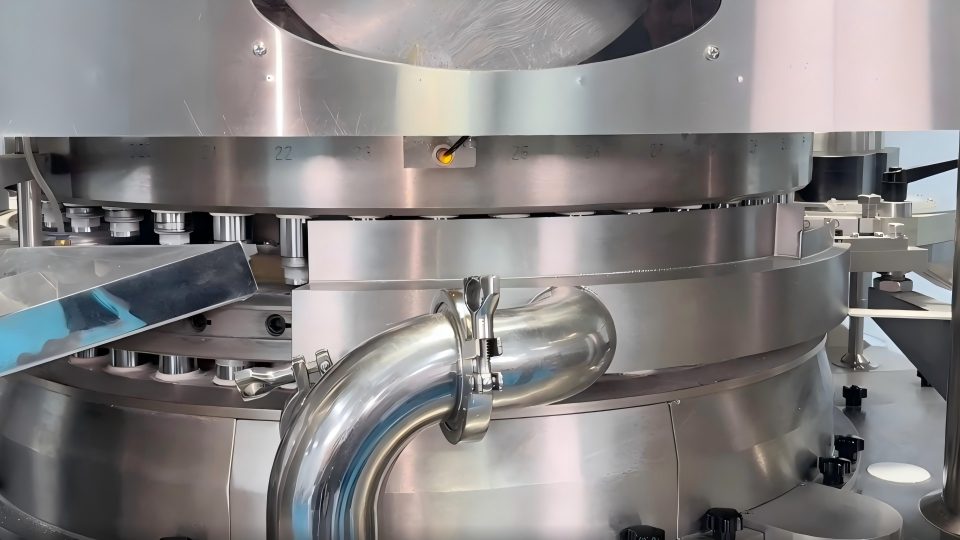
Utilizzare granuli simulati per il test di carico. Funziona a più impostazioni di velocità per simulare completamente le condizioni di produzione.
Test completi di memorizzazione e richiamo delle ricette, e registrazione degli eventi di allarme. Per progetti di esportazione del Nord America, testare la traccia di controllo. Dimostrare il rapido smontaggio dell'alimentatore, pugni, e parti di scarico. Valutare la pulibilità per soddisfare i requisiti cGMP.
Compilare i dati misurati effettivi per tutti gli elementi dell'elenco di controllo del test di accettazione in fabbrica. Giudica ogni elemento onestamente come superato o fallito. Se compaiono problemi, registrare il numero di deviazione, descrizione del guasto, e piano correttivo. Chiuderli prima della spedizione.
Per articoli di convalida che non possono essere finiti in fabbrica, segnateli chiaramente. Lasciarli per la revisione chiave al SAT sul sito del cliente. Il rapporto del test di accettazione in fabbrica richiede le firme di entrambe le parti. Serve come importante documento di input per la convalida del QI in loco del cliente.
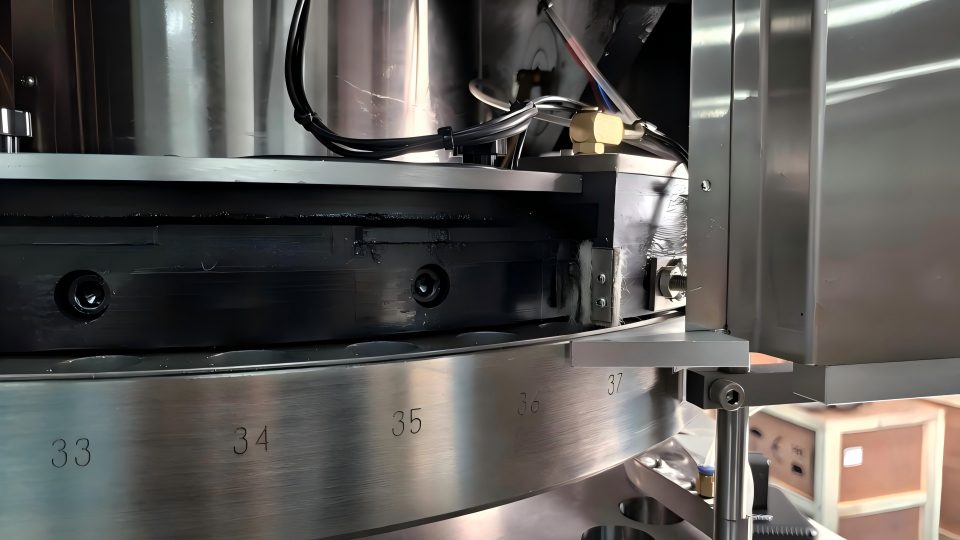
Nota: Superamento del test senza carico≠prestazioni pronte per la produzione. Procedere con i test specifici del modello e di carico.
Il nucleo del test di accettazione in fabbrica dell'HGZP-45D FAT è la verifica mirata. Non è una firma di routine.
Concentrati su due strutture speciali: doppia compressione e doppio scarico. Metti in pratica i test di carico simulati e i controlli di conformità cGMP. Molte aziende trattano il FAT come un processo semplice. Dopo l'arrivo, trovano un fallimento pre-compressione, qualità non uniforme tra due canali, o lubrificazione non conforme. Ciò costa tempo e denaro.
L'eliminazione dei rischi in fabbrica protegge la validazione successiva e riduce il ciclo di avvio. I prodotti per la stampa di pillole Jinlu Packing sono stati venduti a 85 paesi in tutto il mondo. Il design della macchina segue gli standard cGMP. Forniamo un servizio di messa in servizio in loco in base alle esigenze del progetto. Con hardware stabile e servizio completo, aiutiamo gli utenti farmaceutici a completare l'accettazione e l'avvio della produzione senza intoppi.