
- Macchine
- Competenza
- Risorse
- Certificati
- Di
- Contatto
- Macchine
- Competenza
- Risorse
- Certificati
- Di
- Contatto
Molti produttori di tablet e acquirenti di apparecchiature si trovano ad affrontare gli stessi enigmi: “I miei tablet continuano a esaurirsi," O "La durezza della compressa non è coerente." Potrebbe essere un'ipotesi naturale "basta aumentare la forza di compressione." In pratica, il vero colpevole è spesso il precompressione palcoscenico (la leggera compressione prima della compressione finale). Molte comprimitrici includono una fase preliminare di compressione che gli operatori a volte trascurano. Se la precompressione è impostata su un valore troppo basso, l'aria intrappolata rimane nella polvere e causa difetti; impostato troppo alto, può creare fratture. In questo articolo te lo spiegheremo cos'è la precompressione, perché tutti i moderni tablet lo usano, e come la giusta forza di precompressione in modo drammatico migliora la qualità della compressa (migliore durezza, peso uniforme) e previene difetti come tappatura e laminazione. Tratteremo anche come regolare correttamente la precompressione sulla tua macchina da stampa.
Nella produzione di compresse, il ciclo di compressione ha diverse fasi: riempiendo lo stampo con polvere, precompressione (una leggera pressione iniziale), compressione principale (la compressione finale ad alta pressione), ed espulsione. Su un comprimitrice rotativa, Per esempio, IL punzone inferiore inizialmente si solleva per riempire lo stampo, e le camme della torretta poi uniscono i punzoni. Durante precompressione, una forza gentile (spesso tramite piccole camme a rulli) viene applicato al letto di polvere. L'obiettivo non è quello di formare la compressa finale, ma semplicemente a consolidare la polvere e rimuovere l'aria prima della grande compressione. Una fonte industriale osserva: “Durante la precompressione, una leggera forza applicata dal punzone inferiore consolida la polvere e minimizza le sacche d'aria. Nella fase di compressione principale, il punzone superiore viene abbassato con grande forza... per fondere i granuli in una compressa”. Insomma, la precompressione è la fase di compressione preliminare nella comprimitrice, mentre la compressione principale è la compattazione completa ad alta forza che conferisce alla compressa la sua forma finale, durezza e densità.
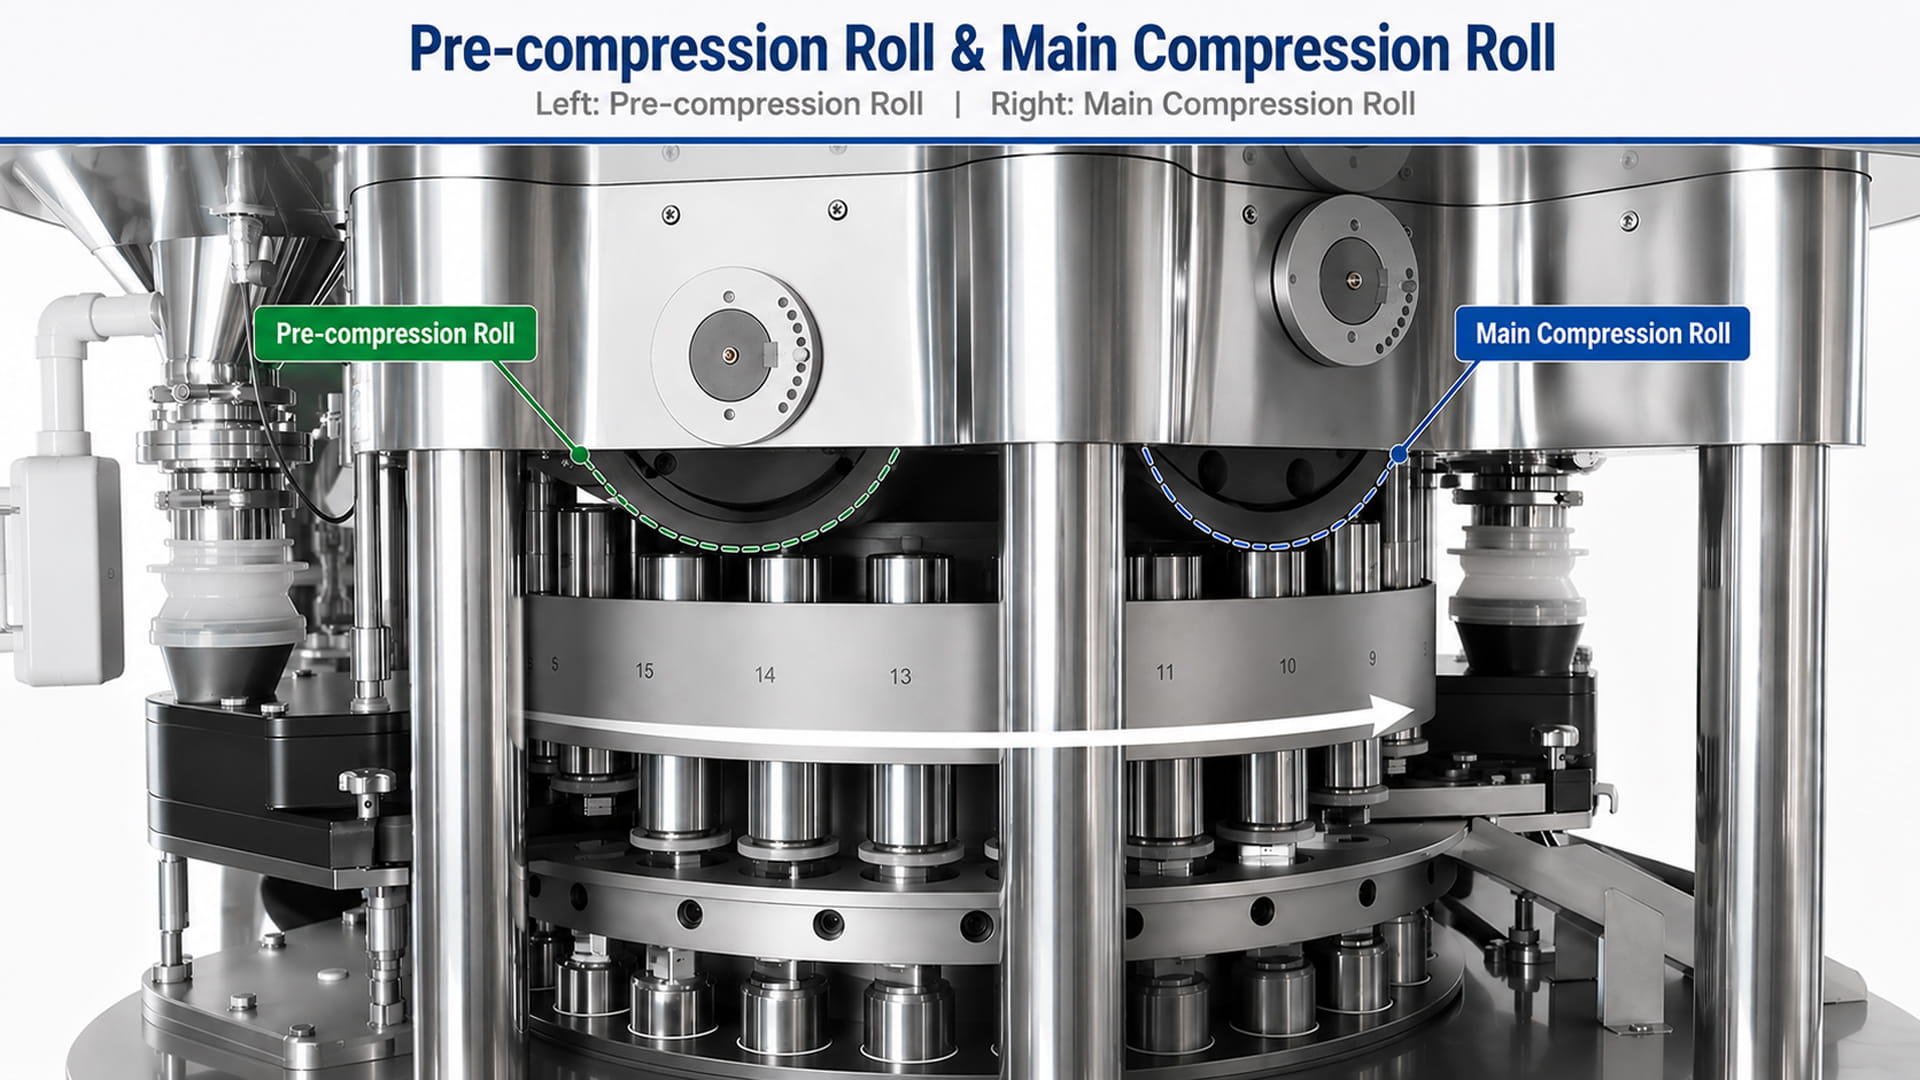
Le moderne comprimitrici spesso lo hanno rulli di precompressione o stazioni cam dedicate a questo passaggio. Questi rulli di precompressione "compattano la miscela per rimuovere l'aria intrappolata nella miscela e quindi prevenire la tappatura". In altre parole, la precompressione è essenzialmente a disaerazione palcoscenico: espelle l'aria in modo che la compressione principale possa funzionare su polvere solida, non schiuma. Per esempio, un manuale di apparecchiature farmaceutiche spiega che i rulli di precompressione sono inclusi “per densificare la polvere prima della compressione finale”. Senza precompressione, la polvere è riempita in modo approssimativo e contiene vuoti. Con precompressione, le particelle di polvere sono leggermente preconfezionate e gran parte dell'aria viene espulsa. La successiva compressione principale può quindi produrre un robusto, compressa consistente senza improvvisa espansione dell'aria.
Un modo pratico per visualizzare il ciclo è:
Riempimento polvere → Pre-compressione (leggera pressione) → Compressione principale (forza elevata) → Eiezione della compressa
Nella fase di precompressione, i pugni essenzialmente comprimere la polvere quanto basta per espellere l'aria e livellare il riempimento. Solo una piccola frazione (a volte ~10-20%) della forza finale viene utilizzata nella precompressione, sufficiente a stabilizzare il letto, non finalizzare la durezza. La fase di compressione principale applica quindi tutta la forza elevata (spesso centinaia di kilonewton) per produrre la compressa finale.
La precompressione funziona attivando brevemente la pressa in modalità a bassa pressione. Mentre la torretta ruota, il punzone inferiore si solleva all'incirca fino alla posizione di riempimento finale nella matrice. Quindi il rullo o la camma di precompressione fa sì che i punzoni si incontrino esercitando una forza delicata. Questa forza leggera spinge leggermente insieme i punzoni superiore e inferiore, comprimendo la polvere quanto basta per far fuoriuscire l'aria intrappolata attorno ai bordi. Dopo la precompressione, il letto di polvere è più uniforme e meno “soffice”. Le pillole che escono dalla zona di precompressione sono molto deboli (si sfaldano facilmente) ma hanno meno spazi d'aria.
Prossimo, la fase di compressione principale inizia immediatamente (di solito solo una stazione dopo). Ora i pugni si incontrano con tutta la loro forza, producendo la compressa finale. Perché l'aria è già stata rimossa e le particelle sono già parzialmente allineate, la compressione principale è più efficace. In termini pratici, gli operatori potrebbero regolare le camme di precompressione in modo che a “prova del pollice” la tavoletta è quasi formata e poco coerente. L’obiettivo è letteralmente rimuovere l’aria, non ancora produrre una compressa potente. Se imposti la precompressione su un valore troppo alto, rischieresti di compattare la polvere troppo presto; troppo basso, e l'aria rimane intrappolata.
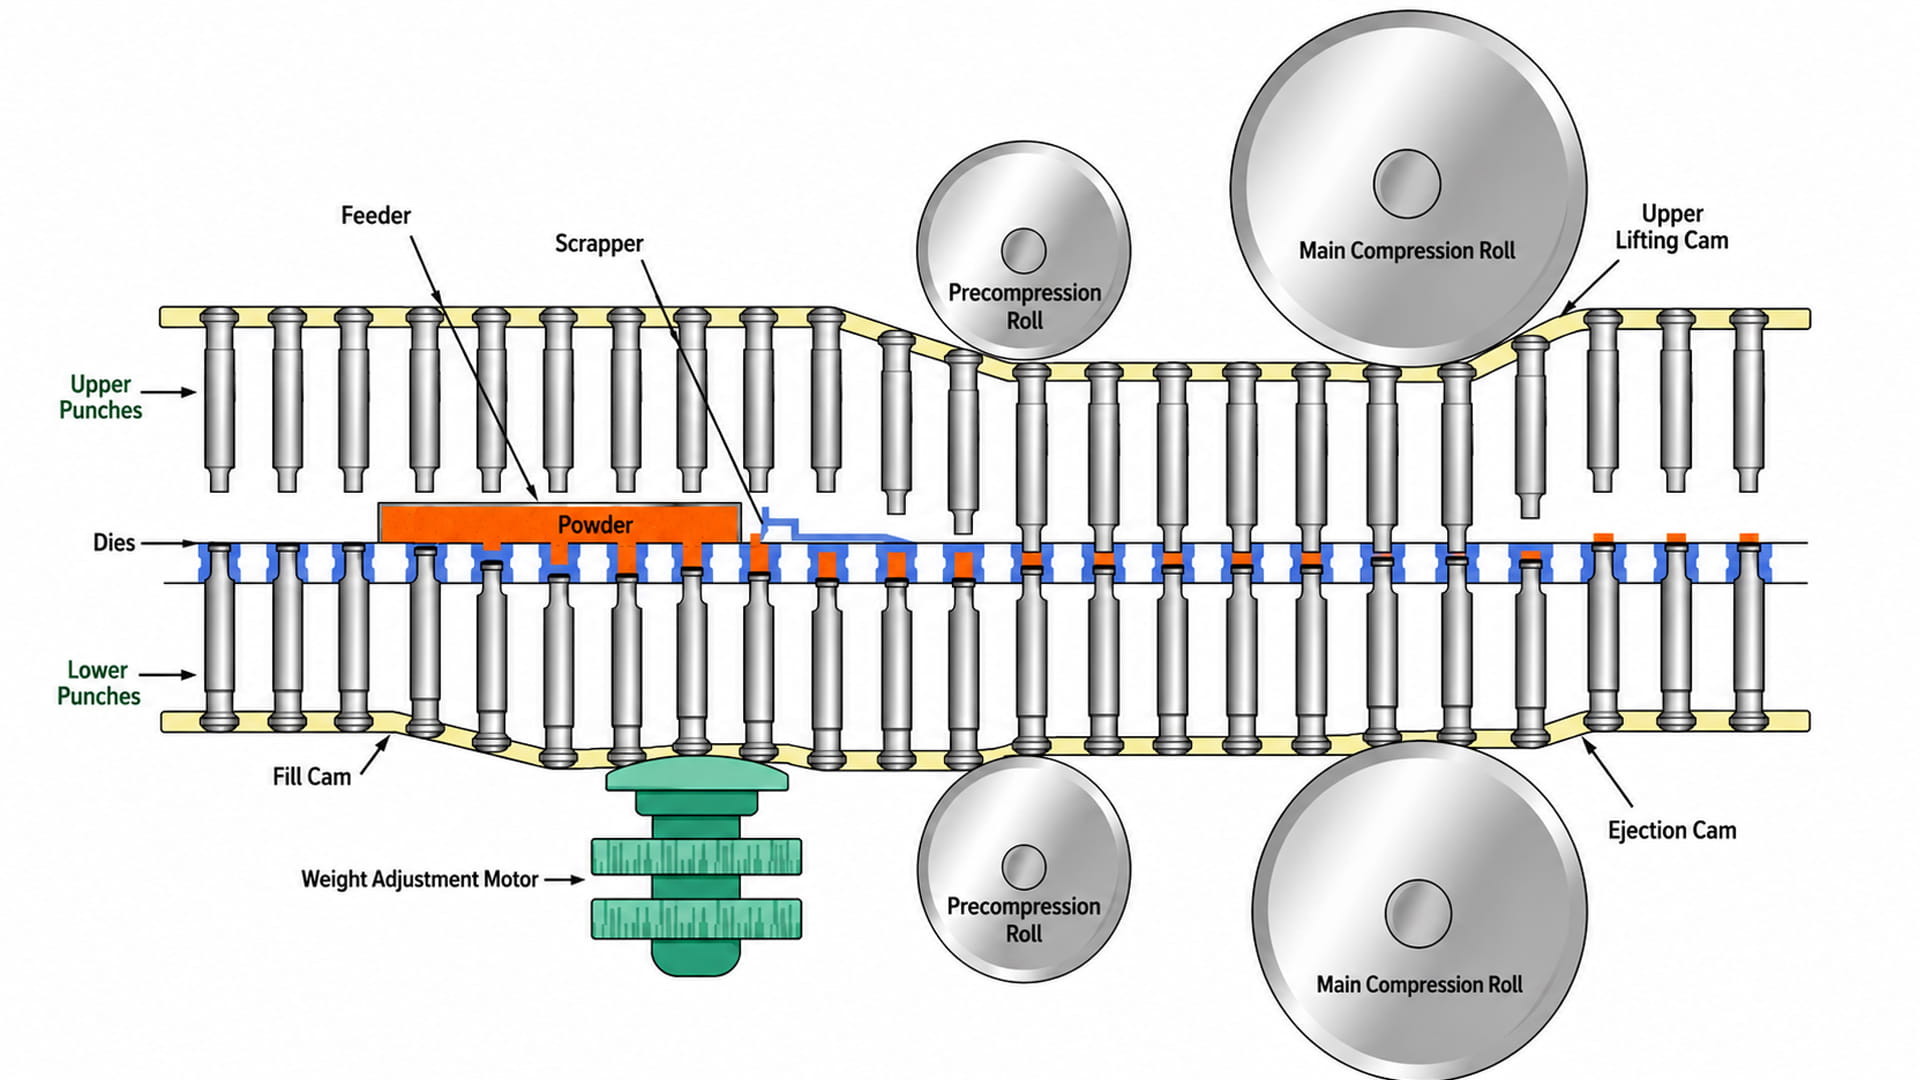
In funzione, vedrai il punzone superiore toccare appena la polvere durante la precompressione. La corsa del punzone è breve, ma abbastanza per far uscire le sacche d'aria. In un diagramma: Pugno superiore ⇓ (leggera pressione) Polvere → L'aria fuoriesce → le particelle si depositano → Compressione principale ⇓ (alta pressione) Tavoletta finita. Questa compressione a due stadi (pre- e principale) è ora standard sulla maggior parte delle rotative farmaceutiche, e anche molte presse a punzone singolo includono una semplice fase di precarico per precomprimere la polvere.
La precompressione è assolutamente cruciale perché affronta molte delle cause profonde di difetti della compressa. Da solo, la fase di precompressione previene i problemi più comuni:
Le miscele di polveri contengono naturalmente sacche d'aria tra le particelle. Se comprimi direttamente senza rimuovere quest'aria, l'aria intrappolata si espanderà quando il punzone verrà rilasciato, o causare un legame irregolare. Lo scopo principale della precompressione è evacuazione dell'aria. Come spiega un ingegnere farmaceutico, “Lo scopo della precompressione è rimuovere l'aria intrappolata dalla cavità riempita della compressa. Questo compito aiuta la fase di compressione principale nella produzione di un tablet robusto”.. Insomma, la precompressione è la fase di deaerazione delle polveri. Con una buona precompressione, quelle bolle d'aria fuoriescono per prime e non si espandono all'interno della compressa di formatura. Ciò porta ad un contatto più stretto delle particelle durante la compressione principale e a compresse più forti.
Tappatura si verifica quando la parte superiore del tablet (il “tappo”) crepe e separazioni. Spesso la causa è l'aria intrappolata: durante l'improvvisa elevata forza di compressione principale, l'aria cerca di fuoriuscire e può letteralmente far cadere il cappuccio dal tablet. Senza precompressione, la maggior parte di quest'aria è ancora nello stampo. Precomprimendo la polvere, la precompressione consente all'aria di fuoriuscire dolcemente, quindi non butta via il tappo. Come nota una fonte, “Una bassa quantità di forza di precompressione consentirà la rimozione dell’aria tra le particelle, il che riduce il potenziale di limitazione”.. Infatti, gli studi mostrano l’effetto drammatico: un esperimento lo ha scoperto senza precompressione, 80% delle compresse ha subito tappatura, mentre con aggiunta di precompressione anche del 20–50%., nessuna delle compresse era chiusa prima di raggiungere la durezza desiderata. In altre parole, un'adeguata precompressione può quasi eliminare la tappatura ad aria. (Al contrario, una precompressione insufficiente è un classico problema di capping: il manuale della comprimitrice JinLu avverte che “una precompressione insufficiente…[conduce] all’aumento dell’intrappolamento dell’aria” provocando la rottura del cappuccio della compressa.)
La laminazione è simile alla tappatura, ma la tavoletta si divide in strati invece di perdere solo la parte superiore. Si tratta essenzialmente di un limite avanzato: dopo che uno strato si stacca, ulteriore aria o stress possono dividere gli strati. Ancora, l'aria intrappolata e la compressione irregolare sono i principali colpevoli. Rilasciando l'aria in anticipo, la precompressione riduce notevolmente la possibilità che si formino strati. Se la precompressione è troppo bassa, una piccola tasca intrappolata potrebbe prima far saltare il tappo (tappatura) e poi dividere di più (laminazione). Le fonti sottolineano che la laminazione spesso deriva dallo stesso problema della tappatura: "L'aria intrappolata nella formulazione della compressa... può creare aree di debolezza localizzate che possono causare la separazione o la delaminazione della compressa.". Una buona precompressione minimizza questi punti deboli, quindi la laminazione diventa rara.
Prepressando la polvere, la precompressione aumenta l'area di contatto delle particelle prima della compressione finale. Ciò si traduce in un migliore legame durante la compressione principale e, in definitiva, in una maggiore resistenza alla trazione. In pratica, le compresse formate con un'efficace fase di precompressione tendono a raggiungere più facilmente la durezza desiderata. Nello studio Medelpharm di cui sopra, l'aggiunta della precompressione ha consentito ai tablet di raggiungere il risultato 40 Durezza target N senza rottura, mentre senza precompressione la maggior parte delle compresse si chiudeva precocemente. Generalmente, la precompressione significa meno spazi d'aria e un letto iniziale più denso, quindi ogni unità aggiuntiva della forza di compressione principale produce una compressa più dura. (Ovviamente, un'eccessiva precompressione può densificare eccessivamente la polvere prematuramente, di cui parleremo più avanti.)
Perché la precompressione deposita la polvere in modo più uniforme su tutti gli stampi, la variazione di peso è ridotta. Se un dado ha più aria intrappolata di un altro, potrebbe riempirsi con un volume di polvere leggermente diverso. La precompressione uniforma il riempimento distribuendo meccanicamente la polvere ed espellendo l'aria in modo che ogni stampo sia imballato in modo simile. Il risultato finale è un controllo più rigoroso del peso della compressa da un'iniezione all'altra. (Al contrario, saltare la precompressione spesso si traduce in una maggiore variazione di peso nei cicli di produzione.)
Le compresse che sono state adeguatamente precompresse solitamente rilasciano meno polvere fine. Aiutando la densificazione, la precompressione garantisce che le compresse abbiano una densità complessiva più elevata e meno vuoti superficiali, rendendoli più forti e meno soggetti a scheggiature o friabilità. In pratica, gli operatori delle comprimitrici spesso riscontrano un calo % friabilità quando la precompressione è ottimizzata.
Tutti i fattori di cui sopra contribuiscono a rendere i tablet più belli. Una corretta precompressione aiuta a produrre compresse con facce lisce, spigoli vivi, e senza crepe o scheggiature. Difetti come patatine, crateri o bordi rotti sono spesso dovuti al rilascio improvviso di aria o alla compattazione irregolare; la precompressione contribuisce notevolmente a eliminare questi difetti. In sintesi, una fase di precompressione ben calibrata porta a compresse dall'aspetto più uniforme e professionale.
Per riassumere questa sezione: senza un'adeguata precompressione, ottieni esattamente i problemi che stai cercando di risolvere. La tabella seguente illustra i difetti tipici e le relative cause (spesso legato a una scarsa precompressione):
| Problema | Probabile causa (spesso legato ad una precompressione insufficiente) |
| Tappatura | Aria intrappolata nella polvere che fuoriesce durante la compressione |
| Laminazione | Strati interni che si dividono a causa dell'aria intrappolata/compressione irregolare |
| Bassa durezza | Legame debole delle particelle (compressione incompleta) |
| Elevata friabilità | Scarsa compattazione (polvere sciolta) |
| Variazione di peso | Riempimento irregolare (sacche d'aria o dosaggio incoerente) |
| Compresse rotte | Rimbalzo elastico del materiale o sollecitazione (ritorno elastico) |
Come potete vedere, la tappatura e la laminazione risalgono direttamente all'aria intrappolata (quali indirizzi di precompressione). Anche altri problemi come la morbidezza o la friabilità derivano da una “compattazione inadeguata”.,” che una migliore precompressione aiuta a prevenire.
Per rafforzare l'importanza della precompressione, considera cosa va storto se lo salti. Senza precompressione, rimane aria nella trafila fino alla compressione finale. Quando il pugno colpisce con tutta la sua forza, quell'aria non può passare se non attraverso la polvere. L'aria intrappolata cerca di espandersi, portando a difetti della compressa. In pratica, ciò si manifesta con un'incidenza molto più elevata di incappucciamento e laminazione, i principali sintomi visibili dell’intrappolamento d’aria. Anche se il limite non avviene immediatamente, la densità della compressa sarà irregolare: i bordi possono essere più densi del nucleo, causando successivamente crepe interne. La tabella sopra mostra che la maggior parte dei problemi di compressione del tablet (tappatura, laminazione, Basso durezza, friabilità, variazioni di peso, ecc.) può essere ricondotto al problema principale della scarsa compattazione o dell’aria intrappolata.
Infatti, gli operatori lo sanno per esperienza aggiungendo solo un po' di precompressione spesso si risolve il limite. Se le compresse si sbriciolano o la laminazione persiste, di solito significa che la polvere non è stata adeguatamente disaerata. In pratica, il miglioramento della forza di precompressione o la regolazione dei tempi eliminano quasi completamente molti di questi problemi.
Per chiarire la differenza tra i due stadi di compressione, ecco un rapido confronto:
| Caratteristica | Pre-compressione | Compressione principale |
| Forza/Pressione | Basso (una leggera pressione, spesso il 5-20% della forza finale) | Alto (tutta la forza di compattazione) |
| Scopo | Rimuovere l'aria & addensare parzialmente la polvere | Forma la forma finale della tavoletta, durezza, e densità |
| Forma di compressa | Temporaneo; il letto di polvere è allentato (nessuna compressa finale) | Finale; si forma la compressa solida |
| Durezza risultante | Molto basso (le “compresse” si rompono facilmente) | Durezza target completa |
| Densità dopo la fase | Parziale (la polvere è leggermente compattata) | Pieno (tablet alla densità specifica) |
| Punzone/Rullo | Di solito un piccolo rullo o camma di precompressione | Rulli o camme più grandi con tempo di permanenza più lungo |
| Tempo di permanenza | Molto breve (compattazione rapida) | Più a lungo (il punzone mantiene la polvere sotto pressione più a lungo) |
Per esempio, le analisi tecniche lo rilevano i rulli di precompressione sono più piccoli e forniscono una breve compressione, mentre i rulli di compressione principali sono più grandi e mantengono il punzone impegnato più a lungo. La fase di compressione principale è ciò che determina in ultima analisi la durezza e le dimensioni finali della compressa. Il compito della precompressione è semplicemente quello di “preparare il terreno” per la compressione principale.
Non esiste un numero unico per la forza di precompressione. L'impostazione ottimale dipende dalla formulazione (Proprietà del flusso, dimensione dei granuli, contenuto di umidità, lubrificanti, leganti, ecc.) e l'attrezzatura (velocità di stampa, dimensione della torretta, utensileria). Per esempio, una polvere che scorre poco o è molto porosa potrebbe richiedere una maggiore precompressione per degassare rispetto a una miscela granulare ben scorrevole. I fattori chiave includono:
Molti operatori iniziano con una “regola pratica”, ad esempio, utilizzando circa il 10-20% della forza di compressione principale come precompressione. Tuttavia, gli esperti avvertono che anche questo 10% regola “non sempre funziona”. L'approccio più sicuro è accordatura empirica. In pratica, si regola la forza di precompressione in base alle prove:
Un manuale della comprimitrice consiglia un approccio ingegnoso: impostare innanzitutto la precompressione su un valore superiore al necessario (quindi i pugni quasi smettono di muoversi), quindi diminuirlo fino a quando lo spezzone precompresso è appena coerente. La chiave è: "l'obiettivo è rimuovere l'aria in eccesso... non creare un tablet.". In altre parole, regolare finché la torta precompressa non si tiene insieme, poi indietreggiare leggermente. Questo metodo garantisce la massima deaerazione senza eccessiva compattazione.
Fattori come la velocità della torretta e la formula potrebbero richiedere test iterativi. In sintesi, iniziare con un valore basso e aumentare lentamente la forza di precompressione monitorando la qualità della compressa. Non esiste una “forza target” fissa che puoi copiare su tutti i prodotti: ogni formulazione avrà la propria impostazione ottimale.
Se la precompressione è sbagliata, sorgono diversi problemi. La tabella seguente evidenzia sintomi e rimedi comuni:
| Problema | Soluzione probabile (relativo alla pre-compressione) |
| Tappatura | Precompressione troppo bassa – Aumenta la precompressione per migliorare la deaerazione |
| Laminazione | L’aria intrappolata rimane – Migliora la precompressione (o aumentare il tempo di permanenza) |
| Compresse morbide | Legame debole: garantire che la compressione principale sia sufficiente Dopo una corretta precompressione |
| Elevata friabilità | Scarsa compattazione – Controllare la precompressione e compressione complessiva; modificare la formulazione se necessario |
| Variazione di peso | Riempimento non uniforme: utilizzare l'alimentazione forzata o migliorare il flusso della polvere; la precompressione coerente aiuta a stabilizzare il peso |
| Raccolta (attaccarsi) | Attrito del punzone: solitamente un problema di utensileria/lubrificazione, ma rivedi le camme di precompressione e di decollo (a volte la riduzione della precompressione può ridurre l'adesione) |
In pratica, “Aumentare la precompressione” è spesso il primo consiglio quando si sente parlare di capping o di laminazione delicata. Infatti, l'aggiunta di un po' più di pre-compressione spesso risolve questi difetti. (Sii solo cauto, come discuteremo di seguito: troppa precompressione può causare problemi.)
Sì, di più non è sempre meglio. Esagerare con la precompressione può introdurre nuovi problemi. Se la forza di precompressione è troppo elevata, rischi di “preimpostare” troppo la polvere prima della spremitura principale. Ciò può portare a:
Insomma, puoi superare. Di regola, la precompressione dovrebbe essere appena sufficiente per rimuovere l'aria; “una leggera compressione è preferibile ad un’elevata forza di precompressione”. Molti ingegneri consigliano di iniziare dal limite inferiore della scala. Se ti ritrovi a spingere la precompressione al massimo e continui a limitare, probabilmente significa un altro problema (formulazione o velocità di alimentazione) è in colpa, non semplicemente il livello di forza.
Oggi, praticamente tutte le moderne comprimitrici multistazione sono dotate di una fase di precompressione dedicata. Tuttavia, alcuni sono meglio attrezzati per il controllo accurato. A JinluPacking offriamo macchine per compresse progettate per prestazioni di precompressione ottimali. Per esempio, Nostro Serie HZP preme (come l'HZP-26/40D, HZP-15/20D modelli) Avere rulli di precompressione indipendenti ad ogni stazione che può essere regolata tramite il pannello di controllo. Queste macchine sono dotate di controlli e sensori di forza basati su PLC che consentono di impostare e monitorare l'esatto carico di precompressione. Da questa parte, anche a velocità elevate, il sistema mantiene costanti i tempi di precarico e di permanenza.
Ad esempio, IL Macchina rotativa per compresse HZP-15/20D (capace fino a 90,000 compresse/ora) include un alimentatore di forza aggiornato e una regolazione della precompressione indipendente. Versioni ad alta velocità come la Pressa rotativa HZP-26D-40D (fino a 160.000–260.000 compresse/ora) allo stesso modo supportano il controllo di pre-compressione (per esempio. la sua pre-pressione è regolabile fino a 20 kN in un modello). Queste macchine offrono anche il monitoraggio della pressione in tempo reale e la regolazione automatizzata, che aiuta a ottimizzare la precompressione senza congetture da parte dell'operatore.

Insomma, se hai bisogno di una precompressione affidabile, cercare una stampa con camme di precompressione indipendenti (non solo una percentuale fissa) e controlli digitali. Le nostre macchine da stampa sono un esempio di questo approccio: combinano un design meccanico robusto (utensili e rulli di qualità) con l'elettronica moderna. Ciò garantisce che la pressa scelta possa essere ottimizzata per le esigenze di precompressione di qualsiasi formulazione, portando a compresse più coerenti.
Utilizzare il seguente elenco di controllo durante la configurazione o la risoluzione dei problemi di precompressione sul computer:
Regolando e registrando metodicamente i risultati, troverai il punto debole dove l'aria viene rimossa senza densificare eccessivamente la compressa.
In sintesi, precompressione non è un optional: è una parte vitale del funzionamento della moderna comprimitrice. Una fase di precompressione opportunamente impostata rimuove l'aria intrappolata e precomprime la polvere, portando a più forte, compresse più uniformi con molti meno difetti di incappucciamento o laminazione. Se le compresse sono state tappate o hanno mostrato incongruenze di peso, ricontrolla le impostazioni di precompressione prima di incolpare la formulazione o la compressione principale. Anche l'uso di una forza di precompressione moderata può migliorare notevolmente la qualità della compressa.
Per produttori e ingegneri degli acquisti, il discorso è chiaro: scegli o configura sempre una comprimitrice che offra un buon controllo di precompressione. Tutte le rotative affidabili (da R&Dai modelli D alle macchine di produzione completa) includere questa funzionalità, ma modelli con indipendenti, i rulli di precompressione regolabili offrono la massima flessibilità.
Se hai bisogno di ulteriori indicazioni o desideri vedere presse progettate per una precompressione ottimale, Nostro Linea di comprimitrici JinluPacking può aiutare. Dai un'occhiata al nostro [Pagina del prodotto Macchina comprimitrice] per dettagli su modelli come HZP-45D, e sentiti libero di farlo contatta il nostro team per ricevere aiuto nella scelta della pressa giusta o nella regolazione delle impostazioni. Una corretta precompressione è il segreto per tablet migliori: fallo bene, e risolverai molti problemi di produzione prima ancora che inizi la compressione finale.
Pronto per eliminare i difetti della compressa e migliorare la resa? Esplora le nostre macchine comprimitrici rotative ad alte prestazioni o contatta gli esperti di JinluPacking per una soluzione personalizzata.
La precompressione è quella iniziale, fase di leggera compressione nel ciclo della comprimitrice. Applica una piccola forza (solitamente tramite un rullo di precompressione) per compattare delicatamente la polvere prima della compressione principale. Ciò aiuta a degassare la polvere rimuovendo l'aria intrappolata.
Perché migliora significativamente l'integrità del tablet. Espellendo l'aria, la precompressione previene difetti come capping e laminazione, e porta a più forte, compresse più uniformi. Essenzialmente "prepara" la polvere per la compressione finale ad alta forza.
La maggior parte delle moderne rotative lo fanno. Anche le semplici macchine da stampa a stazione singola spesso hanno una pressa ad alimentazione manuale. La precompressione è così utile che oggigiorno è standard su quasi tutte le macchine per compresse farmaceutiche.
La precompressione è a bassa forza (una leggera pressione) e compatta solo parzialmente la polvere per eliminare l'aria. La compressione principale è ad alta forza ed è ciò che forma la compressa finale (determinazione della durezza e dello spessore). La precompressione produce una precompressa molto debole; la compressione principale completa il tablet.
Non risolverà da solo i problemi di formulazione, ma riduce notevolmente il limite legato all'aria. Una precompressione impostata correttamente può rimuovere quasi tutta l'aria intrappolata, quindi l'occlusione dovuta all'aria è in gran parte evitata. Tuttavia, se il limite è causato da altri fattori (come un legante scadente o una velocità eccessiva), devi affrontare anche quelli.
Non esiste una risposta unica: dipende dal materiale e dalla stampa. Una pratica comune è iniziare con circa 10% della forza di compressione principale e regolare da lì, ma anche quella “regola” può fallire. L'approccio migliore è iniziare con una leggera precompressione, quindi aumentarlo gradualmente durante le prove finché le compresse non smettono di incappucciarsi, ma prima che diventino troppo dure o stressate.
SÌ. Un'eccessiva precompressione può causare la rottura o la laminazione del tablet invece di formarlo in modo pulito. Può anche rendere le compresse eccessivamente dure o farle aderire ai punzoni. Di solito è meglio comprimere leggermente piuttosto che sovracomprimere. Uno studio ha osservato che “una forza di compressione leggera è preferibile a una forza di precompressione elevata”.
Indirettamente, SÌ. Rimuovendo l'aria e impacchettando la polvere, la precompressione consente alla compressione principale di funzionare in modo più efficace, quindi le compresse raggiungono più facilmente una durezza maggiore. In un esperimento, le compresse necessitavano di precompressione per raggiungere la durezza desiderata senza incappucciarsi. Generalmente, le compresse realizzate con un'adeguata precompressione avranno una resistenza alla trazione maggiore rispetto a quelle realizzate senza di essa.
Decisamente. Presse ad alta velocità (centinaia di giri al minuto) hanno tempi di permanenza molto brevi, il che peggiora l'intrappolamento dell'aria. In tali presse, una robusta fase di precompressione (spesso con alimentatori e camme di disaerazione) è essenziale per evitare un capping rapido. Infatti, molti modelli ad alta velocità si affidano a rulli di precompressione indipendenti e alimentatori forzati per mantenere la qualità delle compresse alla massima produttività.
Segui i suggerimenti sopra: iniziare basso, regolare lentamente, e monitorare i risultati. Controllare sempre la copertura delle compresse, problemi di laminazione o di peso quando si modifica la precompressione. Usa i controlli stampa (Impostazioni del PLC, manopole di coppia, ecc.) per mettere a punto. E assicurati di ottimizzare anche la compressione principale in tandem: a volte è necessario un leggero aumento della compressione principale quando si aumenta la precompressione. Alla fine, le prove con la formulazione attuale sono il modo migliore per metterlo a punto.
Riferimenti:
1.Un progetto di esperimenti per la compressione dei tablet —— PharmTech.com
2.Approccio QbD: Ottimizzazione del processo di compressione dei tablet mediante la progettazione di esperimenti —— ResearchGate
3.Influenza della velocità di applicazione della forza durante la compressione sulla copertura della compressa —— ScienceDirect
4.Ruolo della precompressione nella mitigazione del capping: Un caso di studio —— ScienceDirect
5.Tempo di permanenza sulla compressa: tempo di sosta in base alla forza rispetto al tempo di sosta geometrico —— tanfonline.com
6.Strumenti di compressione tablet – Impatto della modifica del bordo della faccia del punzone —— Biblioteca nazionale di medicina