
La ampliación de un producto en cápsula desde el laboratorio hasta la producción comercial requiere controles sistemáticos de la formulación., cubierta de la cápsula, proceso de llenado, controles en proceso, embalaje y estabilidad, y calificación del equipo. Los factores clave incluyen las propiedades de flujo del polvo., Peso y densidad del relleno., elección del material de la cápsula (gelatina frente a HPMC), tecnología de dosificación y configuración de la máquina. Es esencial realizar una prueba a escala de producción con la formulación real para confirmar el rendimiento a la velocidad y el peso de llenado objetivo.. Controles de calidad (peso bruto/neto de la cápsula, integridad del sello, gráficos IPC) y embalaje primario adecuado (Blíster vs botella con barreras de humedad/oxígeno) salvaguardar la uniformidad y estabilidad del contenido. Finalmente, definir protocolos FAT/IQ/OQ/PQ para el llenado de cápsulas, asegurando que cumpla con sus especificaciones en todas las velocidades y produzca lotes consistentes. Utilice la lista de verificación a continuación para guiar su ampliación y trabajar en estrecha colaboración con su proveedor de equipos de llenado de cápsulas para eliminar el riesgo de la transferencia a la producción comercial.
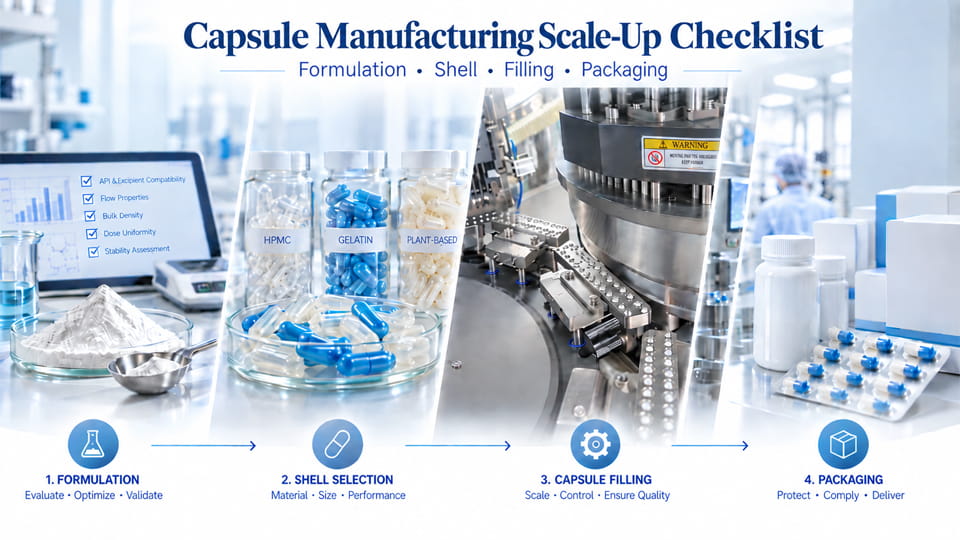
El escalado de cápsulas es el proceso de transferir un proceso de formulación y llenado de lotes de laboratorio a una producción piloto y comercial completa.. Implica verificar que propiedades de la mezcla en polvo, peso de relleno, tecnología de dosificación y configuración de la máquina puede cumplir de manera confiable las especificaciones del producto a mayor escala. Guía de la FDA (SUPAC-IR) Cubre explícitamente cambios como la ampliación de la fabricación y cambios de equipos para formas de dosificación orales sólidas. En la práctica, Ampliar significa identificar los parámetros críticos del proceso. (CPP) y atributos de calidad (CQA) durante el desarrollo, y luego confirmarlos en pruebas piloto y de ingeniería antes de la producción total..
Las etapas clave incluyen:
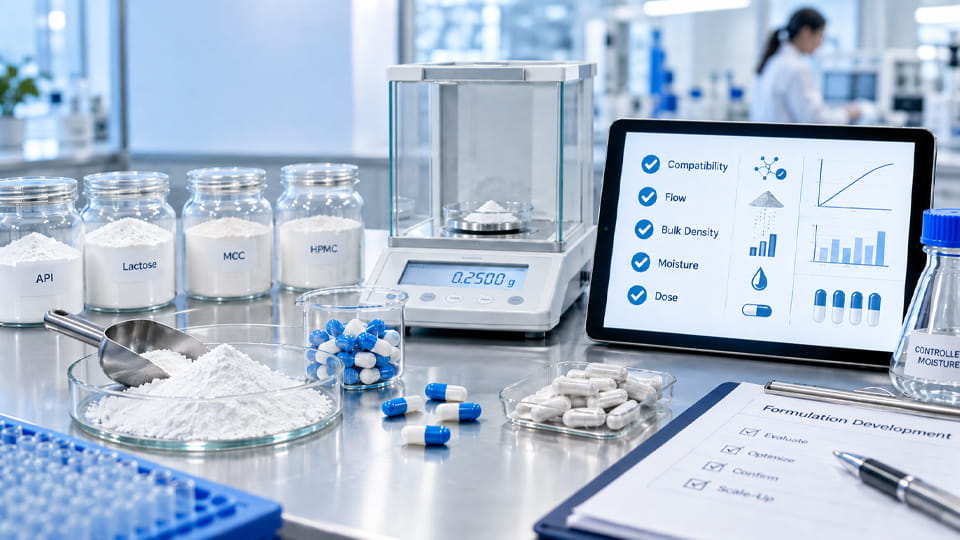
Antes de la producción a gran escala, Revisar todos los aspectos de su producto y proceso.. En resumen, asegurarte:
Cada uno de los anteriores se explica en detalle a continuación.. despues de leer, utilizar el Lista de verificación de ampliación procesable (al final del artículo) para marcar cada elemento.
Fluidez del polvo: La precisión del llenado de la cápsula depende de un flujo de polvo constante. Caracterice su mezcla utilizando múltiples métricas: no existe un único "número de flujo". USP <1174> observa que el flujo de polvo es "multifacético" y requiere varias pruebas. Medir la densidad aparente/roscada (calcular el índice de Carr y el índice de Hausner) e índices simples como el ángulo de reposo como primer paso. Esté alerta porque los polvos finos o cohesivos pueden mostrar un comportamiento variable.: La adhesión y la cohesión aumentan bruscamente con tamaños de partículas pequeños., y los polvos sensibles a la humedad pueden apelmazarse o pegarse con el tiempo.
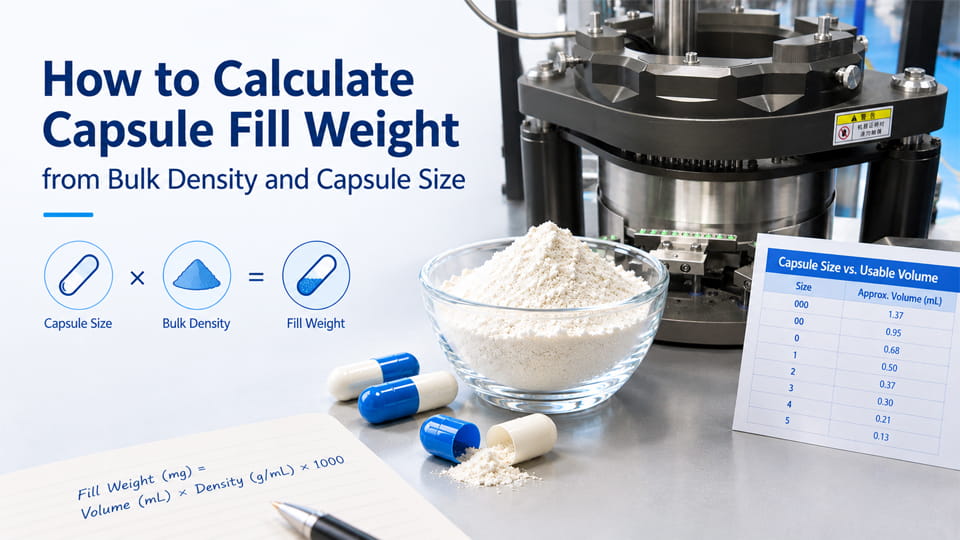
Densidad aparente y volumen de llenado: Relacione siempre el peso de la cápsula (mg) al volumen de polvo. Usa la fórmula:
Volumen de polvo requerido ≈ Peso de llenado objetivo / densidad aparente
Por ejemplo, un tamaño 0 cápsula de gelatina (≈0,68 ml de volumen) necesita aproximadamente 0,408 g de un polvo de densidad aparente de 0,60 g/ml. Si tu objetivo se llena (p.ej. 500 mg) excede este volumen suelto, Anticipar que se necesitarán pasadores de apisonamiento o compactación con dosificador.. En breve, calcular el volumen versus el tamaño de la cápsula para cada formulación para garantizar una coincidencia factible. (Si el volumen es escaso, es posible que necesite una cápsula más grande o una formulación más compactable.)
Tamaño de partícula & Segregación: Verifique la distribución del tamaño de partículas de cada componente.. Las partículas muy finas pueden provocar formación de polvo y flujo deficiente.; Las grandes diferencias de tamaño corren el riesgo de segregar la mezcla durante la manipulación.. Utilice tamiz o dimensionamiento láser y verifique la homogeneidad de la mezcla.. Para formulaciones con un muy pequeño (p.ej. <50 µm) componente, Considere la granulación o la adición de deslizantes..
Humedad / Cohesión: Los polvos higroscópicos o pegajosos pueden adherirse a la tolva o a las piezas dosificadoras.. Realice una breve prueba de estrés por humedad.: exponer una muestra a la humedad relativa esperada del procesamiento y ver si el flujo cambia (apelmazamiento, aglomeración). Si la humedad es una preocupación, Plan para tolvas de alimentación deshumidificadas o dispositivos antiestáticos.. No confíes sólo en las especificaciones; pequeños cambios de humedad pueden convertir un polvo que fluye libremente en uno problemático.
Confirmar la dosis objetivo: Asegúrese de conocer el peso de llenado objetivo exacto (mg) y tamaño de cápsula deseado. Regístrelos claramente en sus documentos de desarrollo y transferencia.. Las variaciones de densidad aparente entre lotes pueden afectar el tamaño de cápsula elegido, Por lo tanto, confirme la densidad y el peso del relleno para al menos 2 o 3 lotes representativos..
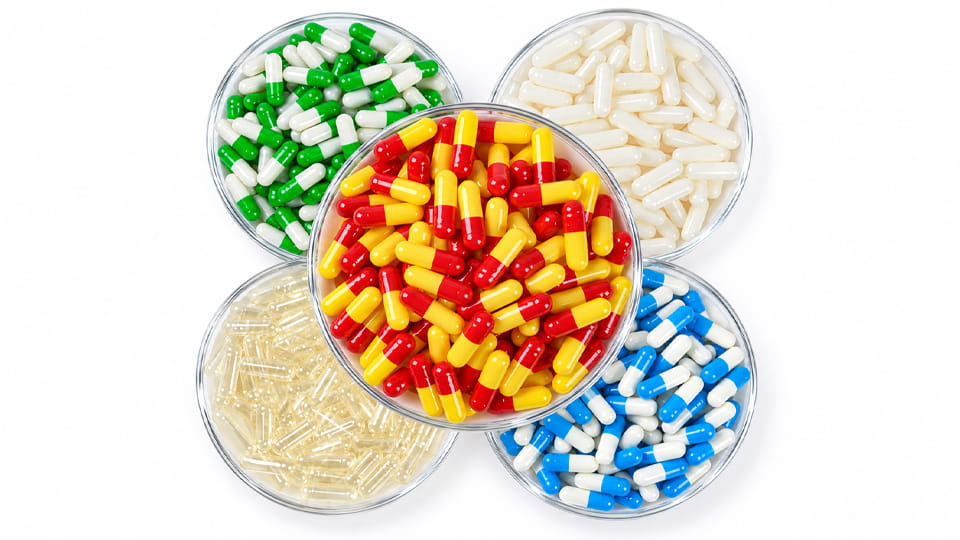
Elegir el material y el tamaño de la cápsula es una decisión de ampliación fundamental. La siguiente tabla compara gelatina y HPMC cápsulas duras, los dos tipos de conchas más comunes:
| Característica | Cápsulas de gelatina | HPMC (vegetariano) Cápsulas |
| Material | colágeno animal (gelatina) | Hidroxipropilmetilcelulosa (polímero de celulosa) |
| Contenido de humedad típico | 12–16% | ~4–7% |
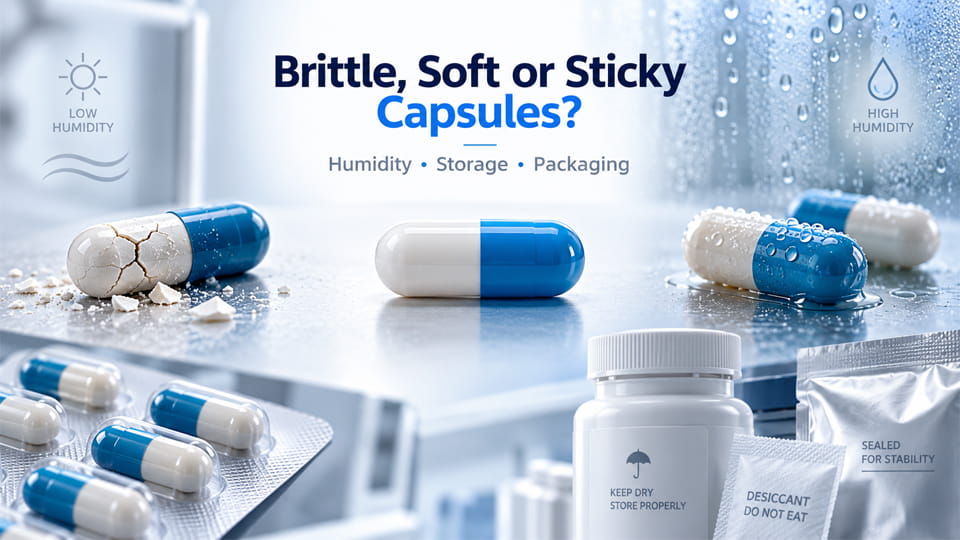
| Sensibilidad a la humedad | Sensible – quebradizo si está demasiado seco, pegajoso si está demasiado mojado | Más estables: la humedad de la capa inferior los mantiene menos quebradizos |
| Velocidad de disolución | disolver rápidamente (tradicionalmente preferido) | Ligeramente más lento que la gelatina. (carente de enzimas proteasas) |
| Estado vegetariano/alérgeno | No vegetariano (animal) | Vegano/apto para vegetarianos |
| Costo | Costo generalmente más bajo | Moderado (generalmente más alto que la gelatina) |
| Casos de uso | Ampliamente utilizado en farmacia.; está bien para la resistencia a la humedad? | Preferido para requisitos vegetales estrictos o sensibles a la humedad. |
| monografía regulatoria | Cubiertas de cápsulas de gelatina dura (USP/NF) | Hipromelosa dura (Verdura) Cubiertas de cápsulas (USP/NF) |
| Capacidad de llenado vs.. tamaño | Todos los tamaños disponibles; alto volumen de llenado para un tamaño dado | Rango similar; Hay cápsulas grandes de HPMC disponibles. |
Puntos clave: La gelatina es tradicional y económica., pero absorbe la humedad del aire y puede volverse quebradizo o pegajoso con los cambios de humedad.. Las cápsulas de HPMC contienen mucha menos agua y generalmente son mejores para formulaciones sensibles a la humedad.. Si su formulación es higroscópica o sensible a la humedad, HPMC (vegetariano) Las cápsulas suelen ser un punto de partida más seguro.. Por otro lado, si el costo es ajustado y la humedad no es un problema, La gelatina es aceptable para muchos productos.. (Para necesidades especiales, pululano u otras cáscaras vegetales existen – pullulan, Por ejemplo, Tiene excelentes propiedades de barrera al oxígeno., pero esto puede estar más allá del alcance de la ampliación inicial.)
También verifique el tamaño de la cápsula vs.. peso de relleno: Los tamaños 000–5 varían desde ~1,37 ml hasta 0,13 ml. Utilice la densidad aparente/golpeada de su polvo para elegir un tamaño de cápsula que se adapte a la dosis completa sin una compresión excesiva.. de Jinlu guía de tamaño de cápsulas proporciona gráficos de capacidad si es necesario.
Finalmente, verificar las dimensiones de la carcasa y el mecanismo de bloqueo. Los proveedores de cápsulas mantienen tolerancias estrictas, pero es una buena práctica tomar muestras y pesar conchas vacias (tapa + cuerpo) por coherencia. La variación de peso entre carcasas puede aparecer falsamente como una desviación del peso de relleno. En operaciones, siempre usa un peso tara o control de calidad basado en el peso en lugar de depender de un peso promedio de la carcasa.
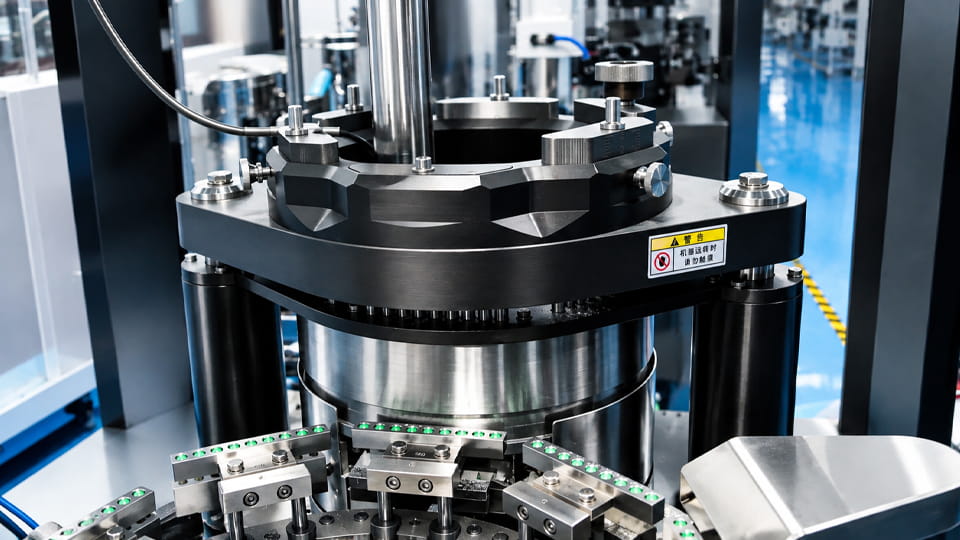
Los rellenos de cápsulas vienen en diferentes mecanismos de dosificación.. Los dos principios fundamentales son disco de apisonamiento (pistón) llenado y dosator (tubo) relleno:
Ningún sistema es categóricamente mejor. En pruebas comparativas, Se necesitan dosificadores más compactables. (cohesivo) polvos, mientras que los rellenos de disco de apisonamiento eran más tolerantes con las formulaciones lubricadas. Al ampliar, Haga coincidir el mecanismo de su máquina llenadora elegida con las propiedades de su polvo.: p.ej. si tu mezcla fluye muy libremente, una máquina apisonadora puede funcionar bien; si es pegajoso o en dosis muy bajas, considere una configuración de dosificador especializada. Si cambias de máquina (p.ej. laboratorio vs planta utilizan diferentes tipos), Espere volver a optimizar la formulación o la lubricación..
Consejos:
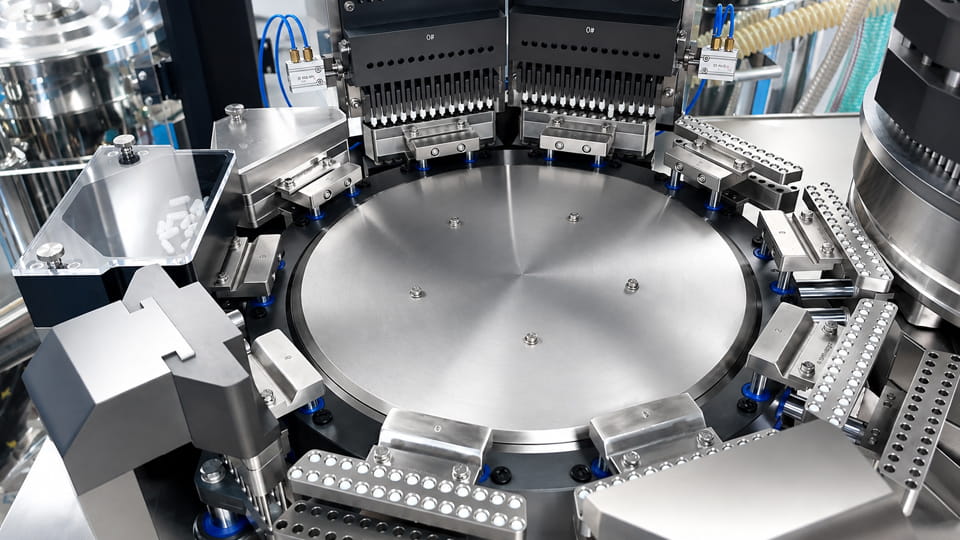
Los datos de laboratorio por sí solos no pueden garantizar el éxito a gran velocidad. Realice siempre una prueba de formulación real en el equipo de llenado de cápsulas previsto.. Utilice la mezcla de producción real, cubierta de cápsula objetivo y peso de llenado planificado. Programar tiempo en una máquina de producción o a escala piloto, Idealmente el modelo que planeas comprar o una máquina representativa..
Pasos de prueba:
1. Configuración: Registre todo: ID del lote de formulación, densidad aparente/explotada, tipo de cápsula & tamaño, piezas de dosificación, Nivel inicial de la tolva y configuración de la máquina..
2. Prueba de baja velocidad: Comience a una velocidad conservadora para verificar la alimentación básica.: comprueba eso las cápsulas se separan, llenar, bloquear correctamente, y no hay atascos ni puentes.
3. Carrera a velocidad normal: Aumente su velocidad operativa planificada (p.ej. tasa de producción de diseño). Corre por un tiempo fijo o cuenta (p.ej. 1,000 cápsulas), cápsulas de muestreo a lo largo.
4. Prueba de alta velocidad: Finalmente, prueba cerca de la velocidad máxima nominal de la máquina (si lo requiere su plan) para ver si el rendimiento se mantiene.
Medidas: En cada paso de velocidad, mida al menos 10 a 20 cápsulas al inicio, medio y final. Peso bruto récord (cápsula + caparazón) y tara de cáscara vacía por separado. Calcular el peso neto de llenado y su media/varianza. Rechazo de nota (bajo peso/sobrepeso) recuentos y tipos (p.ej. cápsulas transparentes vs polvo). También esté atento a los problemas: puente de tolva, polvo que se escapa, rotura de cápsula, cerraduras inconsistentes, etc.. Todo esto se registra en una lista de verificación o registro..
Por ejemplo, Un estudio de caso encontró que simplemente aumentar la velocidad de llenado en una máquina dosificadora aumentaba la vibración., cual densificó el lecho de polvo y significativamente cambió el peso de llenado promedio. En otras palabras, una breve demostración a baja velocidad no garantiza un comportamiento idéntico a máxima velocidad.
Cálculo de salida: No confíes sólo en la velocidad nominal (cápsulas/hora) para planificar la producción. Producción horaria real = (velocidad de la máquina) × (factor de disponibilidad) × (buen rendimiento de cápsulas). Espere algo de tiempo de inactividad (limpieza, recargas de tolva, rechaza). Una ecuación de planificación simple es útil:
Salida efectiva (cápsulas/hora) ≈ Velocidad nominal × 0.85 × Rendimiento
(ajustar 0.85 como una eficiencia de tiempo de ejecución típica, y rendir como 1 – tasa de rechazo).
Utilice la prueba para recopilar datos para ese cálculo.. Por ejemplo, si la velocidad de la máquina es 50,000 tapas/hora, pero obtienes 2% rechaza y 90% tiempo de actividad, su producción efectiva podría ser ~44,100 cápsulas/hora. Esto informa el tamaño del equipo para la producción comercial..
Implemente controles en línea y de laboratorio para detectar problemas de manera temprana durante los lotes de ampliación:
Elegir el envase primario adecuado es fundamental para las cápsulas comerciales:
La verdadera vida útil depende de todo el sistema.: polvo + cápsula + embalaje + condiciones de almacenamiento. Una vez elegido el embalaje, preparar muestras de estabilidad ICH (acelerado y a largo plazo) en ese contenedor-cierre final. Monitorear atributos críticos: potencia, disolución, contenido de humedad, integridad de la cápsula y cualquier producto de degradación. Si su producto es sensible a la humedad o la oxidación, prueba con y sin desecantes o absorbentes de oxígeno para ver su impacto. Recordar: la fecha de vencimiento de estabilidad es para el producto terminado en su envase, no solo la cubierta de la cápsula vacía. Los resultados de estabilidad pueden provocar ajustes en el embalaje (p.ej. agregando desecante, usando ampollas de papel de aluminio) o incluso revisar la elección del material de la carcasa..
Antes de los lotes comerciales, califica tu equipo de llenado de cápsula y establecer criterios de aceptación:
Involucrar la calidad y la ingeniería desde el principio. Recuerde las regulaciones FDA/UE (GMP) Esperamos que valides y documentes todo el proceso.. Según la guía de la industria, una ampliación exitosa alinea los parámetros del proceso y los protocolos de control de calidad desde el principio para que el programa "escale sin desviaciones". Trabaje con su proveedor de equipos para garantizar que los planes de diseño y validación vayan por buen camino..
Utilice la siguiente lista de verificación cuando se prepare para la producción de cápsulas comerciales.. Verifique cada elemento a medida que se completa:
| Paso & Categoría | Tarea de lista de verificación |
| Formulación | ☐ Confirmar la dosis objetivo y el tamaño de la cápsula (calcular el volumen de llenado requerido) |
| ☐ Medir el volumen & densidades aprovechadas (calcular el índice de Carr, Relación de Hausner) | |
| ☐ Pruebe el flujo de polvo (ángulo de reposo, células de corte o reometría si es necesario) | |
| ☐ Evaluar la distribución del tamaño de las partículas y el riesgo de segregación. | |
| ☐ Compruebe la sensibilidad a la humedad / higroscopicidad (prueba de humedad a pequeña escala) | |
| ☐ Garantizar la homogeneidad de la mezcla y la uniformidad del contenido API | |
| Cubierta de la cápsula | ☐ Elija el material de la carcasa (gelatina, HPMC, etc.) basado en la humedad y las necesidades regulatorias |
| ☐ Confirmar las dimensiones de la cápsula, consistencia de volumen y peso | |
| ☐ Verifique las características de bloqueo de la cápsula y la compatibilidad con el llenado. | |
| ☐ Solicite y pruebe las cápsulas de muestra al proveedor aprobado. | |
| Proceso de llenado | ☐ Seleccionar el mecanismo de dosificación (pasadores/disco de apisonamiento vs dosificador) basado en las propiedades de la formulación |
| ☐ Instale las herramientas correctas (clasificador de cápsulas, pasadores/discos de relleno, etc.) | |
| ☐ Establecer parámetros preliminares de la máquina (velocidad, profundidad de apisonamiento, altura del comedero, etc.) | |
| ☐ Realizar carreras piloto: empezar a baja velocidad, luego a la velocidad planificada | |
| ☐ Recopilar datos de peso de llenado (neto & bruto) y calcular la variabilidad | |
| Prueba de máquina | ☐ Realice una prueba completa con la formulación y la cápsula reales a baja, velocidades normales y máximas |
| ☐ Registre la velocidad frente a la salida y observe cualquier puente, problemas de polvo o alimentación | |
| ☐ Calcular el rendimiento real (tapas/hora) considerando rechazos | |
| ☐ Inspeccionar las cápsulas llenas para ver si están llenas., cierre, y defectos visuales | |
| Control de calidad en proceso | ☐ Monitorear el peso bruto/neto de la cápsula, desviación y tendencia del peso de relleno |
| ☐ Verifique la variación de peso con las especificaciones. (USP <905> si corresponde) | |
| ☐ Implementar inspecciones de cápsulas (cierre, color, daño) | |
| ☐ Realizar pruebas preliminares de disolución/uniformidad de contenido en muestras piloto. | |
| Embalaje & Estabilidad | ☐ Elija embalaje primario (ampolla, banda, o botella) con barrera adecuada |
| ☐ Incluir desecantes o barreras de oxígeno si es necesario | |
| ☐ Planificar y comenzar las pruebas de estabilidad en el paquete final. (yo protocolos) | |
| ☐ Probar lotes de prototipos para determinar su vida útil (humedad, degradación) | |
| Calificación del equipo | ☐ Definir criterios de aceptación (precisión de llenado, velocidad, tasa de rechazo, etc.) |
| ☐ Ejecute FAT en el relleno de cápsulas con placebo o producto real | |
| ☐ Coeficiente intelectual completo (listas de verificación de instalación, calibración) | |
| ☐ Completar OQ (rango de velocidad de desafío, alarmas, enclavamientos) | |
| ☐ Realizar PQ (≥3 lotes consecutivos que cumplen con las especificaciones) | |
| Documentación | ☐ Finalizar las plantillas de registro de lotes y los SOP de transferencia de tecnología. |
| ☐ Compilar AMEF / protocolos de evaluación y validación de riesgos | |
| ☐ Capacitar a los operadores y al control de calidad sobre cambios y controles de procesos. |
Si nunca ha utilizado esta máquina de cápsulas o esta formulación en ese equipo, planear un juicio formal. Jinlu recomienda: “probar la formulación real en el equipo de llenado de cápsulas propuesto en condiciones operativas realistas" para evitar sorpresas. Esto se puede hacer como parte de FAT con el proveedor o como un R dedicado&sesión D. Durante la grasa, insista en usar su material de relleno, cápsula, y rango de velocidad. Después de la instalación, ejecutar pruebas de aceptación del sitio (SE SENTÓ) luego IQ/OQ antes de cualquier producción de rutina. Involucrar al proveedor del equipo temprano (para pruebas, herramientas personalizadas o configuración de software) puede reducir significativamente el riesgo de la ampliación.
La ampliación es un deporte de equipo. El éxito requiere colaboración entre el desarrollo (formulación), ingeniería (equipo), equipos de calidad y producción. Siguiendo esta lista de verificación, usted se asegura de que no se pase por alto ningún factor crítico. El proceso finalmente conduce a coherente, cápsulas de alta calidad en volúmenes comerciales.
Listo para ampliar su producción de cápsulas? Los expertos de Jinlu pueden respaldar cada paso, desde las pruebas de polvo hasta FAT. Contáctenos para programar una prueba a escala de producción de su formulación en nuestra máquina llenadora de cápsulas. Proporcionamos servicios FAT/IQ/OQ e integración personalizada para ayudarle a alcanzar una producción comercial sin problemas.
La ampliación de la fabricación de cápsulas es el proceso de trasladar un producto en cápsulas de lotes piloto o de laboratorio a la producción comercial manteniendo al mismo tiempo un rendimiento de formulación constante., peso de relleno, calidad del producto, estabilidad, y eficiencia de producción.
Antes de la ampliación, comprobar la fluidez del polvo, densidad aparente y aprovechada, tamaño de partícula, sensibilidad a la humedad, compatibilidad con la cubierta de la cápsula, peso de llenado objetivo, tamaño de la cápsula, método de llenado, velocidad de la máquina, controles en proceso, embalaje, estabilidad, y requisitos de validación.
A menudo si, pero no debe asumirse automáticamente. Una formulación que funciona bien en un lote pequeño puede comportarse de manera diferente en volúmenes de producción más altos debido a que el manejo del polvo, mezcla, vibración, condiciones de alimentación, humedad, y la velocidad de llenado de la cápsula puede cambiar.
La fluidez del polvo afecta la consistencia con la que el material ingresa al área de dosificación de un llenador de cápsulas.. El flujo deficiente o inestable puede causar puentes, alimentación inconsistente, variación del peso de relleno, generación de polvo, y velocidad de producción reducida. Por lo tanto, el flujo debe evaluarse antes del llenado a escala comercial..
Comience con la dosis objetivo, densidad aparente del polvo, volumen de llenado requerido, y el método de llenado. La cápsula seleccionada debe proporcionar suficiente volumen utilizable sin requerir una compresión excesiva del polvo.. Se recomienda una prueba de llenado a escala de producción antes de finalizar el tamaño de la cápsula..
La elección depende de la formulación., sensibilidad a la humedad, entorno de almacenamiento, requisitos reglamentarios o dietéticos, y sistema de embalaje. Las cápsulas de gelatina se utilizan ampliamente., mientras que las cápsulas de HPMC a menudo se consideran para formulaciones que requieren menor humedad en la cubierta o materiales de origen vegetal..
Una mayor velocidad de la máquina puede cambiar la alimentación de polvo, densidad del lecho de polvo, vibración, tiempo de permanencia, y comportamiento de dosificación. Por esta razón, El peso de llenado estable a baja velocidad no prueba automáticamente que el proceso permanecerá estable a la velocidad de producción normal o máxima..
Sí, especialmente para cohesivo, higroscópico, baja densidad, dosis alta, o formulaciones difíciles de otro modo. Una prueba de máquina real utilizando el polvo real., cubierta de la cápsula, peso de llenado objetivo, y la velocidad de producción planificada ayuda a verificar la precisión de la dosificación, producción, tasa de rechazo, y estabilidad del proceso.
Ningún formato es universalmente mejor. Las ampollas a menudo se seleccionan cuando son importantes la protección de dosis individuales y barreras fuertes contra la humedad., mientras que las botellas son eficientes para recuentos más grandes y producción de gran volumen. La elección final debe basarse en datos de estabilidad., requisitos de barrera, necesidades del mercado, y capacidad de producción.
El enfoque más seguro es tratar el aumento de escala como un proceso controlado en lugar de simplemente aumentar la velocidad de la máquina.. Caracterizar la formulación., confirmar la compatibilidad cápsula-cubierta, Establecer parámetros de llenado mediante pruebas., monitorear la consistencia del peso de llenado, verificar la capacidad del equipo y asegurarse de que el embalaje posterior pueda igualar la producción. Documente las condiciones del proceso aprobadas e investigue las desviaciones antes de la producción comercial completa..
Referencias:
1.Propiedades de sorción y desorción de humedad de la gelatina., HPMC y cápsulas duras de pululano —— PubMed
2.CONSIDERACIONES TÉCNICAS Y REGLAMENTARIAS PARA LA GESTIÓN DEL CICLO DE VIDA DE PRODUCTOS FARMACÉUTICOS —— Yo Q12
3.EudraLex – Volumen 4 – Buena práctica de fabricación (GMP) pautas —— Comisión Europea
4.Efectos de las propiedades de flujo del polvo sobre la uniformidad del peso del llenado de la cápsula. —— PubMed
5.Características de difusión de humedad y permeabilidad de hidroxipropilmetilcelulosa y cápsulas de gelatina dura. —— PubMed
6.Validación de procesos: Principios y prácticas generales —— FDA