
La variación del peso de llenado de la cápsula puede deberse a muchas fuentes: flujo de polvo inconsistente, cubierta de la cápsula diferencias, o configuración del equipo. Cuando sus controles de peso en proceso comienzan a mostrar pesos de llenado aleatorios o variables, no modifique inmediatamente la máquina. Primero confirmar lo que realmente varía (peso bruto vs neto, patrón de estación), luego siga una secuencia lógica de solución de problemas. Esta guía muestra un proceso de diagnóstico paso a paso. (Medir → Patrón → Polvo vs Shell vs Proceso → Máquina → Confirmar) para identificar la causa raíz, junto con consejos prácticos y listas de verificación.
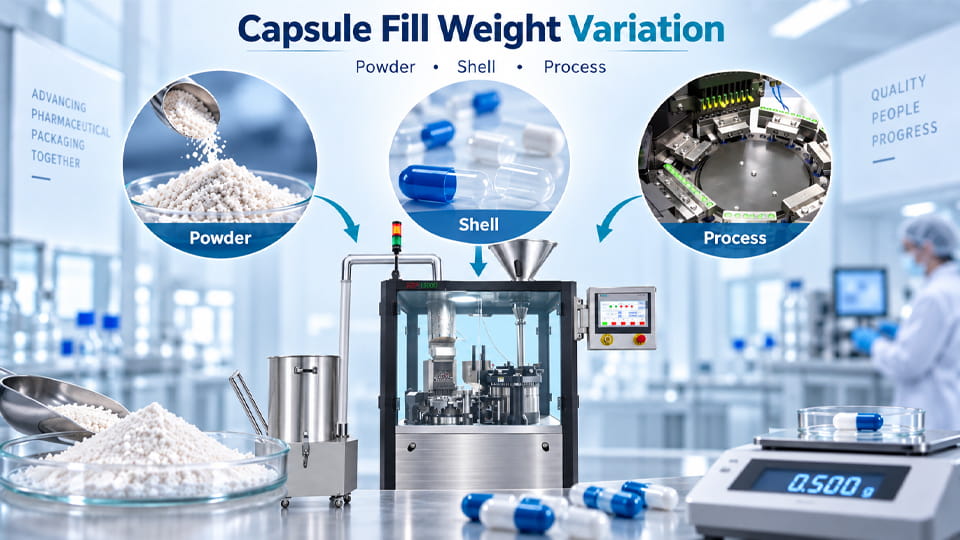
Variación del peso de llenado de la cápsula se refiere a diferencias no deseadas o derivas en el peso neto de la formulación envasada en cápsulas individuales dentro del mismo lote. En otras palabras, algunas cápsulas terminan con un llenado insuficiente o excesivo en comparación con la dosis objetivo. Dado que los rellenos de cápsulas se dosifican por volumen, no por peso, Incluso pequeños cambios en el comportamiento del material o en el funcionamiento de la máquina pueden cambiar la masa real colocada en cada cápsula.. La pregunta clave no es "¿puede cada cápsula pesar exactamente lo mismo?"?", pero "¿Puede el proceso mantener las diferencias dentro de las especificaciones?".
Por definición, La variación de peso se evalúa en el peso neto de llenado de cápsulas (ingredientes activos + excipientes). Los operadores a menudo miden peso bruto de la cápsula (caparazón + llenar) y restar un peso estándar de cáscara vacía (repeler). Tenga en cuenta que los propios depósitos vacíos tienen dispersión de peso.. Si los pesos de las conchas varían, Los cambios de peso bruto pueden reflejar diferencias en la concha., no dosificación en polvo. De hecho, el uso de un peso promedio de la carcasa introduce un sesgo. Para precisión, comparar siempre peso bruto más tara:
Peso bruto de la cápsula = cáscara + Llenar.
Peso neto de llenado = Bruto – Peso de la carcasa vacía.
En la práctica, controlar el peso bruto y neto. La variación del peso entre cáscaras puede “enmascarar” una alimentación de polvo estable o exagerar una aparente deriva. Un proceso bien controlado mantiene rellenos netos individuales estrechamente agrupados alrededor del objetivo, incluso si las cápsulas difieren un poco en el peso de la cáscara.
La variación del peso de la cápsula es principalmente una control de procesos asunto. Muestra si el sistema de dosificación (disco de apisonamiento, dosator, etc.) está entregando un volumen repetible de polvo. Uniformidad de contenido (ensayo) y la homogeneidad de la mezcla son asuntos separados. En otras palabras, una distribución ajustada del peso sólo demuestra la consistencia volumétrica, no garantiza la uniformidad química. Sin embargo, controlar la variación de peso (y su tendencia) es crucial para cumplir con las especificaciones de dosis terminadas.
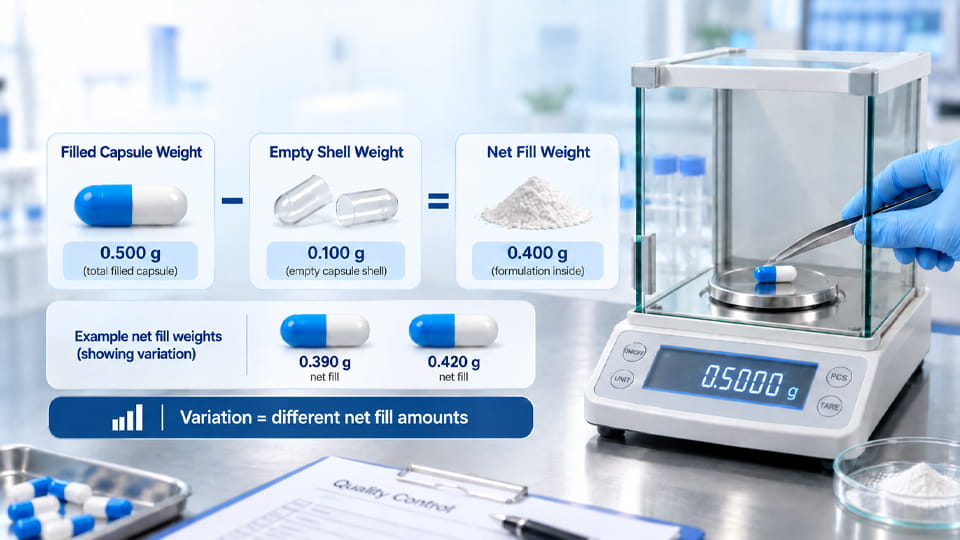
Tenga en cuenta que la variación de peso (basado en masa) y uniformidad de contenido (ensayo API) son diferentes pruebas de calidad. USP <905> permite usar variación de peso para cápsulas duras solo si el medicamento es al menos 25 mg y ≥25% del peso de la cápsula. De lo contrario, Las cápsulas deben cumplir con los requisitos de uniformidad de contenido. (analizar cada unidad). Las comprobaciones de peso de llenado durante el proceso son una herramienta de control de procesos, pero el cumplimiento del producto final depende del método USP aplicable..
Una buena manera de detectar la verdadera causa de la variación del peso es comparar las tendencias del peso bruto y neto. Las fórmulas son:
| Término de peso | Definición | Uso típico |
|---|---|---|
| Peso bruto de la cápsula | Cápsula llena (caparazón + contenido) | Comprobación rápida de IPC; incluye masa de concha |
| Peso de la carcasa vacía | Peso del cuerpo de la cápsula + tapa | Evaluar proveedor/especificaciones de cápsulas |
| Peso neto de llenado | Solo dosis en polvo (bruto – cáscara) | Ajuste de la máquina & Control de calidad final de la uniformidad del peso de llenado |
Cada cubierta de cápsula tiene naturalmente cierta variabilidad de peso.. Si sus conchas son ±5 mg alrededor del promedio, y la dosis de polvo es 500 mg, luego cambiar a conchas que son 10 mg más pesado hará que el peso bruto parecer +10 mg, incluso si el relleno es idéntico. Este cambio “falso” ocurre porque normalmente restamos una tara fija. De hecho, La corrección de los pesos de las carcasas individuales muestra que el peso de relleno real no cambió..
Punto clave: Si los pesos brutos varían pero pesos netos de llenado permanecer plano, la dosificación del polvo está bien. El cambio probablemente se deba a la variación del peso de la cubierta de la cápsula.. Si tanto el bruto como el neto se mueven juntos, sospechar del proceso de llenado o formulación. Examine siempre un juego de pesas vacías por separado.. Por ejemplo, si el peso total de la cápsula aumenta o disminuye repentinamente cuando se introduce un nuevo lote de cáscaras, el culpable probablemente sea shell, no el equipo de llenado de cápsulas.
Fórmula:
Peso neto de llenado (mg) ≈ Volumen de dosificación (mililitros) × (Densidad aparente del polvo, g/mL) × 1000 – peso aglutinante/absorbente.
Porque los rellenos suelen medir volumen, incluso un ligero cambio de densidad (debido al lote de polvo o la humedad) altera la masa.
Cuando se detecta variación, seguir un flujo de trabajo sistemático en lugar de ajustes apresurados. Los pasos son:
Un simplificado diagrama de árbol de decisión ilustra este enfoque:
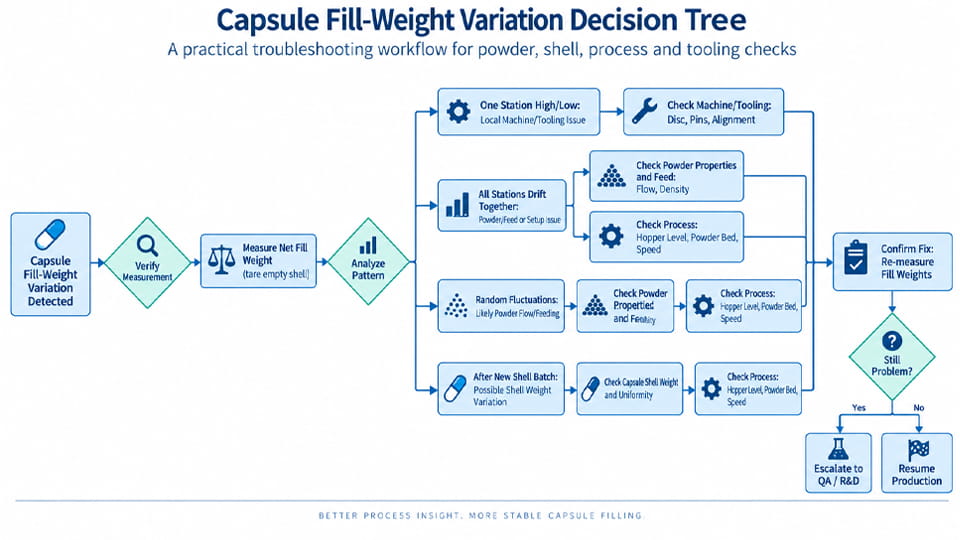
Cada nodo representa una pista.. Por ejemplo, si El peso bruto cambia pero el llenado neto es estable., comprobar inmediatamente la variación del peso de la carcasa. Si La variación crece a velocidades más rápidas., sospechar problemas de alimentación o tiempo de permanencia. El objetivo es reducir la categoría de causa probable. (polvo vs cáscara vs máquina) antes de profundizar en los detalles.
Para la mayoría de los procesos de cápsulas llenas de polvo, el formulación en polvo es la fuente más común de variación del peso de llenado. Solucione los problemas del polvo examinando:
En la práctica, empezar por tamizando la mezcla para eliminar grandes aglomerados, comprobando si el flujo mejora. Una agitación suave o un reómetro de polvo portátil pueden revelar si el material tiende a formar puentes.. Recuerda que los pequeños cambios (±5% en densidad aparente) Puede producir un cambio de ±5 % o más en el peso del relleno.. Corrección de problemas de flujo (añadiendo deslizantes, deshumidificar, o cambiar el tipo de alimentador) puede eliminar la variación por completo.
Si el polvo parece consistente, examinar las cápsulas mismas:
Si la variabilidad del peso de la cáscara vacía es la culpable, la solución es ajustar las especificaciones de la carcasa o utilizar medidas de tara individuales. En el futuro próximo, centrarse en los pesos de llenado neto (restando el peso de cada caparazón) para ver si el llenado de polvo realmente varía. Un escenario para observar: peso bruto a la deriva pero neto estable significa proyectiles sospechosos.
Después de descartar problemas importantes de pólvora o concha., Mire el proceso de llenado de la cápsula en sí.. Los puntos de control clave incluyen:
Un pequeño ajuste (como comprimir los pines un poco más, o ralentizar la rotación) a menudo no resuelve un problema relacionado con la pólvora. Centrarse primero en los factores que cambian la masa que ingresa a la cavidad, como la geometría de alimentación y la altura de la cama. Las soluciones aquí (una vez que confirmas una causa del proceso) Generalmente implican ajustes o reemplazo de piezas de la máquina..
A menudo, el patrón de cómo varían los pesos le indica dónde buscar primero. A continuación se muestran algunos escenarios comunes. ("patrones") y controles sugeridos:
Mesa: Patrones de variación versus causa probable (ejemplos comunes):
| Observación | Posibles problemas con el polvo o los materiales | Posibles problemas con la máquina o el proceso |
| Todas las estaciones rastrean altas o bajas juntas | flujo pobre (puente), cambio de densidad aparente, recarga de tolva desigual | Configuración común (p.ej. objetivo de dosis demasiado alta/baja), cambio de herramienta uniforme |
| Una estación se llena de manera insuficiente o excesiva constantemente | Improbable | Desgaste del disco/pasador de dosificación, sello atascado, Pieza de cambio incorrecta en esa estación |
| El peso disminuye gradualmente (arriba/abajo) | Segregación en polvo, cambio de nivel de tolva, efectos de la humedad | Tasa de alimentación variable, agitación inadecuada de la tolva |
| Cambio de paso después del reinicio | Secuencia de sedimentación o recarga del polvo | Problema de arranque en caliente, secuenciación de válvulas, renivelación incompleta |
| Variación sólo después de un nuevo lote de polvo. | Variabilidad del polvo entre lotes (densidad, fluir) | |
| Variación solo después del nuevo lote de cápsulas. | Diferencia de peso/dimensión de la carcasa | |
| Variación mayor a alta velocidad (pero estable lento) | Límite de alimentación o flujo excedido a velocidad | Tiempo de dosificación, llenado incompleto a velocidad |
| Puentes de pólvora o agujeros de ratas en la tolva | Problema de pólvora (flujo pobre) |
Utilice estas pistas como “clasificación” para priorizar los controles. Por ejemplo, si la variación aparece solo después de cargar una nueva mezcla de polvo, diferencias de polvo están indicados. Si aumenta con la velocidad, sospechar alimentación mecánica. Si solo un anillo dosificador está apagado, sospechar desgaste/alineación de herramientas. Una revisión rápida de la tabla de pesos. (cápsula # vs peso) A menudo señala si el problema es la pólvora o la máquina..
A continuación se muestra un resumen lista de verificación para garantizar que no se pase por alto ningún factor. Marque las casillas a medida que avanza:
para aclarar qué sospechar primero, considere esta tabla rápida de observaciones comunes:
| Observación | Polvo/cáscara probablemente? | Máquina/Proceso Probable? |
| La variación comenzó inmediatamente después de un nuevo lote de polvo. | ✔ Polvo (densidad de lote/cambio de flujo) | |
| La variación comenzó después de un nuevo lote de conchas. | ✔ Concha (cambio de peso vacío) | |
| una estacion (o bolsillo) está constantemente apagado | ✔ Máquina/herramientas (problema de pin/disco) | |
| Todas las estaciones con dispersión aleatoria alta/baja | ✔ Polvo (flujo/alimentación) | |
| La variación solo aparece a la velocidad de producción. (estable lento) | ✔ Proceso (tasa de alimentación, momento) | |
| La variación aumenta a medida que la tolva se vacía | ✔ Polvo (puente) | ✔ Sistema de alimentación (estancamiento) |
| Cambiar el disco/pin de dosificación soluciona el problema | ✔ Máquina/herramienta (disco equivocado, tener puesto) | |
| El polvo fluye mal en una máquina pero bien en otra | ✔ | ✔ Posiblemente máquina (agitador, conducir) |
| La misma máquina procesa un polvo fino diferente | ✔ Polvo (material específico) |
Completar una verificación estructurada antes de llamar al servicio puede ahorrar horas. Si después de todo lo anterior el problema persiste, luego con cuidado ajustar la configuración de la máquina: Por ejemplo, aumentar la profundidad del pasador de apisonamiento o la fuerza de compresión sólo después de verificar la estabilidad del polvo/cáscara. Recordar, Ocultar un polvo inestable con más fuerza puede enmascarar un problema pero no lo solucionará a largo plazo..
Las soluciones a largo plazo a menudo implican controles aguas arriba:
Combinando un mejor control de materiales y una selección inteligente de equipos, muchos fabricantes logran una variación de peso de ±2–3% o mejor.
Un error común es Culpar a la máquina primero.. Aquí hay algunas reglas generales:
En breve: No se apresure a cambiar la profundidad del pasador de dosificación, ataque, o velocidad hasta que estés seguro de que el polvo no es el verdadero problema. Si los problemas causados por la pólvora no se abordan, una máquina "fija" simplemente ocultará el síntoma en diferentes condiciones. Por ejemplo, si la densidad aparente de la mezcla es inferior a la esperada, forzar la máquina no estabilizará los rellenos del siguiente lote. Resuelva siempre primero los problemas materiales, luego afina la máquina.
Si está comprando una máquina nueva o una actualización, Recuerde que ninguna máquina es verdaderamente "universal". El mejor maquina es el que ha demostrado funcionar tu formulación. Factores clave a considerar:

Recordar: un relleno nuevo y brillante no solucionará automáticamente la variación de peso si no se aborda la formulación. El mejor retorno de la inversión proviene de una combinación bien combinada de polvo y equipo..
La variación del peso de llenado de las cápsulas es un problema complejo con múltiples causas potenciales. El enfoque eficaz es un enfoque estructurado. secuencia de solución de problemas: confirmar la variación, interpretar el patrón, luego revisa el polvo, caparazón, y máquina sistemáticamente. Como señalan los expertos, La consistencia requiere tanto una formulación estable como una máquina bien ajustada..
En resumen:
Si sigues viendo variaciones incontroladas después de todas estas comprobaciones, Puede que sea el momento de consultar a su proveedor de maquinaria farmacéutica.. A los fabricantes les gusta Embalaje de Jinlu Ofrecer pruebas de llenado de cápsulas para verificar que una máquina determinada pueda manejar sus requisitos exactos de polvo y peso de llenado.. Centrándose en las causas fundamentales antes de modificar la máquina, Ahorrará tiempo y garantizará una sólida, proceso de llenado reproducible.
Próximos pasos: Utilice la lista de verificación y el árbol de decisiones anteriores para diagnosticar su problema. Si necesita asesoramiento para seleccionar o configurar una máquina llenadora de cápsulas, Los ingenieros de Jinlu Packing pueden ayudarlo a evaluar su formulación y el peso de llenado objetivo para recomendar la solución más adecuada.. Se pueden lograr pesos estables de las cápsulas con la combinación adecuada de control de materiales y configuración de la máquina.
Obtenga más información sobre cómo solucionar problemas de llenado de cápsulas en Jinlu's Guía de defectos de llenado de cápsulas, o explora nuestro Máquinas de llenado de cápsula automática para producción de alta velocidad.
La variación del peso de llenado de la cápsula puede deberse a un flujo de polvo inconsistente, cambios en la densidad aparente o la humedad, segregación de polvo, alimentación de polvo inestable, ajustes de dosificación incorrectos, velocidad de la máquina, o componentes de relleno desgastados. El mejor punto de partida es identificar el patrón de variación antes de cambiar la configuración de la máquina.. La investigación ha demostrado una relación entre las propiedades de flujo del polvo y la variación del peso de llenado de la cápsula..
El peso de llenado de la cápsula puede variar cuando fluye el polvo., densidad del lecho de polvo, condiciones de alimentación, o los parámetros de dosificación cambian durante la producción.. Una deriva gradual, variación aleatoria, o la diferencia específica de la estación puede indicar diferentes causas, por lo que revisar la tendencia del peso es más útil que mirar solo el peso promedio.
El polvo es un primer control importante, especialmente cuando la formulación o el lote de material ha cambiado. Revisar la fluidez, densidad aparente, humedad, características de las partículas, segregación, y comportamiento del lecho de polvo antes de realizar ajustes importantes en la máquina. Sin embargo, el patrón de variación debe determinar el orden real de solución de problemas.
El flujo de polvo deficiente o inconsistente puede hacer que la alimentación y la formación del lecho de polvo sean menos uniformes., lo que puede aumentar la variación del peso de llenado de la cápsula. Los estudios han encontrado relaciones entre las propiedades de flujo del polvo., densidad del lecho de polvo y rendimiento de llenado de cápsulas.
Sí. La densidad aparente afecta la cantidad de polvo que ocupa un determinado volumen de dosificación o volumen de cápsula.. Si la densidad del polvo cambia entre lotes o durante el procesamiento, las mismas condiciones de dosificación pueden producir diferentes pesos de llenado. Por lo tanto, la densidad aparente es un atributo importante del material que se debe monitorear al investigar la variación del peso de relleno..
Compare el peso bruto de las cápsulas llenas con el peso neto de llenado después de tener en cuenta el peso de la cápsula vacía.. Si el peso bruto de la cápsula cambia mientras el peso neto de llenado permanece relativamente estable, El peso de la cubierta de la cápsula o la variabilidad de la cubierta pueden estar contribuyendo al resultado.. Los procedimientos de la USP para cápsulas de cáscara dura utilizan específicamente el peso individual de la cáscara vacía para calcular el contenido neto de la cápsula cuando sea necesario..
El peso bruto de la cápsula es el peso de la cápsula completamente llena., incluyendo el caparazón y el contenido. El peso neto de llenado es el peso del contenido únicamente.:
Peso neto de llenado = Peso bruto de la cápsula − Peso de la cubierta de la cápsula vacía.
Esta distinción es importante porque un cambio en el peso de la cáscara puede afectar el peso bruto sin indicar un problema con el proceso de dosificación del polvo..
Sí. Ajustes de dosificación, condiciones del lecho de polvo, geometría de herramientas, componentes de apisonamiento o dosificador, estabilidad alimentaria, La alineación y el desgaste mecánico pueden afectar la consistencia del llenado.. Sin embargo, No se debe culpar automáticamente a la configuración de la máquina; Las propiedades del material y las condiciones del proceso también pueden ser contribuyentes importantes..
Puede, pero el efecto depende de la formulación y del sistema de llenado.. Los cambios de velocidad pueden alterar la alimentación de polvo, condiciones de sedimentación o dosificación, pero la velocidad no siempre es la causa principal. Por esta razón, comparar la variación del peso en condiciones operativas controladas en lugar de suponer que una mayor velocidad provoca automáticamente una menor precisión.
Comience por estabilizar las propiedades del polvo y la calidad de la cubierta de la cápsula., luego optimice el proceso de llenado y los parámetros de dosificación. Monitorear el flujo de polvo, densidad aparente, humedad, condiciones del lecho de polvo, ajustes de herramientas y máquinas. Para una nueva máquina llenadora de cápsulas, Probar la formulación real en condiciones de producción representativas puede ayudar a confirmar si el equipo puede lograr la consistencia de peso de llenado requerida..
Referencias:
1.Uniformidad de unidades de dosificación —— USP <905>
2.Efectos de las propiedades de flujo del polvo sobre la uniformidad del peso del llenado de la cápsula. —— PubMed
3.La fluidez del polvo como indicación del rendimiento del llenado de la cápsula —— Ciencia Directa
4.Estudios de flujo de polvo III: resistencia a la tracción, ratio de consolidación, tasa de flujo, y relaciones de variación cápsula-llenado-peso —— PubMed
5.Los efectos de los atributos del material sobre el peso del llenado de cápsulas y la variabilidad del peso en máquinas dosificadoras con boquilla. —— PubMed
6.Influencia de la composición de la cubierta de la cápsula en los indicadores de rendimiento de la cápsula de hipromelosa en comparación con las cápsulas de gelatina dura —— PubMed