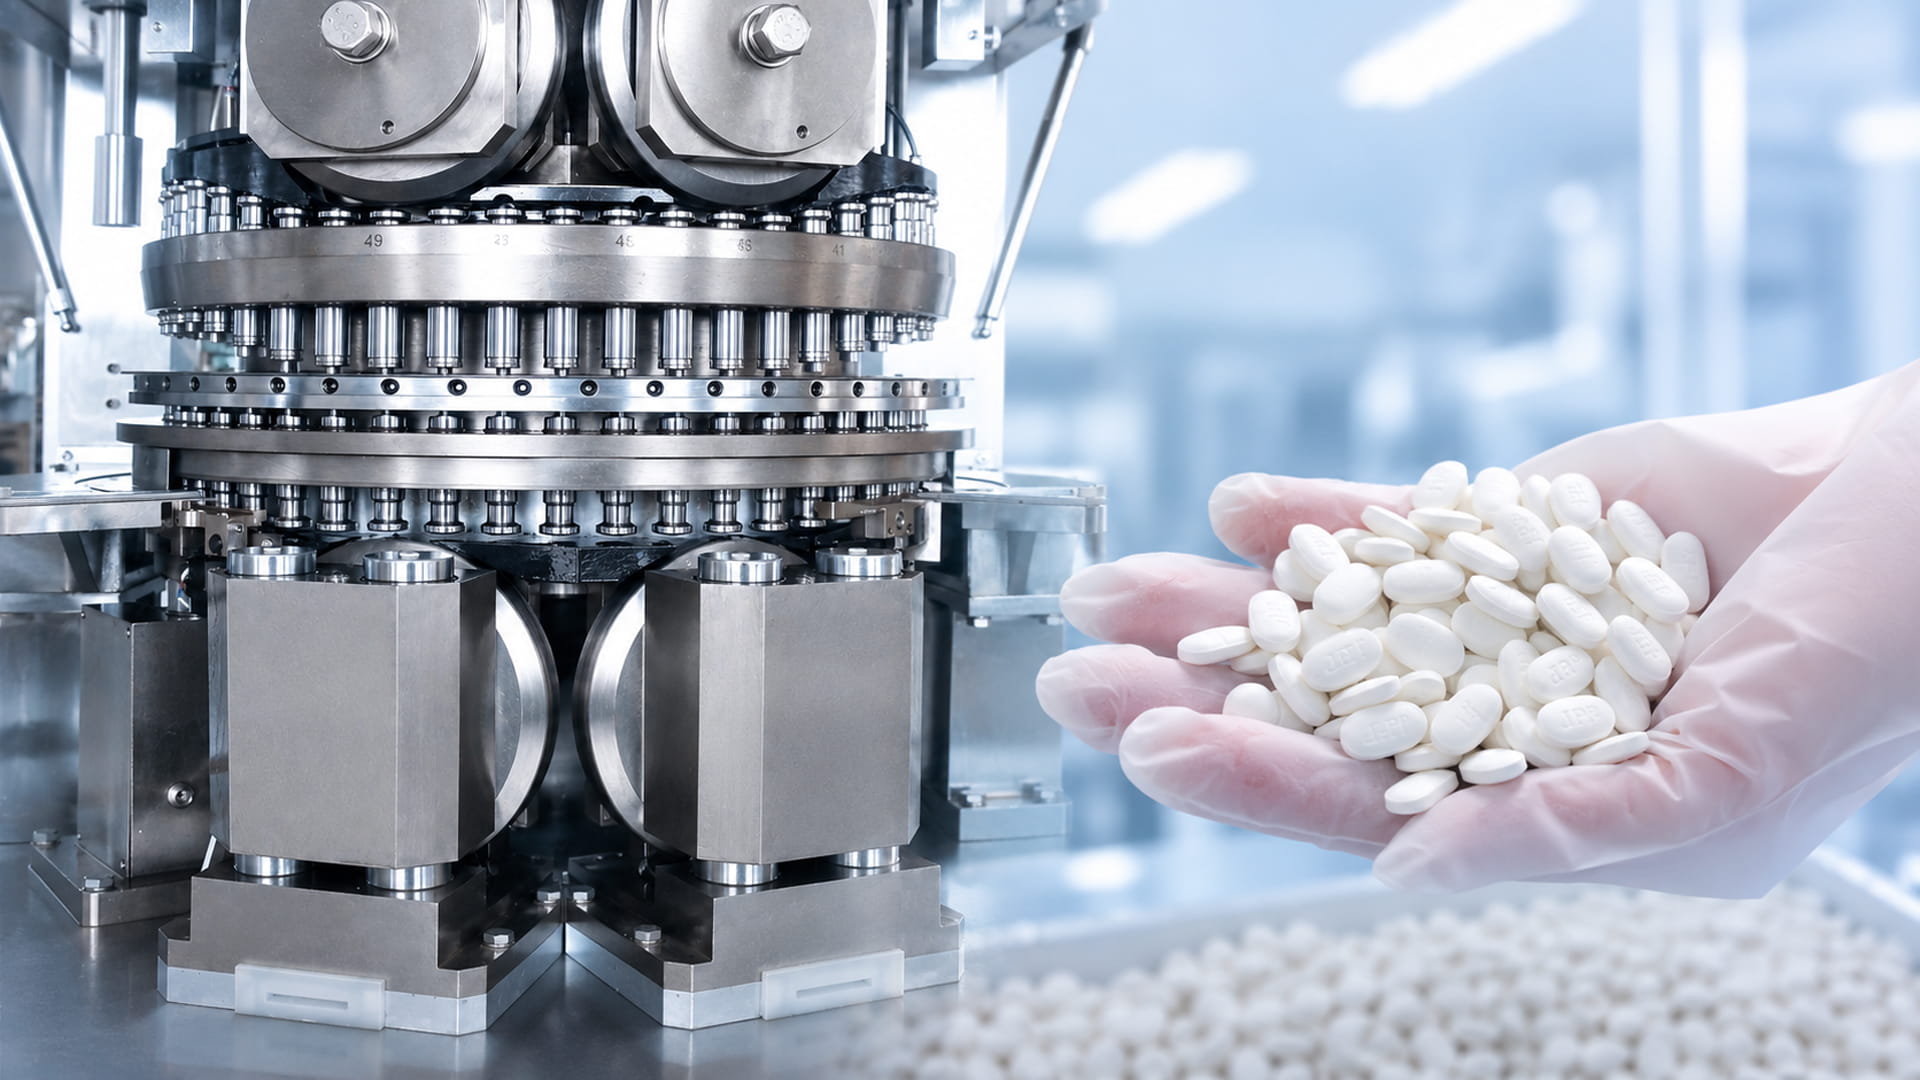

En compras de equipos farmacéuticos, Muchos ingenieros de equipos y control de calidad cometen dos errores con FAT. Primero, solo verifican documentos en papel y realizan una ejecución simple sin carga. Segundo, se saltan controles de rendimiento especiales para estructuras específicas del modelo. El 45D, También conocida como máquina prensadora de pastillas., máquina de prensado, prensador de pastillas, o compresor de pastillas, Utiliza doble compresión y doble descarga.. Ambas estructuras necesitan una verificación dedicada.
¿Qué son las pruebas de aceptación en fábrica?(GORDO)? Es una verificación estructurada realizada en el sitio del fabricante antes del envío.. El Prensa de tabletas HGZP-45D la estructura es compleja. Las pruebas de aceptación en fábrica deben cubrir los documentos., montaje mecanico, sistemas electricos y de seguridad, mecanismos especiales, prueba de carga, cumplimiento, y cierre de desviación. Las pruebas de aceptación de fábrica de FAT también deben verificar las estructuras específicas del modelo., Cumplimiento de las buenas prácticas de fabricación (cGMP), y 21 Parte CFR 211 requisitos artículo por artículo.
Una vez que el equipo esté embalado y enviado por mar, Los defectos estructurales son costosos de reparar.. El retrabajo y el reemplazo de piezas toman mucho tiempo. Aparece coste extra, y el inicio de la producción se retrasa. Esta es la razón máquina de prensa de tabletas FAT debe ser minucioso. Resuelve la mayoría de los riesgos ocultos antes de que la máquina salga de fábrica..
Los documentos son la base de entrada para el trabajo SAT y IQ/OQ.. Verifique cada elemento de configuración con el URS. Esto evita entregas no coincidentes.. Antes de empezar, Aprenda a crear una lista de verificación de prueba de aceptación de fábrica eficaz que cubra cada elemento específico del modelo.. Una lista de verificación clara de las pruebas de aceptación en fábrica mantiene todos los pasos de verificación rastreables..
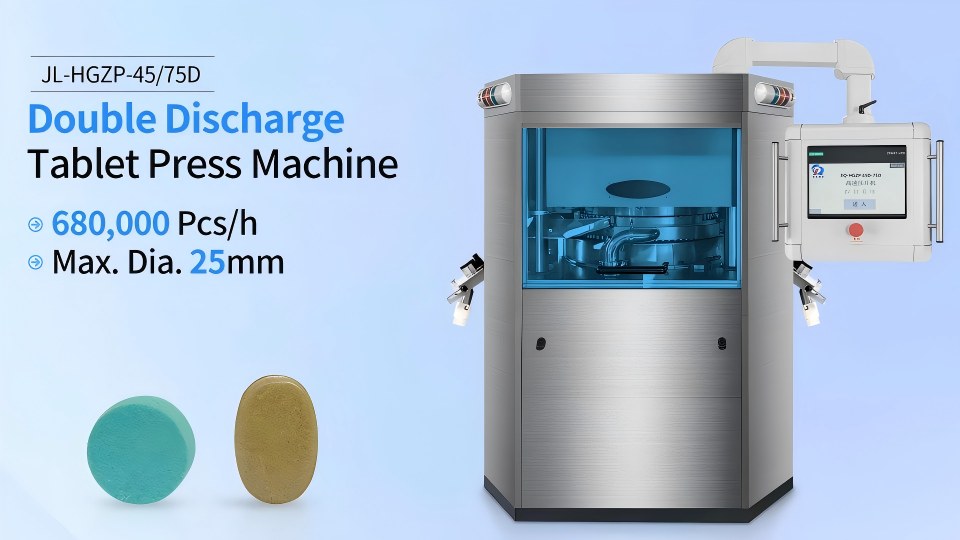
Verificar todo el modelo de la máquina., el recuento de troqueles de 45 golpes, mecanismo de doble compresión, doble descarga, alimentador forzado, y sistema de eliminación de polvo contra el contrato. Las piezas de contacto deben pasar 316 acero inoxidable verificación de materiales. Las piezas que entran en contacto con el producto adoptan acero inoxidable 316L., ofreciendo una excelente resistencia a la corrosión. Todo el conjunto sigue el acero inoxidable. 316 estándar de calidad establecido en el contrato. Los instrumentos de presión y temperatura necesitan pruebas y calibración. Los lubricantes deben contar con la certificación NSF H1 para cumplir con los requisitos de control de lubricación farmacéutica..
Recopilar esquemas eléctricos., diagramas neumáticos, diagramas de lubricacion, y la lista completa de repuestos. entregar la operación, mantenimiento, y manuales de SOP de limpieza. Incluya la carpeta pd de pruebas de aceptación en fábrica con los documentos del protocolo., registros de prueba, y certificados de calibración.
Para proyectos de exportación de América del Norte, Confirmar la versión de HMI y las funciones de seguimiento de auditoría.. Estos deben encajar 21 Parte CFR 11 requisitos del sistema computarizado.
Los controles mecánicos no se refieren sólo a una apariencia limpia. Verifique la precisión del ensamblaje de la prensa de tabletas, partes móviles, y puntos de riesgo de lubricación.
Las superficies de contacto del material no deben tener rebabas ni rayones.. Mida el descentramiento del plato giratorio. Los conjuntos de rodillos de precompresión y compresión principal deben estar apretados., sin holgura. Los dos juegos de deflectores de doble descarga y las piezas del divisor de flujo deben instalarse correctamente y moverse suavemente. El alimentador forzado y los conjuntos de punzones deben ser fáciles de desmontar, sin necesidad de limpiar rincones muertos.
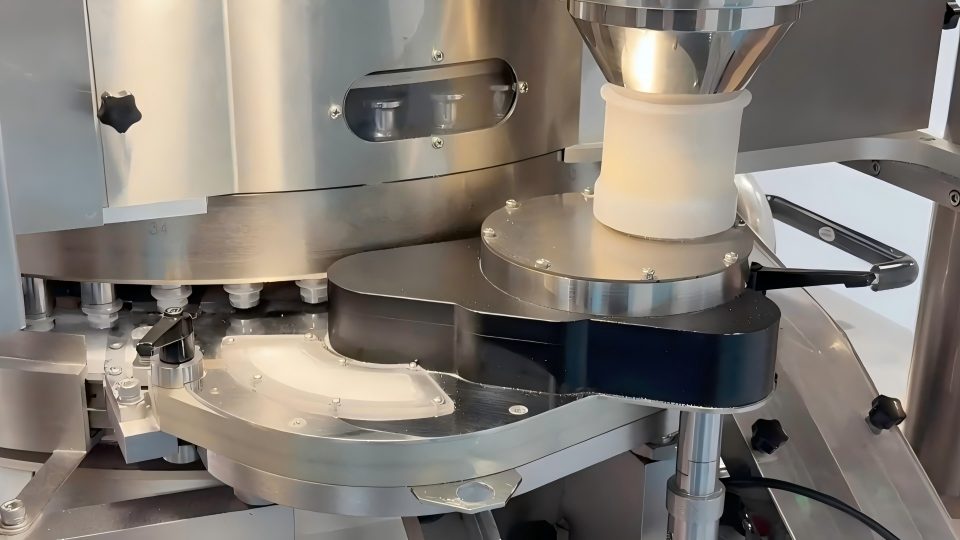
En la prensa para tabletas HGZP-45D, Nunca aplique grasa en el centro de los rieles guía.. El aceite sólo se suministra a los cojinetes y a los engranajes de ambos lados.. Confirme cada punto de lubricación en FAT. esto se detiene lubricante de fugas en el área del material, reunión 21 Parte CFR 211 requisitos. Compruebe todos los accesorios neumáticos en busca de fugas al mismo tiempo..
Complete un juego completo de demostración de desmontaje de moldes de prensa para tabletas en el sitio. Confirme que el cambio se realice sin problemas y que los sujetadores se bloqueen de manera confiable. Simular una condición de producción de cambio de material.. Compruebe lo fácil que es retirar las piezas que entran en contacto con el producto. Evaluar limpieza, soplo, y acceso de enjuague. Confirme que no haya rincones sanitarios muertos que oculten el polvo.. Esto reduce la contaminación cruzada entre lotes y se adapta a las necesidades de cambio de múltiples productos..
Los enclavamientos de seguridad son un elemento de difícil aceptación. Muchas fallas sólo aparecen bajo condiciones anormales.. No te saltes estas pruebas.
La prueba de funcionamiento sin carga es solo un juicio básico.. No representa el rendimiento de la producción..
Corre a tres velocidades: bajo, clasificado, y máximo. Cada carrera dura no menos de 30 minutos. Observe el ruido general y el aumento de temperatura.. el tocadiscos, rodillos de compresión, y el alimentador debe funcionar sin sonidos anormales. Realizar una comparación entre la velocidad establecida y la velocidad real. Verificar el ciclo de lubricación automática y el arranque y parada del ventilador de eliminación de polvo..
Nota: un funcionamiento sin carga sólo demuestra que la prensa de pastillas puede girar. Pasarlo no significa que la producción con material pasará. El rendimiento central depende de las dos pruebas especiales siguientes.
Esta es la parte más crítica.. Separa la HGZP-45D de las prensas para tabletas normales.. En muchas máquinas, Los parámetros de la pantalla se pueden cambiar., pero el mecanismo real no funciona.
La HMI debe permitir la configuración independiente de presión de precompresión y compresión principal. Las recetas se pueden guardar y recuperar.. Modifique los parámetros de presión y confirme que las lecturas del sensor cambien juntos. Activar la precompresión y la sobrecarga de compresión principal por separado. Verificar que el apagado de protección funcione..
Combine esto con una prueba de carga.. Compare la dureza de la tableta con la precompresión activada y desactivada. Esto demuestra que el mecanismo de precompresión realmente funciona.. No es sólo un valor que se muestra en la pantalla..
Abre el 1# alta y 2# descargar por separado. Luego abre ambos canales juntos.. Los mecanismos deben moverse con fluidez y la recogida de material debe funcionar.. Las posiciones de los deflectores de descarga deben ser ajustables y bloqueables..
En la etapa de carga, Tome la tableta en muestras de prensa de tabletas de las dos salidas por separado.. comparar peso, dureza, y consistencia del espesor. Si la desviación entre los dos canales es demasiado grande, La clasificación del producto terminado se vuelve difícil.. Este es un elemento de falla clave para el 45D..
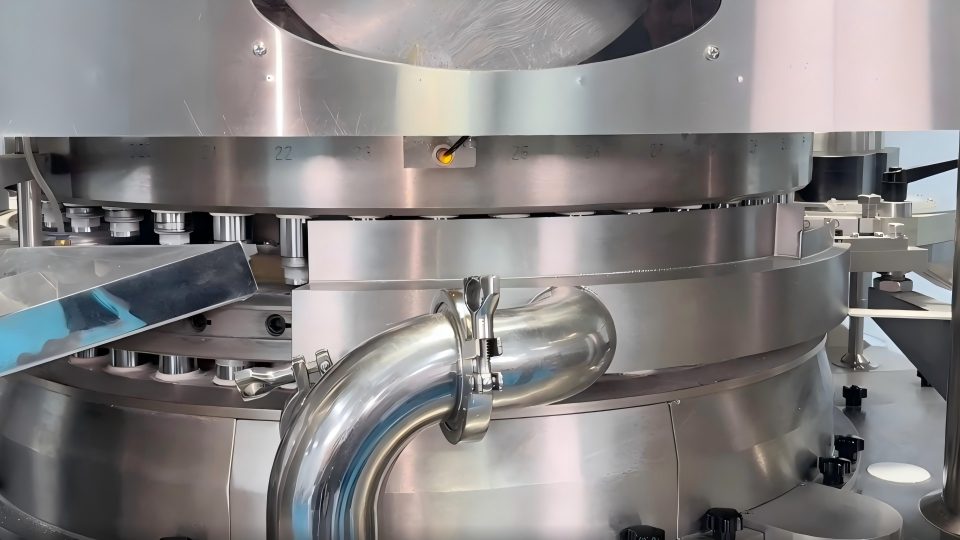
Utilice gránulos simulados para la prueba de carga.. Ejecute en múltiples configuraciones de velocidad para simular completamente las condiciones de producción..
Pruebas completas de almacenamiento y recuperación de recetas., y grabación de eventos de alarma. Para proyectos de exportación de América del Norte, probar la pista de auditoría. Demostrar el desmontaje rápido del alimentador., golpes, y piezas de descarga. Evaluar la capacidad de limpieza para cumplir con los requisitos de cGMP.
Complete los datos medidos reales para todos los elementos de la lista de verificación de pruebas de aceptación en fábrica. Juzgue honestamente cada elemento si se aprueba o no.. Si aparecen problemas, registrar el número de desviación, descripción de la falla, y plan correctivo. Ciérrelos antes del envío..
Para artículos de validación que no se pueden terminar en fábrica., márcalos claramente. Déjalas para revisión de claves en el SAT en el sitio del cliente. El informe de prueba de aceptación en fábrica requiere firmas de ambas partes.. Sirve como un documento de entrada importante para la validación del coeficiente intelectual in situ del cliente..
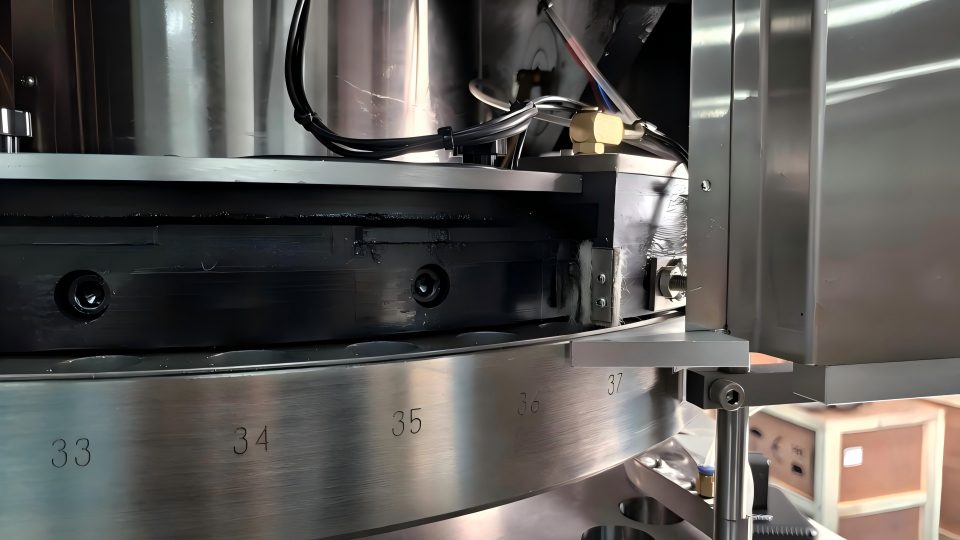
Nota: Superación de la prueba sin carga≠rendimiento listo para producción. Proceder a las pruebas de carga y específicas del modelo.
El núcleo de la prueba de aceptación en fábrica del HGZP-45D FAT es la verificación dirigida. No es una firma rutinaria..
Centrarse en dos estructuras especiales.: Doble compresión y doble descarga.. Ponga en práctica las pruebas de carga simuladas y las comprobaciones de cumplimiento de cGMP. Muchas empresas tratan la FAT como un proceso simple. Después de la llegada, encuentran falla en la precompresión, calidad desigual entre dos canales, o lubricación no conforme. Esto cuesta tiempo y dinero..
Detener los riesgos en fábrica protege la validación posterior y acorta el ciclo de puesta en marcha. Los productos prensadores de pastillas de Jinlu Packing se han vendido a 85 países en todo el mundo. El diseño de la máquina sigue los estándares cGMP.. Brindamos servicio de puesta en marcha en sitio según las necesidades del proyecto.. Con hardware estable y servicio de proceso completo, Ayudamos a los usuarios farmacéuticos a completar la aceptación y el inicio de la producción sin problemas..