
Muchos fabricantes de tabletas y compradores de equipos se enfrentan a los mismos enigmas: “Mis tabletas siguen taponándose," o "La dureza de la tableta no es consistente". Una suposición natural podría ser "Simplemente aumente la fuerza de compresión". En la práctica, El verdadero culpable suele ser el precompresión escenario (el ligero apretón antes de la compresión final). Muchas prensas para tabletas incluyen un paso de apisonamiento preliminar que los operadores a veces pasan por alto.. Si la precompresión se establece demasiado baja, El aire atrapado permanece en el polvo y causa defectos.; establecer demasiado alto, puede crear fracturas. En este artículo te explicaremos ¿Qué es la precompresión?, ¿Por qué todas las tabletas modernas lo usan?, y cómo la fuerza de precompresión adecuada dramáticamente mejora la calidad de la tableta (mejor dureza, peso uniforme) y previene defectos como tapado y laminación. También cubriremos cómo ajustar correctamente la precompresión en su prensa..
En la fabricación de tabletas, El ciclo de compresión tiene varias etapas.: llenar el troquel con polvo, precompresión (un ligero apisonamiento inicial), compresión principal (el apretón final de alta presión), y expulsión. en un prensa rotatoria de tabletas, Por ejemplo, el golpe inferior Inicialmente se levanta para llenar el dado., y las levas de la torreta juntan los golpes. Durante precompresión, una fuerza suave (a menudo mediante pequeñas levas de rodillos) se aplica al lecho de polvo. El objetivo no es formar la tableta final., sino simplemente para consolidar El polvo y eliminar el aire antes de la gran compresión.. Notas de una fuente de la industria: “Durante la precompresión, una ligera fuerza aplicada por el punzón inferior consolida el polvo y minimiza las bolsas de aire. En la etapa de compresión principal., el punzón superior se empuja hacia abajo con gran fuerza... para fusionar los gránulos en una tableta”.. En breve, La precompresión es el paso preliminar de compresión en la prensa de tabletas., mientras que la compresión principal es la compactación total con alta fuerza que le da a la tableta su forma final, dureza y densidad.
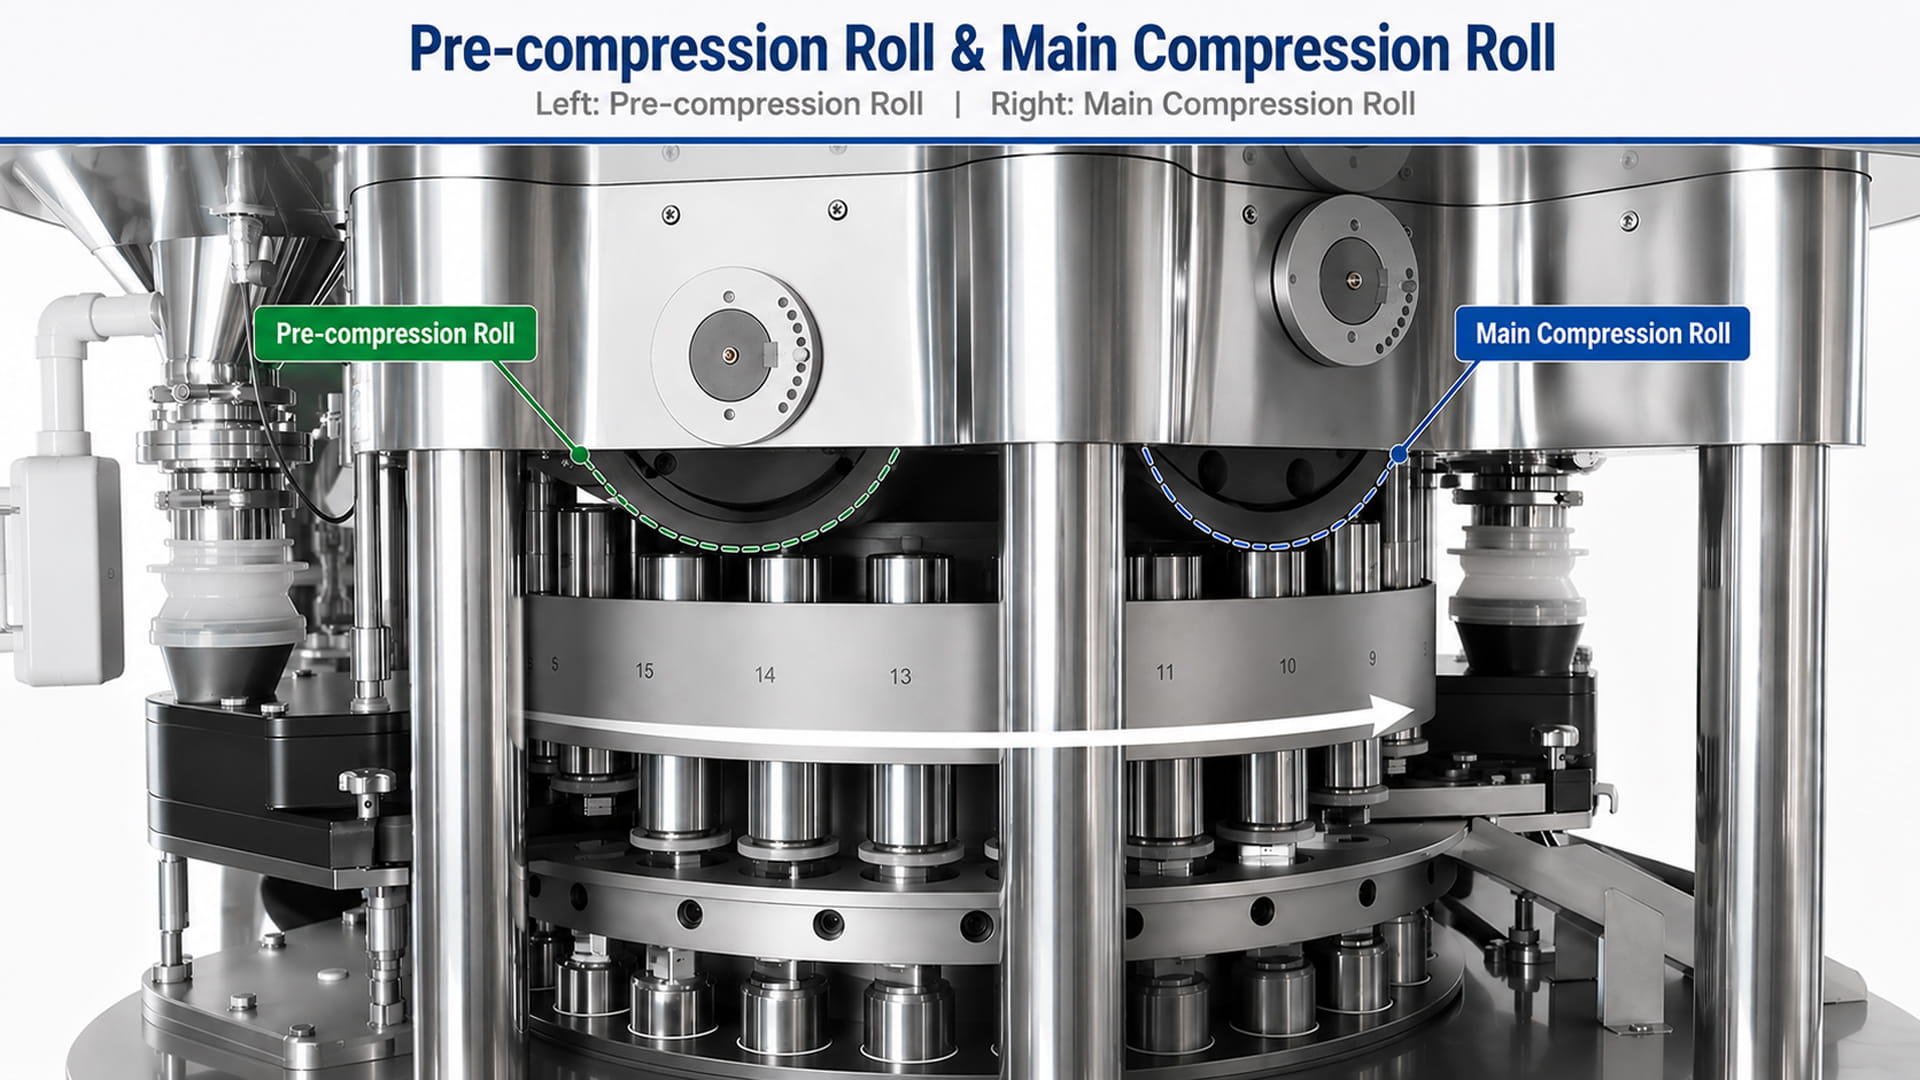
Las prensas para tabletas modernas suelen tener rodillos de precompresión o estaciones de cámara dedicadas a este paso. Estos rodillos de precompresión “apisonan la mezcla para eliminar el aire atrapado en la mezcla y así evitar finalmente el taponamiento”. En otras palabras, La precompresión es esencialmente una desaireación escenario: Expulsa aire para que la compresión principal pueda actuar sobre polvo sólido., no espuma. Por ejemplo, Un manual de equipos farmacéuticos explica que se incluyen rodillos de precompresión "para densificar el polvo antes de la compresión final".. Sin precompresión, el polvo está poco relleno y contiene huecos. Con precompresión, las partículas de polvo están ligeramente empaquetadas y gran parte del aire se expulsa. La compresión principal posterior puede producir entonces una robusta, tableta consistente sin expansión repentina de aire.
Una forma práctica de visualizar el ciclo es:
Llenado de polvo → Precompresión (apisonamiento ligero) → Compresión principal (fuerza alta) → Expulsión de tableta
En el paso de precompresión, los golpes esencialmente apisonar el polvo lo suficiente para expulsar el aire y nivelar el relleno. Sólo una pequeña fracción (a veces ~10-20%) de la fuerza final se utiliza en la precompresión, suficiente para estabilizar el lecho, no finalizar la dureza. Luego, el paso de compresión principal aplica toda la fuerza alta. (a menudo cientos de kilonewtons) para producir la tableta final.
La precompresión funciona activando brevemente la prensa en modo de baja presión.. Mientras la torreta gira, El punzón inferior se eleva hasta aproximadamente la posición de llenado final en el troquel.. Luego, el rodillo o leva de precompresión hace que los punzones se encuentren bajo una fuerza suave.. Esta ligera fuerza junta ligeramente los golpes superior e inferior., comprimir el polvo lo suficiente como para permitir que el aire atrapado escape por los bordes. Después de la precompresión, el lecho de polvo es más uniforme y menos "esponjoso". Las pastillas que emergen de la zona de precompresión son muy débiles. (se desmoronan fácilmente) pero tienen menos espacios de aire.
Próximo, La etapa de compresión principal comienza inmediatamente. (normalmente solo una estación más tarde). Ahora los golpes se encuentran con toda su fuerza., produciendo la tableta final. Porque ya se ha eliminado el aire y las partículas ya están parcialmente alineadas., la compresión principal es más efectiva. En términos prácticos, Los operadores pueden ajustar las levas de precompresión para que “prueba del pulgar” la tableta está casi formada y apenas coherente. El objetivo es, literalmente, eliminar el aire, no producir todavía una tableta resistente.. Si configura la precompresión demasiado alta, corre el riesgo de compactar el polvo demasiado pronto; demasiado bajo, y el aire queda atrapado.
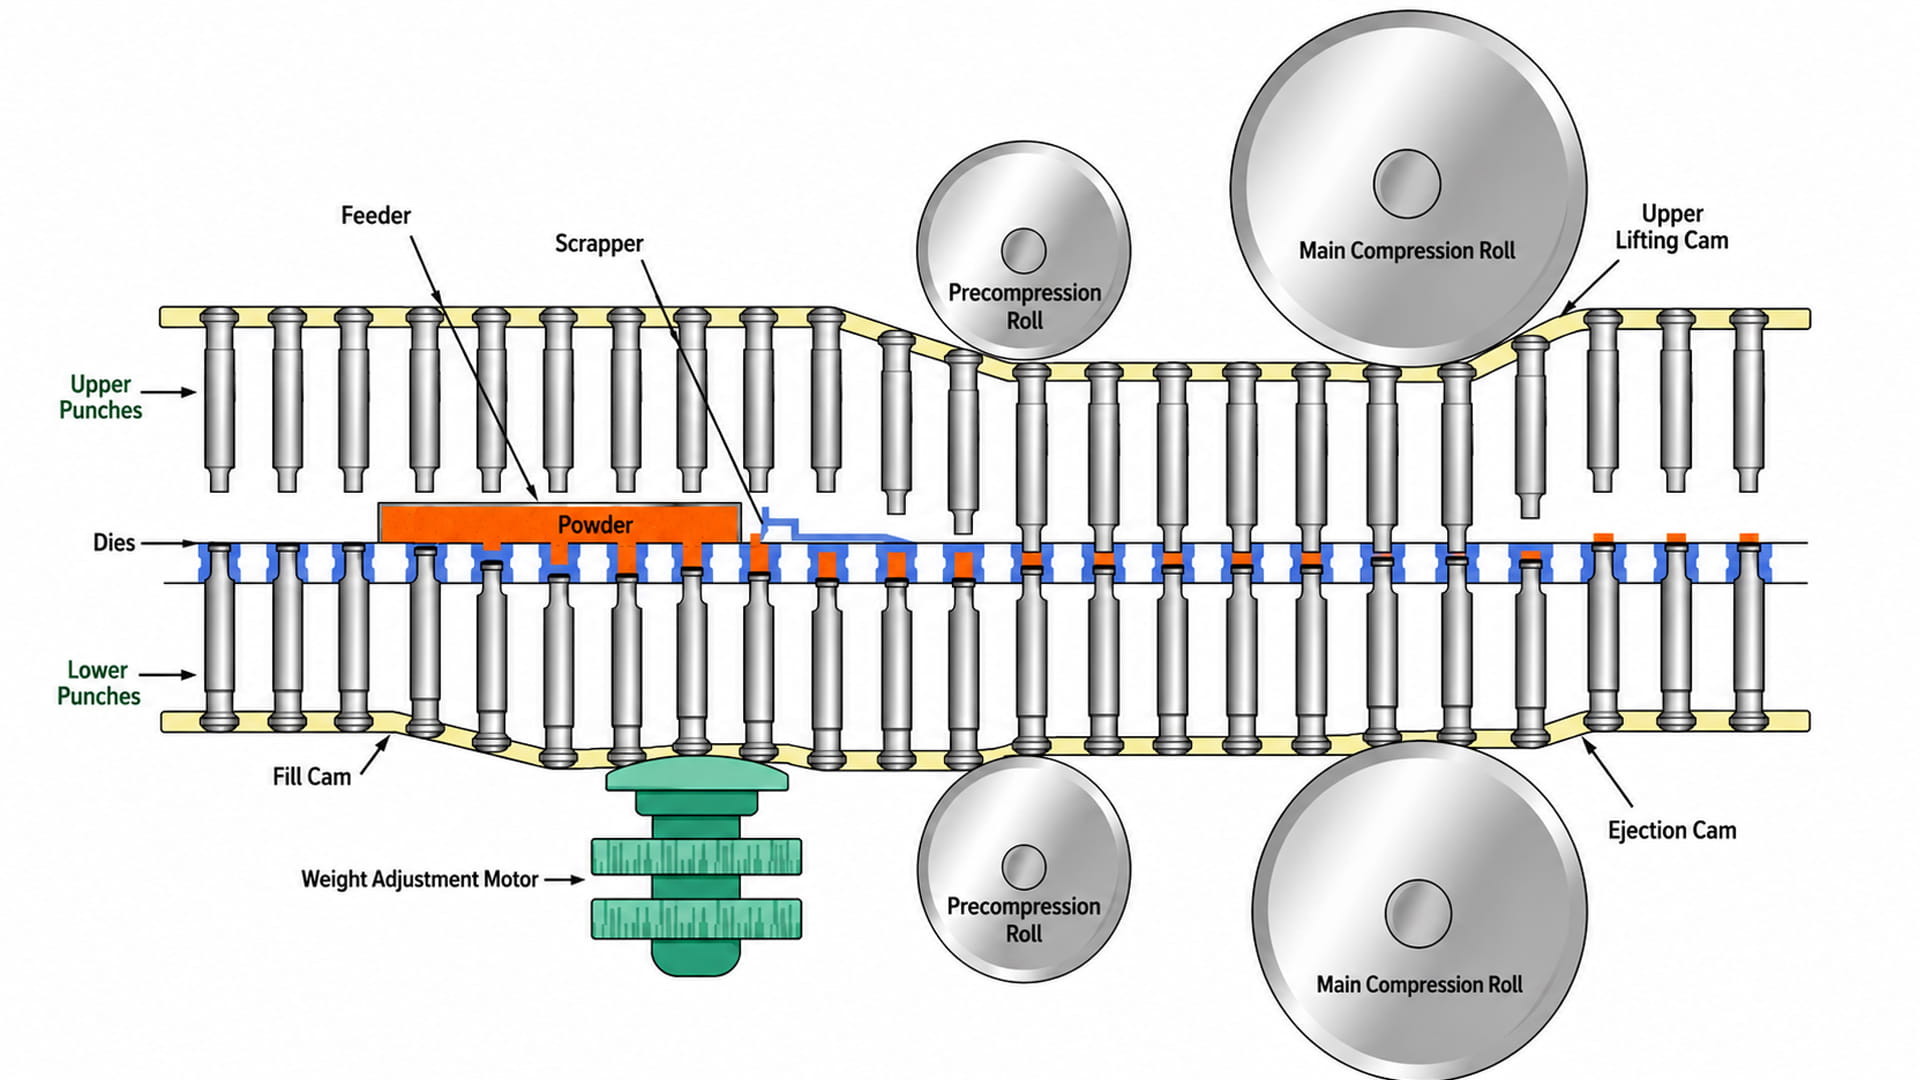
En funcionamiento, Verás que el punzón superior apenas toca el polvo durante la precompresión.. El recorrido del punzón es corto., pero lo suficiente para exprimir las bolsas de aire. en un diagrama: Puñetazo superior ⇓ (presión ligera) Polvo → El aire se escapa → Las partículas se depositan → Compresión principal ⇓ (presión alta) Tableta terminada. Esta compresión en dos etapas (pre- y principal) ahora es estándar en la mayoría de las prensas rotativas farmacéuticas, e incluso muchas prensas de un solo punzón incluyen una etapa de precarga simple para preapisonar el polvo..
La precompresión es absolutamente crucial porque aborda muchas de las causas fundamentales de defectos de la tableta. Por si mismo, la etapa de precompresión previene los problemas más comunes:
Las mezclas en polvo contienen naturalmente bolsas de aire entre las partículas.. Si comprimes directamente sin sacar este aire, El aire atrapado se expandirá cuando se suelte el punzón., o causar una unión desigual. El objetivo principal de la precompresión es evacuación de aire. Como explica un ingeniero farmacéutico, “El propósito de la precompresión es eliminar el aire atrapado en la cavidad llena de la tableta.. Esta tarea ayuda al paso principal de compresión para producir una tableta robusta”.. En breve, La precompresión es el paso de desaireación del polvo.. Con buena precompresión, esas burbujas de aire escapan primero y no se expanden dentro de la tableta en formación. Esto conduce a un contacto más estrecho de las partículas durante la compresión principal y a tabletas más fuertes..
Limitación ocurre cuando la parte superior de la tableta (la “tapa”) se agrieta y se separa. El aire atrapado suele ser la causa: durante la repentina y alta fuerza de compresión principal, el aire intenta escapar y literalmente puede disparar la tapa de la tableta. Sin precompresión, la mayor parte de este aire todavía está en el dado. Apisonando previamente el polvo, La precompresión permite que el aire escape suavemente., para que no se caiga la tapa. Como señala una fuente, “Una baja cantidad de fuerza de precompresión permitirá la eliminación del aire entre las partículas, lo que disminuye el potencial de limitación”.. De hecho, Los estudios muestran el efecto dramático: un experimento encontró que sin precompresión, 80% de comprimidos sufrieron taponamiento, mientras incluso con un 20-50% de precompresión agregada, ninguna de las tabletas tapada antes de alcanzar la dureza objetivo. En otras palabras, una precompresión adecuada puede prácticamente eliminar el taponado impulsado por aire. (Por el contrario, La precompresión insuficiente es un problema clásico de limitación.: El manual de la prensa de tabletas JinLu advierte que “una precompresión insuficiente…[dirige] a un mayor atrapamiento de aire”, lo que hace que la tapa de la tableta se rompa.)
La laminación es similar al tapado., pero la tableta se divide en capas en lugar de simplemente perder la parte superior. Es esencialmente una limitación avanzada.: después de que se pele una capa, más aire o estrés pueden dividir las capas. De nuevo, El aire atrapado y la compresión desigual son los principales culpables.. Liberando aire temprano, La precompresión reduce en gran medida la posibilidad de que se formen capas.. Si la precompresión es demasiado baja, un pequeño bolsillo atrapado podría primero hacer estallar la tapa (tapando) y luego dividir más (laminación). Las fuentes señalan que la laminación a menudo resulta del mismo problema que el tapado.: "El aire atrapado dentro de la formulación de la tableta... puede crear áreas localizadas de debilidad que pueden causar que la tableta se separe o se delamine".. Una buena precompresión minimiza esas debilidades., por lo que la laminación se vuelve rara.
Preprensando el polvo, La precompresión aumenta el área de contacto de las partículas antes del apretón final.. Esto da como resultado una mejor unión durante la compresión principal y, en última instancia, una mayor resistencia a la tracción.. En la práctica, Las tabletas formadas con una etapa de precompresión efectiva tienden a alcanzar su dureza objetivo más fácilmente.. En el estudio de Medelpharm anterior, La adición de comprimidos de precompresión permitió lograr el 40 N dureza objetivo sin romperse, mientras que sin precompresión la mayoría de las tabletas se tapan temprano. En general, La precompresión significa menos espacios de aire y un lecho inicial más denso., por lo que cada unidad adicional de fuerza de compresión principal produce una tableta más dura. (Por supuesto, una precompresión excesiva puede sobredensificar el polvo prematuramente, que discutiremos más adelante.)
Porque la precompresión deposita el polvo de manera más uniforme en todos los troqueles., Se reduce la variación de peso.. Si un dado tiene más aire atrapado que otro, podría llenarse con un volumen de polvo ligeramente diferente. La precompresión nivela el relleno distribuyendo mecánicamente el polvo y expulsando el aire para que cada troquel se empaquete de manera similar.. El resultado final es un control más estricto del peso de la tableta de una toma a otra.. (En cambio, saltarse la precompresión a menudo se traduce en una mayor variación de peso en las series de producción.)
Las tabletas que han sido precomprimidas adecuadamente generalmente arrojan menos polvo fino.. Ayudando a la densificación, La precompresión garantiza que las tabletas tengan una mayor densidad general y menos huecos en la superficie., haciéndolos más fuertes y menos propensos a astillarse o friabilidad. En la práctica, Los operadores de prensas de tabletas a menudo ven una caída en % friabilidad cuando se optimiza la precompresión.
Todos los factores anteriores contribuyen a que las tabletas tengan una mejor apariencia.. Una precompresión adecuada ayuda a producir tabletas con caras suaves, bordes afilados, y sin grietas ni astillas. Defectos como astillas, Los cráteres o bordes rotos a menudo se deben a una liberación repentina de aire o a una compactación desigual.; La precompresión contribuye en gran medida a eliminar esos defectos.. En resumen, una etapa de precompresión bien ajustada da como resultado tabletas que se ven y se sienten más uniformes y profesionales.
Para resumir esta sección: sin una precompresión adecuada, obtienes exactamente los problemas que estás tratando de resolver. La siguiente tabla ilustra los defectos típicos y sus causas. (a menudo relacionado con una mala precompresión):
| Problema | Causa probable (a menudo relacionado con una precompresión insuficiente) |
| Limitación | Aire atrapado en el polvo que explota durante la compresión. |
| Laminación | Capas internas que se separan por aire atrapado/compresión desigual |
| Baja dureza | Enlace de partículas débiles (compresión incompleta) |
| Alta friabilidad | Mala compactación (polvo suelto) |
| Variación de peso | Relleno desigual (bolsas de aire o dosificación inconsistente) |
| tabletas rotas | Rebote elástico del material o tensión. (retorno elástico) |
Como se puede ver, El taponado y la laminación se trazan directamente al aire atrapado. (qué direcciones de precompresión). Otros problemas como la suavidad o friabilidad también surgen de una “compactación inadecuada,”qué mejor precompresión ayuda a prevenir.
Reforzar la importancia de la precompresión, Considere lo que sale mal si lo omite.. Sin precompresión, restos de aire en el dado hasta el apretón final. Cuando el golpe golpea con toda su fuerza., ese aire no tiene a donde ir sino a través del polvo. El aire atrapado intenta expandirse., lo que lleva a defectos de la tableta. En la práctica, Esto se manifiesta como una incidencia mucho mayor de taponamiento y laminación., Los principales síntomas visibles del atrapamiento de aire.. Incluso si la limitación no se produce de inmediato, la densidad de la tableta será desigual: Los bordes pueden ser más densos que el núcleo., causando grietas internas más tarde. La tabla anterior muestra que la mayoría de los problemas de compresión de tabletas (tapando, laminación, bajo dureza, friabilidad, variaciones de peso, etc.) se remonta al problema central de la mala compactación o el aire atrapado.
De hecho, Los operadores saben por experiencia que agregar solo un poco de precompresión a menudo soluciona el límite. Si las tabletas se desmoronan o la laminación persiste, Por lo general, significa que el polvo no se desaireó adecuadamente.. En la práctica, mejorar la fuerza de precompresión o ajustar la sincronización elimina muchos de estos problemas casi por completo.
Para aclarar la diferencia entre las dos etapas de compresión., aquí hay una comparación rápida:
| Característica | Precompresión | Compresión principal |
| Fuerza/Presión | Bajo (un suave golpe, a menudo entre el 5% y el 20% de la fuerza final) | Alto (la fuerza de compactación total) |
| Objetivo | Quitar aire & densificar parcialmente el polvo | Forma la forma final de la tableta., dureza, y densidad |
| Forma de tableta | Temporario; el lecho de polvo está suelto (sin tableta final) | Final; se forma la tableta sólida |
| Dureza resultante | muy bajo (las “tabletas” se rompen fácilmente) | Dureza objetivo completa |
| Densidad después de la etapa | Parcial (el polvo está ligeramente compactado) | Lleno (tableta con densidad especificada) |
| Punzón/Rodillo | Por lo general, un pequeño rodillo o leva de precompresión. | Rodillos o levas más grandes con mayor tiempo de permanencia |
| Tiempo de permanencia | muy corto (apisonamiento rápido) | Más extenso (El punzón mantiene el polvo bajo presión por más tiempo.) |
Por ejemplo, Los análisis técnicos señalan que Los rodillos de precompresión son más pequeños y proporcionan un apisonamiento corto., mientras que los rodillos de compresión principales son más grandes y mantienen el punzón enganchado por más tiempo. La etapa de compresión principal es la que finalmente determina la dureza de la tableta y las dimensiones finales.. El trabajo de la precompresión es simplemente "preparar el escenario" para la compresión principal..
No existe una cifra única para la fuerza de precompresión. El ajuste óptimo depende de la formulación. (propiedades de flujo, tamaño de gránulo, contenido de humedad, lubricantes, carpetas, etc.) y el equipo (velocidad de prensa, tamaño de la torreta, estampación). Por ejemplo, un polvo que fluye mal o es muy poroso puede necesitar más compresión previa para desgasificarse que una mezcla granular que fluye bien. Los factores clave incluyen:
Muchos operadores comienzan con una “regla general”, por ejemplo, utilizando aproximadamente entre el 10% y el 20% de la fuerza de compresión principal como precompresión. Sin embargo, Los expertos advierten que incluso esto 10% regla “no siempre funciona”. El enfoque más seguro es sintonización empírica. En la práctica, La fuerza de precompresión se ajusta según las pruebas.:
El manual de una prensa de tabletas aconseja un enfoque ingenioso: primer ajuste de precompresión más alto de lo necesario (Entonces los golpes casi dejan de moverse.), luego redúzcalo hasta que el trozo precomprimido apenas sea coherente. La clave es: “El objetivo es eliminar el exceso de aire… no hacer una tableta”.. En otras palabras, ajuste hasta que el pastel precomprimido se mantenga unido, luego retroceda un poco. Este método garantiza que obtendrá la máxima desaireación sin compactación excesiva..
Factores como la velocidad de la torreta y la fórmula podrían requerir pruebas iterativas. En resumen, comience con un nivel bajo y aumente lentamente la fuerza de precompresión mientras controla la calidad de la tableta. No existe una “fuerza objetivo” fija que puedas copiar en todos los productos: cada formulación tendrá su propia configuración óptima..
Si la precompresión es incorrecta, surgen varios problemas. La siguiente tabla destaca los síntomas y remedios comunes.:
| Problema | Solución probable (relacionado con la precompresión) |
| Limitación | Precompresión demasiado baja – Aumentar la precompresión para mejorar la desaireación |
| Laminación | Restos de aire atrapado – Mejorar la precompresión (o aumentar el tiempo de permanencia) |
| Tabletas blandas | Unión débil: asegúrese de que la compresión principal sea suficiente después precompresión adecuada |
| Alta friabilidad | Mala compactación – Comprobar precompresión y compresión general; ajustar la formulación si es necesario |
| Variación de peso | Llenado desigual: use alimentación forzada o mejore el flujo de polvo; La precompresión constante ayuda a estabilizar el peso. |
| Cosecha (pega) | Fricción del punzón: generalmente un problema de herramientas/lubricación, pero revisar levas de precompresión y despegue (A veces, reducir la precompresión puede reducir la adherencia.) |
En la práctica, “aumentar la precompresión” es a menudo el primer consejo cuando se oye hablar de tapado o laminación suave.. En efecto, agregar un poco más de apisonamiento previo con frecuencia cura estos defectos. (solo ten cuidado, como discutiremos a continuación: Demasiada precompresión puede causar sus propios problemas.)
Sí, más no siempre es mejor. Exagerar la precompresión puede introducir nuevos problemas. Si la fuerza de precompresión es demasiado alta, corre el riesgo de “prefijar” demasiado el polvo antes del apretón principal. Eso puede llevar a:
En breve, puedes sobrepasar. Por regla general, La precompresión debe ser suficiente para eliminar el aire.; “Es preferible un apisonamiento ligero a una fuerza de precompresión alta”. Muchos ingenieros recomiendan empezar desde el extremo inferior de la escala.. Si se encuentra llevando la precompresión al máximo y aún limitando, probablemente signifique otro problema (formulación o tasa de alimentación) tiene la culpa, no simplemente nivel de fuerza.
Hoy, Prácticamente todas las prensas modernas para tabletas con estaciones múltiples vienen con una etapa de precompresión dedicada.. Sin embargo, algunos están mejor equipados para un control fino. En JinluPacking ofrecemos máquinas comprimidoras diseñadas para un rendimiento óptimo de precompresión.. Por ejemplo, nuestro Serie HZP prensas (como el HZP-26/40D, HZP-15/20D modelos) tener rodillos de precompresión independientes en cada estación que se puede ajustar a través del panel de control. Estas máquinas cuentan con sensores y controles de fuerza basados en PLC que le permiten configurar y monitorear la carga exacta de precompresión.. Por aquí, incluso a altas velocidades, El sistema mantiene una precarga y un tiempo de permanencia constantes..
Por ejemplo, el Máquina prensadora de tabletas rotativa HZP-15/20D (capaz de hasta 90,000 pestañas/hora) Incluye un alimentador de fuerza mejorado y un ajuste de precompresión independiente.. Versiones de alta velocidad como la Prensa rotativa HZP-26D-40D (hasta 160.000–260.000 comprimidos/hora) Asimismo, admite el control de precompresión. (p.ej. su presión previa es ajustable hasta 20 kN en un modelo). Estas máquinas también ofrecen monitoreo de presión en tiempo real y ajuste automatizado., lo que ayuda a optimizar la precompresión sin que el operador tenga que adivinar.

En breve, si necesita precompresión confiable, buscar una prensa con levas de precompresión independientes (no solo un porcentaje fijo) y controles digitales. Nuestras prensas son un ejemplo de este enfoque.: combinan un diseño mecánico robusto (herramientas y rodillos de calidad) con electrónica moderna. Esto garantiza que la prensa elegida pueda ajustarse a las necesidades de precompresión de cualquier formulación., lo que lleva a tabletas más consistentes.
Utilice la siguiente lista de verificación al configurar o solucionar problemas de precompresión en su máquina:
Ajustando y registrando metódicamente los resultados, encontrarás el punto dulce donde se elimina el aire sin sobredensificar la tableta.
En resumen, precompresión no es opcional: es una parte vital del funcionamiento moderno de la prensa de tabletas. Una etapa de precompresión correctamente configurada elimina el aire atrapado y apisona previamente el polvo., conduciendo a más fuerte, tabletas más uniformes con muchos menos defectos de tapado o laminación. Si sus tabletas se han limitado o muestran inconsistencia en el peso, Vuelva a verificar la configuración de precompresión antes de culpar a la formulación o a la compresión principal.. Usar incluso una fuerza de precompresión moderada puede mejorar drásticamente la calidad de la tableta.
Para fabricantes e ingenieros de adquisiciones, la conclusión es clara: Elija o configure siempre una prensa para tabletas que ofrezca un buen control de precompresión.. Todas las prensas rotativas de buena reputación (de R&Desde modelos D hasta máquinas de producción completa) incluir esta característica, pero modelos con independiente, Los rodillos de precompresión ajustables le brindan la mayor flexibilidad..
Si necesita más orientación o desea ver prensas diseñadas para una precompresión óptima, nuestro Línea de prensas para tabletas JinluPacking puede ayudar. Echa un vistazo a nuestro [Página del producto de la máquina prensadora de tabletas] para obtener detalles sobre modelos como el HZP-45D, y siéntete libre de contacta con nuestro equipo para obtener ayuda para seleccionar la prensa correcta o ajustar la configuración. La precompresión adecuada es el secreto para obtener mejores tabletas: hágalo bien, y solucionará muchos problemas de producción incluso antes de que comience la compresión final.
Listo para eliminar defectos de las tabletas y mejorar el rendimiento? Explore nuestras máquinas prensadoras de tabletas rotativas de alto rendimiento o comuníquese con los expertos de JinluPacking para obtener una solución personalizada.
La precompresión es la inicial., etapa de compresión ligera en el ciclo de prensado de comprimidos. Aplica una pequeña fuerza. (generalmente a través de un rodillo de precompresión) compactar suavemente el polvo antes de la compresión principal. Esto ayuda a desgasificar el polvo eliminando el aire atrapado..
Porque mejora significativamente la integridad de la tableta. Al expulsar aire, La precompresión previene defectos como el taponado y la laminación., y conduce a más fuerte, tabletas más uniformes. Básicamente, "prepara" el polvo para la compresión final de alta fuerza..
La mayoría de las prensas rotativas modernas no. Incluso las prensas simples de una sola estación suelen tener un apisonador de alimentación manual.. La precompresión es tan útil que es estándar en casi todas las máquinas de tabletas farmacéuticas hoy en día..
La precompresión es de baja fuerza. (un suave golpe) y solo compacta parcialmente el polvo para eliminar el aire.. La compresión principal es de gran fuerza y es lo que forma la tableta final. (determinación de dureza y espesor). La precompresión produce una precomprimido muy débil; La compresión principal completa la tableta..
No solucionará los problemas de formulación por sí solo., pero reduce en gran medida la limitación relacionada con el aire. La precompresión correctamente configurada puede eliminar casi todo el aire atrapado, De este modo se evita en gran medida la obstrucción debida al aire.. Sin embargo, si la limitación es causada por otros factores (como mala carpeta o exceso de velocidad), debes abordarlos también.
No hay una respuesta única, depende del material y de la prensa.. Una práctica común es comenzar con aproximadamente 10% de la fuerza de compresión principal y ajuste desde allí, pero incluso esa “regla” puede fallar. El mejor enfoque es comenzar con una ligera precompresión., luego, aumente gradualmente durante las pruebas hasta que las tabletas dejen de taparse, pero antes de que se vuelvan demasiado duras o estresadas..
Sí. Demasiada precompresión puede hacer que la tableta se agriete o se lamine en lugar de formarse limpiamente.. También puede endurecer demasiado las tabletas o hacer que se peguen a los golpes.. Por lo general, es mejor pecar de ligeramente poco apisonado que de demasiado apisonado.. Un estudio señaló que “es preferible una fuerza de apisonamiento ligera a una fuerza de precompresión alta”.
Indirectamente, Sí. Eliminando el aire y empaquetando el polvo., La precompresión permite que la compresión principal funcione de manera más efectiva., para que las tabletas alcancen una mayor dureza más fácilmente. en un experimento, Las tabletas necesitaban precompresión para alcanzar la dureza objetivo sin tapar.. En general, Las tabletas fabricadas con una precompresión adecuada tendrán una mayor resistencia a la tracción que las fabricadas sin ella..
Definitivamente. Prensas de alta velocidad (cientos de RPM) tienen tiempos de permanencia muy cortos, lo que empeora el atrapamiento de aire. En tales prensas, una robusta etapa de precompresión (a menudo con alimentadores de desaireación y levas) Es fundamental evitar el tope a gran velocidad.. De hecho, Muchos modelos de alta velocidad dependen de rodillos de precompresión independientes y alimentadores forzados para mantener la calidad de las tabletas al máximo rendimiento..
Siga los consejos anteriores: empezar bajo, ajustar lentamente, y monitorear los resultados. Siempre revise las tabletas para ver si están tapadas., Problemas de laminación o peso al cambiar la precompresión.. Utilice los controles de su prensa (Configuración del PLC, perillas de torsión, etc.) afinar. Y asegúrese de optimizar también la compresión principal en conjunto; a veces es necesario un ligero aumento en la compresión principal cuando aumenta la precompresión.. Al final, Las pruebas con su formulación real son la mejor manera de lograrlo..
Referencias:
1.Un diseño de experimentos para la compresión de tabletas —— FarmTech.com
2.Enfoque QbD: Optimización del proceso de compresión de tabletas mediante diseño de experimentos. —— Puerta de investigación
3.Influencia de la tasa de aplicación de fuerza durante la compresión en la tapa de la tableta —— Ciencia Directa
4.Papel de la precompresión en la mitigación del límite: Un estudio de caso —— Ciencia Directa
5.Tiempo de permanencia en la tableta: tiempo de permanencia según fuerza versus tiempo de permanencia geométrico —— tandfonline.com
6.Herramientas de compresión de tabletas – Impacto de la modificación del borde de la cara del punzón —— Biblioteca Nacional de Medicina