
Defectos de llenado de cápsulas puede aparecer de varias maneras: peso de relleno inconsistente, fuga de polvo, separación fallida de la cápsula, mal bloqueo, conchas rotas, interferencia, o cápsulas que están vacías o sólo parcialmente llenas. La causa no siempre es la máquina de llenado de cápsulas sí mismo. Propiedades de flujo de polvo, calidad de la cubierta de la cápsula, vacío, ajustes de dosificación, alineación de herramientas, velocidad de la máquina, y las condiciones de operación pueden afectar el rendimiento del llenado..
Esta guía explica los defectos de llenado de cápsulas más comunes., lo que normalmente los causa, y cómo solucionarlos paso a paso. También aprenderá cómo saber si es más probable que un problema esté relacionado con el polvo., cáscaras de cápsulas, o equipo de llenado, y qué comprobaciones realizar antes de cambiar la configuración de la máquina o llamar a un ingeniero de servicio. Si opera una máquina llenadora de cápsulas automática, gestionar la producción farmacéutica, o están evaluando equipos de llenado de cápsulas para una nueva línea, esta guía le brinda una forma práctica de identificar la causa raíz y reducir los problemas de llenado recurrentes..
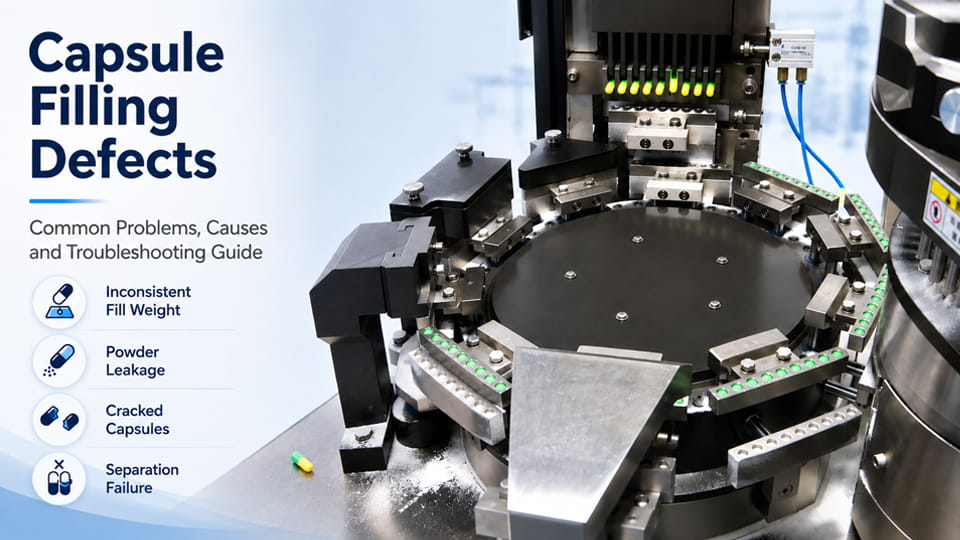
La siguiente tabla resume varios problemas frecuentes de llenado de cápsulas., sus sintomas, y causas típicas. Cada uno se explora en detalle en las secciones siguientes..
| Tipo de defecto | Síntoma | Causa común(s) |
| Fallo de separación | Las tapas y los cuerpos de las cápsulas se pegan o caen cuando no deberían. | Mala calidad de la cápsula., pérdida de vacío, herramientas desalineadas. |
| Rotura/grietas de la cápsula | Agrietado, cápsulas abolladas o partidas antes, durante, o después del llenado. | Conchas débiles/quebradizas, presión excesiva, sobrellenado. |
| Variación del peso del relleno | Cápsulas insuficientemente o excesivamente llenas (peso fuera de especificación). | Mecanismo de dosificación defectuoso, flujo de polvo deficiente, Problemas con el vaciado de la tolva. |
| Residuo de polvo (Gorras polvorientas) | El polvo se adhiere al exterior de las cápsulas o se derrama. | Mala formación de babosas, alta humedad del polvo, control inadecuado del polvo. |
| Fallas de cierre / Telescópico | Tapas no cerradas correctamente o desalineadas (telescópico). | Segmentos de cierre desalineados, configuración de pin incorrecta, contaminación en la cerradura. |
| Cápsulas Vacías | Las cápsulas salen de la línea sin relleno en el interior.. | Fallos de separación o falta del eliminador de cápsulas vacías; alimentación atascada. |
| Errores de alimentación/indexación | Múltiples cápsulas alimentadas, cápsulas omitidas, o mermeladas. | Desalineación de la revista, mecanismos de alimentación desgastados, Fallos del mecanismo de doble alimentación.. |
| Sello/banda dañados | Las cápsulas líquidas pierden el sello, o la banda a prueba de manipulaciones está defectuosa. | Configuración de bandas incorrecta, espesor de banda incorrecto, llenar la fuga. |
Cada defecto tiene un patrón y una solución únicos.. En las secciones siguientes, cubrimos estas ocho categorías una por una: identificar síntomas, Identificar las causas fundamentales, y probando soluciones.
En la mayoría de los rellenos de cápsulas, cáscaras de cápsulas vacías entran en una placa giratoria y se separan mediante una succión de vacío en dos partes: gorras (mitades superiores) y cuerpos (mitades inferiores). Si la separación falla(leer más: Por qué las tapas y los cuerpos de las cápsulas no se separan?), ambas mitades quedan unidas o caen incorrectamente, detener la línea.
Síntoma: cada ciclo, La tapa de la cápsula permanece en el cuerpo o las tapas caen incorrectamente en el anillo de alimentación.. La máquina a menudo se atasca o emite una alarma..
Posibles causas: La mala calidad de las cápsulas o el vacío inadecuado son los principales culpables.. Es posible que las cápsulas deformadas o quebradizas no se liberen. Líneas de vacío sucias o con fugas, una bomba de vacío débil, o los filtros obstruidos pueden robar la succión. Las placas o bandejas desalineadas significan que la cápsula no puede asentarse correctamente bajo succión.. La estática excesiva o la humedad inadecuada también pueden hacer que las tapas se adhieran. Incluso si su sistema de vacío es nuevo, A menudo se cuelan fugas o desajustes, lo que impide que la tapa se desprenda limpiamente del cuerpo..
Solución de problemas: Primero, inspeccionar las cápsulas. Utilice un medidor de paso/no paso para comprobar longitudes y diámetros.. Reemplace cualquier cápsula dañada o fuera de especificación. comprobar el vacío: asegúrese de que la bomba tenga el tamaño adecuado para la máquina y que las mangueras, valvulas, y los filtros están intactos. Controle el manómetro de vacío en la estación de llenado; debe coincidir con las especificaciones del OEM y estar estable. Limpiar o reemplazar filtros obstruidos y reparar fugas.. Ajuste la fuerza del vacío gradualmente: demasiado fuerte puede romper las cáscaras, demasiado débil no los separará. Próximo, verificar la alineación mecánica. La placa de alimentación de cápsulas, segmento superior, y la placa de alineación del cuerpo deben colocarse con precisión para que cada mitad quede recta bajo la succión.. Ajuste la separación de la placa de separación o los pasadores de bloqueo si es necesario, siguiendo el manual de la máquina. Bajando estática (usando ionizadores o ajustando la humedad) También puede ayudar a que las cápsulas frágiles se liberen.. Si la máquina tiene eliminador de cápsulas vacías, asegúrese de que esté funcionando para que cualquier no separado (doble) Las cápsulas se retiran antes del llenado..
La separación de cápsulas es el primer paso fundamental en el llenado automatizado. Una bomba de vacío empuja el cuerpo hacia abajo hasta la placa de alineación., separándolo de su tapa. El vacío estable y la alineación precisa son claves para evitar cápsulas atascadas.
Si los ajustes no lo resuelven, considera estos consejos: Pruebe cápsulas nuevas de un lote o proveedor diferente (“fabricante de cápsulas”) conocido por sus estrictas tolerancias. Asegúrese de que la temperatura y la humedad durante el almacenamiento no hagan que las cápsulas sean demasiado blandas o quebradizas.. Finalmente, comprobar que cualquier ayuda mecánica de liberación (como alfileres de separación) están funcionando si su máquina los tiene. con limpio, carcasas de alta calidad y un sistema de vacío debidamente ajustado, Los fallos de separación son raros..
Síntoma: Ves cápsulas rotas en el comedero., conchas rotas en la salida, o cápsulas que se parten durante el llenado/cierre. Estos defectos arruinan el producto y pueden estropear la máquina..
Posibles causas: Las cápsulas pueden romperse si son demasiado quebradizas o si la máquina aplica fuerza excesiva.. Conchas que han envejecido incorrectamente (demasiado seco) o la humedad absorbida en momentos inadecuados puede agrietarse fácilmente. Polvo de sobrealimentación (sobredosis) crea demasiada presión interna cuando la tapa está cerrada, causando grietas o abolladuras en el extremo de la tapa. Incluso las cápsulas correctas pueden romperse si los pasadores de cierre están demasiado profundos o si el bloqueo (caza de focas) la fuerza es demasiado alta. Cambios de temperatura (equipo o ambiente caliente) y la estática puede hacer que las conchas sean más frágiles durante el procesamiento..
Solución de problemas: Primero, confirmar la calidad de la cápsula: asegúrese de utilizar conchas frescas de una buena proveedor de cápsulas. Comprobar la humedad en el almacenamiento; humedad relativa ideal para gelatina o HPMC conchas se trata de 40-60%. Si está demasiado seco o demasiado húmedo, las cápsulas pueden volverse quebradizas o pegarse. Utilice un medidor de diámetro de cápsula: las carcasas de gran tamaño o deformes son más propensas a agrietarse. Reducir la profundidad de cierre de la máquina y el ajuste de presión.. Para máquinas de alta velocidad, Incluso un pequeño ajuste de los pasadores de compresión puede eliminar la tensión que agrieta los extremos de la cápsula..
Si la rotura persiste, examinar el peso de relleno: ¿Estás forzando demasiado el relleno?? Cápsulas demasiado llenas (incluso por 5-10% especificaciones anteriores) se agrietará al cerrar. Asegúrese de que el disco dosificador o los pasadores apisonadores miden correctamente; calibrarlos o reemplazarlos si es necesario. Finalmente, Alise los bordes de las piezas de la máquina que entren en contacto con las carcasas: las rebabas o las placas desalineadas pueden pellizcar las cápsulas.. Después de los cambios, ejecute a una velocidad más lenta para verificar la resolución antes de volver a acelerar.
Prevenir roturas: Utilice cápsulas de HPMC de calidad si su fórmula es muy higroscópica; Manejan la humedad mejor que la gelatina.. Evite el vacío excesivo o la estática que podría secar las conchas.. Reforzar los controles ambientales: los picos de temperatura superiores a 25 °C o los cambios repentinos de humedad pueden provocar grietas.. Por regla general, Optimice el peso de llenado y los ajustes de cierre al mínimo necesario para un sellado adecuado.. Esto evita "abolladuras" o agujeros en los extremos de las cápsulas causados por cierres demasiado agresivos..
Síntoma: Las cápsulas aparecen aleatoriamente sin llenar (demasiado ligero) o demasiado lleno (demasiado pesado), controles de peso fallidos. Esta inconsistencia viola la uniformidad de la dosis y puede significar el rechazo por parte del control de calidad..
Posibles causas: Los errores de peso de llenado a menudo se deben al sistema de dosificación o a las propiedades del polvo.. Un disco dosificador desalineado o desgastado, pasadores de apisonamiento, o el sinfín entregarán diferentes volúmenes de polvo. Los problemas con el flujo de polvo son enormes: si la mezcla tiene grumos de humedad, mala granulación, o segregación, algunas cápsulas obtienen más polvo y otras menos. Una tolva vacía o una velocidad de alimentación lenta pueden privar a las cápsulas de forma intermitente. Incluso la velocidad de rotación del anillo de llenado vs.. La discrepancia en la velocidad del sinfín puede causar bolsas de llenado excesivo o insuficiente.
Solución de problemas: Comience calibrando el mecanismo de dosificación de su dispositivo de llenado de cápsulas. En una llenadora automática, Esto significa comprobar la holgura y la holgura del disco dosificador.(s) y pasadores de apisonamiento. Asegúrese de que la velocidad del sinfín y la velocidad del disco coincidan para que la alimentación de polvo sea uniforme.. Si el problema es intermitente, inspeccionar la tolva de polvo: Rellénelo antes de las alarmas de bajo nivel., y asegurar el sistema de alimentación (vibradores, agitadores) está funcionando sin problemas. Mejorar el flujo del polvo secando la mezcla., agregando deslizantes (p.ej. estearato de magnesio), o granular a un tamaño de partícula más estrecho.
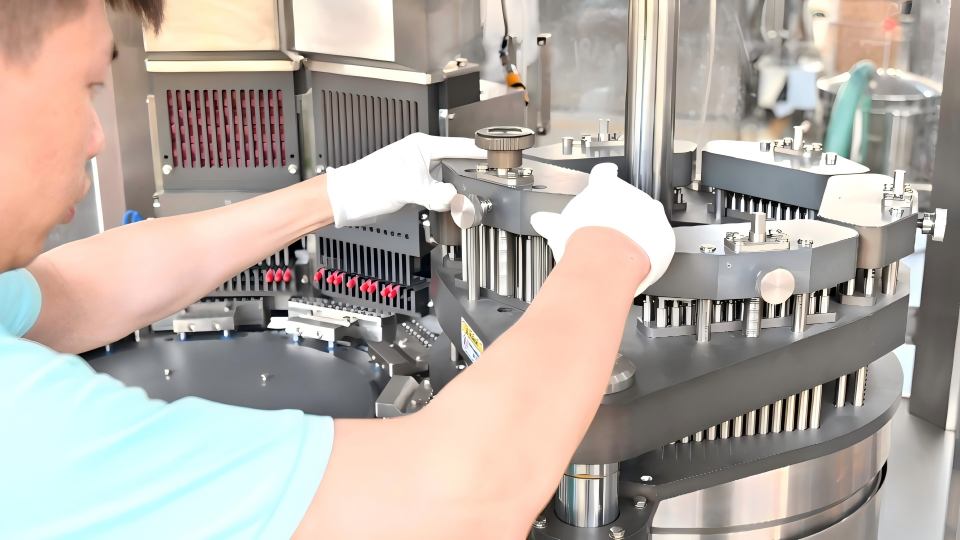
La formación y el flujo adecuados de las partículas de polvo son fundamentales para la precisión de la dosis. El llenado inconsistente a menudo se debe a dosificadores mal calibrados o polvos con tamaño de gránulo variable.. La imagen muestra a un operador ajustando un disco dosificador de polvo para garantizar que cada cápsula reciba la cantidad correcta..
Vigilar también los factores ambientales.: La alta humedad puede hacer que el polvo se acumule., mientras que la estática causa esponjamiento. Utilice controles de humedad o agregue desecantes si es necesario. Después de los ajustes, ejecutar un lote de muestra y verificar el peso de las cápsulas a intervalos. Si la alimentación insuficiente o excesiva continúa incluso con buena pólvora y mecánica limpia, el propio sistema de dosificación (pines o disco) puede necesitar reemplazo debido al desgaste.
Síntoma: Las cápsulas emergen con polvo visible en su exterior., o ves multas acumulándose en la máquina. Es posible que algo de polvo se derrame de la cápsula durante el llenado o cierre., formando polvo fino(leer más: Cómo solucionar las fugas de polvo en el llenador de cápsulas?). A menudo se les llama cápsulas "polvorientas"..
Posibles causas: El proceso de llenado puede dejar una “pegamento” de polvo que no ingresa completamente en la cápsula.. Si la babosa no se forma limpiamente, se escupe el exceso de polvo. Las razones incluyen una profundidad incorrecta del disco de dosificación, cuchillas desgastadas, o velocidades de llenado demasiado rápidas. El polvo con alta humedad también puede pegarse y derramarse.. si no hay pulidor de cápsulas o la aspiradora pulidora está apagada, el polvo suelto de las cápsulas no se eliminará. Incluso la electricidad estática puede hacer que el polvo se adhiera a las superficies.. En resumen, mala formación de babosas, alta humedad, y una recolección de polvo inadecuada son los sospechosos habituales..
Solución de problemas: Comprobar los pasadores de dosificación y apisonamiento.: Deben comprimir el polvo cómodamente antes de llenarlo.. Ajuste la secuencia de apisonamiento o el disco dosificador para formar un bloque más apretado.. A veces ayuda utilizar un orificio de dosificación más pequeño o una velocidad de llenado más lenta.. Inspeccionar la tolva y las condiciones de alimentación.: si tu receta cambió (nuevo excipiente) o el lote tiene muchas multas, tamizar la mezcla o secarla más.
Asegúrese de que el pulidor de cápsulas (si está equipado) está funcionando a la velocidad y el vacío correctos. El pulido no sólo limpia la cápsula, También empuja el polvo suelto hacia la tolva.. Si a tu línea le falta pulidora, considere agregar succión de alta capacidad en el conducto de descarga. Limpie la máquina llenadora y las vías de alimentación con regularidad.; Incluso los pequeños grumos en las grietas pueden desprenderse y adherirse a las cápsulas..
Síntoma: Las cápsulas no cierran correctamente o se unen de forma torcida (telescópico). También puede ver contenido que se escapa de la articulación o la banda. (en cápsulas líquidas, la banda de sellado está dañada). Los productos parecen desalineados o no completamente sellados.
Posibles causas: Los desalineamientos en la estación de cierre son causas comunes. Si los segmentos superior e inferior del útil de cierre no están perfectamente alineados, la tapa puede deslizarse hacia un lado (telescópico) en lugar de sentarse completamente. La longitud o presión incorrecta del pasador de cierre también pueden dejar las cápsulas solo parcialmente cerradas.. El llenado excesivo puede atascar la tapa en la parte superior de manera desigual. Contaminación (polvo o grasa) en la interfaz tapa-cuerpo puede detener un sello hermético. Para cápsulas líquidas, se aplica una “banda” de material sellador; si la altura o temperatura de la rueda de bandas está apagada, la banda estará incompleta o arrugada.
Solución de problemas: Primero, inspeccionar la alineación mecánica. Utilice galgas de espesores o una pieza de prueba para alinear las profundidades de la leva y del anillo de bloqueo.. Ajuste la carrera de cierre para que la parte inferior de cada tapa toque fondo con la ranura del cuerpo.. Revisar y limpiar la tapa y el paso del cuerpo.; Incluso una pequeña mancha entre la tapa y el cuerpo impide el cierre.. Para cajas telescópicas, asegúrese de que cada cámara de cápsulas en los discos no tenga holgura lateral y que las levas de sincronización sean correctas. Los engranajes o cojinetes desgastados pueden provocar una sutil indexación errónea.
Si usa cápsulas de diferentes tamaños (longitud, diámetro), ajuste la tolva y el cargador para que solo se alimente un tamaño, ya que las variaciones pueden causar discrepancias en los bloqueos. Si las cápsulas “charlotean” en las pistas de alimentación, pueden llegar al carpintero de manera desigual. Reduzca la fuerza de cierre y vuelva a probar: A veces, simplemente reducir décimas de milímetro la longitud del pasador resuelve un problema de bloqueo..
Para cápsulas llenas de líquido: verificar la configuración de bandas. Ejecute una prueba sin contenido para ver si las bandas se aplican correctamente; ajustar la velocidad de la rueda de banda, calefacción, y espesor de la banda. Un buen consejo de JinLu: si se producen defectos en la banda, Verifique que el material de la banda de gelatina tenga la resistencia a la tracción adecuada y no se encoja prematuramente.. Si todo lo demás falla, Retire y vuelva a colocar/reemplace el pasador de cierre..
Síntoma: El producto terminado tiene cápsulas sin polvo ni contenido: cáscaras vacías de manera efectiva. Esto puede pasar la inspección visual o el control de peso., causando problemas de calidad aguas abajo.
Posibles causas: El principal culpable es una falla en el paso de llenado o antes.. Si la separación falló y una cápsula vacía (Por ejemplo, una gorra o cuerpo gratis) No se llenó, pero el eliminador de cápsulas vacías no lo expulsó., saldrá vacío. Otro caso es que se interrumpió la alimentación de polvo.: un atasco en el sinfín o un tubo de alimentación bloqueado podría impedir que el polvo llegue a la cápsula en una estación. Los dispensadores o sensores que funcionan mal también pueden provocar un vacío. (si la máquina cree que está llena pero en realidad no recibió polvo).
Solución de problemas: Observe el resultado y rastree cada cápsula vacía hasta su punto de origen en la máquina.. Compruebe el eyector de cápsulas vacías.: ¿Está demasiado flojo o apagado?? Se supone que el eyector eliminará cualquier mitad de la cápsula que nunca se separó o se movió correctamente.. Habilítelo o ajústelo si está disponible. Inspeccionar la alimentación de polvo.: ¿El nivel de la tolva está bajo en ese momento?? Busque obstrucciones parciales en el sinfín o en el disco dosificador.. Corre una línea lentamente y observa de cerca para atrapar a un hambriento.. Limpie los atractores estáticos donde el polvo podría adherirse en lugar de fluir..
Si el problema es intermitente, verificar el momento: ver si aparecen conchas vacías en el mismo intervalo, indicando un deslizamiento mecánico de sincronización. Si sale constantemente un vacío en, decir, cada vigésima posición, Es posible que a un rodillo o servo le salten dientes.. Apriete las correas e inspeccione las señales de retroalimentación del codificador..
Síntoma: Las cápsulas se alimentan dos veces en la misma cámara. (dos tapas o dos cuerpos) o pasar a ninguna cápsula. Alternativamente, Las cápsulas pueden atascarse en el cargador o en las pistas de alimentación.. Esto provoca paradas de la máquina o resultados irregulares..
Posibles causas: Los errores en la alimentación con cápsulas suelen ser mecánicos.. En máquina llenadora de cápsulas semiautomática o en máquinas manuales., Podría ser el bloque de siembra de cápsulas o una puerta de alimentación demasiado grande.. En sistemas totalmente automáticos, ruedas de alimentación desgastadas, imanes, o las guías desalineadas causan atascos. Demasiado vacío durante la alimentación también puede "sacar" una cápsula del cargador antes de tiempo., conduciendo a dobles. En cambio, un cargador o bandeja obstruido dejará sin agua el anillo de llenado.
Solución de problemas: Para máquinas semiautomáticas de fabricación de cápsulas., sigue estos pasos: Asegúrese de que la tolva de cápsulas no esté demasiado llena; a veces, reducir el nivel de cápsulas evita dos a la vez.. Ajuste la puerta para que las cápsulas caigan una por una.; una apertura demasiado temprana resulta en dobles. Compruebe que la rueda dentada del disco y el orientador de cápsulas estén correctamente bloqueados en su posición.. Limpiar las pistas de alimentación y los cargadores.: El polvo o los aceites pegajosos pueden bloquear las cápsulas.. Si su máquina utiliza alimentación por vacío, reduzca la succión o agregue boquillas de aire para separar las cápsulas atascadas. Reemplace los resortes o piezas de goma del alimentador que estén desgastados..
En máquinas con cápsulas en tinas precerradas o cargadores precargados, asegúrese de que las bañeras sean del estilo correcto y estén en buen estado. Verifique los sensores o levas que detectan la posición de la cápsula.; si un sensor está sucio o desalineado, La máquina puede pensar que hay una cápsula presente cuando no es así., causando errores de indexación.
Síntoma: En cápsulas duras llenas de líquido (que a menudo tienen una “banda” de gelatina para sellar la tapa al cuerpo), la banda de sellado está incompleta, inclinado, o pelar. Es posible que veas una mancha o un espacio donde debería estar la banda..
Posibles causas: Las malas bandas suelen ser un problema en la estación de bandas de llenado de cápsulas líquidas.. Si la altura o el ángulo de la rueda de bandas son incorrectos, la banda no se aplicará uniformemente. La velocidad inadecuada de la rueda en relación con la velocidad de la botella también provoca bandas delgadas o grumosas.. Si la solución selladora (típicamente una mezcla de gelatina o polímero) hace demasiado calor o frio, no se unirá correctamente. Una rueda de banda desgastada o un grosor de banda diferente pueden producir defectos.. También, si las cápsulas están desalineadas al formar bandas (debido al cierre anterior o problemas de alimentación), las bandas saldrán torcidas.
Solución de problemas: Primero, aislar el paso de bandas. Sin relleno de líquido, pase las cápsulas vacías a través de las bandas y observe de cerca. Ajuste la altura y la tensión de la rueda de bandas para que apenas entre en contacto con la unión tapa-cuerpo.. Ajuste la velocidad de la rueda para que el ancho de la banda coincida con la circunferencia de la cápsula sin estirarse.. Calibrar temperatura: la mayoría de los anilladores necesitan el gel entre 40 y 45 °C. Si las bandas son demasiado delgadas, enfriarlo un poco o ralentizar el rodillo; si tiene grumos, Inspeccione la solución de la banda en busca de residuos.. Revisa los rodillos laterales que sujetan la cápsula.: simplemente deberían hacer rodar la cápsula a la velocidad correcta. Finalmente, asegúrese de que el llenado de líquido no tenga fugas antes de colocar las bandas, si las cápsulas emergen ya mojadas, la banda no se quedará. Primero arregle cualquier derrame de relleno.
Si después de los ajustes las bandas siguen “bailando” en las cápsulas, la raíz puede tener un tamaño de cápsula inconsistente o un cierre de pasos anteriores. Vuelve a visitarlos también. En casos severos, Es posible que sea necesario reemplazar el material de la rueda de bandas. (si está usado). Siempre ejecute un medidor de espesor de banda si hay uno disponible para verificar la configuración..
Cuando ocurre un problema, un enfoque sistemático ahorra tiempo. Aquí hay una secuencia sugerida.:
Una habilidad clave es distinguir si un defecto se debe a la máquina o el materiales. Aquí hay algunas pautas:
En general, Comience con los materiales si es posible.: Pruebe una prueba de control con un polvo y cápsulas estándar en buen estado.. Si el defecto persiste, es casi seguro que es mecanico. En cambio, si otro lote de cápsulas soluciona el problema instantáneamente, entonces la máquina estaba bien.
La mejor manera de reducir los defectos es prevenirlos.. Considere estas medidas:
Combinando el mantenimiento preventivo programado con el monitoreo en tiempo real, Muchos defectos pueden eliminarse antes de que detengan la producción..
A veces, Los defectos surgen de problemas que sólo el fabricante de la máquina puede resolver.. Póngase en contacto con el soporte de su fabricante cuando:
Tenga a mano los detalles de su contrato de soporte. Al informar un problema, Esté preparado con el modelo de la máquina y el número de serie., una descripción clara del defecto, y cualquier código de error. Las fotos o videos cortos del defecto en acción pueden ser invaluables.. Una llamada rápida y temprana puede ahorrar horas de conjeturas más adelante.
Los defectos en el llenado de las cápsulas pueden resultar frustrantes, pero con un enfoque estructurado puedes minimizar el tiempo de inactividad y el desperdicio.. las claves son buen mantenimiento preventivo, materiales de alta calidad, y cuidadosa calibración de la máquina. Al conocer los síntomas y las causas descritos anteriormente., Los ingenieros de producción y los operadores pueden diagnosticar problemas rápidamente.. Cuando surgen problemas, pasar primero por las comprobaciones de materiales, luego configuración del equipo. Si un defecto persiste, No dude en aprovechar la experiencia de su fabricante; después de todo, lo han visto todo!
Listo para una producción de cápsulas más fluida? Contacte a JinLu Packing para obtener lo último en equipos confiables de llenado de cápsulas y soporte experto. Nuestros ingenieros pueden ayudar a solucionar cualquier problema persistente y recomendar el producto correcto. máquina de llenado de cápsula automática o actualizaciones para eliminar defectos para siempre.
Las grietas en la punta a menudo significan que la carcasa se ha vuelto quebradiza o que la fuerza de llenado es demasiado alta.. Comprobar la humedad de la cápsula (debe ser ~12-15% para la gelatina). Si es un lote nuevo o un clima más cálido, hidratar la habitación. También, Inspeccione los pasadores de cierre: un pequeño ajuste puede aliviar el exceso de fuerza..
Una caída repentina del peso de llenado generalmente indica un problema de alimentación.. Busque un atasco en la tolva de polvo o un nivel bajo de la tolva.. También verifique que el agitador de la tolva esté funcionando.. Vuelva a calibrar los discos dosificadores en caso de que uno se haya desplazado.. Si los polvos se aglutinan debido a la humedad, tamizar y secar.
La alimentación doble generalmente se soluciona ajustando la compuerta de alimentación de la cápsula o la sincronización del mecanismo de siembra.. En nuestra guía semiautomática, la solución fue frenar la rueda de siembra y alinear el bloque clasificador para centrar cada cápsula una por una. También asegúrese de que la tolva no esté sobrecargada., y ese vacío no es demasiado fuerte en la alimentación (que puede tirar dos a la vez).
Normalmente no sin un cambio completo. Diferentes longitudes/diámetros de cápsulas a menudo requieren el reemplazo de herramientas completas (piezas como placas segmentadas, anillos de llenado, cámaras). Utilizar tamaños mixtos sin reequipamiento provoca atascos y fallos en el cierre.. Planifique siempre tiradas separadas para cada formato de cápsula.
El atasco progresivo puede indicar sobrecalentamiento o deriva de la máquina. Compruebe si es necesario rellenar la lubricación o si un motor se está calentando y perdiendo potencia.. También, inspeccionar las pistas de la cápsula para detectar acumulación de residuos. La expansión térmica puede hacer que las piezas se aprieten; una prueba de enfriamiento más larga podría revelar problemas.
Referencias:
1.PubMed —— Investigación de diversos factores que afectan la encapsulación en la máquina llenadora automática de cápsulas con tapa.
2.PubMed —— Los efectos de los atributos del material sobre el peso del llenado de cápsulas y la variabilidad del peso en máquinas dosificadoras con boquilla.
3.Ciencia Directa—— El efecto de los atributos del material y los parámetros del proceso sobre la uniformidad del lecho de polvo durante un proceso de llenado de cápsulas dosificadoras de dosis bajas.
4.Puerta de investigación —— Defectos de cápsulas y soluciones para la industria farmacéutica
5.Revista PDA de ciencia y tecnología farmacéutica —— Desarrollo de un esquema de control de procesos para la reducción de la variación de peso de las cápsulas
6.Ciencia Directa—— Llenado de polvo en cápsulas de gelatina dura en una máquina llenadora de apisonador