
Skalowanie produktu kapsułkowego z laboratorium do produkcji komercyjnej wymaga systematycznych kontroli receptury, otoczka kapsułki, proces napełniania, kontrole w trakcie procesu, opakowanie i stabilność, i kwalifikacji sprzętu. Kluczowymi czynnikami są właściwości przepływu proszku, ciężar wypełnienia i gęstość, wybór materiału kapsułki (żelatyna vs HPMC), technologia dozowania i ustawienia maszyny. Próba na skalę produkcyjną z rzeczywistym składem jest niezbędna, aby potwierdzić działanie przy docelowej prędkości i masie wypełnienia. Kontrole jakości (masa brutto/netto kapsułki, integralność uszczelnienia, Wykresy IPC) i odpowiednie opakowanie podstawowe (blister vs butelka z barierami dla wilgoci/tlenu) chronić jednolitość i stabilność treści. Wreszcie, zdefiniuj protokoły FAT/IQ/OQ/PQ dla wypełniacza kapsułki, upewniając się, że spełnia Twoje specyfikacje przy różnych prędkościach i wytwarza spójne partie. Skorzystaj z poniższej listy kontrolnej, aby poprowadzić proces zwiększania skali i ściśle współpracuj ze swoimi dostawca sprzętu do napełniania kapsułek aby zmniejszyć ryzyko przejścia do produkcji komercyjnej.
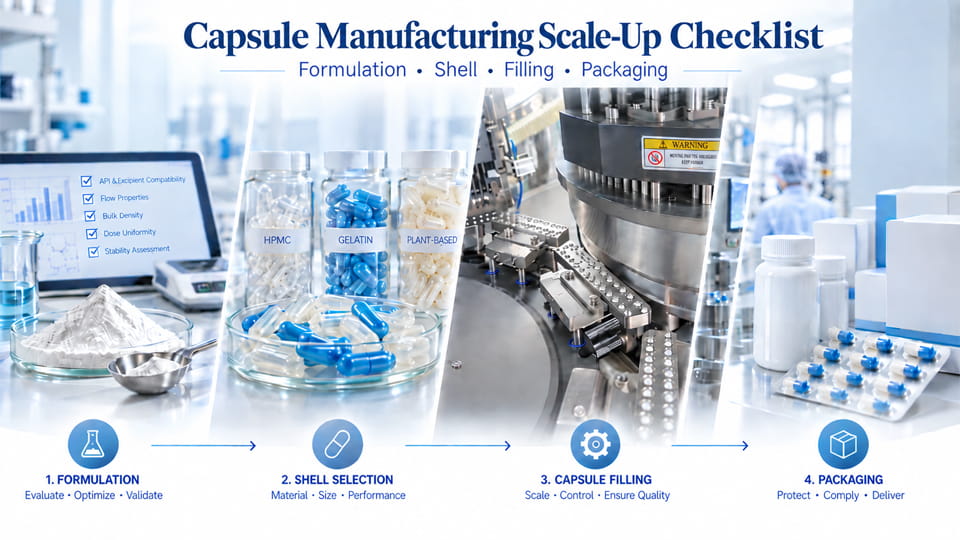
Zwiększanie skali kapsułek to proces przeniesienia procesu formułowania i napełniania z partii laboratoryjnych do produkcji pilotażowej i pełnej produkcji komercyjnej. Polega to na sprawdzeniu tego Właściwości mieszanki proszkowej, ciężar wypełnienia, technologia dozowania I ustawienia maszyny mogą niezawodnie spełniać specyfikacje produktu na większą skalę. Wytyczne FDA (SUPAC-IR) wyraźnie obejmuje zmiany, takie jak zwiększenie skali produkcji i zmiany sprzętu stałe doustne postacie dawkowania. W rzeczywistości, Skalowanie oznacza identyfikację krytycznych parametrów procesu (CPP) i atrybuty jakościowe (CQA) podczas rozwoju, a następnie potwierdzanie ich w seriach pilotażowych i inżynieryjnych przed pełną produkcją.
Kluczowe etapy obejmują:
Przed produkcją na pełną skalę, przejrzyj wszystkie aspekty swojego produktu i procesu. Podsumowując, zapewnić cię:
Każde z powyższych zostało szczegółowo wyjaśnione poniżej. Po przeczytaniu, użyj Lista kontrolna umożliwiająca zwiększenie skali działania (na końcu artykułu) aby zaznaczyć każdy element.
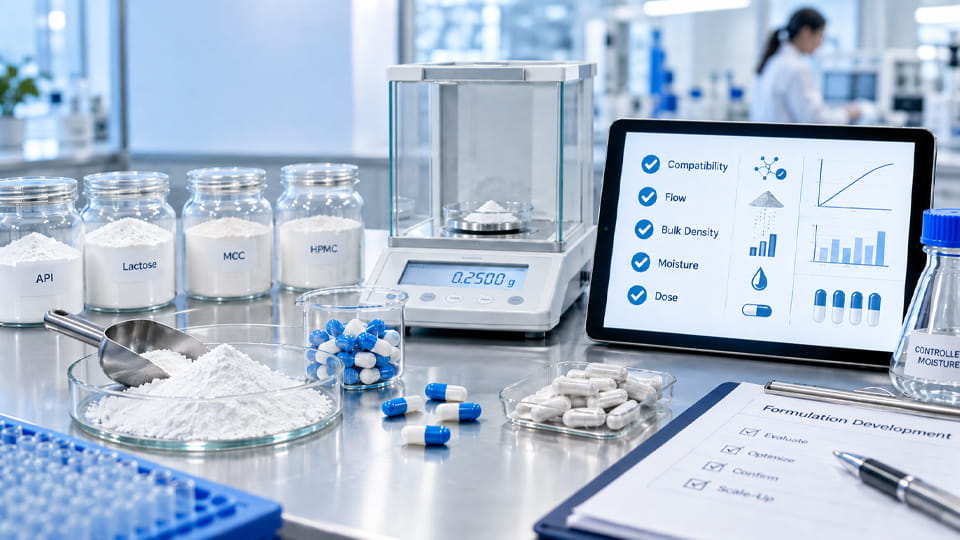
Płynność proszku: Dokładność napełniania kapsułek zależy od stałego przepływu proszku. Scharakteryzuj swoją mieszankę za pomocą wielu wskaźników — nie ma jednej „liczby przepływu”. USP <1174> zauważa, że przepływ proszku jest „wieloaspektowy” i wymaga kilku testów. Zmierzyć gęstość nasypową/ujętą (do obliczenia indeksu Carra i współczynnika Hausnera) i proste wskaźniki, takie jak kąt zsypu przy pierwszym przejściu. Należy zachować ostrożność, ponieważ drobne lub spójne proszki mogą wykazywać zmienne zachowanie: adhezja i spójność gwałtownie rosną przy małych rozmiarach cząstek, a proszki wrażliwe na wilgoć mogą z czasem zbrylać się lub sklejać.
Gęstość nasypowa i objętość wypełnienia: Zawsze podawaj wagę kapsułki (Mg) do objętości proszku. Skorzystaj ze wzoru:
Wymagana ilość proszku ≈ Docelowa masa wypełnienia / Gęstość nasypowa
Na przykład, Rozmiar 0 kapsułka żelatynowa (Objętość ≈0,68 ml) potrzebuje około 0,408 g proszku o gęstości nasypowej 0,60 g/ml. Jeśli Twoje docelowe wypełnienie (np. 500 mg) przekracza tę luźną objętość, należy przewidzieć, że wymagane będą ubijaki lub zagęszczanie za pomocą dozownika. Krótko mówiąc, obliczyć objętość względem rozmiaru kapsułki dla każdego preparatu, aby zapewnić wykonalne dopasowanie. (Jeśli głośność jest niewielka, możesz potrzebować większej kapsułki lub bardziej kompaktowej formuły.)
Rozmiar cząstek & Segregacja: Sprawdź rozkład wielkości cząstek każdego składnika. Bardzo drobne cząstki mogą powodować pylenie i słaby przepływ; duże różnice w wielkości powodują ryzyko segregacji mieszanki podczas manipulacji. Użyj sita lub sortowania laserowego i sprawdź jednorodność mieszanki. Do preparatów o bardzo małym stężeniu (np. <50 µm) część, rozważ granulację lub dodanie środków poślizgowych.
Wilgoć / Spójność: Higroskopijny lub lepki proszek może przylgnąć do leja zasypowego lub części dozujących. Wykonaj krótki test obciążeniowy wilgocią: wystawić próbkę na działanie oczekiwanej wilgotności względnej przetwarzania i sprawdzić, czy przepływ się zmienia (zbrylanie, zlepianie się). Jeśli problemem jest wilgoć, zaplanuj osuszone leje zasypowe lub urządzenia antystatyczne. Nie polegaj wyłącznie na specyfikacjach; niewielkie zmiany wilgotności mogą zamienić sypki proszek w problematyczny.
Potwierdź dawkę docelową: Upewnij się, że znasz dokładną docelową masę wypełnienia (Mg) i pożądany rozmiar kapsułki. Zapisz je wyraźnie w dokumentach dotyczących rozwoju i transferu. Różnice w gęstości nasypowej pomiędzy partiami mogą mieć wpływ na wybrany rozmiar kapsułki, dlatego należy potwierdzić gęstość i masę wypełnienia dla co najmniej 2–3 reprezentatywnych partii.
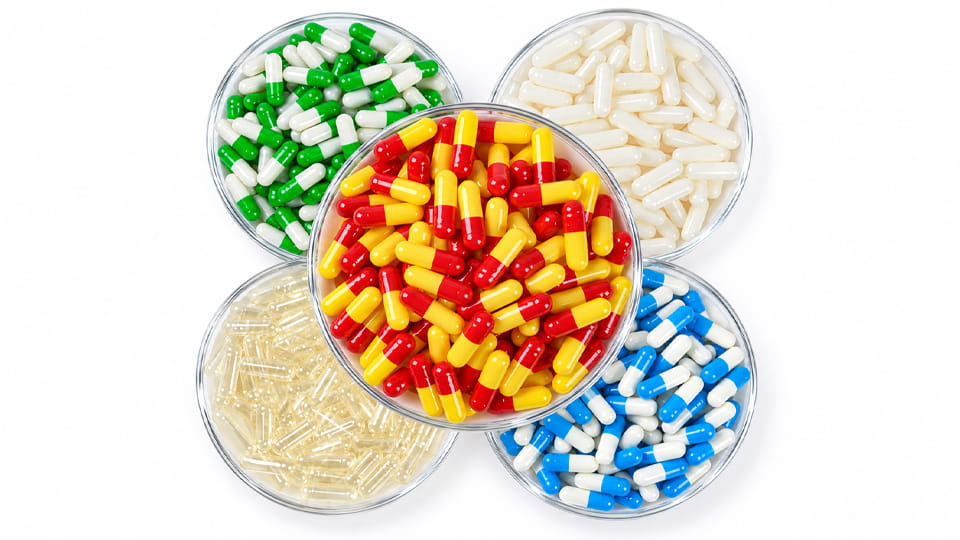
Wybór materiału i rozmiaru kapsułki to kluczowa decyzja dotycząca zwiększenia skali. Poniższa tabela porównuje Żelatyna I HPMC kapsułki twarde, dwa najpopularniejsze typy powłok:
| Funkcja | Kapsułki żelatynowe | HPMC (Wegetariańskie) Kapsułki |
| Tworzywo | Kolagen zwierzęcy (Żelatyna) | Hydroksypropylometyloceluloza (polimer celulozowy) |
| Typowa wilgotność | 12–16% | ~4–7% |
| Wrażliwość na wilgoć | Wrażliwy – łamliwy, jeśli jest zbyt suchy, lepki, jeśli jest zbyt mokry | Bardziej stabilne – niższa wilgotność skorupy sprawia, że są mniej kruche |
| Szybkość rozpuszczania | Rozpuść szybko (tradycyjnie preferowane) | Nieco wolniejsza od żelatyny (pozbawione enzymów proteazowych) |
| Status wegetarianina/alergena | Nie wegetariański (zwierzę) | Przyjazne dla wegan/wegetarian |
| Koszt | Generalnie niższy koszt | Umiarkowany (zwykle wyższa niż żelatyny) |
| Przypadki użycia | Szeroko stosowany w farmacji; w porządku, jeśli chodzi o odporność na wilgoć? | Preferowane w przypadku wrażliwych na wilgoć lub wymagających surowych warzyw |
| Monografia regulacyjna | Twarde otoczki kapsułek żelatynowych (USP/NF) | Twarda hypromeloza (Warzywo) Osłonki kapsułek (USP/NF) |
| Pojemność napełniania vs. rozmiar | Dostępne wszystkie rozmiary; duża objętość wypełnienia dla danego rozmiaru | Podobny zasięg; dostępne są duże kapsułki HPMC |
Kluczowe punkty: Żelatyna jest tradycyjna i niedroga, ale pochłania wilgoć z powietrza i może stać się kruchy lub lepki przy zmianach wilgotności. Kapsułki HPMC zawierają znacznie mniej wody i są ogólnie lepsze w przypadku preparatów wrażliwych na wilgoć. Jeśli Twój preparat jest higroskopijny lub wrażliwy na wilgoć, HPMC (wegetariański) kapsułki są często bezpieczniejszym punktem wyjścia. Z drugiej strony, jeśli koszt jest niewielki, a wilgoć nie stanowi problemu, żelatyna jest dopuszczalna w przypadku wielu produktów. (Dla specjalnych potrzeb, pullulan lub istnieją inne muszelki wegetariańskie – pullulan, Na przykład, ma doskonałe właściwości barierowe dla tlenu, może to jednak wykraczać poza początkowy zakres zwiększania skali.)
Sprawdź także dwukrotnie rozmiar kapsułki vs. ciężar wypełnienia: rozmiary 000–5 wahają się od ~1,37 ml do 0,13 ml. Użyj gęstości nasypowej/usypowej proszku, aby wybrać rozmiar kapsułki, który pomieści pełną dawkę bez nadmiernego ściskania. Jinlu's Przewodnik po rozmiarach kapsułek w razie potrzeby udostępnia wykresy wydajności.
Wreszcie, sprawdzić wymiary skorupy i mechanizm blokujący. Dostawcy kapsułek utrzymują ścisłe tolerancje, ale dobrą praktyką jest pobieranie próbek i ważenie puste skorupy (czapka + ciało) dla spójności. Zmiany masy skorupy do skorupy mogą fałszywie wyglądać jako dryf masy wypełnienia. W operacjach, zawsze używaj A tara lub kontrola jakości oparta na wadze, zamiast polegać na średniej masie skorupy.
Wypełniacze kapsułek są dostępne w różnych mechanizmach dozowania. Dwie główne zasady to ubijak (tłok) wypełnienie i dawka (rura) pożywny:
Żaden system nie jest kategorycznie lepszy. W testach porównawczych, Dozowniki potrzebowały większej kompaktowości (spoisty) proszki, podczas gdy wypełniacze z krążkami ubijającymi były bardziej wyrozumiałe w przypadku preparatów smarowanych. Podczas zwiększania skali, dopasuj mechanizm wybranej maszyny napełniającej do właściwości proszku: np. jeśli Twoja mieszanka jest bardzo płynna, maszyna do ubijania może działać dobrze; jeśli jest lepki lub ma bardzo małą dawkę, rozważ wyspecjalizowaną konfigurację dozownika. W przypadku zmiany maszyn (np. laboratorium i zakład używają różnych typów), spodziewać się ponownej optymalizacji receptury lub smarowania.
Porady:
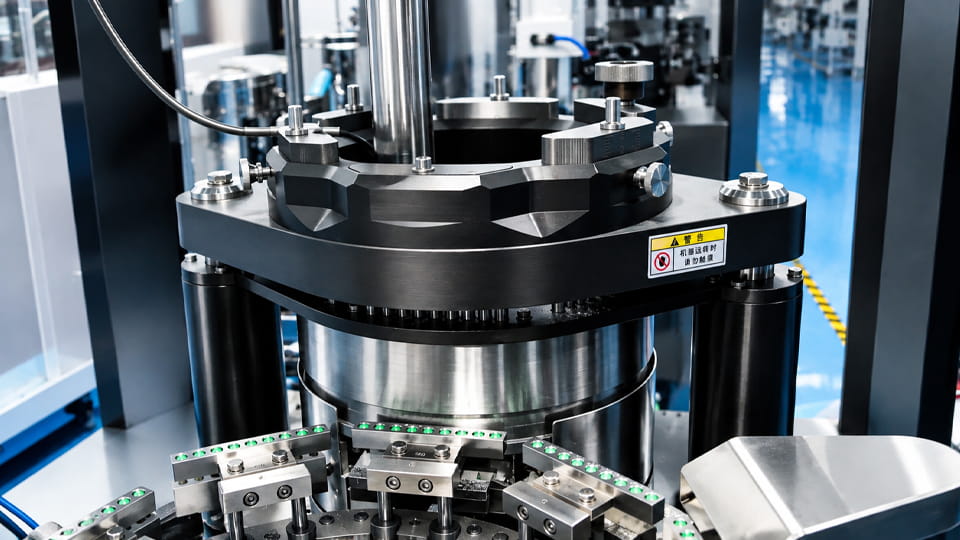
Same dane laboratoryjne nie mogą zagwarantować szybkiego sukcesu. Zawsze przeprowadzaj prawdziwą próbę preparatu na zamierzonym sprzęcie do napełniania kapsułek. Użyj rzeczywistej mieszanki produkcyjnej, docelowa otoczka kapsułki i planowana masa wypełnienia. Zaplanuj czas na maszynie produkcyjnej lub pilotażowej, najlepiej model, który planujesz kupić lub reprezentatywna maszyna.
Kroki próbne:
1. Organizować coś: Zapisz wszystko — identyfikator partii preparatu, gęstość nasypowa/ucięta, rodzaj kapsułki & rozmiar, części dozujące, początkowy poziom zbiornika i ustawienia maszyny.
2. Próba przy niskiej prędkości: Rozpocznij od zachowawczej prędkości, aby sprawdzić podstawowe podawanie: sprawdź to kapsułki oddzielnie, wypełnić, zablokować prawidłowo, i nie ma żadnych zacięć ani mostków.
3. Bieg z normalną prędkością: Zwiększ do planowanej prędkości roboczej (np. projektowa wydajność wyjściowa). Biegaj przez ustalony czas lub liczbę (np. 1,000 kapsułki), kapsułki do pobierania próbek w całym pomieszczeniu.
4. Test dużej prędkości: Wreszcie, przeprowadź test w pobliżu maksymalnej prędkości znamionowej maszyny (jeśli wymaga tego Twój plan) aby sprawdzić, czy wydajność się utrzyma.
Pomiary: Na każdym kroku prędkości, na początek odmierz co najmniej 10–20 kapsułek, środek i koniec. Rekordowa masa brutto (kapsułka + powłoka) i tarę z pustymi skorupami oddzielnie. Oblicz ciężar wypełnienia netto i jego średnią/wariancję. Uwaga odrzuć (niedowaga/nadwaga) liczy i typów (np. przezroczyste kapsułki kontra kurz). Uważaj także na problemy: mostkowanie leja, wydobywający się pył proszkowy, pęknięcie kapsułki, niespójne zamki, itp. Wszystko to jest rejestrowane na liście kontrolnej lub dzienniku.
Na przykład, jedno studium przypadku wykazało, że samo zwiększenie prędkości napełniania w maszynie dozującej zwiększa wibracje, Który zagęszczał złoże proszku i znacząco zmienił średnią masę wypełnienia. Innymi słowy, krótkie demo przy niskiej prędkości nie gwarantuje identycznego zachowania przy pełnej prędkości.
Obliczanie wyników: Nie kieruj się tylko prędkością znamionową (kapsułki/godz) do planowania wyników. Rzeczywista wydajność godzinowa = (prędkość maszyny) × (współczynnik dostępności) × (dobra wydajność kapsułek). Spodziewaj się przestojów (czyszczenie, uzupełnienia zbiornika, odrzuca). Przydaje się proste równanie planowania:
Efektywne wyjście (kapsułki/godzinę) ≈ Prędkość znamionowa × 0.85 × Wydajność
(regulować 0.85 jako typowa wydajność w czasie wykonywania, i plon jako 1 – współczynnik odrzuceń).
Użyj wersji próbnej, aby zebrać dane do tego obliczenia. Na przykład, jeśli prędkość maszyny wynosi 50,000 kaps/godz, ale dostajesz 2% odrzuca i 90% czas pracy, efektywna wydajność może wynosić ~44 100 kaps./godz. Informuje to o doborze sprzętu do produkcji komercyjnej.
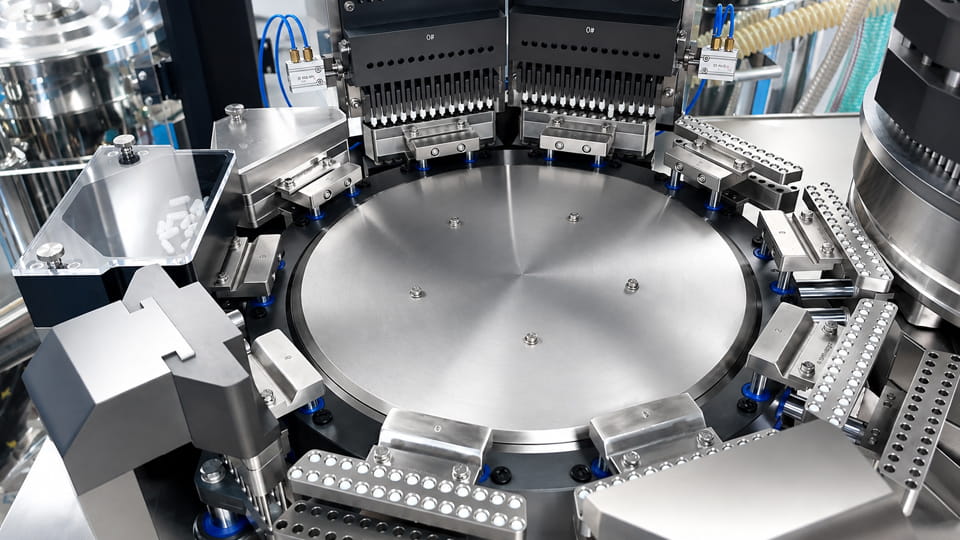
Wdrażaj kontrole wbudowane i laboratoryjne, aby wykrywać problemy na wczesnym etapie podczas wsadów zwiększających skalę:
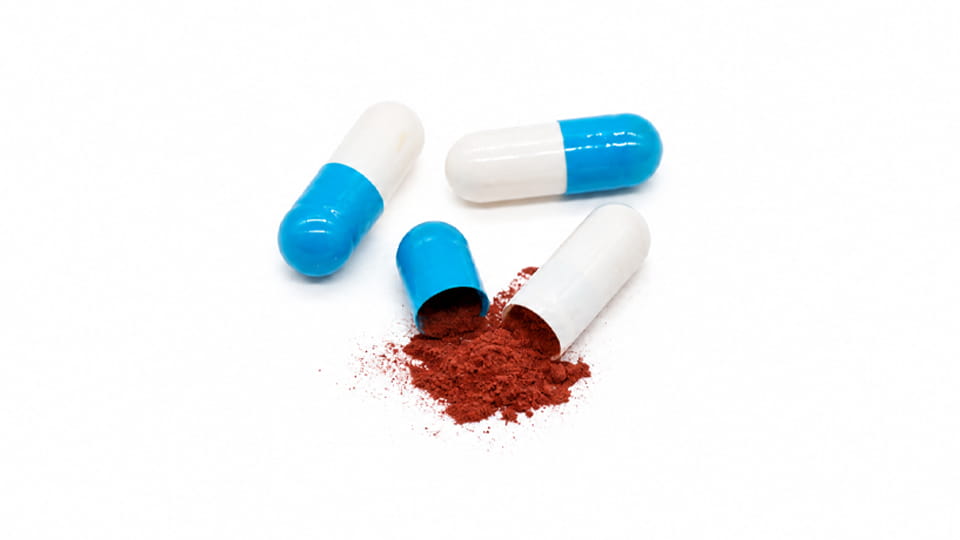
Wybór odpowiedniego opakowania podstawowego jest niezbędny w przypadku kapsułek komercyjnych:
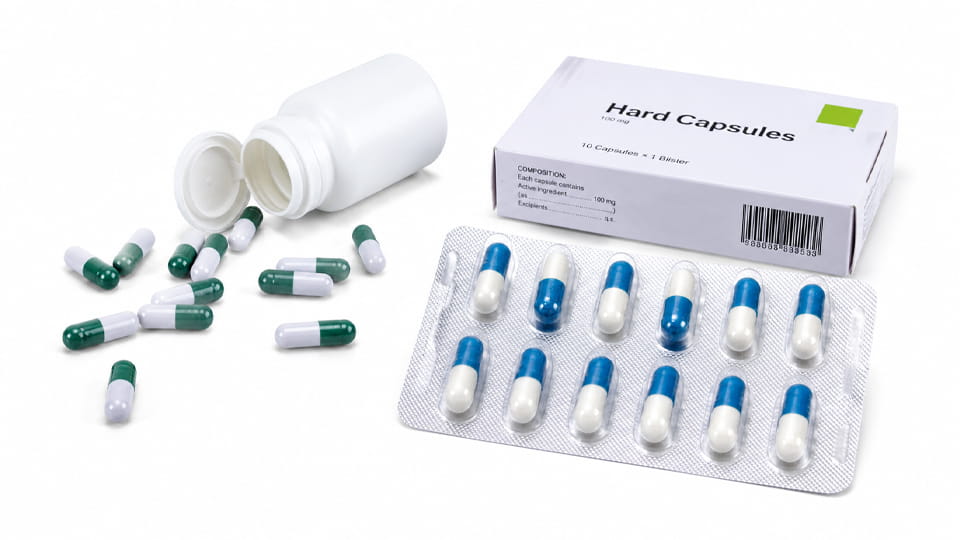
Prawdziwy okres trwałości zależy od całego systemu: proszek + kapsułka + opakowanie + Warunki przechowywania. Po wybraniu opakowania, przygotować próbki stabilności ICH (przyspieszony i długotrwały) w tym ostatecznym zamknięciu kontenera. Monitoruj krytyczne atrybuty: moc, rozpuszczenie, zawartość wilgoci, integralność kapsułki i wszelkie produkty degradacji. Jeśli Twój produkt jest wrażliwy na wilgoć lub utlenianie, przetestuj z i bez osuszacze lub pochłaniacze tlenu, aby zobaczyć ich wpływ. Pamiętać: data ważności stabilności dotyczy produktu gotowego w opakowaniu, nie samą pustą otoczkę kapsułki. Wyniki dotyczące stabilności mogą skłonić do wprowadzenia zmian w opakowaniu (np. dodanie środka osuszającego, za pomocą blistrów foliowych) lub nawet ponowne rozważenie wyboru materiału powłoki.
Przed partiami komercyjnymi, zakwalifikuj swoje Sprzęt do napełniania kapsułki i ustalić kryteria akceptacji:
Zaangażuj jakość i inżynierię już na wczesnym etapie. Pamiętaj o przepisach FDA/UE (GMP) oczekujemy, że zatwierdzisz i udokumentujesz cały proces. Zgodnie z wytycznymi branżowymi, pomyślne zwiększenie skali dostosowuje parametry procesu i protokoły kontroli jakości od samego początku, dzięki czemu program „skaluje się bez odchyleń”. Współpracuj z dostawcą sprzętu, aby upewnić się, że plany projektowania i walidacji przebiegają zgodnie z planem.
Przygotowując się do komercyjnej produkcji kapsułek, skorzystaj z poniższej listy kontrolnej. Sprawdź każdy element po jego ukończeniu:
| Krok & Kategoria | Zadanie listy kontrolnej |
| Sformułowanie | ☐ Potwierdź dawkę docelową i rozmiar kapsułki (obliczyć wymaganą objętość wypełnienia) |
| ☐ Zmierz masę & uchwycone gęstości (obliczyć indeks Carra, Stosunek Hausnera) | |
| ☐ Sprawdź przepływ proszku (kąt spoczynku, w razie potrzeby komora ścinania lub reometria) | |
| ☐ Ocenić rozkład wielkości cząstek i ryzyko segregacji | |
| ☐ Sprawdź wrażliwość na wilgoć / higroskopijność (test wilgotności na małą skalę) | |
| ☐ Zapewnij jednorodność mieszanki i jednolitość zawartości API | |
| Powłoka kapsułki | ☐ Wybierz materiał skorupy (Żelatyna, HPMC, itp.) w oparciu o wilgotność i potrzeby regulacyjne |
| ☐ Potwierdzić wymiary kapsułki, objętość i konsystencja wagi | |
| ☐ Sprawdź właściwości blokujące kapsułkę i kompatybilność z wypełnieniem | |
| ☐ Zamów i przetestuj kapsułki z próbkami u zatwierdzonego dostawcy | |
| Proces wypełniania | ☐ Wybierz mechanizm dozujący (ubijaki/tarcza a dozownik) w oparciu o właściwości preparatu |
| ☐ Zainstaluj odpowiednie oprzyrządowanie (sortownik kapsułek, krążki/krążki wypełniające, itp.) | |
| ☐ Ustawić wstępne parametry maszyny (prędkość, głębokość ubijania, wysokość podajnika, itp.) | |
| ☐ Wykonaj przebiegi pilotażowe: zacznij od małej prędkości, następnie z zaplanowaną prędkością | |
| ☐ Zbierz dane dotyczące masy wypełnienia (internet & brutto) i obliczyć zmienność | |
| Próba maszynowa | ☐ Przeprowadź pełną wersję próbną z aktualnym składem i kapsułką na niskim poziomie, prędkość normalna i maksymalna |
| ☐ Zapisz prędkość względem wydajności i zanotuj wszelkie mostki, problemy z kurzem lub paszą | |
| ☐ Oblicz rzeczywistą przepustowość (kaps/godz) biorąc pod uwagę odrzuty | |
| ☐ Sprawdź napełnione kapsułki pod kątem napełnienia, zamykający, i wady wzroku | |
| Kontrola jakości w trakcie | ☐ Monitorować masę brutto/netto kapsułki, odchylenie i trend masy wypełnienia |
| ☐ Sprawdź różnice masy w stosunku do specyfikacji (USP <905> jeśli ma to zastosowanie) | |
| ☐ Wdrażaj kontrole kapsułek (zamykający, kolor, szkoda) | |
| ☐ Przeprowadzić wstępne testy rozpuszczania/jednolitości zawartości próbek pilotażowych | |
| Opakowanie & Stabilność | ☐ Wybierz opakowanie podstawowe (pęcherz, pas, lub butelka) z odpowiednią barierą |
| ☐ W razie potrzeby należy uwzględnić środki osuszające lub bariery tlenowe | |
| ☐ Zaplanuj i rozpocznij testowanie stabilności w ostatnim opakowaniu (Ja protokoły) | |
| ☐ Przetestuj partie prototypowe pod kątem okresu przydatności do spożycia (wilgoć, degradacja) | |
| Kwalifikacja sprzętu | ☐ Zdefiniuj kryteria akceptacji (dokładność wypełnienia, prędkość, współczynnik odrzuceń, itp.) |
| ☐ Wykonaj FAT na wypełniaczu kapsułek za pomocą placebo lub rzeczywistego produktu | |
| ☐ Pełne IQ (listy kontrolne instalacji, kalibrowanie) | |
| ☐ Ukończ OQ (wyzwanie w zakresie prędkości, alarmy, blokady) | |
| ☐ Wykonaj PQ (≥3 kolejne partie spełniające specyfikacje) | |
| Dokumentacja | ☐ Sfinalizuj szablony zapisów zbiorczych i standardowe procedury operacyjne dotyczące transferu technologii |
| ☐ Skompiluj FMEA / protokoły oceny i walidacji ryzyka | |
| ☐ Szkolenie operatorów i kontroli jakości w zakresie zmian w procesach i kontroli |
Jeśli nigdy nie korzystałeś z tej maszyny do kapsułek lub tego preparatu na tym sprzęcie, zaplanować formalną rozprawę. Jinlu poleca: „przetestować rzeczywistą recepturę na proponowanym sprzęcie do napełniania kapsułek w realistycznych warunkach pracy” aby uniknąć niespodzianek. Można to zrobić w ramach FAT z dostawcą lub jako dedykowany R&Sesja D. Podczas TŁUSZCZU, nalegaj na użycie materiału wypełniającego, kapsułka, i zakres prędkości. Po instalacji, przeprowadzić Testy Akceptacyjne Miejsca (SOBOTA) następnie IQ/OQ przed jakąkolwiek rutynową produkcją. Wczesne skontaktowanie się z dostawcą sprzętu (do próbnych prób, niestandardowe narzędzia lub konfiguracja oprogramowania) może znacznie zmniejszyć ryzyko zwiększenia skali.
Scale-up to sport zespołowy. Sukces wymaga współpracy pomiędzy rozwojem (sformułowanie), inżynieria (sprzęt), zespoły ds. jakości i produkcji. Postępując zgodnie z tą listą kontrolną, masz pewność, że żaden krytyczny czynnik nie zostanie pominięty. Proces ostatecznie prowadzi do spójny, wysokiej jakości kapsułki w ilościach komercyjnych.
Gotowy do zwiększenia skali produkcji kapsułek? Eksperci Jinlu mogą wspierać na każdym etapie – od prób proszku po FAT. Skontaktuj się z nami aby zaplanować test Twojego preparatu na skalę produkcyjną na naszej maszynie do napełniania kapsułek. Świadczymy usługi FAT/IQ/OQ i dostosowaną do indywidualnych potrzeb integrację, aby pomóc Ci płynnie osiągnąć wyniki komercyjne.
Zwiększanie skali produkcji kapsułek to proces przenoszenia produktu w postaci kapsułek z partii laboratoryjnych lub pilotażowych do produkcji komercyjnej przy jednoczesnym zachowaniu stałej wydajności receptury, ciężar wypełnienia, jakość produktu, stabilność, i efektywność produkcji.
Przed zwiększeniem skali, sprawdzić płynność proszku, gęstość nasypowa i utrzęsiona, wielkość cząstek, wrażliwość na wilgoć, kompatybilność otoczki kapsułki, docelowa masa wypełnienia, rozmiar kapsułki, metoda napełniania, prędkość maszyny, kontrole w trakcie procesu, opakowanie, stabilność, i wymagania dotyczące walidacji.
Często tak, ale nie należy tego zakładać automatycznie. Preparat, który dobrze sprawdza się w małej partii, może zachowywać się inaczej przy większych nakładach produkcyjnych ze względu na kontakt z proszkiem, mieszanie, wibracja, warunki karmienia, wilgotność, i prędkość napełniania kapsułek może ulec zmianie.
Płynność proszku wpływa na to, jak równomiernie materiał wchodzi do obszaru dozowania wypełniacza kapsułki. Słaby lub niestabilny przepływ może powodować powstawanie mostków, nieregularne karmienie, zmienność ciężaru wypełnienia, wytwarzanie pyłu, i zmniejszona prędkość produkcji. Dlatego też przed napełnieniem na skalę przemysłową należy ocenić przepływ.
Zacznij od dawki docelowej, gęstość nasypowa proszku, wymagana objętość wypełnienia, i sposób napełniania. Wybrana kapsułka powinna zapewniać wystarczającą objętość użytkową bez konieczności nadmiernego ściskania proszku. Przed ostatecznym określeniem rozmiaru kapsułki zaleca się przeprowadzenie próby napełniania na skalę produkcyjną.
Wybór zależy od preparatu, wrażliwość na wilgoć, środowisko przechowywania, wymagania prawne lub dietetyczne, i system pakowania. Kapsułki żelatynowe są szeroko stosowane, podczas gdy kapsułki HPMC są często rozważane w przypadku preparatów wymagających niższej wilgotności otoczki lub materiałów pochodzenia roślinnego.
Wyższa prędkość maszyny może zmienić podawanie proszku, gęstość złoża proszku, wibracja, czas przebywania, i zachowanie podczas dawkowania. Z tego powodu, stabilna masa wypełnienia przy niskiej prędkości nie oznacza automatycznie, że proces pozostanie stabilny przy normalnej lub maksymalnej prędkości produkcyjnej.
Tak, zwłaszcza dla spójności, higroskopijny, o niskiej gęstości, wysoka dawka, lub w inny sposób trudne preparaty. Prawdziwa próba maszynowa z użyciem prawdziwego proszku, otoczka kapsułki, docelowa masa wypełnienia, i planowana prędkość produkcji pozwala zweryfikować dokładność dozowania, wyjście, współczynnik odrzuceń, i stabilność procesu.
Żaden format nie jest uniwersalnie lepszy. Blistry są często wybierane, gdy ważna jest ochrona indywidualna i silna bariera dla wilgoci, podczas gdy butelki są wydajne w przypadku większych ilości i produkcji na dużą skalę. Ostateczny wybór powinien opierać się na danych dotyczących stabilności, wymagania dotyczące barier, potrzeby rynku, i zdolności produkcyjne.
Najbezpieczniejszym podejściem jest traktowanie zwiększania skali jako kontrolowanego procesu, a nie prostego zwiększania prędkości maszyny. Scharakteryzuj formułę, potwierdzić zgodność kapsułki z otoczką, ustalić parametry napełniania poprzez próby, monitorować konsystencję masy wypełnienia, sprawdź wydajność sprzętu i upewnij się, że dalsze pakowanie odpowiada wydajności produkcyjnej. Udokumentuj zatwierdzone warunki procesu i zbadaj odchylenia przed pełną produkcją komercyjną.
Referencje:
1.Właściwości sorpcji i desorpcji wilgoci żelatyny, Kapsułki twarde HPMC i pullulan —— PubMed
2.UWAGI TECHNICZNE I PRAWNE DOTYCZĄCE ZARZĄDZANIA CYKLEM ŻYCIA PRODUKTÓW FARMACEUTYCZNYCH —— Q12
3.EudraLex – Tom 4 – Dobra Praktyka Produkcyjna (GMP) wytyczne —— Komisja Europejska
4.Wpływ właściwości przepływu proszku na jednorodność masy wypełnienia kapsułki —— PubMed
5.Charakterystyka dyfuzji wilgoci i przepuszczalności hydroksypropylometylocelulozy i twardych kapsułek żelatynowych —— PubMed
6.Walidacja procesu: Ogólne zasady i praktyki —— FDA