
Różnice w ciężarze kapsułki mogą wynikać z wielu źródeł – nierównomiernego przepływu proszku, otoczka kapsułki różnice, lub ustawienia sprzętu. Kiedy kontrole masy w trakcie procesu zaczynają pokazywać losowe lub dryfujące masy wypełnienia, nie modyfikuj natychmiast maszyny. Pierwszy potwierdzić, co jest naprawdę zmienne (masa brutto vs masa netto, wzór stacji), następnie wykonaj logiczną sekwencję rozwiązywania problemów. W tym przewodniku przedstawiono krok po kroku proces diagnostyczny (Zmierz → Wzór → Proszek vs Powłoka vs Proces → Maszyna → Potwierdź) aby zidentyfikować pierwotną przyczynę, wraz z praktycznymi wskazówkami i listami kontrolnymi.
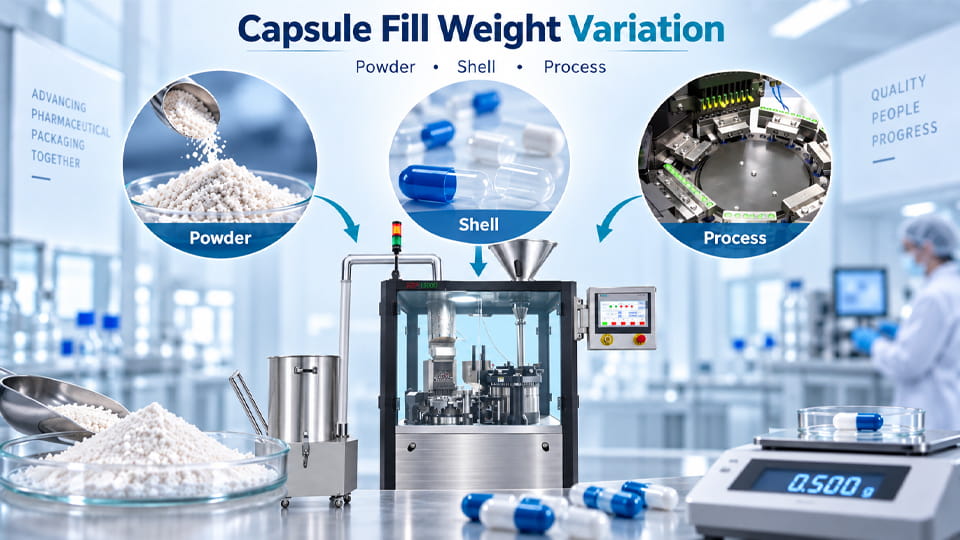
Zmienność ciężaru wypełnienia kapsułki odnosi się do niepożądanych różnic lub dryftu masy netto preparatu, którym napełniono poszczególne kapsułki w tej samej partii. Innymi słowy, niektóre kapsułki są niedostatecznie lub przepełnione w porównaniu z dawką docelową. Ponieważ wypełniacze kapsułek dozują tom, nie wagowo, nawet niewielkie zmiany w zachowaniu materiału lub działaniu maszyny mogą zmienić rzeczywistą masę umieszczoną w każdej kapsułce. Kluczowym pytaniem nie jest „czy każda kapsułka może ważyć dokładnie tyle samo?”, Ale „czy proces może utrzymać różnice w ramach specyfikacji”.
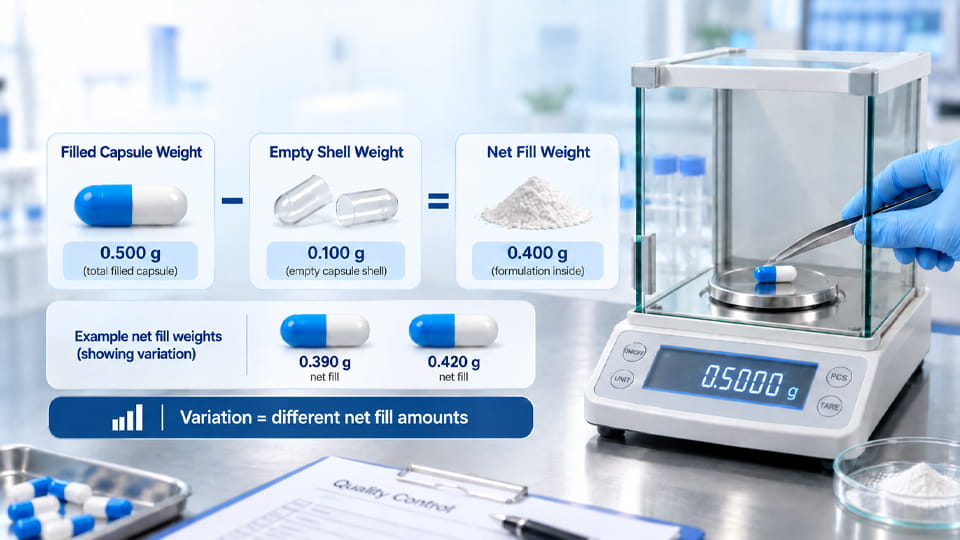
Z definicji, Zmienność masy ocenia się na podstawie masa wypełnienia netto kapsułek (składniki aktywne + substancje pomocnicze). Operatorzy często dokonują pomiarów masa kapsułki brutto (powłoka + wypełnić) i odejmij standardową masę pustej skorupy (odpychać). Należy pamiętać, że same puste muszle mają rozrzut masy. Jeśli waga skorupy jest różna, zmiany masy brutto mogą odzwierciedlać różnice w obudowie, nie dozowanie proszku. W rzeczywistości, użycie średniej masy skorupy wprowadza błąd. Dla precyzji, zawsze porównuj masa brutto plus tara:
Masa kapsułki brutto = otoczka + Wypełnić.
Masa wypełnienia netto = Brutto – Masa pustego skorupy.
W rzeczywistości, monitorować zarówno masę brutto, jak i netto. Różnice w masie między skorupami mogą „zamaskować” stabilny dopływ proszku lub wyolbrzymić widoczny dryf. Dobrze kontrolowany proces utrzymuje się indywidualne wypełnienia sieciowe ciasno skupione wokół celu, nawet jeśli kapsułki różnią się nieco masą skorupy.
Różnice w masie kapsułki to przede wszystkim: kontrola procesu wydanie. Pokazuje, czy system dozowania (dysk ubijający, dawka, itp.) dostarcza powtarzalną objętość proszku. Jednolitość treści (analiza) i jednorodność mieszanki to odrębne sprawy. Innymi słowy, ścisły rozkład masy potwierdza jedynie konsystencję objętościową – nie zapewnia jednorodności chemicznej. Niemniej jednak, kontrolowanie wahań wagi (i jego trend) ma kluczowe znaczenie, aby spełnić wymagania dotyczące gotowej dawki.
Zwróć uwagę na różnicę w wadze (oparte na masie) i jednolitość treści (Test API) to różne testy jakości. USP <905> pozwala na stosowanie zmiany masy twardych kapsułek tylko wtedy, gdy lek jest co najmniej 25 mg i ≥25% masy kapsułki. W przeciwnym razie, kapsułki muszą spełniać wymogi dotyczące jednolitości zawartości (przetestować każdą jednostkę). Kontrole masy wypełnienia w trakcie procesu są narzędziem kontroli procesu, ale zgodność produktu końcowego zależy od stosowanej metody USP.
Dobry sposób znaleźć prawdziwą przyczynę różnic w wadze polega na porównaniu trendów masy brutto i netto. Formuły są:
| Termin wagowy | Definicja | Typowe zastosowanie |
|---|---|---|
| Masa kapsułki brutto | Wypełniona kapsułka (powłoka + zawartość) | Szybka kontrola IPC; obejmuje masę skorupy |
| Masa pustej skorupy | Masa korpusu kapsułki + czapka | Oceń dostawcę/specyfikację kapsułek |
| Masa wypełnienia netto | Tylko dawka proszku (brutto – skorupa) | Regulacja maszyny & końcowa kontrola jakości jednorodności masy wypełnienia |
Każda otoczka kapsułki naturalnie charakteryzuje się pewną zmiennością ciężaru. Jeśli twoje muszle mają średnicę ±5 mg, i dawka proszku to 500 Mg, następnie przejście do powłok, które są 10 mg cięższy sprawi, że waga brutto wydaje się +10 Mg, nawet jeśli wypełnienie jest identyczne. To „fałszywe” przesunięcie ma miejsce, ponieważ zazwyczaj odejmujemy stałą tarę. W rzeczywistości, korekta dla poszczególnych mas skorupy pokazuje, że rzeczywista masa wypełnienia nie uległa zmianie.
Kluczowy punkt: Jeśli masy brutto dryfują, ale ciężary wypełnienia netto pozostań płaski, dozowanie proszku jest w porządku. Zmiana prawdopodobnie wynika ze zmiany masy otoczki kapsułki. Jeśli zarówno brutto, jak i netto poruszają się razem, podejrzewać proces napełniania lub recepturę. Zawsze oddzielnie sprawdzaj zestaw ciężarków z pustym płaszczem. Na przykład, jeśli całkowita masa kapsułki nagle wzrośnie lub spadnie po wprowadzeniu nowej partii otoczki, winowajcą jest prawdopodobnie Shell, a nie sprzęt do napełniania kapsułek.
Formuła:
Masa wypełnienia netto (Mg) ≈ Objętość dozowania (ml) × (Gęstość nasypowa proszku, g/ml) × 1000 – masa spoiwa/absorbentu.
Ponieważ wypełniacze zwykle odmierzają tom, nawet niewielka zmiana gęstości (ze względu na ilość proszku lub wilgoć) zmienia masę.
Po wykryciu odchylenia, podążaj za systematyczny przebieg pracy zamiast pochopnych poprawek. Kroki są:
Uproszczony diagram drzewa decyzyjnego ilustruje to podejście:
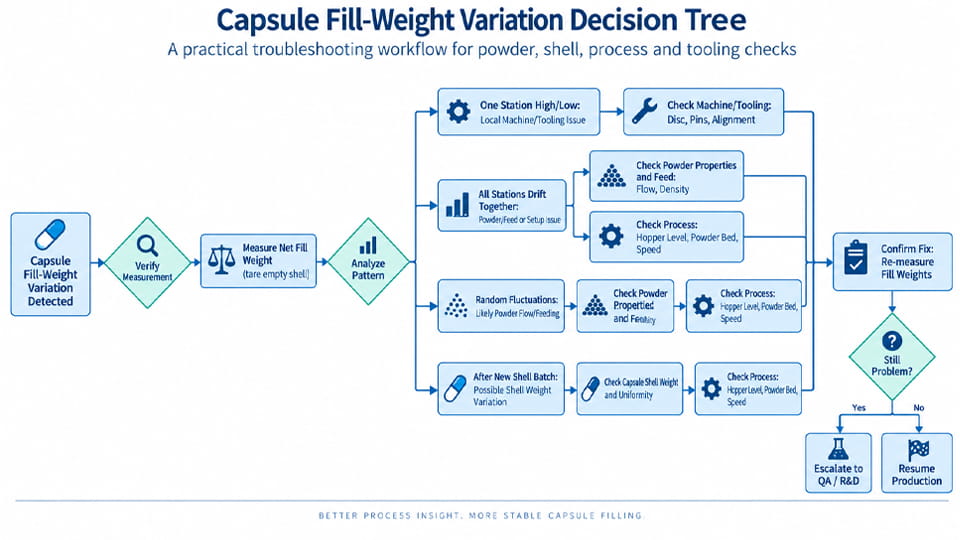
Każdy węzeł reprezentuje wskazówkę. Na przykład, Jeśli masa brutto zmienia się, ale wypełnienie netto jest stabilne, natychmiast sprawdź zmianę masy skorupy. Jeśli zmienność rośnie z większą szybkością, podejrzewać problemy z karmieniem lub czasem przebywania. Celem jest zawężenie kategorii prawdopodobnej przyczyny (proszek vs skorupa vs maszyna) zanim zagłębisz się w szczegóły.
Do większości procesów w kapsułkach wypełnionych proszkiem, . formuła proszku jest najczęstszym źródłem zmienności ciężaru wypełnienia. Rozwiąż problemy z proszkiem, sprawdzając:
W rzeczywistości, zacznij od przesiewanie mieszanka usuwająca duże aglomeraty, sprawdzenie, czy przepływ się poprawia. Delikatne wstrząśnięcie lub przenośny reometr proszkowy może ujawnić, czy materiał ma tendencję do mostkowania. Pamiętaj o małych zmianach (±5% gęstości nasypowej) może powodować zmianę masy wypełnienia o ±5% lub więcej. Naprawianie problemów z przepływem (poprzez dodanie środków poślizgowych, osuszanie, lub przełączanie rodzaju podajnika) może całkowicie wyeliminować tę różnicę.
Jeśli proszek wydaje się spójny, sprawdź same kapsułki:
Jeśli przyczyną jest zmienność masy pustego skorupy, rozwiązaniem jest zaostrzenie specyfikacji powłoki lub zastosowanie indywidualnych pomiarów tary. W krótkim okresie, skoncentruj się na masie netto wypełnienia (odejmując wagę każdej skorupy) aby sprawdzić, czy wypełnienie proszkiem naprawdę się zmienia. Scenariusz do obejrzenia: masa brutto dryfuje, ale netto jest stabilna oznacza podejrzane muszle.
Po wykluczeniu poważnych problemów z prochem lub powłoką, spójrz na sam proces napełniania kapsułek. Kluczowe punkty kontrolne obejmują:
Jedna mała poprawka (jakby mocniej ściskać szpilki, lub spowolnienie obrotów) często nie rozwiąże problemu związanego z proszkiem. Skoncentruj się najpierw na czynnikach, które zmieniają masa wchodząca do wnęki, takie jak geometria paszy i wysokość złoża. Rozwiązania tutaj (po potwierdzeniu przyczyny procesu) zwykle wiążą się z regulacją lub wymianą części maszyny.
Często, wzór zmian wag wskazuje, gdzie należy szukać w pierwszej kolejności. Oto kilka typowych scenariuszy („wzorce”) i sugerowane kontrole:
Tabela: Wzorce zmienności a prawdopodobna przyczyna (typowe przykłady):
| Obserwacja | Prawdopodobne problemy z proszkiem/materiałem | Prawdopodobne problemy z maszyną/procesem |
| Wszystkie stacje śledzą razem wartości wysokie i niskie | Słaby przepływ (mostkowanie), zmiana gęstości nasypowej, nierówne napełnianie zbiornika | Wspólna konfiguracja (np. docelowa dawka jest zbyt wysoka/niska), jednolita wymiana narzędzi |
| Jedna stacja stale nie wypełnia/przepełnia | Mało prawdopodobny | Zużycie sworznia/tarczy dozującej, zakleszczona uszczelka, zła część zamienna na tej stacji |
| Waga spada stopniowo (góra/dół) | Segregacja w proszku, zmiana poziomu zbiornika, skutki wilgoci | Zmienna prędkość karmienia, niewystarczające mieszanie w zbiorniku |
| Zmiana stopnia po ponownym uruchomieniu | Sekwencja osadzania proszku lub uzupełniania | Problem z gorącym startem, sekwencja zaworów, niekompletny ponowny poziom |
| Zmiana tylko po nowej partii proszku | Zmienność proszku z partii na partię (gęstość, przepływ) | |
| Zmiana tylko w przypadku nowej partii kapsułek | Różnica masy/wymiarów skorupy | |
| Odchylenie większe przy dużej prędkości (ale stabilne, powolne) | Przekroczono limit podawania lub przepływu przy prędkości | Czas dawkowania, niepełne wypełnienie przy dużej prędkości |
| Mostki proszkowe lub dziura w zbiorniku | Kwestia proszku (słaby przepływ) |
Użyj tych wskazówek jako „segregacji”, aby ustalić priorytety kontroli. Na przykład, jeśli zmiana pojawi się dopiero po załadowaniu nowej mieszanki proszku, różnice w proszku są wskazane. Jeśli nabierze tempa, podejrzany podawanie mechaniczne. Jeśli tylko jeden pierścień dozujący jest wyłączony, podejrzany zużycie/wyrównanie narzędzia. Szybki przegląd tabeli wag (kapsułka # kontra waga) często wskazuje, czy problemem jest proszek, czy maszyna.
Poniżej skrócone lista kontrolna aby mieć pewność, że żaden czynnik nie zostanie pominięty. Zaznaczaj pola w trakcie:
Aby wyjaśnić co podejrzewać w pierwszej kolejności, rozważ tę krótką tabelę typowych obserwacji:
| Obserwacja | Prawdopodobnie proszek/skorupa? | Maszyna/proces Prawdopodobne? |
| Zmiany rozpoczęły się natychmiast po nowej partii proszku | ✔ Proszek (zmiana gęstości/przepływu partii) | |
| Zmiana zaczęła się po nowej partii muszli | ✔ Skorupa (zmiana ciężaru pustego) | |
| Jedna stacja (lub kieszeni) jest stale wyłączony | ✔ Maszyna/oprzyrządowanie (Problem z pinami/płytą) | |
| Wszystkie stacje losowo rozpraszają się, wysokie/niskie | ✔ Proszek (przepływ/zasilanie) | |
| Różnice pojawiają się tylko przy prędkości produkcyjnej (stabilne powolne) | ✔ Proces (szybkość karmienia, chronometraż) | |
| Odchylenie wzrasta w miarę opróżniania zbiornika | ✔ Proszek (mostkowanie) | ✔ System podawania (zwlekanie) |
| Wymiana tarczy/kołka dozującego rozwiązuje problem | ✔ Maszyna/narzędzie (zła płyta, nosić ) | |
| Proszek słabo rozprowadza się na jednej maszynie, ale dobrze na drugiej | ✔ | ✔ Ewentualnie maszyna (mieszadło, prowadzić) |
| Ta sama maszyna pracuje z innym drobnym proszkiem | ✔ Proszek (specyficzne dla materiału) |
Przeprowadzenie ustrukturyzowanej kontroli przed wezwaniem serwisu może zaoszczędzić wiele godzin. Jeśli mimo wszystko powyżej problem nadal występuje, następnie ostrożnie dostosować ustawienia maszyny: Na przykład, zwiększyć głębokość ubijaka lub siłę ściskającą dopiero po sprawdzeniu stabilności proszku/powłoki. Pamiętać, ukrywanie niestabilnego proszku z większą siłą może zamaskować problem, ale nie rozwiąże go na dłuższą metę.
Długoterminowe poprawki często obejmują kontrole na górze:
Łącząc lepszą kontrolę materiałów i inteligentny dobór sprzętu, wielu producentów osiąga wahania masy ± 2–3% lub lepsze.
Częstym błędem jest najpierw obwiniaj maszynę. Oto kilka praktycznych zasad:
Krótko mówiąc: Nie spiesz się ze zmianą głębokości sworznia dozującego, udar, lub prędkość dopóki nie będziesz mieć pewności, że proszek nie jest prawdziwym problemem. Jeśli problemy wywołane proszkiem pozostaną nierozwiązane, „naprawiona” maszyna po prostu ukryje objaw w innych warunkach. Na przykład, jeśli gęstość nasypowa mieszanki jest niższa niż oczekiwano, zmuszanie maszyny nie ustabilizuje nadzienia w następnej partii. Zawsze najpierw rozwiązuj problemy materialne, następnie dostrój maszynę.
Jeśli kupujesz nową maszynę lub modernizację, pamiętaj, że żadna maszyna nie jest naprawdę „uniwersalna”. The najlepsza maszyna to ten, z którym sprawdzono, że działa Twoje sformułowanie. Kluczowe czynniki do rozważenia:

Pamiętać: nowy, błyszczący wypełniacz nie naprawi automatycznie zmian w wadze, jeśli receptura nie zostanie skorygowana. Najlepszy zwrot z inwestycji wynika z dobrze dobranej kombinacji proszku i sprzętu.
Różnice w masie wypełnienia kapsułek to złożony problem, mający wiele potencjalnych przyczyn. Skuteczne podejście ma charakter zorganizowany sekwencja rozwiązywania problemów: potwierdzić różnicę, zinterpretować wzór, następnie sprawdź proszek, powłoka, i maszynowo systematycznie. Jak zauważają eksperci, konsystencja wymaga zarówno stabilnej receptury, jak i dobrze wyregulowanej maszyny.
Podsumowując:
Jeśli po tych wszystkich kontrolach nadal widzisz niekontrolowane zmiany, być może nadszedł czas, aby skonsultować się z dostawcą maszyn farmaceutycznych. Producenci lubią Pakowanie jinlu oferuj próby napełniania kapsułek, aby sprawdzić, czy dana maszyna poradzi sobie dokładnie z Twoimi wymaganiami dotyczącymi proszku i masy wypełnienia. Koncentrując się na przyczynach źródłowych przed udoskonaleniem maszyny, zaoszczędzisz czas i zapewnisz solidność, powtarzalny proces napełniania.
Kolejne kroki: Aby zdiagnozować problem, skorzystaj z powyższej listy kontrolnej i drzewa decyzyjnego. Jeśli potrzebujesz porady w zakresie wyboru lub konfiguracji maszyny do napełniania kapsułek, Inżynierowie Jinlu Packing mogą pomóc w ocenie receptury i docelowej masy wypełnienia, aby zalecić najbardziej odpowiednie rozwiązanie. Stabilne ciężary kapsułek można osiągnąć przy odpowiedniej kombinacji kontrola materialna I konfiguracja maszyny.
Dowiedz się więcej o rozwiązywaniu problemów z napełnianiem kapsułek w Jinlu’s Przewodnik po wadach wypełnienia kapsułek, lub poznaj nasze Automatyczne maszyny do napełniania kapsułek do szybkiej produkcji.
Zmiany masy wypełnienia kapsułek mogą być spowodowane nierównomiernym przepływem proszku, zmiany gęstości nasypowej lub wilgotności, segregacja proszku, niestabilne podawanie proszku, nieprawidłowe ustawienia dozowania, prędkość maszyny, lub zużyte elementy wypełnienia. Najlepszym punktem wyjścia jest identyfikacja wzorca zmienności przed zmianą ustawień maszyny. Badania wykazały związek pomiędzy właściwościami przepływu proszku a zmianami ciężaru wypełnienia kapsułki.
Masa wypełnienia kapsułki może się różnić w zależności od przepływu proszku, gęstość złoża proszku, warunki karmienia, lub parametry dozowania zmieniają się w trakcie produkcji. Stopniowy dryf, przypadkowa zmienność, lub różnice specyficzne dla stacji mogą wskazywać na różne przyczyny, dlatego przeglądanie trendu wagi jest bardziej przydatne niż patrzenie tylko na średnią wagę.
Proszek jest ważną pierwszą kontrolą, zwłaszcza gdy zmienił się skład lub partia materiału. Sprawdź płynność, gęstość nasypowa, wilgoć, charakterystyka cząstek, segregacja, i zachowanie łoża proszkowego przed dokonaniem większych regulacji maszyny. Jednakże, wzorzec zmienności powinien określać rzeczywistą kolejność rozwiązywania problemów.
Słaby lub niespójny przepływ proszku może sprawić, że podawanie i tworzenie się złoża proszku będzie mniej równomierne, co może zwiększać wahania masy wypełnienia kapsułki. Badania wykazały zależności pomiędzy właściwościami przepływu proszku, gęstość złoża proszku i wydajność napełniania kapsułek.
Tak. Gęstość nasypowa wpływa na ilość proszku zajmującą daną objętość dozowania lub objętość kapsułki. Jeśli gęstość proszku zmienia się pomiędzy partiami lub podczas przetwarzania, te same warunki dozowania mogą powodować różne ciężary napełnienia. Gęstość nasypowa jest zatem ważną cechą materiału, którą należy monitorować podczas badania zmian ciężaru wypełnienia.
Porównaj masę brutto napełnionych kapsułek z masą netto napełnienia po uwzględnieniu masy pustej kapsułki. Jeżeli masa kapsułki brutto zmienia się, podczas gdy masa wypełnienia netto pozostaje stosunkowo stabilna, na wynik może mieć wpływ masa otoczki kapsułki lub zmienność otoczki. Procedury USP dotyczące kapsułek z twardą otoczką wykorzystują w szczególności indywidualną masę pustej kapsułki do obliczenia zawartości netto kapsułki, jeśli jest to wymagane.
Masa kapsułki brutto to masa całkowicie napełnionej kapsułki, łącznie z muszlą i zawartością. Masa wypełnienia netto to waga samej zawartości:
Masa wypełnienia netto = Masa kapsułki brutto – Masa pustej otoczki kapsułki.
To rozróżnienie jest ważne, ponieważ zmiana masy skorupy może mieć wpływ na masę brutto, nie wskazując na problem z procesem dozowania proszku.
Tak. Ustawienia dozowania, warunkach złoża proszkowego, geometria narzędzi, elementy ubijania lub dozowania, stabilność karmienia, wyrównanie i zużycie mechaniczne mogą mieć wpływ na konsystencję wypełnienia. Jednakże, ustawienia komputera nie powinny być automatycznie obwiniane; Właściwości materiału i warunki procesu również mogą mieć duży wpływ.
Może, ale efekt zależy od receptury i systemu napełniania. Zmiany prędkości mogą zmienić podawanie proszku, warunki osadzania lub dozowania, ale prędkość nie zawsze jest główną przyczyną. Z tego powodu, porównuj zmiany ciężaru w kontrolowanych warunkach pracy, zamiast zakładać, że wyższa prędkość automatycznie powoduje gorszą dokładność.
Zacznij od ustabilizowania właściwości proszku i jakości otoczki kapsułki, następnie zoptymalizuj proces napełniania i parametry dozowania. Monitoruj przepływ proszku, gęstość nasypowa, wilgoć, warunkach złoża proszkowego, ustawienia narzędzi i maszyn. Do nowej maszyny do napełniania kapsułek, testowanie rzeczywistej receptury w reprezentatywnych warunkach produkcji może pomóc w potwierdzeniu, czy sprzęt może osiągnąć wymaganą konsystencję masy napełnienia.
Referencje:
1.Jednolitość jednostek dawkowania —— USP <905>
2.Wpływ właściwości przepływu proszku na jednorodność masy wypełnienia kapsułki —— PubMed
3.Płynność proszku jako wskaźnik wydajności napełniania kapsułki —— ScienceDirect
4.Badania przepływu proszku III: wytrzymałość na rozciąganie, współczynnik konsolidacji, natężenie przepływu, oraz zależności zmienności wypełnienia kapsułki i masy —— PubMed
5.Wpływ cech materiału na masę wypełnienia kapsułek i zmienność ciężaru w maszynach z dyszami dozującymi —— PubMed
6.Wpływ składu otoczki kapsułki na parametry użytkowe kapsułki hypromelozowej w porównaniu z kapsułkami żelatynowymi twardymi —— PubMed