
फार्मास्युटिकल उपकरण खरीद में, कई QA और उपकरण इंजीनियर FAT के साथ दो गलतियाँ करते हैं. पहला, वे केवल कागज़ी दस्तावेज़ों की जाँच करते हैं और एक साधारण नो-लोड रन करते हैं. दूसरा, वे मॉडल-विशिष्ट संरचनाओं के लिए विशेष प्रदर्शन जांच को छोड़ देते हैं. 45डी, इसे पिल प्रेस मशीन के रूप में भी जाना जाता है, गोली दबाने की मशीन, गोली दबाने वाला, या गोली कंप्रेसर, दोहरे संपीड़न और दोहरे निर्वहन का उपयोग करता है. दोनों संरचनाओं को समर्पित सत्यापन की आवश्यकता है.
फ़ैक्टरी स्वीकृति परीक्षण क्या है(मोटा)? यह शिपमेंट से पहले निर्माता की साइट पर किया गया एक संरचित सत्यापन है. The HGZP-45D टैबलेट प्रेस संरचना जटिल है. फ़ैक्टरी स्वीकृति परीक्षण में दस्तावेज़ शामिल होने चाहिए, यांत्रिक संयोजन, सुरक्षा और विद्युत प्रणाली, विशेष तंत्र, लोड परीक्षण, अनुपालन, और विचलन बंद होना. FAT फ़ैक्टरी स्वीकृति परीक्षण को मॉडल-विशिष्ट संरचनाओं को भी सत्यापित करना होगा, सीजीएमपी अनुपालन, और 21 सीएफआर भाग 211 आइटम दर आइटम आवश्यकताएँ.
एक बार उपकरण पैक करके समुद्र के रास्ते भेज दिया जाता है, संरचनात्मक दोषों को ठीक करना महंगा है. दोबारा काम करने और पार्ट रिप्लेसमेंट में काफी समय लगता है. अतिरिक्त लागत दिखाई देती है, और उत्पादन शुरू होने में देरी हो जाती है. इसलिए टैबलेट प्रेस मशीन FAT संपूर्ण होना चाहिए. यह मशीन के कारखाने छोड़ने से पहले अधिकांश छिपे हुए जोखिमों को हल करता है.
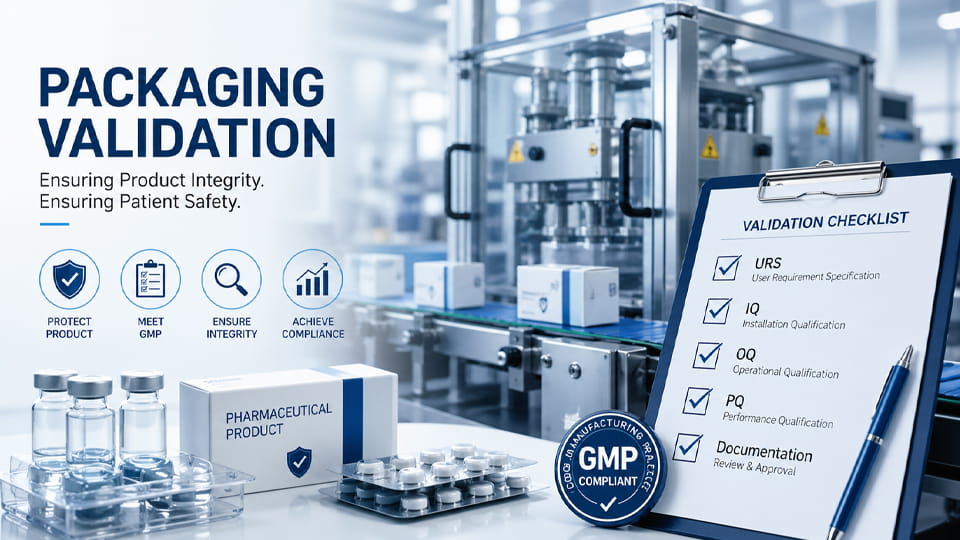
दस्तावेज़ SAT और IQ/OQ कार्य के लिए इनपुट आधार हैं. प्रत्येक कॉन्फ़िगरेशन आइटम को इसके विरुद्ध जाँचें उर्स. यह बेमेल डिलीवरी को रोकता है. आपके शुरू करने से पहले, जानें कि एक प्रभावी फ़ैक्टरी स्वीकृति परीक्षण चेकलिस्ट कैसे बनाएं जो प्रत्येक मॉडल-विशिष्ट आइटम को कवर करती हो. एक स्पष्ट फ़ैक्टरी स्वीकृति परीक्षण चेकलिस्ट सभी सत्यापन चरणों का पता लगाने योग्य रखती है.
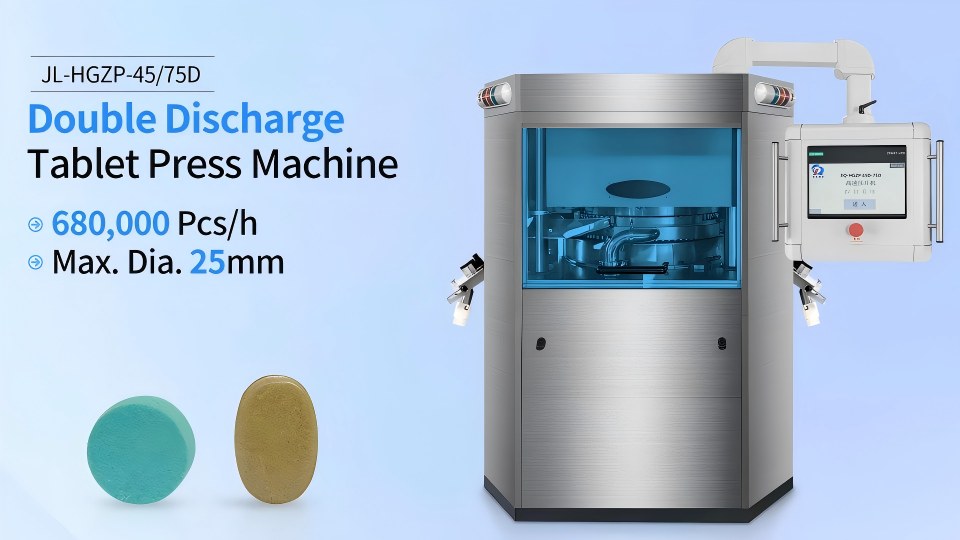
संपूर्ण मशीन मॉडल का सत्यापन करें, 45-पंच पासे की गिनती, दोहरी संपीड़न तंत्र, दोहरा निर्वहन, मजबूरन फीडर, और अनुबंध के विरुद्ध धूल हटाने की व्यवस्था. संपर्क भागों को पास होना चाहिए 316 स्टेनलेस स्टील सामग्री सत्यापन. उत्पाद से संपर्क करने वाले हिस्से 316L स्टेनलेस स्टील को अपनाते हैं, उत्कृष्ट संक्षारण प्रतिरोध की पेशकश. पूरा सेट स्टेनलेस स्टील एसएस का अनुसरण करता है 316 अनुबंध में उल्लिखित ग्रेड मानक. दबाव और तापमान उपकरणों को परीक्षण और अंशांकन की आवश्यकता होती है. फार्मास्युटिकल स्नेहन नियंत्रण आवश्यकताओं को पूरा करने के लिए स्नेहक को एनएसएफ एच1 प्रमाणीकरण रखना होगा.
विद्युत योजनाएँ एकत्रित करें, वायवीय आरेख, स्नेहन आरेख, और स्पेयर पार्ट्स की पूरी सूची. ऑपरेशन वितरित करें, रखरखाव, और एसओपी मैनुअल की सफाई. प्रोटोकॉल दस्तावेज़ों के साथ फ़ैक्टरी स्वीकृति परीक्षण पीडी फ़ोल्डर शामिल करें, परीक्षण रिकॉर्ड, और अंशांकन प्रमाणपत्र.
उत्तर अमेरिकी निर्यात परियोजनाओं के लिए, एचएमआई संस्करण और ऑडिट ट्रेल फ़ंक्शन की पुष्टि करें. ये फिट होने चाहिए 21 सीएफआर भाग 11 कम्प्यूटरीकृत सिस्टम आवश्यकताएँ.
यांत्रिक जाँच केवल साफ-सुथरी उपस्थिति के बारे में नहीं है. टेबलेट प्रेस असेंबली परिशुद्धता की जाँच करें, गतिशील भाग, और स्नेहन जोखिम बिंदु.
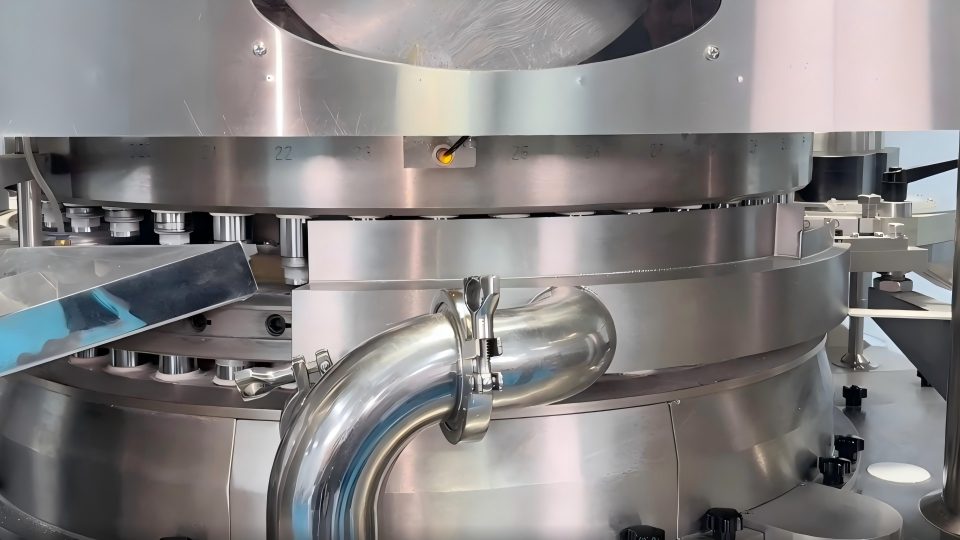
सामग्री संपर्क सतहों पर कोई गड़गड़ाहट या खरोंच नहीं होनी चाहिए. टर्नटेबल रनआउट को मापें. पूर्व-संपीड़न और मुख्य संपीड़न रोलर असेंबलियाँ कड़ी होनी चाहिए, बिना किसी ढीलेपन के. दो डुअल-डिस्चार्ज बैफल सेट और फ्लो डिवाइडर भागों को सही ढंग से स्थापित किया जाना चाहिए और सुचारू रूप से चलना चाहिए. The मजबूरन फीडर और पंच असेंबलियों को अलग करना आसान होना चाहिए, मृत कोनों की कोई सफाई नहीं.
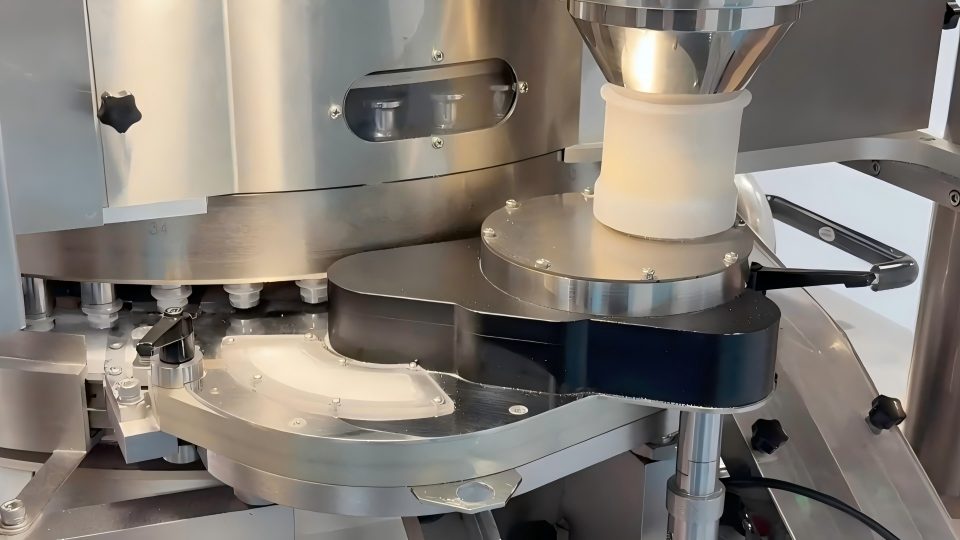
HGZP-45D गोली टैबलेट पर दबाएँ, गाइड रेल के बीच में कभी भी ग्रीस न लगाएं. तेल की आपूर्ति केवल दोनों तरफ के बेयरिंग और गियर पॉइंट पर की जाती है. FAT पर प्रत्येक स्नेहन बिंदु की पुष्टि करें. ये रुक जाता है चिकनाई सामग्री क्षेत्र में लीक होने से, बैठक 21 सीएफआर भाग 211 आवश्यकताएं. एक ही समय में लीक के लिए सभी वायवीय फिटिंग की जाँच करें.
साइट पर टैबलेट प्रेस मोल्ड्स को अलग करने के प्रदर्शन का एक पूरा सेट पूरा करें. पुष्टि करें कि परिवर्तन सुचारू रूप से चलता है और फास्टनर विश्वसनीय रूप से लॉक होते हैं. सामग्री परिवर्तन उत्पादन स्थिति का अनुकरण करें. जांचें कि उत्पाद-संपर्क भागों को हटाना कितना आसान है. सफाई का मूल्यांकन करें, आंधी, और पहुंच को धोना. पुष्टि करें कि कोई पाउडर-छिपाने वाला सैनिटरी डेड कॉर्नर नहीं है. यह बैचों के बीच क्रॉस-संदूषण को कम करता है और बहु-उत्पाद परिवर्तन आवश्यकताओं को पूरा करता है.
सुरक्षा इंटरलॉक एक कठिन स्वीकृति वस्तु है. कई दोष केवल असामान्य परिस्थितियों में ही प्रकट होते हैं. इन परीक्षणों को न छोड़ें.
नो-लोड रनिंग टेस्ट केवल एक बुनियादी निर्णय है. यह उत्पादन प्रदर्शन का प्रतिनिधित्व नहीं करता है.
तीन गति से दौड़ें: कम, मूल्यांकन, और अधिकतम. प्रत्येक रन किसी से कम नहीं चलता 30 मिनट. समग्र शोर और तापमान वृद्धि का निरीक्षण करें. टर्नटेबल, संपीड़न रोलर्स, और फीडर को असामान्य आवाज़ के बिना चलना चाहिए. निर्धारित गति और वास्तविक गति के बीच तुलना करें. स्वचालित स्नेहन चक्र और धूल हटाने वाले पंखे के चालू और बंद होने की पुष्टि करें.
टिप्पणी: नो-लोड रन केवल यह साबित करता है कि गोली प्रेस घूम सकती है. इसे पास करने का मतलब यह नहीं है कि सामग्री के साथ उत्पादन पास हो जाएगा. मुख्य प्रदर्शन नीचे दिए गए दो विशेष परीक्षणों पर निर्भर करता है.
यह सबसे महत्वपूर्ण हिस्सा है. यह HGZP-45D को सामान्य टैबलेट प्रेस से अलग करता है. कई मशीनों पर, स्क्रीन पैरामीटर बदले जा सकते हैं, लेकिन वास्तविक तंत्र काम नहीं करता.
एचएमआई को स्वतंत्र सेटिंग की अनुमति देनी चाहिए पूर्व-संपीड़न और मुख्य संपीड़न दबाव. व्यंजनों को सहेजा और याद किया जा सकता है. दबाव मापदंडों को संशोधित करें और सेंसर रीडिंग में बदलाव की एक साथ पुष्टि करें. ट्रिगर पूर्व-संपीड़न और मुख्य संपीड़न अधिभार अलग से. सुरक्षा शटडाउन कार्यों को सत्यापित करें.
इसे लोड परीक्षण के साथ संयोजित करें. टैबलेट की कठोरता की तुलना पूर्व-संपीड़न चालू और बंद से करें. यह साबित करता है कि पूर्व-संपीड़न तंत्र वास्तव में काम करता है. यह केवल स्क्रीन पर दिखाया गया मान नहीं है.
खोलें 1# निर्वहन और 2# अलग से निर्वहन. फिर दोनों चैनल एक साथ खोलें. तंत्र को सुचारू रूप से चलना चाहिए और सामग्री संग्रह का काम करना चाहिए. डिस्चार्ज बाफ़ल स्थिति समायोज्य और लॉक करने योग्य होनी चाहिए.
लोड स्टेज पर, टैबलेट को दो आउटलेट से टैबलेट प्रेस के नमूनों में अलग-अलग लें. वजन की तुलना करें, कठोरता, और मोटाई की स्थिरता. यदि दो चैनलों के बीच विचलन बहुत बड़ा है, तैयार उत्पाद की ग्रेडिंग कठिन हो जाती है. यह 45डी के लिए एक प्रमुख विफलता आइटम है.
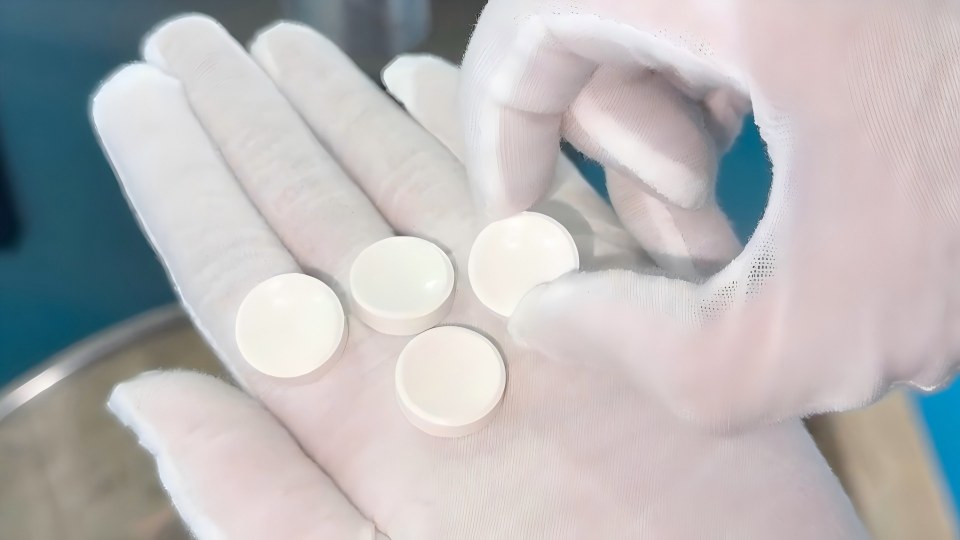
लोड परीक्षण के लिए सिम्युलेटेड ग्रैन्यूल का उपयोग करें. उत्पादन स्थितियों को पूरी तरह से अनुकरण करने के लिए एकाधिक गति सेटिंग्स पर चलाएं.
पूर्ण नुस्खा भंडारण और स्मरण परीक्षण, और अलार्म इवेंट रिकॉर्डिंग. उत्तर अमेरिकी निर्यात परियोजनाओं के लिए, ऑडिट ट्रेल का परीक्षण करें. फीडर को त्वरित रूप से अलग करने का प्रदर्शन करें, घूंसे, और भागों का निर्वहन करें. सीजीएमपी आवश्यकताओं को पूरा करने के लिए स्वच्छता का मूल्यांकन करें.
सभी फ़ैक्टरी स्वीकृति परीक्षण चेकलिस्ट आइटम के लिए वास्तविक मापा गया डेटा भरें. प्रत्येक आइटम को ईमानदारी से पास या फेल के रूप में परखें. यदि समस्याएँ सामने आती हैं, विचलन संख्या रिकार्ड करें, गलत विवरण, और सुधारात्मक योजना. शिपिंग से पहले उन्हें बंद कर दें.
सत्यापन वाली वस्तुओं के लिए जिन्हें कारखाने में तैयार नहीं किया जा सकता, उन्हें स्पष्ट रूप से चिह्नित करें. उन्हें ग्राहक साइट पर SAT पर मुख्य समीक्षा के लिए छोड़ दें. फ़ैक्टरी स्वीकृति परीक्षण रिपोर्ट के लिए दोनों पक्षों के हस्ताक्षर की आवश्यकता होती है. यह ग्राहक के ऑन-साइट आईक्यू सत्यापन के लिए एक महत्वपूर्ण इनपुट दस्तावेज़ के रूप में कार्य करता है.
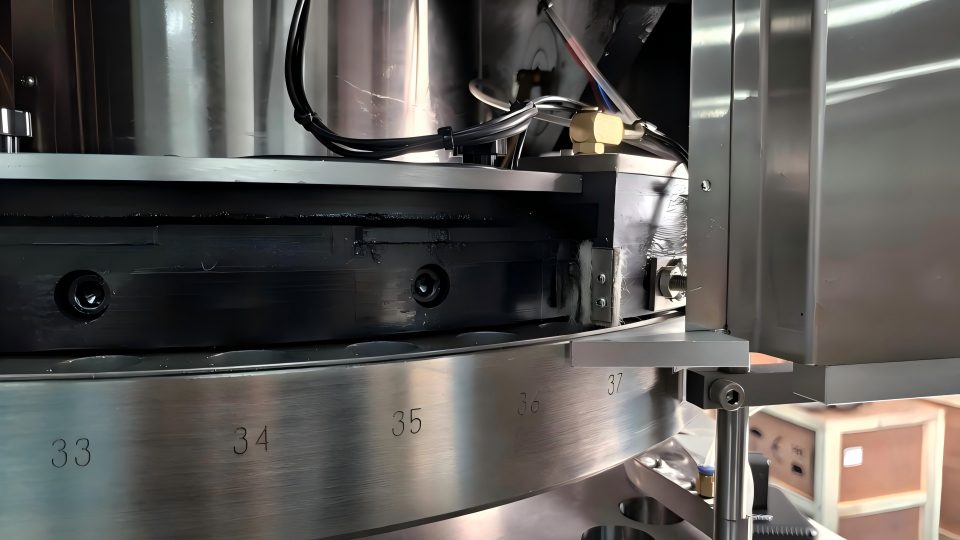
टिप्पणी: नो-लोड परीक्षण≠उत्पादन‑तैयार प्रदर्शन पास करना. मॉडल-विशिष्ट और लोड परीक्षण के लिए आगे बढ़ें.
HGZP-45D FAT फ़ैक्टरी स्वीकृति परीक्षण का मूल लक्षित सत्यापन है. यह नियमित हस्ताक्षर नहीं है.
दो विशेष संरचनाओं पर ध्यान दें: दोहरी संपीड़न और दोहरी निर्वहन. सिम्युलेटेड लोड परीक्षण और सीजीएमपी अनुपालन जांच को वास्तविक व्यवहार में लाएं. कई कंपनियां FAT को एक सरल प्रक्रिया मानती हैं. आगमन के बाद, वे पूर्व-संपीड़न विफलता पाते हैं, दो चैनलों के बीच असमान गुणवत्ता, या गैर-अनुपालक स्नेहन. इसमें समय और पैसा खर्च होता है.
फ़ैक्टरी में जोखिमों को रोकने से बाद में सत्यापन की सुरक्षा होती है और स्टार्टअप चक्र छोटा हो जाता है. जिनलू पैकिंग पिल प्रेस उत्पाद बेचे गए हैं 85 दुनिया भर के देश. मशीन का डिज़ाइन cGMP मानकों का पालन करता है. हम परियोजना की आवश्यकताओं के अनुसार ऑन-साइट कमीशनिंग सेवा प्रदान करते हैं. स्थिर हार्डवेयर और पूर्ण-प्रक्रिया सेवा के साथ, हम फार्मास्युटिकल उपयोगकर्ताओं को स्वीकृति और उत्पादन स्टार्टअप को सुचारू रूप से पूरा करने में मदद करते हैं.