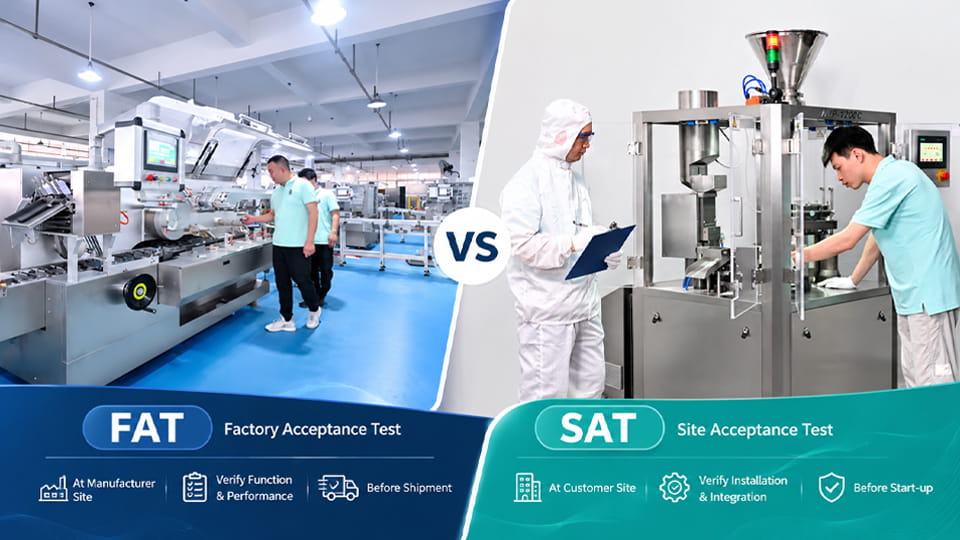
फ़ैक्टरी स्वीकृति परीक्षण (मोटा) और साइट स्वीकृति परीक्षण (बैठा) फार्मास्युटिकल उपकरण के लिए दो पूरक सत्यापन चरण हैं. FAT उपकरण निर्माता की सुविधा पर किया जाता है (शिपिंग से पहले) यह सत्यापित करने के लिए कि सभी विशिष्टताएँ और कार्य ग्राहक की आवश्यकताओं को पूरा करते हैं. मशीन वास्तविक उत्पादन वातावरण में सही ढंग से काम करती है इसकी पुष्टि करने के लिए ग्राहक की साइट पर स्थापना के बाद SAT का प्रदर्शन किया जाता है. एक साथ, FAT और SAT समस्याओं को जल्दी पकड़ने में मदद करते हैं (समय और लागत की बचत) और सुनिश्चित करें जीएमपी अनुपालन. यह लेख एफएटी बनाम एसएटी के बारे में विस्तार से बताता है - जिसमें प्रत्येक परीक्षण द्वारा सत्यापित बातों को शामिल किया गया है, मुख्य अंतर, वे IQ/OQ/PQ जीवनचक्र में कैसे फिट होते हैं, के लिए नमूना जाँच सूची पैकिंग लाइनें (छाला, कैप्सूल, गोली, कार्टनिंग), और खरीदार सर्वोत्तम अभ्यास प्रश्न.
फ़ैक्टरी स्वीकृति परीक्षण क्या है? (मोटा)?
ए कारखाने की स्वीकृति के लिए परीक्षण (मोटा) एक औपचारिक है, निर्माता की साइट पर उपकरण का प्रलेखित मूल्यांकन, ग्राहक को यूनिट भेजने से पहले आयोजित किया जाता है. यह सत्यापित करता है कि मशीन सहमति के अनुसार बनाई गई है उपयोगकर्ता आवश्यकताएँ विशिष्टता (उर्स) और सही ढंग से काम कर रहा है. वसा के दौरान, विक्रेता और ग्राहक (या उनके प्रतिनिधि) परीक्षण मामलों और जाँच सूचियों के अनुमोदित FAT प्रोटोकॉल को निष्पादित करें. विशिष्ट उद्देश्यों में विशिष्टताओं के अनुपालन को प्रदर्शित करना शामिल है, दोषों को शीघ्र पकड़ना, और खरीदार को विश्वास दिलाना कि "उपकरण शिपमेंट के लिए तैयार है".
FAT क्या सत्यापित करता है?
वसा में, फोकस स्टैंडअलोन प्रदर्शन और डिजाइन के अनुपालन पर है. इसमें आम तौर पर शामिल है:
- दृश्य और निर्माण जांच: मैकेनिकल असेंबली का निरीक्षण करें, फ्रेम संरेखण, तारों, और चित्रों के अनुरूप गुणवत्ता का निर्माण करें. सीरियल नंबर और मॉडल आईडी की पुष्टि करें.
- विद्युत एवं नियंत्रण परीक्षण: बिजली कनेक्शन सत्यापित करें, पीएलसी/एचएमआई सॉफ्टवेयर संस्करण, सेंसर और एक्चुएटर. उस नियंत्रण स्क्रीन की जाँच करें, व्यंजनों, और अलार्म सही ढंग से प्रतिक्रिया देते हैं.
- फ़ंक्शन परीक्षण (नो-लोड या ड्राई रन): प्रत्येक प्रमुख मशीन फ़ंक्शन चलाएँ (मोटर्स, ड्राइव, फ़ीडर, हीटर) इसकी पूरी रेंज में. उदाहरण के लिए, न्यूनतम और अधिकतम पर साइकिल की गति, हीटर/दबाव रैंप का परीक्षण करें, और जानबूझकर इंटरलॉक सक्रिय करें.
- प्रदर्शन जांच: यदि संभव हो तो प्रतिनिधि उत्पादन सामग्री का उपयोग करें. भरने के लिए या पैकेट बनाने की मशीन, उत्पाद के नमूने चलाएँ और थ्रूपुट सत्यापित करें, शुद्धता, बदलाव, और अन्य प्रदर्शन लक्ष्य. (सामग्री-विशिष्ट समस्याओं को प्रकट करने के लिए FAT के दौरान ग्राहक के वास्तविक उत्पादों का उपयोग करने की दृढ़ता से अनुशंसा की जाती है।)
- सुरक्षा और इंटरलॉक: आपातकालीन स्टॉप का परीक्षण करें, हल्के पर्दे, गार्ड, दबाव राहत वाल्व, वगैरह।, यह पुष्टि करने के लिए कि सभी सुरक्षा प्रणालियाँ गलती की स्थिति में अपेक्षित प्रतिक्रिया देती हैं.
- दस्तावेज़ीकरण समीक्षा: पुष्टि करें कि सभी आवश्यक दस्तावेज़ तैयार हैं: ऑपरेशन मैनुअल, विद्युत और वायवीय आरेख, रखरखाव मार्गदर्शिकाएँ, स्पेयर पार्ट्स की सूची, अंशांकन प्रमाण पत्र, वगैरह.
- स्वीकृति मानदंड: सभी परीक्षणों का मूल्यांकन पूर्व-सहमत स्वीकृति मानदंडों के अनुसार किया जाता है (अक्सर यूआरएस से लिया जाता है). समाधान के लिए किसी भी विचलन या खुले बिंदु को पंच-सूची में दर्ज किया जाता है.
एक सफल FAT एक हस्ताक्षरित FAT रिपोर्ट के साथ समाप्त होता है, उत्तीर्ण परीक्षणों को सूचीबद्ध करना और शिपमेंट से पहले ठीक करने के लिए किसी भी समस्या को सूचीबद्ध करना. अनिवार्य रूप से, FAT नियंत्रित फ़ैक्टरी स्थितियों के तहत अपने मुख्य कार्यों को सत्यापित करके यह सुनिश्चित करता है कि "सिस्टम शिप करने के लिए तैयार है"।.
मोटापा कब और किसे होता है??
FAT आम तौर पर मशीन के पूरी तरह से असेंबल होने के बाद लेकिन निर्माता की मंजिल छोड़ने से पहले होता है. यह डिजाइन योग्यता का पालन करता है (यदि कोई) और डिलीवरी से पहले. मुख्य प्रतिभागियों में आमतौर पर विक्रेता इंजीनियर और तकनीशियन शामिल होते हैं, और खरीदने वाली कंपनी के प्रतिनिधि (क्यूए/सत्यापन इंजीनियर, उत्पादन कर्मचारी). खरीदार की टीम को तैयार होकर आना चाहिए, अक्सर उर्स लाते रहते हैं, परीक्षण प्रोटोकॉल, और चलाने के लिए कोई विशेष सामग्री. एफएटी खरीदार के लिए आपूर्तिकर्ता के नियंत्रण में बड़ी विसंगतियों को पकड़ने का आखिरी मौका है.
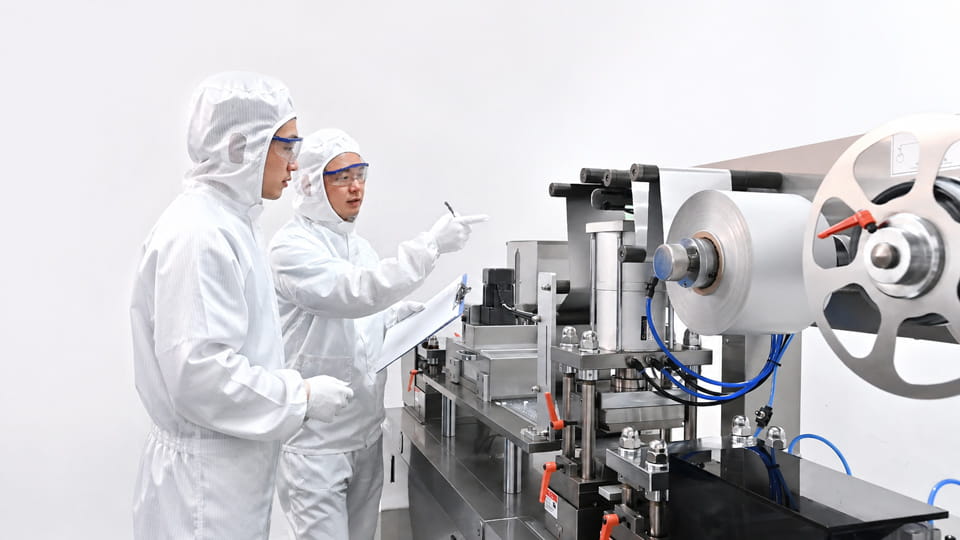
आकृति: एक दवा फुल पैकेजिंग मशीन स्वीकृति परीक्षण से गुजर रहा है. एक कठोर वसा में, प्रत्येक उपप्रणाली (गठन, मुद्रण, खिला, को नियंत्रित करता है) यूआरएस के विरुद्ध जाँच की जाती है. बाद वाला SAT अंतिम-उपयोग वातावरण में स्थापना के बाद प्रमुख कार्यात्मक परीक्षणों को दोहराता है.
साइट स्वीकृति परीक्षण क्या है? (बैठा)?
ए साइट स्वीकृति परीक्षण (बैठा) उपकरण की डिलीवरी और स्थापना के बाद लेकिन उत्पादन के लिए जारी होने से पहले ग्राहक की सुविधा पर किया गया एक दस्तावेजी परीक्षण है. SAT पुनः सत्यापित करता है कि मशीन अपने वास्तविक परिचालन संदर्भ में आवश्यकताओं को पूरा करती है. सैट में, उचित स्थापना के लिए उपकरण की जाँच की जाती है, उपयोगिताएँ हुकअप, सिस्टम एकीकरण, और अंतिम प्रदर्शन.
SAT क्या सत्यापित करता है?
SAT में आम तौर पर शामिल होता है:
- स्थापना योग्यता (आईक्यू) चेकों: सत्यापित करें कि उपकरण अनुमोदित योजना के अनुसार स्थापित किया गया है. इसमें सही स्थान की पुष्टि करना शामिल है, लेवलिंग, उपयोगिताओं (बिजली वोल्टेज, वायवीय दबाव, पानी, वगैरह।), ग्राउंडिंग, और परिवेशीय स्थितियाँ. सभी मशीन घटक और दस्तावेज़ मौजूद होने चाहिए और सही ढंग से स्थापित होने चाहिए.
- उपयोगिता सत्यापन: सुनिश्चित करें कि साइट उपयोगिताएँ मशीन की आवश्यकताओं को पूरा करती हैं. उदाहरण के लिए, वास्तविक वोल्टेज मापें, वायुदाब/प्रवाह, ठंडे पानी का तापमान, या सुविधा आपूर्ति से भाप का दबाव. पुष्टि करें कि वे मशीन द्वारा निर्दिष्ट स्वीकार्य सीमा के भीतर रहते हैं.
- एकीकरण परीक्षण: अपस्ट्रीम/डाउनस्ट्रीम उपकरण और बिल्डिंग सिस्टम के साथ इंटरफेस की जांच करें. संचार लिंक सत्यापित करें (उदाहरण के लिए:. LIMS को, एमईएस, स्काडा) यदि लागू हो. पुष्टि करें कि कन्वेयर संरेखित हैं, मशीनों के बीच हैंड-ऑफ सुचारू है, और कोई भी नेटवर्क अलार्म या डेटा संग्रह साइट स्थितियों के तहत काम करता है.
- वास्तविक परिस्थितियों में कार्यात्मक परीक्षण दोहराएँ: मुख्य कार्य फिर से करें, अब मशीन उपयोगिताओं से जुड़ी है और यदि संभव हो तो वास्तविक उत्पादन सामग्री का उपयोग कर रही है. उदाहरण के लिए, असली का एक बैच चलाएँ गोलियाँ या कैप्सूल मशीन के माध्यम से यह पुष्टि करने के लिए कि यह अभी भी गति और गुणवत्ता मानदंडों को पूरा करता है. सुनिश्चित करें कि साइट की स्थितियों के लिए किया गया कोई भी समायोजन प्रभावी हो.
- सुरक्षा और पर्यावरण जांच: वास्तविक स्थापना सेटिंग्स के तहत सुरक्षा इंटरलॉक और सुरक्षात्मक उपकरणों का पुन: परीक्षण करें. पर्यावरणीय आवश्यकताओं को सत्यापित करें (क्लीनरूम क्लास, तापमान, नमी) मिलते हैं और मशीन संचालन पर प्रतिकूल प्रभाव नहीं डालते हैं.
- अंतिम स्वीकृति मानदंड: पुष्टि करें कि सभी SAT स्वीकृति मानदंड (अक्सर यूआरएस और साइट प्रोटोकॉल से लिया जाता है) संतुष्ट हैं. किसी भी शेष विचलन को एक पंच सूची में दर्ज करें. ऑपरेटर साइन-ऑफ़ और औपचारिक स्वीकृति दस्तावेज़ एकत्र करें.
एक सफल SAT विक्रेता और ग्राहक दोनों द्वारा हस्ताक्षरित SAT रिपोर्ट या प्रमाणपत्र के साथ समाप्त होता है. यह दस्तावेजी साक्ष्य प्रदान करता है कि "उपकरण/प्रणाली अच्छी स्थिति में वितरित की गई है और परिवहन से प्रभावित नहीं हुई है" और अब साइट पर सही ढंग से काम कर रही है. व्यवहार में, संपूर्ण SAT यह विश्वास दिलाता है कि मशीन सत्यापन के अगले चरण के लिए तैयार है (आईआर/डब्ल्यूएच/पीक्यू) या नियमित उत्पादन.
एफएटी बनाम सैट: 10 प्रमुख अंतर
- जगह: FAT निर्माता की साइट पर किया जाता है; मालिक के यहाँ बैठ गया (ग्राहक का) साइट.
- समय: FAT होता है शिपमेंट के पहले (विधानसभा के बाद), जबकि SAT है स्थापना के बाद (पूर्व प्रवर्तन मे लाना).
- पर्यावरण: FAT एक नियंत्रित फ़ैक्टरी सेटिंग में है (कभी-कभी सफ़ाई कक्ष की स्थिति में नहीं); SAT वास्तविक परिवेश स्थितियों के साथ वास्तविक उत्पादन वातावरण में है.
- उपयोगिताओं: वसा में, उपयोगिताओं (वायु, पानी, शक्ति) विक्रेता द्वारा नाममात्र मूल्यों पर अनुकरण किया जा सकता है; सैट में, मशीन लाइव साइट उपयोगिताओं का उपयोग करती है (वास्तविक हवा, पानी, विद्युत आपूर्ति).
- एकीकरण: FAT मशीन का परीक्षण पृथक रूप से करता है (कभी-कभी नकली भार के साथ). SAT परीक्षणों में आसपास के उपकरणों के साथ एकीकरण शामिल है (उदाहरण के लिए:. अपस्ट्रीम लोडर, डाउनस्ट्रीम पैकर, डेटा सिस्टम).
- परीक्षण का दायरा: FAT स्क्रिप्ट अधिक विस्तृत होती हैं (पूर्ण कार्यात्मक जाँच, अधिकतम गति) विक्रेता तल पर मुद्दों को "हिलाओ" के लिए. SAT स्क्रिप्ट साइट की स्थितियों के तहत मुख्य प्रदर्शन की पुष्टि करने और FAT से सुधारों की जाँच करने पर ध्यान केंद्रित करती है.
- दस्तावेज़ीकरण विवरण: FAT प्रोटोकॉल आमतौर पर लाइन-आइटम परीक्षणों के साथ बहुत विस्तृत होते हैं (अक्सर UW को लिखा जाता है). SAT प्रोटोकॉल URS और FAT परिणामों का संदर्भ दे सकते हैं, ताकि उन्हें और अधिक सुव्यवस्थित किया जा सके.
- स्वीकृति मानदंड: एफएटी की स्वीकृति पूरी तरह से पहले से सहमत फैक्ट्री-परीक्षण मानदंडों पर आधारित है. SAT स्वीकृति में कोई भी अतिरिक्त साइट मानदंड शामिल है (उदाहरण के लिए:. पूर्ण-पंक्ति एकीकरण, वातावरणीय कारक).
- उद्देश्य: FAT का लक्ष्य यह "साबित" करना है कि मशीन सही ढंग से बनाई गई थी. SAT का लक्ष्य "पुष्टि" करना है कि यह पारगमन और स्थापना के बाद भी काम करता है.
- प्रभाव: एफएटी में पाए गए मुद्दों को विक्रेता के पास संबोधित किया जा सकता है (कम लागत). SAT में पाए जाने वाले मुद्दों के लिए अक्सर डाउनटाइम की आवश्यकता होती है और उत्पादन में देरी हो सकती है. संपूर्ण FAT महँगे SAT आश्चर्यों को कम करता है.
संक्षेप में, FAT और SAT अनुक्रमिक जांच बिंदु हैं: FAT फ़ैक्टरी में दोषों को जल्दी पकड़ लेता है; मशीन के ऑन-साइट होने पर SAT किसी भी शेष समस्या को पकड़ लेता है. जीएमपी अनुपालन और जोखिम प्रबंधन के लिए दोनों महत्वपूर्ण हैं.
FAT बनाम SAT एक नज़र में
| विशेषता |
मोटा (कारखाने की स्वीकृति के लिए परीक्षण) |
बैठा (साइट स्वीकृति परीक्षण) |
| कहाँ & कब |
विक्रेता की सुविधा पर, शिपिंग से पहले. |
ग्राहक की साइट पर, स्थापना के बाद. |
| उद्देश्य |
सत्यापित करें कि मशीन डिज़ाइन/यूआरएस विशिष्टताओं को पूरा करती है और अकेले काम करती है. |
सत्यापित करें कि मशीन वास्तविक उत्पादन लाइन में सही ढंग से कार्य कर रही है (उपयोगिताओं, पर्यावरण, एकीकरण). |
| पर्यावरण |
नियंत्रित कारखाने की स्थितियाँ (विक्रेता उपयोगिताएँ). |
वास्तविक पौधों की स्थितियाँ (वास्तविक हवा, शक्ति, तापमान). |
| परीक्षण का दायरा |
अनुबंध विशिष्टताओं के विरुद्ध विस्तृत कार्यात्मक परीक्षण; यदि संभव हो तो प्रतिनिधि सामग्रियों का उपयोग करके प्रक्रिया का अनुकरण करें. |
स्थापना की जाँच करें (आईक्यू), फिर अंतिम उत्पाद/सेटअप के साथ मुख्य कार्यक्षमता और प्रदर्शन को दोहराएं; अपस्ट्रीम/डाउनस्ट्रीम उपकरण के साथ परीक्षण एकीकरण. |
| स्वीकृति मानदंड |
उपयोगकर्ता की आवश्यकताओं और सहमत परीक्षण योजना के आधार पर (उदाहरण के लिए:. रफ़्तार, शुद्धता). |
साइट-समायोजित प्रदर्शन की पुष्टि करता है (उदाहरण के लिए:. लगातार उत्पादन गुणवत्ता, उपयोगिता पैरामीटर) मानदंडों को पूरा करें. |
| प्रलेखन |
औपचारिक FAT प्रोटोकॉल, परीक्षण रिकॉर्ड, पंच सूची, अंतिम एफएटी रिपोर्ट. |
औपचारिक SAT प्रोटोकॉल (अक्सर सरल), विचलन लॉग/पंच-सूची, साइन ऑफ़, और यूआरएस के लिए पता लगाने की क्षमता. |
| नतीजा |
"उपकरण शिपमेंट के लिए स्वीकृत" (या सुधारों की सूची). |
"मशीन साइट पर स्वीकृत" (या ठीक करने के लिए शेष मुद्दों की सूची). |
यह तालिका प्रमुख अंतरों पर प्रकाश डालती है: एफएटी यह साबित करने के बारे में है कि मशीन विशिष्टता के अनुसार बनाई गई है पहले यह कारखाना छोड़ देता है, जबकि SAT साबित करता है कि यह अभी भी आवश्यकताओं को पूरा करता है बाद इसके कार्य परिवेश में स्थापना. दोनों आमतौर पर जीएमपी/अनुलग्नक के तहत आवश्यक हैं 15 मार्गदर्शन.
FAT बनाम SAT बनाम IQ बनाम OQ बनाम PQ
FAT और SAT GMP उपकरणों के लिए बड़े योग्यता जीवनचक्र का हिस्सा हैं. एक विशिष्ट परियोजना प्रवाह में, आप उपयोगकर्ता आवश्यकताएँ विशिष्टता से प्रारंभ करते हैं (उर्स) और डिज़ाइन योग्यता (डीक्यू), फिर FAT पर आगे बढ़ें, वितरण, इंस्टालेशन, बैठा, और अंत में साइट पर IQ/OQ/PQ. नीचे दिया गया जलपरी आरेख इस क्रम को दर्शाता है:
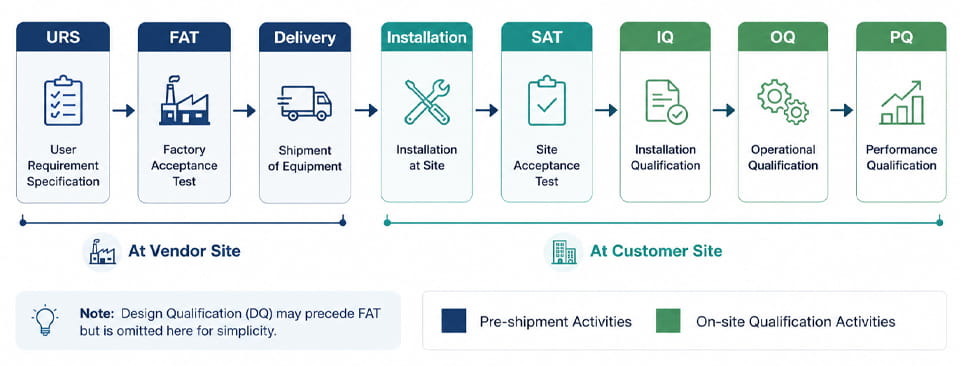
आकृति: योग्यता जीवनचक्र प्रवाह. परिभाषित करने के बाद उर्स, फ़ैक्टरी स्वीकृति परीक्षण (मोटा) विक्रेता स्थल पर किया जाता है. फिर उपकरण भेज दिया जाता है और स्थापित कर दिया जाता है, इसके बाद साइट स्वीकृति परीक्षण होगा (बैठा). अंत में, स्थापना योग्यता (आईक्यू), परिचालन योग्यता (OQ), और प्रदर्शन योग्यता (पीक्यू) साइट पर निष्पादित किया जाता है (टिप्पणी: DQ, FAT से पहले हो सकता है लेकिन सरलता के लिए इसे यहां छोड़ दिया गया है).
यह प्रवाह GMP मार्गदर्शन द्वारा समर्थित है. उदाहरण के लिए, ईयू जीएमपी अनुबंध के तहत 15 और आईएसपीई सी&क्यू अभ्यास, प्रलेखित FAT परिणामों का अक्सर IQ/OQ में लाभ उठाया जा सकता है, नकल को कम करना. वास्तव में, आईएसओ/आईएसपीई दिशानिर्देश ध्यान देते हैं कि एफएटी गतिविधियां सीधे डिजाइन योग्यता में योगदान करती हैं (डीक्यू) और स्थापना योग्यता (आईक्यू) प्रमाण,समग्र योग्यता समय को कम करने में मदद करना. व्यवहार में, उचित दस्तावेज़ीकरण के साथ एक कठोर FAT का अर्थ है कि आपकी IQ टीम उन निष्कर्षों का पुन: उपयोग कर सकती है (उदाहरण के लिए:. स्थापना जांच पहले ही हो चुकी है) उन्हीं बिंदुओं का दोबारा परीक्षण करने के बजाय.
एफएटी प्रोटोकॉल चेकलिस्ट (फार्मा पैकेजिंग)
फार्मास्युटिकल पैकेजिंग मशीनरी के लिए एक व्यापक FAT प्रोटोकॉल में आमतौर पर निम्नलिखित तत्व शामिल होते हैं:
- पूर्व-अनुमोदित FAT प्रोटोकॉल: एक लिखित दस्तावेज़ (यूआरएस के आधार पर) जो प्रत्येक परीक्षण मामले को सूचीबद्ध करता है, स्वीकृति मानदंड, और जिम्मेदारी. इसे परीक्षण से पहले खरीदार और विक्रेता दोनों द्वारा अनुमोदित किया जाता है.
- दृश्य निरीक्षण: जांचें कि मशीन अंतिम अनुमोदित चित्रों से मेल खाती है, बिना किसी गुम हिस्से या क्षति के. घटक क्रमांक और मॉडल सत्यापित करें.
- यांत्रिक & विद्युत निरीक्षण: सभी संरचनात्मक घटकों की पुष्टि करें (फ़्रेम, गार्ड, कन्वेयर) और विद्युत घटक (मोटर्स, केबल, पैनलों) सही ढंग से स्थापित और लेबल किए गए हैं.
- अलार्म और इंटरलॉक परीक्षण: प्रत्येक अलार्म स्थिति को ट्रिगर करें और उचित प्रतिक्रिया सत्यापित करें. प्रत्येक सुरक्षा इंटरलॉक को सक्रिय करें (ई-बंद करो, दरवाज़ा रक्षक, लाइट कर्टेन) यह सुनिश्चित करने के लिए कि मशीन डिज़ाइन के अनुसार रुकती है या अलर्ट करती है.
- नियंत्रण/सॉफ़्टवेयर जाँच: पीएलसी/एचएमआई सेटिंग्स की पुष्टि करें, सॉफ़्टवेयर संस्करण, नुस्खा संभालना, और उपयोगकर्ता पहुंच स्तर काम करते हैं. आवश्यकताओं के विरुद्ध ऑपरेटर इंटरफ़ेस और नियंत्रण तर्क का परीक्षण करें.
- उपकरण अंशांकन सत्यापन: सत्यापित करें कि सभी सेंसर और उपकरणों के पास वैध अंशांकन प्रमाणपत्र हैं और उपयोग से पहले विनिर्देश के अंतर्गत हैं.
- प्रदर्शन उत्पाद के साथ चलता है: प्रतिनिधि उत्पाद या सबसे खराब स्थिति वाली सामग्री का उपयोग करके मशीन को सभी निर्दिष्ट ऑपरेटिंग गति पर चलाएं. प्रमुख आउटपुट मापें (वज़न भरें, THROUGHPUT, सीलिंग गुणवत्ता, सटीकता गिनें, वगैरह।) स्वीकृति मानदंड के विरुद्ध.
- परिवर्तन प्रदर्शन: यदि एकाधिक प्रारूप/एसकेयू की आवश्यकता है, दिखाना बदलाव अनुबंध के अनुसार प्रक्रियाएं और समय.
- उपयोगिता सिमुलेशन: साइट उपयोगिता स्थितियों का अनुकरण करें (उदाहरण के लिए:. कम वोल्टेज पर मोटरें चलाएँ, कम वायुदाब लागू करें) यह सुनिश्चित करने के लिए कि मशीन अपेक्षित उपयोगिता भिन्नताओं को संभाल सकती है.
- दस्तावेज़ीकरण समीक्षा: सभी मैनुअल सुनिश्चित करें, schematics, रखरखाव मार्गदर्शिकाएँ, और स्पेयर पार्ट्स की सूचियाँ पूरी होकर सौंप दी गई हैं.
- पंच सूची और साइन-ऑफ़: किसी भी खुले मुद्दे को पंच सूची में दर्ज करें. पुन: परीक्षण के बाद सुधार, FAT रिपोर्ट में अंतिम "FAT स्वीकृति" हस्ताक्षर पृष्ठ शामिल करें.
इस चेकलिस्ट का पालन करने से फ़ैक्टरी में विचलन को पकड़ने में मदद मिलती है. उदाहरण के लिए, उद्योग विशेषज्ञ अस्पष्ट एफएटी रिकॉर्ड के खिलाफ चेतावनी देते हैं - केवल मात्रात्मक, उपकरण-विशिष्ट परीक्षण डेटा स्वीकार किया जाना चाहिए. केवल आपूर्तिकर्ता के "पास" विवरण या अपूर्ण चेकलिस्ट को स्वीकार करने से समस्याएं छिप सकती हैं. हमेशा मापे गए मानों को रिकॉर्ड करें और उन्हें विशिष्ट मशीन क्रमांक पर ट्रेस करें.
एसएटी प्रोटोकॉल चेकलिस्ट (फार्मा पैकेजिंग)
फार्मास्युटिकल पैकिंग मशीनों के लिए SAT प्रोटोकॉल आमतौर पर शामिल होता है:
- पूर्व-स्थापना जाँच: सत्यापित करें कि साइट तैयार है (सफ़ाई कक्ष, नींव स्तर), उपयोगिताएँ मौजूद हैं (शक्ति, संपीड़ित हवा, खाली, पानी), और इंस्टॉलेशन चित्र मशीन से मेल खाते हैं.
- स्थापना सत्यापन: पुष्टि करें कि सभी यांत्रिक घटक साइट पर ठीक से इकट्ठे हैं (शिपिंग से कोई नुकसान नहीं). जांचें कि उपयोगिताएँ सही ढंग से कनेक्ट हों (वोल्टेज, दबाव, प्रवाह) और वह पर्यावरणीय स्थितियाँ (तापमान, नमी, वर्गीकरण) उपकरण आवश्यकताओं को पूरा करें.
- नो-लोड फंक्शन टेस्ट: यह सुनिश्चित करने के लिए कि परिवहन के बाद वायरिंग और मोटरें बरकरार रहें, प्रमुख कार्यों को खाली या डमी उत्पाद के साथ चलाएं. साइट स्थितियों के तहत सुरक्षा इंटरलॉक को एक बार फिर सत्यापित करें (उदाहरण के लिए:. फ़ैक्टरी की हवा के बजाय पौधे की हवा).
- यूटिलिटी हुकअप टेस्ट: मशीन पर वास्तविक उपयोगिता मापदंडों को मापें (उदाहरण के लिए:. वास्तविक वायु दबाव और प्रवाह की पुष्टि करें विनिर्देश से मेल खाते हैं).
- एकीकरण परीक्षण: यदि लागू हो, इस मशीन और अपस्ट्रीम/डाउनस्ट्रीम उपकरण के बीच संचार का परीक्षण करें (उदाहरण के लिए:. जांचें कि गिनती मशीन कार्टनर को इंडेक्स करने के लिए सही ढंग से संकेत देती है).
- उत्पादन प्रदर्शन परीक्षण: मशीन को वास्तविक उत्पाद या नकली उत्पाद के साथ चलाएँ (यूआरएस के अनुसार). उदाहरण के लिए, आवश्यकतानुसार उपज और गुणवत्ता की पुष्टि करने के लिए वास्तविक टैबलेट ब्लिस्टर या कैप्सूल को लाइन के माध्यम से डालें. यह मूलतः एक साइट पीक्यू रन है.
- ऑपरेटर प्रशिक्षण & सौंप दो: सुनिश्चित करें कि ऑपरेटर मशीन चला सकते हैं. संचालन प्रक्रियाओं की समीक्षा करें और ऑपरेटरों से बुनियादी कार्य निगरानी में कराएं.
- प्रकाशन संकल्प: किसी भी SAT विचलन या निष्कर्ष को लॉग में रिकॉर्ड करें और सुधारात्मक कार्रवाइयों को सत्यापित करें. सभी महत्वपूर्ण बिंदु बंद होने के बाद ही मशीन को औपचारिक स्वीकृति मिलती है.
- अंतिम साइन-ऑफ: SAT रिपोर्ट या प्रमाणपत्र पूरा करें, इस पर हस्ताक्षर करें, और अंतिम रन डेटा शामिल करें. यह अनुपालन का प्रमाण बन जाता है.
संक्षेप में, SAT प्रोटोकॉल वास्तविक परिस्थितियों में सभी महत्वपूर्ण कार्यक्षमताओं की पुनः पुष्टि करता है. कमीशनिंग से पहले यह आखिरी चेकपॉइंट है. उदाहरण के लिए, जिनलुपैकिंग नोट करता है कि एक संपूर्ण SAT अक्सर बेसलाइन डेटा उत्पन्न करता है जो सीधे IQ/OQ प्रोटोकॉल में जा सकता है, उपयोगिताओं और पर्यावरण के पुनः परीक्षण से बचना.
फार्मास्युटिकल पैकेजिंग मशीनों के लिए FAT और SAT
फार्मा पैकेजिंग लाइनें (छाला, कैप्सूल, गोली, कार्टनिंग मशीनें) उनका अपना FAT/SAT जोर है. यहां कुछ विशिष्ट बिंदु दिए गए हैं:
- फुल पैकेजिंग मशीन: एफएटी को फॉर्मिंग और सीलिंग स्टेशनों का सत्यापन करना चाहिए. उदाहरण के लिए, थर्मोफॉर्मिंग प्लेटन पर तापमान की एकरूपता को मापें (साँचे में ±2°C) और सीलिंग डाई (±3°C) सबसे खराब स्थिति में गति के तहत. सील अखंडता का परीक्षण करें (एएसटीएम एफ88 के अनुसार छील परीक्षण). ब्लिस्टर फीडिंग सटीकता की जाँच करें, अनुक्रमण, फिल्म संरेखण, और यह कि रिजेक्ट सिस्टम विकृत फफोलों को हटा देता है. बैठा इसके बाद साइट पर वास्तविक ब्लिस्टर फ़ॉइल और टैबलेट के साथ इन परीक्षणों को दोहराया जाएगा और पुष्टि की जाएगी कि मशीन अभी भी स्थानीय आर्द्रता/तापमान के तहत सील की ताकत और थ्रूपुट विनिर्देशों को पूरा करती है।.
- कैप्सूल भरने की मशीन: एफएटी जांच बिंदुओं में कैप्सूल ओरिएंटेशन और फीडिंग शामिल है (सत्यापित करें कि कैप और बॉडी ठीक से लोड हो रहे हैं), पाउडर भरने की सटीकता (कम/उच्च सीमा पर वजन भरें मापें), पता लगाने की प्रणालियाँ (खाली के लिए सेंसर संरेखण की जाँच करें, दोहरा, या गलत दिशा), और अखंडता को लॉक करना (सुनिश्चित करें कि कैप्सूल कसकर बंद हैं). उत्पाद के बिना बुर्ज अनुक्रमण और सर्वो सटीकता सत्यापित करें. बैठा फिर ग्राहक के कैप्सूल और पाउडर मिश्रण के साथ भरने की सटीकता का परीक्षण करेगा, और पुष्टि करें कि वास्तविक अस्वीकृति होने पर एंड-ऑफ़-लाइन अस्वीकृति तंत्र काम करता है.
- टेबलेट प्रेस मशीन: वसा के दौरान, परीक्षणों में टूलींग अंशांकन शामिल है (गोली का वजन, मोटाई, बुर्ज स्थितियों में कठोरता), फ़ीड फ्रेम और हॉपर संचालन, और प्रेस बल स्थिरता. रैम की गति की जांच करने के लिए प्रेस को न्यूनतम और उच्चतम संपीड़न बल पर लोड के तहत चलाएं. बैठा वांछित बैच आकार में वास्तविक ग्रैन्यूलेशन का उपयोग करके टैबलेट विनिर्देशों को पुनः सत्यापित करता है, पुष्टि करता है कि स्नेहन और ध्वनि स्तर स्वीकार्य हैं, और साइट पर सुरक्षा द्वारों और ओवरलोड रिले की जाँच करता है.
- गिनती और कार्टनिंग मशीनें: गिनती मशीनों के लिए, FAT नकली उत्पादों के साथ सटीकता और गति पर ध्यान केंद्रित करता है, सेंसरों का सत्यापन करना और शूट्स को अस्वीकार करना. कार्टनरों के लिए, FAT कार्टन बनाने की पुष्टि करता है, इन-फ़ीड टाइमिंग, आउटपुट गति, और सीलिंग गुणवत्ता. बैठा सतत संचालन का परीक्षण करेगा: वास्तविक ब्लिस्टर पैक या बोतलों को कार्टनर में डालना और यह सुनिश्चित करना कि आउटपुट कार्टन सही हैं. यह यह भी जांचता है कि काउंटिंग मशीन और कार्टनर ठीक से सिंक्रोनाइज़ हैं या नहीं (उदाहरण के लिए:. कोई बोतल छूटी नहीं).
सभी मामलों में, FAT और SAT दोनों जाँच करते हैं कि मशीन निर्दिष्ट गति से चलती है और सही गिनती/वजन/गुणवत्ता प्रदान करती है वास्तविक उत्पाद के साथ. परीक्षण छोड़ना (उदाहरण के लिए, FAT पर वास्तविक उत्पाद नहीं चल रहा है) SAT में विफलताएँ हो सकती हैं. जैसा कि एक विशेषज्ञ ने चेतावनी दी है, "ओईएम की सामान्य सामग्रियों के साथ एफएटी चलाना आपके साथ इसे चलाने के समान नहीं है" - यदि आप एफएटी में वास्तविक सामग्रियों का परीक्षण नहीं करते हैं, साइट संबंधी समस्याएँ अक्सर बाद में सामने आती हैं.
एक मशीन FAT तो पास कर लेती है लेकिन SAT में विफल क्यों हो जाती है??
भले ही कोई मशीन FAT चेकलिस्ट के प्रत्येक आइटम को पास कर ले, यदि स्थितियाँ बदलती हैं तो यह अभी भी SAT में विफल हो सकता है. सामान्य कारणों में शामिल हैं:
- उपयोगिता अंतर: वोल्टेज, वायुदाब, या संयंत्र में आपूर्ति की गुणवत्ता FAT में प्रयुक्त सीमा से बाहर हो सकती है. यदि लाइन वोल्टेज थोड़ा कम है तो एक कन्वेयर मोटर SAT पर ट्रिप हो सकती है, उदाहरण के लिए.
- पर्यावरणीय परिवर्तन: तापमान या आर्द्रता का अंतर प्रक्रियाओं को प्रभावित कर सकता है. एक मामले में ब्लिस्टर मशीन ने मध्यम आर्द्रता पर FAT पास किया था (45% आरएच) लेकिन साइट पर सील अखंडता विफल रही 80% आरएच.
- उत्पाद विविधताएँ: यदि आपूर्तिकर्ता ने FAT रन में सटीक उत्पाद या पैकेजिंग सामग्री का उपयोग नहीं किया है, मशीन वास्तविक उत्पाद के साथ भिन्न व्यवहार कर सकती है. (हम आपकी सामग्री को FAT पर चलाने के लिए OEM पर दबाव डालने की सलाह देते हैं।)
- स्थापना मुद्दे: सेटअप में त्रुटियाँ, संरेखण, या शिपिंग के दौरान बांधने से नई खामियाँ आ सकती हैं जिन्हें SAT को अवश्य पकड़ना चाहिए. उदाहरण के लिए, साइट परीक्षण तक ढीले एनकोडर या जस्टल्ड गाइड रेल पर ध्यान नहीं दिया जा सकता है.
- एकीकरण समस्याएं: मशीन अन्य लाइन उपकरण या संयंत्र की नियंत्रण प्रणाली के साथ ठीक से संचार नहीं कर सकती है जब तक कि उन इंटरफेस का एसएटी में परीक्षण नहीं किया जाता है.
- अप्रकाशित पंच सूची: यदि विक्रेता ने आंशिक रिलीज़ किया है (उदाहरण के लिए:. "हम डिलीवरी के बाद इसे ठीक कर देंगे"), एक अनसुलझा FAT मुद्दा केवल SAT में ही सामने आ सकता है.
संक्षेप में, FAT मशीन का परीक्षण पृथक रूप से करता है; SAT संदर्भ में इसका परीक्षण करता है. साइट स्थितियों या सेटअप में प्रत्येक अंतर एक संभावित विफलता मोड है. एक अच्छी तरह से क्रियान्वित SAT, तथापि, पूर्ण उत्पादन से पहले ऐसे मुद्दों को उजागर करने के लिए अंतिम जाँच है.
खरीदारों को आपूर्तिकर्ता से FAT और SAT के बारे में क्या पूछना चाहिए??
मशीन आपूर्तिकर्ता का चयन करते समय, उद्योग खरीदार अक्सर FAT/SAT तत्परता को एक प्रमुख योग्यता के रूप में उपयोग करते हैं. उदाहरण के लिए, जिनलू के आपूर्तिकर्ता ऑडिट गाइड पूछने की सिफ़ारिश करता है:
- दस्तावेज़ उपलब्धता: “क्या आप पूर्ण उपकरण दस्तावेज़ प्रदान कर सकते हैं, मैनुअल सहित, चित्र, एफएटी/एसएटी रिपोर्ट, और IQ/OQ टेम्पलेट्स?”. (एक आज्ञाकारी विक्रेता इन्हें सक्रिय रूप से प्रदान करता है।)
- सत्यापन समर्थन: “क्या आप सहायता करेंगे स्थापना और योग्यता? क्या आप FAT/SAT के दौरान ऑन-साइट सहायता या प्रशिक्षण प्रदान करते हैं?”. (सुनिश्चित करें कि वे इंजीनियरों को FAT और SAT में भेजें।)
- प्रक्रिया भागीदारी: “एफएटी और एसएटी का नेतृत्व कौन करेगा? क्या मेरी क्यूए/सत्यापन टीम परीक्षणों में भाग ले सकती है या देख सकती है?”
- नमूनों का उपयोग: “क्या आप मेरे वास्तविक उत्पाद और पैकेजिंग सामग्री को FAT में चलाएंगे?” (जैसा देखा गया # जैसा लिखा गया, वास्तविक सामग्रियों का उपयोग करना महत्वपूर्ण है।)
- विचलन प्रबंधन: “अगर FAT में कुछ विफल हो जाता है, इसे कैसे ठीक किया जाएगा? क्या आप शिपमेंट से पहले साइट पर पुनः परीक्षण करेंगे??”
- नियंत्रण बदलें: “आप ऑर्डर के बाद के बदलावों को कैसे प्रबंधित करते हैं? क्या छोटे यूआरएस अपडेट को प्रोटोकॉल में समायोजित किया जा सकता है??”.
- अनुभव & संदर्भ: “क्या आपने इस मॉडल को अन्य फार्मा ग्राहकों तक पहुंचाया है? क्या हम देख सकते हैं मामले का अध्ययन या संदर्भ से संपर्क करें?”.
- स्पेयर पार्ट्स और सेवा: “आपकी स्पेयर-पार्ट्स समर्थन नीति क्या है? क्या आप विस्तारित वारंटी या स्थानीय सेवा प्रदान करते हैं??”.
ये प्रश्न आपूर्तिकर्ता की सत्यापन परिपक्वता का आकलन करने में मदद करते हैं. एक अनुभवी विक्रेता को तुरंत उत्तर देना चाहिए कि वे संपूर्ण FAT/SAT/IQ/OQ पैकेज के साथ "ऑडिट-रेडी" मशीनें वितरित करते हैं।.
एफएटी/एसएटी स्वीकृति चेकलिस्ट
एक सुचारू स्वीकृति प्रक्रिया सुनिश्चित करना, खरीदार इस त्वरित FAT/SAT चेकलिस्ट का उपयोग कर सकते हैं:
- स्कोप अपफ्रंट पर सहमत: खरीद आदेश या यूआरएस में एफएटी और एसएटी योजनाएं शामिल करें, सटीक रूप से परिभाषित करना कि कौन से परीक्षण किए जाएंगे और किन मानदंडों को पूरा किया जाना चाहिए.
- साक्षी परीक्षण: एफएटी में भाग लें (आदर्श रूप से व्यक्तिगत रूप से) यह सत्यापित करने के लिए कि प्रत्येक परीक्षण किया गया है. अगर दूर से गवाही देना, रीडआउट का लाइव वीडियो सुनिश्चित करें.
- अंतिम चित्र/विशेषताओं का उपयोग करें: पुष्टि करें कि मशीन का परीक्षण नवीनतम यूआरएस और रेखाचित्रों के आधार पर किया गया है (पुराने संशोधन नहीं).
- अंशांकन साक्ष्य लाओ: सुनिश्चित करें कि FAT/SAT में उपयोग किए गए उपकरण कैलिब्रेट किए गए हैं और उनके प्रमाणपत्र दस्तावेज़ीकरण पैकेज में हैं.
- कच्चा डेटा एकत्र करें: आवश्यकता है कि सभी मापे गए मान (तौल, बल, वोल्टेज, वगैरह।) अभिलेखित हैं, सिर्फ "उत्तीर्ण/असफल" अंक नहीं.
- विचलनों को तुरंत बंद करें: पाई गई किसी भी विसंगति को सहमति से ठीक किया जाना चाहिए और स्वीकृति से पहले पुनः परीक्षण किया जाना चाहिए. बिना सबूत के "हम इसे बाद में ठीक कर देंगे" स्वीकार न करें.
- पता लगाने की क्षमता: प्रत्येक यूआरएस बिंदु को एफएटी/एसएटी परीक्षण मामलों और परिणामों से जोड़ने वाली एक ट्रैसेबिलिटी मैट्रिक्स बनाए रखें.
- अंतिम साइन-ऑफ: जब तक सभी FAT पंच-सूची आइटम हल नहीं हो जाते और FAT रिपोर्ट पर हस्ताक्षर नहीं हो जाते, तब तक मशीन को न छोड़ें. सैट के लिए दोहराएँ.
- पोस्ट-एफएटी प्री-शिपमेंट जांच: वैकल्पिक रूप से, यह पुष्टि करने के लिए शिपमेंट-पूर्व निरीक्षण करें कि FAT के बाद कुछ भी नहीं बदला है (हम मशीन पैक होने के बाद इस अंतिम जांच का सुझाव देते हैं).
- दस्तावेज़ीकरण पुरालेख: अपनी सत्यापन फ़ाइलों में सभी FAT और SAT प्रोटोकॉल और रिपोर्ट की प्रतियां रखें. ये उपकरण योग्यता रिकॉर्ड का हिस्सा बन जाते हैं.
ऐसी चेकलिस्ट का पालन करने से आश्चर्य से बचा जा सकता है. उदाहरण के लिए, तथ्य यह है कि आपूर्तिकर्ता की पैकिंग तस्वीरें या सामान्य क्यूसी नोट देखना नहीं अनुपालन का प्रमाण. सबसे मजबूत सबूत विशिष्ट मशीन से जुड़ा FAT/SAT रिकॉर्ड का एक पूरा सेट है.
निष्कर्ष
यह सुनिश्चित करने के लिए कि आपकी फार्मास्युटिकल पैकेजिंग मशीनें विश्वसनीय रूप से काम करती हैं और जीएमपी का अनुपालन करती हैं, एफएटी और एसएटी दोनों आवश्यक जांच हैं. विक्रेता की साइट पर उपकरणों का गहन परीक्षण करके (मोटा) और स्थापना के बाद फिर से (बैठा), आप महँगे आश्चर्यों को कम करते हैं और सत्यापित करते हैं कि सभी यूआरएस अंक पूरे हो गए हैं.
आपके स्वीकृति परीक्षणों को सुव्यवस्थित करने के लिए तैयार हैं? जिनलू पैकिंग डिलीवर करता है फार्मा-ग्रेड उपकरण (ब्लिस्टर पैकर्स, कैप्सूल भराव, टैबलेट प्रेस, गिनती और कार्टिंग लाइनें, वगैरह।) पूर्ण FAT/SAT समर्थन के साथ. आपकी योग्यता को तेज़ और सुचारू बनाने के लिए प्रत्येक मशीन को पूर्ण FAT/SAT प्रोटोकॉल और IQ/OQ/PQ किट के साथ भेजा जाता है।. अपने यूआरएस पर चर्चा करने और अपने नए उपकरणों के लिए एफएटी/एसएटी योजना स्थापित करने के लिए आज ही जिनलू से संपर्क करें, या हमारे उत्पाद पृष्ठों पर जाएँ कैप्सूल भरने की मशीनें, ब्लिस्टर पैकिंग मशीनें, टेबलेट प्रेस, गिनती की मशीनें, कार्टोनिंग मशीनें और अधिक. हमारी टीम आपको FAT/SAT चरणों की योजना बनाने और टर्न-कुंजी सत्यापन दस्तावेज़ प्रदान करने में मदद करेगी ताकि आपका प्रोजेक्ट समय पर और अनुपालन में बना रहे।.
संपर्क में रहो जिनलू के विशेषज्ञों के साथ FAT/SAT मार्गदर्शन के लिए और सुनिश्चित करें कि आपकी नई पैकेजिंग लाइन पहले दिन से ही सत्यापन के लिए तैयार है.
फार्मा में FAT बनाम SAT पर अक्सर पूछे जाने वाले प्रश्न
FAT और SAT में क्या अंतर है?
मोटा (कारखाने की स्वीकृति के लिए परीक्षण) यह सत्यापित करने के लिए शिपमेंट से पहले उपकरण निर्माता की सुविधा पर प्रदर्शन किया जाता है कि मशीन सहमत विनिर्देशों और कार्यात्मक आवश्यकताओं को पूरा करती है. बैठा (साइट स्वीकृति परीक्षण) यह पुष्टि करने के लिए कि उपकरण वास्तविक साइट उपयोगिताओं के साथ सही ढंग से काम करता है, इंस्टॉलेशन के बाद ग्राहक की सुविधा पर किया जाता है, पर्यावरण, और कनेक्टेड सिस्टम.
फार्मास्युटिकल उपकरणों की शिपिंग से पहले FAT क्यों महत्वपूर्ण है??
FAT खरीदार और आपूर्तिकर्ता को डिज़ाइन की पहचान करने की अनुमति देता है, उत्पादन, नियंत्रण, या मशीन के निर्माता की सुविधा छोड़ने से पहले प्रदर्शन संबंधी समस्याएं. इस स्तर पर पाई जाने वाली समस्याओं की जांच करना और उन्हें ठीक करना आम तौर पर आसान होता है क्योंकि उपकरण, इंजीनियरिंग टीम, औजार, और परीक्षण वातावरण आसानी से उपलब्ध हैं. इसलिए एक सुनियोजित FAT कमीशनिंग में देरी को कम कर सकता है और ग्राहक की साइट पर अनावश्यक पुनर्कार्य से बच सकता है.
क्या SAT से पहले FAT आवश्यक है??
FAT आमतौर पर SAT से पहले किया जाता है, लेकिन यह अनिवार्य है या नहीं यह प्रोजेक्ट पर निर्भर करता है, अनुबंध, उपकरण, और गुणवत्ता की आवश्यकताएं. FAT शिपमेंट से पहले उपकरण का सत्यापन करता है, जबकि SAT ग्राहक की साइट पर इंस्टालेशन के बाद उपकरण का सत्यापन करता है. फार्मास्युटिकल मशीनरी के लिए, दोनों परीक्षण एक दूसरे को प्रतिस्थापित करने के बजाय एक दूसरे के पूरक हो सकते हैं.
क्या उपकरण FAT पास कर सकते हैं लेकिन SAT में असफल हो सकते हैं?
हाँ. FAT पास करने से यह गारंटी नहीं मिलती कि उपकरण SAT पास कर लेंगे. FAT आमतौर पर नियंत्रित फ़ैक्टरी परिस्थितियों में किया जाता है, जबकि SAT परिवहन के बाद मशीन का मूल्यांकन करता है, इंस्टालेशन, वास्तविक उपयोगिताओं से संबंध, और अन्य उपकरणों के साथ एकीकरण. बिजली आपूर्ति में अंतर, संपीड़ित हवा, पर्यावरणीय स्थितियाँ, उत्पाद खिलाना, या लाइन एकीकरण ऐसे मुद्दे पैदा कर सकता है जो FAT के दौरान दिखाई नहीं दे रहे थे.
FAT चेकलिस्ट में क्या शामिल होना चाहिए?
एक फार्मास्युटिकल उपकरण एफएटी चेकलिस्ट सहमत विनिर्देशों पर आधारित होनी चाहिए और इसमें उपकरण की पहचान शामिल हो सकती है, यांत्रिक निरीक्षण, बिजली की व्यवस्था, पीएलसी/एचएमआई कार्य, एलार्म, सुरक्षा इंटरलॉक, मशीन का संचालन, प्रदर्शन परीक्षण, प्रलेखन, और स्वीकृत स्वीकृति मानदंड. पैकेजिंग मशीनरी के लिए, चेकलिस्ट में उत्पादन की गति भी शामिल हो सकती है, खिला सटीकता, मुद्रण, कोडन, अस्वीकार, और अन्य मशीन-विशिष्ट कार्य.
SAT चेकलिस्ट में क्या शामिल होना चाहिए?
SAT चेकलिस्ट को ग्राहक की साइट पर स्थापना के बाद उपकरण पर ध्यान केंद्रित करना चाहिए. मशीन पर निर्भर करता है, इसमें स्थापना स्थिति शामिल हो सकती है, विद्युत कनेक्शन, संपीड़ित हवा और अन्य उपयोगिताएँ, मशीन का संचालन, सुरक्षा उपकरण, एलार्म, अपस्ट्रीम और डाउनस्ट्रीम उपकरणों के साथ संचार, उत्पादन प्रदर्शन, और ऑपरेटर कार्य करता है. SAT को केवल अनौपचारिक मशीन प्रदर्शन पर निर्भर रहने के बजाय परीक्षण से पहले सहमत स्वीकृति मानदंडों का उपयोग करना चाहिए.
FAT और SAT में किसे भाग लेना चाहिए??
FAT में आमतौर पर आपूर्तिकर्ता के इंजीनियर और खरीदार के प्रतिनिधि शामिल होते हैं (क्यूए/सत्यापन, इंजीनियरिंग, परिचालन). SAT में स्थापित करने वाला विक्रेता या सेवा दल शामिल होना चाहिए, क्यूए/सत्यापन, और ग्राहक के परिचालन कर्मचारी. कभी-कभी तीसरे पक्ष के सलाहकारों या निरीक्षकों को भी शामिल किया जाता है.
FAT और SAT के लिए कौन से दस्तावेज़ आवश्यक हैं??
प्रत्येक को एक पूर्व-अनुमोदित प्रोटोकॉल की आवश्यकता होती है जो सभी परीक्षणों की रूपरेखा तैयार करता है, स्वीकृति मानदंड, और जिम्मेदारियाँ. परीक्षण के दौरान, वास्तविक समय डेटा और अवलोकनों के साथ प्रोटोकॉल भरें. डिलिवरेबल्स में निष्पादित प्रोटोकॉल शामिल है, किसी भी विचलन की एक पंच-सूची, और एक हस्ताक्षरित अंतिम रिपोर्ट या प्रमाणपत्र. सैट के लिए, परीक्षणों को यूआरएस आवश्यकताओं से जोड़ते हुए एक ट्रैसेबिलिटी मैट्रिक्स भी तैयार करें.
FAT में क्या अंतर है, बैठा, आईक्यू, और ओक्यू?
FAT और SAT स्वीकृति परीक्षण हैं, जबकि IQ और OQ आमतौर पर उपकरण योग्यता रणनीति के भाग हैं. एफएटी शिपमेंट से पहले निर्माता की सुविधा पर उपकरण की जांच करता है; ग्राहक की साइट पर इंस्टालेशन के बाद SAT इसकी जांच करता है. आईक्यू (स्थापना योग्यता) इस बात पर ध्यान केंद्रित करता है कि उपकरण अनुमोदित आवश्यकताओं के अनुसार स्थापित किया गया है या नहीं, जबकि OQ (परिचालन योग्यता) सत्यापित करता है कि यह निर्दिष्ट ऑपरेटिंग रेंजों में इरादे के अनुसार काम करता है. सटीक अनुक्रम और दस्तावेज़ीकरण कंपनी की सत्यापन रणनीति और परियोजना आवश्यकताओं पर निर्भर करता है.
क्या FAT GMP सत्यापन का हिस्सा है?
FAT फार्मास्युटिकल उपकरण योग्यता और सत्यापन रणनीति का समर्थन कर सकता है, लेकिन FAT को स्वचालित रूप से GMP योग्यता के समकक्ष नहीं माना जाना चाहिए. इसकी भूमिका उपकरण पर निर्भर करती है, परियोजना आवश्यकताएँ, जोखिम आकलन, और लागू गुणवत्ता प्रणाली. कुछ परियोजनाओं में, उपयुक्त एफएटी परीक्षण दस्तावेजी साक्ष्य प्रदान कर सकता है जिसका बाद की योग्यता गतिविधियों के दौरान लाभ उठाया जाता है, उचित होने पर संभावित रूप से अनावश्यक दोहराव को कम करना.
संदर्भ:
1.प्रक्रिया उद्योग में स्वचालन प्रणाली – कारखाने की स्वीकृति के लिए परीक्षण (मोटा), साइट स्वीकृति परीक्षण (बैठा), और साइट एकीकरण परीक्षण (बैठना) —— एएनएसआई/आईएसए-62381-2026 / आईईसी 62381:2024
2.इंजीनियरिंग एसओपी-एफएटी : कारखाने की स्वीकृति के लिए परीक्षण & बैठा : साइट स्वीकृति परीक्षण—— फार्मास्टेट.अकादमी
3.फार्मा उपकरण में FAT और SAT परीक्षण —— स्क्रिप्ड
4.फार्मास्युटिकल कंटेनर वॉशिंग मशीन के एसएटी स्वीकृति चरण में योग्यता अध्ययन —— अनुसंधानद्वार
5.फ़ैक्टरी और साइट स्वीकृति परीक्षण चेकलिस्ट —— स्क्रिप्ड

एक प्रतिक्रिया
यह दिलचस्प है कि FAT और SAT के बीच का अंतर फार्मास्युटिकल संचालन को कैसे प्रभावित कर सकता है. हमारे ग्राहक निरीक्षण के दौरान, हम अक्सर नमी की समस्याओं का पता लगाते हैं जो उपकरण के प्रदर्शन से समझौता कर सकती हैं. जब हम थर्मल इमेजिंग का उपयोग करते हैं, हमें छुपे हुए लीक मिलते हैं जिनके कारण डाउनटाइम महंगा हो सकता है. हम हमेशा संपत्ति मालिकों को उपकरण स्वीकृति को अंतिम रूप देने से पहले गहन मूल्यांकन पर विचार करने की सलाह देते हैं. क्या आपने इस बात पर कोई रुझान देखा है कि स्वीकृति परीक्षण चरण के दौरान कंपनियां इन चुनौतियों का समाधान कैसे कर रही हैं??