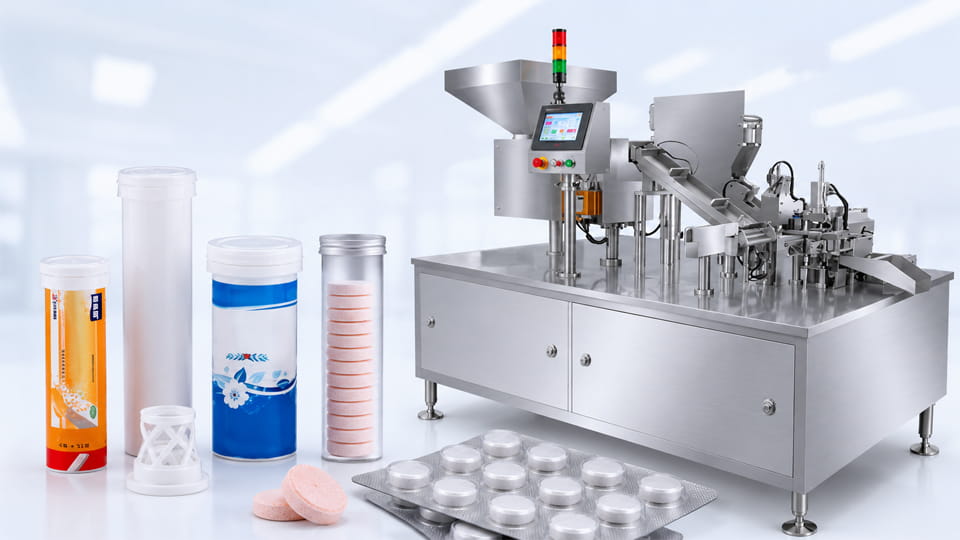
В закупках фармацевтического оборудования, многие инженеры по контролю качества и оборудованию допускают две ошибки при FAT. Первый, они только проверяют бумажные документы и выполняют простой прогон без загрузки. Второй, они пропускают специальные проверки производительности для структур, специфичных для модели.. 45D, также известный как таблеточный пресс, машина для прессования таблеток, пресс для таблеток, или компрессор для таблеток, использует двойное сжатие и двойной разряд. Обе структуры нуждаются в специальной проверке..
Что такое заводские приемочные испытания(ТОЛСТЫЙ)? Это структурированная проверка, проводимая на сайте производителя перед отправкой.. The Таблеточный пресс HGZP-45D структура сложная. Заводские приемочные испытания должны охватывать документы, механическая сборка, системы безопасности и электрооборудования, специальные механизмы, нагрузочное тестирование, согласие, и закрытие отклонения. Заводские приемочные испытания FAT также должны проверять конструкции конкретной модели., соответствие cGMP, и 21 CFR Part 211 требования по пунктам.
После того, как оборудование будет упаковано и отправлено морем, структурные дефекты исправлять дорого. Доработка и замена детали занимают много времени.. Появляется дополнительная плата, и запуск производства задерживается. Вот почему таблеточный пресс FAT должен быть тщательным. Это устраняет большинство скрытых рисков еще до того, как машина покинет завод..
Документы являются исходной основой для работы по SAT и IQ/OQ.. Проверьте каждый элемент конфигурации на соответствие УРС. Это предотвращает несовпадающую доставку. Прежде чем начать, Узнайте, как создать эффективный контрольный список заводских приемочных испытаний, охватывающий каждую деталь, специфичную для модели.. Четкий контрольный список заводских приемочных испытаний позволяет отслеживать все этапы проверки..
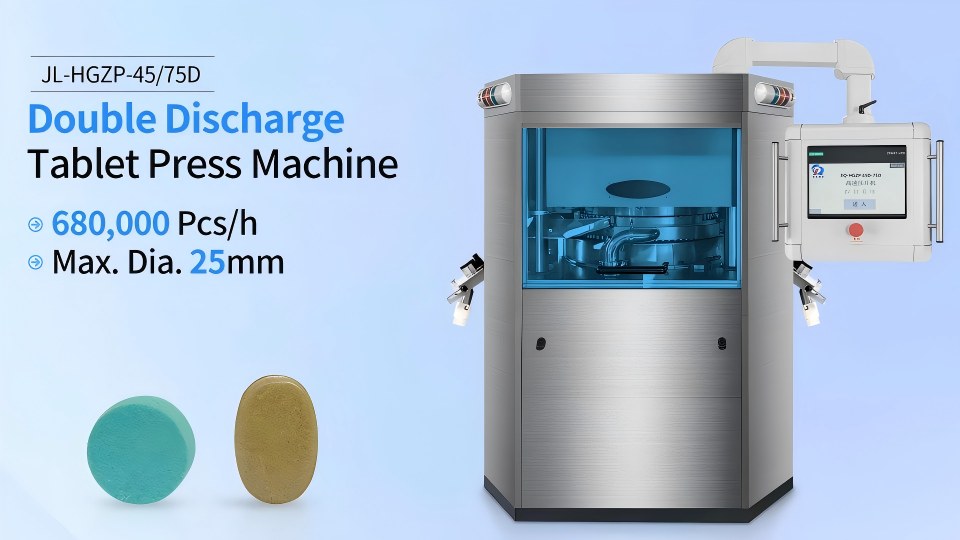
Проверьте всю модель машины, счет кубиков с 45 ударами, двойной механизм сжатия, двойной разряд, принудительная кормушка, и система пылеудаления согласно договору. Контактные части должны пройти 316 нержавеющая сталь проверка материала. Детали, контактирующие с продуктом, изготовлены из нержавеющей стали 316L., обеспечивает превосходную устойчивость к коррозии. Весь набор выполнен из нержавеющей стали. 316 стандарт сорта, указанный в договоре. Приборы давления и температуры нуждаются в тестировании и калибровке.. Смазочные материалы должны иметь сертификат NSF H1, чтобы соответствовать требованиям контроля фармацевтических смазок..
Собрать электрические схемы, пневматические схемы, схемы смазки, и полный список запчастей. Провести операцию, обслуживание, и инструкции по СОП по очистке. Включите папку pd заводских приемочных испытаний с документами протокола., протоколы испытаний, и сертификаты калибровки.
Для экспортных проектов Северной Америки, подтвердить версию HMI и функции контрольного журнала. Эти должны подойти 21 CFR Part 11 компьютеризированные системные требования.
Механические проверки – это не только чистота внешнего вида. Проверьте точность сборки таблеточного пресса, движущиеся части, и точки риска смазки.
Поверхности контакта с материалом не должны иметь заусенцев и царапин.. Измерьте биение проигрывателя. Узел роликов предварительного сжатия и основного сжатия должен быть герметичным., без люфта. Два комплекта перегородок двойного выпуска и детали делителя потока должны быть установлены правильно и плавно перемещаться.. The принудительная кормушка и пуансон в сборе должен легко разбираться, без очистки мертвых углов.
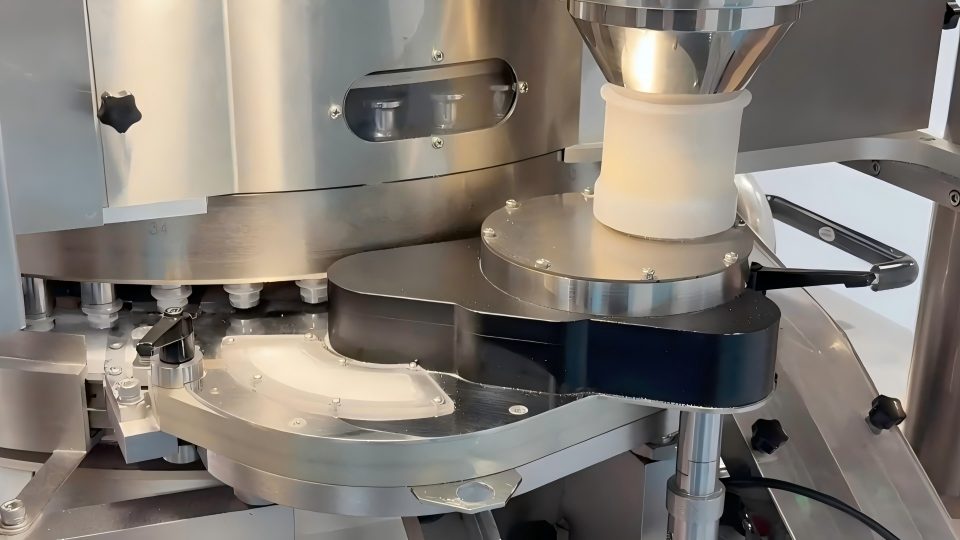
О таблеточном прессе HGZP-45D, никогда не наносите смазку на середину направляющих. Масло подается только к подшипникам и зубчатым передачам с обеих сторон.. Подтвердите каждую точку смазки на FAT.. Это останавливает смазка от утечки в область материала, встреча 21 CFR Part 211 требования. Одновременно проверьте все пневматические фитинги на предмет утечек..
Выполните демонстрацию полного набора форм для таблеточного пресса на месте.. Убедитесь, что переключение происходит плавно и крепеж надежно фиксируется.. Моделирование условий производства при изменении материала. Проверьте, насколько легко снять детали, контактирующие с продуктом. Оцените уборку, дует, и доступ к промывке. Подтвердить отсутствие санитарных мертвых углов, скрывающих порошок.. Это снижает перекрестное загрязнение между партиями и соответствует потребностям смены нескольких продуктов..
Защитные блокировки — сложный элемент приемки.. Многие неисправности появляются только в ненормальных условиях.. Не пропускайте эти тесты.
Испытание на холостом ходу — это лишь базовое суждение.. Это не отражает производительность производства.
Бегите на трех скоростях: низкий, рейтинг, и максимум. Каждый забег длится не менее 30 минуты. Обратите внимание на общий шум и повышение температуры.. проигрыватель, компрессионные ролики, и кормушка должна работать без посторонних звуков. Выполните сравнение заданной и фактической скорости.. Проверьте автоматический цикл смазки, а также запуск и остановку пылеудаляющего вентилятора..
Примечание: работа без нагрузки только доказывает, что таблеточный пресс может вращаться. Прохождение его не означает, что производство с материалом пройдет. Производительность ядра зависит от двух специальных тестов ниже..
Это самая важная часть. Это отличает HGZP-45D от обычных таблеточных прессов.. На многих машинах, параметры экрана можно изменить, но реальный механизм не работает.
HMI должен позволять независимую настройку давление предварительного сжатия и основное сжатие. Рецепты можно сохранять и вызывать из памяти.. Измените параметры давления и подтвердите, что показания датчика изменяются вместе.. Запускайте предварительное сжатие и перегрузку основного сжатия отдельно.. Убедитесь, что защитное отключение работает..
Объедините это с нагрузочным тестом. Сравните твердость таблетки с включенным и выключенным предварительным сжатием. Это доказывает, что механизм предварительного сжатия действительно работает.. Это не просто значение, отображаемое на экране.
Откройте 1# разрядка и 2# выгружать отдельно. Затем откройте оба канала вместе. Механизмы должны двигаться плавно, а сбор материала должен работать.. Положения выпускной перегородки должны быть регулируемыми и фиксируемыми..
На этапе загрузки, возьмите пробы таблетки в таблетпрессе из двух торговых точек отдельно. Сравните вес, твердость, и постоянство толщины. Если отклонение между двумя каналами слишком велико, сортировка готовой продукции становится затруднительной. Это ключевой элемент неисправности 45D..
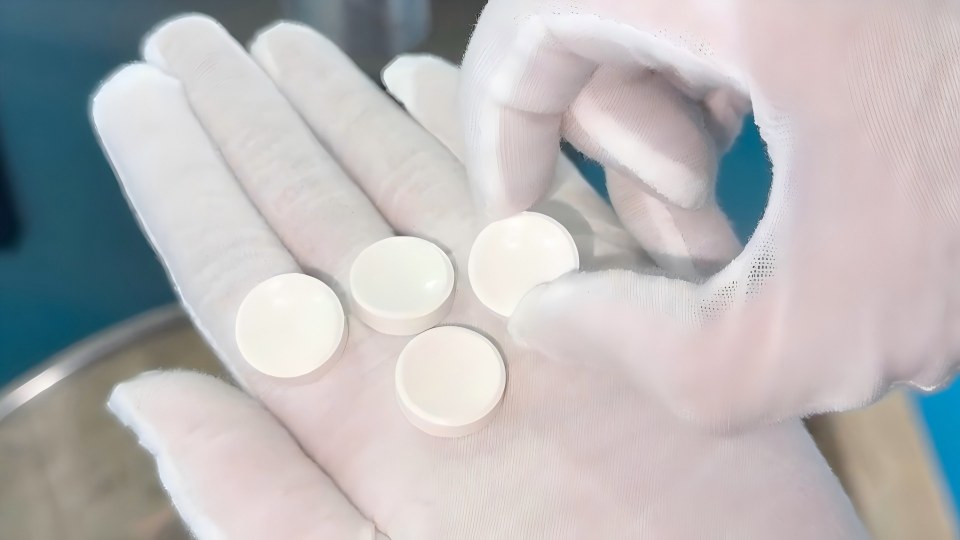
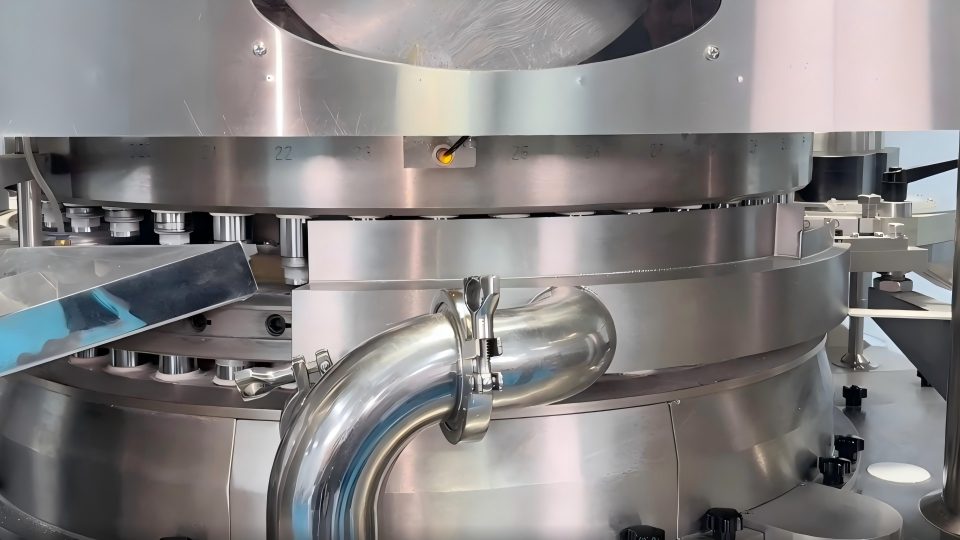
Используйте моделируемые гранулы для испытания под нагрузкой.. Работайте на нескольких скоростях, чтобы полностью имитировать производственные условия..
Полное сохранение рецептов и тесты на отзыв, и запись тревожных событий. Для экспортных проектов Северной Америки, протестировать аудиторский след. Продемонстрируйте быструю разборку кормушки., удары руками, и разгрузочные части. Оценка очищаемости на соответствие требованиям cGMP.
Заполните фактические измеренные данные для всех пунктов контрольного списка заводских приемочных испытаний.. Оценивайте каждый пункт честно, насколько он пройден или нет.. Если появляются проблемы, записать номер отклонения, описание неисправности, и корректирующий план. Закройте их перед отправкой.
Для изделий проверки, которые не могут быть обработаны на заводе, отметьте их четко. Оставьте их для ключевого рассмотрения в SAT на сайте клиента.. Протокол заводских приемочных испытаний требует подписей обеих сторон.. Он служит важным входным документом для проверки IQ клиента на месте..
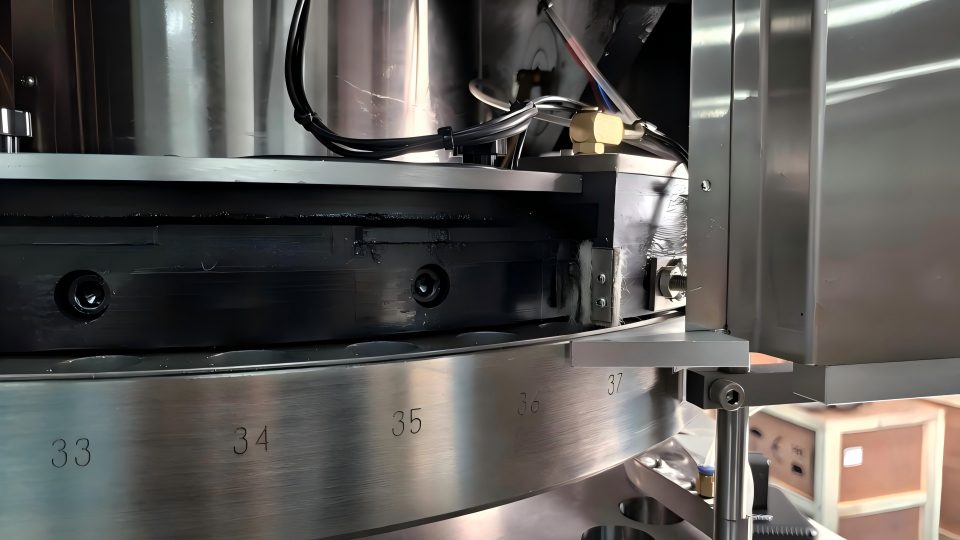
Примечание: Прохождение испытаний без нагрузки≠готовность к производству. Перейдите к моделированному и нагрузочному тестированию..
Основой заводских приемочных испытаний HGZP-45D FAT является целевая проверка.. Это не обычное подписание.
Сосредоточьтесь на двух специальных структурах: двойное сжатие и двойной разряд. Используйте моделируемое нагрузочное тестирование и проверки соответствия cGMP в реальной практике.. Многие компании рассматривают FAT как простой процесс.. После прибытия, они обнаруживают сбой предварительного сжатия, неравномерное качество между двумя каналами, или несоответствующая смазка. Это стоит времени и денег.
Остановка рисков на заводе защищает последующую проверку и сокращает цикл запуска.. Пресс-таблетки Jinlu Packing проданы 85 страны мира. Конструкция машины соответствует стандартам cGMP.. Мы предоставляем услуги по вводу в эксплуатацию на месте в соответствии с потребностями проекта.. Со стабильным оборудованием и полным обслуживанием, мы помогаем фармацевтическим потребителям беспрепятственно завершить приемку и запуск производства.