
O dimensionamento de um produto em cápsula do laboratório para a produção comercial requer verificações sistemáticas da formulação, invólucro da cápsula, processo de enchimento, controles em processo, embalagem e estabilidade, e qualificação de equipamentos. Os principais fatores incluem propriedades de fluxo de pó, preencher peso e densidade, escolha do material da cápsula (gelatina vs HPMC), tecnologia de dosagem e configurações da máquina. Um teste em escala de produção com a formulação real é essencial para confirmar o desempenho na velocidade alvo e no peso de enchimento. Controles de qualidade (peso bruto/líquido da cápsula, integridade do selo, Gráficos IPC) e embalagem primária adequada (blister vs frasco com barreiras de umidade/oxigênio) salvaguardar a uniformidade e estabilidade do conteúdo. Finalmente, definir protocolos FAT/IQ/OQ/PQ para o enchedor de cápsulas, garantindo que atenda às suas especificações em todas as velocidades e produza lotes consistentes. Use a lista de verificação abaixo para orientar sua expansão e trabalhar em estreita colaboração com seu fornecedor de equipamentos para enchimento de cápsulas para diminuir o risco da transferência para a produção comercial.
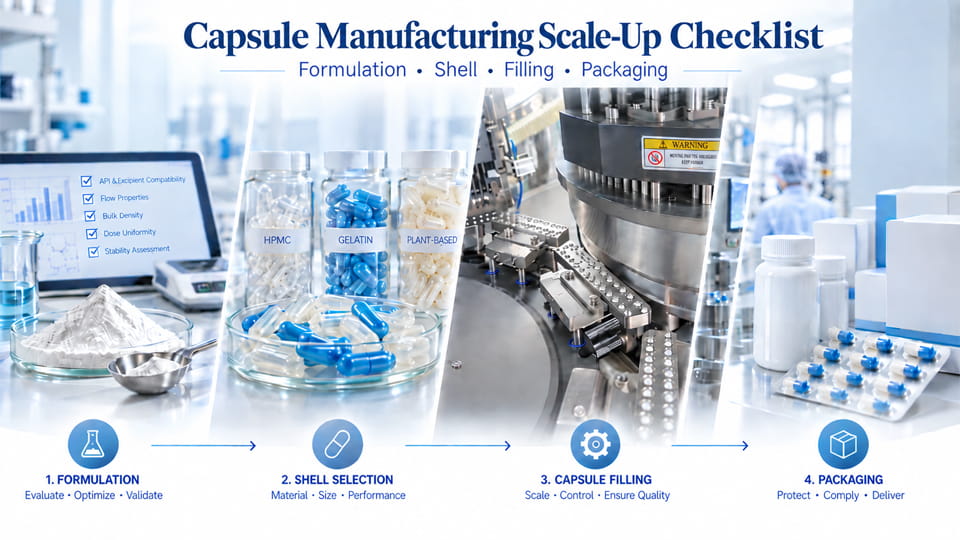
O aumento de escala da cápsula é o processo de transferência de um processo de formulação e envase de lotes de laboratório para produção piloto e comercial completa. Envolve verificar que propriedades de mistura em pó, preencher peso, tecnologia de dosagem e configurações da máquina pode atender com segurança às especificações do produto em maior escala. Orientação da FDA (SUPAC-IR) cobre explicitamente mudanças como aumento de escala de produção e mudanças de equipamentos para formas farmacêuticas orais sólidas. Na prática, aumento de escala significa identificar parâmetros críticos do processo (CPPs) e atributos de qualidade (CQAs) durante o desenvolvimento, e depois confirmá-los em execuções piloto e de engenharia antes da produção total.
Os principais estágios incluem:
Antes da produção em grande escala, revise todos os aspectos do seu produto e processo. Resumindo, garanta que você:
Cada um dos itens acima é explicado em detalhes abaixo. Depois de ler, use o Lista de verificação de aumento de escala acionável (no final do artigo) para marcar cada item.
Fluibilidade do Pó: A precisão do enchimento da cápsula depende do fluxo consistente de pó. Caracterize sua mistura usando múltiplas métricas — não existe um único “número de fluxo”. USP <1174> observa que o fluxo de pó é "multifacetado" e requer vários testes. Medir a densidade aparente/explorada (para calcular o Índice de Carr e a Razão de Hausner) e índices simples como ângulo de repouso como primeira passagem. Esteja alerta que pós finos ou coesos podem apresentar comportamento variável: adesão e coesão aumentam acentuadamente em tamanhos de partículas pequenos, e pós sensíveis à umidade podem endurecer ou grudar com o tempo.
Densidade aparente e volume de preenchimento: Sempre relacione o peso da cápsula (mg) para volume de pó. Use a fórmula:
Volume de pó necessário ≈ Peso de enchimento alvo / Densidade aparente
Por exemplo, um tamanho 0 cápsula de gelatina (≈0,68 mL de volume) precisa de cerca de 0,408g de um pó de densidade aparente de 0,60g/mL. Se o seu alvo preencher (E.G.. 500 mg) excede esse volume solto, antecipar que serão necessários pinos de compactação ou compactação do dosador. Resumidamente, calcular o volume versus tamanho da cápsula para cada formulação para garantir uma combinação viável. (Se o volume estiver apertado, você pode precisar de uma cápsula maior ou de uma formulação mais compactável.)
Tamanho de partícula & Segregação: Verifique a distribuição do tamanho das partículas de cada componente. Partículas muito finas podem causar poeira e fluxo deficiente; grandes diferenças de tamanho arriscam a segregação da mistura durante o manuseio. Use peneira ou dimensionamento a laser e verifique a homogeneidade da mistura. Para formulações com um valor muito pequeno (E.G.. <50 µm) componente, considere granulação ou adição de deslizantes.
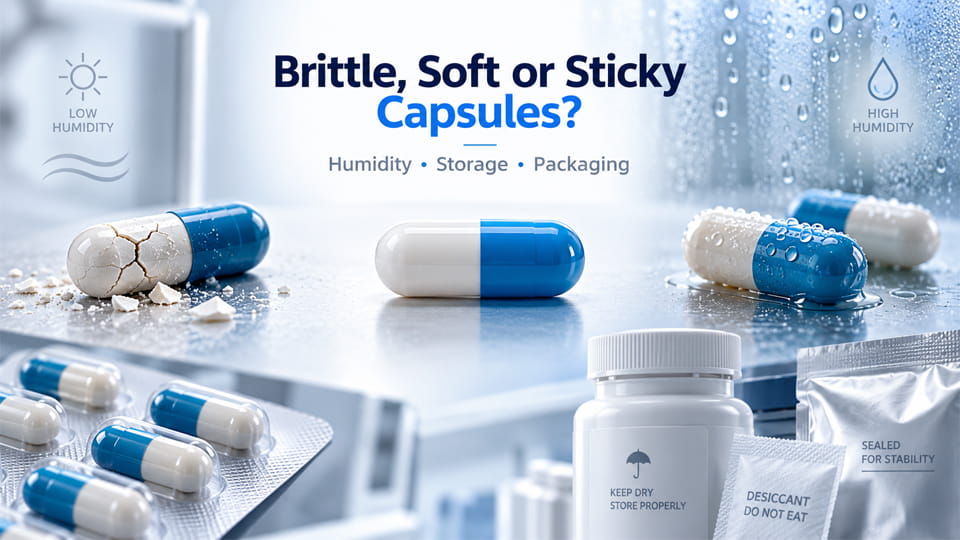
Umidade / Coesão: Pós higroscópicos ou pegajosos podem aderir à tremonha ou às peças de dosagem. Realize um breve teste de estresse de umidade: expor uma amostra ao RH de processamento esperado e ver se o fluxo muda (endurecimento, aglomeração). Se a umidade for uma preocupação, planejar funis de alimentação desumidificados ou dispositivos antiestáticos. Não confie apenas nas especificações; pequenas mudanças de umidade podem transformar um pó de fluxo livre em um pó problemático.
Confirmar a dose desejada: Certifique-se de saber o peso de preenchimento alvo exato (mg) e tamanho de cápsula desejado. Registre-os claramente em seus documentos de desenvolvimento e transferência. Variações de densidade aparente entre lotes podem afetar o tamanho de cápsula escolhido, portanto, confirme a densidade e o peso de preenchimento para pelo menos 2–3 lotes representativos.
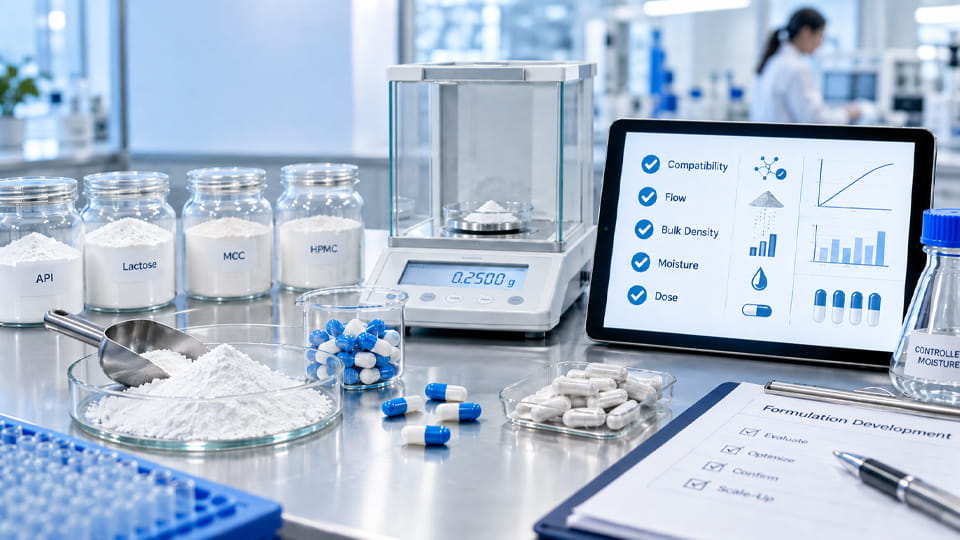
Escolher o material e o tamanho da cápsula é uma decisão crítica para aumentar a escala. A tabela abaixo compara gelatina e HPMC cápsulas duras, os dois tipos de shell mais comuns:
| Recurso | Cápsulas de Gelatina | HPMC (Vegetariano) Cápsulas |
| Material | Colágeno animal (gelatina) | Hidroxipropilmetilcelulose (polímero de celulose) |
| Teor de umidade típico | 12–16% | ~4–7% |
| Sensibilidade à umidade | Sensível – quebradiço se estiver muito seco, pegajoso se estiver muito molhado | Mais estável – a menor umidade da casca os mantém menos quebradiços |
| Velocidade de dissolução | Dissolver rapidamente (tradicionalmente preferido) | Um pouco mais lento que a gelatina (falta de enzimas protease) |
| Status vegetariano/alérgico | Não vegetariano (animal) | Adequado para veganos/vegetarianos |
| Custo | Custo geralmente mais baixo | Moderado (geralmente maior que a gelatina) |
| Casos de uso | Amplamente utilizado na indústria farmacêutica; ok para resistência à umidade? | Preferido para requisitos vegetais sensíveis à umidade ou rigorosos |
| Monografia regulatória | Cápsulas de gelatina dura (USP/NF) | Hipromelose Dura (Vegetal) Conchas de cápsula (USP/NF) |
| Capacidade de preenchimento vs.. tamanho | Todos os tamanhos disponíveis; alto volume de preenchimento para determinado tamanho | Gama semelhante; cápsulas grandes de HPMC estão disponíveis |
Pontos-chave: Gelatina é tradicional e barata, mas absorve a umidade do ar e pode tornar-se quebradiço ou pegajoso com as mudanças de umidade. As cápsulas de HPMC contêm muito menos água e geralmente são melhores para formulações sensíveis à umidade. Se a sua formulação for higroscópica ou sensível à umidade, HPMC (vegetariano) as cápsulas costumam ser um ponto de partida mais seguro. Por outro lado, se o custo for baixo e a umidade não for um problema, gelatina é aceitável para muitos produtos. (Para necessidades especiais, pululano ou existem outras cascas vegetais – pullulan, por exemplo, tem excelentes propriedades de barreira ao oxigênio, mas isso pode estar além do escopo inicial de expansão.)
Verifique também o tamanho da cápsula vs.. preencher peso: os tamanhos 000–5 variam de ~1,37mL até 0,13mL. Use a densidade aparente/comprimida do seu pó para escolher um tamanho de cápsula que acomode a dose completa sem compressão excessiva. Jinlu's guia de tamanho de cápsula fornece gráficos de capacidade, se necessário.
Finalmente, verifique as dimensões da carcaça e o mecanismo de travamento. Fornecedores de cápsulas mantêm tolerâncias rígidas, mas é uma boa prática coletar amostras e pesar conchas vazias (cap + corpo) para consistência. A variação de peso de casca para casca pode aparecer falsamente como desvio de peso de enchimento. Em operações, use sempre um tara ou CQ baseado no peso, em vez de depender de um peso médio da casca.
Os enchimentos de cápsulas vêm em diferentes mecanismos de dosagem. Os dois princípios principais são disco compactador (pistão) enchimento e Dosador (tubo) enchimento:
Nenhum dos sistemas é categoricamente melhor. Em testes comparativos, dosadores precisavam de mais compactáveis (coeso) pós, enquanto os enchimentos de disco compactador eram mais tolerantes às formulações lubrificadas. Ao aumentar a escala, combine o mecanismo da máquina de envase escolhida com as propriedades do pó: E.G.. se sua mistura flui muito livremente, uma máquina compactadora pode funcionar bem; se for pegajoso ou em dose muito baixa, considere uma configuração de dosador especializada. Se trocar de máquina (E.G.. laboratório vs planta usam tipos diferentes), espere reotimizar a formulação ou lubrificação.
Pontas:
Os dados de laboratório por si só não podem garantir sucesso rápido. Sempre execute um teste de formulação real no equipamento de enchimento de cápsulas pretendido. Use a mistura de produção real, invólucro da cápsula alvo e peso de enchimento planejado. Programe o tempo em uma máquina de produção ou em escala piloto, idealmente, o modelo que você planeja comprar ou uma máquina representativa.
Etapas de teste:
1. Configurar: Registre tudo – ID do lote de formulação, densidade aparente/explorada, tipo de cápsula & tamanho, peças de dosagem, nível inicial da tremonha e configurações da máquina.
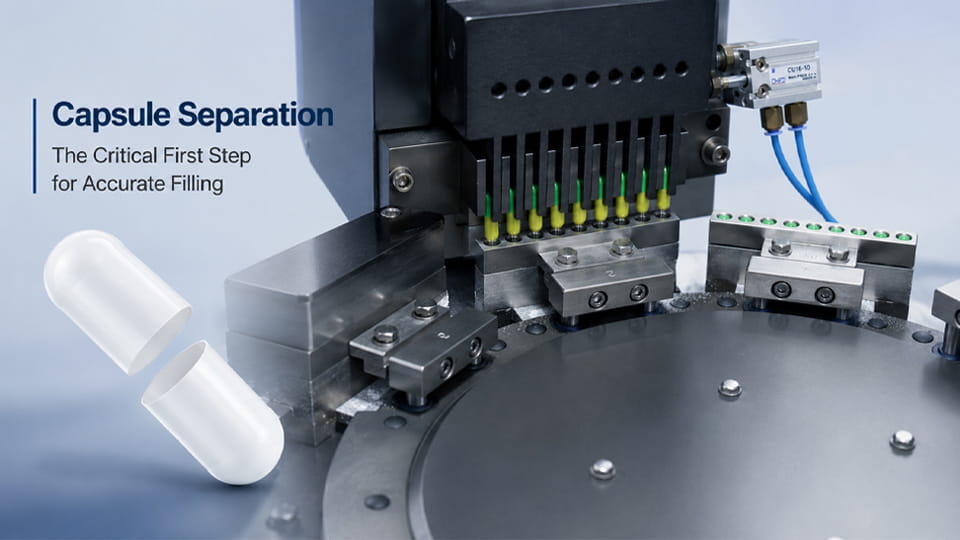
2. Teste de baixa velocidade: Comece em uma velocidade conservadora para verificar a alimentação básica: verifique isso cápsulas separadas, preencher, bloquear corretamente, e não há congestionamentos ou pontes.
3. Corrida em velocidade normal: Aumente a velocidade operacional planejada (E.G.. taxa de saída do projeto). Corra por um tempo fixo ou contagem (E.G.. 1,000 cápsulas), cápsulas de amostragem em todo.
4. Teste de alta velocidade: Finalmente, teste próximo à velocidade máxima nominal da máquina (se exigido pelo seu plano) para ver se o desempenho se mantém.
Medições: A cada passo de velocidade, meça pelo menos 10–20 cápsulas no início, meio e fim. Registrar peso bruto (cápsula + concha) e tara vazia separadamente. Calcule o peso líquido de preenchimento e sua média/variância. Nota rejeitada (abaixo do peso/sobrepeso) contagens e tipos (E.G.. cápsulas claras vs poeira). Observe também os problemas: ponte de tremonha, pó de pó escapando, quebra de cápsula, bloqueios inconsistentes, etc.. Tudo isso é registrado em uma lista de verificação ou registro.
Por exemplo, um estudo de caso descobriu que simplesmente aumentar a velocidade de enchimento em uma máquina dosadora aumentava a vibração, qual densificou o leito de pó e significativamente alterou o peso médio de preenchimento. Em outras palavras, uma breve demonstração em baixa velocidade não garante comportamento idêntico em velocidade máxima.
Cálculo de saída: Não confie apenas na velocidade nominal (cápsulas/hora) para planejar a produção. Produção horária real = (velocidade da máquina) × (fator de disponibilidade) × (bom rendimento de cápsulas). Espere algum tempo de inatividade (limpeza, recargas de tremonha, rejeita). Uma equação de planejamento simples é útil:
Resultado eficaz (cápsulas/hora) ≈ Velocidade nominal × 0.85 × Rendimento
(ajustar 0.85 como uma eficiência de tempo de execução típica, e rendimento como 1 – taxa de rejeição).
Use o teste para coletar dados para esse cálculo. Por exemplo, se a velocidade da máquina for 50,000 bonés/hora, mas você consegue 2% rejeita e 90% tempo de atividade, sua produção efetiva pode ser de aproximadamente 44.100 cápsulas/hora. Isso informa o dimensionamento do equipamento para produção comercial.
Implemente controles em linha e de laboratório para detectar problemas antecipadamente durante lotes de expansão:
Escolher a embalagem primária correta é essencial para cápsulas comerciais:
A verdadeira vida útil depende de todo o sistema: pó + cápsula + embalagem + condições de armazenamento. Uma vez escolhida a embalagem, preparar amostras de estabilidade ICH (acelerado e de longo prazo) naquele fechamento final do contêiner. Monitore atributos críticos: potência, dissolução, teor de umidade, integridade da cápsula e quaisquer produtos de degradação. Se o seu produto for sensível à umidade ou oxidação, teste com e sem dessecantes ou absorvedores de oxigênio para ver seu impacto. Lembrar: o prazo de validade da estabilidade é para o produto acabado em sua embalagem, não apenas a cápsula vazia. Os resultados de estabilidade podem levar a mudanças nas embalagens (E.G.. adicionando dessecante, usando blisters de papel alumínio) ou até mesmo revisitando a escolha do material da casca.
Antes dos lotes comerciais, qualifique seu equipamento de enchimento de cápsulas e estabelecer critérios de aceitação:
Envolva a qualidade e a engenharia desde o início. Lembre-se dos regulamentos da FDA/UE (BPF) espero que você valide e documente todo o processo. De acordo com orientação da indústria, uma expansão bem-sucedida alinha os parâmetros do processo e os protocolos de CQ desde o início, para que o programa seja “dimensionado sem desvio”. Trabalhe com seu fornecedor de equipamentos para garantir que os planos de projeto e validação estejam no caminho certo.
Use a lista de verificação a seguir ao se preparar para a produção comercial de cápsulas. Verifique cada item conforme ele é concluído:
| Etapa & Categoria | Tarefa da lista de verificação |
| Formulação | ☐ Confirme a dose alvo e o tamanho da cápsula (calcular o volume de preenchimento necessário) |
| ☐ Medir volume & densidades aproveitadas (calcular o índice de Carr, Razão de Hausner) | |
| ☐ Teste o fluxo de pó (ângulo de repouso, célula de cisalhamento ou reometria, se necessário) | |
| ☐ Avaliar a distribuição do tamanho das partículas e o risco de segregação | |
| ☐ Verifique a sensibilidade à umidade / higroscopicidade (teste de umidade em pequena escala) | |
| ☐ Garanta a homogeneidade da mistura e a uniformidade do conteúdo da API | |
| Cápsula | ☐ Escolha o material da casca (gelatina, HPMC, etc.) com base na umidade e nas necessidades regulatórias |
| ☐ Confirme as dimensões da cápsula, consistência de volume e peso | |
| ☐ Verifique os recursos de travamento da cápsula e a compatibilidade com o preenchimento | |
| ☐ Solicite e teste cápsulas de amostra do fornecedor aprovado | |
| Processo de preenchimento | ☐ Selecione o mecanismo de dosagem (pinos/disco compactadores vs dosador) com base nas propriedades da formulação |
| ☐ Instale as ferramentas corretas (classificador de cápsulas, pinos/discos de enchimento, etc.) | |
| ☐ Definir parâmetros preliminares da máquina (velocidade, profundidade de compactação, altura do alimentador, etc.) | |
| ☐ Realizar corridas piloto: comece em velocidade lenta, então na velocidade planejada | |
| ☐ Colete dados de peso de preenchimento (líquido & bruto) e calcular a variabilidade | |
| Teste de máquina | ☐ Execute um teste completo com a formulação e cápsula reais em baixo, velocidades normais e máximas |
| ☐ Grave a velocidade versus a saída e observe qualquer ponte, problemas de poeira ou alimentação | |
| ☐ Calcule o rendimento real (bonés/hora) considerando rejeições | |
| ☐ Inspecione as cápsulas cheias para enchimento, bloqueio, e defeitos visuais | |
| Controle de qualidade em processo | ☐ Monitore o peso bruto/líquido da cápsula, desvio e tendência do peso de preenchimento |
| ☐ Verifique a variação de peso em relação às especificações (USP <905> se aplicável) | |
| ☐ Implementar inspeções de cápsulas (bloqueio, cor, dano) | |
| ☐ Realizar testes preliminares de dissolução/uniformidade de conteúdo em amostras piloto | |
| Embalagem & Estabilidade | ☐ Escolha embalagem primária (bolha, tira, ou garrafa) com barreira adequada |
| ☐ Incluir dessecantes ou barreiras de oxigênio, se necessário | |
| ☐ Planeje e comece os testes de estabilidade no pacote final (Eu protocolos) | |
| ☐ Testar lotes de protótipos quanto ao prazo de validade (umidade, degradação) | |
| Qualificação de Equipamentos | ☐ Definir critérios de aceitação (precisão de preenchimento, velocidade, taxa de rejeição, etc.) |
| ☐ Execute FAT no enchimento de cápsulas com placebo ou produto real | |
| ☐ QI completo (listas de verificação de instalação, calibração) | |
| ☐ OQ completo (faixa de velocidade do desafio, alarmes, intertravamentos) | |
| ☐ Execute QP (≥3 lotes consecutivos atendendo às especificações) | |
| Documentação | ☐ Finalizar modelos de registro de lote e SOPs de transferência de tecnologia |
| ☐ Compilar FMEA / avaliação de risco e protocolos de validação | |
| ☐ Treinar operadores e controle de qualidade em mudanças e controles de processos |
Se você nunca usou esta máquina de cápsulas ou esta formulação naquele equipamento, planejar um julgamento formal. Jinlu recomenda: “testar a formulação real no equipamento de enchimento de cápsulas proposto sob condições operacionais realistas” para evitar surpresas. Isso pode ser feito como parte do FAT com o fornecedor ou como um R dedicado&Sessão D. Durante a gordura, insista em usar seu material de preenchimento, cápsula, e faixa de velocidade. Após a instalação, executar testes de aceitação do site (SENTADO) então IQ/OQ antes de qualquer produção de rotina. Envolver o fornecedor do equipamento desde o início (para testes, ferramentas personalizadas ou configuração de software) pode reduzir significativamente o risco da expansão.
Scale-up é um esporte de equipe. O sucesso requer colaboração entre desenvolvimento (formulação), engenharia (equipamento), equipes de qualidade e produção. Seguindo esta lista de verificação, você garante que nenhum fator crítico seja esquecido. O processo acaba por levar a consistente, cápsulas de alta qualidade em volumes comerciais.
Pronto para aumentar sua produção de cápsulas? Os especialistas da Jinlu podem apoiar todas as etapas, desde testes de pó até FAT. Contate-nos para agendar um teste em escala de produção de sua formulação em nossa máquina de envase de cápsulas. Fornecemos serviços FAT/IQ/OQ e integração personalizada para ajudá-lo a alcançar a produção comercial sem problemas.
A expansão da fabricação de cápsulas é o processo de mover um produto de cápsula do laboratório ou lotes piloto para a produção comercial, mantendo o desempenho consistente da formulação, preencher peso, qualidade do produto, estabilidade, e eficiência de produção.
Antes da expansão, verificar a fluidez do pó, densidade aparente e compactada, tamanho de partícula, sensibilidade à umidade, compatibilidade do invólucro da cápsula, peso de preenchimento alvo, Tamanho da cápsula, método de enchimento, velocidade da máquina, controles em processo, embalagem, estabilidade, e requisitos de validação.
Muitas vezes sim, mas não deve ser assumido automaticamente. Uma formulação que funciona bem num lote pequeno pode comportar-se de forma diferente em volumes de produção mais elevados porque o manuseamento do pó, mistura, vibração, condições de alimentação, umidade, e a velocidade de enchimento da cápsula pode mudar.
A fluidez do pó afeta a consistência com que o material entra na área de dosagem de um enchedor de cápsulas. Fluxo fraco ou instável pode causar pontes, alimentação inconsistente, variação de peso de preenchimento, geração de poeira, e velocidade de produção reduzida. O fluxo deve, portanto, ser avaliado antes do enchimento em escala comercial.
Comece com a dose alvo, densidade aparente do pó, volume de preenchimento necessário, e o método de enchimento. A cápsula selecionada deve fornecer volume utilizável suficiente sem exigir compressão excessiva do pó. Recomenda-se um teste de enchimento em escala de produção antes que o tamanho da cápsula seja finalizado.
A escolha depende da formulação, sensibilidade à umidade, ambiente de armazenamento, requisitos regulatórios ou dietéticos, e sistema de embalagem. Cápsulas de gelatina são amplamente utilizadas, enquanto as cápsulas de HPMC são frequentemente consideradas para formulações que requerem menor umidade da casca ou materiais à base de plantas.
Maior velocidade da máquina pode alterar a alimentação de pó, densidade do leito de pó, vibração, tempo de permanência, e comportamento de dosagem. Por esta razão, peso de enchimento estável em baixa velocidade não prova automaticamente que o processo permanecerá estável em velocidade de produção normal ou máxima.
Sim, especialmente para coeso, higroscópico, baixa densidade, dose alta, ou formulações difíceis. Um teste de máquina real usando o pó real, invólucro da cápsula, peso de preenchimento alvo, e a velocidade de produção planejada ajuda a verificar a precisão da dosagem, saída, taxa de rejeição, e estabilidade do processo.
Nenhum dos formatos é universalmente melhor. As bolhas são frequentemente selecionadas quando a proteção de dose individual e fortes barreiras contra umidade são importantes, enquanto as garrafas são eficientes para contagens maiores e produção de alto volume. A escolha final deve ser baseada em dados de estabilidade, requisitos de barreira, necessidades do mercado, e capacidade de produção.
A abordagem mais segura é tratar o aumento de escala como um processo controlado, em vez de simplesmente aumentar a velocidade da máquina.. Caracterizar a formulação, confirmar a compatibilidade da cápsula-invólucro, estabelecer parâmetros de enchimento através de testes, monitorar a consistência do peso de enchimento, verificar a capacidade do equipamento e garantir que a embalagem downstream possa corresponder à produção. Documente as condições de processo aprovadas e investigue os desvios antes da produção comercial completa.
Referências:
1.Propriedades de sorção e dessorção de umidade da gelatina, Cápsulas duras de HPMC e pululano —— PubMed
2.CONSIDERAÇÕES TÉCNICAS E REGULATÓRIAS PARA A GESTÃO DO CICLO DE VIDA DE PRODUTOS FARMACÊUTICOS —— Eu Q12
3.EudraLex – Volume 4 – Boas Práticas de Fabricação (BPF) diretrizes —— Comissão Europeia
4.Efeitos das propriedades de fluxo do pó na uniformidade do peso do enchimento da cápsula —— PubMed
5.Características de difusão de umidade e permeabilidade de cápsulas de hidroxipropilmetilcelulose e gelatina dura —— PubMed
6.Validação de Processo: Princípios e Práticas Gerais —— FDA