
Nas compras de equipamentos farmacêuticos, muitos engenheiros de controle de qualidade e equipamentos cometem dois erros com FAT. Primeiro, eles apenas verificam documentos em papel e fazem uma execução simples sem carga. Segundo, eles ignoram verificações especiais de desempenho para estruturas específicas do modelo. A 45D, também conhecida como máquina de prensar comprimidos, Máquina de prensagem de comprimidos, prensador de comprimidos, ou compressor de comprimidos, usa compressão dupla e descarga dupla. Ambas as estruturas precisam de verificação dedicada.
O que são testes de aceitação de fábrica(GORDO)? É uma verificação estruturada feita nas instalações do fabricante antes do envio. O Prensa para comprimidos HGZP-45D estrutura é complexa. Os testes de aceitação de fábrica devem abranger documentos, montagem mecânica, segurança e sistemas elétricos, mecanismos especiais, teste de carga, conformidade, e fechamento de desvio. Os testes de aceitação de fábrica da FAT também devem verificar estruturas específicas do modelo, Conformidade com cGMP, e 21 Parte CFR 211 requisitos item por item.
Uma vez que o equipamento é embalado e enviado por via marítima, defeitos estruturais são caros para consertar. Retrabalho e substituição de peças demoram muito. Custo extra aparece, e o início da produção atrasa. É por isso máquina de prensa de comprimidos FAT deve ser minucioso. Resolve a maioria dos riscos ocultos antes da máquina sair da fábrica.
Os documentos são a base de entrada para o trabalho SAT e IQ/OQ. Verifique cada item de configuração em relação ao URS. Isso evita entrega incompatível. Antes de começar, aprenda como criar uma lista de verificação de teste de aceitação de fábrica eficaz que cubra cada item específico do modelo. Uma lista de verificação de teste de aceitação de fábrica clara mantém todas as etapas de verificação rastreáveis.
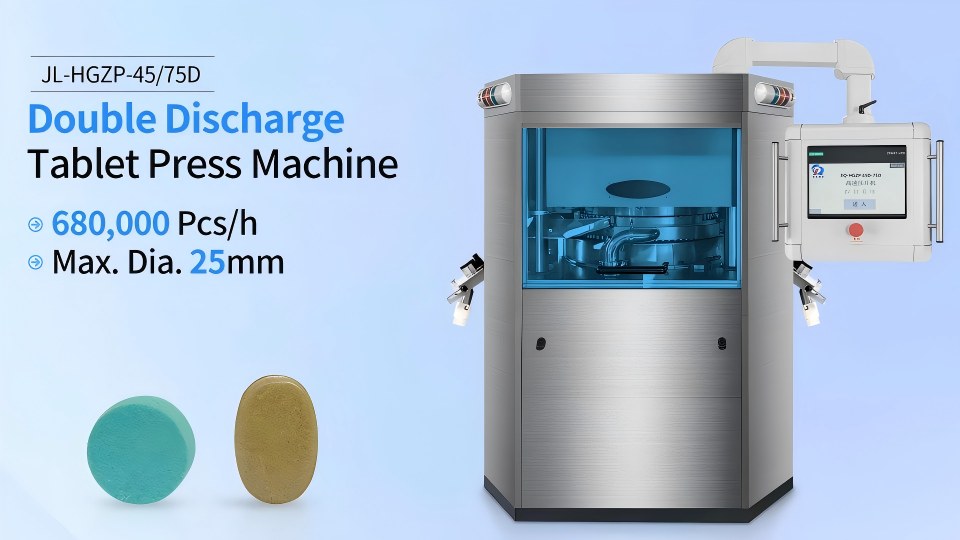
Verifique todo o modelo da máquina, a contagem de dados de 45 socos, mecanismo de compressão dupla, descarga dupla, alimentador forçado, e sistema de remoção de poeira contra o contrato. As peças de contato devem passar 316 aço inoxidável verificação de materiais. As peças em contato com o produto adotam aço inoxidável 316L, oferecendo excelente resistência à corrosão. Todo o conjunto segue o ss de aço inoxidável 316 padrão de qualidade declarado no contrato. Instrumentos de pressão e temperatura precisam de testes e calibração. Os lubrificantes devem ter certificação NSF H1 para atender aos requisitos de controle de lubrificação farmacêutica.
Colete esquemas elétricos, diagramas pneumáticos, diagramas de lubrificação, e a lista completa de peças de reposição. Entregar a operação, manutenção, e manuais de POP de limpeza. Incluir a pasta pd de teste de aceitação de fábrica com documentos de protocolo, registros de teste, e certificados de calibração.
Para projetos de exportação norte-americanos, confirmar a versão da IHM e funções de trilha de auditoria. Estes devem caber 21 Parte CFR 11 requisitos de sistema informatizado.
As verificações mecânicas não envolvem apenas uma aparência limpa. Verifique a precisão da montagem da prensa para comprimidos, peças móveis, e pontos de risco de lubrificação.
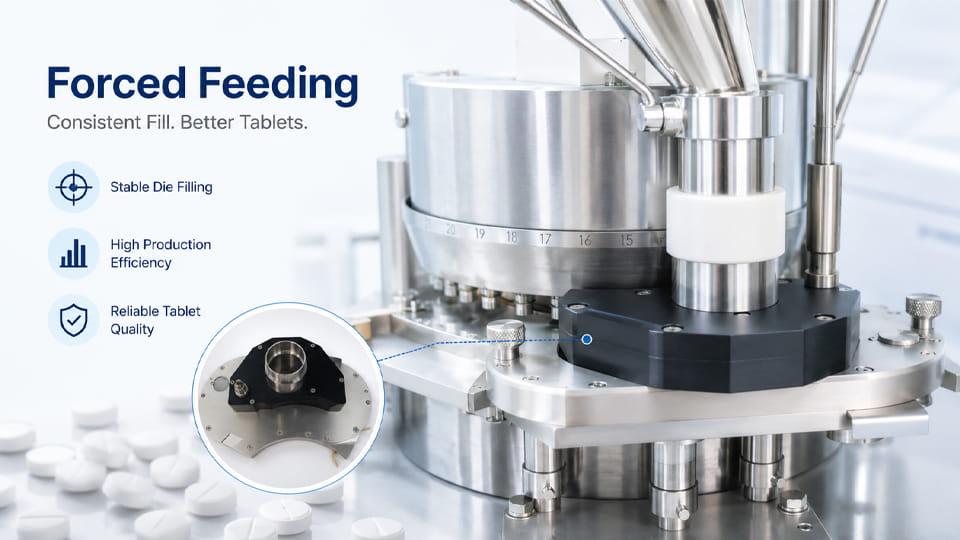
As superfícies de contato do material não devem apresentar rebarbas ou arranhões. Meça o desvio da plataforma giratória. Os conjuntos de rolos de pré-compressão e compressão principal devem estar apertados, sem folga. Os dois conjuntos de defletores de descarga dupla e as peças do divisor de fluxo devem ser instalados corretamente e mover-se suavemente. O alimentador forçado e conjuntos de punção devem ser fáceis de desmontar, sem limpeza de cantos mortos.
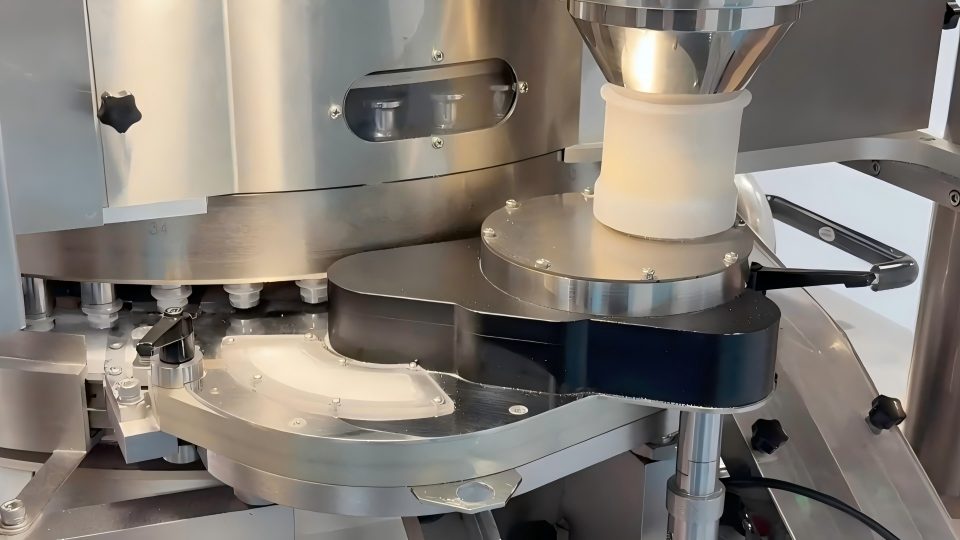
Na prensa para comprimidos HGZP-45D, nunca aplique graxa no meio dos trilhos-guia. O óleo é fornecido apenas aos rolamentos e pontos de engrenagem em ambos os lados. Confirme cada ponto de lubrificação em FAT. Isso para lubrificante de vazar na área do material, reunião 21 Parte CFR 211 requisitos. Verifique todas as conexões pneumáticas quanto a vazamentos ao mesmo tempo.
Conclua um conjunto completo de demonstração de desmontagem de moldes para prensas de comprimidos no local. Confirme se a mudança ocorre sem problemas e se os fixadores travam de forma confiável. Simular uma condição de produção de mudança de material. Veja como é fácil remover peças em contato com o produto. Avalie a limpeza, sopro, e acesso de enxágue. Confirme que não há cantos mortos sanitários que escondam pó. Isso reduz a contaminação cruzada entre lotes e atende às necessidades de troca de vários produtos.
Os intertravamentos de segurança são um item de difícil aceitação. Muitas falhas só aparecem em condições anormais. Não pule esses testes.
O teste de funcionamento sem carga é apenas um julgamento básico. Não representa o desempenho da produção.
Corra em três velocidades: baixo, avaliado, e máximo. Cada corrida dura pelo menos 30 minutos. Observe o ruído geral e o aumento da temperatura. A plataforma giratória, rolos de compressão, e o alimentador devem funcionar sem sons anormais. Realize uma comparação entre a velocidade definida e a velocidade real. Verifique o ciclo de lubrificação automática e o arranque e paragem do ventilador de remoção de pó.
Observação: uma corrida sem carga apenas prova que a prensa de comprimidos pode girar. Passar não significa que a produção com material vai passar. O desempenho principal depende dos dois testes especiais abaixo.
Esta é a parte mais crítica. Ele separa a HGZP-45D das prensas de comprimidos comuns. Em muitas máquinas, parâmetros da tela podem ser alterados, mas o verdadeiro mecanismo não funciona.
A IHM deve permitir configuração independente de pré-compressão e pressão de compressão principal. As receitas podem ser salvas e recuperadas. Modifique os parâmetros de pressão e confirme se as leituras do sensor mudam juntas. Acionar pré-compressão e sobrecarga de compressão principal separadamente. Verifique se o desligamento da proteção funciona.
Combine isso com um teste de carga. Compare a dureza do comprimido com a pré-compressão ativada e desativada. Isso prova que o mecanismo de pré-compressão realmente funciona. Não é apenas um valor mostrado na tela.
Abra o 1# descarga e 2# descarregar separadamente. Em seguida, abra os dois canais juntos. Os mecanismos devem funcionar suavemente e a coleta de material deve funcionar. As posições do defletor de descarga devem ser ajustáveis e traváveis.
Na fase de carga, retire o comprimido em amostras de prensas de comprimidos das duas saídas separadamente. Comparar peso, dureza, e consistência de espessura. Se o desvio entre os dois canais for muito grande, a classificação do produto acabado torna-se difícil. Este é um item chave de falha para a 45D.
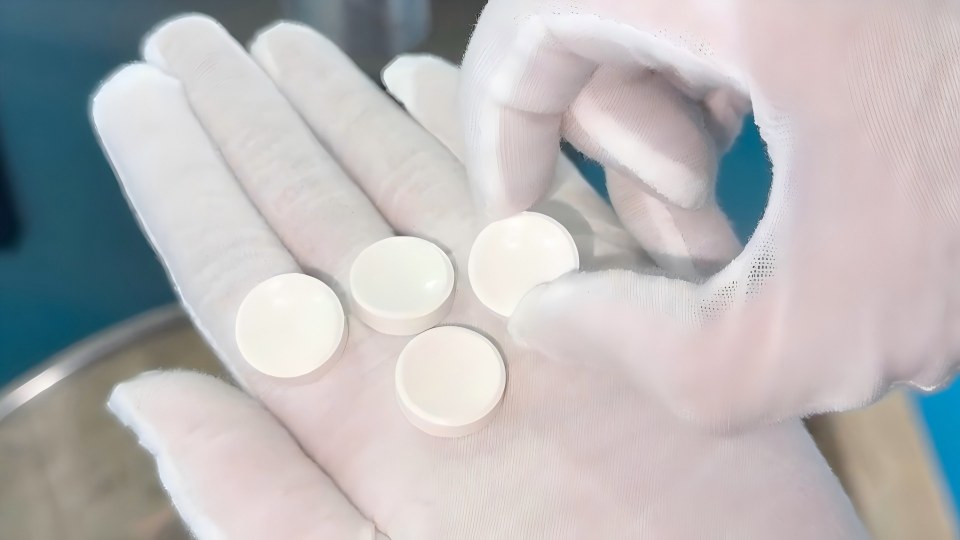
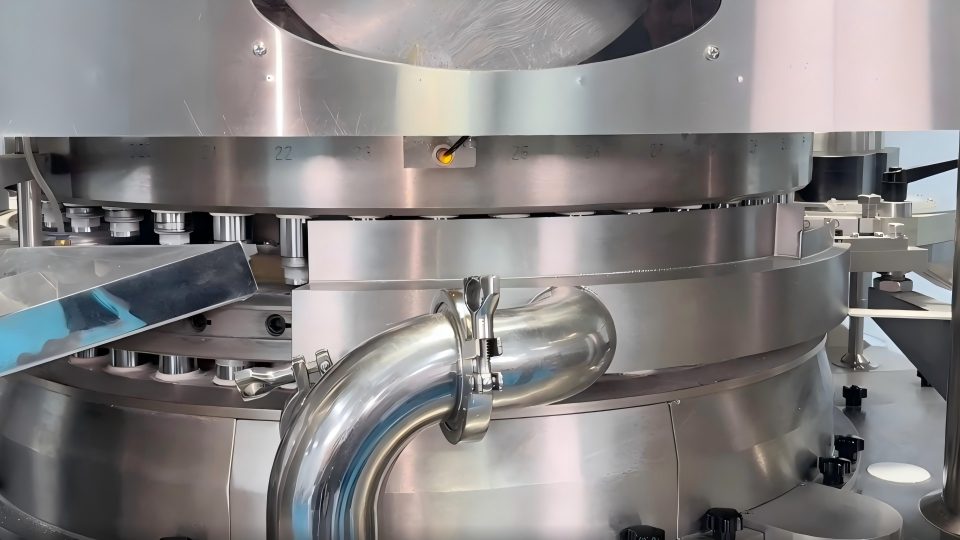
Use grânulos simulados para o teste de carga. Execute em múltiplas configurações de velocidade para simular totalmente as condições de produção.
Testes completos de armazenamento e recall de receitas, e gravação de eventos de alarme. Para projetos de exportação norte-americanos, testar a trilha de auditoria. Demonstrar a desmontagem rápida do alimentador, socos, e peças de descarga. Avalie a capacidade de limpeza para atender aos requisitos de cGMP.
Preencha os dados reais medidos para todos os itens da lista de verificação do teste de aceitação de fábrica. Julgue cada item honestamente como aprovado ou reprovado. Se aparecerem problemas, registre o número do desvio, descrição da falha, e plano corretivo. Feche-os antes do envio.
Para itens de validação que não podem ser finalizados na fábrica, marque-os claramente. Deixe-os para revisão principal no SAT no site do cliente. O relatório do teste de aceitação de fábrica exige assinaturas de ambas as partes. Serve como um importante documento de entrada para a validação de QI no local do cliente.
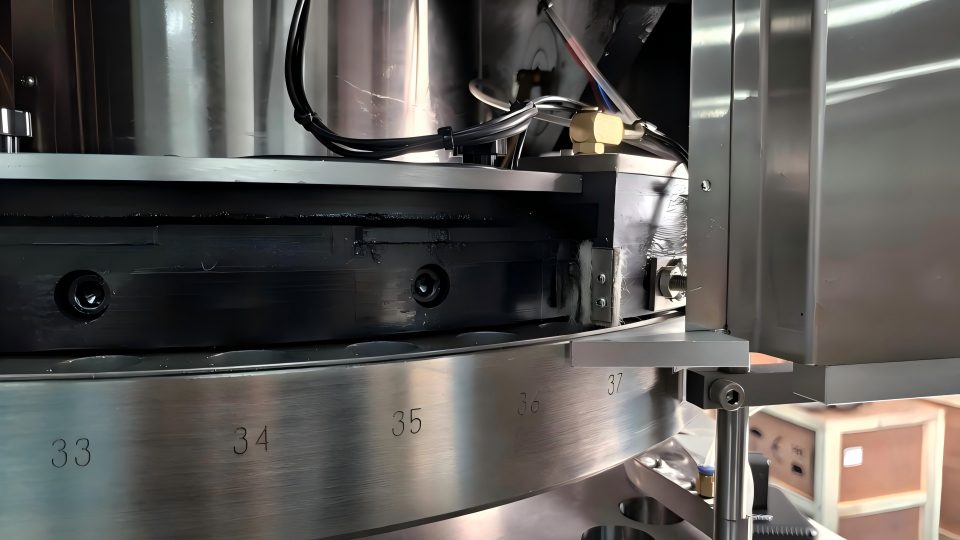
Observação: Passando no teste sem carga≠desempenho pronto para produção. Prossiga para testes de carga e específicos do modelo.
O núcleo do teste de aceitação de fábrica HGZP-45D FAT é a verificação direcionada. Não é uma assinatura rotineira.
Concentre-se em duas estruturas especiais: compressão dupla e descarga dupla. Coloque em prática testes de carga simulados e verificações de conformidade cGMP. Muitas empresas tratam o FAT como um processo simples. Após a chegada, eles encontram falha de pré-compressão, qualidade desigual entre dois canais, ou lubrificação não conforme. Isso custa tempo e dinheiro.
Interromper os riscos na fábrica protege a validação posterior e encurta o ciclo de inicialização. Os produtos Jinlu Packing para prensas de comprimidos foram vendidos para 85 países em todo o mundo. O design da máquina segue os padrões cGMP. Fornecemos serviço de comissionamento no local de acordo com as necessidades do projeto. Com hardware estável e serviço de processo completo, ajudamos os usuários farmacêuticos a concluir a aceitação e o início da produção sem problemas.