Defeitos no enchimento da cápsula pode aparecer de várias maneiras: peso de enchimento inconsistente, vazamento de pó, falha na separação da cápsula, travamento ruim, conchas quebradas, interferência, ou cápsulas vazias ou apenas parcialmente cheias. A causa nem sempre é a máquina de enchimento de cápsulas em si. Propriedades de fluxo de pó, qualidade do invólucro da cápsula, vazio, configurações de dosagem, alinhamento de ferramentas, velocidade da máquina, e as condições operacionais podem afetar o desempenho do enchimento.
Este guia explica os defeitos mais comuns no enchimento de cápsulas, o que normalmente os causa, e como solucioná-los passo a passo. Você também aprenderá como saber se um problema está mais provavelmente relacionado ao pó, cápsulas, ou equipamento de enchimento, e quais verificações fazer antes de alterar as configurações da máquina ou chamar um engenheiro de serviço. Se você opera uma máquina automática de enchimento de cápsulas, gerenciar a produção farmacêutica, ou estão avaliando equipamentos de enchimento de cápsulas para uma nova linha, este guia oferece uma maneira prática de identificar a causa raiz e reduzir problemas recorrentes de obturação.
A tabela abaixo resume vários problemas frequentes de enchimento de cápsulas, seus sintomas, e causas típicas. Cada um é explorado em detalhes nas seções a seguir.
| Tipo de defeito | Sintoma | Causa Comum(é) |
| Falha de Separação | As tampas e os corpos das cápsulas grudam ou caem juntos quando não deveriam. | Má qualidade da cápsula, perda de vácuo, ferramentas desalinhadas. |
| Quebra/rachaduras da cápsula | Rachado, cápsulas amassadas ou divididas antes, durante, ou depois de encher. | Conchas fracas/frágeis, pressão excessiva, encher demais. |
| Variação de peso de preenchimento | Cápsulas mal cheias ou cheias demais (peso fora das especificações). | Mecanismo de dosagem defeituoso, fluxo de pó fraco, problemas de esvaziamento da tremonha. |
| Resíduo de pó (Bonés empoeirados) | O pó adere ao exterior da cápsula ou derrama. | Má formação de lesmas, alta umidade do pó, controle inadequado de poeira. |
| Falhas de fechamento / Telescópico | Tampas não travadas corretamente ou desalinhadas (telescópico). | Segmentos de fechamento desalinhados, configurações de pin erradas, contaminação na fechadura. |
| Cápsulas Vazias | As cápsulas saem da linha sem preenchimento no interior. | Falhas de separação ou falta do eliminador de cápsula vazia; alimentação atolada. |
| Erros de alimentação/indexação | Várias cápsulas alimentadas, cápsulas ignoradas, ou geléias. | Desalinhamento do magazine, mecanismos de alimentação desgastados, falhas no mecanismo de alimentação dupla. |
| Selo/banda danificado | Cápsulas líquidas perdem o selo, ou a banda inviolável está com defeito. | Configurações de faixas incorretas, espessura de banda errada, preencher vazamento. |
Cada defeito tem um padrão e solução únicos. Nas seções abaixo, cobrimos essas oito categorias uma por uma: identificando sintomas, identificando as causas raízes, e tentando soluções.
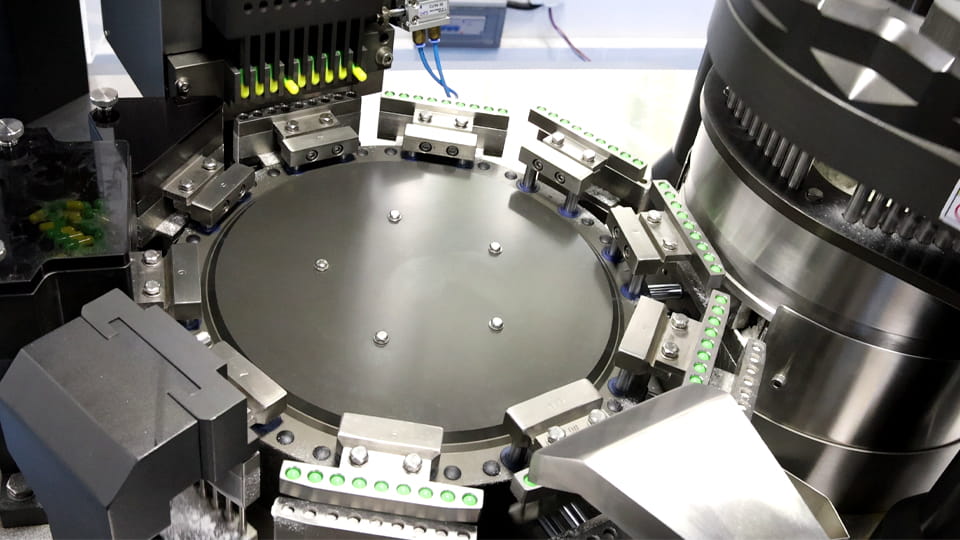
Na maioria dos enchimentos de cápsulas, cápsulas vazias entram em uma placa giratória e são separados por sucção a vácuo em duas partes: bonés (metades superiores) e corpos (metades inferiores). Se a separação falhar(leia mais: Por que as tampas e os corpos das cápsulas não conseguem se separar?), ambas as metades permanecem unidas ou caem incorretamente, parando a linha.
Sintoma: Cada ciclo, a tampa da cápsula permanece no corpo ou as tampas caem incorretamente no anel de alimentação. A máquina frequentemente emperra ou emite um alarme.
Possíveis causas: A má qualidade da cápsula ou o vácuo inadequado são os principais culpados. Cápsulas deformadas ou quebradiças podem não liberar. Linhas de vácuo sujas ou com vazamento, uma bomba de vácuo fraca, ou filtros entupidos podem roubar a sucção. Placas ou bandejas desalinhadas significam que a cápsula não pode assentar corretamente sob sucção. A umidade estática excessiva ou errada também pode fazer com que as tampas grudem. Mesmo que o seu sistema de vácuo seja novo, vazamentos ou ajustes incorretos muitas vezes entram sorrateiramente – impedindo que a tampa se solte do corpo de maneira limpa.
Solução de problemas: Primeiro, inspecionar as cápsulas. Use um medidor passa/não passa para verificar comprimentos e diâmetros. Substitua quaisquer cápsulas fora de especificação ou danificadas. Verifique o vácuo: certifique-se de que a bomba seja dimensionada para a máquina e que as mangueiras, válvulas, e os filtros estão intactos. Monitore o manômetro de vácuo na estação de abastecimento – ele deve corresponder às especificações do OEM e estar estável. Limpe ou substitua filtros entupidos e repare vazamentos. Ajuste a força do vácuo gradualmente: muito forte pode quebrar conchas, muito fraco não vai separá-los. Próximo, verificar o alinhamento mecânico. A placa de alimentação de cápsulas, segmento superior, e a placa de alinhamento do corpo devem ser posicionadas com precisão para que cada metade fique reta sob sucção. Ajuste a folga da placa de separação ou os pinos de travamento, se necessário, seguindo o manual da máquina. Reduzindo a estática (usando ionizadores ou ajustando a umidade) também pode ajudar a liberar cápsulas frágeis. Se a máquina tiver um eliminador de cápsulas vazias, certifique-se de que está funcionando para que qualquer (dobro) as cápsulas são removidas antes do enchimento.
A separação das cápsulas é o primeiro passo crítico no enchimento automatizado. Uma bomba de vácuo puxa o corpo para baixo na placa de alinhamento, separando-o de sua tampa. Vácuo estável e alinhamento preciso são fundamentais para evitar cápsulas presas.
Se os ajustes não resolverem, considere essas dicas: Experimente cápsulas frescas de um lote ou fornecedor diferente (“fabricante de cápsulas”) conhecido por tolerâncias rígidas. Certifique-se de que a temperatura e a umidade no armazenamento não tornem as cápsulas muito moles ou quebradiças. Finalmente, verifique se quaisquer auxiliares de liberação mecânica (como pinos de separação) estão funcionando se sua máquina os tiver. Com limpo, conchas de alta qualidade e um sistema de vácuo devidamente ajustado, falhas de separação são raras.
Sintoma: Você vê cápsulas quebradas na tigela de alimentação, cascas quebradas na saída, ou cápsulas divididas durante o enchimento/fechamento. Esses defeitos estragam o produto e podem sujar a máquina.
Possíveis causas: As cápsulas podem quebrar se forem muito quebradiças ou se a máquina aplicar força excessiva. Conchas que envelheceram inadequadamente (muito seco) ou a umidade absorvida em momentos errados pode rachar facilmente. Superalimentação em pó (overdose) cria muita pressão interna quando a tampa está fechada, causando rachaduras ou amassados na extremidade da tampa. Mesmo as cápsulas corretas podem quebrar se os pinos de fechamento estiverem muito profundos ou se o travamento (vedação) a força é muito alta. Variações de temperatura (equipamento ou ambiente quente) e a estática podem tornar as cascas mais frágeis durante o processamento.
Solução de problemas: Primeiro, confirmar a qualidade da cápsula: certifique-se de usar cascas frescas de um bom fornecedor de cápsulas. Verifique a umidade no armazenamento; UR ideal para gelatina ou HPMC conchas é sobre 40-60%. Se estiver muito seco ou muito úmido, as cápsulas podem tornar-se quebradiças ou grudar umas nas outras. Use um medidor de diâmetro de cápsula – conchas superdimensionadas ou deformadas são mais propensas a rachaduras. Reduza a profundidade de fechamento da máquina e o ajuste de pressão. Para máquinas de alta velocidade, mesmo um pequeno ajuste dos pinos de compressão pode eliminar o estresse que quebra as extremidades da cápsula.
Se a quebra persistir, examinar o peso de preenchimento: você está forçando demais o preenchimento? Cápsulas cheias demais (mesmo por 5-10% especificação acima) vai quebrar no fechamento. Certifique-se de que o disco de dosagem ou os pinos de compactação estejam dosando corretamente; calibre ou substitua-os, se necessário. Finalmente, alise quaisquer bordas nas peças da máquina que entrem em contato com os invólucros – rebarbas ou placas desalinhadas podem prender as cápsulas. Depois das mudanças, execute em velocidade mais lenta para verificar a resolução antes de acelerar novamente.
Prevenindo quebras: Use cápsulas de HPMC de qualidade se sua fórmula for muito higroscópica; eles lidam com a umidade melhor do que a gelatina. Evite vácuo excessivo ou estática que possa secar as cascas. Reforce os controles ambientais – picos de temperatura acima de 25°C ou mudanças repentinas de umidade podem causar rachaduras. Como regra, otimizar o peso de enchimento e as configurações de fechamento para o mínimo necessário para uma vedação adequada. Isso evita “amassados” ou furos nas extremidades das cápsulas causados por fechamentos muito agressivos.
Sintoma: As cápsulas aparecem aleatoriamente insuficientemente preenchidas (muito leve) ou cheio demais (muito pesado), falha nas verificações de peso. Esta inconsistência viola a uniformidade da dose e pode significar rejeição pelo CQ.
Possíveis causas: Erros de peso de enchimento geralmente estão relacionados ao sistema de dosagem ou às propriedades do pó. Um disco doseador desalinhado ou desgastado, pinos de compactação, ou o trado fornecerá volumes variados de pó. Os problemas de fluxo de pó são enormes: se a mistura tiver aglomerados de umidade, granulação pobre, ou segregação, algumas cápsulas recebem mais pó e outras menos. Um funil vazio ou uma taxa de alimentação lenta podem deixar as cápsulas sem cápsulas de forma intermitente. Até mesmo a velocidade de rotação do anel de enchimento vs.. A incompatibilidade de velocidade do sem-fim pode causar bolsões de enchimento excessivo/insuficiente.
Solução de problemas: Comece calibrando o mecanismo de dosagem no seu dispositivo de enchimento de cápsulas. Em um preenchimento automático, isso significa verificar a folga e a folga do disco doseador(é) e pinos de compactação. Certifique-se de que a velocidade do sem-fim e a velocidade do disco correspondam para que a alimentação do pó seja uniforme. Se o problema for intermitente, inspecionar o depósito de pó: recarregue-o antes dos alarmes de baixo nível, e garantir o sistema de alimentação (vibradores, agitadores) está funcionando perfeitamente. Melhore o fluxo do pó secando a mistura, adicionando deslizadores (E.G.. estearato de magnésio), ou granulação para um tamanho de partícula mais estreito.
A formação e o fluxo adequados de partículas de pó são essenciais para a precisão da dose. O preenchimento inconsistente geralmente vem de dosadores mal calibrados ou pós com tamanho de grânulo variável. A imagem mostra um operador ajustando um disco de dosagem de pó para garantir que cada cápsula receba a quantidade certa.
Monitore também os fatores ambientais: alta umidade pode formar grumos de pó, enquanto a estática causa fluffing. Use controles de umidade ou adicione dessecantes, se necessário. Após ajustes, execute um lote de amostras e verifique o peso das cápsulas em intervalos. Se a sub/superalimentação continuar mesmo com boa pólvora e mecânica limpa, o próprio sistema de dosagem (pinos ou disco) pode precisar de substituição devido ao desgaste.
Sintoma: As cápsulas emergem com pó visível na parte externa, ou você vê multas se acumulando na máquina. Algum pó pode derramar da cápsula durante o enchimento ou fechamento, formando poeira fina(leia mais: Como resolver vazamento de pó no enchimento de cápsulas?). Isso geralmente é chamado de cápsulas “empoeiradas”.
Possíveis causas: O processo de enchimento pode deixar uma “lesma” de pó que não entra totalmente na cápsula. Se a lesma não estiver formada de forma limpa, excesso de pó é cuspido. As razões incluem profundidade errada do disco de dosagem, lâminas gastas, ou velocidades de preenchimento muito rápidas. O pó com alta umidade também pode grudar e derramar. Se não houver Polhener de cápsula ou o aspirador do polidor está desligado, o pó solto nas cápsulas não será removido. Até a eletricidade estática pode fazer com que o pó grude nas superfícies. Resumindo, má formação de lesmas, alta umidade, e coleta inadequada de poeira são os suspeitos habituais.
Solução de problemas: Verifique os pinos de dosagem e compactação: eles devem comprimir o pó confortavelmente antes de encher. Ajuste a sequência de compactação ou disco de dosagem para formar um pacote mais apertado. Às vezes, usar um orifício de dosagem menor ou uma velocidade de enchimento mais lenta ajuda. Inspecione as condições da tremonha e da alimentação: se sua receita mudou (novo excipiente) ou o lote tem muitas multas, peneire a mistura ou seque mais.
Certifique-se de que o polidor de cápsulas (se equipado) está funcionando na velocidade e vácuo corretos. O polimento não apenas limpa a cápsula, também empurra o pó solto de volta para a tremonha. Se sua linha não possui polidor, considere adicionar sucção de alta capacidade na calha de descarga. Limpe a máquina de envase e os caminhos de alimentação regularmente; mesmo pequenos aglomerados nas fendas podem quebrar e aderir às cápsulas.
Sintoma: As cápsulas não conseguem travar corretamente ou se unem de forma distorcida (telescópico). Você também pode ver conteúdo vazando da junta ou da faixa (em cápsulas líquidas, a banda de vedação está danificada). Os produtos parecem desalinhados ou não totalmente vedados.
Possíveis causas: Desalinhamentos na estação de fechamento são causas comuns. Se os segmentos superior e inferior da ferramenta de fechamento não estiverem perfeitamente alinhados, a tampa pode deslizar para um lado (telescópico) em vez de sentar totalmente. O comprimento ou a pressão incorretos do pino de fechamento também podem deixar as cápsulas apenas parcialmente travadas. O enchimento excessivo pode prender a tampa de maneira desigual. Contaminação (pó ou graxa) na interface tampa-corpo pode impedir uma vedação hermética. Para cápsulas líquidas, uma “faixa” de material de vedação é aplicada; se a altura ou temperatura da roda de colagem estiver errada, a banda estará incompleta ou enrugada.
Solução de problemas: Primeiro, inspecionar o alinhamento mecânico. Use calibradores de folga ou uma peça de teste para alinhar as profundidades do came e do anel de travamento. Ajuste o curso de fechamento de modo que a parte inferior de cada tampa fique nivelada com a ranhura do corpo. Verifique e limpe a tampa e a passagem do corpo; mesmo uma pequena mancha entre a tampa e o corpo impede o fechamento. Para casos telescópicos, garantir que cada câmara da cápsula nos discos esteja livre de folga lateral e que os cames de sincronização estejam corretos. Engrenagens ou rolamentos desgastados podem causar erros de indexação sutis.
Se estiver usando cápsulas de tamanhos variados (comprimento, diâmetro), ajuste a tremonha e o magazine para que apenas um tamanho seja alimentado, pois variações podem causar incompatibilidades de bloqueio. Se as cápsulas “vibrarem” nas trilhas de alimentação, eles podem chegar no marceneiro de forma desigual. Reduza a força de fechamento e teste novamente: às vezes, apenas cortar décimos de milímetro do comprimento do pino resolve um problema de travamento.
Para cápsulas cheias de líquido: verifique as configurações de faixas. Faça um teste sem conteúdo para ver se as bandas se aplicam corretamente; ajustar a velocidade da roda da banda, aquecimento, e espessura da banda. Uma boa dica da JinLu: se ocorrerem defeitos de banda, verifique se o material da banda de gelatina tem resistência à tração adequada e não está encolhendo prematuramente. Se tudo mais falhar, remova e recoloque/substitua o pino de fechamento.
Sintoma: O produto final possui cápsulas sem pó ou conteúdo – conchas efetivamente vazias. Isso pode passar por inspeção visual ou verificação de peso, causando problemas de qualidade a jusante.
Possíveis causas: O principal culpado é uma falha na etapa de enchimento ou antes dela. Se a separação falhar e uma cápsula vazia (por exemplo, uma tampa ou corpo grátis) perdeu o preenchimento, mas não foi ejetado pelo eliminador de cápsula vazia, vai sair vazio. Outro caso é que a alimentação de pó foi interrompida: um encravamento no sem-fim ou um tubo de alimentação bloqueado pode impedir que o pó chegue à cápsula numa estação. Dispensadores ou sensores com defeito também podem desencadear um vazio (se a máquina pensa que está cheia, mas na verdade não recebeu pó).
Solução de problemas: Observe a saída e rastreie cada cápsula vazia até seu ponto de origem na máquina. Verifique o ejetor de cápsula vazio: está muito solto ou desligado? O ejetor deve derrubar quaisquer metades da cápsula que nunca se separaram ou se moveram corretamente. Ative ou ajuste, se disponível. Inspecione a alimentação em pó: o nível da tremonha está baixo naquele momento? Procure obstruções parciais no sem-fim ou no disco doseador. Corra uma linha devagar e observe atentamente para pegar um preenchimento faminto. Limpe quaisquer atratores estáticos onde o pó possa aderir em vez de fluir.
Se o problema for intermitente, verifique o tempo: veja se conchas vazias aparecem no mesmo intervalo, indicando um deslizamento de tempo mecânico. Se um vazio sair consistentemente em, dizer, a cada 20 posições, um rolo ou servo pode estar pulando dentes. Aperte as correias e inspecione os sinais de feedback do codificador.
Sintoma: As cápsulas são alimentadas duas vezes na mesma câmara (dois bonés ou dois corpos) ou pule para nenhuma cápsula. Alternativamente, as cápsulas podem ficar presas no magazine ou nas trilhas de alimentação. Isto leva a paradas da máquina ou saída irregular.
Possíveis causas: Erros na alimentação de cápsulas são frequentemente mecânicos. Em máquina de enchimento de cápsulas semi-automática ou em máquinas manuais, pode ser o bloco de semeadura da cápsula ou uma comporta de alimentação muito grande. Em sistemas totalmente automáticos, rodas de alimentação gastas, ímãs, ou guias desalinhadas causam problemas de alimentação. Muito vácuo durante a alimentação também pode “estourar” uma cápsula do carregador mais cedo, levando a duplas. Por outro lado, uma revista ou bandeja entupida deixará o anel de enchimento sem energia.
Solução de problemas: Para máquinas semi/automáticas de fabricação de cápsulas, siga estas etapas: Certifique-se de que o reservatório de cápsulas não esteja cheio demais – às vezes, reduzir o nível das cápsulas evita duas de uma vez. Ajuste a porta para que as cápsulas caiam uma por uma; uma abertura muito cedo resulta em duplas. Verifique se a roda dentada do disco e o orientador da cápsula estão corretamente travados na posição. Limpe as trilhas de alimentação e magazines: pó ou óleos pegajosos podem bloquear as cápsulas. Se a sua máquina usa alimentação a vácuo, reduza a sucção ou adicione bicos de ar para separar cápsulas presas. Substitua quaisquer molas ou peças de borracha do alimentador que estejam desgastadas.
Em máquinas com cápsulas em recipientes pré-fechados ou em magazines de pré-enchimento, certifique-se de que as banheiras sejam do estilo correto e estejam em bom estado. Verifique os sensores ou câmeras que detectam a posição da cápsula; se um sensor estiver sujo ou desalinhado, a máquina pode pensar que uma cápsula está presente quando não está, causando erros de indexação.
Sintoma: Em cápsulas duras cheias de líquido (que muitas vezes têm uma “faixa” de gelatina para selar a tampa ao corpo), a faixa de vedação está incompleta, inclinado, ou descascando. Você pode ver uma mancha ou uma lacuna onde a banda deveria estar.
Possíveis causas: Faixas ruins geralmente são um problema na estação de preenchimento de cápsulas líquidas. Se a altura ou ângulo da roda de cinta estiver errado, a banda não se aplicará uniformemente. A velocidade inadequada da roda em relação à velocidade da garrafa também causa faixas finas ou irregulares. Se a solução de vedação (normalmente uma mistura de gelatina ou polímero) está muito quente ou frio, não vai se unir corretamente. Uma roda de fita desgastada ou uma espessura de fita diferente pode produzir defeitos. Também, se as cápsulas estiverem desalinhadas, formando faixas (devido ao fechamento acima ou problemas de alimentação), as bandas sairão distorcidas.
Solução de problemas: Primeiro, isolar a etapa de bandas. Sem preenchimento de líquido, passe as cápsulas vazias pelas faixas e observe atentamente. Ajuste a altura e a tensão da roda de cintagem para que ela entre em contato apenas com a junção da tampa-corpo. Ajuste a velocidade da roda para que a largura da banda corresponda à circunferência da cápsula sem esticar. Calibrar temperatura: a maioria dos banders precisa do gel perto de 40–45°C. Se as bandas forem muito finas, esfrie um pouco ou diminua a velocidade do rolo; se for irregular, inspecione a solução da banda em busca de detritos. Verifique os rolos laterais que seguram a cápsula: eles deveriam apenas rolar a cápsula na velocidade correta. Finalmente, certifique-se de que o líquido não vazou antes da aplicação das faixas – se as cápsulas saírem já molhadas, a banda não vai ficar. Corrija primeiro qualquer derramamento de enchimento.
Se após os ajustes as faixas ainda estiverem “dançando” nas cápsulas, a raiz pode ter tamanho de cápsula inconsistente ou fechamento das etapas anteriores. Revisite-os também. Em casos graves, o material da roda de banda pode precisar de substituição (se usado). Sempre execute um medidor de espessura de banda, se houver algum disponível, para verificar as configurações.
Quando ocorre um problema, uma abordagem sistemática economiza tempo. Aqui está uma sequência sugerida:
Uma habilidade fundamental é distinguir se um defeito é devido ao máquina ou o Materiais. Aqui estão algumas diretrizes:
Em geral, comece com os materiais, se possível: tente uma corrida de controle com um pó e cápsulas padrão de boa qualidade. Se o defeito persistir, é quase certo que é mecânico. Por outro lado, se outro lote de cápsulas resolver instantaneamente o problema, então a máquina estava bem.
A melhor maneira de reduzir defeitos é preveni-los. Considere estas medidas:
Combinando manutenção preventiva programada com monitoramento em tempo real, muitos defeitos podem ser eliminados antes de interromperem a produção.
Às vezes, defeitos surgem de problemas que somente o fabricante da máquina pode resolver. Entre em contato com o suporte do fabricante quando:
Mantenha os detalhes do seu contrato de suporte à mão. Ao relatar um problema, esteja preparado com o modelo da máquina e número de série, uma descrição clara do defeito, e quaisquer códigos de erro. Fotos ou vídeos curtos do defeito em ação podem ser inestimáveis. Uma ligação rápida com antecedência pode economizar horas de suposições mais tarde.
Defeitos no enchimento da cápsula podem ser frustrantes, mas com uma abordagem estruturada você pode minimizar o tempo de inatividade e o desperdício. As chaves são boa manutenção preventiva, materiais de alta qualidade, e calibração cuidadosa da máquina. Ao aprender os sintomas e causas descritos acima, engenheiros de produção e operadores podem diagnosticar problemas rapidamente. Quando surgem problemas, passar pelas verificações dos materiais primeiro, então configurações do equipamento. Se um defeito persistir, não hesite em aproveitar a experiência do seu fabricante – afinal, eles viram tudo!
Pronto para uma produção de cápsulas mais suave? Entre em contato com a embalagem JinLu para obter o que há de mais moderno em equipamentos confiáveis para enchimento de cápsulas e suporte especializado. Nossos engenheiros podem ajudar a solucionar qualquer problema persistente e recomendar o produto certo máquina de enchimento automática de cápsula ou atualizações para eliminar defeitos para sempre.
Rachaduras na ponta geralmente significam que a carcaça ficou quebradiça ou que a força de enchimento é muito alta. Verifique a umidade da cápsula (deve ser de aproximadamente 12-15% para gelatina). Se for um lote novo ou um clima mais quente, hidratar o quarto. Também, inspecione os pinos de fechamento – um pequeno ajuste pode aliviar o excesso de força.
Uma queda repentina no peso de enchimento geralmente indica um problema de alimentação. Procure por geléia no reservatório de pó ou nível baixo do reservatório. Verifique também se o agitador da tremonha está funcionando. Recalibre os discos de dosagem caso um deles tenha mudado. Se os pós se aglomerarem devido à umidade, tela e seque-os.
A alimentação dupla é comumente corrigida ajustando a porta de alimentação da cápsula ou o sincronismo do mecanismo de semeadura. Em nosso guia semi-automático, a solução foi desacelerar a roda semeadora e alinhar o bloco de classificação para centralizar cada cápsula, uma por uma. Certifique-se também de que a tremonha não esteja sobrecarregada, e esse vácuo não é muito forte na alimentação (que pode puxar dois de uma vez).
Normalmente não sem uma mudança completa. Diferentes comprimentos/diâmetros de cápsula muitas vezes exigem a substituição de todo o ferramental (peças como placas de segmento, anéis de enchimento, câmeras). A execução de tamanhos mistos sem reequipamento leva a problemas de alimentação e falhas de fechamento. Planeje sempre execuções separadas para cada formato de cápsula.
O bloqueio progressivo pode sinalizar superaquecimento ou desvio da máquina. Verifique se a lubrificação precisa ser completada ou se o motor está esquentando e perdendo potência. Também, inspecionar trilhas de cápsulas quanto ao acúmulo de resíduos. A expansão térmica pode fazer com que as peças apertem; um teste de resfriamento mais longo pode revelar problemas.
Referências:
1.Pub Med —— Investigação de vários fatores que afetam o encapsulamento na máquina automática de enchimento de cápsulas in-cap
2.Pub Med —— Os efeitos dos atributos do material no peso de enchimento de cápsulas e na variabilidade de peso em máquinas com bicos dosadores
3.Ciência Direta—— O efeito dos atributos do material e dos parâmetros do processo na uniformidade do leito de pó durante um processo de enchimento de cápsula dosadora de baixa dose
4.ResearchGate —— Defeitos e soluções de cápsulas para indústrias farmacêuticas
5.Jornal PDA de Ciência e Tecnologia Farmacêutica —— Desenvolvimento de Esquema de Controle de Processo para Redução da Variação de Peso de Cápsulas
6.Ciência Direta—— Enchimento de pó em cápsulas de gelatina dura em uma máquina de enchimento de tampas