
医薬品機器の購入において, 多くの QA および機器エンジニアは FAT に関して 2 つの間違いを犯します. 初め, 彼らは紙の文書をチェックし、単純な無負荷実行を行うだけです. 2番, モデル固有の構造に対する特別なパフォーマンス チェックをスキップします。. 45D, 錠剤プレス機としても知られています, ピルプレスマシン, 丸薬プレッサー, またはピルコンプレッサー, 二重圧縮と二重排出を使用. どちらの構造も専用の検証が必要です.
工場受入検査とは何ですか(脂肪)? 出荷前にメーカーサイトで行われる構造化検証です。. の HGZP-45D 打錠機 構造が複雑です. 工場での受け入れテストは文書を対象とする必要があります, 機械的アセンブリ, 安全および電気システム, 特別なメカニズム, 負荷テスト, コンプライアンス, と偏差の閉鎖. FAT 工場受け入れテストでは、モデル固有の構造も検証する必要があります, cGMP準拠, そして 21 CFRパート 211 項目ごとの要件.
機器が梱包され海上輸送されたら, 構造的欠陥の修復には費用がかかる. 手直しや部品交換に時間がかかる. 追加料金が発生する, 生産開始が遅れてしまう. これが理由です タブレットプレス機 FATは徹底しなければならない. 機械が工場から出荷される前に、隠れたリスクのほとんどを解決します.
文書は SAT および IQ/OQ 作業のインプットの基礎となります. すべての構成項目を URS. これにより、配信の不一致を防ぐことができます. 始める前に, モデル固有のすべての項目をカバーする効果的な工場受け入れテストのチェックリストを作成する方法を学ぶ. 明確な工場受け入れテストのチェックリストにより、すべての検証ステップが追跡可能になります.
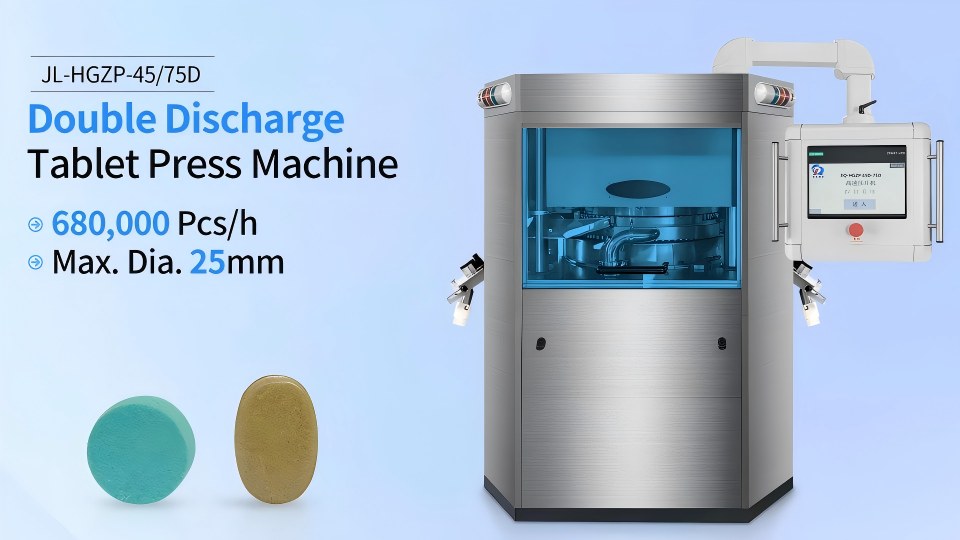
マシン全体のモデルを確認する, 45 パンチダイスカウント, デュアルコンプレッション機構, 二重放電, 強制給餌装置, 契約に反する塵埃除去システム. 接触部分は通過する必要があります 316 ステンレス鋼 材質検証. 製品と接触する部分は316Lステンレスを採用, 優れた耐食性を提供します. セット全体はステンレス鋼のSSに従っています 316 契約書に記載されている等級基準. 圧力および温度計はテストと校正が必要です. 潤滑剤は医薬品の潤滑管理要件を満たすために NSF H1 認証を取得する必要があります.
電気回路図を収集する, 空気圧ダイアグラム, 潤滑図, および完全なスペアパーツリスト. オペレーションを実行する, メンテナンス, および清掃SOPマニュアル. プロトコル文書を含む工場受け入れテストの pd フォルダーを含めます。, テスト記録, および校正証明書.
北米輸出プロジェクト向け, HMIのバージョン確認と監査証跡機能. これらは適合する必要があります 21 CFRパート 11 コンピュータ化されたシステム要件.
機械的チェックは外観をきれいにするだけではありません. 打錠機の組み立て精度を確認する, 可動部品, および潤滑のリスクポイント.
材料接触面にバリや傷があってはなりません. ターンテーブルの振れを測定する. 予圧ローラーアセンブリとメイン圧縮ローラーアセンブリはしっかりと締め付ける必要があります, 緩みなく. 2 つのデュアル排出バッフル セットと分流器部品が正しく取り付けられ、スムーズに動く必要があります。. の 強制給餌装置 パンチアセンブリは簡単に分解できる必要があります, デッドコーナーの掃除なし.
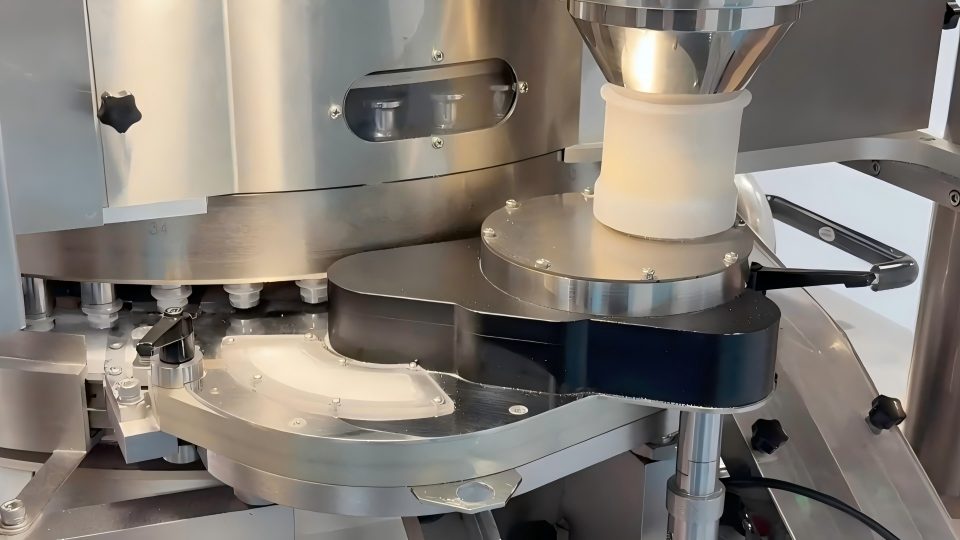
HGZP-45D 錠剤プレス機について, ガイドレールの中央には絶対にグリースを塗布しないでください。. オイルは両側のベアリングとギヤポイントにのみ供給されます. FATにおける各給油ポイントの確認. これは止まります 潤滑剤 材料領域への漏れを防ぐ, ミーティング 21 CFRパート 211 要件. すべての空気圧継手の漏れを同時にチェックします.
現場で錠剤プレス金型の分解デモンストレーションのフルセットを完了する. 切り替えがスムーズに行われ、ファスナーが確実にロックされていることを確認します。. 材料変更生産条件のシミュレーション. 製品接触部分の取り外しのしやすさを確認する. 洗浄の評価, 吹いている, およびすすぎアクセス. 粉末が隠れる衛生的なデッドコーナーがないことを確認する. これにより、バッチ間の相互汚染が軽減され、複数の製品の切り替えニーズに適合します.
安全インターロックは受け入れが難しいアイテムです. 多くの障害は異常な状況でのみ発生します. これらのテストをスキップしないでください.
無負荷走行試験はあくまで基礎的な判断です. 生産パフォーマンスを表すものではありません.
3 つの速度で実行: 低い, 評価された, そして最大の. 各実行時間は少なくとも次のとおりです 30 分. 全体的な騒音と温度上昇を観察する. ターンテーブル, 圧縮ローラー, フィーダーは異常音なく動作する必要があります. 設定速度と実際の速度を比較します. 自動給油サイクルと除塵ファンの起動と停止を確認します。.
注記: 無負荷運転は、丸薬圧搾機が回転できることを証明するだけです. 合格しても、その材料での生産が合格するわけではありません. コアのパフォーマンスは、以下の 2 つの特別なテストによって決まります。.
これが最も重要な部分です. HGZP-45Dを通常の打錠機と区別します。. 多くのマシンで, 画面パラメータを変更できます, しかし本当のメカニズムは機能しない.
HMI は、 予圧縮圧力と主圧縮圧力. レシピの保存と呼び出しが可能. 圧力パラメータを変更し、センサーの測定値の変化を同時に確認します. 事前圧縮とメイン圧縮のオーバーロードを個別にトリガーする. 保護シャットダウンが機能することを確認する.
これを負荷テストと組み合わせる. 予圧オンとオフでタブレットの硬さを比較する. これは予圧メカニズムが実際に機能することを証明しています. 画面に表示される値だけではありません.
を開きます 1# 退院と 2# 別々に排出する. 次に、両方のチャネルを一緒に開きます. 機構はスムーズに動作し、材料収集が機能する必要があります。. 排出バッフルの位置は調整可能でロック可能でなければなりません.
ロード段階で, 錠剤を打錠機のサンプルとして 2 つの出口から別々に採取します. 重量を比較する, 硬度, 厚みの均一性. 2つのチャンネル間の偏差が大きすぎる場合, 完成品のグレーディングが難しくなる. これは 45D の重要な故障項目です.
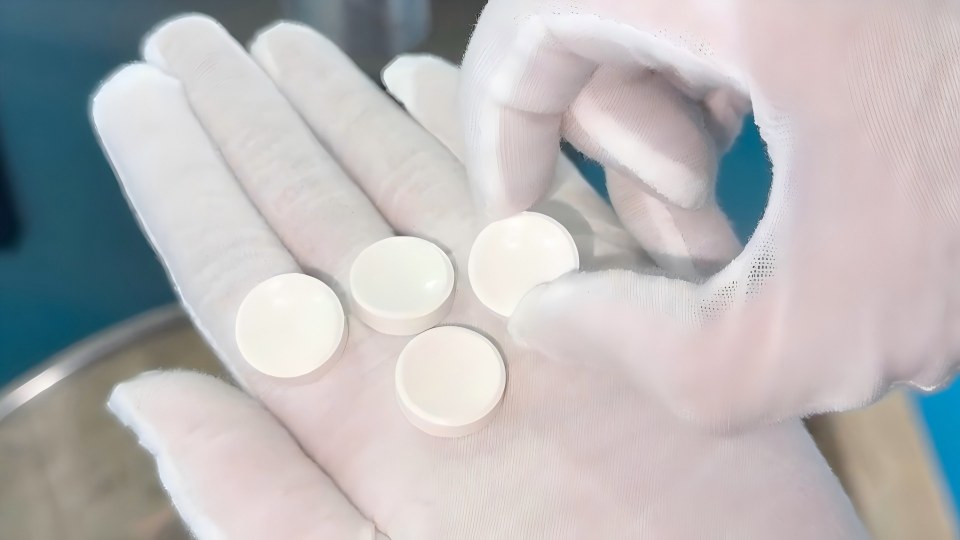
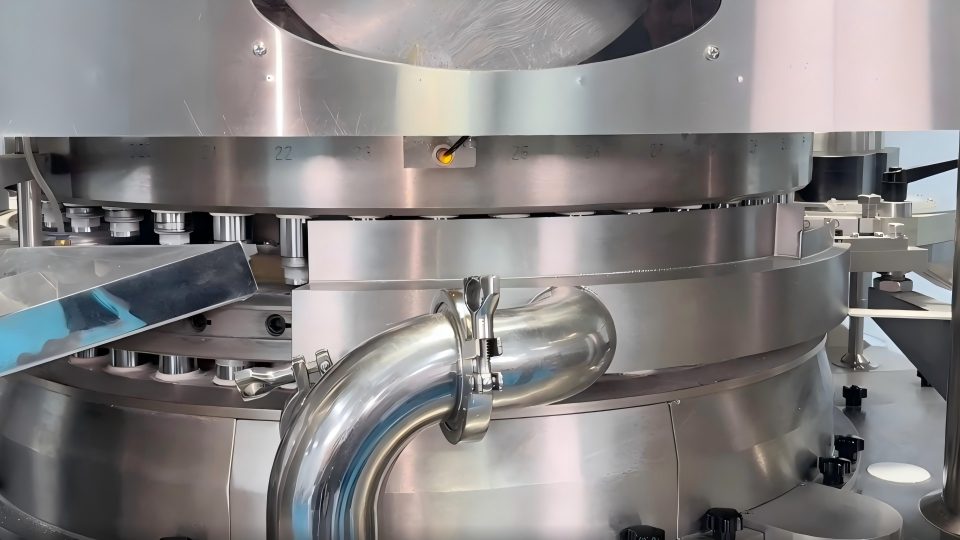
負荷テストにシミュレートされた顆粒を使用する. 複数の速度設定で実行して、生産条件を完全にシミュレートします.
レシピの保存と再現テストを完了する, およびアラームイベントの記録. 北米輸出プロジェクト向け, 監査証跡をテストする. フィーダーの迅速な分解の実演, パンチ, そして放電部品. cGMP要件を満たすための洗浄性を評価する.
工場受入検査チェックリストの全項目に実測データを記入. 各項目を正直に合格か不合格かを判断します. 問題が発生した場合, 偏差値を記録する, 障害の説明, そして是正計画. 発送前に閉めてください.
工場で仕上げることができない検証項目について, それらを明確にマークします. 顧客サイトの SAT での重要なレビューのためにそれらを残しておきます. 工場受け入れテスト報告書には双方の署名が必要です. これは、顧客のオンサイト IQ 検証のための重要な入力文書として機能します。.
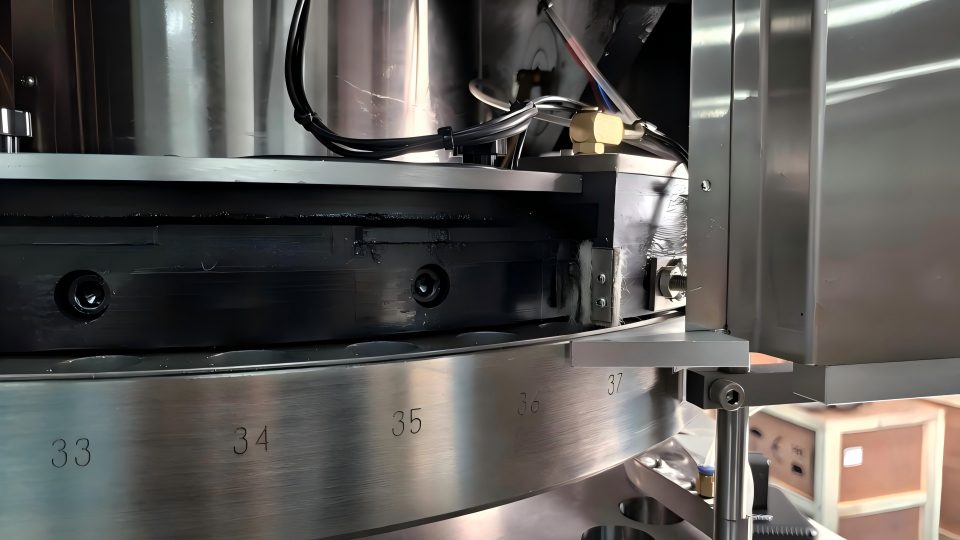
注記: 無負荷テストに合格し、本番環境に対応したパフォーマンスを実現. モデル固有の負荷テストに進む.
HGZP-45D FAT 工場受け入れテストの中核は、ターゲットを絞った検証です. 日常的なサインではありません.
2 つの特別な構造に注目: 二重圧縮と二重排出. 模擬負荷テストと cGMP 準拠チェックを実際に実践する. 多くの企業は FAT を単純なプロセスとして扱っています. 到着後, 彼らは予圧縮の失敗を発見しました, 2 つのチャンネル間で品質が不均一になる, または不適合な潤滑. これには時間とお金がかかります.
工場でリスクを阻止することで、後の検証を保護し、起動サイクルを短縮します. Jinlu Packing の丸薬プレス製品は以下に販売されています。 85 世界中の国. 機械設計はcGMP基準に準拠しています. プロジェクトのニーズに応じてオンサイト試運転サービスを提供します. 安定したハードウェアとフルプロセス サービスを備えた, 医薬品ユーザーのスムーズな受入・生産立ち上げをお手伝いします.