
Dalam pembelian peralatan farmasi, banyak insinyur QA dan peralatan membuat dua kesalahan dengan FAT. Pertama, mereka hanya memeriksa dokumen kertas dan melakukan proses sederhana tanpa beban. Kedua, mereka melewatkan pemeriksaan kinerja khusus untuk struktur khusus model. 45D, juga dikenal sebagai mesin press pil, mesin penekan pil, penekan pil, atau kompresor pil, menggunakan kompresi ganda dan pelepasan ganda. Kedua struktur memerlukan verifikasi khusus.
Apa itu pengujian penerimaan pabrik(GEMUK)? Ini adalah verifikasi terstruktur yang dilakukan di lokasi produsen sebelum pengiriman. Itu Mesin cetak tablet HGZP-45D strukturnya rumit. Pengujian penerimaan pabrik harus mencakup dokumen, perakitan mekanis, sistem keselamatan dan kelistrikan, mekanisme khusus, pengujian beban, kepatuhan, dan penutupan deviasi. Pengujian penerimaan pabrik FAT juga harus memverifikasi struktur khusus model, kepatuhan cGMP, Dan 21 Bagian CFR 211 persyaratan item demi item.
Setelah peralatan dikemas dan dikirim melalui laut, cacat struktural mahal untuk diperbaiki. Pengerjaan ulang dan penggantian part memerlukan waktu yang lama. Biaya tambahan muncul, dan permulaan produksi tertunda. Inilah alasannya mesin press tablet FAT harus teliti. Ini menyelesaikan sebagian besar risiko tersembunyi sebelum mesin meninggalkan pabrik.
Dokumen adalah dasar masukan untuk pekerjaan SAT dan IQ/OQ. Periksa setiap item konfigurasi terhadap URS. Hal ini mencegah pengiriman yang tidak sesuai. Sebelum Anda mulai, pelajari cara membuat daftar periksa pengujian penerimaan pabrik yang efektif yang mencakup setiap item model tertentu. Daftar periksa pengujian penerimaan pabrik yang jelas membuat semua langkah verifikasi dapat dilacak.
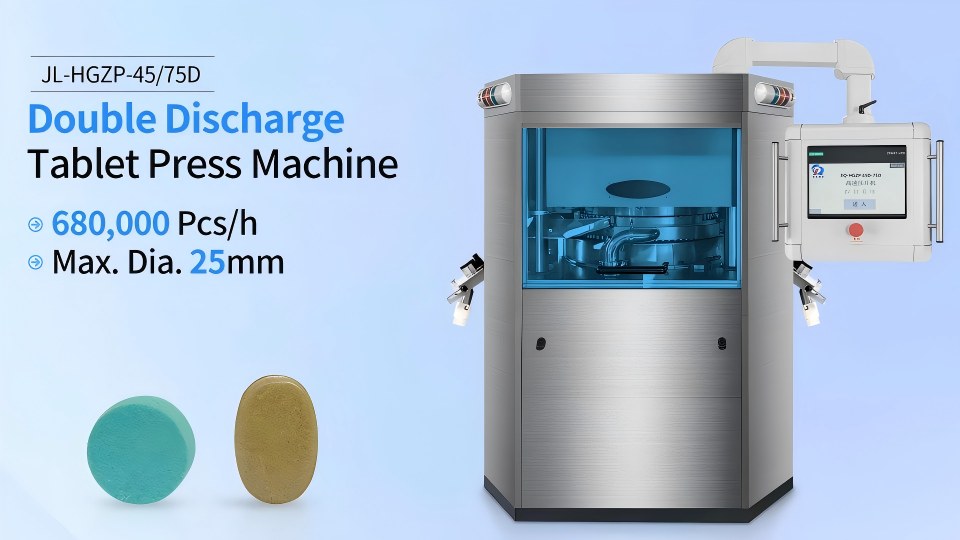
Verifikasi seluruh model mesin, jumlah dadu 45 pukulan, mekanisme kompresi ganda, pelepasan ganda, pengumpan paksa, dan sistem penghilangan debu bertentangan dengan kontrak. Bagian kontak harus lewat 316 baja tahan karat verifikasi materi. Bagian yang menghubungi produk mengadopsi baja tahan karat 316L, menawarkan ketahanan korosi yang sangat baik. Seluruh rangkaian mengikuti ss baja tahan karat 316 standar kelas yang tercantum dalam kontrak. Instrumen tekanan dan suhu memerlukan pengujian dan kalibrasi. Pelumas harus memiliki sertifikasi NSF H1 untuk memenuhi persyaratan kontrol pelumasan farmasi.
Kumpulkan skema kelistrikan, diagram pneumatik, diagram pelumasan, dan daftar suku cadang lengkap. Kirimkan operasinya, pemeliharaan, dan manual SOP pembersihan. Sertakan folder pd pengujian penerimaan pabrik dengan dokumen protokol, catatan pengujian, dan sertifikat kalibrasi.
Untuk proyek ekspor Amerika Utara, konfirmasikan versi HMI dan fungsi jejak audit. Ini harus sesuai 21 Bagian CFR 11 kebutuhan sistem yang terkomputerisasi.
Pemeriksaan mekanis tidak hanya soal penampilan yang bersih. Periksa presisi perakitan mesin press tablet, bagian yang bergerak, dan titik risiko pelumasan.
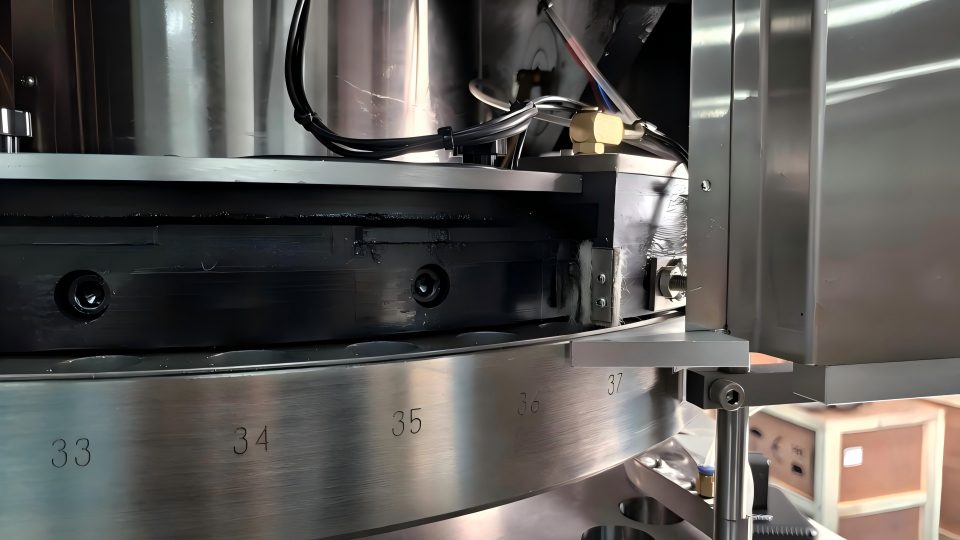
Permukaan kontak material tidak boleh memiliki gerinda atau goresan. Ukur runout meja putar. Rakitan roller pra-kompresi dan kompresi utama harus kencang, tanpa kelonggaran. Dua set penyekat pelepasan ganda dan bagian pembagi aliran harus dipasang dengan benar dan bergerak dengan lancar. Itu pengumpan paksa dan rakitan pelubang harus mudah dibongkar, tanpa membersihkan sudut mati.
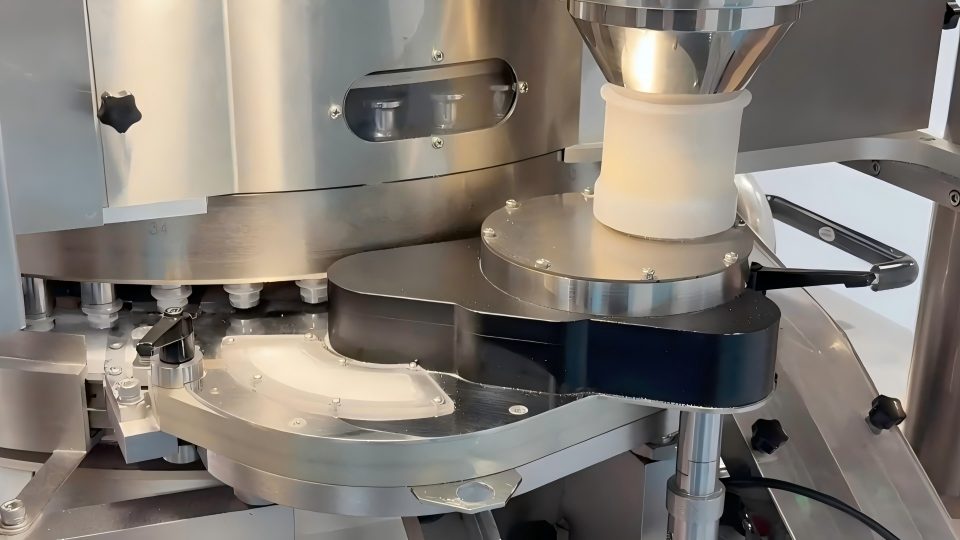
Pada tablet pil HGZP-45D tekan, jangan sekali-kali mengoleskan gemuk pada bagian tengah rel pemandu. Oli hanya disuplai ke bantalan dan titik roda gigi di kedua sisi. Konfirmasikan setiap titik pelumasan pada FAT. Ini berhenti pelumas agar tidak bocor ke area material, pertemuan 21 Bagian CFR 211 persyaratan. Periksa semua perlengkapan pneumatik dari kebocoran secara bersamaan.
Selesaikan demonstrasi pembongkaran cetakan tablet press lengkap di lokasi. Pastikan pergantian berjalan lancar dan pengencang terkunci dengan aman. Simulasikan kondisi produksi perubahan material. Periksa betapa mudahnya melepaskan bagian yang bersentuhan dengan produk. Evaluasi pembersihan, hembusan, dan membilas akses. Pastikan tidak ada sudut mati sanitasi yang menyembunyikan bubuk. Hal ini mengurangi kontaminasi silang antar batch dan memenuhi kebutuhan pergantian multi-produk.
Interlock keselamatan adalah item yang sulit diterima. Banyak kesalahan hanya muncul dalam kondisi tidak normal. Jangan lewatkan tes ini.
Tes lari tanpa beban hanyalah penilaian dasar. Itu tidak mewakili kinerja produksi.
Jalankan dengan tiga kecepatan: rendah, dinilai, dan maksimal. Setiap putaran berlangsung setidaknya 30 menit. Amati keseluruhan kebisingan dan kenaikan suhu. Meja putar, rol kompresi, dan pengumpan harus berjalan tanpa suara abnormal. Lakukan perbandingan antara kecepatan yang disetel dan kecepatan sebenarnya. Pastikan siklus pelumasan otomatis dan kipas penghapus debu hidup dan mati.
Catatan: lari tanpa beban hanya membuktikan alat press pil dapat berputar. Melewatinya bukan berarti produksi dengan material akan lolos. Performa inti bergantung pada dua pengujian khusus di bawah ini.
Ini adalah bagian yang paling penting. Ini membedakan HGZP-45D dari mesin cetak tablet biasa. Di banyak mesin, parameter layar dapat diubah, tapi mekanisme sebenarnya tidak bekerja.
HMI harus mengizinkan pengaturan independen pra-kompresi dan tekanan kompresi utama. Resep dapat disimpan dan dipanggil kembali. Ubah parameter tekanan dan konfirmasikan perubahan pembacaan sensor secara bersamaan. Memicu pra-kompresi dan kelebihan beban kompresi utama secara terpisah. Verifikasikan bahwa penghentian proteksi berfungsi.
Gabungkan ini dengan uji beban. Bandingkan kekerasan tablet dengan pra-kompresi aktif dan nonaktif. Hal ini membuktikan mekanisme pra-kompresi benar-benar berfungsi. Ini bukan hanya nilai yang ditampilkan di layar.
Buka 1# debit dan 2# pembuangan secara terpisah. Kemudian buka kedua saluran secara bersamaan. Mekanismenya harus berjalan lancar dan pengumpulan material harus berjalan baik. Posisi penyekat pelepasan harus dapat disesuaikan dan dikunci.
Pada tahap memuat, ambil tablet dalam sampel tablet press dari dua outlet secara terpisah. Bandingkan berat badan, kekerasan, dan konsistensi ketebalan. Jika deviasi antara kedua saluran terlalu besar, penilaian produk jadi menjadi sulit. Ini adalah item kegagalan utama untuk 45D.
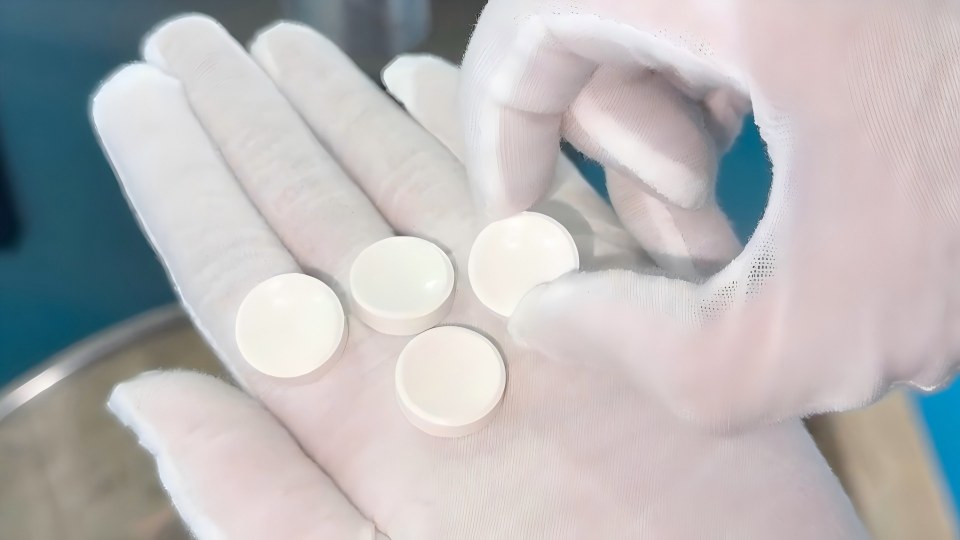
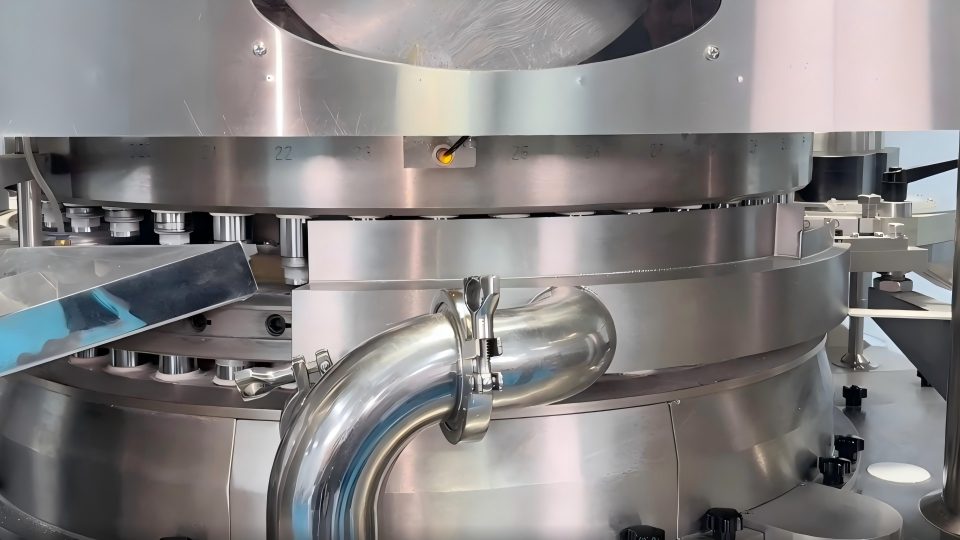
Gunakan butiran simulasi untuk uji beban. Jalankan pada berbagai pengaturan kecepatan untuk menyimulasikan kondisi produksi sepenuhnya.
Selesaikan penyimpanan resep dan tes penarikan kembali, dan rekaman acara alarm. Untuk proyek ekspor Amerika Utara, menguji jejak audit. Peragakan pembongkaran pengumpan dengan cepat, pukulan, dan bagian pelepasan. Evaluasi kebersihan untuk memenuhi persyaratan cGMP.
Isi data terukur aktual untuk semua item daftar periksa uji penerimaan pabrik. Menilai setiap item dengan jujur apakah lulus atau gagal. Jika masalah muncul, catat angka deviasinya, deskripsi kesalahan, dan rencana perbaikan. Tutup sebelum dikirim.
Untuk item validasi yang tidak dapat diselesaikan di pabrik, tandai dengan jelas. Biarkan mereka untuk tinjauan kunci di SAT di situs pelanggan. Laporan pengujian penerimaan pabrik memerlukan tanda tangan dari kedua belah pihak. Ini berfungsi sebagai dokumen masukan penting untuk validasi IQ pelanggan di lokasi.
Catatan: Lulus uji tanpa beban≠kinerja siap produksi. Lanjutkan ke pengujian model khusus dan beban.
Inti dari uji penerimaan pabrik FAT HGZP-45D adalah verifikasi yang ditargetkan. Ini bukan penandatanganan rutin.
Fokus pada dua struktur khusus: kompresi ganda dan pelepasan ganda. Terapkan pengujian beban simulasi dan pemeriksaan kepatuhan cGMP ke dalam praktik nyata. Banyak perusahaan memperlakukan FAT sebagai proses yang sederhana. Setelah tiba, mereka menemukan kegagalan pra-kompresi, kualitas yang tidak merata antara dua saluran, atau pelumasan yang tidak sesuai. Ini membutuhkan waktu dan uang.
Menghentikan risiko di pabrik akan melindungi validasi selanjutnya dan memperpendek siklus startup. Produk pengepres pil Jinlu Packing telah terjual 85 negara-negara di seluruh dunia. Desain mesin mengikuti standar cGMP. Kami menyediakan layanan commissioning di tempat sesuai kebutuhan proyek. Dengan perangkat keras yang stabil dan layanan proses penuh, kami membantu pengguna farmasi menyelesaikan penerimaan dan permulaan produksi dengan lancar.