
Banyak produsen tablet dan pembeli peralatan menghadapi teka-teki yang sama: “Tablet saya terus-menerus dibatasi,” atau “Kekerasan tablet tidak konsisten.” Mungkin dugaan yang wajar “tingkatkan saja gaya kompresinya.” Dalam praktiknya, pelaku sebenarnya sering kali adalah pra-kompresi panggung (tekanan ringan sebelum kompresi terakhir). Banyak mesin press tablet menyertakan langkah tamping awal yang terkadang diabaikan oleh operator. Jika pra-kompresi disetel terlalu rendah, udara yang terperangkap tetap berada di dalam bubuk dan menyebabkan cacat; ditetapkan terlalu tinggi, itu dapat menyebabkan patah tulang. Pada artikel ini kami akan menjelaskannya apa itu pra-kompresi, mengapa semua mesin tablet modern menggunakannya, dan bagaimana gaya pra-kompresi yang tepat secara dramatis meningkatkan kualitas tablet (kekerasan yang lebih baik, berat seragam) dan mencegah cacat seperti pembatasan dan laminasi. Kami juga akan membahas cara menyetel pra-kompresi dengan benar pada mesin press Anda.
Dalam pembuatan tablet, siklus kompresi memiliki beberapa tahap: mengisi cetakan dengan bubuk, pra-kompresi (tampingan awal yang ringan), kompresi utama (tekanan tekanan tinggi terakhir), dan ejeksi. Pada suatu mesin tablet putar, Misalnya, itu pukulan yang lebih rendah awalnya mengangkat untuk mengisi dadu, dan kamera menara kemudian menyatukan pukulannya. Selama pra-kompresi, kekuatan yang lembut (sering kali melalui kamera roller kecil) diaplikasikan pada alas bedak. Tujuannya bukan untuk membentuk tablet final, tapi hanya untuk mengkonsolidasikan bedak dan keluarkan udara sebelum kompresi besar. Salah satu sumber industri mencatat: “Selama pra-kompresi, kekuatan ringan yang diterapkan oleh pukulan bawah mengkonsolidasikan bubuk dan meminimalkan kantong udara. Dalam tahap kompresi utama, pukulan atas didorong ke bawah dengan kekuatan tinggi… untuk menyatukan butiran menjadi tablet”. Pendeknya, pra-kompresi adalah langkah pemerasan awal dalam pengepresan tablet, sedangkan kompresi utama adalah pemadatan penuh gaya tinggi yang memberikan bentuk akhir pada tablet, kekerasan dan kepadatan.
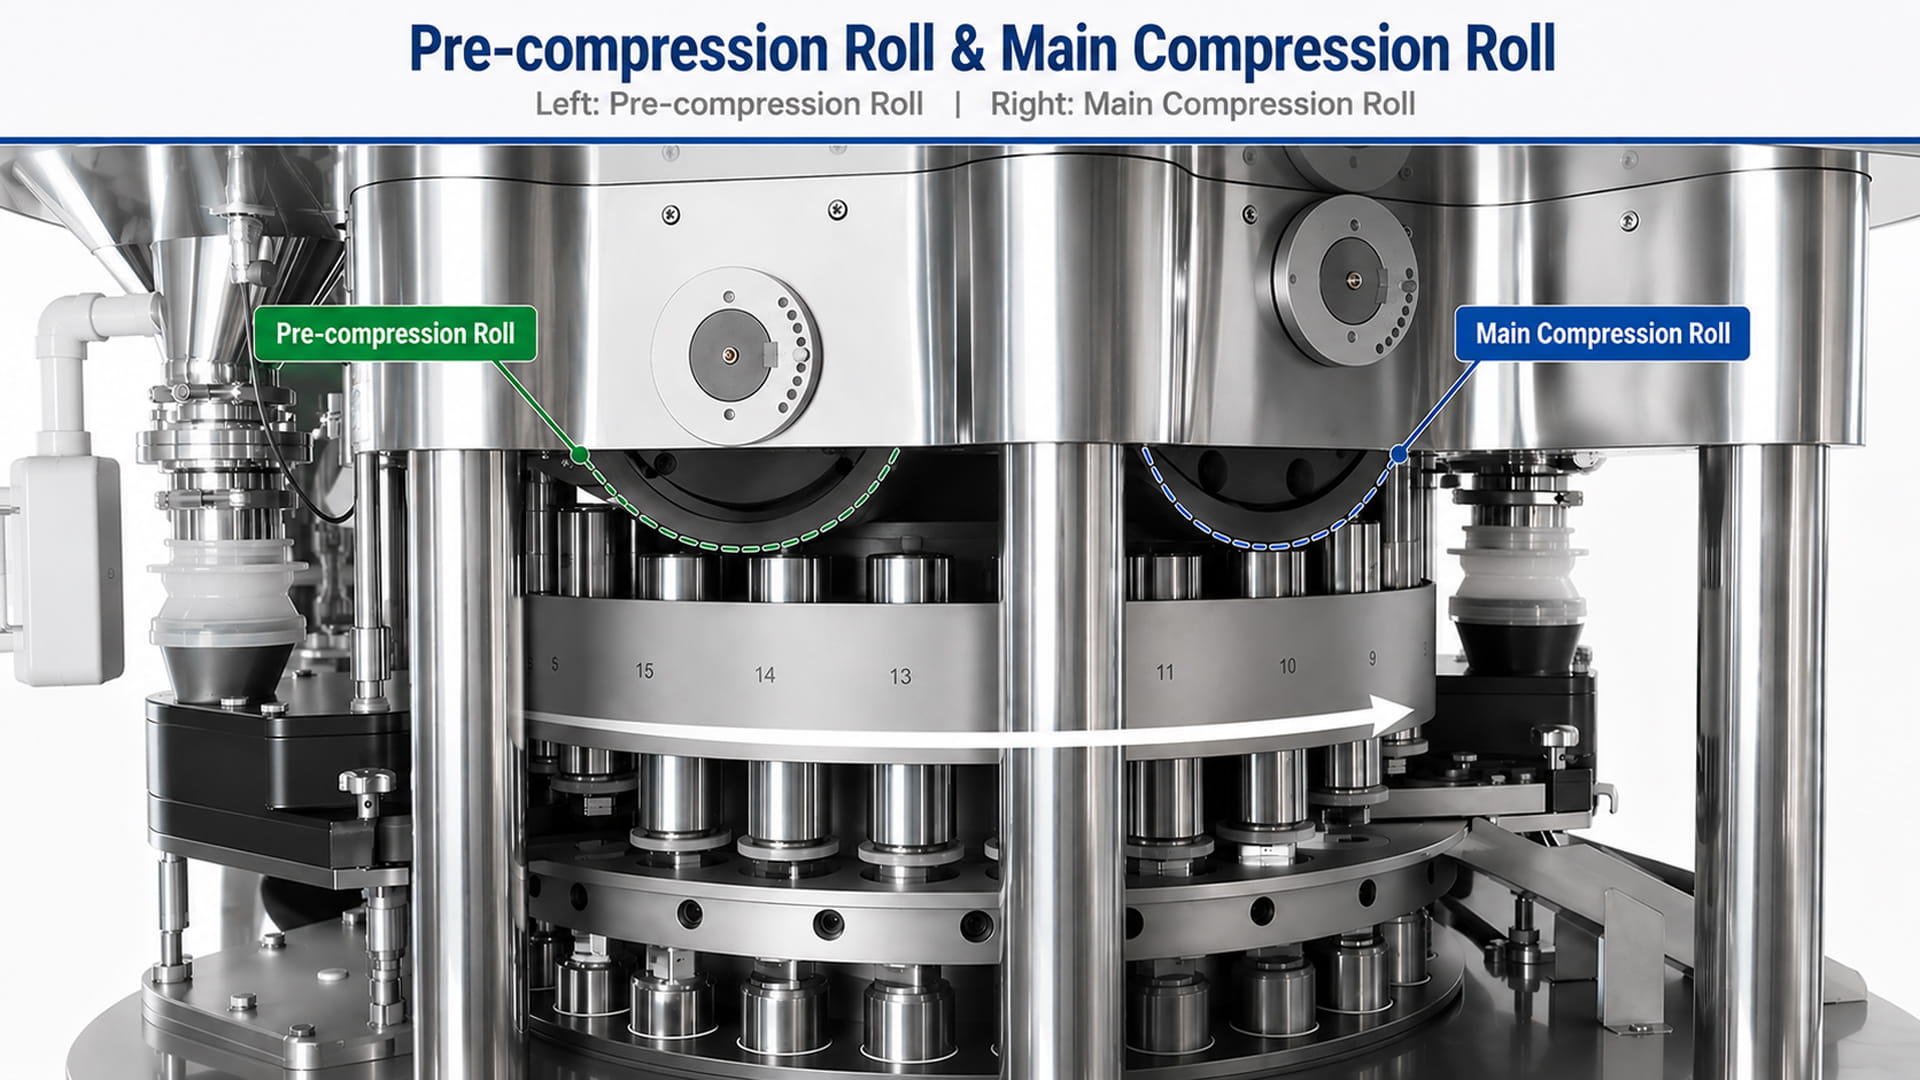
Mesin cetak tablet modern sering kali memilikinya rol pra-kompresi atau stasiun kamera yang didedikasikan untuk langkah ini. Rol pra-kompresi ini “memadatkan campuran untuk menghilangkan udara yang terperangkap dari campuran dan pada akhirnya mencegah terjadinya capping”. Dengan kata lain, pra-kompresi pada dasarnya adalah a de-aerasi panggung: ia mengeluarkan udara sehingga kompresi utama dapat bekerja pada serbuk padat, bukan busa. Misalnya, salah satu buku pegangan peralatan farmasi menjelaskan bahwa rol pra-kompresi disertakan “untuk memadatkan bubuk sebelum kompresi akhir”. Tanpa pra-kompresi, bedaknya terisi sedikit dan mengandung rongga. Dengan pra-kompresi, partikel bubuk sudah dikemas sebelumnya dan sebagian besar udaranya diperas. Kompresi utama berikutnya kemudian dapat menghasilkan kompresi yang kuat, tablet yang konsisten tanpa ekspansi udara yang tiba-tiba.
Cara praktis untuk memvisualisasikan siklus tersebut adalah:
Isi Serbuk → Pra-Kompresi (tampan ringan) → Kompresi Utama (kekuatan tinggi) → Pengeluaran Tablet
Pada langkah pra-kompresi, pukulannya pada dasarnya turunkan bubuk secukupnya untuk mengeluarkan udara dan meratakan isinya. Hanya sebagian kecil (terkadang ~10-20%) sebagian besar gaya akhir digunakan pada pra-kompresi – cukup untuk menstabilkan lapisan, bukan untuk menyelesaikan kekerasan. Langkah kompresi utama kemudian menerapkan gaya tinggi penuh (seringkali ratusan kilonewton) untuk menghasilkan tablet akhir.
Pra-kompresi bekerja dengan mengaktifkan pers sebentar dalam mode tekanan rendah. Saat menara berputar, pukulan bawah naik kira-kira ke posisi pengisian akhir pada dadu. Kemudian roller atau cam pra-kompresi menyebabkan pukulan bertemu di bawah kekuatan yang lembut. Kekuatan ringan ini sedikit mendorong pukulan atas dan bawah bersamaan, mengompresi bubuk secukupnya agar udara yang terperangkap keluar dari tepinya. Setelah pra-kompresi, alas bedak lebih seragam dan tidak terlalu “halus”. Pil yang muncul dari zona pra-kompresi sangat lemah (mereka mudah hancur) tapi celah udaranya lebih sedikit.
Berikutnya, tahap kompresi utama segera dimulai (biasanya hanya satu stasiun nanti). Sekarang pukulannya bertemu dengan kekuatan penuh, memproduksi tablet terakhir. Karena udara telah dihilangkan dan partikel-partikelnya sudah sejajar sebagian, kompresi utama lebih efektif. Secara praktis, operator mungkin menyesuaikan Cams pra-kompresi sehingga a “tes jempol” tablet hampir terbentuk dan hanya sedikit koheren. Tujuannya sebenarnya adalah untuk menghilangkan udara – bukan untuk menghasilkan tablet yang kuat. Jika Anda menyetel pra-kompresi terlalu tinggi, Anda berisiko memadatkan bedak terlalu dini; terlalu rendah, dan udara tetap terperangkap.
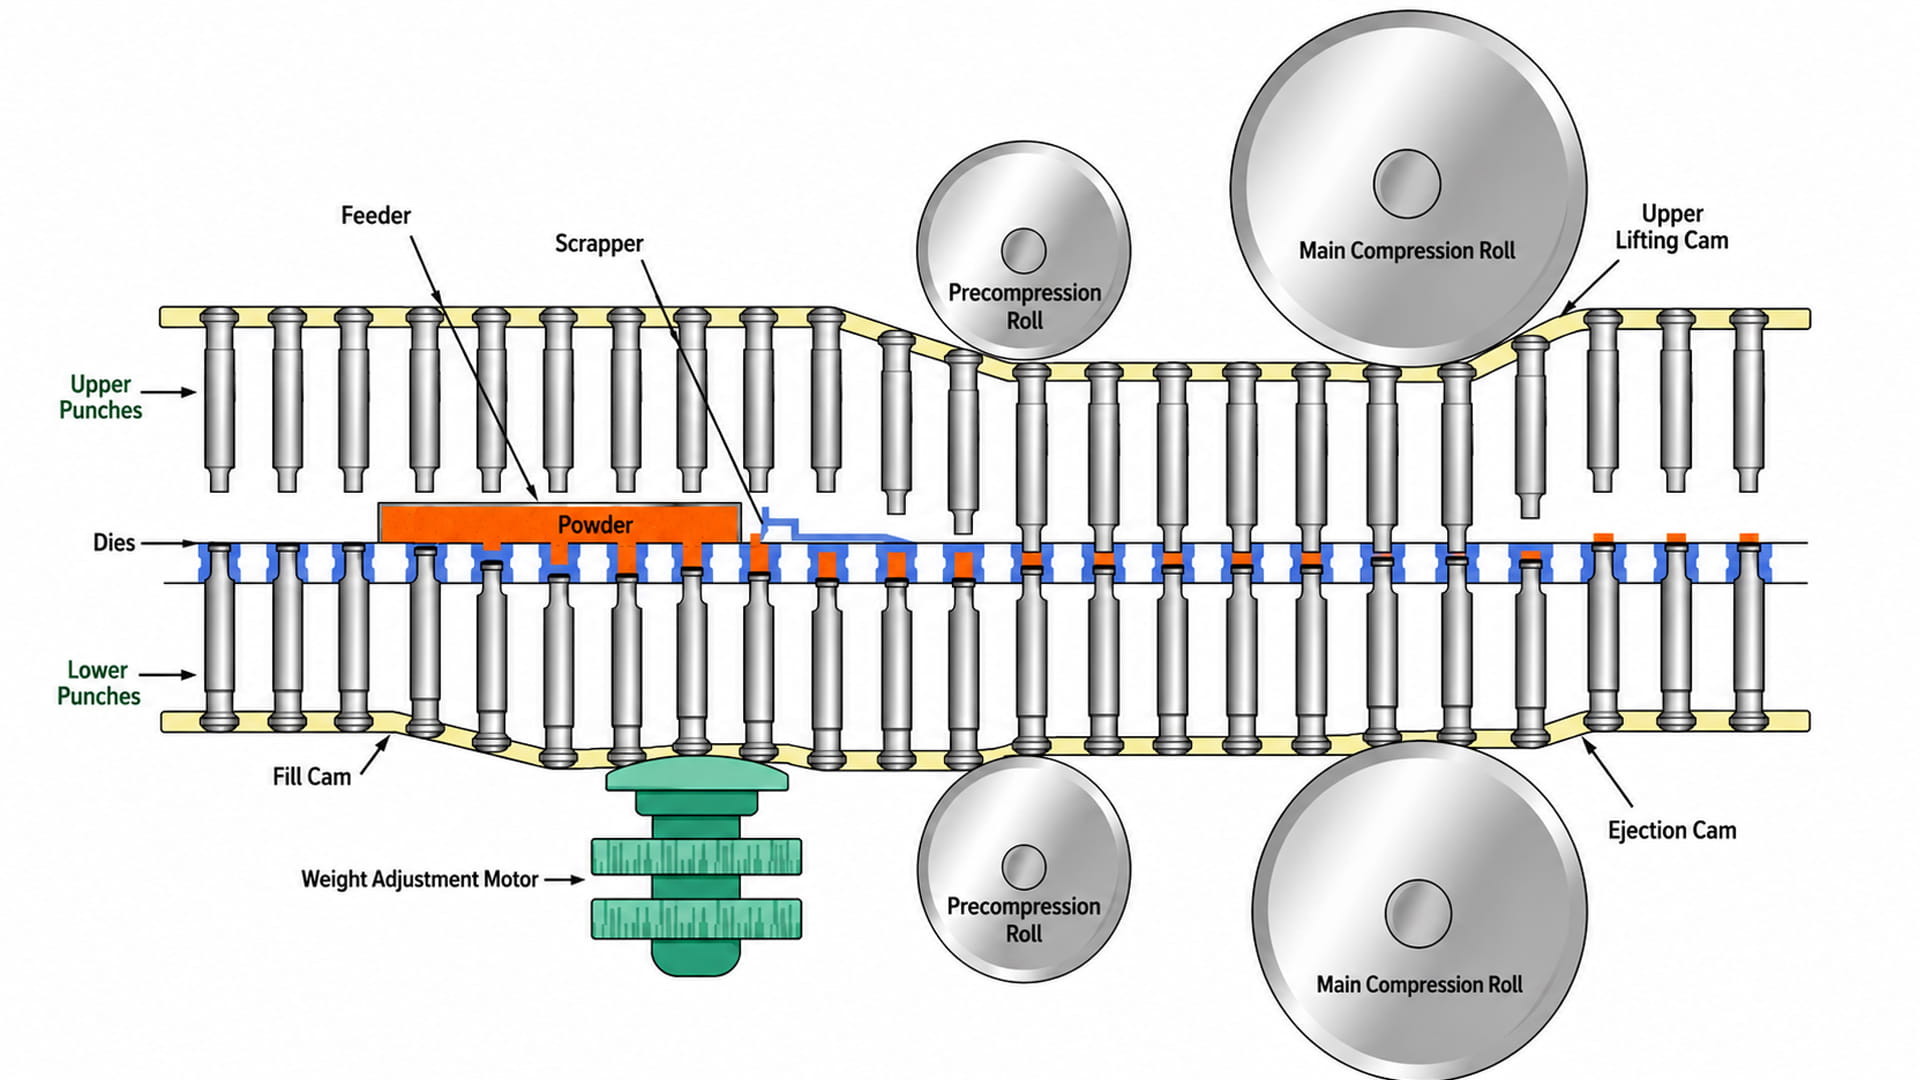
Sedang beroperasi, Anda akan melihat pukulan atas hampir tidak menyentuh bedak selama pra-kompresi. Perjalanan pukulannya singkat, tapi cukup untuk mengeluarkan kantong udara. Dalam diagram: Pukulan Atas ⇓ (tekanan ringan) Bubuk → Udara keluar → partikel mengendap → Kompresi Utama ⇓ (tekanan tinggi) Tablet Selesai. Kompresi dua tahap ini (pra- dan utama) sekarang menjadi standar pada sebagian besar mesin press rotari farmasi, dan bahkan banyak mesin press satu pukulan menyertakan tahap pramuat sederhana untuk melakukan pemadatan bubuk terlebih dahulu.
Pra-kompresi sangat penting karena dapat mengatasi banyak penyebab utama cacat tablet. Dengan sendirinya, tahap pra-kompresi mencegah masalah yang paling umum:
Campuran bubuk secara alami mengandung kantong udara antar partikel. Jika dikompres langsung tanpa mengeluarkan udara tersebut, udara yang terperangkap akan mengembang ketika pukulan dilepaskan, atau menyebabkan ikatan yang tidak merata. Tujuan utama dari pra-kompresi adalah evakuasi udara. Seperti yang dijelaskan oleh seorang insinyur farmasi, “Tujuan dari prakompresi adalah untuk menghilangkan udara yang terperangkap dari rongga cetakan tablet yang terisi. Tugas ini membantu langkah kompresi utama dalam menghasilkan tablet yang kuat.”. Pendeknya, pra-kompresi adalah langkah deaerasi bubuk. Dengan pra-kompresi yang baik, gelembung udara tersebut keluar terlebih dahulu dan tidak mengembang di dalam tablet pembentuk. Hal ini menyebabkan kontak partikel lebih erat selama kompresi utama dan tablet lebih kuat.
Capping terjadi ketika bagian atas tablet ("topi") retak dan terpisah. Udara yang terjebak seringkali menjadi penyebabnya: selama kekuatan kompresi utama yang tinggi secara tiba-tiba, udara mencoba keluar dan benar-benar dapat melepaskan tutup tablet. Tanpa pra-kompresi, sebagian besar udara ini masih dalam keadaan mati. Dengan melakukan tamping awal pada bedak, pra-kompresi memungkinkan udara keluar dengan lembut, jadi tidak membuka tutupnya. Seperti yang dicatat oleh salah satu sumber, “Gaya pra-kompresi yang rendah akan memungkinkan penghilangan udara di antara partikel, yang mengurangi potensi pembatasan.”. nyatanya, penelitian menunjukkan efek dramatisnya: satu percobaan menemukan itu tanpa pra-kompresi, 80% tablet mengalami capping, sedangkan bahkan dengan 20–50% pra-kompresi ditambahkan, tidak ada tablet yang ditutup sebelum mencapai target kekerasan. Dengan kata lain, pra-kompresi yang tepat dapat menghilangkan pembatasan yang digerakkan oleh udara. (Sebaliknya, pra-kompresi yang tidak mencukupi adalah masalah pembatasan klasik: manual pers tablet JinLu memperingatkan bahwa “pra-kompresi tidak mencukupi…[mengarah] peningkatan jebakan udara” yang menyebabkan tutup tablet terlepas.)
Laminasi mirip dengan capping, tapi tabletnya pecah menjadi beberapa lapisan, bukan hanya kehilangan bagian atasnya saja. Ini pada dasarnya adalah pembatasan tingkat lanjut: setelah satu lapisan terkelupas, udara atau tekanan lebih lanjut dapat membelah lapisan tersebut. Lagi, udara yang terperangkap dan kompresi yang tidak merata adalah penyebab utamanya. Dengan mengeluarkan udara lebih awal, pra-kompresi sangat mengurangi kemungkinan terbentuknya lapisan. Jika pra-kompresi terlalu rendah, kantong kecil yang terperangkap mungkin akan membuka tutupnya terlebih dahulu (pembatasan) dan kemudian membagi lagi (laminasi). Sumber menunjukkan bahwa laminasi sering kali disebabkan oleh masalah yang sama seperti pembatasan: “udara yang terperangkap di dalam formulasi tablet…dapat menciptakan area kelemahan tertentu yang dapat menyebabkan tablet terpisah atau terkelupas.”. Pra-kompresi yang baik meminimalkan kelemahan tersebut, jadi laminasi menjadi jarang.
Dengan cara menekan bedak terlebih dahulu, pra-kompresi meningkatkan area kontak partikel sebelum pemerasan terakhir. Hal ini menghasilkan ikatan yang lebih baik selama kompresi utama dan pada akhirnya kekuatan tarik yang lebih tinggi. Dalam praktiknya, tablet yang dibentuk dengan tahap pra-kompresi yang efektif cenderung lebih mudah mencapai target kekerasannya. Dalam penelitian Medelpharm di atas, menambahkan tablet pra-kompresi diperbolehkan untuk mencapai 40 N menargetkan kekerasan tanpa putus, sedangkan tanpa pra-kompresi sebagian besar tablet ditutup lebih awal. Umumnya, pra-kompresi berarti lebih sedikit celah udara dan lapisan awal yang lebih padat, jadi setiap unit tambahan gaya kompresi utama menghasilkan tablet yang lebih keras. (Tentu saja, pra-kompresi yang berlebihan dapat membuat bubuk menjadi terlalu padat sebelum waktunya, yang akan kita bahas nanti.)
Karena pra-kompresi membuat bubuk menjadi lebih seragam di seluruh cetakan, variasi berat berkurang. Jika salah satu kematian memiliki lebih banyak udara yang terperangkap dibandingkan kematian lainnya, itu bisa diisi dengan volume bubuk yang sedikit berbeda. Pra-kompresi meratakan pengisian dengan mendistribusikan bubuk secara mekanis dan mendorong udara keluar sehingga setiap cetakan dikemas dengan cara yang sama. Hasil akhirnya adalah kontrol yang lebih ketat terhadap berat tablet dari satu suntikan ke suntikan lainnya. (Sebaliknya, melewatkan pra-kompresi sering kali muncul sebagai variasi bobot yang lebih besar dalam proses produksi.)
Tablet yang telah dikompres terlebih dahulu dengan benar biasanya menghasilkan lebih sedikit debu halus. Dengan membantu densifikasi, pra-kompresi memastikan bahwa tablet memiliki kepadatan keseluruhan yang lebih tinggi dan rongga permukaan yang lebih sedikit, membuatnya lebih kuat dan tidak mudah terkelupas atau rapuh. Dalam praktiknya, operator mesin cetak tablet sering kali mengalami penurunan % kerapuhan ketika pra-kompresi dioptimalkan.
Semua faktor di atas berkontribusi pada tampilan tablet yang lebih bagus. Pra-kompresi yang tepat membantu menghasilkan tablet dengan permukaan halus, tepi yang tajam, dan tidak ada retak atau terkelupas. Cacat seperti chip, kawah atau tepian yang pecah sering kali disebabkan oleh pelepasan udara secara tiba-tiba atau pemadatan yang tidak merata; pra-kompresi sangat membantu untuk menghilangkan kekurangan tersebut. Dalam ringkasan, tahap pra-kompresi yang disesuaikan dengan baik menghasilkan tablet yang terlihat dan terasa lebih seragam dan profesional.
Untuk meringkas bagian ini: tanpa pra-kompresi yang memadai, Anda mendapatkan masalah yang ingin Anda selesaikan. Tabel di bawah mengilustrasikan jenis cacat dan penyebabnya (sering dikaitkan dengan pra-kompresi yang buruk):
| Masalah | Kemungkinan Penyebabnya (sering dikaitkan dengan pra-kompresi yang tidak memadai) |
| Capping | Udara yang terperangkap dalam bubuk yang keluar saat kompresi |
| Laminasi | Lapisan dalam terpecah karena udara terperangkap/kompresi tidak merata |
| Kekerasan Rendah | Ikatan partikel lemah (kompresi tidak lengkap) |
| Kerapuhan Tinggi | Pemadatan yang buruk (bedak tabur) |
| Variasi Berat | Isian tidak rata (kantong udara atau dosis yang tidak konsisten) |
| Tablet Rusak | Rebound elastis material atau tegangan (pegas kembali) |
Seperti yang Anda lihat, capping dan laminasi menelusuri langsung ke udara yang terperangkap (alamat pra-kompresi mana). Masalah lain seperti kelembutan atau kerapuhan juga disebabkan oleh “pemadatan yang tidak memadai,” yang mana pra-kompresi yang lebih baik membantu mencegahnya.
Untuk memperkuat pentingnya pra-kompresi, pertimbangkan apa yang salah jika Anda melewatkannya. Tanpa pra-kompresi, sisa udara dalam cetakan sampai pemerasan terakhir. Saat pukulannya mengenai kekuatan penuh, udara itu tidak punya tujuan selain melalui bubuk. Udara yang terperangkap mencoba mengembang, menyebabkan cacat tablet. Dalam praktiknya, hal ini terlihat dari tingginya insiden pembatasan dan laminasi, gejala utama yang terlihat dari jebakan udara. Meskipun pembatasan tidak segera terjadi, kepadatan tablet akan tidak merata: tepinya mungkin lebih padat daripada inti, menyebabkan retakan internal nantinya. Tabel di atas menunjukkan sebagian besar masalah kompresi tablet (pembatasan, laminasi, rendah kekerasan, kerapuhan, variasi berat, dll.) dapat ditelusuri kembali ke permasalahan inti yaitu pemadatan yang buruk atau udara yang terperangkap.
nyatanya, operator tahu dari pengalaman itu menambahkan sedikit pra-kompresi sering kali memperbaiki pembatasan. Jika tablet hancur atau laminasi masih terjadi, ini biasanya berarti bubuk tersebut tidak mengalami deaerasi dengan benar. Dalam praktiknya, meningkatkan gaya pra-kompresi atau menyesuaikan waktu hampir menghilangkan banyak masalah ini.
Untuk memperjelas perbedaan antara kedua tahap kompresi, berikut adalah perbandingan singkatnya:
| Fitur | Pra-kompresi | Kompresi utama |
| Gaya/Tekanan | Rendah (tampan yang lembut, seringkali 5–20% dari kekuatan akhir) | Tinggi (kekuatan pemadatan penuh) |
| Tujuan | Hapus udara & memadatkan sebagian bubuk | Bentuklah bentuk akhir tablet, kekerasan, dan kepadatan |
| Bentuk Tablet | Sementara; tempat tidur bedak longgar (tidak ada tablet terakhir) | Terakhir; tablet padat terbentuk |
| Kekerasan yang Dihasilkan | Sangat rendah (“tablet” mudah pecah) | Kekerasan target penuh |
| Kepadatan setelah Tahap | Sebagian (bubuk sedikit dipadatkan) | Penuh (tablet pada kepadatan spesifikasi) |
| Pukulan/Rol | Biasanya roller atau cam pra-kompresi kecil | Roller atau Cam yang lebih besar dengan waktu tunggu lebih lama |
| Waktu Tinggal | Sangat singkat (pemadatan cepat) | Lebih lama (pukulan menahan bubuk di bawah tekanan lebih lama) |
Misalnya, analisis teknis mencatat bahwa rol pra-kompresi berukuran lebih kecil dan memberikan pemadatan yang pendek, sedangkan roller kompresi utama berukuran lebih besar dan menahan pukulan lebih lama. Tahap kompresi utama inilah yang pada akhirnya menentukan kekerasan tablet dan dimensi akhir. Tugas pra-kompresi hanyalah “mengatur panggung” untuk tekanan utama.
Tidak ada angka pasti untuk gaya pra-kompresi. Pengaturan optimal tergantung pada formulasinya (sifat aliran, ukuran butiran, kadar air, Pelumas, pengikat, dll.) dan peralatannya (kecepatan tekan, ukuran menara, perkakas). Misalnya, bubuk yang alirannya buruk atau sangat berpori mungkin memerlukan lebih banyak pra-kompresi untuk menghilangkan gas dibandingkan campuran butiran yang mengalir dengan baik. Faktor kuncinya meliputi:
Banyak operator memulai dengan “aturan praktis” – misalnya, menggunakan sekitar 10–20% gaya kompresi utama sebagai pra-kompresi. Namun, para ahli memperingatkan bahwa hal ini pun demikian 10% aturan “tidak selalu berhasil”. Pendekatan yang paling aman adalah penyetelan empiris. Dalam praktiknya, Anda menyesuaikan gaya pra-kompresi berdasarkan uji coba:
Sebuah manual pers tablet menyarankan pendekatan yang cerdik: pertama atur pra-kompresi lebih tinggi dari yang dibutuhkan (jadi pukulannya hampir berhenti bergerak), lalu turunkan hingga slug yang sudah dikompres hampir tidak koheren. Kuncinya adalah: “Tujuannya adalah untuk menghilangkan udara berlebih… bukan untuk membuat tablet.”. Dengan kata lain, sesuaikan hingga kue yang sudah dikompres menyatu, lalu mundur sedikit. Metode ini memastikan Anda mendapatkan deaerasi maksimal tanpa pemadatan berlebihan.
Faktor-faktor seperti kecepatan menara dan formula mungkin memerlukan pengujian berulang. Dalam ringkasan, mulai dari yang rendah dan perlahan naikkan gaya pra-kompresi sambil memantau kualitas tablet. Tidak ada “kekuatan target” tetap yang dapat Anda tiru di seluruh produk – setiap formulasi akan memiliki pengaturan optimalnya sendiri.
Jika pra-kompresi salah, beberapa masalah muncul. Tabel di bawah ini menyoroti gejala umum dan pengobatannya:
| Masalah | Solusi yang Mungkin (terkait dengan Pra-Kompresi) |
| Capping | Pra-kompresi terlalu rendah – Tingkatkan pra-kompresi untuk meningkatkan deaerasi |
| Laminasi | Sisa udara yang terperangkap – Tingkatkan pra-kompresi (atau menambah waktu tunggu) |
| Tablet Lunak | Ikatan lemah – pastikan kompresi utama mencukupi setelah pra-kompresi yang tepat |
| Kerapuhan Tinggi | Pemadatan yang buruk – Periksa pra-kompresi dan kompresi keseluruhan; sesuaikan formulasi jika diperlukan |
| Variasi Berat | Pengisian tidak merata – gunakan pemberian makan secara paksa atau tingkatkan aliran bubuk; pra-kompresi yang konsisten membantu menstabilkan berat badan |
| Pemetikan (pelekatan) | Gesekan pukulan – biasanya masalah perkakas/pelumasan, tapi tinjau kamera pra-kompresi dan lepas landas (terkadang mengurangi pra-kompresi dapat mengurangi lengket) |
Dalam praktiknya, “tingkatkan pra-kompresi” sering kali merupakan saran pertama ketika mendengar tentang pembatasan atau laminasi ringan. Memang, menambahkan sedikit lebih banyak pra-tamping sering kali akan menyembuhkan cacat ini. (Berhati-hatilah, seperti yang akan kita bahas di bawah ini: terlalu banyak pra-kompresi dapat menyebabkan masalah tersendiri.)
Ya – lebih banyak tidak selalu lebih baik. Pra-kompresi yang berlebihan dapat menimbulkan masalah baru. Jika gaya pra-kompresi terlalu tinggi, Anda berisiko “mengatur terlebih dahulu” bedak terlalu banyak sebelum pemerasan utama. Hal itu dapat menyebabkan:
Pendeknya, Anda bisa melampauinya. Sebagai aturan, pra-kompresi harus cukup untuk menghilangkan udara; “peredaman ringan lebih disukai daripada gaya prakompresi yang tinggi”. Banyak insinyur menyarankan untuk memulai dari skala yang paling rendah. Jika Anda mendapati diri Anda mendorong pra-kompresi secara maksimal dan masih membatasi, itu mungkin berarti masalah lain (formulasi atau kecepatan pemberian pakan) salah, bukan sekadar tingkat kekuatan.
Hari ini, hampir semua mesin cetak tablet multi-stasiun modern hadir dengan tahap pra-kompresi khusus. Namun, beberapa lebih siap untuk kontrol yang baik. Di JinluPacking kami menawarkan mesin tablet yang dirancang untuk kinerja pra-kompresi yang optimal. Misalnya, kita seri HZP menekan (seperti HZP-26/40D, HZP-15/20D model) memiliki rol pra-kompresi independen di setiap stasiun yang dapat diatur melalui panel kontrol. Mesin ini dilengkapi kontrol gaya dan sensor berbasis PLC yang memungkinkan Anda mengatur dan memantau beban pra-kompresi secara tepat. Lewat sini, bahkan pada kecepatan tinggi, sistem mempertahankan waktu pramuat dan waktu tunggu yang konsisten.
Misalnya, itu Mesin Press Tablet Putar HZP-15/20D (mampu hingga 90,000 tab/jam) mencakup pengumpan gaya yang ditingkatkan dan penyesuaian pra-kompresi independen. Versi berkecepatan tinggi seperti Mesin Press Putar HZP-26D-40D (hingga 160.000–260.000 tab/jam) juga mendukung kontrol pra-kompresi (misalnya. pra-tekanannya dapat disesuaikan hingga 20 kN dalam satu model). Alat berat ini juga menawarkan pemantauan tekanan waktu nyata dan penyesuaian otomatis, yang membantu mengoptimalkan pra-kompresi tanpa dugaan operator.

Pendeknya, jika Anda membutuhkan pra-kompresi yang andal, mencari pers dengan kamera pra-kompresi independen (bukan hanya persentase tetap) dan kontrol digital. Pers kami adalah contoh dari pendekatan ini: mereka menggabungkan desain mekanis yang kokoh (perkakas dan rol berkualitas) dengan elektronik modern. Hal ini memastikan bahwa mesin press pilihan Anda dapat disesuaikan dengan kebutuhan pra-kompresi formulasi apa pun, mengarah ke tablet yang lebih konsisten.
Gunakan daftar periksa berikut saat menyiapkan atau memecahkan masalah pra-kompresi pada mesin Anda:
Dengan menyesuaikan dan mencatat hasilnya secara metodis, Anda akan menemukan titik manis dimana udara dihilangkan tanpa membuat tablet menjadi terlalu padat.
Dalam ringkasan, pra-kompresi bukanlah suatu pilihan – ini adalah bagian penting dari pengoperasian mesin cetak tablet modern. Tahap pra-kompresi yang diatur dengan benar menghilangkan udara yang terperangkap dan mengeraskan bubuk terlebih dahulu, mengarah ke lebih kuat, tablet yang lebih seragam dengan cacat capping atau laminasi yang jauh lebih sedikit. Jika tablet Anda mengalami pembatasan atau menunjukkan ketidakkonsistenan berat, periksa kembali pengaturan pra-kompresi Anda sebelum menyalahkan formulasi atau kompresi utama. Bahkan menggunakan kekuatan pra-kompresi yang moderat dapat meningkatkan kualitas tablet secara signifikan.
Untuk produsen dan insinyur pengadaan, kesimpulannya jelas: selalu pilih atau konfigurasikan tablet press yang menawarkan kontrol pra-kompresi yang baik. Semua mesin press rotari yang memiliki reputasi baik (dari R&Model D ke mesin produksi penuh) menyertakan fitur ini, tapi model dengan independen, roller pra-kompresi yang dapat disesuaikan memberi Anda fleksibilitas maksimal.
Jika Anda memerlukan panduan lebih lanjut atau ingin melihat mesin press dirancang untuk pra-kompresi yang optimal, kita Jajaran pers tablet JinluPacking dapat membantu. Lihat kami [Halaman produk Mesin Press Tablet] untuk detail tentang model seperti HZP-45D, dan jangan ragu untuk melakukannya hubungi tim kami untuk bantuan memilih pers yang tepat atau menyetel pengaturan Anda. Pra-kompresi yang tepat adalah rahasia tablet yang lebih baik – lakukan dengan benar, dan Anda akan mengatasi banyak masalah produksi bahkan sebelum kompresi akhir dimulai.
Siap menghilangkan cacat tablet dan meningkatkan hasil? Jelajahi mesin press tablet putar kami yang berkinerja tinggi atau hubungi pakar JinluPacking untuk mendapatkan solusi khusus.
Pra-kompresi adalah yang awal, tahap kompresi ringan dalam siklus pengepresan tablet. Ini menerapkan kekuatan kecil (biasanya melalui roller pra-kompresi) untuk memadatkan bedak dengan lembut sebelum kompresi utama. Ini membantu menghilangkan gas bubuk dengan menghilangkan udara yang terperangkap.
Karena ini secara signifikan meningkatkan integritas tablet. Dengan mengeluarkan udara, pra-kompresi mencegah cacat seperti pembatasan dan laminasi, dan mengarah ke lebih kuat, tablet yang lebih seragam. Ini pada dasarnya “mempersiapkan” bubuk untuk kompresi gaya tinggi akhir.
Kebanyakan mesin press rotari modern dapat melakukannya. Bahkan mesin press satu stasiun yang sederhana pun sering kali memiliki tampungan pengumpanan manual. Pra-kompresi sangat berguna sehingga menjadi standar di hampir semua mesin tablet farmasi saat ini.
Pra-kompresi adalah kekuatan rendah (tampan yang lembut) dan itu hanya memadatkan sebagian bubuk untuk menghilangkan udara. Kompresi utama berkekuatan tinggi dan inilah yang membentuk tablet akhir (menentukan kekerasan dan ketebalan). Pra-kompresi menghasilkan pra-tablet yang sangat lemah; kompresi utama melengkapi tablet.
Hal ini tidak akan menyelesaikan masalah formulasi dengan sendirinya, tapi ini sangat mengurangi pembatasan terkait udara. Pra-kompresi yang diatur dengan benar dapat menghilangkan hampir semua jebakan udara, jadi pembatasan karena udara sebagian besar dapat dicegah. Namun, jika capping disebabkan oleh faktor lain (seperti pengikat yang buruk atau kecepatan berlebih), Anda harus mengatasinya juga.
Tidak ada jawaban pasti – itu tergantung pada materi dan pers Anda. Praktik yang umum adalah memulai dengan tentang 10% gaya kompresi utama dan sesuaikan dari sana, tapi bahkan “aturan” itu pun bisa gagal. Pendekatan terbaik adalah memulai dengan pra-kompresi ringan, kemudian tingkatkan secara bertahap selama uji coba hingga tablet berhenti menutup tetapi sebelum menjadi terlalu keras atau stres.
Ya. Pra-kompresi yang terlalu banyak dapat membuat tablet retak atau laminasi, bukannya terbentuk dengan rapi. Hal ini juga dapat membuat tablet menjadi terlalu keras atau menyebabkan tablet menempel pada pukulannya. Biasanya lebih baik melakukan kesalahan pada sisi yang sedikit kurang dirusak daripada terlalu banyak dirusak. Sebuah studi mencatat bahwa “gaya tamping yang ringan lebih disukai daripada gaya prakompresi yang tinggi”.
Secara tidak langsung, Ya. Dengan menghilangkan udara dan mengemas bedak, pra-kompresi memungkinkan kompresi utama bekerja lebih efektif, sehingga tablet mencapai kekerasan yang lebih tinggi dengan lebih mudah. Dalam satu percobaan, tablet memerlukan pra-kompresi untuk mencapai kekerasan target tanpa pembatasan. Umumnya, Tablet yang dibuat dengan pra-kompresi yang tepat akan memiliki kekuatan tarik yang lebih tinggi dibandingkan tablet yang dibuat tanpa pra-kompresi.
Tentu saja. Pengepresan berkecepatan tinggi (ratusan RPM) mempunyai waktu tunggu yang sangat singkat, yang memperburuk jebakan udara. Dalam pers seperti itu, tahap pra-kompresi yang kuat (seringkali dengan pengumpan dan kamera de-aerasi) sangat penting untuk menghindari pembatasan kecepatan. nyatanya, banyak model berkecepatan tinggi mengandalkan roller pra-kompresi independen dan pengumpan paksa untuk menjaga kualitas tablet pada keluaran tertinggi.
Ikuti tips di atas: mulai rendah, sesuaikan secara perlahan, dan memantau hasilnya. Selalu periksa tablet untuk pembatasan, masalah laminasi atau berat saat Anda mengubah pra-kompresi. Gunakan kontrol pers Anda (Pengaturan PLC, kenop torsi, dll.) untuk menyempurnakan. Dan pastikan juga untuk mengoptimalkan kompresi utama secara bersamaan – terkadang diperlukan sedikit peningkatan pada kompresi utama saat Anda menaikkan pra-kompresi. Akhirnya, uji coba dengan formulasi Anda yang sebenarnya adalah cara terbaik untuk melakukannya.
Referensi:
1.Desain Eksperimen untuk Kompresi Tablet —— FarmasiTech.com
2.pendekatan QbD: Optimalisasi proses kompresi tablet menggunakan desain eksperimen —— Gerbang Penelitian
3.Pengaruh Tingkat Penerapan Kekuatan Selama Kompresi pada Pembungkusan Tablet —— Sains Langsung
4.Peran Prakompresi dalam Mitigasi Pembatasan: Studi Kasus —— Sains Langsung
5.Waktu tinggal di tablet: waktu tinggal menurut gaya versus waktu tinggal geometris —— tandfonline.com
6.Alat kompresi tablet – Dampak modifikasi tepi muka pukulan —— Perpustakaan Kedokteran Nasional