
Beim Kauf pharmazeutischer Geräte, Viele Qualitätssicherungs- und Geräteingenieure machen mit FAT zwei Fehler. Erste, Sie prüfen nur Papierdokumente und führen einen einfachen Leerlauf durch. Zweite, Sie überspringen spezielle Leistungsprüfungen für modellspezifische Strukturen. Die 45D, auch als Pillenpresse bekannt, Pillenpressmaschine, Pillenpresse, oder Tablettenkompressor, verwendet doppelte Komprimierung und doppelte Entladung. Beide Strukturen benötigen eine dedizierte Verifizierung.
Was ist eine Werksabnahmeprüfung?(FETT)? Es handelt sich um eine strukturierte Überprüfung, die vor dem Versand beim Hersteller durchgeführt wird. Der HGZP-45D Tablettenpresse Die Struktur ist komplex. Die Werksabnahmeprüfung muss dokumentarisch erfolgen, mechanische Montage, Sicherheits- und Elektrosysteme, spezielle Mechanismen, Belastungstest, Einhaltung, und Abweichungsschließung. FAT-Werksabnahmetests müssen auch modellspezifische Strukturen überprüfen, cGMP-Konformität, Und 21 CFR Teil 211 Anforderungen Punkt für Punkt.
Sobald die Ausrüstung verpackt und auf dem Seeweg verschifft ist, Strukturelle Mängel sind teuer zu beheben. Nacharbeiten und Teileaustausch nehmen viel Zeit in Anspruch. Es entstehen zusätzliche Kosten, und der Produktionsstart verzögert sich. Deshalb Tablettenpressmaschine FAT muss gründlich sein. Es löst die meisten versteckten Risiken, bevor die Maschine das Werk verlässt.
Dokumente sind die Eingabegrundlage für SAT- und IQ/OQ-Arbeiten. Überprüfen Sie jedes Konfigurationselement anhand der URS. Dies verhindert eine fehlerhafte Lieferung. Bevor Sie beginnen, Erfahren Sie, wie Sie eine effektive Checkliste für Werksabnahmetests erstellen, die alle modellspezifischen Punkte abdeckt. Eine übersichtliche Checkliste für die Werksabnahme sorgt dafür, dass alle Verifizierungsschritte nachvollziehbar sind.
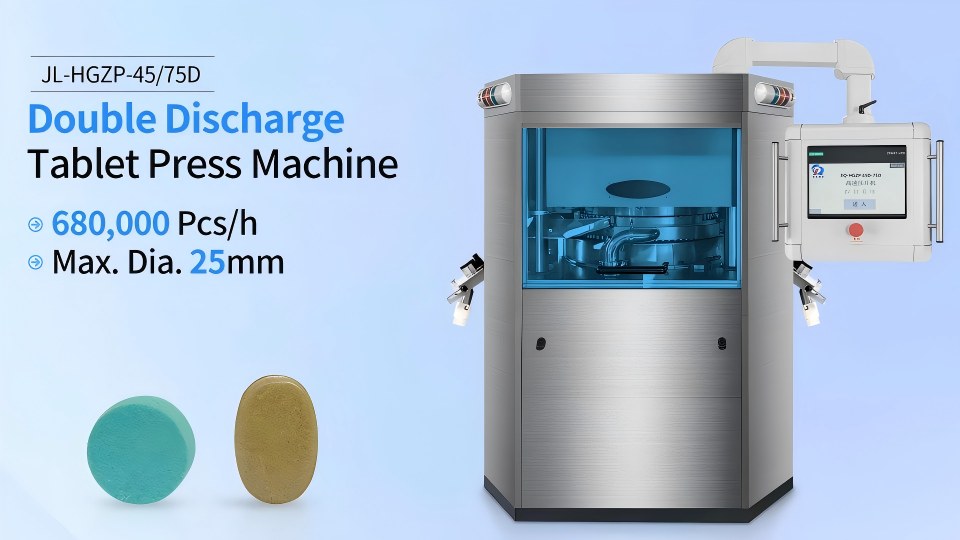
Überprüfen Sie das gesamte Maschinenmodell, die 45-Schlag-Würfelanzahl, Dualer Kompressionsmechanismus, Doppelte Entladung, Zwangszuführung, und Staubentfernungssystem gegen den Vertrag. Kontaktteile müssen passieren 316 Edelstahl Materialüberprüfung. Teile, die mit dem Produkt in Berührung kommen, bestehen aus Edelstahl 316L, bietet eine hervorragende Korrosionsbeständigkeit. Das gesamte Set folgt dem Edelstahl-SS 316 Güteklasse, die im Vertrag angegeben ist. Druck- und Temperaturinstrumente müssen getestet und kalibriert werden. Schmierstoffe müssen über eine NSF-H1-Zertifizierung verfügen, um die Anforderungen der pharmazeutischen Schmierstoffkontrolle zu erfüllen.
Sammeln Sie elektrische Schaltpläne, Pneumatikdiagramme, Schmierpläne, und die vollständige Ersatzteilliste. Führen Sie die Operation durch, Wartung, und Reinigungs-SOP-Handbücher. Fügen Sie den PD-Ordner für die Werksabnahmeprüfung den Protokolldokumenten bei, Prüfprotokolle, und Kalibrierzertifikate.
Für nordamerikanische Exportprojekte, Bestätigen Sie die HMI-Version und die Audit-Trail-Funktionen. Diese müssen passen 21 CFR Teil 11 Anforderungen an computergestützte Systeme.
Bei mechanischen Kontrollen geht es nicht nur um ein sauberes Erscheinungsbild. Überprüfen Sie die Präzision des Zusammenbaus der Tablettenpresse, bewegliche Teile, und Schmierrisikostellen.
Materialkontaktflächen dürfen keine Grate oder Kratzer aufweisen. Messen Sie den Rundlauf des Plattentellers. Vordruck- und Hauptdruckwalzenbaugruppen müssen fest sitzen, ohne Lockerheit. Die beiden Doppelauslass-Leitblechsätze und Strömungsteilerteile müssen korrekt installiert sein und sich reibungslos bewegen lassen. Der Zwangszuführung und Stanzbaugruppen sollten leicht zu demontieren sein, ohne tote Ecken zu reinigen.
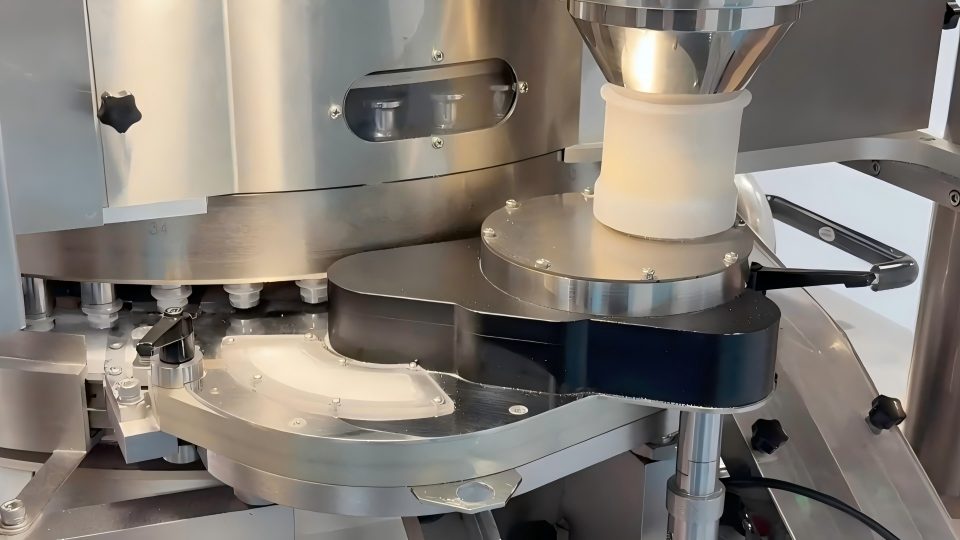
Auf der Tablettenpresse HGZP-45D, Tragen Sie niemals Fett auf die Mitte der Führungsschienen auf. Die Ölversorgung erfolgt nur beidseitig an den Lagern und Getriebepunkten. Bestätigen Sie jeden Schmierpunkt bei FAT. Das hört auf Schmiermittel dass es in den Materialbereich gelangt, treffen 21 CFR Teil 211 Anforderungen. Überprüfen Sie gleichzeitig alle pneumatischen Anschlüsse auf Dichtheit.
Führen Sie vor Ort eine vollständige Demontagedemonstration der Tablettenpressformen durch. Stellen Sie sicher, dass der Wechsel reibungslos verläuft und die Befestigungselemente zuverlässig einrasten. Simulieren Sie eine Produktionsbedingung mit Materialänderung. Prüfen Sie, wie einfach sich produktberührende Teile entfernen lassen. Bewerten Sie die Reinigung, weht, und Spülzugang. Stellen Sie sicher, dass es keine toten Ecken gibt, in denen Pulver verborgen ist. Dies reduziert Kreuzkontaminationen zwischen Chargen und erfüllt die Anforderungen bei der Umstellung mehrerer Produkte.
Sicherheitsverriegelungen sind ein schwer zu akzeptierender Gegenstand. Viele Fehler treten nur unter anormalen Bedingungen auf. Überspringen Sie diese Tests nicht.
Der Leerlauftest ist nur eine grundsätzliche Beurteilung. Es stellt keine Produktionsleistung dar.
Laufen Sie mit drei Geschwindigkeiten: niedrig, bewertet, und maximal. Jeder Lauf dauert nicht weniger als 30 Minuten. Beobachten Sie den Gesamtgeräusch- und Temperaturanstieg. Der Plattenspieler, Kompressionsrollen, und der Futterautomat sollte ohne ungewöhnliche Geräusche laufen. Vergleich zwischen Sollgeschwindigkeit und Istgeschwindigkeit durchführen. Überprüfen Sie, ob der automatische Schmierzyklus und das Staubentfernungsgebläse starten und stoppen.
Notiz: Ein Leerlauflauf beweist nur, dass die Tablettenpresse rotieren kann. Das Bestehen bedeutet nicht, dass die Produktion mit Material bestanden wird. Die Kernleistung hängt von den beiden folgenden Spezialtests ab.
Dies ist der kritischste Teil. Es unterscheidet die HGZP-45D von gewöhnlichen Tablettenpressen. Auf vielen Maschinen, Bildschirmparameter können geändert werden, aber der eigentliche Mechanismus funktioniert nicht.
Das HMI muss eine unabhängige Einstellung ermöglichen Vorkompression und Hauptkompressionsdruck. Rezepte können gespeichert und abgerufen werden. Ändern Sie die Druckparameter und bestätigen Sie gemeinsam die Änderung der Sensormesswerte. Lösen Sie die Überlastung der Vorkomprimierung und der Hauptkomprimierung separat aus. Überprüfen Sie, ob die Schutzabschaltung funktioniert.
Kombinieren Sie dies mit einem Belastungstest. Vergleichen Sie die Tablettenhärte mit ein- und ausgeschalteter Vorkomprimierung. Dies beweist, dass der Vorkomprimierungsmechanismus tatsächlich funktioniert. Es handelt sich nicht nur um einen Wert, der auf dem Bildschirm angezeigt wird.
Öffnen Sie die 1# Entladung und 2# separat entladen. Öffnen Sie dann beide Kanäle gleichzeitig. Die Mechanismen müssen reibungslos funktionieren und die Materialsammlung muss funktionieren. Die Positionen der Auslassleitbleche müssen einstellbar und feststellbar sein.
In der Ladephase, Entnehmen Sie die Tabletten in der Tablettenpresse getrennt aus den beiden Auslässen. Gewicht vergleichen, Härte, und Dickenkonsistenz. Wenn die Abweichung zwischen den beiden Kanälen zu groß ist, Die Einstufung des fertigen Produkts wird schwierig. Dies ist ein Hauptfehlerelement des 45D.
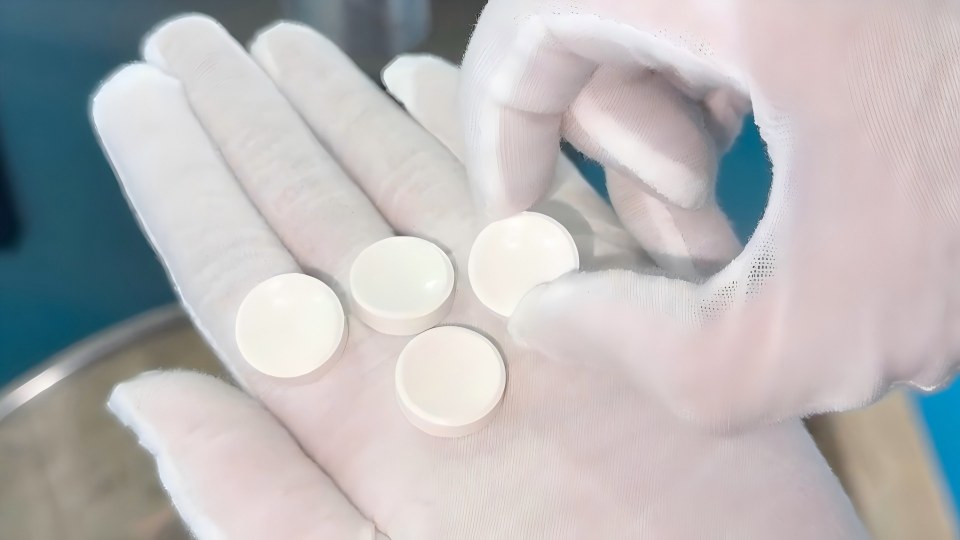
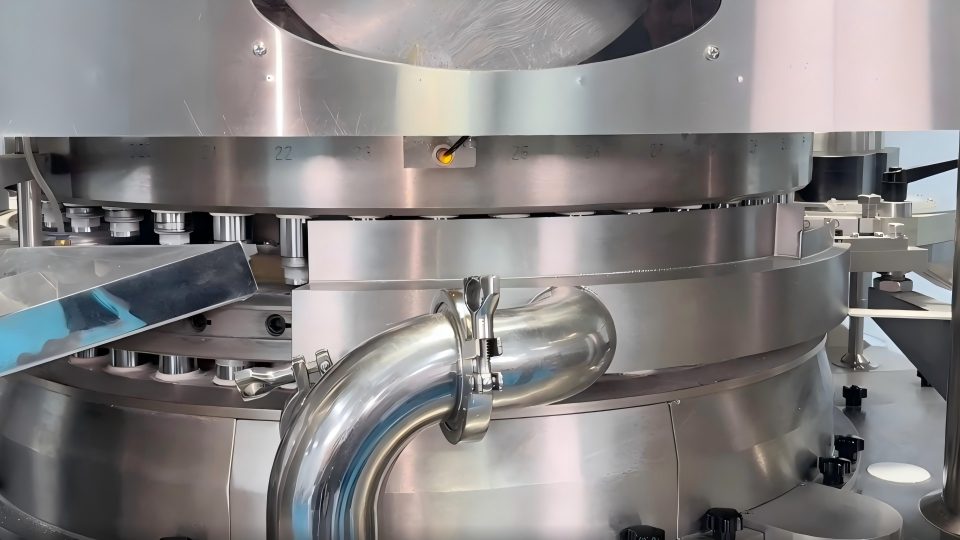
Verwenden Sie für den Belastungstest simuliertes Granulat. Laufen Sie mit mehreren Geschwindigkeitseinstellungen, um die Produktionsbedingungen vollständig zu simulieren.
Vollständige Rezeptspeicher- und Abruftests, und Aufzeichnung von Alarmereignissen. Für nordamerikanische Exportprojekte, Testen Sie den Prüfpfad. Demonstrieren Sie die schnelle Demontage des Feeders, Schläge, und Entladungsteile. Bewerten Sie die Reinigungsfähigkeit, um die cGMP-Anforderungen zu erfüllen.
Geben Sie tatsächlich gemessene Daten für alle Checklistenpunkte für die Werksabnahmeprüfung ein. Bewerten Sie jeden Punkt ehrlich als bestanden oder nicht bestanden. Wenn Probleme auftreten, Notieren Sie die Abweichungsnummer, Fehlerbeschreibung, und Korrekturplan. Verschließen Sie diese vor dem Versand.
Für Validierungsartikel, die nicht im Werk fertiggestellt werden können, Markieren Sie sie deutlich. Hinterlassen Sie sie zur wichtigen Überprüfung bei SAT auf der Kundenseite. Der Werksabnahmeprüfbericht erfordert die Unterschrift beider Parteien. Es dient als wichtiges Eingabedokument für die IQ-Validierung beim Kunden vor Ort.
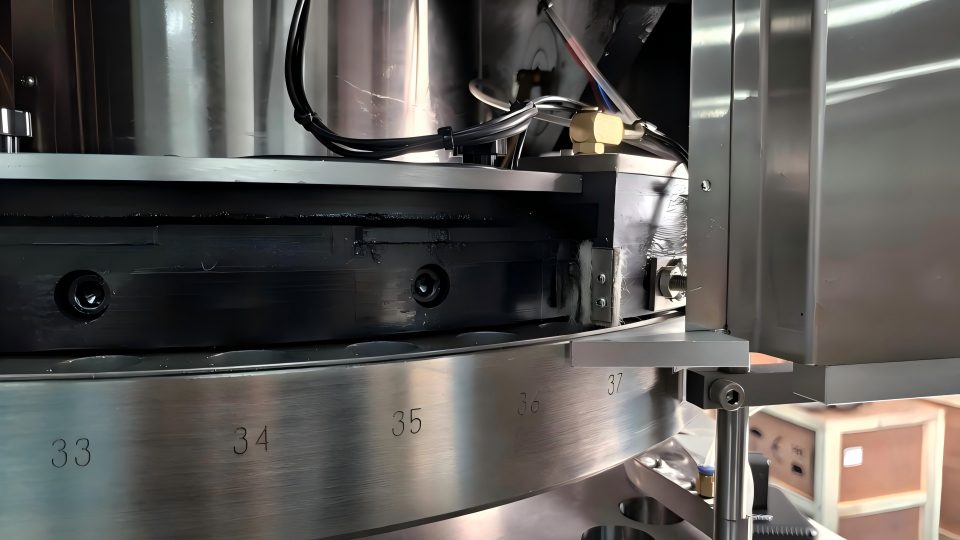
Notiz: Bestehen des Leerlauftests≠produktionsbereite Leistung. Fahren Sie mit modellspezifischen Tests und Lasttests fort.
Der Kern des HGZP-45D FAT Werksabnahmetests ist die gezielte Verifizierung. Es handelt sich nicht um routinemäßiges Signieren.
Konzentrieren Sie sich auf zwei besondere Strukturen: doppelte Kompression und doppelte Entladung. Setzen Sie simulierte Belastungstests und cGMP-Konformitätsprüfungen in die Praxis um. Viele Unternehmen betrachten FAT als einen einfachen Prozess. Nach der Ankunft, Sie stellen einen Fehler vor der Komprimierung fest, Ungleichmäßige Qualität zwischen zwei Kanälen, oder nicht konforme Schmierung. Das kostet Zeit und Geld.
Das Stoppen von Risiken im Werk schützt die spätere Validierung und verkürzt den Startzyklus. Jinlu Packing Pill Press-Produkte wurden an verkauft 85 Länder weltweit. Das Maschinendesign folgt cGMP-Standards. Wir bieten je nach Projektbedarf einen Inbetriebnahmeservice vor Ort an. Mit stabiler Hardware und Full-Process-Service, Wir helfen Pharmaanwendern dabei, die Abnahme und den Produktionsanlauf reibungslos abzuschließen.