Viele Tablet-Hersteller und Gerätekäufer stehen vor den gleichen Rätseln: „Meine Tabletten sind ständig leer,” oder „Die Tablettenhärte ist nicht konstant.“ Eine natürliche Vermutung könnte sein „Erhöhen Sie einfach die Kompressionskraft.“ In der Praxis, Der wahre Schuldige ist oft der Vorkomprimierung Bühne (der leichte Druck vor der endgültigen Kompression). Viele Tablettenpressen verfügen über einen vorläufigen Stopfschritt, den die Bediener manchmal übersehen. Wenn die Vorkomprimierung zu niedrig eingestellt ist, Eingeschlossene Luft verbleibt im Pulver und führt zu Defekten; zu hoch eingestellt, es kann zu Brüchen kommen. In diesem Artikel erklären wir es was Vorkomprimierung ist, warum moderne Tablet-Maschinen es alle verwenden, und wie dramatisch die richtige Vorkompressionskraft ist Verbessert die Tablet-Qualität (bessere Härte, einheitliches Gewicht) und verhindert Defekte wie Verschließen und Laminieren. Außerdem erfahren Sie, wie Sie die Vorkomprimierung Ihrer Druckmaschine richtig einstellen.
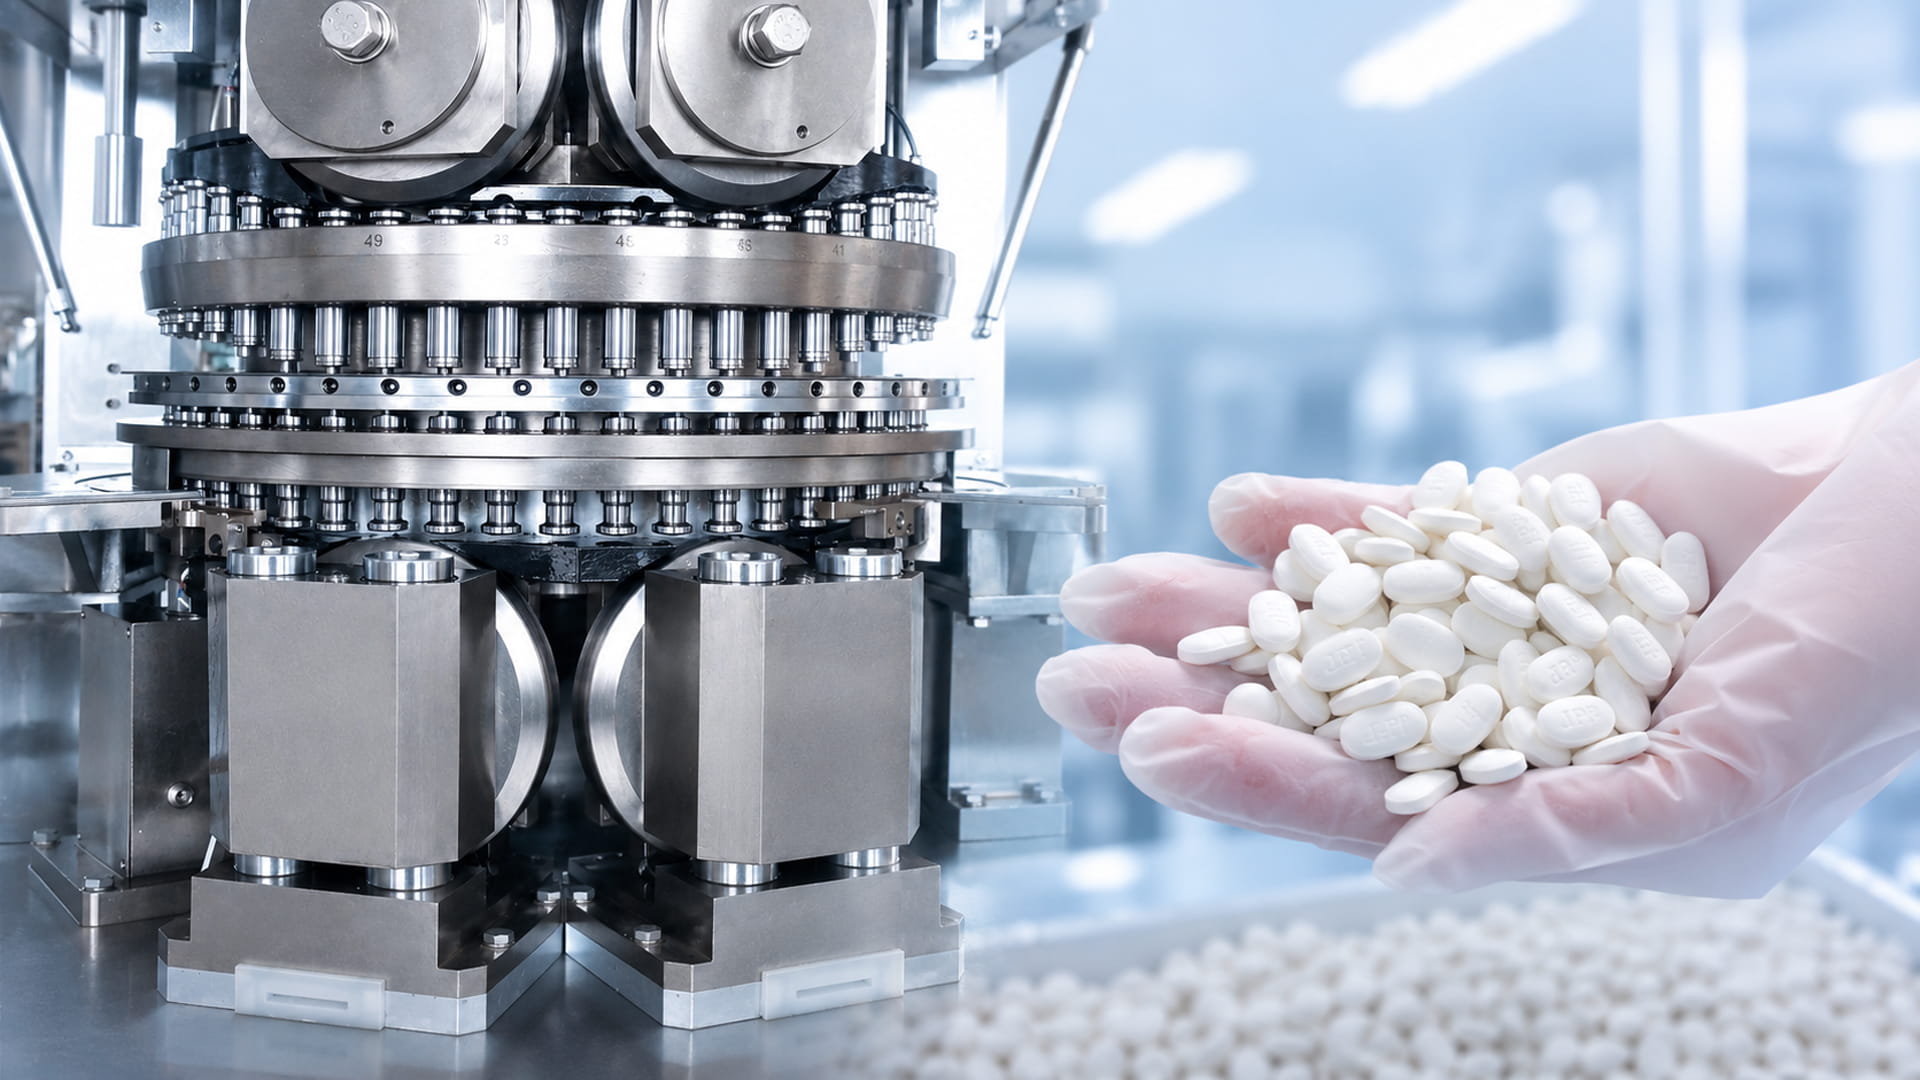
In der Tablettenherstellung, Der Kompressionszyklus besteht aus mehreren Phasen: Füllen der Matrize mit Pulver, Vorkomprimierung (ein leichter anfänglicher Druck), Hauptkomprimierung (der letzte Hochdruck-Squeeze), und Auswurf. Auf einem Drehetablette Presse, Zum Beispiel, Die Unterstempel hebt zunächst an, um die Matrize zu füllen, und die Revolvernocken bringen dann die Stempel zusammen. Während Vorkomprimierung, eine sanfte Kraft (oft über kleine Rollenkurven) wird auf das Pulverbett aufgetragen. Das Ziel besteht nicht darin, die endgültige Tablette zu formen, sondern einfach dazu konsolidieren Entfernen Sie das Pulver und entfernen Sie die Luft vor der großen Kompression. Eine Branchenquelle stellt fest: „Während der Vorkomprimierung, Eine leichte Krafteinwirkung durch den unteren Stempel verfestigt das Pulver und minimiert Lufteinschlüsse. In der Hauptkompressionsstufe, Der Oberstempel wird mit hoher Kraft nach unten gedrückt, um das Granulat zu einer Tablette zu verschmelzen.. Zusamenfassend, Unter der Vorkomprimierung versteht man den vorläufigen Pressschritt in der Tablettenpresse, wohingegen die Hauptkomprimierung die vollständige Verdichtung mit hoher Kraft ist, die der Tablette ihre endgültige Form verleiht, Härte und Dichte.
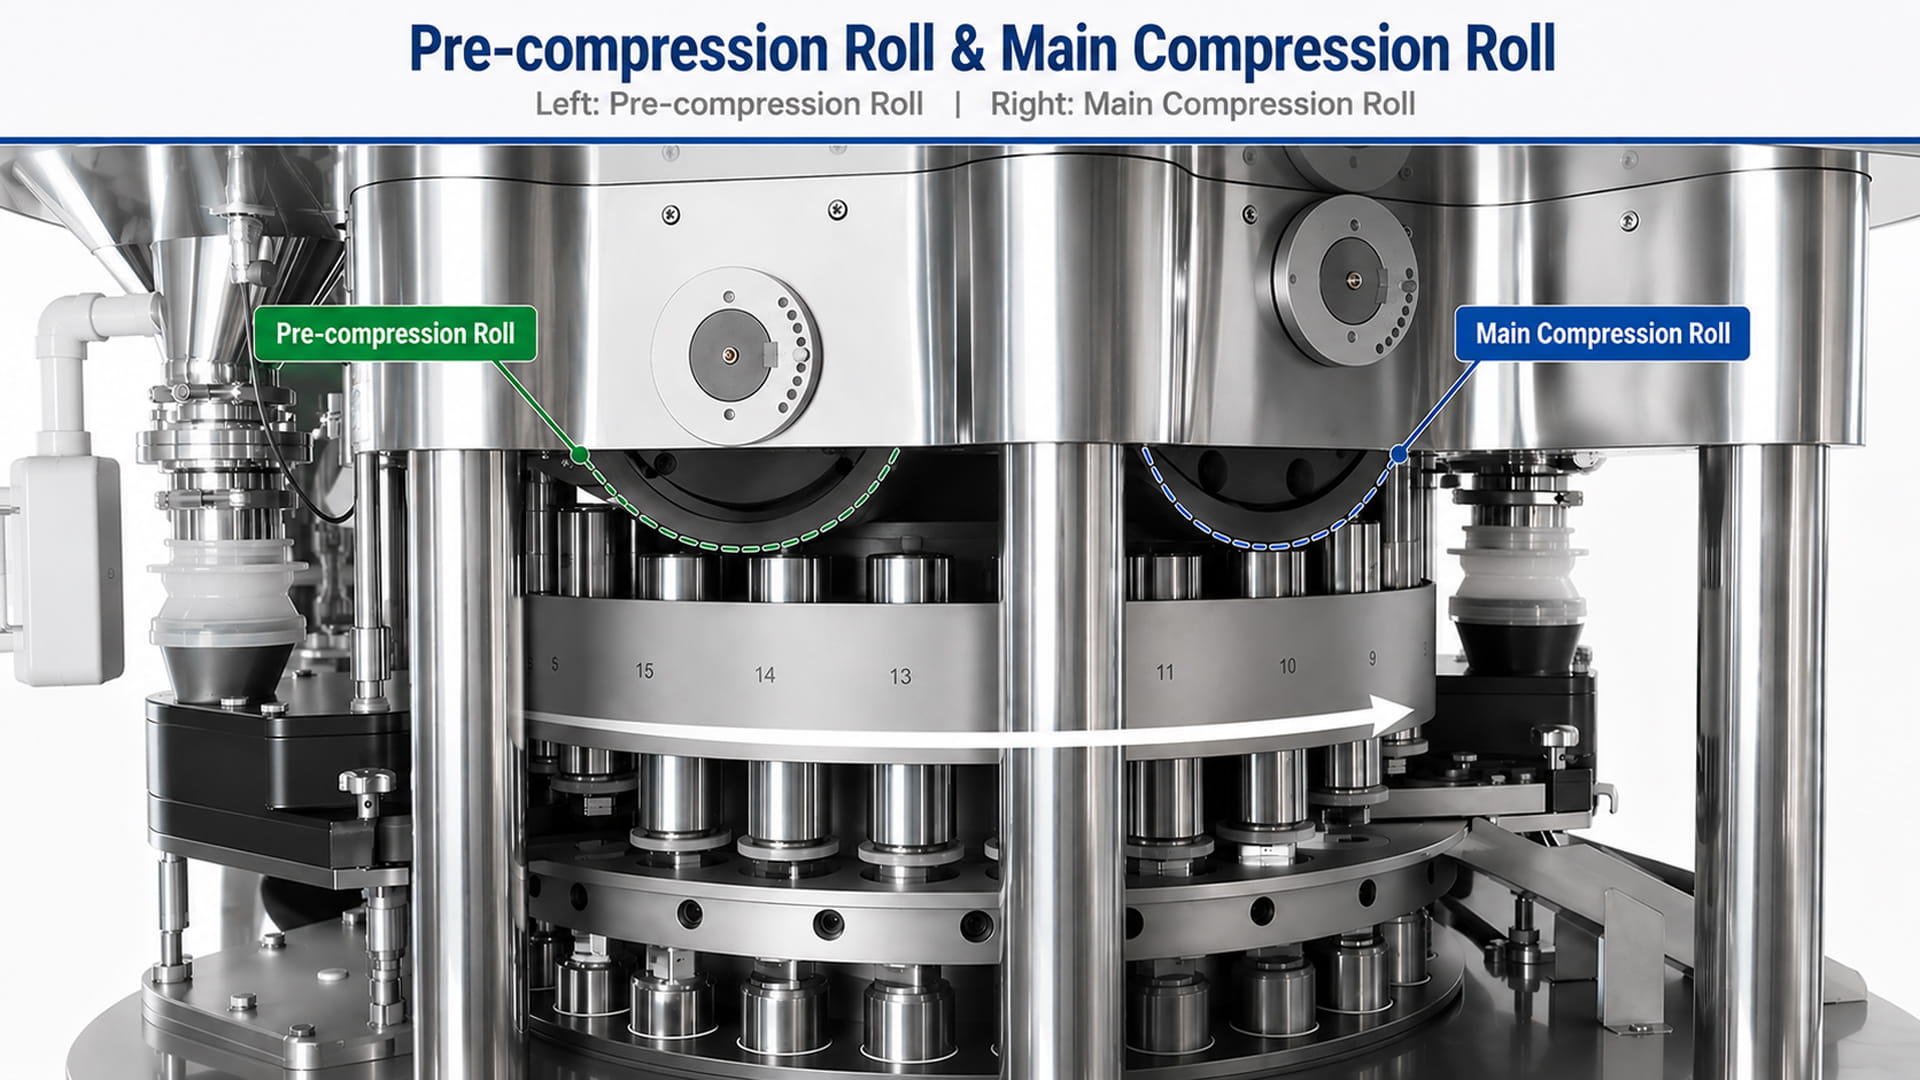
Moderne Tablettenpressen haben das oft Vorkompressionswalzen oder Cam-Stationen, die diesem Schritt gewidmet sind. Diese Vorkompressionswalzen „pressen die Mischung, um die eingeschlossene Luft aus der Mischung zu entfernen und so letztendlich ein Verschließen zu verhindern“.. Mit anderen Worten, Vorkomprimierung ist im Wesentlichen a Entlüftung Bühne: Es verdrängt Luft, sodass die Hauptverdichtung auf festes Pulver wirken kann, kein Schaum. Zum Beispiel, In einem Handbuch für pharmazeutische Geräte wird erklärt, dass Vorkompressionswalzen enthalten sind, „um das Pulver vor der endgültigen Komprimierung zu verdichten“.. Ohne Vorkomprimierung, Das Pulver ist locker gefüllt und weist Hohlräume auf. Mit Vorkomprimierung, Die Pulverpartikel werden leicht vorgepackt und ein Großteil der Luft wird herausgedrückt. Die anschließende Hauptkomprimierung kann dann eine robuste erzeugen, gleichmäßige Tablette ohne plötzliche Luftausdehnung.
Eine praktische Möglichkeit, den Zyklus zu visualisieren, ist:
Pulverfüllung → Vorkomprimierung (leichtes Stampfen) → Hauptkomprimierung (hohe Kraft) → Tablet-Auswurf
Im Vorkomprimierungsschritt, die Schläge im Wesentlichen niederdrücken Das Pulver reicht gerade aus, um Luft auszutreiben und die Füllung auszugleichen. Nur ein kleiner Bruchteil (manchmal ~10-20 %) Der Restkraft wird bei der Vorkompression eingesetzt – genug, um das Bett zu stabilisieren, Härte nicht finalisieren. Beim Hauptkompressionsschritt wird dann die volle Hochkraft aufgebracht (oft Hunderte von Kilonewton) um die endgültige Tablette herzustellen.
Die Vorkomprimierung erfolgt durch kurzes Aktivieren der Presse im Niederdruckmodus. Während sich der Turm dreht, Der untere Stempel bewegt sich ungefähr bis zur endgültigen Füllposition in der Matrize. Dann sorgt die Vordruckrolle oder Nocke dafür, dass die Stempel unter sanfter Kraft aufeinander treffen. Durch diese leichte Kraft werden Ober- und Unterschlag leicht zusammengedrückt, Komprimieren Sie das Pulver gerade so weit, dass eingeschlossene Luft an den Rändern entweichen kann. Nach der Vorkomprimierung, Das Pulverbett ist gleichmäßiger und weniger „flauschig“. Die Pillen, die aus der Vorkompressionszone austreten, sind sehr schwach (sie fallen leicht auseinander) aber sie haben weniger Luftspalte.
Nächste, Die Hauptkompressionsstufe beginnt sofort (meist nur eine Station später). Jetzt treffen die Schläge mit voller Wucht aufeinander, Herstellung der endgültigen Tablette. Denn die Luft wurde bereits entfernt und die Partikel sind bereits teilweise ausgerichtet, die Hauptkomprimierung ist effektiver. In praktischer Hinsicht, Bediener könnten die Vorkompressionsnocken so einstellen, dass a „Daumentest“ Die Tablette ist fast geformt und kaum zusammenhängend. Das Ziel besteht im wahrsten Sinne des Wortes darin, Luft zu entfernen – noch nicht darin, eine starke Tablette herzustellen. Wenn Sie die Vorkomprimierung zu hoch eingestellt haben, Sie riskieren, das Pulver zu früh zu verdichten; zu niedrig, und die Luft bleibt eingeschlossen.
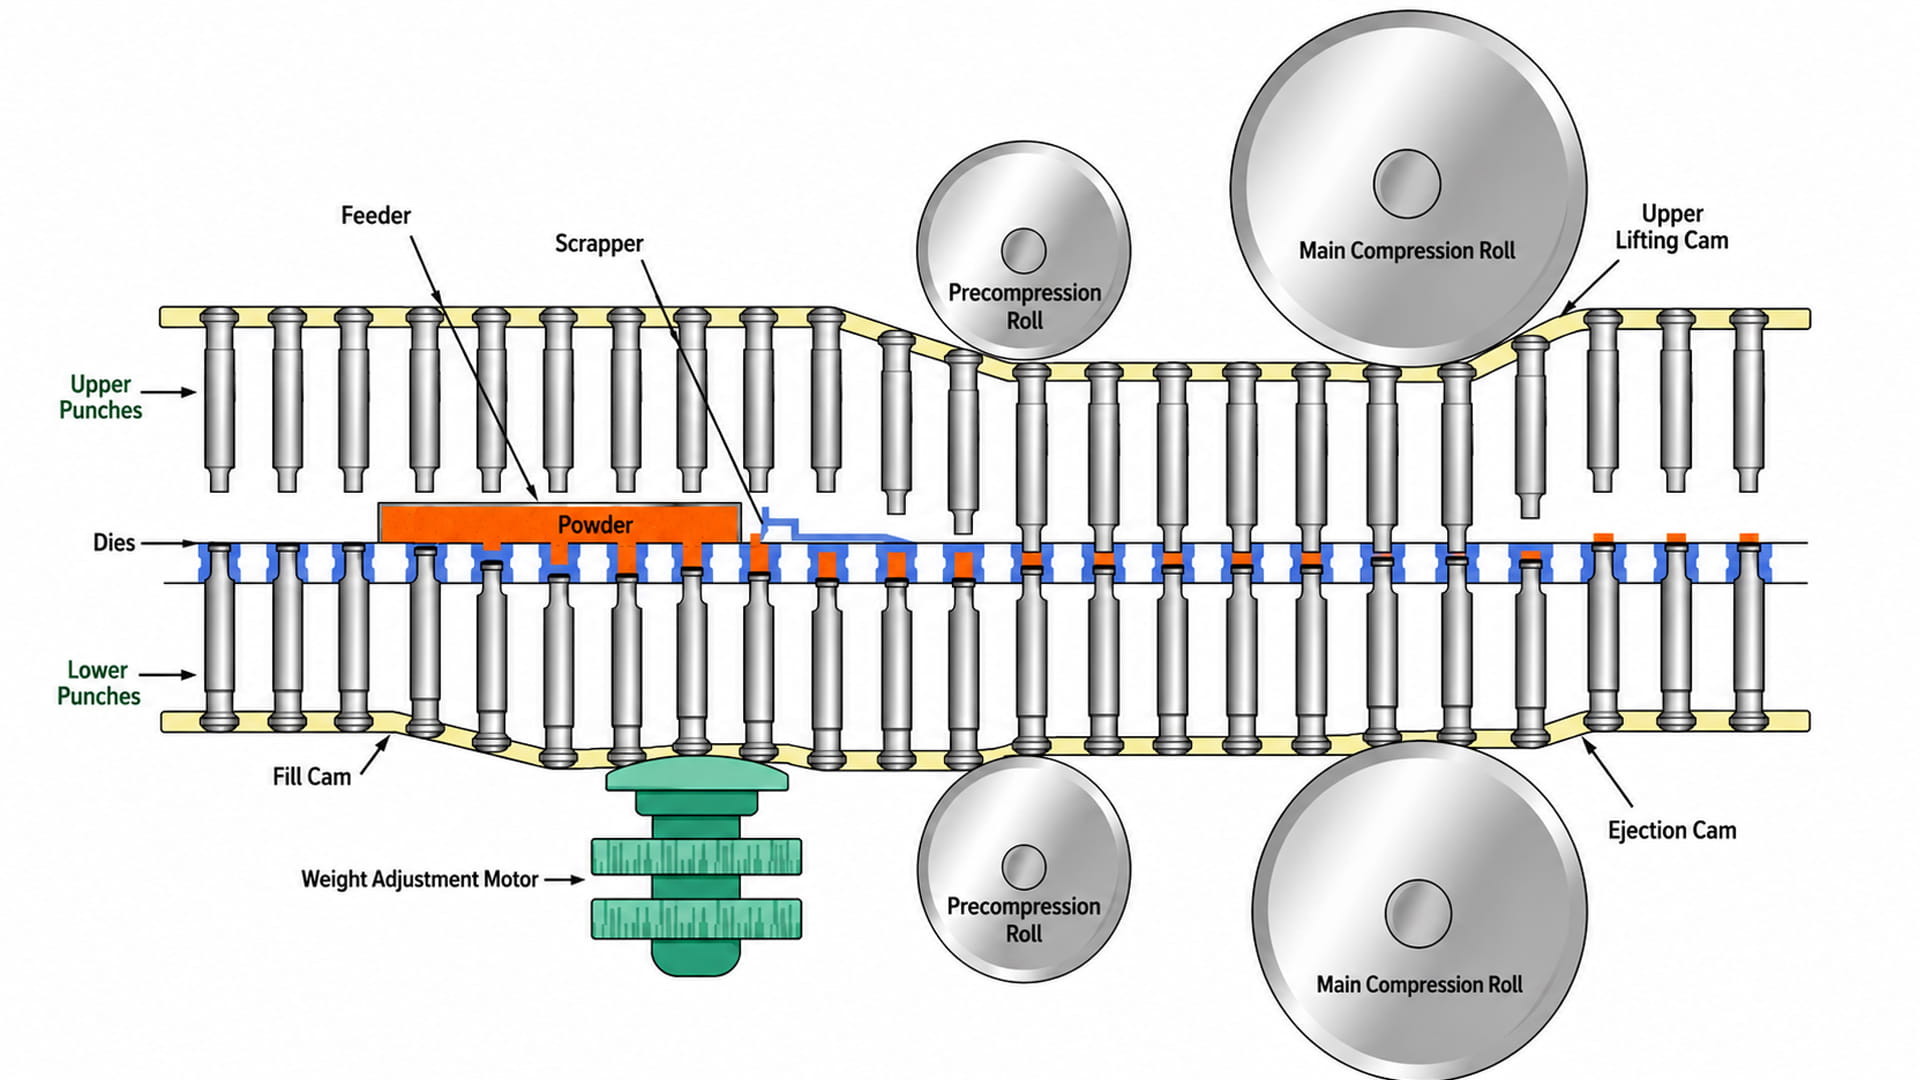
Im Betrieb, Sie werden sehen, dass der Oberstempel während der Vorkomprimierung das Pulver kaum berührt. Der Stempelweg ist kurz, aber genug, um Lufteinschlüsse herauszudrücken. In einem Diagramm: Oberer Schlag ⇓ (leichter Druck) Pulver → Luft entweicht → Partikel setzen sich ab → Hauptkomprimierung ⇓ (Hochdruck) Fertiges Tablet. Diese zweistufige Komprimierung (vor- und Hauptsache) ist mittlerweile Standard bei den meisten Pharma-Rundläuferpressen, und sogar viele Einzelstempelpressen verfügen über eine einfache Vorladestufe, um das Pulver vorzupressen.
Die Vorkomprimierung ist absolut entscheidend, da sie viele der Grundursachen behebt Tablet-Defekte. Allein, Die Vorkomprimierungsstufe verhindert die häufigsten Probleme:
Pulvermischungen enthalten von Natur aus Lufteinschlüsse zwischen den Partikeln. Wenn Sie direkt komprimieren, ohne diese Luft zu entfernen, Die eingeschlossene Luft dehnt sich aus, wenn der Stempel losgelassen wird, oder eine ungleichmäßige Verklebung verursachen. Der Hauptzweck der Vorkomprimierung ist Luftevakuierung. Wie ein Pharmaingenieur erklärt, „Der Zweck der Vorkomprimierung besteht darin, eingeschlossene Luft aus dem gefüllten Tabletten-Matrizen-Hohlraum zu entfernen. Diese Aufgabe unterstützt den Hauptkomprimierungsschritt bei der Herstellung eines robusten Tablets.“. Zusamenfassend, Die Vorkomprimierung ist der Schritt der Pulverentlüftung. Mit guter Vorkomprimierung, Diese Luftblasen entweichen zuerst und dehnen sich nicht innerhalb der Formtablette aus. Dies führt zu einem engeren Partikelkontakt während der Hauptkomprimierung und zu stärkeren Tabletten.
Capping tritt auf, wenn die Oberseite des Tablets (die „Kappe“) reißt und trennt sich. Lufteinschlüsse sind häufig die Ursache: während der plötzlichen hohen Kraft der Hauptkompression, Luft versucht zu entweichen und kann die Kappe buchstäblich vom Tablet schießen. Ohne Vorkomprimierung, Der größte Teil dieser Luft befindet sich noch in der Matrize. Durch Vorstampfen des Pulvers, Durch die Vorkompression kann die Luft sanft entweichen, damit die Kappe nicht abfällt. Wie eine Quelle feststellt, „Eine geringe Vorkompressionskraft ermöglicht die Entfernung der Luft zwischen den Partikeln, was das Begrenzungspotenzial verringert.“. Tatsächlich, Studien belegen die dramatische Wirkung: Ein Experiment hat das herausgefunden ohne Vorkomprimierung, 80% der Tabletten erlitten eine Verkappung, wohingegen mit sogar 20–50 % Vorkomprimierung, Keine der Tabletten war verschlossen bevor die Zielhärte erreicht wird. Mit anderen Worten, Eine ordnungsgemäße Vorkomprimierung kann das luftbetriebene Verschließen nahezu verhindern. (Im Gegensatz dazu, Eine unzureichende Vorkomprimierung ist ein klassisches Capping-Problem: Im Handbuch der JinLu-Tablettenpresse wird gewarnt, dass „unzureichende Vorkomprimierung …“[führt] Es kommt zu einem erhöhten Lufteinschluss“, wodurch die Tablettenkappe abbricht.)
Die Laminierung ähnelt dem Verschließen, aber das Tablet teilt sich in Schichten auf, anstatt nur die Oberseite zu verlieren. Es handelt sich im Wesentlichen um eine erweiterte Obergrenze: nachdem sich eine Schicht abgelöst hat, Weitere Luft oder Spannung können die Schichten aufspalten. Wieder, Eingeschlossene Luft und ungleichmäßige Kompression sind die Hauptursachen. Durch frühzeitiges Ablassen der Luft, Durch die Vorkomprimierung wird die Wahrscheinlichkeit, dass sich Schichten bilden, erheblich verringert. Wenn die Vorkomprimierung zu niedrig ist, Eine kleine eingeklemmte Tasche könnte zuerst dazu führen, dass die Kappe platzt (Capping) und dann mehr aufteilen (Laminierung). Quellen weisen darauf hin, dass die Laminierung häufig auf das gleiche Problem zurückzuführen ist wie das Verschließen: „In der Tablettenformulierung eingeschlossene Luft … kann lokale Schwachstellen erzeugen, die dazu führen können, dass sich die Tablette löst oder delaminiert.“. Eine gute Vorkomprimierung minimiert diese Schwächen, Daher wird eine Laminierung selten.
Durch Vorpressen des Pulvers, Durch die Vorkomprimierung wird die Partikelkontaktfläche vor dem endgültigen Zusammendrücken vergrößert. Dies führt zu einer besseren Verbindung bei der Hauptverdichtung und letztendlich zu einer höheren Zugfestigkeit. In der Praxis, Tabletten, die mit einer wirksamen Vorkomprimierungsstufe geformt werden, erreichen tendenziell leichter ihre Zielhärte. In der Medelpharm-Studie oben, Durch Hinzufügen einer Vorkomprimierung konnten die Tabletten dies erreichen 40 N Zielhärte ohne Bruch, wohingegen ohne Vorkomprimierung die meisten Tabletten früh verschlossen werden. Im Allgemeinen, Vorkomprimierung bedeutet weniger Luftspalte und ein dichteres Ausgangsbett, Daher führt jede zusätzliche Einheit der Hauptkompressionskraft zu einer härteren Tablette. (Natürlich, Eine übermäßige Vorkomprimierung kann zu einer vorzeitigen Überverdichtung des Pulvers führen, worüber wir später sprechen werden.)
Da sich das Pulver durch die Vorkomprimierung gleichmäßiger über alle Matrizen verteilt, Gewichtsschwankungen werden reduziert. Wenn in einem Würfel mehr Luft eingeschlossen ist als in einem anderen, Es könnte sich mit etwas unterschiedlichem Pulvervolumen füllen. Durch die Vorkomprimierung wird die Füllung gleichmäßiger verteilt, indem das Pulver mechanisch verteilt und Luft herausgedrückt wird, sodass jeder Chip gleich verpackt ist. Das Endergebnis ist eine strengere Kontrolle des Tablettengewichts von Schuss zu Schuss. (Umgekehrt, Das Weglassen der Vorkomprimierung zeigt sich häufig in größeren Gewichtsschwankungen bei Produktionsläufen.)
Richtig vorkomprimierte Tabletten geben in der Regel weniger Feinstaub ab. Indem wir die Verdichtung unterstützen, Die Vorkomprimierung sorgt dafür, dass die Tabletten eine höhere Gesamtdichte und weniger Oberflächenhohlräume aufweisen, Dadurch sind sie stärker und weniger anfällig für Absplitterungen oder Bröckeligkeit. In der Praxis, Betreiber von Tablettenpressen stellen häufig einen Rückgang fest % Bröckeligkeit bei optimierter Vorkomprimierung.
Alle oben genannten Faktoren tragen dazu bei, dass die Tablets schöner aussehen. Durch die richtige Vorkomprimierung können Tabletten mit glatten Oberflächen hergestellt werden, scharfe Kanten, und keine Risse oder Chips. Mängel wie Chips, Krater oder gebrochene Kanten sind häufig auf plötzliche Luftaustritte oder ungleichmäßige Verdichtung zurückzuführen; Die Vorkomprimierung trägt wesentlich dazu bei, diese Mängel zu beseitigen. Zusammenfassend, Eine gut abgestimmte Vorkomprimierungsstufe führt zu Tabletten, die einheitlicher und professioneller aussehen und sich auch so anfühlen.
Um diesen Abschnitt zusammenzufassen: ohne ausreichende Vorverdichtung, Sie erhalten genau die Probleme, die Sie lösen möchten. Die folgende Tabelle zeigt typische Mängel und deren Ursachen (oft mit schlechter Vorkomprimierung verbunden):
| Problem | Wahrscheinliche Ursache (oft mit unzureichender Vorverdichtung verbunden) |
| Capping | Im Pulver eingeschlossene Luft, die beim Komprimieren herausplatzt |
| Laminierung | Innere Schichten spalten sich durch eingeschlossene Luft/ungleichmäßige Kompression |
| Geringe Härte | Schwache Partikelbindung (unvollständige Komprimierung) |
| Hohe Bröckeligkeit | Schlechte Verdichtung (loses Pulver) |
| Gewichtsschwankung | Ungleichmäßige Füllung (Lufteinschlüsse oder inkonsistente Dosierung) |
| Zerbrochene Tabletten | Elastische Rückfederung von Material oder Spannung (zurückfedern) |
Wie Sie sehen können, Kappen und Laminierung sind direkt auf die eingeschlossene Luft zurückzuführen (welche Vorkomprimierungsadressen). Andere Probleme wie Weichheit oder Bröckeligkeit sind ebenfalls auf eine „unzureichende Verdichtung“ zurückzuführen,” was durch eine bessere Vorkomprimierung verhindert werden kann.
Um die Bedeutung der Vorkomprimierung hervorzuheben, Überlegen Sie, was schief geht, wenn Sie es überspringen. Ohne Vorkomprimierung, Luft bleibt in der Matrize bis zum endgültigen Pressen. Wenn der Schlag mit voller Wucht trifft, Diese Luft kann nur durch das Pulver entweichen. Die eingeschlossene Luft versucht sich auszudehnen, Dies führt zu Tablettendefekten. In der Praxis, Dies äußert sich in einer viel höheren Inzidenz von Verkappungen und Laminierungen, die primären sichtbaren Symptome eines Lufteinschlusses. Auch wenn die Kappung nicht sofort erfolgt, Die Tablettendichte wird ungleichmäßig sein: Kanten können dichter sein als der Kern, was später zu inneren Rissen führen kann. Die obige Tabelle zeigt, dass die meisten Tablet-Komprimierungsprobleme auftreten (Capping, Laminierung, niedrig Härte, Bröckeligkeit, Gewichtsschwankungen, usw.) lassen sich auf das Kernproblem schlechter Verdichtung bzw. Lufteinschlüsse zurückführen.
Tatsächlich, Betreiber wissen das aus Erfahrung Durch Hinzufügen einer geringen Vorkomprimierung lässt sich das Capping oft beheben. Wenn die Tabletten zerbröckeln oder die Laminierung bestehen bleibt, Dies bedeutet normalerweise, dass das Pulver nicht ordnungsgemäß entlüftet wurde. In der Praxis, Durch die Verbesserung der Vorkompressionskraft oder die Anpassung des Timings werden viele dieser Probleme fast vollständig beseitigt.
Um den Unterschied zwischen den beiden Kompressionsstufen zu verdeutlichen, Hier ist ein kurzer Vergleich:
| Besonderheit | Vorkompression | Hauptkompression |
| Kraft/Druck | Niedrig (ein sanftes Stampfen, oft 5–20 % der Endkraft) | Hoch (die volle Verdichtungskraft) |
| Zweck | Luft entfernen & Pulver teilweise verdichten | Bilden Sie die endgültige Form der Tablette, Härte, und Dichte |
| Tablettenform | Vorübergehend; Pulverbett ist locker (keine endgültige Tablette) | Finale; Es entsteht die feste Tablette |
| Resultierende Härte | Sehr niedrig (Die „Tabletten“ zerbrechen leicht) | Volle Zielhärte |
| Dichte nach Stufe | Teilweise (Pulver ist leicht verdichtet) | Voll (Tablette mit spezifizierter Dichte) |
| Locher/Rolle | Normalerweise eine kleine Vorkompressionswalze oder Nocke | Größere Rollen oder Nocken mit längerer Verweilzeit |
| Verweilzeit | Sehr kurz (schnelles Stampfen) | Länger (Der Stempel hält das Pulver länger unter Druck) |
Zum Beispiel, Technische Analysen weisen darauf hin Vordruckwalzen sind kleiner und sorgen für einen kurzen Andruck, während die Hauptdruckrollen größer sind und den Stempel länger im Eingriff halten. Die Hauptverdichtungsstufe bestimmt letztendlich die Tablettenhärte und die Endabmessungen. Die Aufgabe der Vorkomprimierung besteht lediglich darin, die Voraussetzungen für die Hauptkomprimierung zu schaffen.
Es gibt keine einheitliche Zahl für die Vorkompressionskraft. Die optimale Einstellung hängt von der Rezeptur ab (Flusseigenschaften, Granulatgröße, Feuchtigkeitsinhalt, Schmiermittel, Bindemittel, usw.) und die Ausrüstung (Pressgeschwindigkeit, Turmgröße, Werkzeuge). Zum Beispiel, Ein Pulver, das schlecht fließt oder sehr porös ist, muss zum Entgasen möglicherweise stärker vorverdichtet werden als eine gut fließende Granulatmischung. Zu den Schlüsselfaktoren gehören:
Viele Betreiber beginnen beispielsweise mit einer „Faustregel“., Verwendung von etwa 10–20 % der Hauptkompressionskraft als Vorkompression. Jedoch, Experten warnen sogar davor 10% Regel „funktioniert nicht immer“. Der sicherste Ansatz ist empirische Abstimmung. In der Praxis, Sie stellen die Vorkompressionskraft anhand von Versuchen ein:
Ein Handbuch zur Tablettenpresse empfiehlt einen genialen Ansatz: Stellen Sie zunächst die Vorkomprimierung höher als erforderlich ein (sodass die Schläge fast aufhören, sich zu bewegen), Verringern Sie dann den Wert, bis die vorkomprimierte Masse gerade noch kohärent ist. Der Schlüssel ist: „Das Ziel besteht darin, überschüssige Luft zu entfernen … und nicht darin, eine Tablette herzustellen.“. Mit anderen Worten, anpassen, bis der vorkomprimierte Kuchen gerade noch zusammenhält, dann etwas zurückweichen. Diese Methode gewährleistet eine maximale Entlüftung ohne Überverdichtung.
Faktoren wie Turmgeschwindigkeit und Formel erfordern möglicherweise iterative Tests. Zusammenfassend, Beginnen Sie niedrig und erhöhen Sie langsam die Vorkompressionskraft, während Sie die Tablettenqualität überwachen. Es gibt keine feste „Zielkraft“, die Sie auf alle Produkte übertragen können – jede Formulierung hat ihre eigene optimale Einstellung.
Wenn die Vorkomprimierung falsch ist, Es treten mehrere Probleme auf. Die folgende Tabelle zeigt häufige Symptome und Abhilfemaßnahmen:
| Problem | Wahrscheinliche Lösung (im Zusammenhang mit der Vorkomprimierung) |
| Capping | Vorverdichtung zu gering – Vorverdichtung erhöhen um die Entlüftung zu verbessern |
| Laminierung | Eingeschlossene Luft bleibt zurück – Verbessern Sie die Vorkomprimierung (oder die Verweildauer verlängern) |
| Weiche Tabletten | Schwache Bindung – stellen Sie sicher, dass die Hauptpressung ausreichend ist nach richtige Vorverdichtung |
| Hohe Bröckeligkeit | Schlechte Verdichtung – Überprüfen Sie die Vorkomprimierung und Gesamtkomprimierung; Passen Sie die Formulierung bei Bedarf an |
| Gewichtsschwankung | Ungleichmäßige Füllung – verwenden Sie eine Zwangszufuhr oder verbessern Sie den Pulverfluss; Eine gleichmäßige Vorkompression hilft, das Gewicht zu stabilisieren |
| Kommissionierung (kleben) | Stempelreibung – normalerweise ein Werkzeug-/Schmierproblem, Aber überprüfen Sie die Vorkompressions- und Startnocken (Manchmal kann eine Verringerung der Vorkomprimierung das Anhaften verringern) |
In der Praxis, „Vorkomprimierung erhöhen“ ist oft der erste Ratschlag, wenn man von einer Verkappung oder einer milden Laminierung hört. In der Tat, Oftmals lassen sich diese Mängel durch etwas mehr Vorstopfen beheben. (Seien Sie einfach vorsichtig, wie wir weiter unten besprechen werden: Eine zu starke Vorkomprimierung kann eigene Probleme verursachen.)
Ja – mehr ist nicht immer besser. Eine zu starke Vorkomprimierung kann zu neuen Problemen führen. Wenn die Vorkompressionskraft zu hoch ist, Sie riskieren, das Pulver vor dem Hauptpressen zu stark „vorzuhärten“.. Das kann dazu führen:
Zusamenfassend, Sie können überschießen. In der Regel, Die Vorkompression sollte gerade ausreichen, um Luft zu entfernen; „Leichtes Stampfen ist einer hohen Vorverdichtungskraft vorzuziehen“. Viele Ingenieure raten dazu, am unteren Ende der Skala anzufangen. Wenn Sie feststellen, dass Sie die Vorkomprimierung auf das Maximum bringen und immer noch die Obergrenze erreichen, es bedeutet wahrscheinlich ein anderes Problem (Formulierung oder Vorschubgeschwindigkeit) ist schuld, nicht nur Kraftniveau.
Heute, Nahezu alle modernen Tablettenpressen mit mehreren Stationen verfügen über eine eigene Vorkompressionsstufe. Jedoch, einige sind besser für die Feinsteuerung ausgestattet. Bei JinluPacking bieten wir Tablettenmaschinen an, die für eine optimale Vorkomprimierungsleistung ausgelegt sind. Zum Beispiel, unser HZP-Serie drückt (wie das HZP-26/40D, HZP-15/20D Modelle) haben unabhängige Vorkompressionswalzen an jeder Station, die über das Bedienfeld eingestellt werden kann. Diese Maschinen verfügen über SPS-basierte Kraftsteuerungen und Sensoren, mit denen Sie die genaue Vorkompressionslast einstellen und überwachen können. Hier entlang, auch bei hohen Geschwindigkeiten, Das System sorgt für eine konstante Vorspannung und Verweilzeit.
Zum Beispiel, Die HZP-15/20D Rotationstablettenpresse (fähig bis zu 90,000 Tabs/Stunde) umfasst einen verbesserten Force Feeder und eine unabhängige Vorkompressionseinstellung. Hochgeschwindigkeitsversionen wie die HZP-26D-40D Rotationspresse (bis zu 160.000–260.000 Tabs/Stunde) unterstützen ebenfalls die Vorkompressionskontrolle (z.B. Sein Vordruck ist bis zu einstellbar 20 kN in einem Modell). Diese Maschinen bieten außerdem eine Drucküberwachung in Echtzeit und eine automatische Anpassung, Dies hilft, die Vorkomprimierung zu optimieren, ohne dass der Bediener raten muss.

Zusamenfassend, wenn Sie eine zuverlässige Vorkomprimierung benötigen, Suchen Sie nach einer Presse mit unabhängige Vorkompressionsnocken (nicht nur ein fester Prozentsatz) und digitale Steuerungen. Unsere Pressen sind Beispiele für diesen Ansatz: Sie vereinen robustes mechanisches Design (Qualitätswerkzeuge und Walzen) mit moderner Elektronik. Dadurch wird sichergestellt, dass die von Ihnen gewählte Presse genau auf die Vorkomprimierungsanforderungen jeder Formulierung abgestimmt werden kann, Dies führt zu konsistenteren Tabletten.
Verwenden Sie die folgende Checkliste, wenn Sie die Vorkomprimierung auf Ihrem Computer einrichten oder Fehler beheben:
Durch methodisches Anpassen und Aufzeichnen der Ergebnisse, Du wirst das finden süßer Ort wo Luft entfernt wird, ohne die Tablette zu stark zu verdichten.
Zusammenfassend, Vorkomprimierung ist nicht optional – es ist ein wesentlicher Bestandteil des Betriebs moderner Tablettenpressen. Eine richtig eingestellte Vorkompressionsstufe entfernt eingeschlossene Luft und verdichtet das Pulver, was zu stärkerem führt, einheitlichere Tabletten mit deutlich weniger Deckel- oder Laminierungsfehlern. Wenn Ihre Tabletten verschlossen sind oder Gewichtsunterschiede aufweisen, Überprüfen Sie Ihre Vorkomprimierungseinstellungen noch einmal, bevor Sie die Formulierung oder die Hauptkomprimierung dafür verantwortlich machen. Selbst die Anwendung einer moderaten Vorkompressionskraft kann die Qualität des Tablets erheblich verbessern.
Für Hersteller und Beschaffungsingenieure, Das Fazit ist klar: Wählen oder konfigurieren Sie immer eine Tablettenpresse, die eine gute Vorkompressionskontrolle bietet. Alle namhaften Rotationspressen (von R&D-Modelle bis hin zu Serienmaschinen) Fügen Sie diese Funktion hinzu, aber Modelle mit unabhängiger, Einstellbare Vorkompressionswalzen bieten Ihnen größtmögliche Flexibilität.
Wenn Sie weitere Beratung benötigen oder Pressen sehen möchten, die für eine optimale Vorverdichtung ausgelegt sind, unser Produktpalette der JinluPacking-Tablettenpressen kann helfen. Schauen Sie sich unsere an [Produktseite zur Tablettenpressmaschine] Einzelheiten zu Modellen wie dem HZP-45D, und zögern Sie nicht Kontaktieren Sie unser Team Für Hilfe bei der Auswahl der richtigen Presse oder beim Anpassen Ihrer Einstellungen. Die richtige Vorkomprimierung ist das Geheimnis besserer Tabletten – machen Sie es richtig, und Sie werden viele Produktionsprobleme lösen, bevor die endgültige Komprimierung überhaupt beginnt.
Bereit, Tablettenfehler zu beseitigen und die Ausbeute zu verbessern? Entdecken Sie unsere leistungsstarken Rotationstablettenpressen oder wenden Sie sich für eine maßgeschneiderte Lösung an die Experten von JinluPacking.
Die Vorkomprimierung ist die erste, leichte Kompressionsstufe im Tablettenpresszyklus. Es wird eine kleine Kraft ausgeübt (üblicherweise über eine Vordruckwalze) um das Pulver vor der Hauptkompression sanft anzudrücken. Dies trägt zur Entgasung des Pulvers bei, indem eingeschlossene Luft entfernt wird.
Weil es die Integrität des Tablets deutlich verbessert. Durch das Ausstoßen der Luft, Vorkomprimierung verhindert Fehler wie Verschließen und Laminieren, und führt zu stärker, einheitlichere Tabletten. Es „bereitet“ das Pulver im Wesentlichen auf die abschließende Hochkraftkompression vor.
Die meisten modernen Rotationspressen tun dies. Selbst einfache Einstationenpressen verfügen häufig über einen manuellen Vorschubstempel. Die Vorkomprimierung ist so nützlich, dass sie heutzutage bei fast allen pharmazeutischen Tablettenmaschinen zum Standard gehört.
Die Vorkompression ist eine geringe Kraft (ein sanftes Stampfen) und es verdichtet das Pulver nur teilweise, um Luft zu entfernen. Die Hauptkomprimierung erfolgt mit hoher Kraft und bildet die endgültige Tablette (Bestimmung von Härte und Dicke). Durch die Vorkomprimierung erhält man eine sehr schwache Vortablette; Die Hauptkomprimierung vervollständigt das Tablet.
Formulierungsprobleme werden dadurch nicht allein behoben, aber es reduziert die luftbedingte Verkappung erheblich. Durch eine richtig eingestellte Vorkomprimierung können fast alle Lufteinschlüsse entfernt werden, so wird eine Verkappung durch Luft weitgehend verhindert. Jedoch, wenn die Deckelung durch andere Faktoren verursacht wird (wie schlechtes Bindemittel oder zu hohe Geschwindigkeit), Sie müssen sich auch damit befassen.
Es gibt keine pauschale Antwort – es hängt von Ihrem Material und Ihrer Presse ab. Eine gängige Praxis ist es, mit ungefähr zu beginnen 10% der Hauptdruckkraft messen und von dort aus anpassen, aber selbst diese „Regel“ kann scheitern. Der beste Ansatz besteht darin, mit einer leichten Vorkomprimierung zu beginnen, Erhöhen Sie den Wert dann während der Probeläufe schrittweise, bis die Tabletten nicht mehr verklumpen, aber bevor sie zu hart oder beansprucht werden.
Ja. Eine zu starke Vorkomprimierung kann dazu führen, dass die Tablette reißt oder laminiert, anstatt sich sauber zu formen. Es kann auch dazu führen, dass die Tabletten übermäßig hart werden oder an den Stempeln kleben bleiben. Normalerweise ist es besser, sich für etwas zu wenig als zu viel zu entscheiden. In einer Studie wurde festgestellt, dass „eine leichte Stopfkraft einer hohen Vorverdichtungskraft vorzuziehen ist“..
Indirekt, Ja. Durch Entfernen der Luft und Verpacken des Pulvers, Durch die Vorkomprimierung kann die Hauptkomprimierung effektiver arbeiten, So erreichen Tabletten leichter eine höhere Härte. In einem Experiment, Tabletten mussten vorkomprimiert werden, um die Zielhärte ohne Verklumpen zu erreichen. Im Allgemeinen, Tabletten, die mit der richtigen Vorkomprimierung hergestellt wurden, haben eine höhere Zugfestigkeit als solche, die ohne Vorkomprimierung hergestellt wurden.
Definitiv. Hochgeschwindigkeitspressen (Hunderte von U/min) haben sehr kurze Verweilzeiten, was den Lufteinschluss verschlimmert. In solchen Pressen, eine robuste Vorkompressionsstufe (oft mit Entlüftungszuführungen und Nocken) ist wichtig, um eine Geschwindigkeitsbegrenzung zu vermeiden. Tatsächlich, Viele Hochgeschwindigkeitsmodelle sind auf unabhängige Vorkompressionswalzen und Zwangszuführungen angewiesen, um die Tablettenqualität bei höchstem Durchsatz aufrechtzuerhalten.
Befolgen Sie die oben genannten Tipps: niedrig anfangen, langsam anpassen, und die Ergebnisse überwachen. Überprüfen Sie immer, ob die Tabletten verschlossen sind, Laminierungs- oder Gewichtsprobleme, wenn Sie die Vorkomprimierung ändern. Verwenden Sie Ihre Drucktastensteuerung (SPS-Einstellungen, Drehmomentknöpfe, usw.) zur Feinabstimmung. Und achten Sie darauf, gleichzeitig auch die Hauptkomprimierung zu optimieren – manchmal ist eine leichte Erhöhung der Hauptkomprimierung erforderlich, wenn Sie die Vorkomprimierung erhöhen. Letztlich, Probeläufe mit Ihrer tatsächlichen Rezeptur sind die beste Möglichkeit, sich einzuarbeiten.
Referenzen:
1.Eine Versuchsplanung zur Tablet-Komprimierung —— PharmTech.com
2.QbD-Ansatz: Optimierung des Tablet-Komprimierungsprozesses mittels Versuchsplanung —— ResearchGate
3.Einfluss der Kraftanwendungsrate während der Kompression auf das Verschließen der Tablette —— ScienceDirect
4.Rolle der Vorkomprimierung bei der Minderung der Verkappung: Eine Fallstudie —— ScienceDirect
5.Verweilzeit beim Tablettieren: Verweilzeit nach Kraft versus geometrische Verweilzeit —— tandfonline.com
6.Komprimierungstool für Tablets – Auswirkungen der Kantenmodifikation der Stempelfläche —— Nationalbibliothek für Medizin