
- Macchine
- Competenza
- Risorse
- Certificati
- Di
- Contatto
- Macchine
- Competenza
- Risorse
- Certificati
- Di
- Contatto
I tablet coerenti richiedono il controllo di quattro attributi chiave di qualità: peso, durezza, spessore, E friabilità. Questi attributi di qualità del tablet fisico (CQA) svolgono un ruolo importante nella consistenza della dose, resistenza meccanica, e le prestazioni a valle, tra cui rivestimento della compressa, confezione, E rilascio del farmaco. Ma il controllo di una proprietà non garantisce la qualità complessiva del tablet. Una compressa può raggiungere il suo peso target ma essere comunque troppo morbida, troppo spesso, o troppo fragile per resistere alla manipolazione. L’aumento della forza di compressione può migliorare la durezza e ridurre la friabilità, ma può anche diminuire lo spessore della compressa e influenzarne la disintegrazione o la dissoluzione. L’obiettivo non è massimizzare una proprietà a scapito di un’altra. L'obiettivo è mantenere tutti gli attributi rilevanti di qualità delle compresse entro gli intervalli stabiliti, pur mantenendo una produzione costante.
COSÌ, come si raggiunge questo equilibrio?? Devi capire come proprietà della polvere, il ripieno, precompressione, forza di compressione principale, E velocità della torretta influenzare la qualità della compressa. Questa guida riunisce queste relazioni in una pratica mappa CQA, spiega come risolvere i problemi relativi ai risultati di qualità contrastanti, e mostra come la giusta configurazione della comprimitrice può aiutare i produttori a mantenere una qualità delle compresse costante alla velocità di produzione.
In termini di qualità per design, UN Attributo di qualità critica (CQA) è una qualsiasi proprietà della sostanza farmaceutica, eccipienti, o un prodotto farmaceutico “dovrebbe essere entro un limite appropriato, allineare, o distribuzione per garantire la qualità del prodotto desiderata.. Per compresse orali solide, i CQA tipici del prodotto includono la potenza (dosaggio), dissoluzione, stabilità, e soprattutto attributi fisici come l'uniformità del peso, durezza, spessore, e friabilità. Questi attributi influenzano la purezza, forza, e rilascio del farmaco.
Insieme, questi quattro CQA – peso, durezza, spessore, friabilità – costituiscono il profilo prestazionale fisico primario di una compressa. Si collegano agli attributi materiali a monte (per esempio. flusso di polvere, dimensione delle particelle, livelli di legante) e parametri di processo (per esempio. profondità di riempimento, forze di compressione, velocità). Dopo, presenteremo a Mappa CQA che collega le caratteristiche della materia prima e le variabili di processo agli attributi di ciascuna compressa. Ma prima, vediamo come questi quattro attributi si influenzano a vicenda.
Questi attributi del tablet sono non indipendente. Le modifiche apportate ad uno spesso si ripercuotono sugli altri:
Date queste interdipendenze, si consiglia di mappare le relazioni. Il diagramma qui sotto (UN Mappa CQA) illustra come gli attributi chiave del materiale e i parametri di compressione influenzano il CQA di ciascuna compressa:
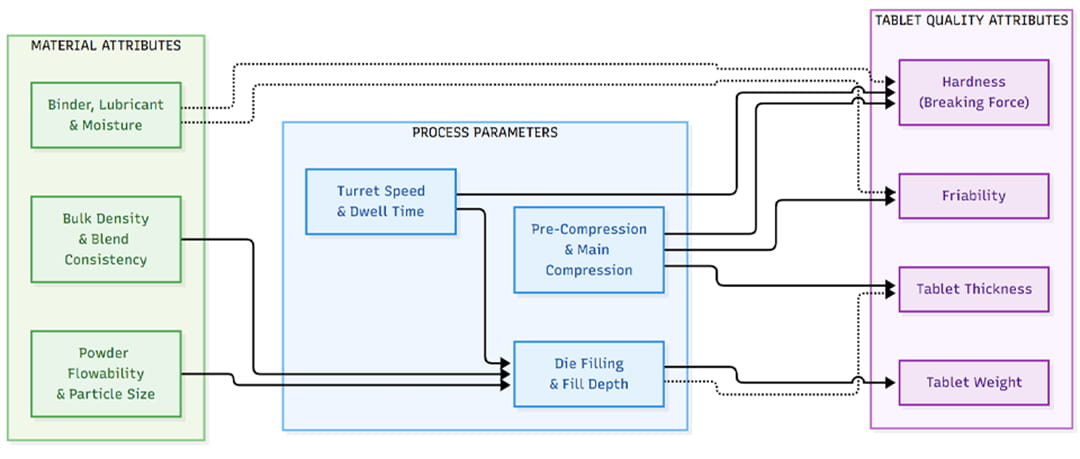
Figura: Come pesare la compressa, durezza, spessore, e la friabilità sono correlate durante la compressione. Scorrevolezza della polvere, dimensione delle particelle, densità apparente, e le caratteristiche della formulazione influenzano il riempimento dello stampo e il comportamento di compattazione. Parametri di processo come la profondità di riempimento, forza di compressione, velocità della torretta, e il tempo di permanenza influiscono sul peso della compressa, spessore, forza di rottura, e friabilità. Queste relazioni sono interconnesse e dipendenti dalla formulazione, pertanto i produttori dovrebbero valutare i quattro attributi insieme anziché ottimizzarli in modo indipendente.
Comprendere i CQA dei tablet significa controllare il Parametri di processo critici (CPP) sulla comprimitrice. I CPP chiave includono la profondità di riempimento (volume di riempimento dello stampo), forza di compressione principale, velocità della torretta (velocità di uscita della stampa), e impostazioni di permanenza/pre-compressione. Tabella seguente (dalla guida di riferimento di JinLu) riassume il modo in cui ciascun parametro influenza la qualità della compressa:
| Parametro | Significato tecnico | Impatto sulla qualità del tablet | Risoluzione dei problemi |
| Profondità di riempimento (Volume) | Profondità della polvere nello stampo prima della compressione | Imposta il peso della compressa (dose) e spessore; principale fonte di variazione del peso | Una camma di alimentazione errata o uno scarso flusso di polvere causano spostamenti di peso. Regola il profilo della camma o migliora il flusso. |
| Forza di compressione principale | Pressione del pugno (kn) esercitato sulla tavoletta | Aumenta direttamente la durezza e la densità; forza più elevata in generale abbassa friabilità. Troppa forza può causare incappucciamenti o laminazione. | Se le compresse sono troppo morbide, aumentare la forza; se si verifica il capping, ridurre la forza o aggiungere la precompressione. |
| Tempo di permanenza (Durata della compressione) | La polvere del tempo è sotto pressione (legati alla velocità di stampa) | Soffermarsi più a lungo (velocità più lenta o pressa a due stadi) migliora il legame interparticellare e la durezza. Una permanenza molto breve ad alta velocità rischia di avere una compattazione insufficiente (tappatura). | Rallenta la pressione o usa la modalità a due fasi (precomp) se le compresse si dividono o sono deboli. |
| Velocità della torretta (giri al minuto) | Velocità di rotazione della torretta | Aumenta l'output ma può peggiorare la qualità se troppo veloce. L'alta velocità riduce il tempo di riempimento e può peggiorare l'uniformità del peso e la consistenza della durezza. | Bilanciare la velocità con il flusso di polvere. Rallentare se il peso/durezza varia. |
| Pre-compressione | Compressione iniziale a bassa forza prima della pressa principale | Aiuta a rimuovere l'aria e a creare un nucleo della compressa più uniforme. In genere aumenta durezza finale e riduce l'incappucciamento/friabilità. | Aggiungere o regolare la precompressione in caso di capping o laminazione (consente all'aria intrappolata di fuoriuscire). |
Queste relazioni significano, Per esempio, Quello aumento della forza di compressione aumenterà la durezza e diminuirà la friabilità (bene fino a un certo punto). Tuttavia, spingere troppo la forza rischia di provocare guasti al tablet (laminazione, usura degli utensili). Al contrario, modificando la profondità di riempimento (per controllare il peso) sposterà lo spessore e potrebbe alterare indirettamente la durezza. Come mostra la tabella, l'impostazione di ciascun parametro richiede il bilanciamento dei compromessi, e la risoluzione dei problemi spesso comporta piccole modifiche (per esempio. "provare 1-2 kN di forza in più" o "aggiungere un secondo stadio di compressione" finché le compresse non soddisfano le specifiche).
In pratica, tu di solito ottimizzare un attributo alla volta, monitorando gli altri. Ecco una sequenza pratica per bilanciare i quattro CQA chiave:
Durante questa ottimizzazione, buona comunicazione con la formulazione è vitale. Per esempio, se ritieni che sia necessaria una forza eccessiva per raggiungere la durezza, potresti chiedere a R&D per aumentare la densità del legante o dei granuli. Se la variazione di peso persiste, prendere in considerazione la rigranulazione della miscela per un flusso migliore. Seguendo questa sequenza – fissa il peso, impostare la durezza, convalidare la friabilità, modificare lo spessore: ti assicuri che le esigenze di qualità fondamentali siano soddisfatte per prime, quindi lucidare la robustezza del tablet.
Anche con un'attenta pianificazione, difetti della compressa accadere. Di seguito sono riportati i problemi comuni e le soluzioni rapide, organizzato come un albero decisionale:
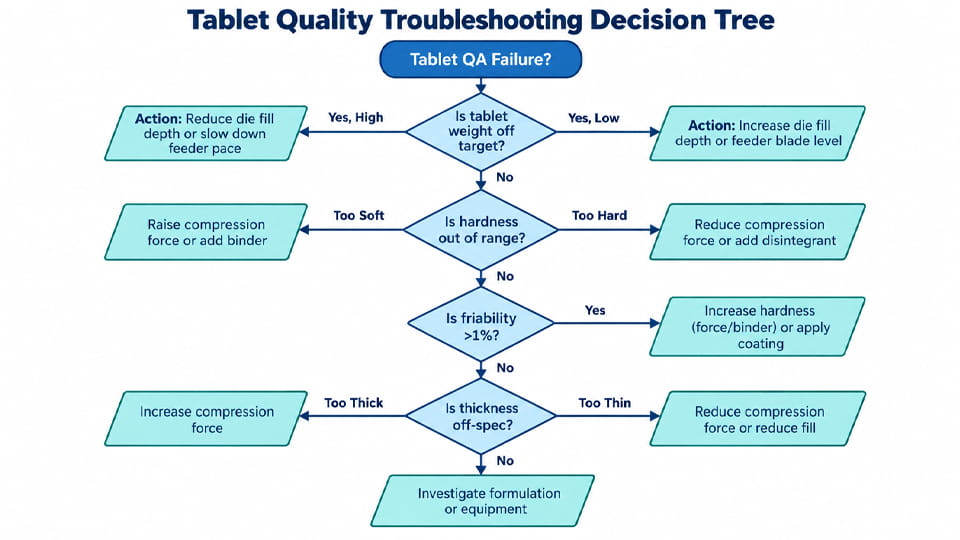
Interpretazione: Per prima cosa controlla peso e spessore. Un peso elevato di solito significa un riempimento eccessivo: ridurre la profondità di riempimento. Il peso ridotto significa riempimento insufficiente: aumentalo. Se il peso è buono, guarda la durezza. Morbido (bassa durezza) le compresse necessitano di una forza maggiore o di modifiche alla formulazione (più legante). I tablet molto rigidi possono causare problemi a valle (come una lenta dissoluzione), quindi potresti ridurre la forza o modificare il disintegrante. Se la durezza va bene, testare la friabilità. Friabilità >1% in genere significa che il legame superficiale è debole, quindi aumentando la durezza (forza) oppure applicare un rivestimento sottile può aiutare. Finalmente, controllare lo spessore: compresse eccessivamente spesse spesso significano sottocompressione, quindi aumenta la forza; troppo sottile suggerisce una compressione eccessiva o un riempimento eccessivo. Ogni passaggio dovrebbe essere seguito da un piccolo controllo batch per confermare la correzione.
Inoltre, fare attenzione ai difetti meccanici comuni su una stampante:
Ricordare che la durezza e la friabilità sono fondamentali a valle Controlli di qualità, non solo valori di compressione. Difficile, le compresse durevoli sono più facili da rivestire e confezionare senza rompersi. Per esempio, l'elevata friabilità significa che le compresse rilasciano polvere e trucioli in una vaschetta di rivestimento o sulle linee di confezionamento, causando difetti visivi e perdita di resa. Al contrario, una compressa con la giusta durezza ma con uno spessore non uniforme potrebbe portare a un eccesso- o sottoapplicazione della soluzione di rivestimento o incoerente pacchetto blister compressione.
In pratica, garantire in anticipo che le compresse abbiano peso e resistenza accettabili semplifica il rivestimento. Le compresse che soddisfano le specifiche di durezza e friabilità in genere sopravvivono ai rigori del rivestimento (spruzzo e burattatura) e confezionamento automatizzato. Al contrario, se le compresse sono troppo morbide (bassa durezza), vedrai rotture e polvere nella vaschetta di verniciatura; troppo difficile (alta compressione) potrebbe significare una formazione del film incompleta (i rivestimenti potrebbero rompersi). Idealmente, anche lo spessore della compressa deve essere uniforme in modo che il peso del rivestimento sia uniforme. Lo studio del caso Jinlu lo rileva "durezza (forza di rottura) controlla la forza interna, mentre la friabilità controlla la durabilità della superficie… Entrambe le proprietà influiscono sulla lavorazione a valle, dal modo in cui le compresse vengono compresse al modo in cui vengono rivestite e infine confezionate”.. In altre parole, considera sempre questi attributi nel contesto dell'intera linea: un tablet che non riesce a imballarsi (pezzi rotti) o presenta striature sul rivestimento è spesso sintomo di una scarsa qualità di compattazione a monte.
Le moderne comprimitrici rotative sono costruite con funzionalità che facilitano il bilanciamento di questi CQA:
Sfruttando queste funzionalità della macchina: regolazione automatica del peso, precompressione, alimentatori forzati, e feedback servo: una linea di produzione può mantenere CQA coerenti per i tablet anche sotto stress (ad alta velocità) o variabilità delle materie prime. L'effetto netto è un minor numero di compresse fuori specifica e un rivestimento/imballaggio più liscio in seguito.

Bilanciamento del peso della compressa, durezza, lo spessore e la friabilità sono una classica sfida Quality-by-Design. Comprendendo come le materie prime e le impostazioni di compressione determinano ciascun attributo di qualità, puoi impostare un robusto strategia di controllo. Utilizzare controlli in-process sul peso, durezza, e spessore per rilevare tempestivamente la deriva, ed eseguire il test ufficiale di friabilità sui lotti finiti per verificarne la durabilità meccanica. Moderno comprimitrici rotative (come la serie JinLu ZP) caratteristiche dell'offerta: controllo a camme servoassistite, feedback sul peso, compressione a due stadi, alimentatori forzati – che rendono questo atto di bilanciamento molto più semplice.
Pronto per semplificare la produzione dei tuoi tablet? Contatta JinLu Imballaggio per esplorare le nostre alte prestazioni macchine comprimitrici rotative, dotato di controllo automatico del peso e monitoraggio della compressione. Possiamo organizzare test a campione sulla tua formulazione per ottimizzare gli attributi di qualità della tua compressa.
Farmacopee (come l'USP) richiedere che ciascuna compressa sia vicina al peso medio. Una specifica comune è che non più di 2 Di 20 le compresse possono discostarsi oltre il ±5% della media (per tablet >80mg). Per tablet molto piccoli (<80mg), il limite è ±10%. Tuttavia, le tue specifiche potrebbero essere più restrittive a seconda della dose e della potenza dell'API. Fare sempre riferimento all'USP o alla forma di dosaggio.
Durezza della compressa (forza di rottura) viene misurato con un durometro (manuale o elettronico). Il tester comprime una singola compressa finché non si rompe, segnalando la forza di picco (in kg o Newton). I moderni tester digitali spesso registrano diametro e spessore contemporaneamente. Secondo l'USP , prendi una media di più compresse e imposti un intervallo minimo/massimo. In produzione, la durezza viene solitamente monitorata continuamente e regolata tramite le impostazioni della pressa secondo necessità.
Primo, ridurre la forza di compressione a piccoli passi. Controlla anche se puoi diminuire il legante (o aumentare il disintegrante). Una durezza molto elevata può rallentare la dissoluzione o rendere le compresse difficili da deglutire. Dopo la regolazione, ripetere sempre la prova di friabilità e disintegrazione.
Un'elevata friabilità di solito significa che le compresse sono sottocompresse o scarsamente legate. Aumenta la durezza della compressa aumentando la forza di compressione o migliorando la formulazione (più legante, granulazione). L'aggiunta di un rivestimento a film sottile spesso risolve una minore friabilità, ma la radice è la densificazione. Assicurarsi inoltre di disporre di un tempo di permanenza/precompressione adeguato per consolidare completamente la compressa.
SÌ. Forme diverse (rotondo vs oblungo, singolo vs doppio convesso) distribuire la forza di compressione in modo diverso. Per esempio, le compresse molto spesse o alte tendono ad essere più dure, mentre le compresse sottili potrebbero richiedere meno forza. Se si modificano gli utensili o le dimensioni dello stampo, dovresti riqualificare le impostazioni di riempimento e forzatura. Misurare sempre lo spessore per le nuove forme dei tablet, e osserva come ciò influisce sulla durezza e sulla friabilità nelle prove.
Dipende dalle indicazioni normative e dal rischio. Tipicamente, Peso della compressa (o contenuto) viene campionato almeno ogni ora (o più frequentemente) durante una corsa. La durezza e lo spessore possono essere controllati a campione in modo simile (per esempio. 3–5 compresse per turno) o anche continuamente on-line se si dispone di tester automatici. La friabilità viene solitamente controllata su un lotto completo al momento del rilascio. Una buona pratica consiste nell'impostare controlli durante il processo per peso e durezza con criteri di accettazione, e fare la friabilità solo alla fine (poiché è distruttivo).
Assicurarsi che la miscela abbia un buon flusso (in caso contrario, prendere in considerazione il rallentamento o la granulazione). Regolare l'altezza e la pala della mangiatoia, o utilizzare un alimentatore forzato. Controllare l'allineamento del punzone e della matrice. Se la variazione persiste, una servopressa può controllare attivamente il peso tramite un circuito di feedback. In sintesi: migliorare il flusso + regolazione fine della camma dell'alimentatore.
I capitoli USP lo sono (Variazione di peso/uniformità del contenuto), (Forza di rottura della compressa, i.e. Durezza), E (Friabilità della compressa). Questi forniscono metodi standard (come numero di compresse, conteggio delle rotazioni per la friabilità, ecc.). Seguiamo questi protocolli nel nostro laboratorio di controllo qualità. Per esempio, USP friability test is described in JinLu’s resource.
Riferimenti:
1.Io Q8 (R2) Sviluppo farmaceutico —— Agenzia europea per i medicinali
2.Gestione del rischio di qualità —— Io Q9(R1)
3.Sistema di qualità farmaceutico —— Io Q10
4.La forza di compressione della compressa come tecnologia analitica di processo (PAT): 100% Ispezione e controllo dell'uniformità del peso delle compresse —— PubMed
5.Prestazioni di disintegrazione della compressa: Effetto della pressione di compressione e delle condizioni di stoccaggio sull'assorbimento dei liquidi superficiali e sulla cinetica di rigonfiamento ——PubMed
6.Uniformità delle unità di dosaggio —— USP <905>