
- Macchine
- Competenza
- Risorse
- Certificati
- Di
- Contatto
- Macchine
- Competenza
- Risorse
- Certificati
- Di
- Contatto
Immagina di aver aumentato la velocità del tuo Tablet rotante Premere macchina (una macchina per pressare le pillole o una macchina per comprimere le compresse) per aumentare la produzione – e all’improvviso le compresse iniziano a diventare morbide, incrinato, o tappatura. Quello che è successo? In una rotativa ad alta velocità, tempo di dimora – il tempo trascorso da ciascuna compressa sotto la massima compressione – si è ridotto. Il tempo di sosta è semplicemente il periodo durante il quale la parte piatta della testa del punzone è in pieno contatto con il rullo di compressione. In termini pratici, sono i millisecondi di compressione che riceve ogni compressa. Controlla bene il tempo di permanenza, e diventi forte, compresse coerenti; affrettatevi, e rischi di avere difetti.
Il tempo di permanenza nella compressione della compressa è un parametro critico. Influisce direttamente sulla durezza della compressa, resistenza alla trazione, e tassi di difetto (come tappatura, laminazione, o friabilità). Si lega anche alla velocità di stampa e scelte degli utensili. In questo articolo, analizzeremo cos'è il tempo di permanenza, come viene calcolato, perché è importante per la qualità del tablet, e come gestirlo sulla tua comprimitrice rotativa (macchina per fare compresse). Condivideremo approfondimenti del settore e studi recenti per darti un quadro chiaro, senza il gergo dei libri di testo. Immergiamoci.
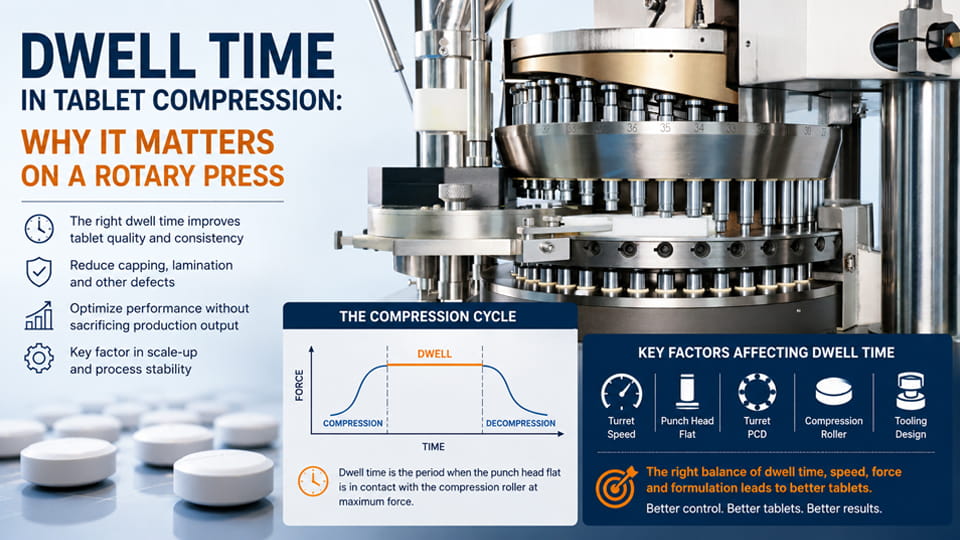
Tempo di sosta è il tempo in cui il piano della testa del punzone rimane in contatto con il rullo di compressione durante la formazione della compressa. Una definizione comune è: il periodo durante il quale la forza di compressione è superiore a circa 90% del suo valore di picco. In una macchina comprimitrice rotativa, ciò accade subito dopo il riempimento della polvere e precompressione, quando entrambi i punzoni si bloccano a piena forza e comprimono la polvere.
Per esempio, una pressa per compresse JinLu (410 mmPCD) correndo a 50 RPM con uno standard 9.525 mm punzone piatto dà circa 8.9 ms di permanenza. Se passi a un file Extended 15 mm piatto (stessa velocità), la permanenza salta a ~14,0 ms – circa a 50% aumento. Puoi vedere come la progettazione degli strumenti gioca un ruolo importante.
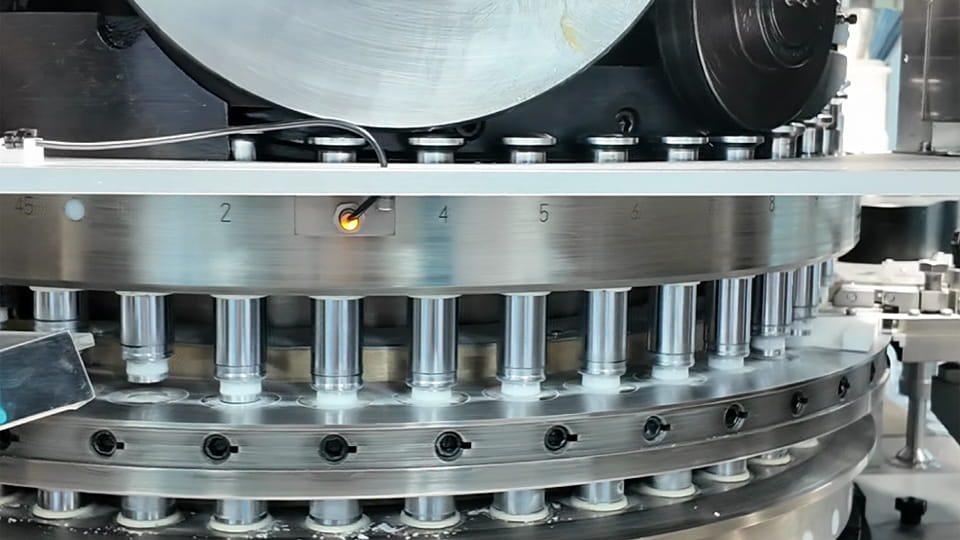
In una pressa rotante, velocità della torretta (giri al minuto) e il tempo di permanenza sono inversamente collegati. Più velocemente gira la torretta, minore è il tempo di permanenza per punzone. Pensatelo come l'otturatore di una macchina fotografica: più velocemente si muove, minore è il tempo necessario per esporre ogni scatto. In una tablet machine multistazione , tutti i punzoni passano sotto il rullo una volta per rotazione della torretta, COSÌ:
Per esempio, una stampa a 30 L'RPM potrebbe dare 15 ms soffermarsi (proprio come un'illustrazione), ma a 60 RPM sarebbe solo ~7,5 ms. Molti produttori di tablet notano questo compromesso: accelerare la macchina, e i tablet possono diventare più morbidi o iniziare a tappare a meno che non si aggiusti qualcos'altro. Come sottolinea una guida Jinlu, “Una maggiore velocità della torretta significa tempi di compattazione più brevi, quindi potrebbe essere necessaria una maggiore precompressione per compensare la perdita di permanenza”. Insomma, spingere l'RPM per l'output va a scapito del tempo di permanenza: una qualità chiave rispetto a. equilibrio quantitativo.
Il tempo di permanenza è importante perché controlla per quanto tempo il letto di polvere rimane alla massima pressione. Una permanenza più lunga consente alle particelle di deformarsi, riorganizzare, e legarsi più profondamente. Troppo corta, e le compresse potrebbero non formare legami forti. Ecco i motivi principali per cui il tempo di permanenza è un parametro critico nella compressione dei tablet:
Punto chiave: Il tempo di permanenza è uno dei fattori chiave (con forza di compressione e formulazione) che determina la qualità della tavoletta. I produttori spesso risolvono i problemi modificando il ritardo: "Molte formulazioni di compresse sono sensibili alla permanenza e richiedono più tempo sotto compressione per garantire che escano dalla pressa senza difetti". Insomma, il tempo di permanenza adeguato aiuta a raggiungere la durezza desiderata evitando difetti come incappucciamenti o screpolature.
Quando il tempo di permanenza è troppo breve per una determinata formulazione, possono comparire difetti comuni della compressa. In parole povere, la polvere non ha abbastanza tempo di compressione. Alcuni effetti includono:
Tuttavia, è importante notare che l'effetto può essere dipendente dal materiale. Uno studio recente che utilizza un simulatore di compattazione ha rilevato che questo rientra nell’intervallo di tempo di permanenza effettivo delle presse moderne (circa 10-100 ms), l'impatto sulla forza della compressa può essere “da marginale a inesistente a seconda del materiale”. In altre parole, per alcuni materiali, c'è una soglia oltre la quale la permanenza extra non cambia molto. Questo studio conclude anche che in pratica solo velocità di deformazione (velocità) questioni su un arco di tempo realistico. Ma in generale, se le compresse iniziano a mostrare crepe, punti deboli, o proprietà irregolari quando si accelera la stampa, il tempo di permanenza ridotto è spesso il colpevole.
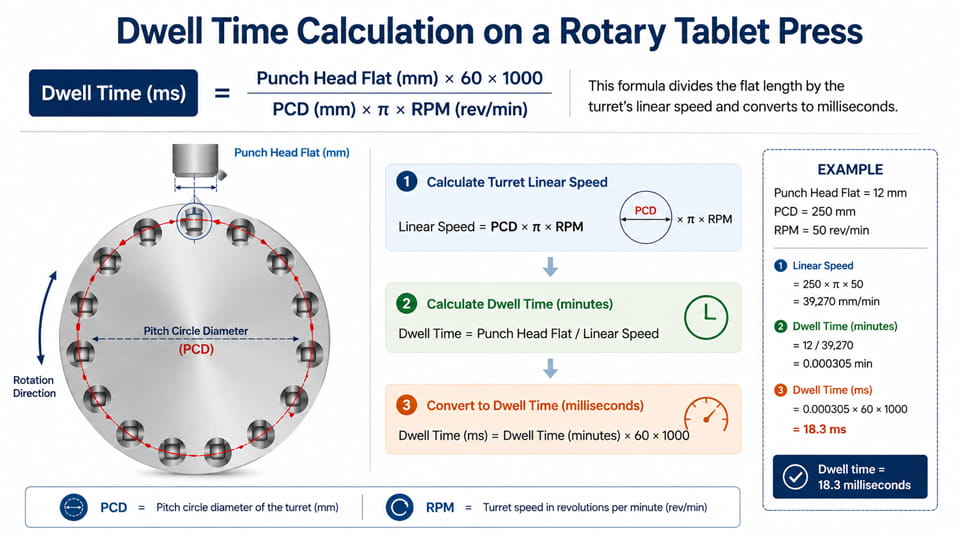
Poiché il tempo di permanenza dipende dalla geometria e dalla velocità del punzone, possiamo calcolarlo con una semplice formula. I riferimenti del settore danno il tempo di permanenza geometrica (GDT) COME:
Tempo di sosta (SM) = (Diametro piatto della testa del punzone (mm) × 60 × 1000) / (π × PCD (mm) × giri/min)
Dove PCD è il diametro primitivo della torretta, E giri al minuto è la velocità della torretta in giri al minuto. Questa formula sostanzialmente divide la lunghezza piatta per la velocità lineare della torretta e la converte in millisecondi.
Per esempio, un bollettino tecnico JinLu lo mostra su a 410 torretta mm a 50 giri al minuto, una norma 9.525 mm il piano cede circa 8.88 SM, mentre a 15.0 mm piano allungato resa circa 13.98 SM. Corrisponde alla formula sopra. In pratica, spesso vedi grafici o calcolatori basati su questa formula; punzoni più grandi e torrette più grandi (PCD più grande) dare una pausa più lunga allo stesso numero di giri.
Esempio: Supponiamo di avere un pugno con a 6 mm piatto su pressa con 350 mm PCD in funzione a 120 giri al minuto. Inserisci la formula:
Dimorare (SM) ≈ (6 × 60,000) / (p× 350 × 120) ≈ (360000) / (131946) ≈ 2.7 SM.
Soltanto 2.7 ms soffermarsi! Riduci il numero di giri a 60, e la permanenza raddoppia fino a ~5,4 ms. Oppure aumentare la testa piatta 12 mm, e la sosta raddoppia di nuovo. Questi semplici calcoli aiutano R&D e gli ingegneri di produzione comprendono in che modo le scelte di progettazione influiscono sulla permanenza.
Oltre la velocità della torretta, diversi fattori influenzano il tempo di permanenza effettivo su una pressa:
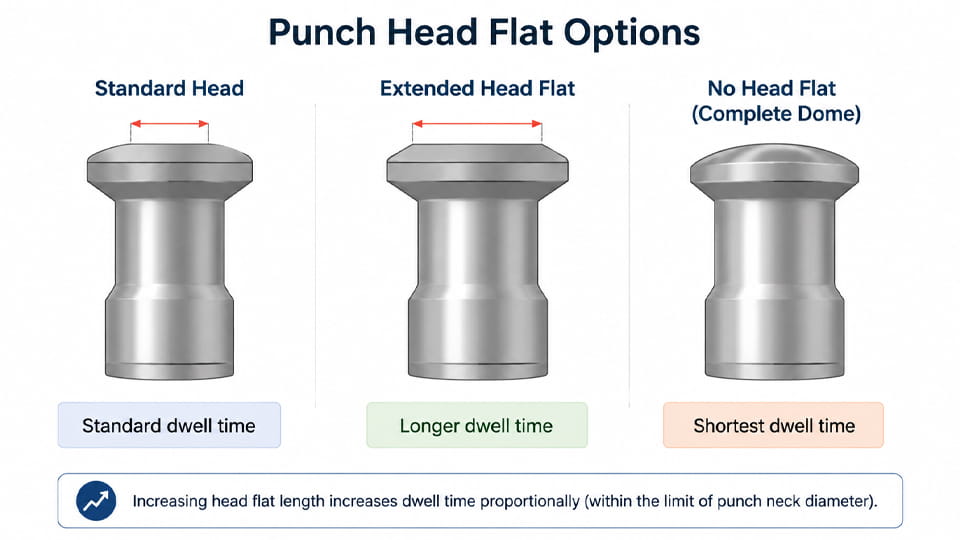
Insomma, per aumentare il tempo di permanenza senza rallentare la torretta, in genere si aumenta la testa del punzone piatta (oppure utilizzare punzoni estesi/ellittici) oppure utilizzare una pressa con un diametro della torretta maggiore. Fornitori di utensili moderni (come JinLu) offrono punzoni piatti estesi che si adattano alle camme esistenti. La soluzione più semplice è spesso questa, come sottolinea JinLu, “Aumentare il diametro del piatto della testa è il modo più semplice per prolungare il tempo di permanenza senza diminuire la velocità della torretta”.
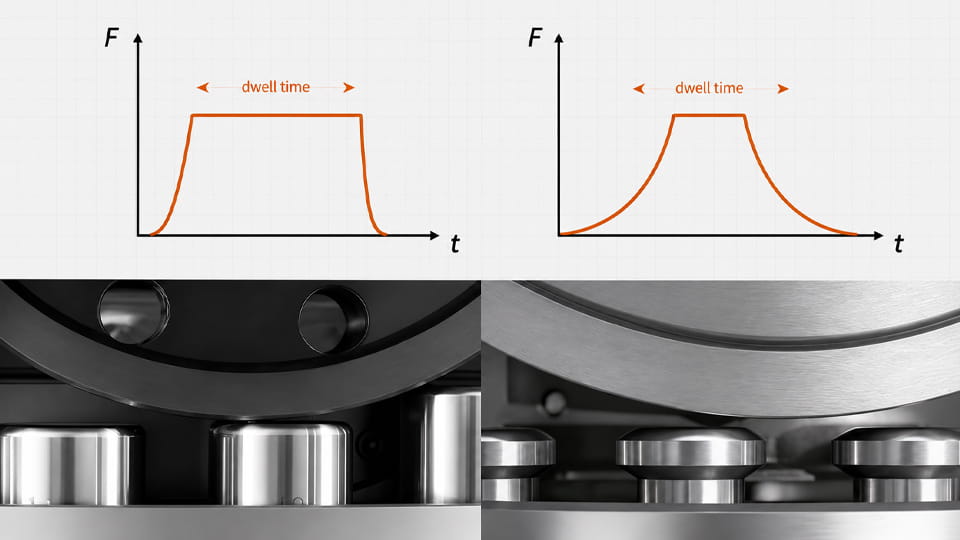
È utile distinguere geometrico dimorare (calcolato dalla geometria dell'apparecchiatura) da basato sulla forza dimorare (il tempo effettivo in cui un tablet rileva la forza massima). La permanenza geometrica è ciò che calcoli con la formula sopra. Ma in pratica, la forza massima non è istantanea: aumenta leggermente, soprattutto con materiali elastici o con rapporti di compressione diversi.
Recente R&D lo sottolinea: UN 2024 studio ha confrontato la permanenza geometrica (GDT) al tempo di permanenza misurato da un simulatore di compattazione (DTF) quando la forza è superiore 90%. Hanno scoperto che il DTF varia sia con la forza di compressione che con la formulazione. In altre parole, se si imposta la stampante a un determinato numero di giri, l’effettivo “tempo sopra”. 90% forza” potrebbe essere più breve del GDT se la tavoletta è rigida o se la rampa di forza è lenta. La differenza nel DTF tra le formulazioni si è ridotta all'aumentare della forza di compressione, ciò significa che una forza elevata tende a utilizzare una parte maggiore del tempo geometrico disponibile.
Implicazione: I calcoli geometrici sono una buona base di partenza, ma per previsioni precise (soprattutto in R&D e scale-up) bisogna considerare il comportamento effettivo della compressione. Molti esperti suggeriscono di misurare i profili forza/tempo per una formulazione se la permanenza è fondamentale. Ancora, per la maggior parte delle esigenze produttive, La permanenza geometrica e le modifiche estese degli utensili sono sufficienti per impostare il processo.
Rallentare la stampa è il modo più ovvio per allungare la permanenza, ma riduce la produttività. Ecco le strategie per ottenere più attenzione mantenendo alta la produzione:
Insomma: I piani della testa estesi e gli utensili ottimizzati sono la soluzione ideale. Come dice un esperto del settore, “Gli utensili piatti a testa ellittica... aumentano il tempo di permanenza su una pressa esistente senza costose modifiche”. Ciò ti consente di mantenere la stessa velocità della torretta e le stesse camme mentre aumenti la permanenza. I prodotti Jinlu pubblicizzano progetti con “tempo di permanenza più lungo” proprio per questo motivo.
Si è tentati di pensare “basta applicare più forza” per compensare la breve permanenza, ma questo ha dei limiti. Una maggiore forza a volte può migliorare la resistenza della compressa, ma aumenta anche lo stress sugli utensili e può peggiorare la copertura se intrappola aria. Jinlu nota l'aumento del tempo di permanenza può ridurre la forza necessaria per una data durezza della compressa. Al contrario, se aumenti la forza senza soffermarti, si rischiano problemi di espulsione e difetti di goffratura.
La ricerca moderna aggiunge una sfumatura: invece di trascorrere del tempo da solo, velocità di deformazione (legati alla velocità di compressione) è spesso il fattore chiave su scala di produzione. L'asporto: il semplice aumento della forza non equivale sempre a un tablet migliore, soprattutto se la permanenza è molto breve. Un approccio equilibrato, ovvero una forza di compressione moderata con una sosta sufficiente, è solitamente la soluzione migliore per la qualità e la durata dell'utensile.
Aumentando da un R&La stampa D o pilota su una rotativa commerciale è notoriamente complicata. Uno dei motivi principali: il tempo di permanenza sulla pressa da laboratorio (spesso a bassa velocità o a stazione singola) è solitamente molto più lungo rispetto alla macchina da stampa ad alta velocità. Se una formulazione è sensibile alla permanenza, una ricetta che sembrava soddisfacente in laboratorio potrebbe limitare o ammorbidire su larga scala.
Per gestire questa cosa, gli esperti consigliano:
In sintesi, controllare sempre la concentrazione della compressa quando si passa alla velocità di produzione. Se le compresse si indeboliscono ad alti regimi, la dimora perduta è probabilmente il colpevole. Alcuni R&I team D modificano persino le formulazioni (leganti, lubrificanti) per ridurre la sensibilità di permanenza prima dello scale-up.
Poiché il tempo di permanenza è direttamente legato al design della macchina da stampa, influisce sulla scelta dell'attrezzatura. Per la produzione ad alta velocità, considerare:
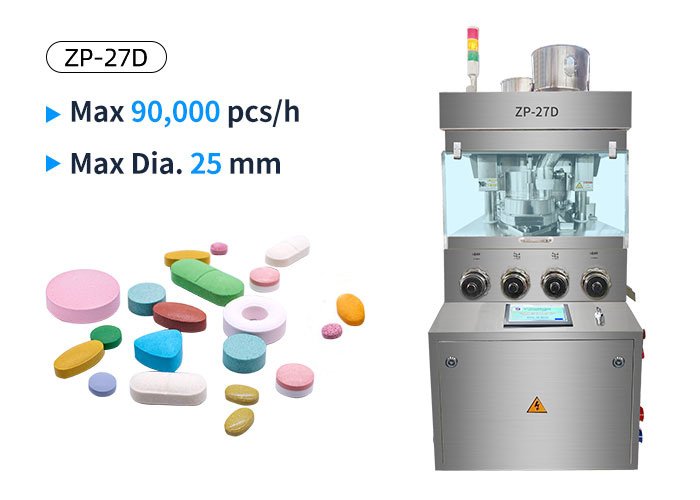
Alla fine, chiediti: hai bisogno di 100.000 compresse/ora a 8 diametro mm, oppure 60k saranno sufficienti per lo stesso rendimento? Scegliere la stampa giusta è un compromesso tra velocità e permanenza, e la macchina migliore è quella che ti offre la qualità necessaria con il risultato desiderato.
Tempo di sosta – i millisecondi di compressione nella compressione del tablet – potrebbero essere una piccola cosa, ma ha un grande impatto. Colpisce durezza della compressa, friabilità, e difetti come capping o laminazione. Nella produzione di tablet ad alta velocità, il tempo di permanenza collega i punti tra la velocità di stampa, progettazione degli utensili, e qualità della tavoletta. Una breve sosta può significare compresse molli o difettose; una permanenza ben gestita può far sì che formulazioni difficili funzionino su larga scala.
La buona notizia è che anche il tempo di permanenza è gestibile. Comprendendo i fattori (giri della torretta, perforare dimensioni piatte, progettazione della stampa) e applicare correzioni come punzoni estesi o precompressione ottimizzata, puoi raggiungere sia i tuoi obiettivi di qualità che quelli di produzione. Ricordarsi di calcolare la permanenza prevista utilizzando le specifiche del punzone piatto e della torretta, e convalidare sempre su larga scala con misurazioni reali. Come confermano recenti ricerche, velocità di deformazione e formulazione sono anche fondamentali, ma anche in questo caso, il tempo di permanenza adeguato spesso fa la differenza qualitativa.
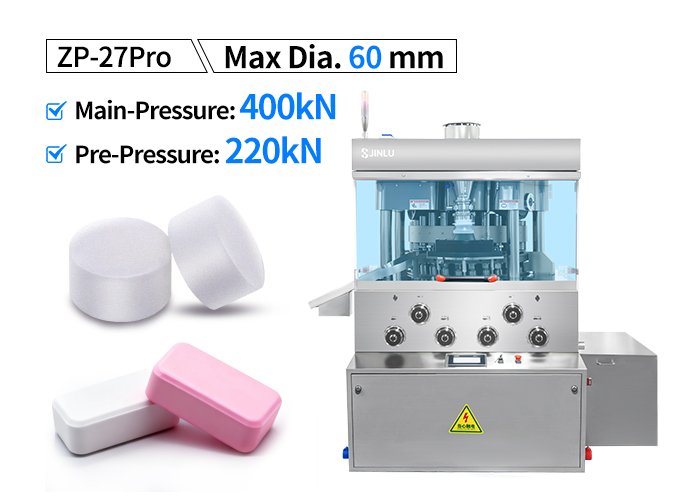
Se la tua produzione presenta problemi sensibili alla permanenza, agire. Prova una testa piatta più grande, regolare la precompressione, o consultare esperti di apparecchiature. Jinlu Packing's comprimitrici rotative ad alta velocità e gli utensili sono progettati tenendo presente questi fattori, ad esempio, la macchina comprimitrice per pillole da 400 kN incorpora a "Progettazione di pressatura con tempi di permanenza più lunghi" per garantire la compressione completa. I nostri ingegneri possono aiutarti a trovare la macchina e la configurazione giuste per farlo il tempo di permanenza ti aiuta, non ti fa male.
Pronti per ottimizzare la produzione dei vostri tablet? Contatta Jinlu Imballaggio Oggi. Il nostro team può rivedere la formulazione e i parametri della pressa, suggerire la velocità ideale della torretta o i cambi di utensileria, ed eseguire anche prove sulle nostre macchine da stampa interne. Offriamo una gamma di macchine comprimitrici rotative – dai modelli da banco ai sistemi ad alto rendimento – tutti progettati per un controllo affidabile del tempo di permanenza. Non lasciare che una breve pausa mini i tuoi tablet. Contattaci ora e assicuriamoci che ogni pillola che esce dalla tua pressa sia forte, intatto, ed esattamente ciò di cui hai bisogno.
Il tempo di permanenza nella compressione della compressa è il periodo durante il quale la parte piatta della testa di perforazione rimane sotto il rullo di compressione principale durante la formazione della compressa. Di solito viene misurato in millisecondi (SM). Su una comprimitrice rotativa, il tempo di permanenza è influenzato principalmente dalla geometria della testa del punzone, velocità della torretta, e premere la geometria.
Il tempo di permanenza è importante perché influenza il modo in cui una formulazione risponde alla compressione, soprattutto a velocità di produzione più elevate. Un tempo di permanenza più breve può ridurre il tempo disponibile per il consolidamento e può contribuire a ridurre la resistenza della compressa o a difetti quali incappucciamento e laminazione nelle formulazioni sensibili alla permanenza. Tuttavia, il suo effetto dipende dalla formulazione e deve essere valutato insieme alla forza di compressione, velocità di deformazione, utensileria, e altri parametri di processo.
L'aumento della velocità della torretta generalmente riduce il tempo di permanenza perché le teste di punzonatura si muovono più velocemente sui rulli di compressione. L'abbassamento del numero di giri della torretta aumenta il tempo di permanenza ma riduce anche la produttività della produzione di compresse. Perciò, i produttori di compresse devono bilanciare la velocità della macchina da stampa con la qualità delle compresse e la capacità di processo piuttosto che limitarsi a far funzionare la macchina da stampa al massimo numero di giri.
Un calcolo geometrico comunemente usato è:
Tempo di sosta (SM) = (Testa del punzone piatta × 60 × 1000) / (PCD × π × RPM)
Qui, la testa del punzone piatta e il PCD sono misurati in millimetri, mentre RPM rappresenta la velocità della torretta. Per esempio, con a 12 testa del punzone da mm piatta, 250 mmPCD, E 50 giri al minuto, il tempo di permanenza geometrica calcolato è approssimativamente 18.34 SM. Questo calcolo descrive il tempo di permanenza geometrica; il tempo di permanenza effettivo basato sulla forza può variare a seconda della pressa e delle condizioni di compressione.
I fattori principali includono la velocità della torretta, geometria piatta della testa del punzone, diametro del cerchio primitivo (PCD), progettazione degli utensili, e la geometria della comprimitrice. L'aumento della velocità della torretta generalmente riduce il tempo di permanenza, mentre una testa del punzone più larga generalmente aumenta il periodo di permanenza geometrica. Anche la progettazione della pressa e la configurazione degli utensili influenzano l'effettivo profilo di compressione.
Un tempo di permanenza più lungo può migliorare la resistenza della compressa per alcune formulazioni consentendo più tempo sotto compressione, ma non produce automaticamente compresse più dure in ogni caso. La durezza della compressa e la resistenza alla trazione dipendono anche dalle proprietà della formulazione, forza di compressione, velocità di deformazione, utensileria, e altre condizioni di processo. Perciò, il tempo di permanenza dovrebbe essere ottimizzato per la formulazione specifica anziché massimizzato per impostazione predefinita.
Un tempo di permanenza insufficiente può contribuire all'incappucciamento o alla laminazione in formulazioni sensibili alla velocità di compressione e a brevi periodi di compressione. Tuttavia, questi difetti possono avere molteplici cause, compreso l'intrappolamento dell'aria, recupero elastico, proprietà della formulazione, precompressione inadeguata, forza di compressione, lubrificazione, e le condizioni degli utensili. Il tempo di permanenza dovrebbe pertanto essere esaminato come parte di un più ampio processo di risoluzione dei problemi di compressione.
Le opzioni possono includere l'utilizzo di utensili con una testa di punzonatura più grande e piatta, ottimizzazione della geometria del punzone e del rullo di compressione, utilizzando un'adeguata precompressione, o selezionando una comprimitrice rotativa progettata per fornire un profilo di compressione adeguato. Ridurre semplicemente la velocità della torretta è il modo più diretto per aumentare il tempo di permanenza geometrica, ma riduce anche la produttività. La soluzione migliore dipende dalla formulazione, utensileria, dimensione della tavoletta, e il tasso di produzione richiesto.
Il tempo di sosta è specificamente associato al periodo in cui la parte piatta della testa del punzone è in contatto con il rullo di compressione e il punzone non cambia la sua posizione verticale rispetto al rullo. Il tempo di compressione è un termine più ampio che può descrivere il periodo durante il quale avviene la compressione. Perciò, il tempo di permanenza non dovrebbe essere trattato automaticamente come identico al tempo di compressione totale.
Il tempo di permanenza è importante durante lo scale-up perché il passaggio da un R&La comprimitrice D o da laboratorio su una comprimitrice rotativa di produzione può modificare la velocità della torretta, geometria del punzone, condizioni di compressione, e il tempo a disposizione per la compattazione. Se la pressa di produzione funziona con un profilo di compressione sostanzialmente diverso, durezza della compressa, resistenza alla trazione, friabilità, oppure i tassi di difetto possono cambiare. Il confronto delle condizioni di compressione rilevanti durante lo scale-up può quindi aiutare a identificare potenziali problemi prima della produzione su vasta scala.
Riferimenti:
1.Indagine sugli effetti del tempo di permanenza e della velocità di deformazione del carico sulla compattazione della polvere e sulle proprietà della compressa: Uno studio sul simulatore di compattazione —— ScienceDirect
2.Tempo di permanenza sulla compressa: tempo di sosta in base alla forza rispetto al tempo di sosta geometrico —— Taylor & Francesco in linea
3.Influenza del tempo di permanenza prolungato durante il pre- e compressione principale sulle proprietà delle compresse di ibuprofene —— Biblioteca nazionale di medicina
4.Influenza del design della testa del punzone sulla qualità fisica delle compresse prodotte in una pressa rotativa —— Biblioteca nazionale di medicina
5.Ruolo del dwell sulla deformazione compatta durante la pastigliatura: una panoramica —— Università di Monash
6.Fisica della compressione nello sviluppo formulativo delle compresse —— Biblioteca nazionale di medicina