
تغییر وزن پر کپسول می تواند از منابع زیادی ناشی شود - جریان پودر ناسازگار, پوسته کپسول تفاوت ها, یا تنظیمات تجهیزات. هنگامی که بررسیهای وزن در حین فرآیند شما شروع به نشان دادن وزنهای پر تصادفی یا متحرک میکند, بلافاصله دستگاه را دستکاری نکنید. اول آنچه واقعاً متفاوت است را تأیید کنید (وزن ناخالص در مقابل وزن خالص, الگوی ایستگاه), سپس یک دنباله عیب یابی منطقی را دنبال کنید. این راهنما یک فرآیند تشخیصی گام به گام را نشان می دهد (اندازه گیری → الگو → پودر در مقابل پوسته در مقابل فرآیند → ماشین → تأیید) برای شناسایی علت اصلی, همراه با نکات و چک لیست های کاربردی.
تغییر وزن پر کپسول به تفاوت های ناخواسته یا رانش در وزن خالص فرمولاسیون پر شده در کپسول های جداگانه در همان دسته اشاره دارد.. به عبارت دیگر, برخی از کپسول ها در مقایسه با دوز مورد نظر کم پر یا بیش از حد پر می شوند. از آنجایی که پرکننده های کپسول دوز توسط حجم, نه از نظر وزن, حتی تغییرات کوچک در رفتار مواد یا عملکرد ماشین می تواند جرم واقعی قرار داده شده در هر کپسول را تغییر دهد. سوال کلیدی این نیست که «آیا هر کپسول دقیقاً یکسان است؟?”, اما "آیا فرآیند می تواند تفاوت ها را در حد مشخصات نگه دارد".
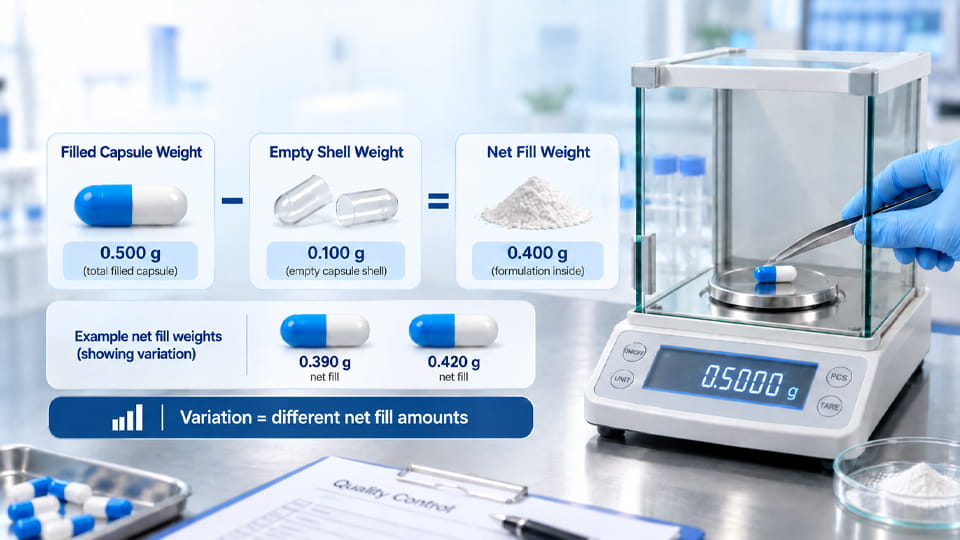
طبق تعریف, تغییرات وزن بر اساس ارزیابی می شود وزن خالص پر از کپسول ها (مواد فعال + مواد کمکی). اپراتورها اغلب اندازه گیری می کنند وزن ناخالص کپسول (پوسته + پر کردن) و وزن پوسته خالی استاندارد را کم کنید (دفع کردن). توجه داشته باشید که پوسته های خالی خود دارای پراکندگی وزنی هستند. اگر وزن پوسته متفاوت است, تغییرات وزن ناخالص ممکن است منعکس کننده تفاوت های پوسته باشد, دوز پودر نیست. در واقع, استفاده از وزن پوسته متوسط باعث تعصب می شود. برای دقت, همیشه مقایسه کنید وزن ناخالص به اضافه وزن خالص:
وزن ناخالص کپسول = پوسته + پر کنید.
وزن خالص پر = ناخالص – وزن پوسته خالی.
در عمل, وزن ناخالص و خالص را کنترل کنید. تغییر وزن پوسته به پوسته میتواند یک خوراک پودری پایدار را بپوشاند یا یک رانش آشکار را اغراق کند.. یک فرآیند به خوبی کنترل شده حفظ می شود پرهای خالص فردی محکم در اطراف هدف قرار گرفته است, حتی اگر کپسول ها از نظر وزن پوسته کمی متفاوت باشند.
تغییر وزن کپسول در درجه اول یک است کنترل فرآیند موضوع. این نشان می دهد که آیا سیستم دوز (دیسک ضربه زدن, توزیع کننده, و غیره) حجم قابل تکرار پودر را تحویل می دهد. یکنواختی محتوا (سنجش) و همگنی ترکیبی مسائل جداگانه ای هستند. به عبارت دیگر, توزیع وزن فشرده فقط قوام حجمی را ثابت می کند - یکنواختی شیمیایی را تضمین نمی کند. با این وجود, کنترل تغییرات وزن (و روند آن) برای برآوردن مشخصات دوز نهایی بسیار مهم است.
توجه داشته باشید که تغییر وزن (مبتنی بر انبوه) و یکنواختی محتوا (سنجش API) تست های با کیفیت متفاوت هستند. USP <905> تنها در صورتی که دارو حداقل باشد، امکان استفاده از تغییر وزن برای کپسول های سخت را فراهم می کند 25 میلی گرم و ≥25 درصد وزن کپسول. در غیر این صورت, کپسول ها باید الزامات یکنواختی محتوا را برآورده کنند (سنجش هر واحد). چکهای وزن پر در فرآیند یک ابزار کنترل فرآیند هستند, اما انطباق محصول نهایی به روش USP قابل اجرا بستگی دارد.
یک راه خوب برای علت واقعی را پیدا کنید تغییرات وزنی، مقایسه روند وزن ناخالص و خالص است. فرمول ها هستند:
| مدت وزن | تعریف | استفاده معمولی |
|---|---|---|
| وزن ناخالص کپسول | کپسول پر شده (پوسته + مطالب) | بررسی سریع IPC; شامل جرم پوسته است |
| وزن پوسته خالی | وزن بدنه کپسول + کلاه | تامین کننده/مشخصات کپسول را ارزیابی کنید |
| وزن خالص پر | فقط دوز پودر (درشت - پوسته) | تنظیم ماشین & QC نهایی یکنواختی وزن پر |
هر پوسته کپسول به طور طبیعی دارای تغییرات وزنی است. اگر پوسته های شما ± 5 میلی گرم در حدود متوسط است, و دوز پودر است 500 مگس, سپس به پوسته هایی که هستند تغییر دهید 10 میلی گرم سنگین تر خواهد شد وزن ناخالص به نظر می رسد +10 مگس, حتی اگر پر یکسان باشد. این جابجایی «کاذب» به این دلیل اتفاق میافتد که ما معمولاً یک زار ثابت را کم میکنیم. در واقع, تصحیح برای وزنهای تک پوسته نشان میدهد که وزن واقعی پر شده تغییر نکرده است.
نکته کلیدی: اگر وزنه های ناخالص رانش اما وزن خالص پر صاف بمان, اندازه گیری پودر خوب است. این تغییر احتمالاً ناشی از تغییر وزن پوسته کپسول است. اگر هر دو ناخالص و خالص با هم حرکت کنند, به فرآیند پر کردن یا فرمولاسیون مشکوک باشید. همیشه مجموعه ای از وزنه های پوسته خالی را جداگانه بررسی کنید. به عنوان مثال, اگر وزن کلی کپسول به طور ناگهانی با معرفی یک دسته پوسته جدید افزایش یا کاهش یابد, مقصر احتمالاً شل است, نه تجهیزات پر کردن کپسول.
فرمول:
وزن خالص پر (مگس) ≈ حجم دوز (میلی لیتر) × (جرم ظاهری پودر, گرم در میلی لیتر) × 1000 – وزن چسب / جاذب.
زیرا پرکننده ها معمولا متر می شوند حجم, حتی یک تغییر جزئی تراکم (به دلیل دسته پودر یا رطوبت) جرم را تغییر می دهد.
زمانی که تنوع تشخیص داده شود, دنبال کردن الف گردش کار سیستماتیک به جای تنظیمات عجولانه. مراحل هستند:
ساده شده نمودار درخت تصمیم این رویکرد را نشان می دهد:
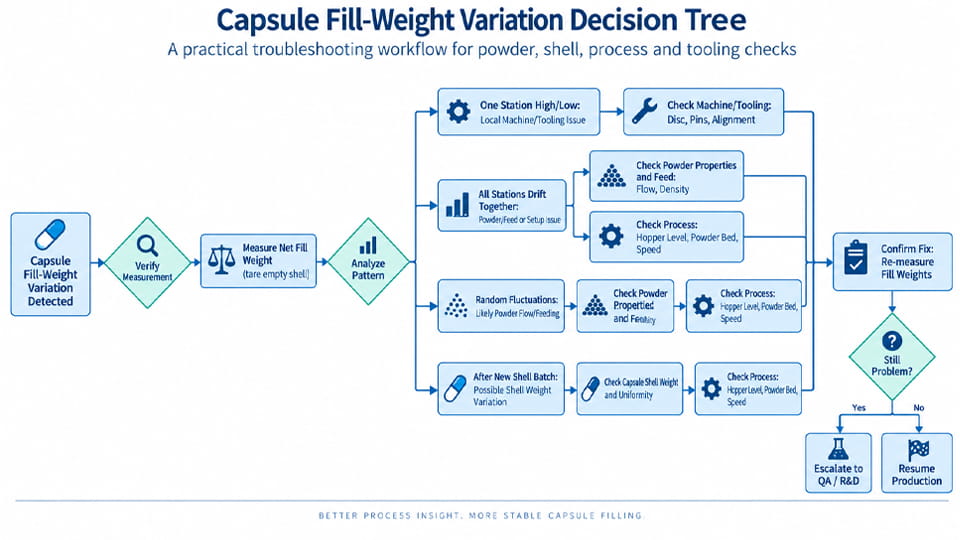
هر گره نشان دهنده یک سرنخ است. به عنوان مثال, اگر وزن ناخالص تغییر می کند، اما پر کردن خالص ثابت است, فوراً تغییرات وزن پوسته را بررسی کنید. اگر تغییرات با سرعت های سریع تر رشد می کند, مشکوک به تغذیه یا مسائل مربوط به زمان اقامت. هدف محدود کردن دسته علت احتمالی است (پودر در مقابل پوسته در مقابل ماشین) قبل از فرو رفتن در جزئیات.
برای اکثر فرآیندهای کپسول پر شده با پودر, در فرمولاسیون پودر رایج ترین منبع تغییر وزن پر است. پودر را با معاینه عیب یابی کنید:
در عمل, شروع توسط الک کردن مخلوط برای حذف آگلومراهای بزرگ, بررسی اینکه آیا جریان بهبود می یابد. تکان دادن ملایم یا یک رئومتر پودر قابل حمل می تواند نشان دهد که آیا مواد تمایل به پل دارند یا خیر. به یاد داشته باشید که تغییرات کوچک (± 5٪ در چگالی ظاهری) می تواند 5±% یا بیشتر تغییر در وزن پر ایجاد کند. تصحیح مسائل جریان (با افزودن گلایدنت ها, رطوبت زدایی, یا نوع تغذیه سوئیچینگ) ممکن است تغییرات را به طور کامل حذف کند.
اگر پودر یکدست به نظر می رسد, خود کپسول ها را بررسی کنید:
اگر تغییر وزن پوسته خالی مقصر است, راه حل این است که مشخصات پوسته را سفت کنید یا از اندازه گیری های اندازه گیری جداگانه وزن استفاده کنید. در کوتاه مدت, تمرکز بر وزن خالص پر (کم کردن وزن هر پوسته) برای دیدن اینکه آیا پر شدن پودر واقعاً متفاوت است یا خیر. سناریویی برای تماشا: وزن ناخالص در حال تغییر اما خالص ثابت است به معنی پوسته های مشکوک است.
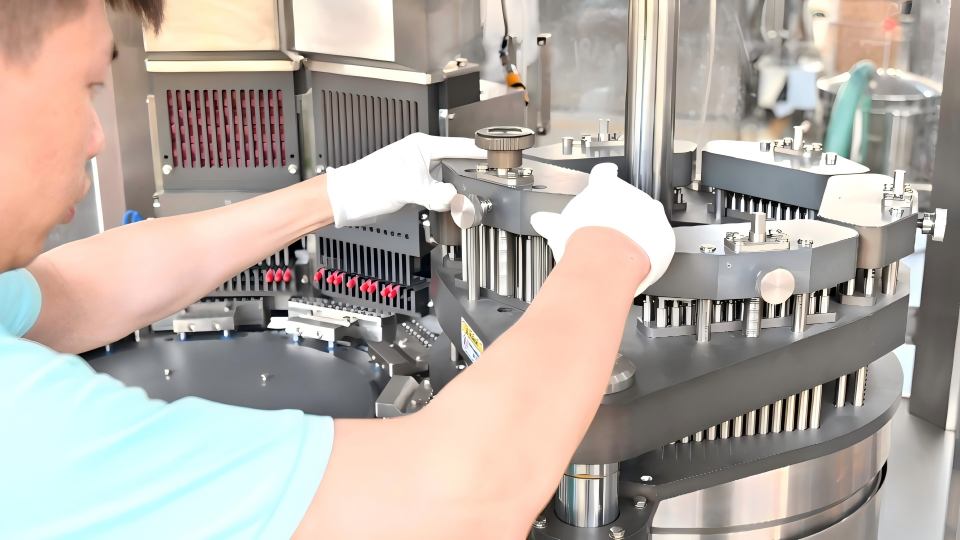
پس از رد مشکلات عمده پودر یا پوسته, به خود فرآیند پر کردن کپسول نگاه کنید. پست های بازرسی کلیدی شامل:
یک ترفند کوچک (مانند فشرده سازی پین ها کمی بیشتر, یا کاهش چرخش) اغلب مشکل ناشی از پودر را حل نمی کند. ابتدا روی عواملی تمرکز کنید که باعث تغییر آن می شوند ورود جرم به حفره, مانند هندسه خوراک و ارتفاع بستر. راه حل ها اینجاست (هنگامی که علت فرآیند را تأیید کردید) معمولاً شامل تنظیمات یا تعویض قطعات ماشین می شود.
اغلب, الگوی نحوه تغییر وزن به شما می گوید که ابتدا به کجا نگاه کنید. در اینجا چند سناریو رایج وجود دارد ("الگوها") و چک های پیشنهادی:
جدول: الگوهای تنوع در مقابل علت احتمالی (نمونه های رایج):
| مشاهده | مشکلات احتمالی پودر/مواد | مشکلات احتمالی ماشین/فرآیند |
| همه ایستگاه ها با هم ارتفاع یا پایین را دنبال می کنند | جریان ضعیف (پل زدن), تغییر چگالی ظاهری, پر کردن مجدد قیف ناهموار | راه اندازی مشترک (به عنوان مثال. دوز هدف خیلی زیاد/پایین), تغییر یکنواخت ابزار |
| یک ایستگاه به طور مداوم کم/ بیش از حد پر می شود | بعید است | سایش پین/دیسک دوز, مهر و موم گیر کرده, تغییر قسمت اشتباه در آن ایستگاه |
| وزن به تدریج تغییر می کند (بالا/پایین) | تفکیک در پودر, تغییر سطح قیف, اثرات رطوبت | نرخ تغذیه متغیر, هم زدن قیف ناکافی |
| پس از راه اندازی مجدد، مرحله را تغییر دهید | توالی ته نشین شدن یا پر کردن مجدد پودر | مشکل شروع داغ, توالی دریچه, سطح مجدد ناقص |
| تغییر فقط پس از مقدار زیادی پودر جدید | تنوع پودر دسته به دسته (تراکم, جریان) | |
| تغییر فقط پس از مقدار زیادی کپسول جدید | تفاوت وزن/ابعاد پوسته | |
| تغییر بزرگتر در سرعت بالا (اما آرام آرام است) | از حد تغذیه یا جریان در سرعت فراتر رفت | زمان بندی دوز, پر شدن ناقص با سرعت |
| پل های پودری یا سوراخ موش ها در قیف | مسئله پودر (جریان ضعیف) |
از این سرنخ ها به عنوان «تریاژ» برای اولویت بندی چک ها استفاده کنید. به عنوان مثال, اگر تغییرات فقط پس از بارگیری یک ترکیب پودر جدید نشان داده شود, تفاوت پودر نشان داده شده اند. اگر با سرعت بالا می رود, مشکوک تغذیه مکانیکی. اگر فقط یک حلقه دوز خاموش باشد, مشکوک سایش/تراز ابزار. بررسی سریع نمودار وزن (کپسول # در مقابل وزن) اغلب به این موضوع اشاره می کند که آیا مشکل پودر است یا ماشین.
در زیر فشرده شده است چک لیست تا اطمینان حاصل شود که هیچ عاملی نادیده گرفته نمی شود. همانطور که می روید کادرها را علامت بزنید:
برای روشن شدن اول به چه چیزی شک کنیم, این جدول سریع مشاهدات رایج را در نظر بگیرید:
| مشاهده | پودر/پوسته احتمال دارد? | ماشین / فرآیند احتمالی? |
| تغییر بلافاصله پس از یک مقدار پودر جدید شروع شد | ✔پودر (تغییر چگالی/جریان زیاد) | |
| تغییر پس از یک قطعه پوسته جدید شروع شد | ✔ پوسته (تغییر وزن خالی) | |
| یک ایستگاه (یا جیب) به طور مداوم خاموش است | ✔ ماشین/ابزار (مشکل پین/دیسک) | |
| همه ایستگاه ها پراکندگی تصادفی بالا/پایین | ✔پودر (جریان/خوراک) | |
| تنوع فقط در سرعت تولید ظاهر می شود (آرام آرام) | ✔ فرآیند (نرخ تغذیه, زمان بندی) | |
| با خالی شدن قیف واریاسیون افزایش می یابد | ✔پودر (پل زدن) | ✔ سیستم تغذیه (توقف) |
| تعویض دیسک دوز/پین مشکل را برطرف می کند | ✔ ماشین/ابزار (دیسک اشتباه, پوشیدن) | |
| پودر در یک دستگاه ضعیف جریان دارد اما روی دستگاه دیگر خوب است | ✔ | ✔ احتمالا ماشین (همزن, رانندگی کنید) |
| همان دستگاه پودر متفاوتی را به خوبی اجرا می کند | ✔پودر (مواد خاص) |
تکمیل یک بررسی ساختاریافته قبل از تماس با سرویس میتواند باعث صرفهجویی در ساعات کاری شود. اگر بعد از همه موارد فوق، مشکل همچنان باقی است, سپس با دقت تنظیمات دستگاه را تنظیم کنید: برای مثال, افزایش عمق پین ضربه یا نیروی فشرده سازی فقط پس از تأیید پایداری پودر / پوسته. به یاد داشته باشید, پنهان کردن یک پودر ناپایدار با نیروی بیشتر می تواند مشکل را بپوشاند اما در دراز مدت آن را برطرف نمی کند.
اصلاحات بلندمدت اغلب شامل upstream controls:
By combining better material control and smart equipment selection, many manufacturers achieve ±2–3% weight variation or better.
A common mistake is blaming the machine first. Here are some rules of thumb:
به طور خلاصه: Don’t rush to change dosing pin depth, stroke, یا سرعت until you are sure the powder isn’t the real issue. If powder-induced problems are left unaddressed, a “fixed” machine will just hide the symptom under different conditions. به عنوان مثال, if blend bulk density is lower than expected, forcing the machine won’t stabilize fills in the next batch. Always solve material issues first, then fine-tune the machine.
If you’re shopping for a new machine or upgrade, remember that no machine is truly “universal.” The best machine is the one proven to work with your formulation. عوامل کلیدی که باید در نظر گرفته شوند:

به یاد داشته باشید: a shiny new filler won’t automatically fix weight variation if the formulation isn’t addressed. The best ROI comes from a well-matched combination of powder and equipment.
Capsule fill weight variation is a complex issue with multiple potential causes. The effective approach is a structured troubleshooting sequence: confirm the variation, interpret the pattern, then check powder, پوسته, and machine systematically. As experts note, consistency requires both a stable formulation and a well-adjusted machine.
خلاصه:
If you’re still seeing uncontrolled variation after all these checks, it may be time to consult your pharma machinery supplier. تولید کنندگان دوست دارند بسته بندی جینلو offer capsule filling trials to verify that a given machine will handle your exact powder and fill-weight requirements. By focusing on the root causes before tweaking the machine, you’ll save time and ensure a robust, reproducible filling process.
Next steps: Use the checklist and decision tree above to diagnose your issue. If you need advice on selecting or configuring a capsule filling machine, Jinlu Packing’s engineers can help evaluate your formulation and target fill weight to recommend the most suitable solution. Stable capsule weights are achievable with the right combination of material control و machine configuration.
Learn more about troubleshooting capsule filling issues on Jinlu’s Capsule Filling Defects Guide, or explore our دستگاه های پر کردن کپسول اتوماتیک for high-speed production.
Capsule fill weight variation can be caused by inconsistent powder flow, changes in bulk density or moisture, تفکیک پودر, unstable powder feeding, تنظیمات دوز نادرست, سرعت ماشین, or worn filling components. The best starting point is to identify the variation pattern before changing machine settings. Research has shown a relationship between powder flow properties and capsule fill-weight variation.
Capsule fill weight may vary when powder flow, تراکم بستر پودر, شرایط تغذیه, or dosing parameters change during production. A gradual drift, random variation, or station-specific difference can point to different causes, so reviewing the weight trend is more useful than looking only at the average weight.
Powder is an important first check, especially when the formulation or material lot has changed. Review flowability, چگالی ظاهری, رطوبت, ویژگی های ذرات, جداسازی, and powder-bed behavior before making major machine adjustments. با این حال, the variation pattern should determine the actual troubleshooting order.
Poor or inconsistent powder flow can make feeding and powder-bed formation less uniform, which may increase capsule fill-weight variation. Studies have found relationships between powder flow properties, powder-bed density and capsule filling performance.
بله. Bulk density affects how much powder occupies a given dosing volume or capsule volume. If powder density changes between batches or during processing, the same dosing conditions may produce different fill weights. Bulk density is therefore an important material attribute to monitor when investigating fill-weight variation.
Compare the gross weight of filled capsules with the net fill weight after accounting for empty-shell weight. If gross capsule weight changes while net fill weight remains relatively stable, capsule shell weight or shell variability may be contributing to the result. USP procedures for hard-shell capsules specifically use the individual empty-shell weight to calculate net capsule contents when required.
Gross capsule weight is the weight of the complete filled capsule, including the shell and contents. Net fill weight is the weight of the contents only:
Net fill weight = Gross capsule weight − Empty capsule shell weight.
This distinction is important because a change in shell weight can affect gross weight without indicating a problem with the powder dosing process.
بله. Dosing settings, powder-bed conditions, tooling geometry, tamping or dosator components, ثبات تغذیه, alignment and mechanical wear can all affect filling consistency. با این حال, machine settings should not automatically be blamed; material properties and process conditions can also be major contributors.
می تواند, but the effect depends on the formulation and filling system. Changes in speed can alter powder feeding, settling or dosing conditions, but speed is not always the primary cause. به همین دلیل, compare weight variation at controlled operating conditions rather than assuming that higher speed automatically causes poorer accuracy.
Start by stabilizing the powder properties and capsule shell quality, then optimize the filling process and dosing parameters. Monitor powder flow, چگالی ظاهری, رطوبت, powder-bed conditions, tooling and machine settings. For a new capsule filling machine, testing the actual formulation under representative production conditions can help confirm whether the equipment can achieve the required fill-weight consistency.
مراجع:
1.یکنواختی واحدهای دوز —— USP <905>
2.اثرات خواص جریان پودر بر یکنواختی وزن پر کردن کپسول —— PubMed
3.جریان پذیری پودر به عنوان نشانه ای از عملکرد پر شدن کپسول —— ScienceDirect
4.Powder flow studies III: استحکام کششی, consolidation ratio, flow rate, and capsule-filling-weight variation relationships —— PubMed
5.اثرات ویژگیهای مواد بر وزن پر کپسول و تغییر وزن در ماشینهای نازل دوزاتور —— PubMed
6.Influence of capsule shell composition on the performance indicators of hypromellose capsule in comparison to hard gelatin capsules —— PubMed