
Tablets consistentes exigem controle de quatro atributos principais de qualidade: peso, dureza, grossura, e friabilidade. Esses atributos de qualidade física do tablet (CQAs) desempenham papéis importantes na consistência da dose, resistência mecânica, e desempenho a jusante, incluindo revestimento de tablets, embalagem, e liberação de drogas. Mas controlar uma propriedade não garante a qualidade geral do tablet. Um tablet pode atingir o peso desejado, mas ainda assim ser muito mole, muito grosso, ou muito frágil para suportar o manuseio. Aumentar a força de compressão pode melhorar a dureza e reduzir a friabilidade, mas também pode diminuir a espessura do comprimido e afetar a desintegração ou dissolução. O objetivo não é maximizar uma propriedade em detrimento de outra. É manter todos os atributos relevantes de qualidade dos comprimidos dentro dos limites estabelecidos, mantendo uma produção consistente.
Então, como você alcança esse equilíbrio? Você precisa entender como propriedades em pó, o recheio, pré-compressão, força de compressão principal, e velocidade da torre influenciar a qualidade do tablet. Este guia reúne esses relacionamentos em um mapa prático de CQA, explica como solucionar problemas de resultados de qualidade conflitantes, e mostra como a configuração correta da prensa de comprimidos pode ajudar os fabricantes a manter a qualidade consistente dos comprimidos em velocidade de produção.
Em termos de qualidade por design, um Atributo Crítico de Qualidade (CQA) é qualquer propriedade da substância medicamentosa, excipientes, ou medicamento que “deve estar dentro de um limite apropriado, faixa, ou distribuição para garantir a qualidade desejada do produto.”. Para comprimidos orais sólidos, CQAs de produtos típicos incluem potência (dosagem), dissolução, estabilidade, e importante atributos físicos como uniformidade de peso, dureza, grossura, e friabilidade. Esses atributos afetam a pureza, força, e liberação de drogas.
Junto, esses quatro CQAs – peso, dureza, grossura, friabilidade – formam o principal perfil de desempenho físico de um tablet. Eles vinculam de volta aos atributos materiais upstream (E.G.. fluxo de pó, tamanho de partícula, níveis de aglutinante) e parâmetros de processo (E.G.. profundidade de preenchimento, forças de compressão, velocidade). Mais tarde, vamos apresentar um Mapa CQA que conecta características de matéria-prima e variáveis de processo a cada atributo do tablet. Mas primeiro, vamos ver como esses quatro atributos influenciam uns aos outros.
Esses atributos do tablet são não independente. Mudanças em um geralmente se refletem nos outros:
Dadas essas interdependências, recomendamos mapear os relacionamentos. O diagrama abaixo (um Mapa CQA) ilustra como os principais atributos do material e parâmetros de compressão influenciam o CQA de cada comprimido:
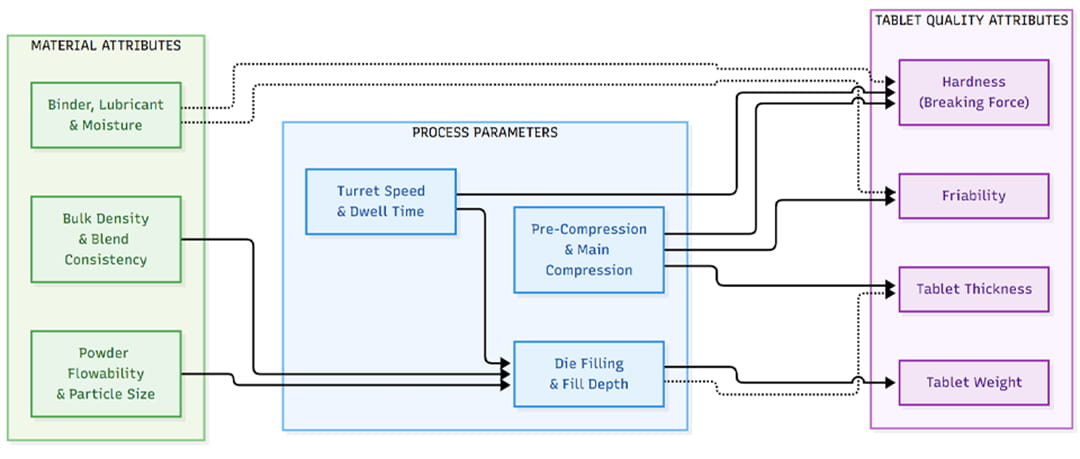
Figura: Qual é o peso do tablet, dureza, grossura, e friabilidade estão relacionadas durante a compressão. Fluibilidade do pó, tamanho de partícula, densidade aparente, e as características da formulação influenciam o enchimento da matriz e o comportamento de compactação. Parâmetros de processo, como profundidade de preenchimento, força de compressão, velocidade da torre, e o tempo de permanência afetam o peso do comprimido, grossura, força de ruptura, e friabilidade. Essas relações estão interligadas e dependem da formulação, portanto, os fabricantes devem avaliar os quatro atributos em conjunto, em vez de otimizá-los de forma independente.
Compreender os CQAs do tablet significa controlar o Parâmetros Críticos do Processo (CPPs) na prensa do tablet. Os principais CPPs incluem profundidade de preenchimento (volume de preenchimento da matriz), força de compressão principal, velocidade da torre (taxa de saída de imprensa), e configurações de permanência/pré-compressão. Tabela abaixo (do guia de referência de JinLu) resume como cada parâmetro influencia a qualidade do tablet:
| Parâmetro | Significado Técnico | Impacto na qualidade do tablet | Solução de problemas |
| Profundidade de preenchimento (Volume) | Profundidade do pó na matriz antes da compressão | Define o peso do tablet (dose) e espessura; principal fonte de variação de peso | Cam de alimentação incorreto ou fluxo de pó deficiente causam mudanças de peso. Ajuste o perfil do came ou melhore o fluxo. |
| Força de Compressão Principal | Pressão de soco (KN) exercido no tablet | Aumenta diretamente a dureza e a densidade; força maior geralmente abaixa friabilidade. Muita força pode causar capeamento ou laminação. | Se os comprimidos forem muito moles, aumentar a força; se ocorrer limitação, reduzir a força ou adicionar pré-compressão. |
| Tempo de permanência (Duração da compressão) | O pó do tempo está sob pressão (relacionado à velocidade da imprensa) | Permanência mais longa (velocidade mais lenta ou prensa de dois estágios) melhora a ligação entre partículas e a dureza. Tempo de permanência muito curto em alta velocidade corre o risco de má compactação (limite). | Pressione lentamente ou use dois estágios (pré-comp.) se os comprimidos se partirem ou estiverem fracos. |
| Velocidade da torre (RPM) | Velocidade de rotação da torre | Aumenta a produção, mas pode degradar a qualidade se for muito rápido. A alta velocidade reduz o tempo de enchimento e pode piorar a uniformidade do peso e a consistência da dureza. | Velocidade de equilíbrio com fluxo de pó. Diminua a velocidade se o peso/dureza flutuar. |
| Pré-compressão | Compressão inicial de baixa força antes da prensa principal | Ajuda a remover o ar e a criar um núcleo de comprimido mais uniforme. Geralmente aumenta dureza final e reduz o nivelamento/friabilidade. | Adicione ou ajuste a pré-compressão se ocorrer capeamento ou laminação (permite que o ar preso escape). |
Essas relações significam, por exemplo, que aumentando a força de compressão aumentará a dureza e diminuirá a friabilidade (bom até certo ponto). No entanto, forçar demais arrisca modos de falha do tablet (laminação, desgaste da ferramenta). Por outro lado, alterando a profundidade de preenchimento (para controlar o peso) mudará a espessura e poderá alterar a dureza indiretamente. Como mostra a tabela, definir cada parâmetro requer equilíbrio de compensações, e a solução de problemas geralmente envolve pequenos ajustes (E.G.. “tente 1–2 kN a mais de força” ou “adicione um segundo estágio de compressão” até que os comprimidos atendam às especificações).
Na prática, você normalmente otimizar um atributo por vez, enquanto monitora os outros. Aqui está uma sequência prática para equilibrar os quatro CQAs principais:
Ao longo desta otimização, boa comunicação com a formulação é vital. Por exemplo, se você achar que precisa de força excessiva para atingir a dureza, você pode perguntar a R&D para aumentar a densidade do aglutinante ou dos grânulos. Se a variação de peso persistir, considere regranular a mistura para melhor fluxo. Seguindo esta sequência – corrija o peso, definir dureza, validar friabilidade, ajustar a espessura – você garante que as principais necessidades de qualidade sejam atendidas primeiro, em seguida, dê polimento à robustez do tablet.
Mesmo com um planejamento cuidadoso, defeitos do tablet acontecer. Aqui estão problemas comuns e soluções rápidas, organizado como uma árvore de decisão:
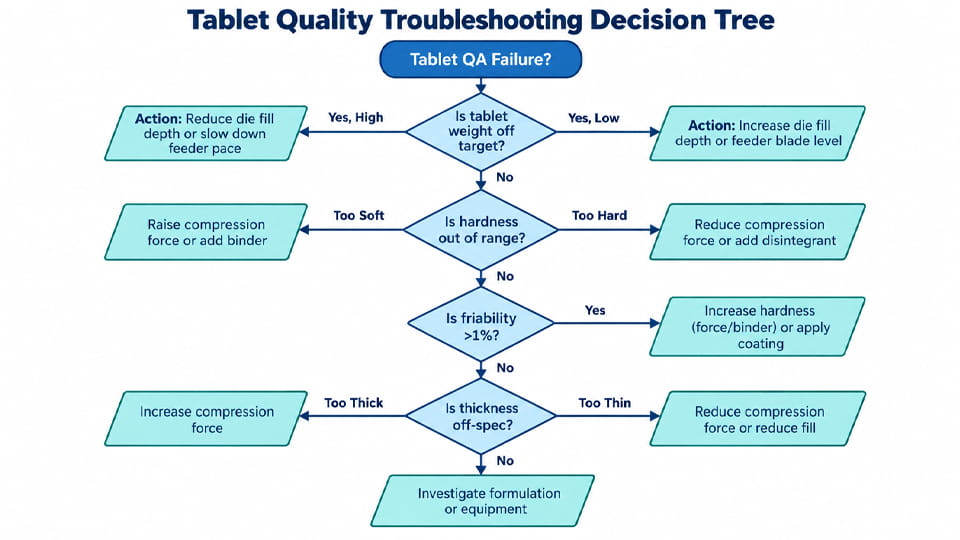
Interpretação: Primeiro verifique o peso e a espessura. Peso elevado geralmente significa enchimento excessivo – reduza a profundidade de enchimento. Baixo peso significa enchimento insuficiente – aumente-o. Se o peso estiver bom, olha a dureza. Macio (baixa dureza) comprimidos precisam de maior força ou ajustes de formulação (mais fichário). Tablets muito rígidos podem causar problemas posteriores (como dissolução lenta), então você pode recuar ou ajustar o desintegrante. Se a dureza estiver bem, testar friabilidade. Friabilidade >1% normalmente significa que a ligação da superfície é fraca, aumentando assim a dureza (vigor) ou aplicar uma camada fina pode ajudar. Finalmente, verifique a espessura: comprimidos excessivamente grossos geralmente significam subcompressão, então aumente a força; muito fino sugere compressão excessiva ou preenchimento excessivo. Cada etapa deve ser seguida por uma pequena verificação em lote para confirmar a correção.
Além disso, esteja alerta para defeitos mecânicos comuns em uma impressora:
Lembre-se de que a dureza e a friabilidade são críticas a jusante Verificações de controle de qualidade, não apenas valores de compressão. Duro, comprimidos duráveis são mais fáceis de revestir e embalar sem quebrar. Por exemplo, alta friabilidade significa que os comprimidos liberarão poeira e lascas em uma bandeja de revestimento ou em linhas de embalagem, causando defeitos visuais e perda de rendimento. Por outro lado, um comprimido com a dureza certa, mas com espessura irregular, pode levar a excesso- ou subaplicação de solução de revestimento ou inconsistente Blister Pack compressão.
Na prática, garantir que os comprimidos tenham peso e resistência aceitáveis antecipadamente, agiliza o revestimento. Os comprimidos que atendem às especificações de dureza e friabilidade normalmente sobrevivem aos rigores do revestimento (pulverizar e cair) e embalagem automatizada. Por outro lado, se os comprimidos forem muito moles (baixa dureza), você verá quebras e poeira na panela de revestimento; muito difícil (alta compressão) pode significar formação de filme incompleta (revestimentos podem rachar). Idealmente, a espessura do comprimido também deve ser uniforme para que o peso do revestimento seja uniforme. O estudo de caso da Jinlu observa que "dureza (força de ruptura) verifica a resistência interna, enquanto a friabilidade verifica a durabilidade da superfície… Ambas as propriedades afetam o processamento posterior – desde como os comprimidos são comprimidos até como são revestidos e finalmente embalados.”. Em outras palavras, sempre considere esses atributos no contexto de toda a linha: um tablet que falha na embalagem (pedaços quebrados) ou tem revestimento listrado é muitas vezes um sintoma de baixa qualidade de compactação a montante.
As modernas prensas rotativas para comprimidos são construídas com recursos que facilitam o equilíbrio desses CQAs:
Aproveitando esses recursos da máquina — ajuste automático de peso, pré-compressão, alimentadores forçados, e feedback de servo — uma linha de produção pode manter CQAs de tablet consistentes mesmo sob estresse (alta velocidade) ou variabilidade da matéria-prima. O efeito líquido é menos comprimidos fora das especificações e revestimento/embalagem mais suave posteriormente.

Equilibrando o peso do tablet, dureza, espessura e friabilidade são um desafio clássico de qualidade por design. Ao compreender como as matérias-primas e as configurações de compressão orientam cada atributo de qualidade, você pode configurar um robusto estratégia de controle. Use verificações de peso durante o processo, dureza, e espessura para detectar deriva precocemente, e realizar o teste oficial de friabilidade em lotes acabados para verificar a durabilidade mecânica. Moderno Pressões rotativas para comprimidos (como a série JinLu ZP) oferecem recursos - controle de came servo-acionado, feedback de peso, compressão em dois estágios, alimentadores forçados – que tornam esse ato de equilíbrio muito mais fácil.
Pronto para agilizar a produção de seus tablets? Entre em contato com a embalagem JinLu para explorar nosso alto desempenho prensas rotativas para comprimidos, equipado com controle automático de peso e monitoramento de compressão. Podemos organizar testes de amostra em sua formulação para otimizar os atributos de qualidade de seu comprimido.
Farmacopeias (como a USP) exigem que cada comprimido esteja próximo do peso médio. Uma especificação comum é que não mais do que 2 de 20 comprimidos podem desviar-se fora de ± 5% da média (para comprimidos >80mg). Para comprimidos muito pequenos (<80mg), o limite é ±10%. No entanto, sua própria especificação pode ser mais restrita dependendo da dose e potência do API. Consulte sempre a USP ou sua forma farmacêutica.
Dureza do comprimido (força de ruptura) é medido por um testador de dureza (manual ou eletrônico). O testador comprime um único comprimido até que ele quebre, relatando a força máxima (em kg ou Newtons). Os testadores digitais modernos geralmente registram diâmetro e espessura ao mesmo tempo. De acordo com a USP , você toma uma média de vários comprimidos e define um intervalo mínimo/máximo. Em produção, a dureza geralmente é monitorada continuamente e ajustada através das configurações da prensa conforme necessário.
Primeiro, reduza a força de compressão em pequenos passos. Verifique também se você pode diminuir o fichário (ou aumentar o desintegrante). Uma dureza muito elevada pode retardar a dissolução ou tornar os comprimidos difíceis de engolir. Depois de ajustar, sempre teste novamente a friabilidade e a desintegração.
Alta friabilidade geralmente significa que os comprimidos estão subcomprimidos ou mal aderidos. Aumente a dureza do comprimido aumentando a força de compressão ou melhorando a formulação (mais fichário, granulação). Adicionar um revestimento de filme fino geralmente resolve uma pequena friabilidade, mas a raiz é a densificação. Certifique-se também de ter tempo de permanência/pré-compressão adequado para consolidar totalmente o tablet.
Sim. Formas diferentes (redondo vs oblongo, simples vs duplo convexo) distribuir a força de compressão de maneira diferente. Por exemplo, comprimidos muito grossos ou altos tendem a ser mais duros, enquanto comprimidos finos podem precisar de menos força. Se você alterar as dimensões das ferramentas ou da matriz, você deve requalificar as configurações de preenchimento e força. Sempre meça a espessura para novos formatos de comprimidos, e observe como isso afeta a dureza e a friabilidade nos testes.
Depende da orientação regulatória e do risco. Tipicamente, peso do comprimido (ou conteúdo) é amostrado pelo menos a cada hora (ou com mais frequência) durante uma corrida. A dureza e a espessura podem ser verificadas de forma semelhante (E.G.. 3–5 comprimidos por turno) ou até mesmo continuamente on-line se você tiver testadores automáticos. A friabilidade geralmente é verificada em um lote completo na liberação. A boa prática é definir controles em processo para peso e dureza com critérios de aceitação, e só faço friabilidade no final (já que é destrutivo).
Certifique-se de que a mistura tenha um bom fluxo (considere slugging ou granulação se não). Ajuste a altura da estrutura de alimentação e a pá, ou use um alimentador forçado. Verifique o alinhamento do punção e da matriz. Se a variação persistir, uma prensa servo pode controlar ativamente o peso por meio de um circuito de feedback. Resumindo: melhorar o fluxo + câmera de alimentação de ajuste fino.
Os capítulos da USP são (Variação de Peso/Uniformidade de Conteúdo), (Força de ruptura do comprimido, ou seja. Dureza), e (Friabilidade do comprimido). Estes fornecem métodos padrão (como número de comprimidos, contagem de rotação para friabilidade, etc.). Seguimos esses protocolos em nosso laboratório de controle de qualidade. Por exemplo, USP friability test is described in JinLu’s resource.
Referências:
1.Eu Q8 (R2) Desenvolvimento farmacêutico —— Agência Europeia de Medicamentos
2.Gestão de Risco de Qualidade —— Eu Q9(R1)
3.Sistema de Qualidade Farmacêutica —— Eu Q10
4.Força de compressão de comprimidos como tecnologia analítica de processo (PAT): 100% Inspeção e controle da uniformidade do peso dos comprimidos —— PubMed
5.Desempenho de desintegração de tablet: Efeito da pressão de compressão e das condições de armazenamento na absorção de líquidos na superfície e na cinética de inchaço ——PubMed
6.Uniformidade das Unidades de Dosagem —— USP <905>