Imagine que você aumentou a velocidade do seu prensa rotativa para comprimidos (uma máquina de prensagem de comprimidos ou máquina de compressão de comprimidos) para aumentar a produção – e de repente os tablets começam a ficar macios, rachado, ou limite. O que aconteceu? Em uma prensa rotativa de alta velocidade, tempo de permanência – o tempo que cada tablet passa sob compressão máxima – diminuiu. O tempo de permanência é simplesmente o período durante o qual a cabeça plana do punção está em contato total com o rolo de compressão. Em termos práticos, são os milissegundos de compressão que cada comprimido recebe. Controle bem o tempo de permanência, e você fica forte, comprimidos consistentes; apresse-se, e você corre o risco de defeitos.
O tempo de permanência na compressão do tablet é um parâmetro crítico. Influencia diretamente a dureza do comprimido, resistência à tracção, e taxas de defeito (como tampar, laminação, ou friabilidade). Também está relacionado à velocidade de impressão e escolhas de ferramentas. Neste artigo, vamos detalhar o que é o tempo de permanência, como é calculado, por que isso é importante para a qualidade do tablet, e como você pode gerenciá-lo em sua máquina de comprimidos rotativa (Máquina de fabricação de tablets). Compartilharemos insights do setor e estudos recentes para fornecer uma imagem clara – sem o jargão dos livros didáticos. Vamos mergulhar.
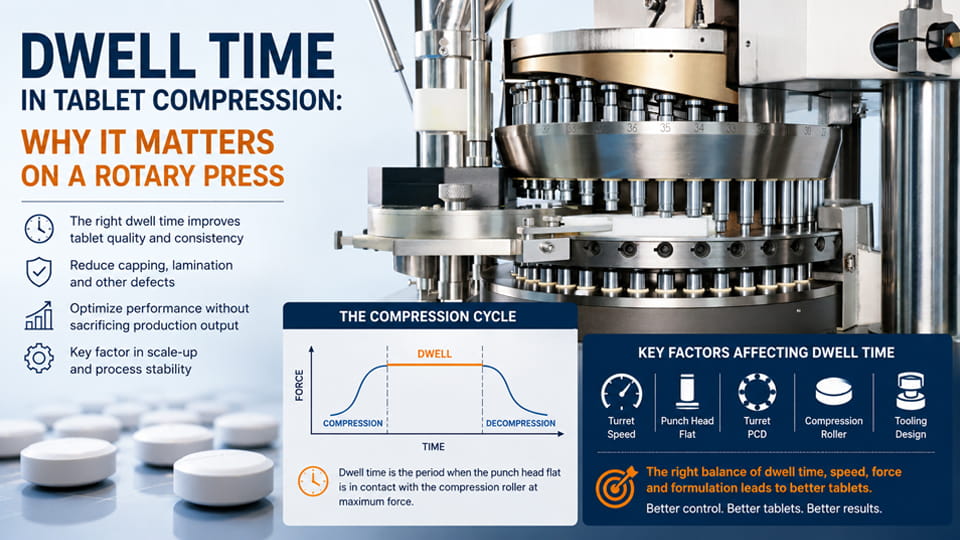
Tempo de permanência é o tempo que a cabeça do punção permanece em contato com o rolo de compressão durante a formação do comprimido. Uma definição comum é: o período durante o qual a força de compressão está acima de cerca de 90% do seu valor máximo. Em uma prensa rotativa para comprimidos, isso acontece logo após o enchimento do pó e pré-compressão, quando ambos os punções travam com força total e comprimem o pó.
Por exemplo, uma prensa para comprimidos JinLu (410 milímetros PCD) correndo em 50 RPM com um padrão 9.525 mm punch flat dá cerca de 8.9 ms de habitar. Se você mudar para um estendido 15 mm plano (mesma velocidade), a pausa salta para ~14,0 ms – aproximadamente um 50% aumentar. Você pode ver como o design da ferramenta desempenha um grande papel.
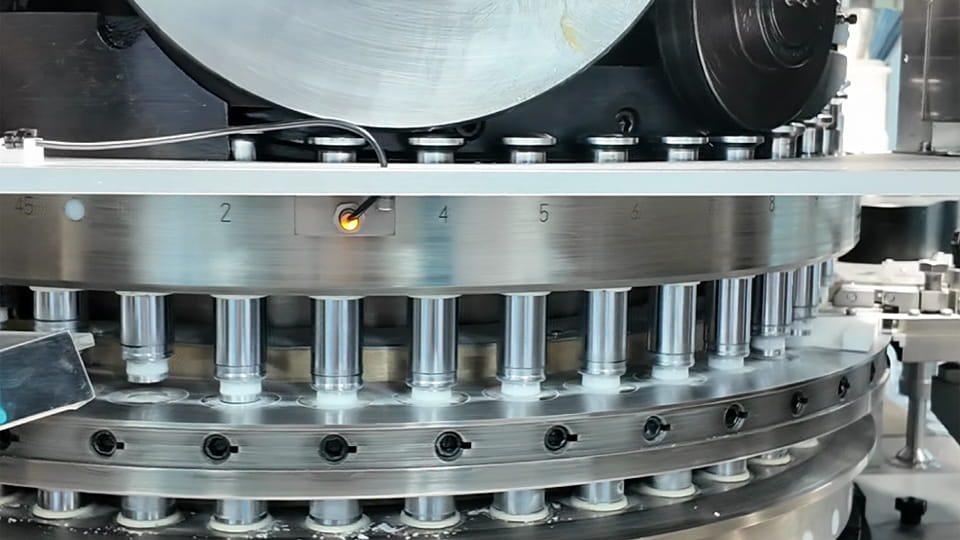
Em uma prensa rotativa para comprimidos, velocidade da torre (RPM) e o tempo de permanência estão inversamente ligados. Quanto mais rápido a torre gira, quanto menor o tempo de permanência por soco. Pense nisso como o obturador de uma câmera: quanto mais rápido ele se move, menos tempo cada foto fica exposta. Em uma máquina tablet multiestações , todos os punções passam sob o rolo uma vez por rotação da torre, então:
Por exemplo, uma imprensa em 30 RPM pode dar 15 senhorita habitar (apenas como uma ilustração), mas em 60 RPM seria apenas ~7,5 ms. Muitos fabricantes de tablets observam essa compensação: acelerar a máquina, e os comprimidos podem ficar mais macios ou começar a tampar, a menos que você ajuste outra coisa. Como aponta um guia Jinlu, “maior velocidade da torre significa menor tempo de compactação, portanto, pode ser necessária mais pré-compressão para compensar a perda de tempo”. Resumidamente, aumentar o RPM para a produção custa o tempo de permanência – uma qualidade fundamental versus. saldo de quantidade.
O tempo de permanência é importante porque controla quanto tempo o leito de pó fica sob pressão máxima. Uma permanência mais longa permite que as partículas se deformem, reorganizar, e se unir mais completamente. Muito curto, e comprimidos podem não formar ligações fortes. Aqui estão os principais motivos pelos quais o tempo de permanência é um parâmetro crítico na compactação de tablets:
Ponto-chave: O tempo de permanência é um dos fatores-chave (com força de compressão e formulação) que determina a qualidade do tablet. Os fabricantes muitas vezes resolvem problemas ajustando o tempo de permanência: “Muitas formulações de comprimidos são sensíveis ao tempo de permanência e requerem mais tempo sob compressão para garantir que saiam da prensa sem quaisquer falhas”. Em suma, o tempo de permanência adequado ajuda a atingir a dureza desejada, evitando defeitos como tampas ou rachaduras.
Quando o tempo de permanência é muito curto para uma determinada formulação, defeitos comuns em tablets podem aparecer. Em termos simples, o pó não recebe tempo suficiente para espremer. Alguns efeitos incluem:
No entanto, é importante observar que o efeito pode ser dependente do material. Um estudo recente usando um simulador de compactação descobriu que dentro da faixa real de tempo de permanência das prensas modernas (aproximadamente 10–100 ms), o impacto na resistência do comprimido pode ser “marginal a inexistente dependendo do material”. Em outras palavras, para alguns materiais, há um limite além do qual a permanência extra não muda muito. Este estudo conclui ainda que na prática apenas taxa de deformação (velocidade) assuntos em uma escala de tempo realista. Mas em geral, se seus tablets começarem a mostrar rachaduras, pontos fracos, ou propriedades irregulares quando você acelera a prensa, o tempo de permanência reduzido é muitas vezes o culpado.
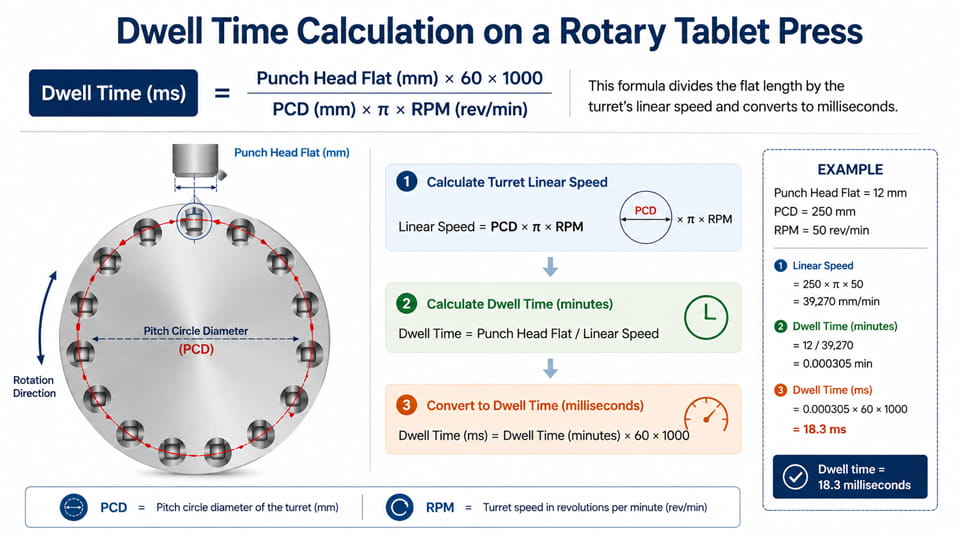
Como o tempo de espera depende da geometria e da velocidade do punção, podemos calculá-lo com uma fórmula simples. As referências da indústria dão a tempo de permanência geométrico (GDT) como:
Tempo de permanência (EM) = (Diâmetro plano da cabeça do punção (milímetros) × 60 × 1000) / (π × PCD (milímetros) ×RPM)
Onde PCD é o diâmetro do círculo primitivo da torre, e RPM é a velocidade da torre em rotações por minuto. Esta fórmula basicamente divide o comprimento plano pela velocidade linear da torre e converte em milissegundos.
Por exemplo, um boletim técnico da JinLu mostra que em um 410 torre mm em 50 RPM, um padrão 9.525 mm plana rende cerca de 8.88 EM, enquanto um 15.0 mm rendimentos planos estendidos cerca de 13.98 EM. Isso corresponde à fórmula acima. Na prática, você costuma ver gráficos ou calculadoras baseadas nesta fórmula; punch flats maiores e torres maiores (PCD maior) dar mais tempo de permanência no mesmo RPM.
Exemplo: Suponha que você dê um soco com um 6 mm plana em uma prensa com 350 mm PCD rodando em 120 RPM. Conecte-se à fórmula:
Habitar (EM) ≈ (6 × 60,000) / (p × 350 × 120) ≈ (360000) / (131946) ≈ 2.7 EM.
Apenas 2.7 senhorita habitar! Abaixe o RPM para 60, e a permanência dobra para ~5,4 ms. Ou aumente a cabeça plana para 12 milímetros, e habitar duplica novamente. Esses cálculos simples ajudam R&D e engenheiros de produção entendem como as escolhas de design afetam o tempo de permanência.
Além da velocidade da torre, vários fatores influenciam o tempo real de permanência em uma impressora:
Resumidamente, para aumentar o tempo de permanência sem desacelerar a torre, você normalmente aumenta a cabeça do punção (ou use punções estendidas/elípticas) ou use uma prensa com diâmetro de torre maior. Fornecedores de ferramentas modernas (como Jin Lu) oferecem punções planas estendidas que se adaptam aos cames existentes. A solução mais fácil geralmente é esta – como aponta JinLu, “aumentar o diâmetro da cabeça plana é a maneira mais fácil de prolongar o tempo de permanência sem diminuir a velocidade da torre”.
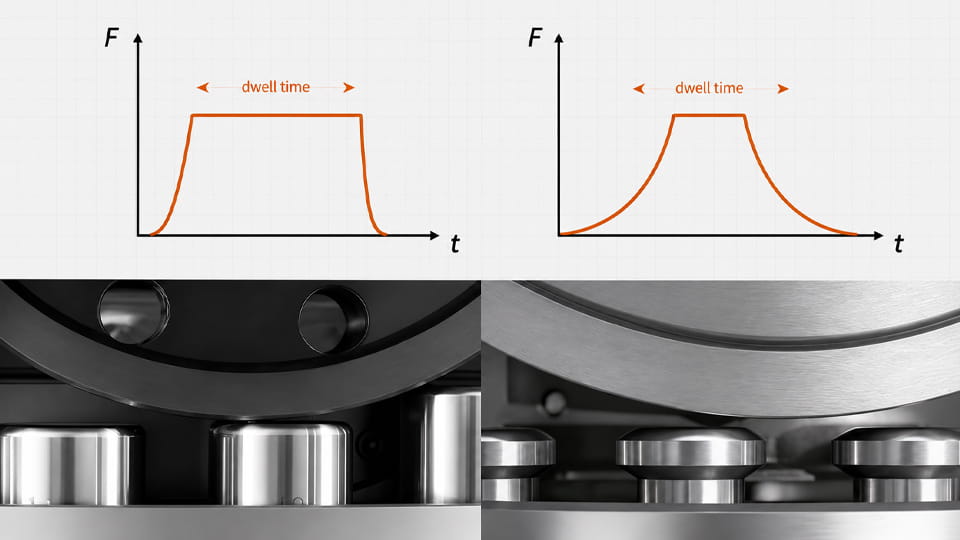
É útil distinguir geométrico habitar (calculado a partir da geometria do equipamento) de baseado na força habitar (o momento real em que um tablet vê o pico de força). A permanência geométrica é o que você calcula com a fórmula acima. Mas na prática, a força máxima não é instantânea – ela aumenta ligeiramente, especialmente com materiais elásticos ou em diferentes taxas de compressão.
R recente&D destaca isso: um 2024 estudo comparou a morada geométrica (GDT) ao tempo de permanência medido por um simulador de compactação (DTF) quando a força está acima 90%. Eles descobriram que o DTF varia com a força de compressão e com a formulação. Em outras palavras, se você definir a impressora em um determinado RPM, o verdadeiro “tempo acima 90% força” pode ser menor que o GDT se o comprimido for rígido ou se a rampa de força for lenta. A diferença no DTF entre as formulações diminuiu à medida que a força de compressão foi aumentada, o que significa que a força alta tende a usar mais tempo geométrico disponível.
Implicação: Cálculos geométricos são uma boa base, mas para previsões precisas (especialmente em R&D e aumento de escala) deve-se considerar o comportamento real da compressão. Muitos especialistas sugerem medir perfis de força versus tempo para uma formulação se a permanência for crítica. Ainda, para a maioria das necessidades de produção, pausa geométrica e mudanças estendidas de ferramentas são suficientes para configurar o processo.
Desacelerar a imprensa é a maneira óbvia de prolongar a espera, mas reduz o rendimento. Aqui estão estratégias para conseguir mais moradia enquanto mantém a produção alta:
Resumidamente: Cabeças planas estendidas e ferramentas otimizadas são a solução ideal. Como diz um especialista do setor, “Ferramentas planas com cabeçote elíptico… aumentam o tempo de permanência em uma prensa existente sem quaisquer modificações dispendiosas”. Isso permite que você mantenha a mesma velocidade da torre e dos cames enquanto aumenta a permanência. Os próprios produtos da Jinlu promovem designs de “maior tempo de permanência” exatamente por esse motivo.
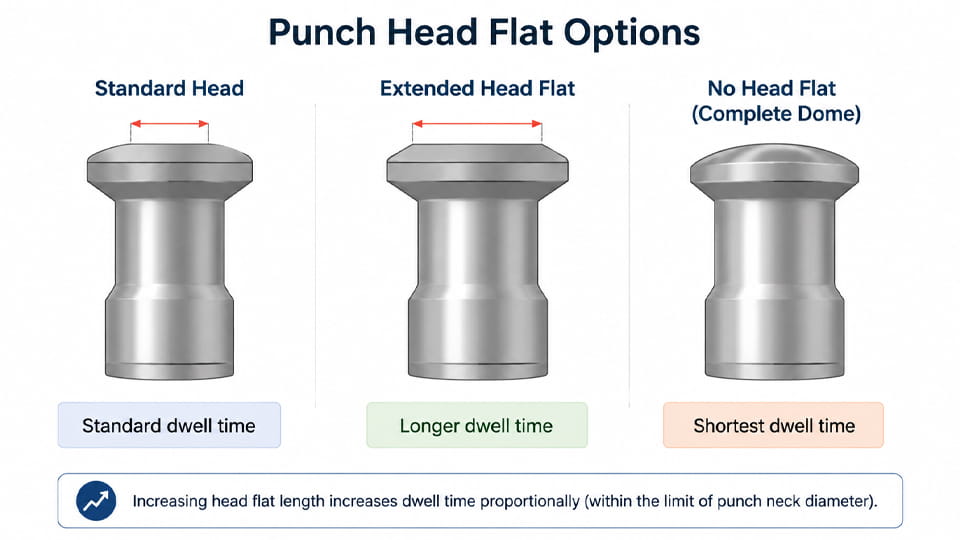
É tentador pensar “basta aplicar mais força” para compensar a curta demora, mas isso tem limites. Mais força às vezes pode melhorar a resistência do comprimido, mas também aumenta o estresse nas ferramentas e pode piorar o nivelamento se reter ar. Jinlu observa aumento do tempo de permanência pode reduzir a força necessária para uma determinada dureza do comprimido. Por outro lado, se você aumentar a força sem parar, você corre o risco de problemas de ejeção e defeitos de gravação.
A pesquisa moderna adiciona uma nuance: em vez de ficar sozinho, taxa de deformação (relacionado à velocidade de compressão) é muitas vezes o principal impulsionador em escalas de produção. A conclusão: simplesmente aumentar a força nem sempre é igual a um tablet melhor, especialmente se a permanência for muito curta. Uma abordagem equilibrada – força de compressão moderada com permanência suficiente – geralmente é melhor para qualidade e vida útil da ferramenta.
Aumentando a partir de um R&A prensa D ou piloto para uma prensa rotativa comercial é notoriamente complicada. Uma razão principal: o tempo de permanência na imprensa do laboratório (geralmente de velocidade lenta ou de estação única) geralmente é muito mais longo do que na impressora de produção de alta velocidade. Se uma formulação for sensível ao tempo, uma receita que parecia boa no laboratório pode limitar ou amolecer em grande escala.
Para lidar com isso, especialistas aconselham:
Resumindo, sempre verifique a resistência do comprimido ao passar para a velocidade de produção. Se os comprimidos enfraquecerem em altas rotações, a morada perdida é provavelmente a culpada. Alguns R&As equipes D até ajustam as formulações (ligantes, lubrificantes) para reduzir a sensibilidade de permanência antes do aumento de escala.
Como o tempo de permanência está diretamente relacionado ao design da prensa, isso influencia na seleção do equipamento. Para produção em alta velocidade, considerar:
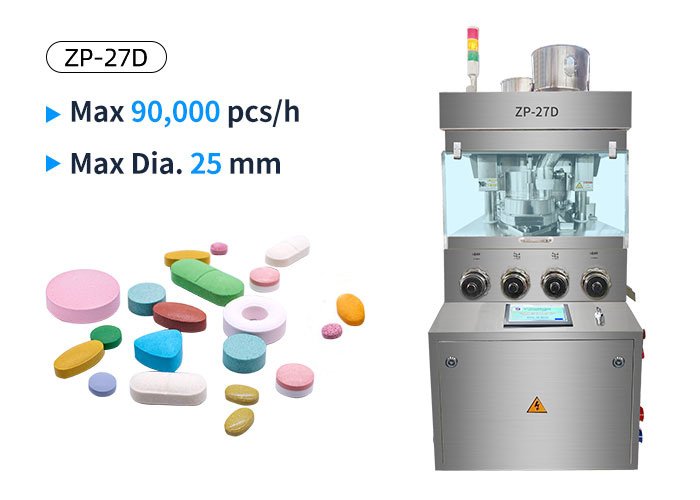
Em última análise, pergunte a si mesmo: você precisa de 100 mil comprimidos/hora em 8 mm de diâmetro, ou 60k serão suficientes para o mesmo rendimento? Escolher a impressora certa é uma troca entre velocidade e tempo de espera, e a melhor máquina é aquela que oferece a qualidade necessária no resultado desejado.
Tempo de permanência – os milissegundos de compressão do tablet – podem ser uma coisa pequena, mas tem um grande impacto. Isso afeta dureza do comprimido, friabilidade, e defeitos como capeamento ou laminação. Na fabricação de tablets em alta velocidade, o tempo de permanência conecta os pontos entre a velocidade de impressão, projeto de ferramentas, e qualidade do tablet. Uma breve pausa pode significar comprimidos moles ou defeituosos; uma habitação bem gerenciada pode fazer com que formulações difíceis funcionem em escala.
A boa notícia é que o tempo de permanência também é administrável. Ao compreender os fatores (rotação da torre, perfurar tamanho plano, design de imprensa) e aplicação de correções como punções estendidas ou pré-compressão otimizada, você pode atingir suas metas de qualidade e produção. Lembre-se de calcular o tempo de espera esperado usando as especificações do punch flat e da torre, e sempre validar em escala com medições reais. Como confirmam pesquisas recentes, taxa de deformação e formulação também são fundamentais – mas mesmo assim, o tempo de permanência adequado geralmente faz uma diferença qualitativa.
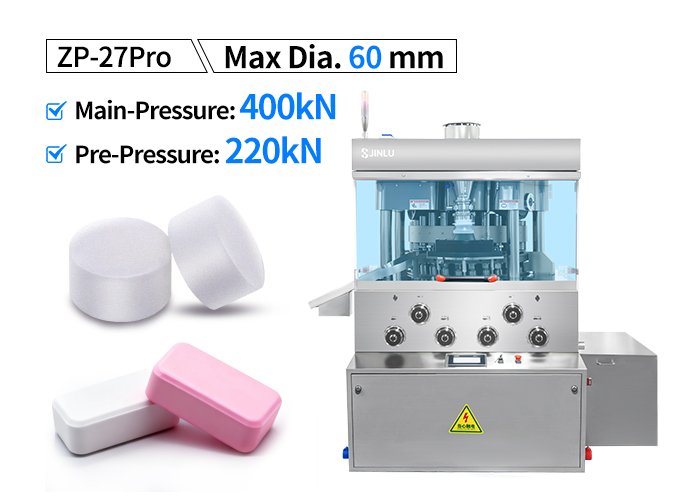
Se a sua produção tiver problemas sensíveis ao tempo de permanência, agir. Experimente cabeças maiores, ajustar a pré-compressão, ou consulte especialistas em equipamentos. Jinlu Packing's Pressões de comprimidos rotativos de alta velocidade e as ferramentas são projetadas com esses fatores em mente – por exemplo, a máquina de prensagem de comprimidos de 400kN incorpora um “Projeto de prensagem com maior tempo de permanência” para garantir a compressão total. Nossos engenheiros podem ajudá-lo a encontrar a máquina e a configuração corretas para que o tempo de permanência ajuda você, não te machuca.
Pronto para otimizar sua produção de tablets? Entre em contato com a Jinlu Packing hoje. Nossa equipe pode revisar sua formulação e parâmetros de prensagem, sugerir a velocidade ideal da torre ou mudanças de ferramentas, e até mesmo realizar testes em nossas impressoras internas. Oferecemos uma gama de prensas rotativas para comprimidos – desde modelos de bancada até sistemas de alto rendimento – todos projetados para controle confiável do tempo de permanência. Não deixe que o tempo curto prejudique seus tablets. Entre em contato agora e vamos garantir que cada comprimido que sai da sua impressora seja forte, intacto, e exatamente o que você precisa.
O tempo de permanência na compressão do comprimido é o período durante o qual a porção plana da cabeça do punção permanece sob o rolo de compressão principal durante a formação do comprimido.. Geralmente é medido em milissegundos (EM). Em uma prensa rotativa para comprimidos, o tempo de permanência é influenciado principalmente pela geometria da cabeça do punção, velocidade da torre, e pressione geometria.
O tempo de permanência é importante porque afeta a forma como uma formulação responde à compressão, particularmente em velocidades de produção mais altas. Um tempo de permanência mais curto pode reduzir o tempo disponível para consolidação e pode contribuir para diminuir a resistência do comprimido ou defeitos como capeamento e laminação em formulações sensíveis ao tempo de permanência. No entanto, seu efeito depende da formulação e deve ser avaliado em conjunto com a força de compressão, taxa de deformação, ferramentas, e outros parâmetros de processo.
O aumento da velocidade da torre geralmente reduz o tempo de permanência porque as cabeças do punção se movem mais rapidamente através dos rolos de compressão. A redução do RPM da torre aumenta o tempo de permanência, mas também reduz o rendimento da produção de comprimidos. Portanto, os fabricantes de comprimidos precisam equilibrar a velocidade da prensa com a qualidade da pastilha e a capacidade do processo, em vez de simplesmente operar a prensa em sua rotação máxima.
Um cálculo geométrico comumente usado é:
Tempo de permanência (EM) = (Cabeça perfurada plana × 60 × 1000) / (PCD×π×RPM)
Aqui, cabeça de punção plana e PCD são medidos em milímetros, enquanto RPM representa a velocidade da torre. Por exemplo, com um 12 mm cabeça de punção plana, 250 milímetros PCD, e 50 RPM, o tempo de permanência geométrica calculado é aproximadamente 18.34 EM. Este cálculo descreve o tempo de permanência geométrico; o tempo de permanência real baseado na força pode diferir dependendo das condições de prensagem e compressão.
Os principais fatores incluem a velocidade da torre, geometria plana de cabeça de punção, diâmetro do círculo primitivo (PCD), projeto de ferramentas, e geometria da prensa de comprimidos. Aumentar a velocidade da torre geralmente reduz o tempo de permanência, enquanto uma cabeça de punção maior geralmente aumenta o período de permanência geométrica. O design da prensa e a configuração das ferramentas também influenciam o perfil de compressão real.
Um tempo de permanência mais longo pode melhorar a resistência do comprimido para algumas formulações, permitindo mais tempo sob compressão, mas não produz automaticamente comprimidos mais duros em todos os casos. A dureza e a resistência à tração do comprimido também dependem das propriedades da formulação, força de compressão, taxa de deformação, ferramentas, e outras condições de processo. Portanto, o tempo de permanência deve ser otimizado para a formulação específica em vez de maximizado por padrão.
O tempo de permanência insuficiente pode contribuir para o capeamento ou laminação em formulações que são sensíveis à velocidade de compressão e curtos períodos de compressão. No entanto, esses defeitos podem ter múltiplas causas, incluindo aprisionamento de ar, recuperação elástica, propriedades da formulação, pré-compressão inadequada, força de compressão, lubrificação, e condição das ferramentas. O tempo de permanência deve, portanto, ser investigado como parte de um processo mais amplo de solução de problemas de compressão..
As opções podem incluir o uso de ferramentas com cabeça plana de punção maior, otimizando a geometria do punção e do rolo de compressão, usando pré-compressão apropriada, ou selecionando uma prensa rotativa para comprimidos projetada para fornecer um perfil de compressão adequado. Simplesmente reduzir a velocidade da torre é a maneira mais direta de aumentar o tempo de permanência geométrica, mas também reduz o rendimento. A melhor solução depende da formulação, ferramentas, tamanho do tablet, e taxa de produção necessária.
O tempo de permanência está especificamente associado ao período em que a porção plana da cabeça do punção está em contato com o rolo de compressão e o punção não muda sua posição vertical em relação ao rolo.. O tempo de compressão é um termo mais amplo que pode descrever o período durante o qual a compressão ocorre. Portanto, o tempo de permanência não deve ser automaticamente tratado como idêntico ao tempo total de compressão.
O tempo de permanência é importante durante a expansão porque a mudança de um R&D ou prensa de comprimidos de laboratório para uma prensa rotativa de produção pode alterar a velocidade da torre, geometria do punção, condições de compressão, e o tempo disponível para compactação. Se a prensa de produção operar com um perfil de compressão substancialmente diferente, dureza do comprimido, resistência à tracção, friabilidade, ou as taxas de defeito podem mudar. A comparação das condições de compressão relevantes durante o aumento de escala pode, portanto, ajudar a identificar possíveis problemas antes da produção em grande escala.
Referências:
1.Investigação sobre os efeitos do tempo de permanência e da taxa de deformação de carga na compactação do pó e nas propriedades do comprimido: Um estudo de simulador de compactação —— Ciência Direta
2.Tempo de espera na compressão: tempo de permanência de acordo com a força versus tempo de permanência geométrico —— Taylor & Francisco on-line
3.Influência do tempo de permanência prolongado durante o pré- e compressão principal sobre as propriedades dos comprimidos de ibuprofeno —— Biblioteca Nacional de Medicina
4.Influência do design da cabeça do punção na qualidade física de comprimidos produzidos em prensa rotativa —— Biblioteca Nacional de Medicina
5.Papel da permanência na deformação compacta durante a formação de comprimidos: uma visão geral —— Universidade Monash
6.Física da compressão no desenvolvimento de formulações de comprimidos —— Biblioteca Nacional de Medicina