
Bij de aankoop van farmaceutische apparatuur, veel QA- en apparatuuringenieurs maken twee fouten met FAT. Eerst, ze controleren alleen papieren documenten en voeren een eenvoudige nullastrun uit. Seconde, ze slaan speciale prestatiecontroles voor modelspecifieke structuren over. De 45D, ook bekend als een pillenpersmachine, pil persmachine, pillenperser, of pillencompressor, maakt gebruik van dubbele compressie en dubbele ontlading. Beide structuren hebben specifieke verificatie nodig.
Wat is fabrieksacceptatietesten?(VET)? Het is een gestructureerde verificatie die vóór verzending op de locatie van de fabrikant wordt uitgevoerd. De HGZP-45D tabletpers structuur is complex. Fabrieksacceptatietests moeten documenten omvatten, mechanische montage, veiligheid en elektrische systemen, speciale mechanismen, belasting testen, naleving, en afwijkingssluiting. FAT-fabrieksacceptatietests moeten ook modelspecifieke structuren verifiëren, cGMP-naleving, En 21 CFR-onderdeel 211 vereisten item voor item.
Zodra de apparatuur is verpakt en over zee is verzonden, Structurele gebreken zijn duur om te repareren. Herbewerking en vervanging van onderdelen duren lang. Er verschijnen extra kosten, en het opstarten van de productie wordt uitgesteld. Dit is waarom tabletpersmachine FAT moet grondig zijn. Het lost de meeste verborgen risico’s op voordat de machine de fabriek verlaat.
Documenten vormen de inputbasis voor SAT- en IQ/OQ-werk. Controleer elk configuratie-item aan de hand van de URS. Dit voorkomt verkeerde levering. Voordat je begint, leer hoe u een effectieve checklist voor fabrieksacceptatietests kunt maken die elk modelspecifiek item omvat. Een duidelijke checklist voor de fabrieksacceptatietest zorgt ervoor dat alle verificatiestappen traceerbaar zijn.
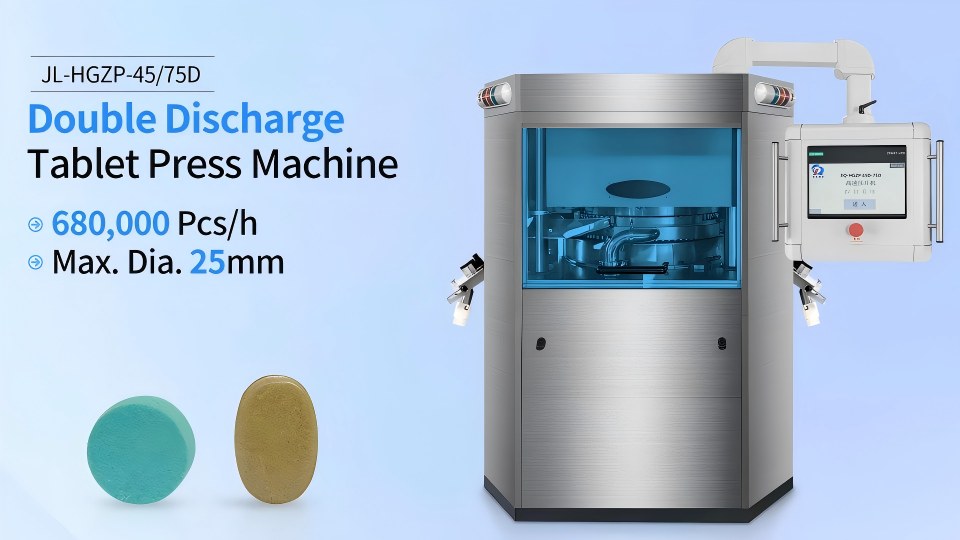
Controleer het hele machinemodel, het aantal 45 stempels, dubbel compressiemechanisme, dubbele ontlading, geforceerde voeder, en stofverwijderingssysteem tegen het contract. Contactdelen moeten passeren 316 roestvrij staal materiële verificatie. Onderdelen die in contact komen met het product zijn gemaakt van 316L roestvrij staal, biedt een uitstekende corrosieweerstand. De hele set volgt het roestvrijstalen RVS 316 kwaliteitsnorm vermeld in het contract. Druk- en temperatuurinstrumenten moeten worden getest en gekalibreerd. Smeermiddelen moeten een NSF H1-certificering hebben om te voldoen aan de farmaceutische smeercontrole-eisen.
Verzamel elektrische schema's, pneumatische diagrammen, smeerschema's, en de volledige lijst met reserveonderdelen. Lever de operatie uit, onderhoud, en schoonmaak-SOP-handleidingen. Voeg de pd-map voor fabrieksacceptatietests toe aan de protocoldocumenten, testregistraties, en kalibratiecertificaten.
Voor Noord-Amerikaanse exportprojecten, bevestig de HMI-versie en audit trail-functies. Deze moeten passen 21 CFR-onderdeel 11 geautomatiseerde systeemvereisten.
Bij mechanische controles gaat het niet alleen om een schoon uiterlijk. Controleer de nauwkeurigheid van de montage van de tabletpers, bewegende delen, en smeerrisicopunten.
Materiaalcontactoppervlakken mogen geen bramen of krassen vertonen. Meet de slingering van de draaitafel. De precompressie- en hoofdcompressierolconstructies moeten strak zijn, zonder losheid. De twee dubbele uitblaasschottensets en stroomverdeleronderdelen moeten correct worden geïnstalleerd en soepel bewegen. De geforceerde voeder en ponsconstructies moeten gemakkelijk te demonteren zijn, zonder dode hoeken schoon te maken.
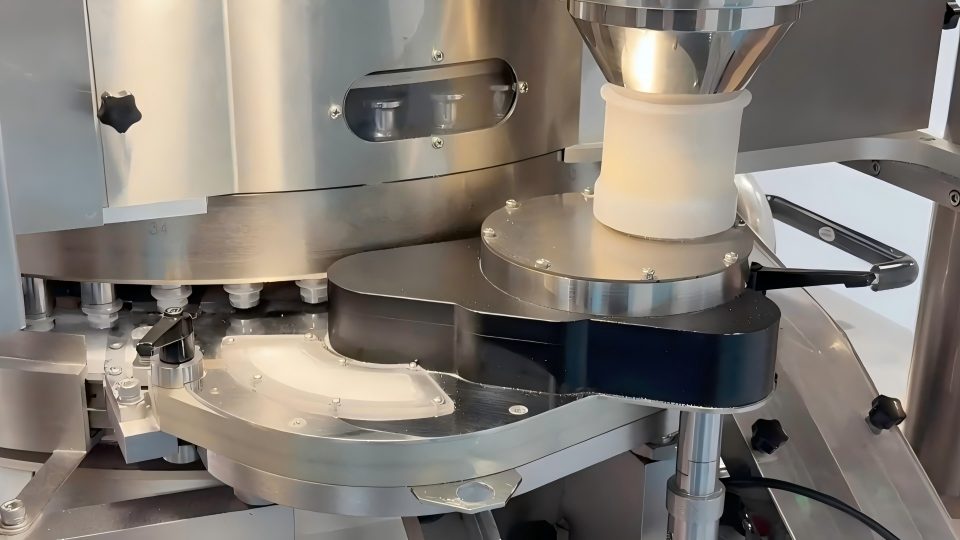
Op de HGZP-45D pillentabletpers, Breng nooit vet aan op het midden van de geleiderails. Alleen de lagers en tandwielpunten aan beide zijden worden van olie voorzien. Bevestig elk smeerpunt bij FAT. Dit stopt smeermiddel tegen lekken in het materiaalgebied, ontmoeting 21 CFR-onderdeel 211 vereisten. Controleer tegelijkertijd alle pneumatische aansluitingen op lekkage.
Voltooi ter plaatse een volledige demontagedemonstratie van tabletpersvormen. Controleer of de omschakeling soepel verloopt en de bevestigingsmiddelen betrouwbaar vergrendelen. Simuleer een productieomstandigheid met materiële verandering. Controleer hoe gemakkelijk het is om onderdelen die in contact komen met het product te verwijderen. Evalueer de schoonmaak, blazen, en spoeltoegang. Bevestig dat er geen poederverbergende sanitaire dode hoeken zijn. Dit vermindert kruisbesmetting tussen batches en past bij de omschakelingsbehoeften van meerdere producten.
Veiligheidssloten zijn een moeilijk acceptatieitem. Veel fouten verschijnen alleen onder abnormale omstandigheden. Sla deze tests niet over.
De nullasttest is slechts een basisoordeel. Het vertegenwoordigt geen productieprestaties.
Draai op drie snelheden: laag, beoordeeld, en maximaal. Elke run duurt niet minder dan 30 notulen. Observeer het algemene geluid en de temperatuurstijging. De draaitafel, compressierollen, en de feeder moeten zonder abnormale geluiden werken. Voer een vergelijking uit tussen de ingestelde snelheid en de werkelijke snelheid. Controleer de automatische smeercyclus en het starten en stoppen van de stofverwijderingsventilator.
Opmerking: een nullastrun bewijst alleen maar dat de pillenpers kan draaien. Het behalen ervan betekent niet dat de productie met materiaal voorbijgaat. De kernprestaties zijn afhankelijk van de twee speciale tests hieronder.
Dit is het meest kritische onderdeel. Het scheidt de HGZP-45D van gewone tabletpersen. Op veel machines, schermparameters kunnen worden gewijzigd, maar het echte mechanisme werkt niet.
De HMI moet een onafhankelijke instelling mogelijk maken voorcompressie en hoofdcompressiedruk. Recepten kunnen worden opgeslagen en opgeroepen. Wijzig de drukparameters en bevestig dat de sensormetingen samen veranderen. Activeer de voorcompressie en de hoofdcompressie-overbelasting afzonderlijk. Controleer of de beveiligingsuitschakeling werkt.
Combineer dit met een belastingstest. Vergelijk de tablethardheid met voorcompressie aan en uit. Dit bewijst dat het pre-compressiemechanisme echt werkt. Het is niet alleen een waarde die op het scherm wordt weergegeven.
Open de 1# ontladen en 2# afzonderlijk afvoeren. Open vervolgens beide kanalen samen. De mechanismen moeten soepel bewegen en de materiaalinzameling moet werken. De posities van de afvoerschotten moeten verstelbaar en vergrendelbaar zijn.
In de laadfase, neem de tablet afzonderlijk in tabletpersmonsters uit de twee verkooppunten. Vergelijk gewicht, hardheid, en dikteconsistentie. Als de afwijking tussen de twee kanalen te groot is, Het beoordelen van eindproducten wordt moeilijk. Dit is een sleutelstoringsitem voor de 45D.
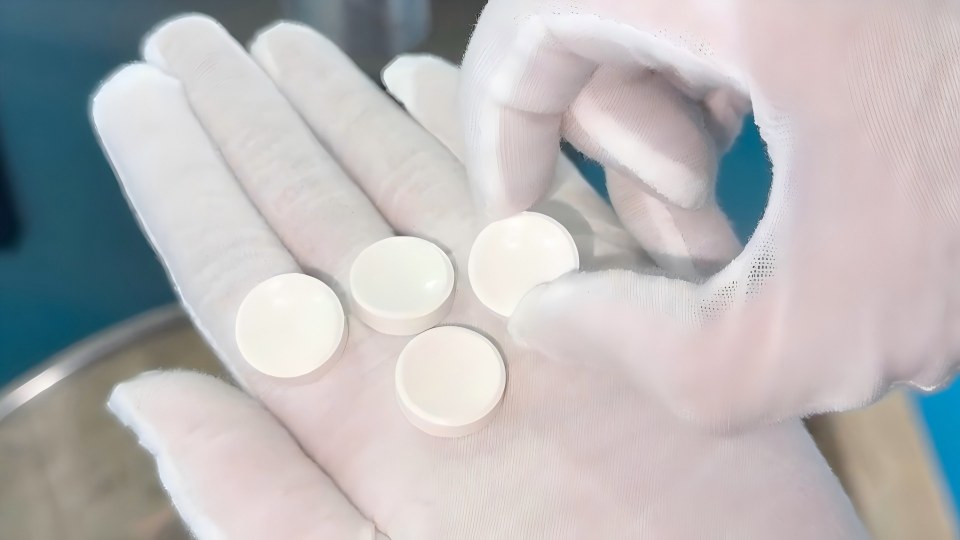
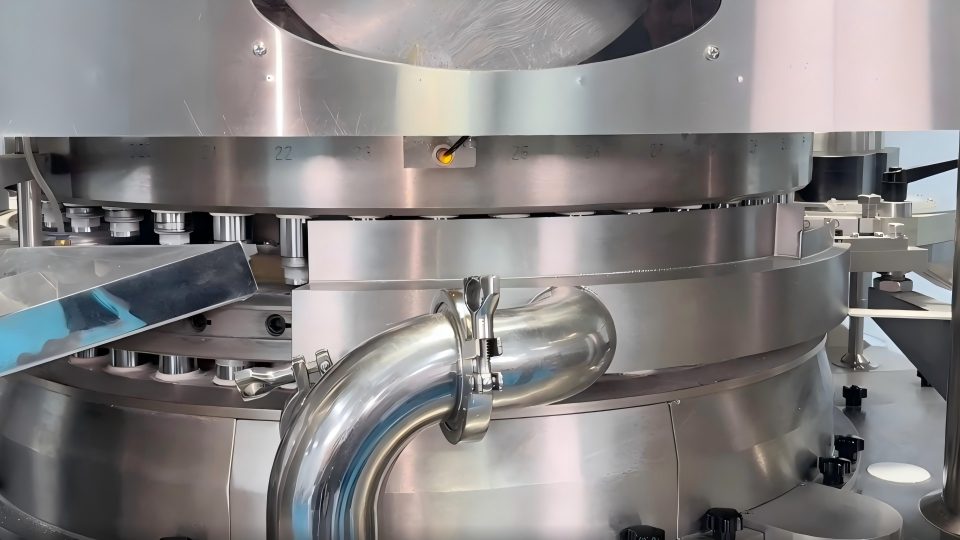
Gebruik gesimuleerde korrels voor de belastingstest. Draai op meerdere snelheidsinstellingen om de productieomstandigheden volledig te simuleren.
Volledige receptopslag en terugroeptests, en opname van alarmgebeurtenissen. Voor Noord-Amerikaanse exportprojecten, het audittraject testen. Demonstreer een snelle demontage van de feeder, stoten, en afvoerdelen. Evalueer de reinigbaarheid om aan de cGMP-vereisten te voldoen.
Vul de werkelijke meetgegevens in voor alle items in de fabrieksacceptatietestchecklist. Beoordeel elk item eerlijk, of het wel of niet goed is. Als er problemen optreden, noteer het afwijkingsnummer, beschrijving van de fout, en correctieplan. Sluit ze voor verzending.
Voor validatieartikelen die niet in de fabriek kunnen worden afgewerkt, markeer ze duidelijk. Laat ze ter beoordeling achter bij SAT op de klantsite. Voor het fabrieksacceptatietestrapport zijn handtekeningen van beide partijen vereist. Het dient als belangrijk invoerdocument voor de IQ-validatie van de klant ter plaatse.
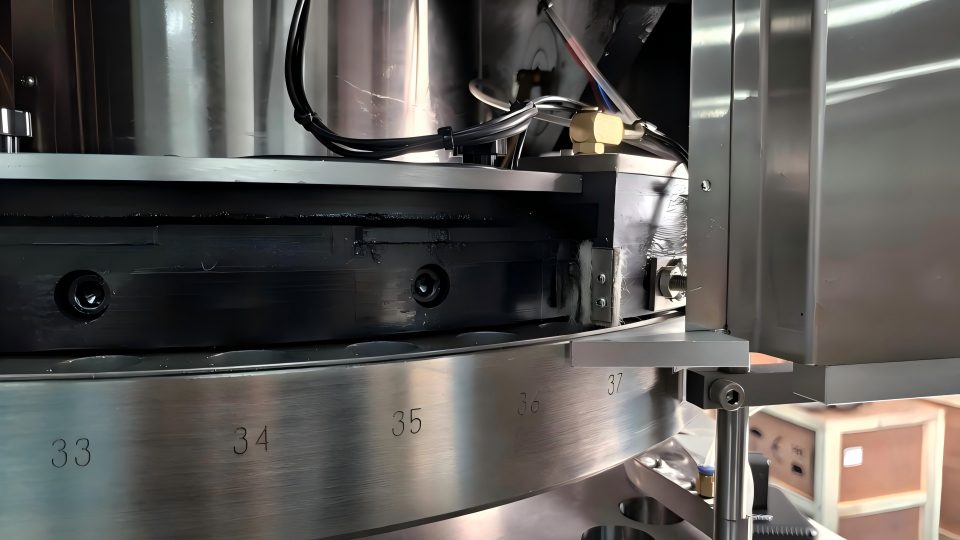
Opmerking: Voldoet aan de nullasttest≠productieklare prestaties. Ga verder met modelspecifieke tests en belastingtests.
De kern van de HGZP-45D FAT-fabrieksacceptatietest is gerichte verificatie. Het is geen routinematige ondertekening.
Focus op twee bijzondere structuren: dubbele compressie en dubbele ontlading. Breng gesimuleerde belastingtests en cGMP-nalevingscontroles in de praktijk. Veel bedrijven beschouwen FAT als een eenvoudig proces. Na aankomst, ze vinden een pre-compressiefout, ongelijkmatige kwaliteit tussen twee kanalen, of niet-conforme smering. Dit kost tijd en geld.
Het stoppen van risico's in de fabriek beschermt latere validatie en verkort de opstartcyclus. Jinlu Packing pillenpersproducten zijn verkocht aan 85 landen wereldwijd. Het machineontwerp volgt de cGMP-normen. Wij bieden on-site inbedrijfstellingsservice per projectbehoeften. Met stabiele hardware en volledige processervice, wij helpen farmaceutische gebruikers bij het voltooien van de acceptatie en het soepel opstarten van de productie.