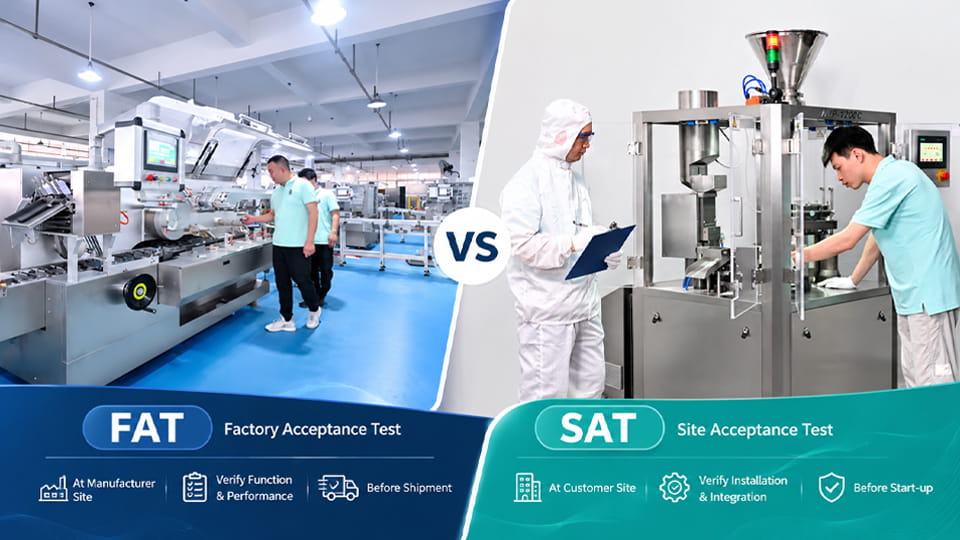
Fabrieksacceptatietesten (VET) en site-acceptatietesten (ZA) zijn twee complementaire validatiefasen voor farmaceutische apparatuur. FAT wordt uitgevoerd in de fabriek van de fabrikant van de apparatuur (vóór verzending) om te verifiëren dat alle specificaties en functies voldoen aan de eisen van de klant. SAT wordt uitgevoerd na installatie op de locatie van de klant om te bevestigen dat de machine correct werkt in de daadwerkelijke productieomgeving. Samen, FAT en SAT helpen problemen vroegtijdig op te sporen (bespaart tijd en kosten) en verzekeren GMP-naleving. Dit artikel legt FAT versus SAT in detail uit en beschrijft wat elke test verifieert, belangrijkste verschillen, hoe ze passen in de IQ/OQ/PQ-levenscyclus, voorbeeldchecklists voor verpakkingslijnen (blaar, capsule, tablet, kartonneren), en best practice-vragen voor kopers.
Wat is een fabrieksacceptatietest (VET)?
A Fabrieksacceptatietest (VET) is een formeel, gedocumenteerde evaluatie van apparatuur op de locatie van de fabrikant, uitgevoerd voordat het apparaat naar de klant wordt verzonden. Het verifieert dat de machine is gebouwd volgens de afspraak Specificatie gebruikersvereisten (URS) en functioneert naar behoren. Tijdens VET, de verkoper en de klant (of hun vertegenwoordigers) een goedgekeurd FAT-protocol van testgevallen en checklists uitvoeren. Typische doelstellingen zijn onder meer het aantonen van naleving van specificaties, gebreken vroegtijdig onderkennen, en de koper het vertrouwen geven dat “de apparatuur gereed is voor verzending”.
Wat verifieert FAT?
In VET, de nadruk ligt op stand-alone prestaties en naleving van het ontwerp. Het omvat over het algemeen:
- Visuele en constructiecontroles: Inspecteer de mechanische montage, uitlijning van het frame, bedrading, en bouwkwaliteit tegen tekeningen. Bevestig serienummers en model-ID's.
- Elektrische en controletesten: Controleer de stroomaansluitingen, PLC/HMI-softwareversies, sensoren en actuatoren. Controleer de bedieningsschermen, recepten, en alarmen reageren correct.
- Functietests (Onbelast of drooglopen): Voer elke belangrijke machinefunctie uit (motoren, drijft, voeders, verwarmers) over zijn volledige bereik. Bijvoorbeeld, cyclussnelheden op minimum en maximum, verwarmingselementen/drukhellingen testen, en opzettelijk de vergrendelingen activeren.
- Prestatiecontroles: Gebruik indien mogelijk representatieve productiematerialen. Voor een vulling of verpakkingsmachine, voer productmonsters uit en verifieer de doorvoer, nauwkeurigheid, omschakeling, en andere prestatiedoelstellingen. (Het gebruik van de daadwerkelijke producten van de klant tijdens FAT wordt sterk aanbevolen om materiaalspecifieke problemen aan het licht te brengen.)
- Veiligheid en vergrendelingen: Noodstops testen, lichte gordijnen, bewakers, overdrukventielen, enz., om te bevestigen dat alle veiligheidssystemen reageren zoals bedoeld onder foutomstandigheden.
- Documentatie beoordeling: Bevestig dat alle vereiste documenten gereed zijn: bedieningshandleidingen, elektrische en pneumatische schema's, onderhoudshandleidingen, reserveonderdelenlijsten, kalibratiecertificaten, enz.
- Acceptatiecriteria: Alle tests worden beoordeeld aan de hand van vooraf overeengekomen acceptatiecriteria (vaak afkomstig uit de URS). Eventuele afwijkingen of openstaande punten worden ter oplossing vastgelegd in een opleveringslijst.
Een succesvolle FAT eindigt met een ondertekend FAT-rapport, het specificeren van geslaagde tests en het vermelden van eventuele problemen die vóór verzending moeten worden opgelost. In wezen, FAT zorgt ervoor dat “het systeem gereed is voor verzending” door de kernfuncties ervan onder gecontroleerde fabrieksomstandigheden te verifiëren.
Wanneer en wie komt VET voor??
De FAT vindt doorgaans plaats nadat de machine volledig is gemonteerd, maar voordat deze de fabrieksvloer verlaat. Het volgt ontwerpkwalificatie (indien aanwezig) en gaat vooraf aan de levering. Tot de belangrijkste deelnemers behoren doorgaans de ingenieurs en technici van leveranciers, en vertegenwoordigers van het kopende bedrijf (QA/validatie-ingenieurs, productie personeel). Het kopersteam moet voorbereid aankomen, vaak met de URS, testprotocollen, en eventuele gespecialiseerde materialen om te gebruiken. De FAT is de laatste kans voor de koper om grote verschillen onder controle van de leverancier op te sporen.
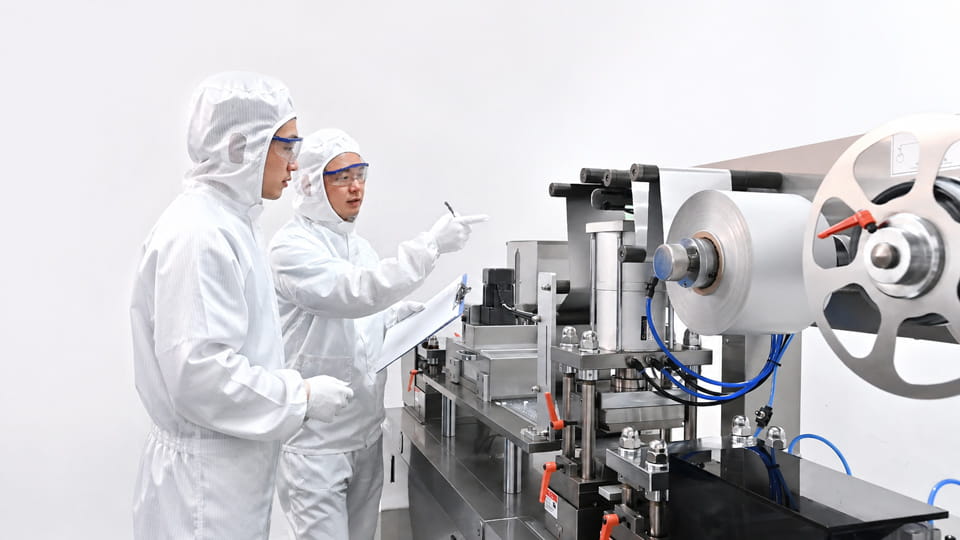
Figuur: Een farmaceutisch middel blaarverpakkingsmachine acceptatietesten ondergaan. In een rigoureuze FAT, elk subsysteem (vormend, afdichting, voeden, controles) wordt getoetst aan de URS. Een volgende SAT herhaalt vervolgens de belangrijkste functionele tests na installatie in de eindgebruiksomgeving.
Wat is een site-acceptatietest (ZA)?
A Site-acceptatietest (ZA) is een gedocumenteerde test die bij de klant wordt uitgevoerd nadat de apparatuur is geleverd en geïnstalleerd, maar voordat deze wordt vrijgegeven voor productie. SAT verifieert opnieuw of de machine voldoet aan de vereisten in de daadwerkelijke operationele context. In ZA, de apparatuur wordt gecontroleerd op juiste installatie, nutsvoorzieningen aansluiten, systeemintegratie, en eindprestatie.
Wat verifieert SAT?
SAT omvat doorgaans:
- Installatiekwalificatie (IQ) Cheques: Controleer of de apparatuur is geïnstalleerd volgens het goedgekeurde plan. Dit omvat het bevestigen van de juiste locatie, nivellering, nutsvoorzieningen (voedingsspanning, pneumatische druk, water, enz.), aarding, en omgevingsomstandigheden. Alle machineonderdelen en documentatie moeten aanwezig en correct geïnstalleerd zijn.
- Verificatie van nutsvoorzieningen: Zorg ervoor dat de hulpprogramma's op de locatie voldoen aan de machinevereisten. Bijvoorbeeld, werkelijke spanning meten, luchtdruk/stroom, gekoeld water temperatuur, of stoomdruk uit de voorziening van de faciliteit. Controleer of ze binnen het aanvaardbare bereik blijven dat door de machine is opgegeven.
- Integratie testen: Controleer de interfaces met upstream/downstream-apparatuur en gebouwsystemen. Controleer de communicatieverbindingen (bijv. naar LIMS, MES, SCADA) indien van toepassing. Controleer of de transportbanden zijn uitgelijnd, de overdracht tussen machines verloopt soepel, en eventuele netwerkalarmen of gegevensverzameling werken onder plaatselijke omstandigheden.
- Herhaal functionele tests onder reële omstandigheden: Kernfuncties opnieuw uitvoeren, nu is de machine aangesloten op nutsvoorzieningen en wordt indien mogelijk gebruik gemaakt van daadwerkelijke productiematerialen. Bijvoorbeeld, voer een partij echt uit tabletten of capsules door de machine om te bevestigen dat deze nog steeds voldoet aan de snelheids- en kwaliteitscriteria. Zorg ervoor dat eventuele aanpassingen aan de omstandigheden ter plaatse effectief zijn.
- Veiligheids- en milieucontroles: Test veiligheidsvergrendelingen en beveiligingsapparatuur opnieuw onder reële installatie-instellingen. Controleer de milieueisen (cleanroom klasse, temperatuur, vochtigheid) worden voldaan en de werking van de machine niet nadelig beïnvloeden.
- Definitieve acceptatiecriteria: Bevestig dat aan alle SAT-acceptatiecriteria is voldaan (vaak ontleend aan URS en locatieprotocollen) zijn tevreden. Documenteer eventuele resterende afwijkingen in een opleveringslijst. Verzamel handtekeningen van operators en formele acceptatiedocumentatie.
Een succesvolle SAT eindigt met een SAT-rapport of certificaat ondertekend door zowel leverancier als klant. Het levert gedocumenteerd bewijs dat “de apparatuur/het systeem in goede staat is afgeleverd en niet is aangetast door transport” en nu ter plaatse correct functioneert. In de praktijk, een grondige SAT geeft het vertrouwen dat de machine klaar is voor de volgende validatiefase (IR/WH/PQ) of routinematige productie.
VET versus SAT: 10 Belangrijke verschillen
- Locatie: FAT wordt gedaan op de locatie van de fabrikant; ZAT bij de eigenaar (klant) plaats.
- Timing: VET ontstaat vóór verzending (post-montage), terwijl SAT dat is na installatie (pre-inbedrijfstelling).
- Omgeving: FAT bevindt zich in een gecontroleerde fabrieksinstelling (soms niet onder cleanroomomstandigheden); SAT bevindt zich in de daadwerkelijke productieomgeving met echte omgevingsomstandigheden.
- Nutsvoorzieningen: In VET, nutsvoorzieningen (lucht, water, stroom) kan door de leverancier bij nominale waarden worden gesimuleerd; in zat, de machine maakt gebruik van live sitehulpprogramma's (werkelijke lucht, water, elektrische voeding).
- Integratie: FAT test de machine afzonderlijk (soms met dummyloads). SAT-tests omvatten integratie met omringende apparatuur (bijv. stroomopwaartse lader, stroomafwaartse verpakker, datasystemen).
- Testomvang: FAT-scripts zijn doorgaans uitgebreider (volledige functionele controles, maximale snelheden) om problemen op de leveranciersvloer uit te schudden. SAT-scripts zijn gericht op het bevestigen van de kernprestaties onder locatieomstandigheden en het controleren van oplossingen van FAT.
- Documentatiedetails: FAT-protocollen zijn meestal zeer gedetailleerd met regelitemtests (vaak geschreven naar UW). SAT-protocollen kunnen verwijzen naar de URS- en FAT-resultaten, zodat ze beter gestroomlijnd kunnen worden.
- Acceptatiecriteria: FAT-acceptatie is strikt gebaseerd op vooraf overeengekomen fabriekstestcriteria. SAT-acceptatie omvat eventuele aanvullende locatiecriteria (bijv. volledige lijnintegratie, omgevingsfactoren).
- Objectief: Het doel van FAT is om te ‘bewijzen’ dat de machine correct is gebouwd. Het doel van SAT is om te “bevestigen” dat het nog steeds werkt na transport en installatie.
- Invloed: Problemen die bij FAT worden aangetroffen, kunnen bij de leverancier worden opgelost (lagere kosten). Problemen die bij SAT worden aangetroffen, vereisen vaak downtime en kunnen de productie vertragen. Een grondige FAT minimaliseert kostbare SAT-verrassingen.
Kortom, FAT en SAT zijn opeenvolgende controlepunten: FAT signaleert defecten al vroeg in de fabriek; SAT spoort eventuele resterende problemen op zodra de machine ter plaatse is. Beide zijn cruciaal voor de naleving van GMP en risicobeheer.
FAT versus SAT in één oogopslag
| Functie |
VET (Fabrieksacceptatietest) |
ZA (Site-acceptatietest) |
| Waar & Wanneer |
Bij de leverancier, vóór verzending. |
Op locatie van de klant, na installatie. |
| Doel |
Controleer of de machine voldoet aan de ontwerp-/URS-specificaties en zelfstandig werkt. |
Controleer of de machine correct functioneert in de daadwerkelijke productielijn (nutsvoorzieningen, omgeving, integratie). |
| Omgeving |
Gecontroleerde fabrieksomstandigheden (hulpprogramma's van leveranciers). |
Echte plantomstandigheden (werkelijke lucht, stroom, temperatuur). |
| Toepassingsgebied testen |
Gedetailleerde functionele tests volgens contractspecificaties; simuleer het proces met behulp van representatieve materialen, indien mogelijk. |
Controleer de installatie (IQ), herhaal vervolgens de kernfunctionaliteit en prestaties met het eindproduct/de installatie; testintegratie met upstream/downstream-apparatuur. |
| Acceptatiecriteria |
Op basis van de gebruikerseisen en afgesproken testplan (bijv. snelheid, nauwkeurigheid). |
Bevestigt site-aangepaste prestaties (bijv. constante productiekwaliteit, nutsparameters) criteria voldoen. |
| Documentatie |
Formeel FAT-protocol, testregistraties, punch-lijst, het definitieve FAT-rapport. |
Formeel SAT-protocol (vaak eenvoudiger), afwijkingslogboek/punchlijst, afmelden, en traceerbaarheid naar URS. |
| Resultaat |
“Apparatuur goedgekeurd voor verzending” (of een lijst met oplossingen). |
“Machine ter plaatse geaccepteerd” (of een lijst met resterende problemen die moeten worden opgelost). |
Deze tabel belicht de belangrijkste verschillen: Bij FAT gaat het erom te bewijzen dat de machine volgens de specificaties is gebouwd voor het verlaat de fabriek, terwijl SAT bewijst dat het nog steeds aan de eisen voldoet na installatie in zijn werkomgeving. Beide zijn doorgaans vereist onder GMP/bijlage 15 begeleiding.
FAT versus SAT versus IQ versus OQ versus PQ
FAT en SAT maken deel uit van de grotere kwalificatielevenscyclus voor GMP-apparatuur. In een typische projectstroom, je begint met de Specificatie Gebruikerseisen (URS) en ontwerpkwalificatie (DQ), ga dan verder met FAT, levering, installatie, ZA, en tenslotte IQ/OQ/PQ ter plaatse. Het onderstaande zeemeermindiagram illustreert deze reeks:
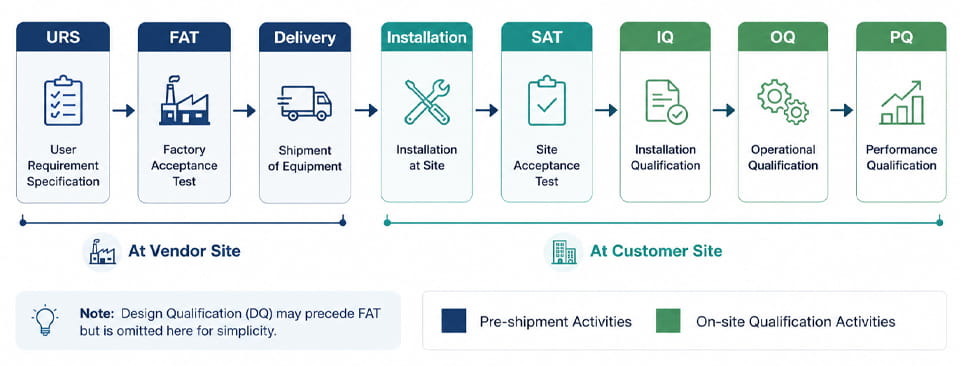
Figuur: Kwalificatielevenscyclusstroom. Na het definiëren URS, een fabrieksacceptatietest (VET) wordt uitgevoerd op de locatie van de leverancier. Vervolgens wordt de apparatuur verzonden en geïnstalleerd, gevolgd door een Site Acceptatie Test (ZA). Eindelijk, Installatiekwalificatie (IQ), Operationele kwalificatie (OK), en prestatiekwalificatie (PQ) worden ter plaatse uitgevoerd (opmerking: DQ kan voorafgaan aan FAT, maar wordt hier omwille van de eenvoud weggelaten).
Deze stroom wordt ondersteund door GMP-richtlijnen. Bijvoorbeeld, onder de EU GMP-bijlage 15 en ISPE C&Q-praktijken, gedocumenteerde FAT-resultaten kunnen vaak worden gebruikt in IQ/OQ, het verminderen van duplicatie. In werkelijkheid, Volgens de ISO/ISPE-richtlijnen dragen FAT-activiteiten rechtstreeks bij aan de ontwerpkwalificatie (DQ) en installatiekwalificatie (IQ) bewijs,”helpt de algehele kwalificatietijd te comprimeren. In de praktijk, een rigoureuze FAT met de juiste documentatie betekent dat uw IQ-team deze bevindingen kan hergebruiken (bijv. installatiecontroles zijn al uitgevoerd) in plaats van dezelfde punten opnieuw te testen.
FAT-protocolchecklist (Farmaceutische verpakkingen)
Een uitgebreid FAT-protocol voor farmaceutische verpakkingsmachines omvat doorgaans de volgende elementen:
- Vooraf goedgekeurd FAT-protocol: Een geschreven document (gebaseerd op de URS) waarin elke testcase wordt vermeld, acceptatiecriteria, en verantwoordelijkheid. Dit wordt vóór het testen goedgekeurd door zowel koper als verkoper.
- Visuele inspectie: Controleer of de machine overeenkomt met de definitief goedgekeurde tekeningen, zonder ontbrekende onderdelen of schade. Controleer de serienummers en het model van de componenten.
- Mechanisch & Elektrische inspectie: Bevestig alle structurele componenten (kaders, bewakers, transportbanden) en elektrische componenten (motoren, kabels, panelen) correct zijn geïnstalleerd en geëtiketteerd.
- Alarm- en vergrendelingstests: Activeer elke alarmtoestand en verifieer de juiste reactie. Activeer elke veiligheidsvergrendeling (E-stop, deur bewaker, licht gordijn) om ervoor te zorgen dat de machine stopt of waarschuwt zoals ontworpen.
- Controle/softwarecontroles: Bevestig PLC/HMI-instellingen, softwareversies, verwerking van recepten, en gebruikerstoegangsniveaus werken. Test operatorinterfaces en besturingslogica aan de hand van de vereisten.
- Instrumentkalibratieverificatie: Controleer vóór gebruik of alle sensoren en instrumenten geldige kalibratiecertificaten hebben en binnen de specificaties vallen.
- Prestaties lopen samen met het product: Laat de machine draaien op alle gespecificeerde bedrijfssnelheden, waarbij gebruik wordt gemaakt van representatieve producten of materialen van het slechtste geval. Meet de belangrijkste resultaten (gewichten vullen, doorvoer, afdichtingskwaliteit, telnauwkeurigheid, enz.) tegen acceptatiecriteria.
- Omschakelingsdemonstraties: Als meerdere formaten/SKU's vereist zijn, tonen omschakeling procedures en timing volgens contract.
- Hulpprogramma-simulatie: Simuleer de nutsvoorzieningen op de locatie (bijv. motoren op een lagere spanning laten draaien, lagere luchtdruk toepassen) om ervoor te zorgen dat de machine de verwachte variaties in de nutsvoorzieningen aankan.
- Documentatie beoordeling: Zorg voor alle handleidingen, schema's, onderhoudshandleidingen, en reserveonderdelenlijsten zijn compleet en overhandigd.
- Punchlijst en aftekening: Documenteer eventuele openstaande kwesties in een opleveringslijst. Na het opnieuw testen van de oplossingen, neem de laatste ‘FAT Acceptance’-handtekeningpagina op in het FAT-rapport.
Het volgen van deze checklist helpt bij het opsporen van afwijkingen in de fabriek. Bijvoorbeeld, Experts uit de sector waarschuwen voor vage FAT-records – alleen kwantitatief, apparatuurspecifieke testgegevens moeten worden geaccepteerd. Het accepteren van louter 'pass'-verklaringen van leveranciers of onvolledige checklists kan problemen maskeren. Noteer altijd de gemeten waarden en traceer deze naar het specifieke serienummer van de machine.
SAT-protocolchecklist (Farmaceutische verpakkingen)
Een SAT-protocol voor farmaceutische verpakkingsmachines dekt meestal:
- Controles vóór installatie: Controleer of de site klaar is (cleanroom, funderingsniveau), nutsvoorzieningen zijn aanwezig (stroom, samengeperste lucht, leeg, water), en installatietekeningen komen overeen met de machine.
- Installatieverificatie: Controleer of alle mechanische componenten ter plaatse correct zijn gemonteerd (geen schade door verzending). Controleer of de hulpprogramma's correct zijn aangesloten (spanning, druk, stroom) en die omgevingsomstandigheden (temperatuur, vochtigheid, classificatie) voldoen aan de apparatuurvereisten.
- Functietests bij nullast: Voer de belangrijkste functies leeg of met een dummyproduct uit om ervoor te zorgen dat de bedrading en de motoren na transport intact blijven. Controleer de veiligheidsvergrendelingen nogmaals onder de omstandigheden ter plaatse (bijv. fabriekslucht in plaats van fabriekslucht).
- Hulpprogramma-aansluitingstest: Meet de werkelijke nutsparameters op de machine (bijv. bevestig dat de werkelijke luchtdruk en stroom voldoen aan de specificaties).
- Integratie testen: Indien van toepassing, test de communicatie tussen deze machine en upstream/downstream-apparatuur (bijv. controleer of een telmachine de kartonneerder correct signaleert om te indexeren).
- Productieprestatietest: Laat de machine draaien met een echt product of een nepproduct (volgens de URS). Bijvoorbeeld, voer de daadwerkelijke tabletblisters of capsules door de lijn om te controleren of de opbrengst en kwaliteit naar wens zijn. Dit is in wezen een PQ-run op de site.
- Operator training & Overdracht: Zorg ervoor dat operators de machine kunnen bedienen. Controleer de operationele procedures en laat operators basistaken onder observatie uitvoeren.
- Probleemoplossing: Registreer eventuele SAT-afwijkingen of bevindingen in een logboek en verifieer corrigerende maatregelen. Pas nadat alle kritieke punten zijn gesloten, krijgt de machine formele acceptatie.
- Definitieve aftekening: Vul een SAT-rapport of certificaat in, teken het, en gegevens over de laatste run bevatten. Dit wordt een bewijs voor naleving.
Kortom, het SAT-protocol bevestigt opnieuw alle kritische functionaliteit onder reële omstandigheden. Het is het laatste controlepunt vóór de inbedrijfstelling. Bijvoorbeeld, Jinlupacking merkt op dat een grondige SAT vaak basisgegevens genereert die rechtstreeks in de IQ/OQ-protocollen kunnen worden opgenomen, het vermijden van hertesten van nutsvoorzieningen en omgeving.
FAT en SAT voor farmaceutische verpakkingsmachines
Farmaceutische verpakkingslijnen (blaar, capsule, tablet, kartonneermachines) hebben hun eigen FAT/SAT-nadruk. Hier zijn enkele typische punten:
- Blaarverpakkingsmachine: FAT moet de vorm- en sealstations verifiëren. Bijvoorbeeld, meet de temperatuuruniformiteit op de thermovormplaat (±2°C over de mal) en afdichtingsmatrijs (±3°C) onder de slechtste snelheden. Test de integriteit van de afdichting (afpeltesten volgens ASTM F88). Controleer de nauwkeurigheid van de blistertoevoer, indexering, uitlijning van de film, en dat het uitwerpsysteem verkeerd gevormde blaren verwijdert. ZA zal deze tests vervolgens ter plaatse herhalen met de daadwerkelijke blisterfolie en tabletten en bevestigen dat de machine nog steeds voldoet aan de specificaties voor sealsterkte en doorvoer bij lokale vochtigheid/temperatuur.
- Capsule-vulmachine: VET-controlepunten omvatten capsuleoriëntatie en voeding (controleer of de doppen en behuizingen correct zijn geladen), nauwkeurigheid van poedervulling (meet de gewichtsvulling op laag/hoog bereik), detectiesystemen (controleer de uitlijning van de sensor op leeg, dubbele, of verkeerde oriëntatie), en vergrendelingsintegriteit (zorg ervoor dat de capsules goed gesloten zijn). Controleer de indexering van de turret en de servonauwkeurigheid zonder product. ZA zal vervolgens de vulnauwkeurigheid testen met de capsules en het poedermengsel van de klant, en bevestig dat het end-of-line afwijzingsmechanisme werkt als er echte afwijzingen optreden.
- Tabletpersmachine: Tijdens VET, tests omvatten gereedschapskalibratie (gewicht tablet, dikte, hardheid over de torenposities), voerframe en trechterbediening, en perskrachtconsistentie. Laat de pers onder belasting draaien met de laagste en hoogste compressiekrachten om de ramsnelheid te controleren. ZA verifieert de tabletspecificaties opnieuw met behulp van daadwerkelijke granulatie bij de gewenste batchgrootte, bevestigt dat de smeer- en geluidsniveaus acceptabel zijn, en controleert veiligheidshekken en overbelastingsrelais ter plaatse.
- Tel- en kartonneermachines: Voor telmachines, FAT richt zich op nauwkeurigheid en snelheid met nepproducten, het verifiëren van sensoren en uitwerpgoten. Voor kartonneermachines, FAT verifieert de doosvorming, timing van de invoer, uitvoersnelheid, en afdichtingskwaliteit. ZA zal de continue werking testen: daadwerkelijke blisterverpakkingen of flessen in een kartonneermachine plaatsen en ervoor zorgen dat de uitvoerdozen correct zijn. Het controleert ook of de telmachine en de kartonneermachine goed synchroniseren (bijv. geen gemiste flessen).
In alle gevallen, zowel FAT als SAT controleren of de machine op de aangegeven snelheid draait en de juiste telling/gewicht/kwaliteit oplevert met het eigenlijke product. Testen overslaan (Bijvoorbeeld, geen echt product draaien op FAT) kan leiden tot storingen bij SAT. Zoals een deskundige waarschuwt, “een FAT uitvoeren met de generieke materialen van de OEM is niet hetzelfde als het uitvoeren met die van jou” – als je geen echte materialen in FAT test, Problemen met de site komen vaak later naar voren.
Waarom kan een machine FAT doorstaan, maar SAT mislukken??
Zelfs als een machine elk item op de FAT-checklist doorstaat, het kan nog steeds mislukken bij SAT als de omstandigheden veranderen. Veelvoorkomende redenen zijn onder meer:
- Nutsverschillen: De spanning, luchtdruk, of de leveringskwaliteit in de fabriek kan buiten het bereik liggen dat in FAT wordt gebruikt. Een transportmotor kan bij SAT uitschakelen als de lijnspanning enigszins laag is, Bijvoorbeeld.
- Verandering in het milieu: Temperatuur- of vochtigheidsverschillen kunnen processen beïnvloeden. Eén geval had een blistermachine die FAT passeerde bij matige vochtigheid (45% RV) maar de integriteit van de afdichting ter plaatse mislukt 80% RV.
- Productvariaties: Als de leverancier niet het exacte product of verpakkingsmateriaal heeft gebruikt in de FAT-run, de machine kan zich anders gedragen dan het echte product. (Wij adviseren de OEM ertoe aan te zetten uw materialen op FAT te laten draaien.)
- Installatieproblemen: Fouten in de installatie, uitlijning, of bevestiging tijdens verzending kan nieuwe fouten introduceren die SAT moet opvangen. Bijvoorbeeld, een losse encoder of een geduwde geleiderail wordt mogelijk pas opgemerkt tijdens het testen op locatie.
- Integratieproblemen: Het is mogelijk dat de machine niet goed communiceert met andere lijnapparatuur of het besturingssysteem van de fabriek, tenzij deze interfaces bij SAT worden getest.
- Niet-gesloten punchlijst: Als de leverancier een gedeeltelijke vrijgave heeft uitgevoerd (bijv. “wij lossen dit op na levering”), een onopgelost FAT-probleem kan alleen bij SAT aan de oppervlakte komen.
Kortom, FAT test de machine afzonderlijk; SAT test het in context. Elk verschil in locatieomstandigheden of opstelling is een potentiële storingsmodus. Een goed uitgevoerde SAT, Echter, is de laatste controle om dergelijke problemen aan het licht te brengen voordat de volledige productie plaatsvindt.
Wat moeten kopers een leverancier vragen over FAT en SAT?
Bij het selecteren van een machineleverancier, Kopers uit de industrie gebruiken FAT/SAT-gereedheid vaak als een belangrijke kwalificatie. Bijvoorbeeld, Jinlu's auditgids voor leveranciers raadt aan om te vragen:
- Beschikbaarheid van documenten: “Kunt u de volledige apparatuurdocumentatie verstrekken?, inclusief handleidingen, tekeningen, FAT/SAT-rapporten, en IQ/OQ-sjablonen?”. (Een compliant leverancier levert deze proactief.)
- Validatie-ondersteuning: “Wil je meehelpen installatie en kwalificatie? Biedt u ondersteuning of training op locatie tijdens FAT/SAT??”. (Zorg ervoor dat ze ingenieurs naar FAT en SAT sturen.)
- Procesparticipatie: “Wie zal de FAT en SAT leiden? Kan mijn QA/validatieteam deelnemen aan of getuige zijn van de tests??”
- Gebruik van monsters: “Wilt u mijn daadwerkelijke product en verpakkingsmateriaal in de FAT verwerken??” (Zoals opgemerkt, het gebruik van echte materialen is van cruciaal belang.)
- Afwijking afhandeling: “Als er iets mislukt bij FAT, hoe zal het opgelost worden? Wilt u vóór verzending ter plaatse opnieuw testen??”
- Controle wijzigen: “Hoe beheer je wijzigingen na bestellingen? Kunnen kleine URS-updates in de protocollen worden ondergebracht??”.
- Ervaring & Referenties: “Heb je dit model aan andere farmaceutische klanten geleverd?? Kunnen we zien casestudies of contactreferenties?”.
- Reserveonderdelen en service: “Wat is uw ondersteuningsbeleid voor reserveonderdelen?? Biedt u uitgebreide garanties of lokale service??”.
Deze vragen helpen bij het meten van de validatievolwassenheid van de leverancier. Een ervaren leverancier zou zonder meer moeten antwoorden dat zij machines “audit-ready” leveren met complete FAT/SAT/IQ/OQ-pakketten.
FAT/SAT-acceptatiechecklist
Om een soepel acceptatieproces te garanderen, kopers kunnen deze snelle FAT/SAT-checklist gebruiken:
- Maak vooraf afspraken over de reikwijdte: Neem FAT- en SAT-plannen op in de inkooporder of URS, precies definiëren welke tests zullen worden uitgevoerd en aan welke criteria moet worden voldaan.
- Getuigentesten: Woon de FAT bij (idealiter persoonlijk) om te verifiëren dat elke test wordt uitgevoerd. Als getuigenis op afstand, zorg voor live video van de uitlezingen.
- Gebruik definitieve tekeningen/specificaties: Bevestig dat de machine is getest aan de hand van de nieuwste URS en tekeningen (geen oudere herzieningen).
- Breng kalibratiebewijs mee: Zorg ervoor dat de instrumenten die bij FAT/SAT worden gebruikt, zijn gekalibreerd en dat hun certificaten zich in het documentatiepakket bevinden.
- Verzamel ruwe gegevens: Vereisen dat alle gemeten waarden (gewichten, krachten, spanningen, enz.) zijn opgenomen, niet alleen maar “geslaagd/mislukt”-markeringen.
- Sluit afwijkingen onmiddellijk af: Voor elke gevonden discrepantie moet een overeengekomen oplossing worden gevonden en moet deze opnieuw worden getest voordat deze wordt geaccepteerd. Accepteer niet “we lossen dit later op” zonder bewijs.
- Traceerbaarheid: Houd een traceerbaarheidsmatrix bij die elk URS-punt koppelt aan FAT/SAT-testgevallen en resultaten.
- Definitieve aftekening: Geef de machine pas vrij als alle FAT-opleveringspunten zijn opgelost en het FAT-rapport is ondertekend. Herhaal voor SAT.
- Controle na FAT vóór verzending: Optioneel, voer een inspectie vóór verzending uit om te bevestigen dat er na FAT niets is veranderd (Wij raden u aan deze laatste controle uit te voeren nadat de machine is ingepakt).
- Documentatie Archief: Bewaar kopieën van alle FAT- en SAT-protocollen en rapporten in uw validatiebestanden. Deze worden onderdeel van de apparatuurkwalificatierecords.
Het volgen van zo’n checklist voorkomt verrassingen. Bijvoorbeeld, Het achteraf bekijken van de verpakkingsfoto's of generieke QC-notities van een leverancier niet bewijs van naleving. Het sterkste bewijs is een complete set FAT/SAT-records die aan de specifieke machine zijn gekoppeld.
Conclusie
FAT en SAT zijn beide essentiële controles om ervoor te zorgen dat uw farmaceutische verpakkingsmachines betrouwbaar presteren en voldoen aan de GMP. Door apparatuur grondig te testen op de locatie van de leverancier (VET) en opnieuw na installatie (ZA), u minimaliseert kostbare verrassingen en valideert dat aan alle URS-punten wordt voldaan.
Klaar om uw acceptatietests te stroomlijnen? Jinlu Packing levert apparatuur van farmaceutische kwaliteit (blisterverpakkingen, capsule -vulstoffen, tablet persen, tel- en kartonneerlijnen, enz.) met volledige FAT/SAT-ondersteuning. Elke machine wordt geleverd met een compleet FAT/SAT-protocol en IQ/OQ/PQ-kit om uw kwalificatie sneller en soepeler te laten verlopen. Neem vandaag nog contact op met Jinlu om uw URS te bespreken en FAT/SAT-plannen op te stellen voor uw nieuwe apparatuur, of bezoek onze productpagina's voor Machines voor het vullen van capsules, Blisterverpakkingsmachines, Tabletpersen, Telmachines, Kartonmachines en meer. Ons team helpt u bij het plannen van FAT/SAT-stappen en levert kant-en-klare validatiedocumentatie zodat uw project op tijd blijft en aan de eisen voldoet.
Neem contact op met de experts van Jinlu voor FAT/SAT-begeleiding en zorg ervoor dat uw nieuwe verpakkingslijn vanaf dag één klaar is voor validatie.
Veelgestelde vragen over FAT versus SAT in Pharma
Wat is het verschil tussen FAT en SAT?
VET (Fabrieksacceptatietest) wordt vóór verzending uitgevoerd in de fabriek van de fabrikant van de apparatuur om te verifiëren dat de machine voldoet aan de overeengekomen specificaties en functionele eisen. ZA (Site-acceptatietest) wordt na de installatie bij de klant uitgevoerd om te bevestigen dat de apparatuur correct werkt met de feitelijke voorzieningen op de locatie, omgeving, en verbonden systemen.
Waarom is FAT belangrijk voordat farmaceutische apparatuur wordt verzonden??
Met FAT kunnen de koper en leverancier het ontwerp identificeren, fabricage, controle, of prestatieproblemen voordat de machine de fabriek van de fabrikant verlaat. Problemen die in dit stadium worden aangetroffen, zijn over het algemeen gemakkelijker te onderzoeken en te corrigeren vanwege de apparatuur, technisch team, hulpmiddelen, en testomgeving zijn direct beschikbaar. Een goed geplande FAT kan daarom vertragingen bij de inbedrijfstelling verminderen en onnodig nawerk bij de klant voorkomen.
Is FAT vereist vóór SAT?
FAT wordt gewoonlijk vóór SAT uitgevoerd, maar of het verplicht is, hangt af van het project, contract, apparatuur, en kwaliteitseisen. FAT verifieert de apparatuur vóór verzending, terwijl SAT de apparatuur verifieert na installatie op de locatie van de klant. Voor farmaceutische machines, de twee tests kunnen elkaar aanvullen in plaats van vervangen.
Kan apparatuur FAT doorstaan, maar SAT niet halen??
Ja. Het slagen voor FAT garandeert niet dat apparatuur de SAT zal doorstaan. FAT wordt doorgaans uitgevoerd onder gecontroleerde fabrieksomstandigheden, terwijl SAT de machine na transport evalueert, installatie, aansluiting op daadwerkelijke nutsvoorzieningen, en integratie met andere apparatuur. Verschillen in stroomvoorziening, samengeperste lucht, omgevingsomstandigheden, productvoeding, of lijnintegratie kan problemen veroorzaken die niet zichtbaar waren tijdens FAT.
Wat moet er in een FAT-checklist staan??
Een FAT-checklist voor farmaceutische apparatuur moet gebaseerd zijn op de overeengekomen specificaties en kan identificatie van de apparatuur omvatten, mechanische inspectie, elektrische systemen, PLC/HMI-functies, alarmen, veiligheidsvergrendelingen, machinebediening, prestatietesten, documentatie, en overeengekomen acceptatiecriteria. Voor verpakkingsmachines, de checklist kan ook betrekking hebben op de productiesnelheid, nauwkeurigheid van het voeden, afdichting, codering, afwijzing, en andere machinespecifieke functies.
Wat moet een SAT-checklist bevatten??
Een SAT-checklist moet zich richten op de apparatuur na installatie op de locatie van de klant. Afhankelijk van de machine, het kan de installatiestatus bevatten, elektrische aansluitingen, perslucht en andere nutsvoorzieningen, machinebediening, veiligheidsvoorzieningen, alarmen, communicatie met upstream- en downstreamapparatuur, productie prestaties, en operatorfuncties. De SAT zou acceptatiecriteria moeten gebruiken die zijn overeengekomen vóór het testen, in plaats van alleen te vertrouwen op een informele machinedemonstratie.
Wie moet FAT en SAT bijwonen??
Bij FAT zijn doorgaans de technici van de leverancier en de vertegenwoordigers van de koper betrokken (QA/validatie, engineering, operaties). SAT moet de installerende leverancier of het serviceteam omvatten, QA/validatie, en het operationele personeel van de klant. Soms worden externe adviseurs of inspecteurs erbij betrokken.
Welke documentatie is vereist voor FAT en SAT?
Elke test vereist een vooraf goedgekeurd protocol waarin alle tests worden beschreven, acceptatiecriteria, en verantwoordelijkheden. Tijdens het testen, vul het protocol in met realtime gegevens en observaties. De deliverables omvatten het uitgevoerde protocol, een punch-list van eventuele afwijkingen, en een ondertekend eindrapport of certificaat. Voor ZA, stel ook een traceerbaarheidsmatrix op die tests terugkoppelt naar de URS-vereisten.
Wat is het verschil tussen FAT, ZA, IQ, en OQ?
FAT en SAT zijn acceptatietests, terwijl IQ en OQ doorgaans onderdeel zijn van een apparatuurkwalificatiestrategie. FAT controleert de apparatuur vóór verzending in de fabriek van de fabrikant; SAT controleert het na installatie bij de klant. IQ (Installatiekwalificatie) richt zich op de vraag of de apparatuur is geïnstalleerd volgens goedgekeurde eisen, terwijl OQ (Operationele kwalificatie) verifieert dat het binnen een gespecificeerd werkingsbereik werkt zoals bedoeld. De exacte volgorde en documentatie zijn afhankelijk van de validatiestrategie en projectvereisten van het bedrijf.
Is FAT onderdeel van GMP-validatie?
FAT kan een kwalificatie- en validatiestrategie voor farmaceutische apparatuur ondersteunen, maar FAT zelf mag niet automatisch worden behandeld als gelijkwaardig aan GMP-kwalificatie. Zijn rol is afhankelijk van de apparatuur, projectvereisten, risicobeoordeling, en toepasselijk kwaliteitssysteem. Bij sommige projecten, passende FAT-testen kunnen gedocumenteerd bewijs opleveren dat kan worden gebruikt tijdens latere kwalificatieactiviteiten, waardoor onnodig dubbel werk mogelijk wordt verminderd als dit gerechtvaardigd is.
Referenties:
1.Automatiseringssystemen in de procesindustrie – Fabrieksacceptatietest (VET), acceptatietest van de locatie (ZA), en site-integratietest (ZITTEN) —— ANSI/ISA-62381-2026 / IEC 62381:2024
2.Technische SOP -FAT : Fabrieksacceptatietest & ZA : Site-acceptatietest —— farmastaat.academie
3.FAT- en SAT-testen in farmaceutische apparatuur —— Geschreven
4.Kwalificatiestudies in de SAT-acceptatiefase van de wasmachine voor farmaceutische containers —— OnderzoekGate
5.Controlelijst fabrieks- en locatieacceptatietest —— Geschreven

Eén reactie
Het is interessant hoe het onderscheid tussen FAT en SAT de farmaceutische activiteiten kan beïnvloeden. Tijdens onze klantinspecties, we ontdekken regelmatig vochtproblemen die de prestaties van de apparatuur in gevaar kunnen brengen. Wanneer we thermische beeldvorming gebruiken, we vinden verborgen lekken die tot kostbare stilstand kunnen leiden. Wij adviseren vastgoedeigenaren altijd om een grondige beoordeling te overwegen voordat de acceptatie van de apparatuur wordt afgerond. Heeft u trends opgemerkt in de manier waarop bedrijven deze uitdagingen aanpakken tijdens de acceptatietestfase??