
Stel je voor dat je de snelheid van je auto hebt verhoogd roterende tabletpersmachine (een pillenpersmachine of tabletcompressiemachine) om de productie te verhogen – en plotseling beginnen tablets zacht te worden, gebarsten, of afdekken. Wat is er gebeurd? In een hogesnelheidsrotatiepers, verblijftijd – de tijd die elke tablet onder maximale compressie doorbrengt – is gekrompen. De verblijftijd is eenvoudigweg de periode waarin de ponskop volledig in contact is met de compressierol. In praktische termen, het zijn de milliseconden die elke tablet krijgt. Houd de verblijftijd goed onder controle, en je wordt sterk, consistente tabletten; haast het, en u riskeert defecten.
De verblijftijd bij tabletcompressie is een kritische parameter. Het heeft een directe invloed op de hardheid van de tablet, treksterkte, en defectpercentages (zoals afdekken, lamineren, of brosheid). Het houdt ook verband met de perssnelheid en gereedschap keuzes. In dit artikel, we zullen uitsplitsen wat de verblijftijd is, hoe het wordt berekend, waarom het belangrijk is voor de tabletkwaliteit, en hoe u dit kunt beheren op uw roterende tabletmachine (Tablet Making Machine). We delen branche-inzichten en recente onderzoeken om u een duidelijk beeld te geven – zonder het schooljargon. Laten we erin duiken.
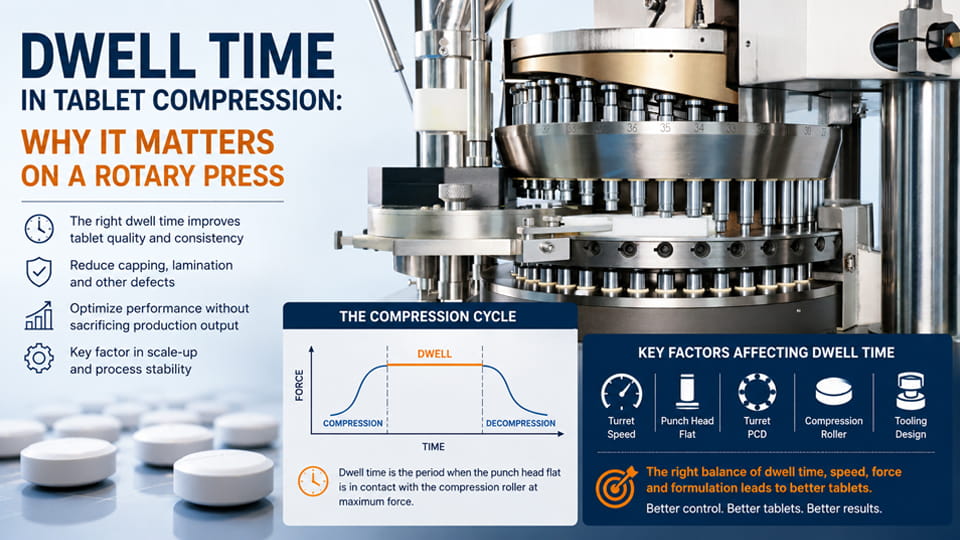
Verblijfstijd is de tijd dat de ponskop plat in contact blijft met de compressierol tijdens tabletvorming. Een algemene definitie is: de periode waarin de compressiekracht groter is dan ongeveer 90% van zijn piekwaarde. In een roterende tabletpersmachine, dat gebeurt net na het vullen van het poeder en pre-compressie, wanneer beide stoten met volle kracht vergrendelen en het poeder samendrukken.
Bijvoorbeeld, een JinLu-tabletmachinepers (410 mm PCD) draait bij 50 RPM met een standaard 9.525 mm punch plat geeft ongeveer 8.9 ms van wonen. Als u overstapt naar een verlengde 15 mm plat (dezelfde snelheid), de verblijftijd springt naar ~14,0 ms – ongeveer a 50% toename. U kunt zien hoe gereedschapsontwerp een grote rol speelt.
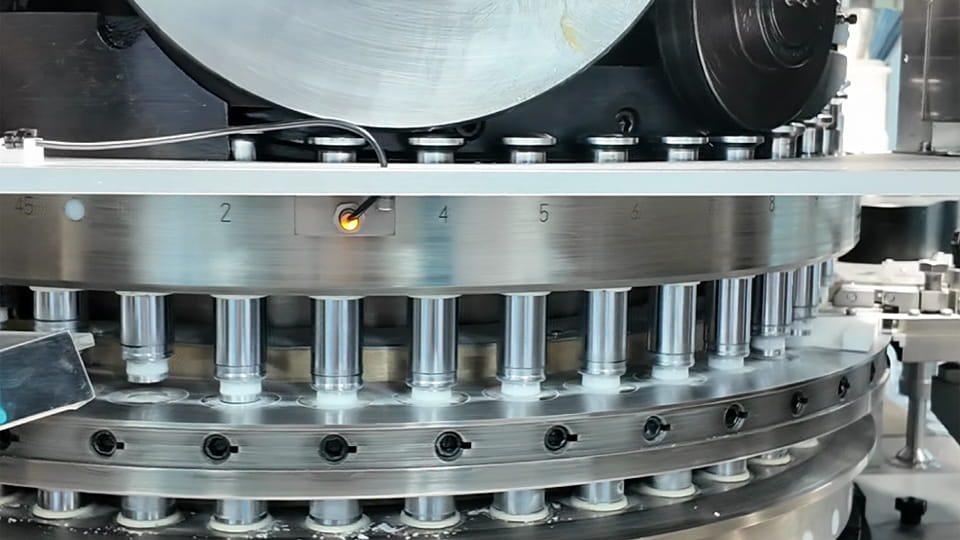
In een roterende tabletpers, snelheid van het torentje (RPM) en verblijftijd zijn omgekeerd met elkaar verbonden. Hoe sneller de toren draait, hoe korter de verblijftijd per stoot. Zie het als een camerasluiter: hoe sneller het beweegt, hoe minder tijd elke opname krijgt om te belichten. In een tabletmachine met meerdere stations , alle stoten passeren eenmaal per rotatie van de toren onder de rol, Dus:
Bijvoorbeeld, een pers op 30 RPM zou kunnen geven 15 mevrouw wonen (gewoon als illustratie), maar bij 60 RPM zou slechts ~7,5 ms zijn. Veel tabletfabrikanten merken deze afweging op: versnel de machine, en tablets kunnen zachter worden of gaan capteren, tenzij je iets anders aanpast. Zoals een Jinlu-gids opmerkt, “Een hogere torensnelheid betekent een kortere verdichtingstijd, Er kan dus meer voorcompressie nodig zijn om het verlies aan stilstand te compenseren”. Kortom, Het verhogen van de RPM voor output gaat ten koste van de verblijftijd – een belangrijke kwaliteit versus kwaliteit. hoeveelheidsbalans.
De verblijftijd is van belang omdat deze bepaalt hoe lang het poederbed onder maximale druk staat. Door een langere verblijftijd kunnen deeltjes vervormen, herschikken, en hechter aan elkaar. Te kort, en tabletten vormen mogelijk geen sterke bindingen. Dit zijn de belangrijkste redenen waarom de verblijftijd een kritische parameter is bij tabletcompressie:
Belangrijk punt: De verblijftijd is een van de belangrijkste factoren (met compressiekracht en formulering) dat bepaalt de tabletkwaliteit. Fabrikanten lossen problemen vaak op door de verblijftijd aan te passen: “Veel tabletformuleringen zijn verblijfsgevoelig en vereisen meer tijd onder compressie om ervoor te zorgen dat ze zonder fouten van de pers komen”. Kortom, een juiste verblijftijd helpt de doelhardheid te bereiken en tegelijkertijd te vermijden defecten zoals capping of barsten.
Wanneer de verblijftijd te kort is voor een bepaalde formulering, Er kunnen veel voorkomende tabletdefecten optreden. In duidelijke bewoordingen, het poeder krijgt niet genoeg knijptijd. Sommige effecten omvatten:
Echter, het is belangrijk op te merken dat het effect kan zijn materiaalafhankelijk. Uit een recent onderzoek met behulp van een verdichtingssimulator is gebleken dat dit binnen het werkelijke verblijftijdbereik van moderne persen ligt (ongeveer 10-100 ms), de impact op de tabletsterkte kan zijn “marginaal tot niet-bestaand, afhankelijk van het materiaal”. Met andere woorden, voor sommige materialen, er is een drempel waarboven extra verblijf niet veel verandert. Dit onderzoek concludeert dat zelfs in de praktijk alleen reksnelheid (snelheid) zaken op een realistische tijdschaal. Maar in het algemeen, als uw tabletten scheuren beginnen te vertonen, zachte plekken, of ongelijke eigenschappen wanneer u de pers versnelt, Een kortere verblijftijd is vaak de boosdoener.
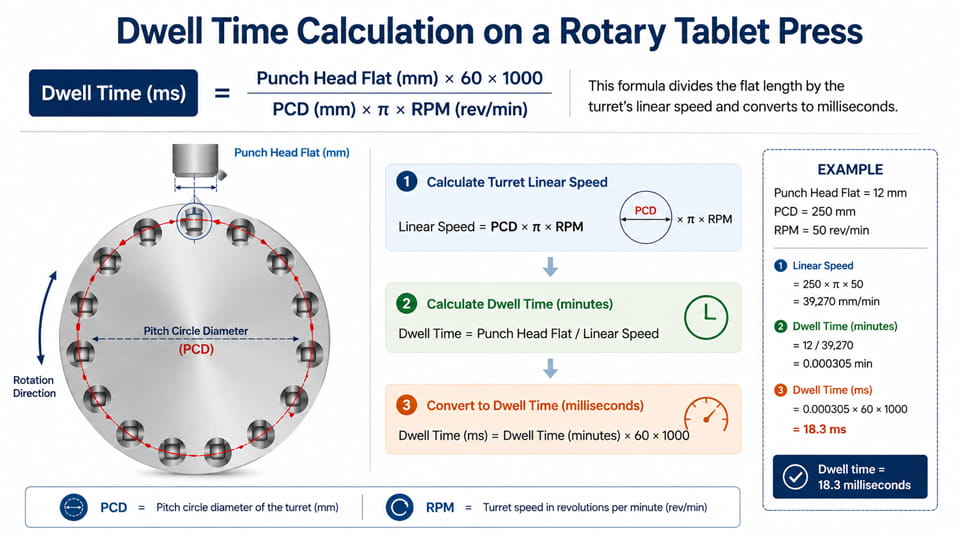
Omdat de verblijftijd afhankelijk is van de stempelgeometrie en snelheid, we kunnen het berekenen met een eenvoudige formule. Referenties uit de branche geven de geometrische verblijftijd (GDT) als:
Verblijfstijd (mevrouw) = (Ponskop platte diameter (mm) × 60 × 1000) / (π × PCD (mm) × toerental)
Waar PCD is de steekcirkeldiameter van de toren, En RPM is de torensnelheid in omwentelingen per minuut. Deze formule deelt in feite de platte lengte door de lineaire snelheid van de toren en wordt omgezet in milliseconden.
Bijvoorbeeld, uit een technisch bulletin van JinLu blijkt dat op a 410 mm torentje bij 50 RPM, een standaard 9.525 mm platte opbrengsten ongeveer 8.88 mevrouw, terwijl een 15.0 mm verlengde platte opbrengsten ongeveer 13.98 mevrouw. Dat komt overeen met de bovenstaande formule. In de praktijk, je ziet vaak grafieken of rekenmachines die op deze formule zijn gebaseerd; grotere punch flats en grotere torentjes (grotere PCD) geven langere stilstand bij hetzelfde toerental.
Voorbeeld: Stel dat je een klap hebt met een 6 mm plat op een pers met 350 mm PCD draait op 120 RPM. Vul de formule in:
Uitweiden (mevrouw) ≈ (6 × 60,000) / (p× 350 × 120) ≈ (360000) / (131946) ≈ 2.7 mevrouw.
Alleen 2.7 mevrouw wonen! Verlaag het toerental naar 60, en de verblijfsduur verdubbelt tot ~5,4 ms. Of vergroot het hoofd plat 12 mm, en het verblijf verdubbelt opnieuw. Deze eenvoudige berekeningen helpen R&D- en productie-ingenieurs begrijpen hoe ontwerpkeuzes de verblijftijd beïnvloeden.
Voorbij de snelheid van de toren, verschillende factoren beïnvloeden de werkelijke verblijftijd op een pers:
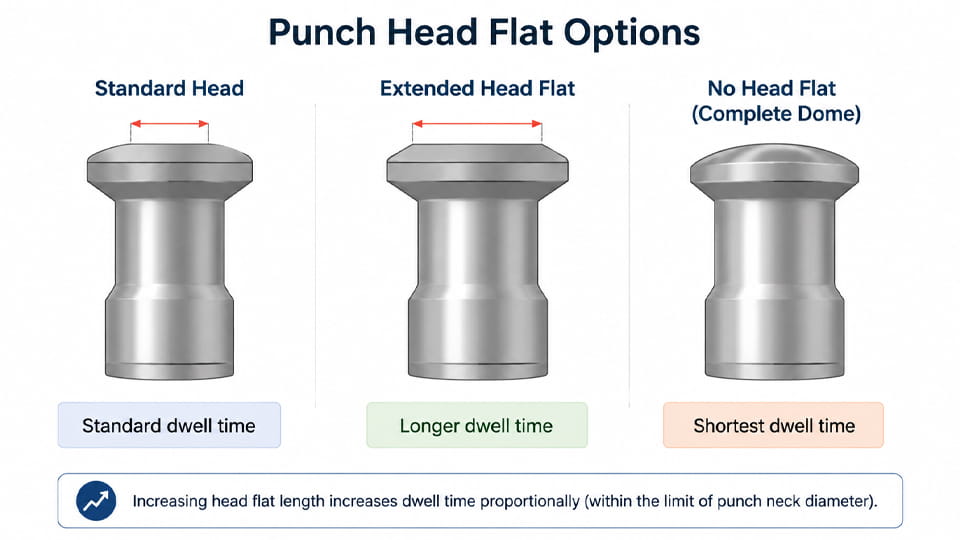
Kortom, om de verblijftijd te verlengen zonder de toren te vertragen, Normaal gesproken vergroot u de ponskop plat (of gebruik verlengde/elliptische stoten) of gebruik een pers met een grotere torendiameter. Leveranciers van moderne gereedschappen (zoals JinLu) bieden uitgebreide platte ponsen die op bestaande nokken passen. De eenvoudigste oplossing is vaak deze – zoals JinLu opmerkt, “Het vergroten van de diameter van de kopplaat is de gemakkelijkste manier om de verblijftijd te verlengen zonder de torensnelheid te verlagen”.
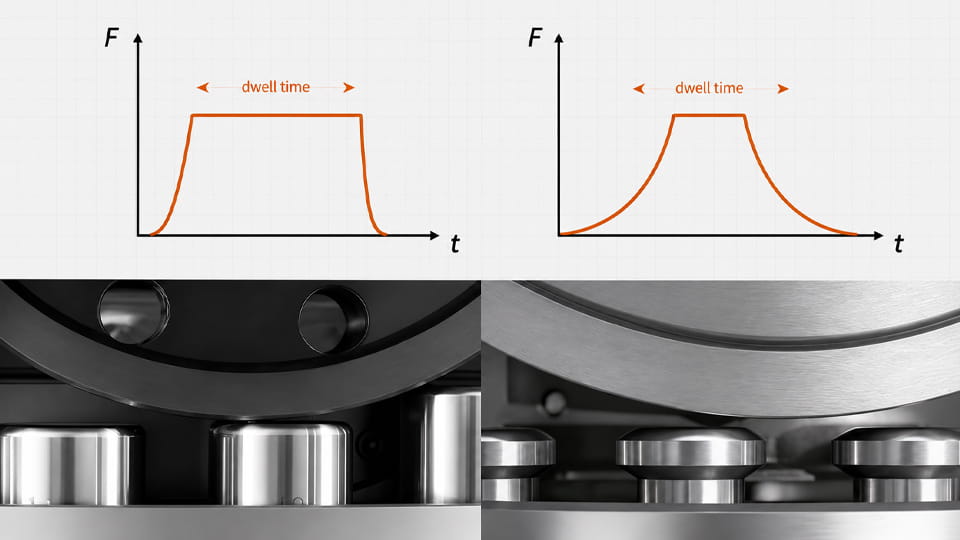
Het is nuttig om onderscheid te maken geometrisch uitweiden (berekend op basis van de geometrie van de apparatuur) van op kracht gebaseerd uitweiden (de werkelijke tijd waarop een tablet piekkracht ervaart). Geometrische woning is wat u berekent met de bovenstaande formule. Maar in de praktijk, de maximale kracht is niet onmiddellijk, maar neemt lichtjes toe, vooral bij elastische materialen of bij verschillende compressiesnelheden.
Recente R&D benadrukt dit: A 2024 studie vergeleek de geometrische verblijfplaats (GDT) tot de verblijftijd gemeten door een verdichtingssimulator (DTF) wanneer de kracht boven is 90%. Ze ontdekten dat DTF varieert afhankelijk van zowel de compressiekracht als de formulering. Met andere woorden, als u de pers op een bepaald toerental instelt, de werkelijke “tijd hierboven 90% force” kan korter zijn dan de GDT als de tablet stijf is of als de krachthelling langzaam is. Het verschil in DTF tussen de formuleringen nam af naarmate de compressiekracht toenam, wat betekent dat hoge kracht de neiging heeft om meer van de beschikbare geometrische tijd te gebruiken.
Implicatie: Geometrische berekeningen zijn een goede basis, maar voor nauwkeurige voorspellingen (vooral in R&D en opschaling) men moet rekening houden met het daadwerkelijke compressiegedrag. Veel deskundigen stellen voor om kracht-vs-tijd-profielen voor een formulering te meten als verblijftijd van cruciaal belang is. Nog steeds, voor de meeste productiebehoeften, geometrische stilstand en uitgebreide gereedschapswisselingen zijn voldoende om het proces op te zetten.
Het vertragen van de pers is de voor de hand liggende manier om de verblijfsduur te verlengen, maar het vermindert de doorvoer. Hier zijn strategieën om meer verblijf te krijgen terwijl de output hoog blijft:
Kortom: Verlengde kopvlakken en geoptimaliseerd gereedschap zijn de beste oplossing. Zoals een branche-expert zegt, “Platte gereedschappen met elliptische kop… verhogen de verblijftijd op een bestaande pers zonder dure aanpassingen”. Hierdoor kun je dezelfde torensnelheid en nokken behouden terwijl je de verblijftijd vergroot. Juist om deze reden worden in Jinlu's eigen producten ontwerpen met een langere verblijftijd aangeprezen.
Het is verleidelijk om te denken ‘gebruik gewoon meer kracht’ om de korte verblijftijd goed te maken, maar dat heeft grenzen. Meer kracht kan soms de sterkte van de tablet verbeteren, maar het verhoogt ook de druk op het gereedschap en kan de afdekking verergeren als er lucht in zit. Jinlu merkt op dat de verblijftijd toeneemt kan de kracht verminderen die nodig is voor een bepaalde tablethardheid. Omgekeerd, als je kracht opvoert zonder stil te staan, u riskeert uitwerpproblemen en reliëfdefecten.
Modern onderzoek voegt een nuance toe: in plaats van tijd alleen door te brengen, spanningssnelheid (gerelateerd aan de compressiesnelheid) is vaak de belangrijkste drijfveer op productieschaal. De afhaalmaaltijd: simpelweg kracht opkrikken staat niet altijd gelijk aan een betere tablet, vooral als de verblijftijd erg kort is. Een uitgebalanceerde aanpak – gematigde compressiekracht met voldoende stilstand – is meestal het beste voor de kwaliteit en standtijd.
Opschalen vanaf een R&D of pilot-pers naar een commerciële rotatiepers is notoir lastig. Eén belangrijke reden: de verblijftijd op de laboratoriumpers (vaak langzaam of met één station) is meestal veel langer dan op de hogesnelheidsproductiepers. Als een formulering verblijfsgevoelig is, een recept dat er in het laboratorium goed uitzag, kan op grote schaal afdekken of verzachten.
Om dit af te handelen, deskundigen adviseren:
Samengevat, Controleer altijd de sterkte van de tablet wanneer u overschakelt naar productiesnelheid. Als tabletten verzwakken bij een hoog toerental, de verloren woning is waarschijnlijk de boosdoener. Sommige R&D-teams passen zelfs formuleringen aan (bindmiddelen, smeermiddelen) om de verblijfsgevoeligheid vóór opschaling te verminderen.
Omdat de verblijftijd rechtstreeks verband houdt met het ontwerp van de pers, het speelt een rol bij de selectie van apparatuur. Voor productie op hoge snelheid, overwegen:
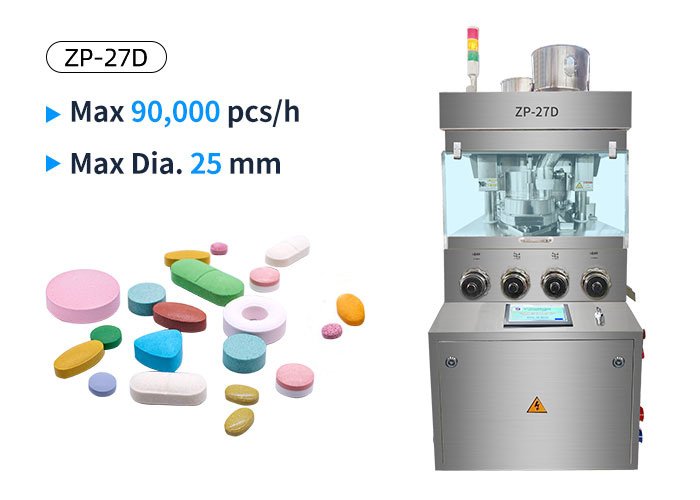
Uiteindelijk, vraag het jezelf af: heeft u 100k tabletten/uur nodig bij 8 mm diameter, of zal 60k voldoende zijn voor dezelfde opbrengst? Het kiezen van de juiste pers is een afweging tussen snelheid en verblijftijd, en de beste machine is er een die u de benodigde kwaliteit geeft met de door u gewenste output.
Verblijfstijd – de milliseconden van samendrukking bij tabletcompressie – is misschien klein, maar het heeft een grote impact. Het beïnvloedt tablethardheid, brosheid, en defecten zoals capping of laminering. In snelle tabletproductie, verblijftijd verbindt de punten tussen de perssnelheid, gereedschap ontwerp, en tabletkwaliteit. Een korte verblijftijd kan zachte of defecte tabletten betekenen; een goed beheerde woning kan ervoor zorgen dat moeilijke formuleringen op grote schaal werken.
Het goede nieuws is dat de verblijftijd ook beheersbaar is. Door de factoren te begrijpen (toerental van de toren, pons plat formaat, pers ontwerp) en het toepassen van fixes zoals uitgebreide stoten of geoptimaliseerde pre-compressie, u kunt zowel uw kwaliteits- als productiedoelstellingen behalen. Vergeet niet om de verwachte verblijftijd te berekenen met behulp van de specificaties voor ponsvlak en revolver, en valideer altijd op schaal met echte metingen. Zoals recent onderzoek bevestigt, reksnelheid en formulering zijn ook essentieel – maar zelfs dan, de juiste verblijftijd maakt vaak een kwalitatief verschil.
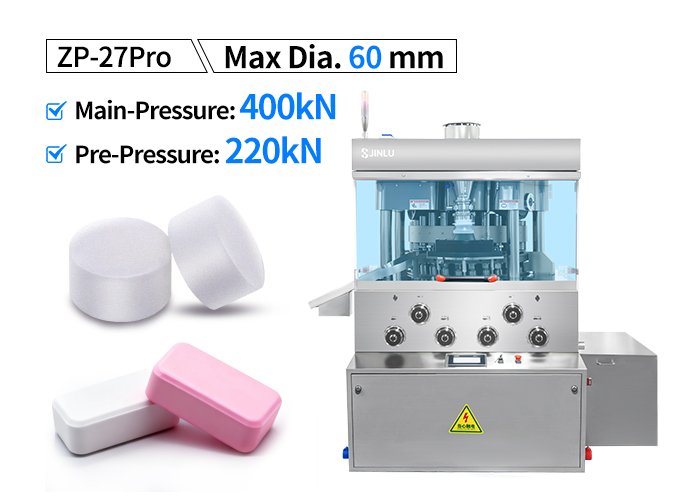
Als uw productie verblijfgevoelige problemen heeft, actie ondernemen. Probeer grotere headflats, voorcompressie aanpassen, of raadpleeg apparatuurexperts. Jinlu Packing's High-speed roterende tabletdrukken en tooling zijn bijvoorbeeld ontworpen met deze factoren in gedachten, de 400kN pillentabletpersmachine bevat een “Langere verblijftijd bij persontwerp” om volledige compressie te garanderen. Onze engineers kunnen u helpen bij het vinden van de juiste machine en opstelling De verblijftijd helpt u, doet je geen pijn.
Klaar om uw tabletproductie te optimaliseren? Neem contact op met Jinlu Packing Vandaag. Ons team kan uw formulering en persparameters beoordelen, suggereren de ideale revolversnelheid of gereedschapsveranderingen, en voer zelfs tests uit op onze interne persen. Wij bieden een scala aan roterende tabletpersmachines – van tafelmodellen tot systemen met een hoog rendement – allemaal ontworpen voor betrouwbare controle van de verblijftijd. Laat een korte verblijfsduur uw tabletten niet ondermijnen. Neem nu contact op en laten we ervoor zorgen dat elke pil die van uw pers komt, sterk is, intact, en precies wat je nodig hebt.
De verblijftijd bij tabletcompressie is de periode waarin het platte gedeelte van een ponskop tijdens de tabletvorming onder de hoofdcompressierol blijft. Het wordt meestal gemeten in milliseconden (mevrouw). Op een roterende tabletpers, De verblijftijd wordt voornamelijk beïnvloed door de geometrie van de ponskop, snelheid van het torentje, en persgeometrie.
De verblijftijd is belangrijk omdat deze van invloed is op de manier waarop een formulering op compressie reageert, vooral bij hogere productiesnelheden. Een kortere verblijftijd kan de beschikbare tijd voor consolidatie verkorten en kan bijdragen aan een lagere tabletsterkte of defecten zoals capping en laminering in verblijfsgevoelige formuleringen. Echter, het effect ervan hangt af van de formulering en moet samen met de compressiekracht worden geëvalueerd, spanningssnelheid, gereedschap, en andere procesparameters.
Het verhogen van de snelheid van de revolver vermindert in het algemeen de verblijftijd omdat de ponskoppen sneller over de compressierollen bewegen. Het verlagen van het toerental van de revolver verhoogt de verblijftijd, maar vermindert ook de doorvoer van de tabletproductie. Daarom, Tabletfabrikanten moeten de perssnelheid in evenwicht brengen met de kwaliteit van de tablet en de verwerkingsmogelijkheden, in plaats van de tabletpers simpelweg op het maximale toerental te laten draaien.
Een veelgebruikte geometrische berekening is:
Verblijfstijd (mevrouw) = (Ponskop plat × 60 × 1000) / (PCD × π × RPM)
Hier, ponskop plat en PCD worden gemeten in millimeters, terwijl RPM de torensnelheid vertegenwoordigt. Bijvoorbeeld, met een 12 mm ponskop plat, 250 mm PCD, En 50 RPM, de berekende geometrische verblijftijd is bij benadering 18.34 mevrouw. Deze berekening beschrijft de geometrische verblijftijd; de werkelijke, op kracht gebaseerde verblijftijd kan verschillen, afhankelijk van de pers- en compressieomstandigheden.
De belangrijkste factoren zijn onder meer de snelheid van de toren, ponskop platte geometrie, diameter van de steekcirkel (PCD), gereedschap ontwerp, en tabletpersgeometrie. Het verhogen van de torensnelheid verkort over het algemeen de verblijftijd, terwijl een grotere ponskop in het algemeen de geometrische verblijftijd verlengt. Het ontwerp van de pers en de gereedschapsconfiguratie beïnvloeden ook het daadwerkelijke compressieprofiel.
Een langere verblijftijd kan voor sommige formuleringen de tabletsterkte verbeteren doordat er meer tijd onder compressie mogelijk is, maar het produceert niet in alle gevallen automatisch hardere tabletten. De tablethardheid en treksterkte zijn ook afhankelijk van de eigenschappen van de formulering, compressie kracht, spanningssnelheid, gereedschap, en andere procesomstandigheden. Daarom, De verblijftijd moet worden geoptimaliseerd voor de specifieke formulering in plaats van standaard gemaximaliseerd.
Onvoldoende verblijftijd kan bijdragen aan capping of laminering in formuleringen die gevoelig zijn voor compressiesnelheid en korte compressieperioden. Echter, deze gebreken kunnen meerdere oorzaken hebben, inclusief luchtinsluiting, elastisch herstel, formuleringseigenschappen, onvoldoende voorcompressie, compressie kracht, smering, en gereedschapsconditie. De verblijftijd moet daarom worden onderzocht als onderdeel van een breder proces voor het oplossen van compressieproblemen.
Mogelijke opties zijn het gebruik van gereedschap met een grotere platte ponskop, het optimaliseren van de pons- en compressierolgeometrie, met behulp van de juiste voorcompressie, of het selecteren van een roterende tabletpers die is ontworpen om een geschikt compressieprofiel te bieden. Het simpelweg verlagen van de torensnelheid is de meest directe manier om de geometrische verblijftijd te vergroten, maar het verlaagt ook de doorvoer. De beste oplossing hangt af van de formulering, gereedschap, tabletformaat, en vereiste productiesnelheid.
De verblijftijd houdt specifiek verband met de periode waarin het platte gedeelte van de ponskop in contact is met de compressierol en de pons zijn verticale positie ten opzichte van de rol niet verandert.. Compressietijd is een bredere term die de periode kan beschrijven waarin compressie plaatsvindt. Daarom, De verblijftijd mag niet automatisch worden beschouwd als identiek aan de totale compressietijd.
Dwell-tijd is belangrijk tijdens het opschalen, omdat het veranderen van een R&D- of laboratoriumtabletpers naar een roterende productietabletpers kan de torensnelheid veranderen, ponsgeometrie, compressie omstandigheden, en de beschikbare tijd voor verdichting. Als de productiepers met een substantieel ander compressieprofiel werkt, tablethardheid, treksterkte, brosheid, of defectpercentages kunnen veranderen. Het vergelijken van relevante compressieomstandigheden tijdens het opschalen kan daarom helpen bij het identificeren van potentiële problemen vóór de productie op volledige schaal.
Referenties:
1.Onderzoek naar de effecten van verblijftijd en belastingssnelheid op poederverdichting en tableteigenschappen: Een verdichtingssimulatorstudie —— WetenschapDirect
2.Verblijftijd bij tabletteren: verblijftijd volgens kracht versus geometrische verblijftijd —— Taylor & Franciscus Online
3.Invloed van verlengde verblijftijd tijdens pre- en belangrijkste compressie op de eigenschappen van ibuprofen-tabletten —— Nationale Bibliotheek voor Geneeskunde
4.Invloed van het ontwerp van de ponskop op de fysieke kwaliteit van tabletten geproduceerd in een rotatiepers —— Nationale Bibliotheek voor Geneeskunde
5.De rol van stilstaan bij compacte vervorming tijdens tabletteren: een overzicht —— Monash-universiteit
6.Compressiefysica bij de formuleringsontwikkeling van tablets —— Nationale Bibliotheek voor Geneeskunde