نقص پر شدن کپسول می تواند به چند طریق خود را نشان دهد: وزن پر ناسازگار, نشت پودر, جداسازی کپسول ناموفق, قفل ضعیف, پوسته های ترک خورده, پارازیت, یا کپسول هایی که خالی یا تا حدی پر شده اند. علت همیشه این نیست دستگاه پرکن کپسول خود. خواص جریان پودر, کیفیت پوسته کپسول, خالی, تنظیمات دوز, تراز ابزار, سرعت ماشین, و شرایط عملیاتی همگی می توانند بر عملکرد پر کردن تأثیر بگذارند.
این راهنما شایع ترین عیوب پر شدن کپسول را توضیح می دهد, چه چیزی معمولا باعث آنها می شود, و نحوه عیب یابی گام به گام آنها. همچنین یاد خواهید گرفت که چگونه تشخیص دهید که آیا مشکلی به احتمال زیاد مربوط به پودر است یا خیر, پوسته های کپسول, یا تجهیزات پر کردن, و قبل از تغییر تنظیمات دستگاه یا تماس با مهندس سرویس چه بررسی هایی باید انجام دهید. این که آیا شما از یک دستگاه پرکن کپسول خودکار استفاده می کنید, مدیریت تولید دارویی, یا در حال ارزیابی تجهیزات پر کردن کپسول برای یک خط جدید هستند, این راهنما راهی عملی برای شناسایی علت اصلی و کاهش مشکلات پرشدگی مکرر به شما می دهد.
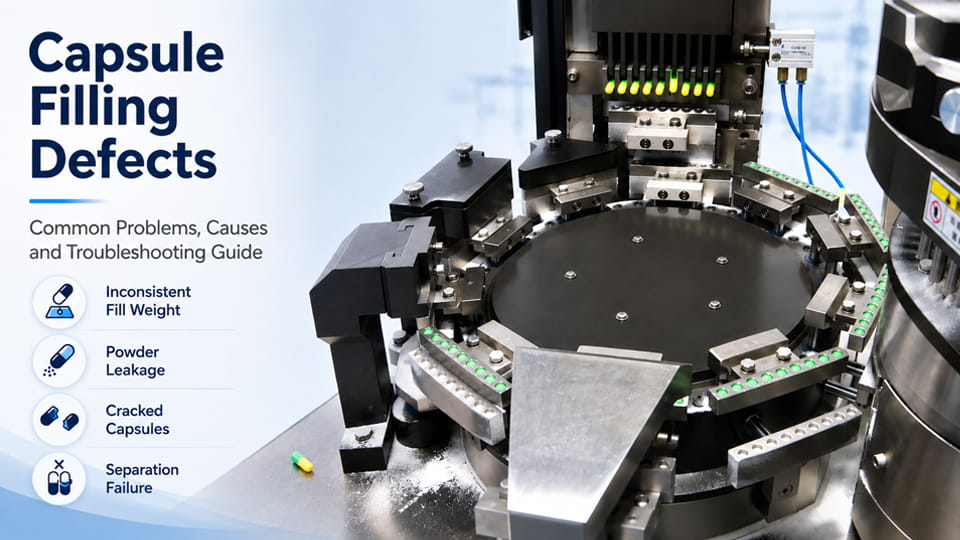
جدول زیر چندین مشکل مکرر پر شدن کپسول را خلاصه می کند, علائم آنها, و علل معمولی. هر کدام به تفصیل در بخش های بعدی بررسی شده است.
| نوع نقص | علامت | علت مشترک(حرف) |
| شکست جدایی | درپوش و بدنه کپسول میچسبند یا به هم میافتند در حالی که نباید. | کیفیت کپسول بد, از دست دادن خلاء, ابزار نامناسب. |
| شکستگی/ترک کپسول | ترک خورده, کپسولهای دندانهدار یا شکافته شده قبل از آن, در طول, یا بعد از پر کردن. | پوسته های ضعیف/شکننده, فشار بیش از حد, پر شدن بیش از حد. |
| پر کردن تنوع وزن | کپسول ها کم پر شده یا بیش از حد پر شده اند (وزن خارج از مشخصات). | مکانیسم دوز معیوب, جریان ضعیف پودر, مشکلات تخلیه قیف. |
| باقی مانده پودر (کلاه های گرد و غباری) | پودر به قسمت بیرونی کپسول میچسبد یا بیرون میریزد. | شکل گیری ضعیف راب, رطوبت پودر بالا, کنترل ناکافی گرد و غبار. |
| شکست های بسته شدن / تلسکوپ | درپوش ها به درستی قفل نشده اند یا به درستی تراز نشده اند (تلسکوپ شده). | قسمت های بسته شدن نامناسب, تنظیمات پین اشتباه, آلودگی در قفل. |
| کپسول های خالی | کپسول ها بدون پر کردن از خط خارج می شوند. | خطاهای جداسازی یا عدم وجود حذف کننده کپسول خالی; خوراک گیر کرده. |
| خطاهای تغذیه / نمایه سازی | کپسول های متعدد تغذیه می شود, کپسول های حذف شده, یا مربا. | ناهماهنگی مجله, مکانیسم های تغذیه فرسوده, نقص مکانیسم تغذیه دوگانه. |
| مهر و موم/بند آسیب دیده | کپسول های مایع مهر و موم خود را از دست می دهند, یا نوار مشهود معیوب است. | تنظیمات نواربندی نادرست, ضخامت نوار اشتباه, نشت را پر کنید. |
هر نقص دارای یک الگوی منحصر به فرد و درمان است. در بخش های زیر, ما این هشت دسته را یکی یکی پوشش می دهیم: شناسایی علائم, مشخص کردن علل ریشه ای, و تلاش برای رفع.
در اکثر پرکننده های کپسول, پوسته های خالی کپسول روی یک صفحه دوار وارد شده و توسط مکش خلاء به دو قسمت جدا می شوند: کلاه ها (نیمه های بالایی) و بدن ها (نیمه های پایین). اگر جدایی شکست خورد(ادامه مطلب: چرا درپوش و بدنه کپسول از هم جدا نمی شوند؟?), هر دو نیمه به هم متصل می مانند یا به اشتباه سقوط می کنند, توقف خط.
علامت: هر چرخه, درپوش کپسول روی بدن باقی می ماند یا کلاهک ها به اشتباه در حلقه تغذیه می افتد. دستگاه اغلب گیر می کند یا هشدار می دهد.
علل احتمالی: کیفیت پایین کپسول یا جاروبرقی نامناسب مقصر اصلی این موضوع هستند. کپسول های تاب دار یا شکننده ممکن است آزاد نشوند. خطوط خلاء کثیف یا نشتی, یک پمپ خلاء ضعیف, یا گرفتگی فیلترها می تواند مکش را از بین ببرد. صفحات یا سینی های ناهمتراز به این معنی است که کپسول نمی تواند به درستی تحت مکش قرار گیرد. رطوبت بیش از حد ثابت یا نادرست نیز می تواند باعث چسبیدن کلاهک ها شود. حتی اگر سیستم جاروبرقی شما نو باشد, نشتی یا تنظیم نادرست اغلب به صورت مخفیانه وارد می شود - مانع از کشیدن تمیز کلاه از بدن می شود..
عیب یابی: اول, کپسول ها را بررسی کنید. برای بررسی طول و قطر از یک گیج رفتن/بدون رفتن استفاده کنید. هر کپسول خارج از مشخصات یا آسیب دیده را تعویض کنید. خلاء را بررسی کنید: اطمینان حاصل کنید که پمپ برای دستگاه و شلنگ ها اندازه است, دریچه ها, و فیلترها سالم هستند. فشار سنج خلاء را در ایستگاه پر کنترل کنید - باید با مشخصات OEM مطابقت داشته باشد و ثابت باشد. فیلترهای مسدود شده را تمیز یا تعویض کنید و نشتی را تعمیر کنید. قدرت خلاء را به تدریج تنظیم کنید: خیلی قوی می تواند پوسته ها را بشکند, خیلی ضعیف آنها را از هم جدا نمی کند. بعدی, بررسی تراز مکانیکی. صفحه تغذیه کپسول, بخش بالایی, و صفحه هم ترازی بدنه باید دقیقاً طوری قرار گیرد که هر نیمه مستقیماً زیر مکش قرار گیرد. در صورت نیاز شکاف صفحه جداسازی یا پین های قفل را تنظیم کنید, پیروی از دفترچه راهنمای دستگاه. کاهش استاتیک (با استفاده از یونیزر یا تنظیم رطوبت) همچنین می تواند به آزادسازی کپسول های شکننده کمک کند. اگر دستگاه حذف کننده کپسول خالی باشد, اطمینان حاصل کنید که به گونه ای کار می کند که جدا نشده باشد (دو برابر کردن) کپسول ها قبل از پر شدن برداشته می شوند.
جداسازی کپسول اولین مرحله حیاتی در پر کردن خودکار است. یک پمپ خلاء بدنه را به سمت پایین به داخل صفحه تراز می کشد, جدا کردن آن از کلاهک. خلاء پایدار و تراز دقیق کلیدی برای جلوگیری از گیر کردن کپسول ها هستند.
اگر تنظیمات آن را حل نکرد, این نکات را در نظر بگیرید: کپسول های تازه را از یک دسته یا تامین کننده متفاوت امتحان کنید ("کپسول ساز") شناخته شده برای تحمل سخت. اطمینان حاصل کنید که دما و رطوبت در انبار کپسول ها را خیلی نرم یا شکننده نمی کند. بالاخره, بررسی کنید که آیا هرگونه کمک مکانیکی رهاسازی وجود دارد (مانند پین های جداسازی) اگر دستگاه شما آنها را داشته باشد، کار می کنند. با تمیز, پوسته های با کیفیت بالا و یک سیستم خلاء به درستی تنظیم شده است, شکست جداسازی نادر است.
علامت: کپسول های شکسته را در کاسه غذا می بینید, پوسته های ترک خورده روی خروجی, یا کپسول ها در حین پر کردن/بستن تقسیم می شوند. این عیوب محصول را خراب می کند و می تواند دستگاه را آلوده کند.
علل احتمالی: اگر کپسول ها خیلی شکننده باشند یا اگر دستگاه نیروی بیش از حد اعمال کند، ممکن است بشکنند. صدف هایی که به طور نامناسب پیر شده اند (خیلی خشک) یا رطوبت جذب شده در زمان های نامناسب می تواند به راحتی ترک بخورد. پودر بیش از حد تغذیه (مصرف بیش از حد) هنگام بسته شدن درپوش فشار داخلی زیادی ایجاد می کند, باعث شکاف یا فرورفتگی انتهای کلاهک می شود. حتی کپسولهای صحیح نیز میتوانند در صورتی که پینهای بسته خیلی عمیق قرار گرفته باشند یا قفل شوند، شکسته شوند (آب بندی) نیرو خیلی زیاد است. نوسانات دما (تجهیزات یا محیط گرم) و استاتیک می تواند پوسته ها را در طول پردازش شکننده تر کند.
عیب یابی: اول, تایید کیفیت کپسول: اطمینان حاصل کنید که از پوسته های تازه یک محصول استفاده می کنید تامین کننده کپسول. رطوبت موجود در انبار را بررسی کنید; RH ایده آل برای ژلاتین یا HPMC پوسته در مورد است 40-60%. اگر خیلی خشک یا خیلی مرطوب باشد, کپسول ها ممکن است شکننده شوند یا به هم بچسبند. از قطر سنج کپسول استفاده کنید - پوسته های بزرگ یا بد شکل بیشتر مستعد ترک خوردن هستند.. عمق بسته شدن و تنظیم فشار دستگاه را کاهش دهید. برای ماشین های پرسرعت, حتی یک تنظیم کوچک از پین های فشرده سازی می تواند استرسی را که انتهای کپسول را ترک می کند، از بین ببرد.
اگر شکستگی ادامه داشت, وزن پر را بررسی کنید: آیا شما به زور پر کردن بیش از حد? کپسول های بیش از حد پر شده (حتی توسط 5-10% بالاتر از مشخصات) در بسته شدن ترک خواهد خورد. اطمینان حاصل کنید که دیسک دوز یا پین های ضربه گیر به درستی اندازه گیری می شوند; در صورت نیاز آنها را کالیبره یا تعویض کنید. بالاخره, لبههای قطعات دستگاه را که با پوستهها تماس دارند صاف کنید - سوراخها یا صفحات نامرتب میتوانند کپسولها را گیر کنند.. پس از تغییرات, با سرعت کمتری اجرا کنید تا وضوح را قبل از بالا آمدن پشتیبان بررسی کنید.
جلوگیری از شکستگی: اگر فرمول شما بسیار مرطوب است از کپسول های HPMC با کیفیت استفاده کنید; آنها رطوبت را بهتر از ژلاتین کنترل می کنند. از خلاء زیاد یا استاتیک که می تواند پوسته ها را خشک کند، خودداری کنید. کنترلهای محیطی را سفت کنید - افزایش دما بالای 25 درجه سانتیگراد یا تغییرات ناگهانی رطوبت میتواند باعث ایجاد ترک شود.. به عنوان یک قاعده, وزن پر کردن و تنظیمات بسته شدن را به حداقل مورد نیاز برای آب بندی مناسب بهینه کنید. این کار از ایجاد "خراش" یا سوراخ های سوزنی در انتهای کپسول ناشی از بسته شدن بیش از حد تهاجمی جلوگیری می کند..
علامت: کپسول ها به طور تصادفی پر شده به نظر می رسند (خیلی سبک) یا بیش از حد پر شده است (خیلی سنگین), عدم موفقیت در بررسی وزن. این ناهماهنگی یکنواختی دوز را نقض می کند و می تواند به معنای رد توسط QC باشد.
علل احتمالی: خطاهای پر کردن وزن اغلب به سیستم دوز یا خواص پودر مربوط می شود. دیسک دوز نامرتب یا فرسوده, پین های ضربه زدن, یا مارپیچ حجم های مختلف پودر را تحویل می دهد. مشکلات جریان پودر بسیار زیاد است: اگر مخلوط دارای توده های رطوبت باشد, دانه بندی ضعیف, یا تفکیک, برخی از کپسول ها پودر بیشتری دریافت می کنند و برخی دیگر کمتر. یک قیف خالی یا سرعت تغذیه آهسته می تواند کپسول ها را به طور متناوب گرسنه نگه دارد. حتی سرعت چرخش حلقه پر در مقابل. عدم تطابق سرعت مارپیچ می تواند باعث پر شدن بیش از حد/کم پر کردن جیب شود.
عیب یابی: با کالیبره کردن مکانیسم دوز روی خود شروع کنید دستگاه پر کردن کپسول. روی پرکننده خودکار, این به معنای بررسی شکاف و فاصله دیسک دوز است(حرف) و پین های کوبیدن. مطمئن شوید که سرعت مارپیچ و سرعت دیسک مطابقت دارند تا تغذیه پودر یکنواخت باشد. اگر مشکل متناوب باشد, قیف پودر را بازرسی کنید: قبل از هشدارهای سطح پایین آن را دوباره پر کنید, و از سیستم تغذیه اطمینان حاصل کنید (ویبراتورها, همزن ها) به آرامی در حال اجرا است. با خشک کردن مخلوط، جریان پودر را بهبود بخشید, افزودن گلایدنت ها (به عنوان مثال. استئارات منیزیم), یا دانه بندی به اندازه ذرات باریک تر.
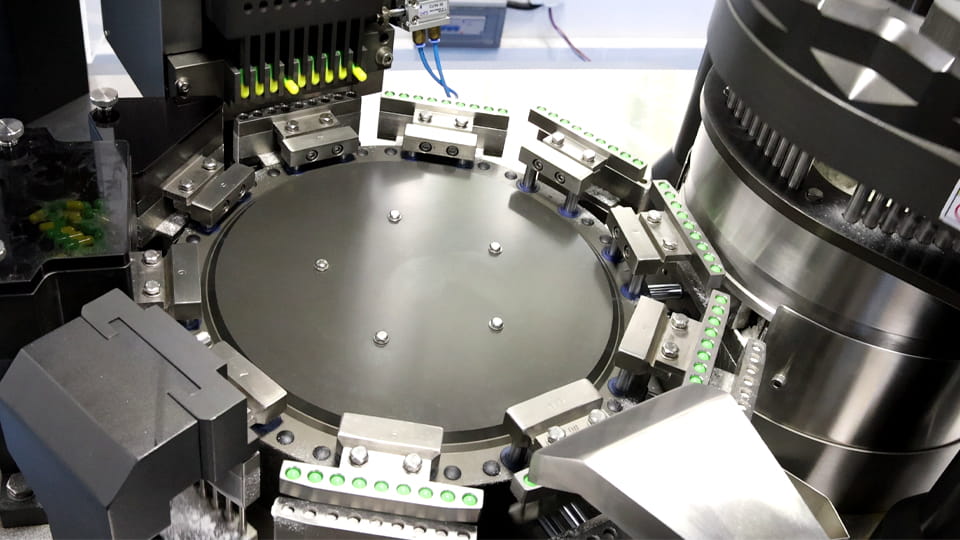
تشکیل و جریان مناسب پودر راب برای دقت دوز بسیار مهم است. پر شدن ناسازگار اغلب از دوزها یا پودرهای کالیبره نشده با اندازه گرانول متغیر است. تصویر یک اپراتور را نشان می دهد که یک دیسک دوز پودر را تنظیم می کند تا اطمینان حاصل شود که هر کپسول مقدار مناسب را دریافت می کند.
عوامل محیطی را نیز رصد کنید: رطوبت بالا می تواند توده پودر را ایجاد کند, در حالی که استاتیک باعث پف می شود. از کنترل کننده های رطوبت استفاده کنید یا در صورت نیاز مواد خشک کننده اضافه کنید. پس از تنظیمات, یک دسته نمونه را اجرا کنید و وزن کپسول را در فواصل زمانی بررسی کنید. اگر کم/بیش از حد تغذیه حتی با پودر خوب و مکانیک تمیز ادامه یابد, خود سیستم دوز (پین یا دیسک) ممکن است به دلیل سایش نیاز به تعویض داشته باشد.
علامت: کپسول ها با پودر قابل مشاهده در قسمت بیرونی خود ظاهر می شوند, یا جریمه هایی را می بینید که در دستگاه جمع می شوند. ممکن است در حین پر کردن یا قفل شدن، مقداری پودر از کپسول بیرون بریزد, تشکیل گرد و غبار ریز(ادامه مطلب: نحوه حل نشتی پودر در پرکننده کپسول?). این اغلب کپسول های "گرد و غبار" نامیده می شود.
علل احتمالی: فرآیند پر کردن می تواند یک "لبه" از پودر باقی بماند که به طور کامل وارد کپسول نمی شود. اگر حلزون به طور تمیز تشکیل نشده باشد, پودر اضافی تف می کند. دلایل آن عبارتند از عمق دیسک دوز اشتباه, تیغه های فرسوده, یا سرعت پر کردن خیلی سریع. پودر رطوبت بالا نیز می تواند چسبیده و بریزد. اگر وجود ندارد پولیش کپسول یا جاروبرقی پولیش خاموش است, پودر شل روی کپسول ها پاک نمی شود. حتی الکتریسیته ساکن می تواند باعث چسبیدن پودر به سطوح شود. خلاصه, شکل گیری ضعیف راب, رطوبت بالا, و جمع آوری ناکافی گرد و غبار مشکوک معمول هستند.
عیب یابی: پین های دوز و ضربه زدن را بررسی کنید: آنها باید قبل از پر کردن پودر را به خوبی فشرده کنند. دنباله کوبیدن یا دیسک دوز را تنظیم کنید تا یک راب محکم تری تشکیل شود. گاهی اوقات استفاده از یک سوراخ دوز کوچکتر یا سرعت پر کردن کندتر کمک می کند. شرایط قیف و خوراک را بررسی کنید: اگر دستور پخت شما تغییر کرد (مکمل جدید) یا دسته جریمه های زیادی دارد, مخلوط را الک کنید یا بیشتر خشک کنید.
از پولیش کپسول اطمینان حاصل کنید (در صورت تجهیز) با سرعت و خلاء صحیح کار می کند. پولیش نه تنها کپسول را تمیز می کند, همچنین پودر شل را به سمت قیف عقب می راند. اگر خط شما فاقد پولیش است, اضافه کردن مکش با ظرفیت بالا در کانال تخلیه را در نظر بگیرید. دستگاه پرکن و مسیرهای تغذیه را به طور مرتب تمیز کنید; حتی توده های کوچک در شکاف ها می توانند شکسته شوند و به کپسول بچسبند.
علامت: کپسول ها یا به درستی قفل نمی شوند یا به صورت کج به هم متصل می شوند (تلسکوپی). همچنین ممکن است محتوایی را مشاهده کنید که از محل اتصال یا باندینگ نشت می کند (روی کپسول های مایع, نوار مهر و موم آسیب دیده است). به نظر می رسد محصولات نامرتب یا کاملاً مهر و موم نشده باشند.
علل احتمالی: ناهماهنگی در ایستگاه بسته شدن از علل شایع است. اگر بخش های بالایی و پایینی ابزار بسته شدن کاملاً هم تراز نیستند, کلاهک می تواند به یک طرف بلغزد (تلسکوپ شده) به جای نشستن کامل. طول پین بسته شدن نادرست یا فشار نیز می تواند کپسول ها را تا حدی قفل کند. پر شدن بیش از حد می تواند درپوش را به طور ناموزون مسدود کند. آلودگی (پودر یا گریس) در رابط کلاهک بدن می تواند یک مهر و موم محکم را متوقف کند. برای کپسول های مایع, یک "باند" از مواد آب بندی اعمال می شود; اگر ارتفاع یا دمای چرخ نواری خاموش باشد, نوار ناقص یا چروکیده خواهد شد.
عیب یابی: اول, تراز مکانیکی را بررسی کنید. از سنج های حسگر یا یک قطعه آزمایشی برای تراز کردن عمق بادامک و حلقه قفل استفاده کنید.. حرکت بسته شدن را طوری تنظیم کنید که پایین هر درپوش همسطح با شیار بدنه باشد. درپوش و گذرگاه بدنه را بررسی و تمیز کنید; حتی یک لکه کوچک بین کلاهک و بدنه بسته شدن را متوقف می کند. برای کیس های تلسکوپ, اطمینان حاصل کنید که هر محفظه کپسول روی دیسکها فاقد شلی جانبی است و بادامکهای زمانبندی صحیح هستند.. چرخ دنده ها یا بلبرینگ های فرسوده ممکن است باعث نمایه سازی نادرست شوند.
در صورت استفاده از کپسول با اندازه های مختلف (طول, قطر), قیف و مجله را طوری تنظیم کنید که فقط یک اندازه تغذیه شود, زیرا تغییرات می تواند باعث عدم تطابق قفل شود. اگر کپسول ها در مسیرهای خوراک "پچ پچ" می کنند, آنها ممکن است به طور ناهموار وارد وصال شوند. نیروی بسته شدن را کاهش دهید و دوباره تست کنید: گاهی اوقات فقط تراشیدن یک دهم میلی متر از طول پین، مشکل قفل را حل می کند.
برای کپسول های پر از مایع: تنظیمات باندینگ را بررسی کنید. یک تست بدون محتوا اجرا کنید تا ببینید آیا باندها به درستی اعمال می شوند یا خیر; تنظیم سرعت چرخ باند, گرمایش, و ضخامت باند. یک نکته خوب از JinLu: اگر نقص باند رخ دهد, بررسی کنید که مواد باند ژلاتین استحکام کششی مناسبی داشته باشد و زود چروک نشود. اگر همه چیز شکست بخورد, پین بسته را بردارید و مجدداً در جای خود قرار دهید.
علامت: محصول نهایی دارای کپسولهایی بدون پودر یا محتویات است - پوستههای کاملاً خالی. این ممکن است بازرسی بصری یا بررسی وزن انجام شود, باعث ایجاد مشکلات کیفیت پایین دستی می شود.
علل احتمالی: مقصر اصلی یک خطا در مرحله پر کردن یا قبل از آن است. اگر جداسازی انجام نشد و یک کپسول خالی (برای مثال, کلاه یا بدنه رایگان) پر شدن را از دست داد اما توسط حذف کننده کپسول خالی خارج نشد, خالی خواهد آمد. مورد دیگر این است که تغذیه پودر قطع شد: گیر کردن در مارپیچ یا مسدود شدن لوله تغذیه می تواند از رسیدن پودر به کپسول در یک ایستگاه جلوگیری کند. ناکارآمدی تلگراف یا سنسور نیز می تواند باعث خالی شدن دستگاه شود (اگر دستگاه فکر می کند که پر شده است اما در واقع پودر دریافت نکرده است).
عیب یابی: خروجی را مشاهده کنید و هر کپسول خالی را به نقطه مبدا خود در دستگاه ردیابی کنید. اجکتور کپسول خالی را بررسی کنید: آیا خیلی شل تنظیم شده یا خاموش است? اجکتور قرار است نیمه های کپسولی را که هرگز به درستی جدا نشده یا حرکت نکرده اند از بین ببرد.. در صورت وجود آن را فعال یا تنظیم کنید. خوراک پودر را بررسی کنید: سطح قیف در آن لحظه پایین است? به دنبال گرفتگی جزئی در مارپیچ یا دیسک دوز باشید. یک خط را آهسته اجرا کنید و از نزدیک تماشا کنید تا گرسنگی را سیر کنید. جاذب های ساکن را که ممکن است پودر به جای جاری شدن در آن بچسبد را تمیز کنید.
اگر مشکل متناوب باشد, زمان بندی را تایید کنید: ببینید آیا پوسته های خالی در همان فاصله ظاهر می شوند یا خیر, نشان دهنده یک لغزش زمان مکانیکی است. اگر یک خالی به طور مداوم در بیرون می آید, بگو, هر مقام بیستم, ممکن است یک غلتک یا سروو از دندان خارج شود. تسمه ها را ببندید و سیگنال های بازخورد رمزگذار را بررسی کنید.
علامت: کپسول ها دو بار در یک محفظه تغذیه می شوند (دو کلاه یا دو بدنه) یا بدون کپسول پرش کنید. به صورت جایگزین, کپسول ها ممکن است در مسیرهای مجله یا خوراک گیر کنند. این منجر به توقف ماشین یا خروجی نامنظم می شود.
علل احتمالی: خطاها در تغذیه کپسول اغلب مکانیکی هستند. در دستگاه پرکن کپسول نیمه خودکار یا دستگاه های دستی, این می تواند بلوک کاشت کپسول یا یک دروازه خوراک خیلی بزرگ باشد. در سیستم های تمام اتوماتیک, چرخ های تغذیه فرسوده, آهنرباها, یا راهنماهای نامناسب باعث تغذیه نادرست می شوند. خلاء بیش از حد در طول تغذیه همچنین می تواند یک کپسول را زودتر از مجله خارج کند, منجر به دو برابر شدن. برعکس, یک مجله یا سینی مسدود شده حلقه پر را از بین می برد.
عیب یابی: برای ماشین آلات ساخت کپسول نیمه اتوماتیک, این مراحل را دنبال کنید: اطمینان حاصل کنید که قیف کپسول بیش از حد پر نشده است - گاهی اوقات کاهش سطح کپسول از دو بار در یک زمان جلوگیری می کند.. دروازه را طوری تنظیم کنید که کپسول ها یکی یکی بریزند; باز شدن خیلی زود باعث دو برابر شدن می شود. بررسی کنید که چرخ دنده دیسک و جهت دهنده کپسول به درستی در موقعیت خود قفل شده باشند. مسیرهای خوراک و مجلات را تمیز کنید: پودر یا روغن های چسبنده می توانند کپسول ها را مسدود کنند. اگر دستگاه شما از تغذیه خلاء استفاده می کند, مکش را کاهش دهید یا نازل های هوا را برای جدا کردن کپسول های گیر کرده اضافه کنید. فنرها یا قطعات لاستیکی موجود در فیدر که فرسوده شده اند را تعویض کنید.
روی ماشینهای دارای کپسول در وان قفل شده یا مجلات پیش پرکننده, اطمینان حاصل کنید که وان ها به سبک و شکل مناسبی هستند. سنسورها یا دوربین هایی را که موقعیت کپسول را تشخیص می دهند بررسی کنید; اگر یکی از سنسورها کثیف یا نامناسب باشد, ممکن است دستگاه فکر کند کپسول وجود دارد در حالی که وجود ندارد, ایجاد خطاهای نمایه سازی.
علامت: در کپسول های سخت پر از مایع (که اغلب دارای یک "بند" ژلاتینی برای بستن کلاهک به بدن هستند), نوار آب بندی ناقص است, اریب, یا لایه برداری. ممکن است لکه یا شکافی در جایی که باند باید باشد مشاهده کنید.
علل احتمالی: باندبندی بد معمولاً در ایستگاه باندینگ پرکننده کپسول مایع یک مشکل است. اگر ارتفاع یا زاویه چرخ نواری اشتباه باشد, باند به طور مساوی اعمال نمی شود. سرعت چرخ نامناسب نسبت به سرعت بطری نیز باعث ایجاد نوارهای نازک یا توده ای می شود. اگر محلول آب بندی (معمولاً مخلوط ژلاتین یا پلیمر است) خیلی گرم یا سرد است, به درستی به هم نمی چسبد. یک چرخ باند فرسوده یا ضخامت باند متفاوت می تواند نقص ایجاد کند. همچنین, در صورتی که کپسولها نامرتب باشند و وارد باندینگ شوند (به دلیل بسته شدن یا مشکلات تغذیه فوق), باندها کج بیرون خواهند آمد.
عیب یابی: اول, مرحله باندینگ را جدا کنید. بدون پر کردن مایع, کپسول های خالی را از طریق باندها بچرخانید و از نزدیک تماشا کنید. ارتفاع و کشش چرخ نواری را طوری تنظیم کنید که فقط با اتصال کلاهک-بدنه تماس پیدا کند. سرعت چرخ را طوری تنظیم کنید که عرض باند بدون کشش با محیط کپسول مطابقت داشته باشد. درجه حرارت را کالیبره کنید: اکثر باندرها به ژل در دمای 40 تا 45 درجه سانتیگراد نیاز دارند. اگر نوارها خیلی نازک هستند, آن را کمی خنک کنید یا غلتک را آهسته کنید; اگر توده, محلول باند را از نظر وجود آشغال بررسی کنید. غلتک های جانبی نگهدارنده کپسول را بررسی کنید: آنها فقط باید کپسول را با سرعت صحیح بچرخانند. بالاخره, اطمینان حاصل کنید که مایع پر شده قبل از باندینگ نشت نمی کند - اگر کپسول ها از قبل خیس ظاهر شوند, باند نمی چسبد. ابتدا هرگونه ریزش پر را برطرف کنید.
اگر پس از تنظیم، گروههای موسیقی همچنان روی کپسولها میرقصند, ریشه ممکن است با اندازه کپسول یا بسته شدن در مراحل قبلی ناسازگار باشد. آن ها را هم بازبینی کنید. در موارد شدید, مواد چرخ باند ممکن است نیاز به تعویض داشته باشد (اگر پوشیده شده باشد). اگر ضخامت سنج نواری برای تأیید تنظیمات موجود است، همیشه از آن استفاده کنید.
زمانی که مشکلی پیش می آید, یک رویکرد سیستماتیک باعث صرفه جویی در زمان می شود. در اینجا یک دنباله پیشنهادی وجود دارد:
یک مهارت کلیدی تشخیص این است که آیا نقص به دلیل آن است یا خیر ماشین یا مواد. در اینجا چند دستورالعمل وجود دارد:
به طور کلی, در صورت امکان با مواد شروع کنید: یک اجرا کنترلی با پودر و کپسول استاندارد شناخته شده را امتحان کنید. اگر عیب ادامه داشت, تقریباً مطمئناً مکانیکی است. برعکس, اگر دسته کپسول دیگری فوراً مشکل را برطرف کند, بعد ماشین خوب بود.
بهترین راه برای کاهش عیوب، جلوگیری از آنهاست. این اقدامات را در نظر بگیرید:
با ترکیب نگهداری پیشگیرانه برنامه ریزی شده با نظارت زمان واقعی, بسیاری از عیوب را می توان قبل از توقف تولید از بین برد.
گاهی اوقات, نقص ها از مشکلاتی ناشی می شوند که فقط سازنده ماشین می تواند حل کند. زمانی که با پشتیبانی سازنده خود تماس بگیرید:
جزئیات قرارداد پشتیبانی خود را در دسترس داشته باشید. هنگام گزارش یک مشکل, با مدل دستگاه و شماره سریال آماده شود, شرح واضح نقص, و هر کد خطا. عکس ها یا فیلم های کوتاه از نقص در عمل می توانند ارزشمند باشند. یک تماس سریع میتواند ساعتها در حدس و گمان بعداً صرفهجویی کند.
نقص پر کردن کپسول می تواند ناامید کننده باشد, اما با یک رویکرد ساختاری می توانید زمان خرابی و ضایعات را به حداقل برسانید. کلیدها هستند نگهداری پیشگیرانه خوب, مواد با کیفیت بالا, و کالیبراسیون دقیق دستگاه. با یادگیری علائم و علل ذکر شده در بالا, مهندسان تولید و اپراتورها می توانند مشکلات را به سرعت تشخیص دهند. وقتی مشکلات پیش میاد, ابتدا مواد را بررسی کنید, سپس تنظیمات تجهیزات. اگر نقص باقی بماند, در استفاده از تخصص سازنده خود دریغ نکنید - بالاخره, همه را دیده اند!
آماده برای تولید کپسول نرم تر? با بسته بندی JinLu تماس بگیرید برای جدیدترین تجهیزات پر کردن کپسول قابل اعتماد و پشتیبانی متخصص. مهندسان ما می توانند به عیب یابی هر مشکل مداوم کمک کنند و درست را توصیه کنند دستگاه پرکن کپسول اتوماتیک یا ارتقاء برای از بین بردن نقص برای همیشه.
ترکهای نوک اغلب به این معنی است که پوسته شکننده شده یا نیروی پرکننده خیلی زیاد است. رطوبت کپسول را بررسی کنید (برای ژلاتین باید 12-15% باشد). اگر یک دسته جدید یا هوای گرمتر است, اتاق را هیدراته کنید. همچنین, پین های بسته را بررسی کنید - یک تنظیم کوچک می تواند نیروی اضافی را کاهش دهد.
افت ناگهانی وزن پر معمولاً نشان دهنده یک مشکل خوراک است. به دنبال مربا در قیف پودر یا سطح پایین قیف باشید. همچنین بررسی کنید که همزن قیف در حال کار باشد. در صورت جابجایی دیسکهای دوز، دوباره کالیبره کنید. اگر پودرها به دلیل رطوبت جمع شدند, صفحه نمایش داده و آنها را خشک کنید.
تغذیه دوبار معمولاً با تنظیم دروازه تغذیه کپسول یا زمان مکانیزم کاشت ثابت می شود. در راهنمای نیمه خودکار ما, راه حل این بود که چرخ کاشت را کند کنیم و بلوک مرتب سازی را به گونه ای تنظیم کنیم که هر کپسول یک به یک در مرکز قرار گیرد. همچنین مطمئن شوید که قیف بیش از حد پر نشده است, و آن خلاء در خوراک خیلی قوی نیست (که می تواند دو را همزمان بکشد).
به طور معمول بدون تغییر کامل نیست. طول / قطر کپسول های مختلف اغلب نیاز به جایگزینی کل ابزار دارد (قطعاتی مانند صفحات قطعه, حلقه های پر کردن, بادامک ها). اجرای سایزهای مختلط بدون ابزارآلات مجدد منجر به تغذیه نادرست و خرابی در بسته شدن می شود. همیشه برای هر قالب کپسول اجراهای جداگانه برنامه ریزی کنید.
پارازیت پیشرونده می تواند نشان دهنده گرمای بیش از حد یا جابجایی دستگاه باشد. بررسی کنید که آیا روغنکاری نیاز به شارژ دارد یا موتور در حال گرم شدن و از دست دادن قدرت است. همچنین, مسیرهای کپسول را برای تجمع باقیمانده بررسی کنید. انبساط حرارتی می تواند باعث سفت شدن قطعات شود; یک تست خنککننده طولانیتر ممکن است مشکلاتی را نشان دهد.
مراجع:
1.PubMed —— بررسی عوامل مختلف موثر بر کپسولاسیون در دستگاه پرکن اتوماتیک کپسول درون کلاهی
2.PubMed —— اثرات ویژگیهای مواد بر وزن پر کپسول و تغییر وزن در ماشینهای نازل دوزاتور
3.ScienceDirect—— تأثیر ویژگیهای مواد و پارامترهای فرآیند بر یکنواختی بستر پودر در طی فرآیند پر کردن کپسول دوزاتور کم
4.ResearchGate —— عیوب کپسول و درمان برای صنایع داروسازی
5.مجله PDA علم و فناوری دارویی —— توسعه یک طرح کنترل فرآیند برای کاهش تغییرات وزنی کپسول ها
6.ScienceDirect—— پر کردن پودر در کپسول های ژلاتینی سخت روی دستگاه پرکن تامپ