Imagina que has aumentado la velocidad de tu máquina rotatoria de prensa de tabletas (una máquina prensadora de pastillas o una máquina compresora de tabletas) para aumentar la producción y, de repente, las tabletas empiezan a volverse blandas, agrietado, o tapando. Qué pasó? En una prensa rotativa de alta velocidad, tiempo de permanencia – el tiempo que cada tableta pasa bajo compresión máxima – se ha reducido. El tiempo de permanencia es simplemente el período durante el cual la parte plana del cabezal del punzón está en pleno contacto con el rodillo de compresión.. En términos prácticos, son los milisegundos de presión que recibe cada tableta. Controlar bien el tiempo de permanencia, y te vuelves fuerte, tabletas consistentes; apurate, y corres el riesgo de sufrir defectos.
El tiempo de permanencia en la compresión de tabletas es un parámetro crítico. Influye directamente en la dureza de la tableta., resistencia a la tracción, y tasas de defectos (como tapar, laminación, o friabilidad). También se relaciona con la velocidad de la prensa y opciones de herramientas. En este artículo, desglosaremos qué es el tiempo de permanencia, como se calcula, por qué es importante para la calidad de la tableta, y cómo puedes gestionarlo en tu tableta rotativa (máquina de hacer tabletas). Compartiremos conocimientos de la industria y estudios recientes para brindarle una imagen clara, sin la jerga de los libros de texto.. Vamos a sumergirnos.
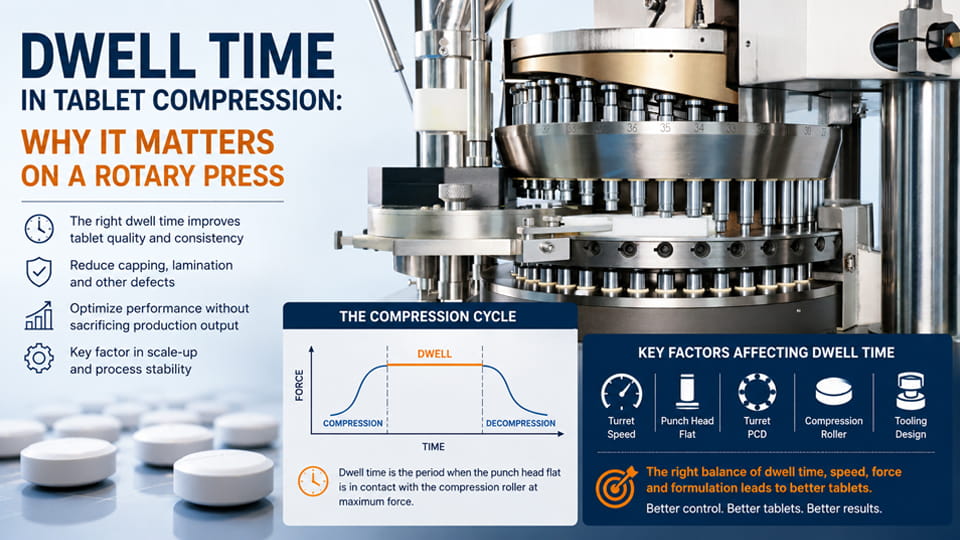
tiempo de permanencia es el tiempo que la parte plana del cabezal del punzón permanece en contacto con el rodillo de compresión durante la formación de la tableta. Una definición común es: el período durante el cual la fuerza de compresión está por encima de aproximadamente 90% de su valor máximo. En una máquina prensadora de tabletas rotativa, eso sucede justo después del llenado de polvo y precompresión, cuando ambos golpes se bloquean con toda su fuerza y comprimen el polvo.
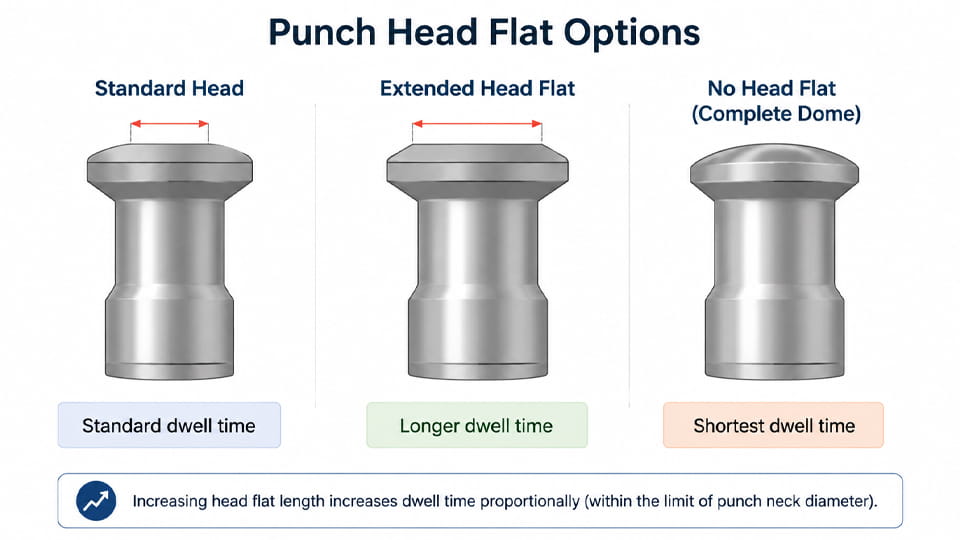
Por ejemplo, una prensa de tabletas JinLu (410 mmPCD) corriendo en 50 RPM con un estándar 9.525 mm punzón plano da aproximadamente 8.9 ms de permanencia. Si cambias a un extendido 15 mm plano (misma velocidad), la permanencia salta a ~14,0 ms, aproximadamente un 50% aumentar. Puedes ver cómo el diseño de herramientas juega un papel importante..
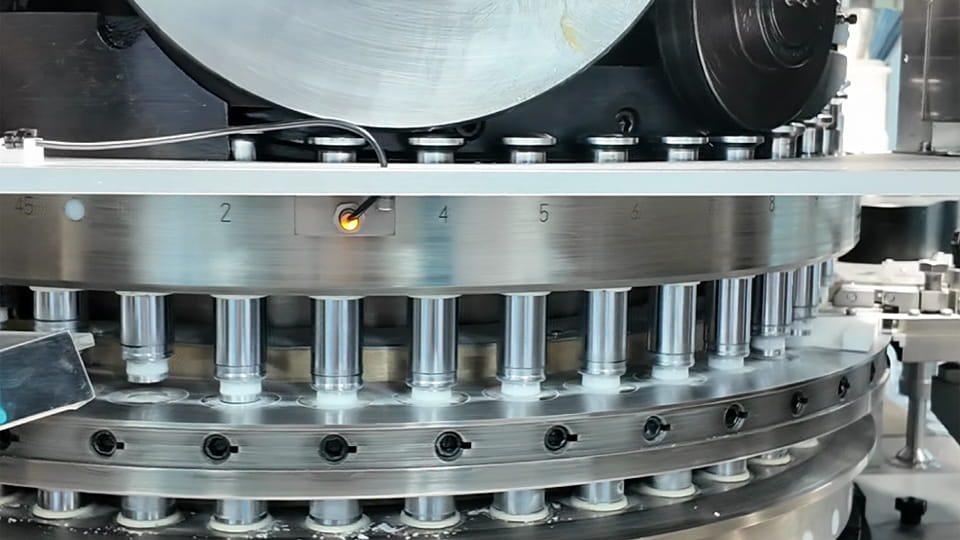
En una tableta giratoria, velocidad de la torreta (RPM) y el tiempo de permanencia están inversamente relacionados. Cuanto más rápido gira la torreta, cuanto más corto sea el tiempo de permanencia por golpe. Piensa en ello como el obturador de una cámara.: cuanto más rápido se mueve, menos tiempo se expone cada toma. En una tableta multiestación , todos los punzones pasan debajo del rodillo una vez por rotación de la torreta, entonces:
Por ejemplo, una prensa en 30 RPM podría dar 15 ms habitar (solo como una ilustración), pero en 60 RPM solo serían ~7,5 ms. Muchos fabricantes de tabletas notan esta compensación: acelerar la máquina, y las tabletas pueden ablandarse o comenzar a taparse a menos que ajuste algo más. Como señala una guía de Jinlu, “Una mayor velocidad de la torreta significa un tiempo de compactación más corto, por lo que es posible que se necesite más precompresión para compensar la pérdida de permanencia”.. En breve, Impulsar las RPM para la producción se logra a expensas del tiempo de permanencia: una cualidad clave versus. saldo de cantidad.
El tiempo de permanencia es importante porque controla cuánto tiempo el lecho de polvo está bajo presión máxima.. Una permanencia más prolongada permite que las partículas se deformen, arreglar de nuevo, y unirnos más profundamente. demasiado corto, y las tabletas pueden no formar enlaces fuertes. Estas son las principales razones por las que el tiempo de permanencia es un parámetro crítico en la compresión de tabletas:
Punto clave: El tiempo de permanencia es uno de los factores clave. (con fuerza de compresión y formulación) que determina la calidad de la tableta. Los fabricantes suelen resolver los problemas ajustando el tiempo de permanencia.: "Muchas formulaciones de tabletas son sensibles a la permanencia y requieren más tiempo de compresión para garantizar que salgan de la prensa sin fallas". En suma, El tiempo de permanencia adecuado ayuda a lograr la dureza objetivo evitando al mismo tiempo defectos como tapado o agrietamiento.
Cuando el tiempo de permanencia es demasiado corto para una formulación determinada, Pueden aparecer defectos comunes en las tabletas.. En términos sencillos, el polvo no se exprime lo suficiente. Algunos efectos incluyen:
Sin embargo, es importante tener en cuenta que el efecto puede ser dependiente del material. Un estudio reciente que utilizó un simulador de compactación encontró que dentro del rango de tiempo de permanencia real de las prensas modernas (aproximadamente 10 a 100 ms), el impacto en la resistencia de la tableta puede ser “marginal a inexistente según el material”. En otras palabras, para algunos materiales, hay un umbral más allá del cual la permanencia adicional no cambia mucho. Este estudio incluso concluye que en la práctica solo tasa de deformación (velocidad) asuntos en una escala de tiempo realista. Pero en general, si sus tabletas comienzan a mostrar grietas, puntos blandos, o propiedades desiguales cuando acelera la prensa, El tiempo de permanencia más corto es a menudo el culpable..
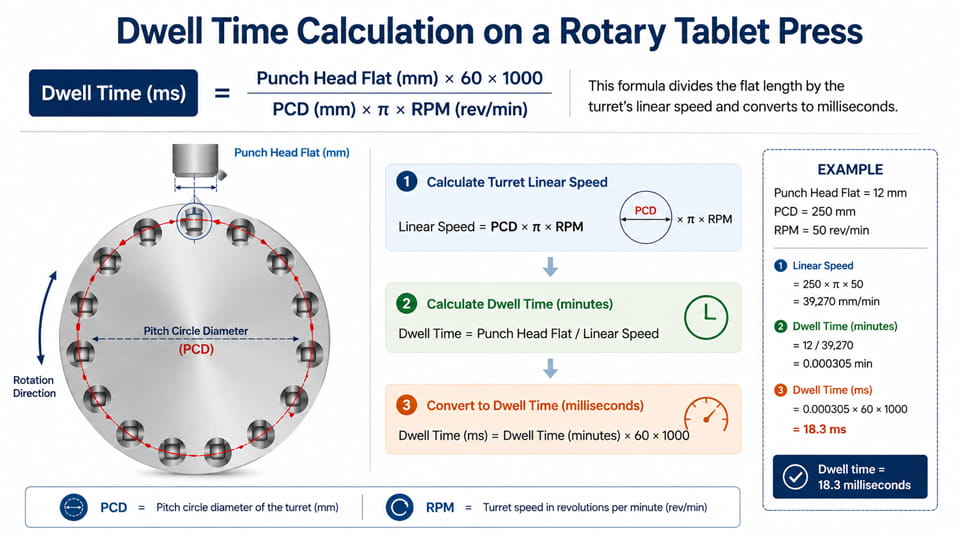
Dado que el tiempo de permanencia depende de la geometría y la velocidad del punzón, podemos calcularlo con una fórmula simple. Las referencias de la industria dan la geometric dwell time (GDT) como:
tiempo de permanencia (EM) = (Punch head flat diameter (milímetros) × 60 × 1000) / (π × PCD (milímetros) × RPM)
Dónde PCD is the pitch circle diameter of the turret, y RPM is the turret speed in revolutions per minute. This formula basically divides the flat length by the turret’s linear speed and converts to milliseconds.
Por ejemplo, a JinLu technical bulletin shows that on a 410 mm turret at 50 RPM, a standard 9.525 mm flat yields about 8.88 EM, mientras un 15.0 mm extended flat yields about 13.98 EM. That matches the formula above. En la práctica, you often see charts or calculators based on this formula; larger punch flats and bigger turrets (larger PCD) give longer dwell at the same RPM.
Ejemplo: Suppose you have a punch with a 6 mm flat on a press with 350 mm PCD running at 120 RPM. Plug into the formula:
Dwell (EM) ≈ (6 × 60,000) / (π × 350 × 120) ≈ (360000) / (131946) ≈ 2.7 EM.
Solo 2.7 ms habitar! Drop the RPM to 60, and dwell doubles to ~5.4 ms. Or increase the head flat to 12 milímetros, and dwell doubles again. Estos simples cálculos ayudan a R&Los ingenieros de D y producción comprenden cómo las opciones de diseño afectan la permanencia..
Más allá de la velocidad de la torreta, Varios factores influyen en el tiempo de permanencia real en una prensa.:
En breve, para aumentar el tiempo de permanencia sin ralentizar la torreta, normalmente aumentas el cabezal del punzón plano (o utilizar golpes extendidos/elípticos) o utilizar una prensa con un diámetro de torreta mayor. Proveedores de herramientas modernas (como Jinlu) Ofrece punzones planos extendidos que se adaptan a las levas existentes.. La solución más sencilla suele ser esta, como señala JinLu, “aumentar el diámetro del cabezal es la forma más sencilla de prolongar el tiempo de permanencia sin disminuir la velocidad de la torreta”.
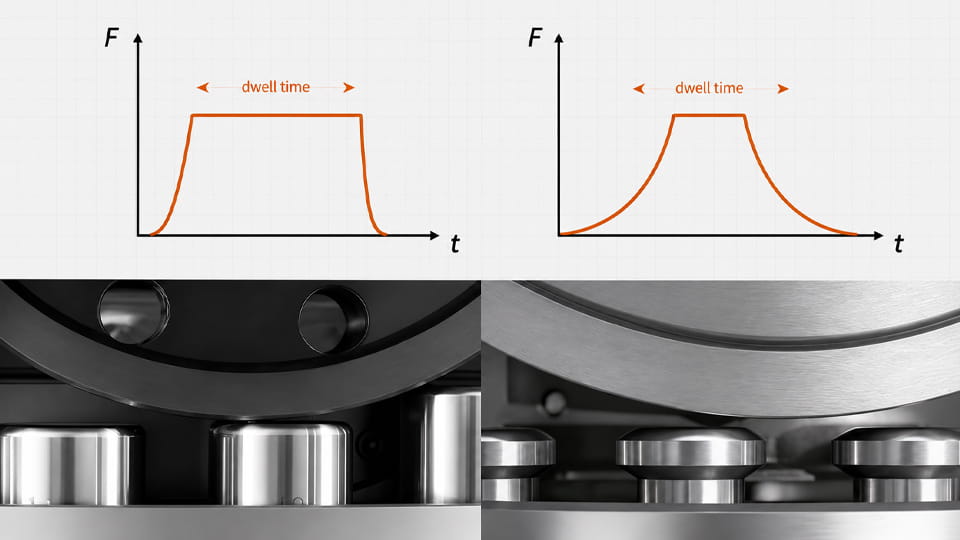
Es útil distinguir geométrico dwell (calculado a partir de la geometría del equipo) de force-based dwell (el momento real en que una tableta experimenta la fuerza máxima). La permanencia geométrica es lo que se calcula con la fórmula anterior.. Pero en la práctica, la fuerza máxima no es instantánea: aumenta ligeramente, especialmente con materiales elásticos o con diferentes índices de compresión.
R reciente&D destaca esto: a 2024 estudio comparó la permanencia geométrica (GDT) al tiempo de permanencia medido por un simulador de compactación (DTF) cuando la fuerza está por encima 90%. Descubrieron que el DTF varía tanto con la fuerza de compresión como con la formulación.. En otras palabras, si configura la prensa a ciertas RPM, el verdadero “tiempo arriba 90% fuerza” puede ser más corta que el GDT si la tableta es rígida o si la rampa de fuerza es lenta. La diferencia en DTF entre formulaciones se redujo a medida que aumentó la fuerza de compresión., lo que significa que una fuerza alta tiende a utilizar más tiempo geométrico disponible.
Implicación: Los cálculos geométricos son una buena base, pero para predicciones precisas (especialmente en R&D y ampliación) uno debe considerar el comportamiento de compresión real. Muchos expertos sugieren medir los perfiles de fuerza versus tiempo para una formulación si la permanencia es crítica.. Aún, para la mayoría de las necesidades de producción, La permanencia geométrica y los cambios extendidos de herramientas son suficientes para configurar el proceso..
Ralentizar la prensa es la mejor manera de alargar la estancia, pero reduce el rendimiento. Aquí hay estrategias para vivir más manteniendo alta la producción:
En breve: Las cabezas planas extendidas y las herramientas optimizadas son la solución ideal. Como dice un experto de la industria, “Las herramientas planas con cabezal elíptico… aumentan el tiempo de permanencia en una prensa existente sin modificaciones costosas”. Esto le permite mantener la misma velocidad de torreta y levas mientras aumenta la permanencia.. Los propios productos de Jinlu promocionan diseños de “prensado con mayor tiempo de permanencia” precisamente por esta razón.
Es tentador pensar “simplemente aplicar más fuerza” para compensar la breve pausa., pero eso tiene limites. A veces, más fuerza puede mejorar la resistencia de la tableta, pero también aumenta la tensión en las herramientas y puede empeorar el taponado si atrapa aire.. Jinlu observa un aumento del tiempo de permanencia puede reducir la fuerza necesaria para una determinada dureza de la tableta. En cambio, si aumentas la fuerza sin detenerte, corre el riesgo de tener problemas de expulsión y defectos de estampado.
La investigación moderna añade un matiz: en lugar de permanecer solo tiempo, tasa de deformación (relacionado con la velocidad de compresión) suele ser el factor clave en las escalas de producción. la comida para llevar: simplemente aumentar la fuerza no siempre equivale a una mejor tableta, especialmente si la permanencia es muy corta. Un enfoque equilibrado (fuerza de compresión moderada con suficiente permanencia) suele ser mejor para la calidad y la vida útil de la herramienta..
Ampliando desde una R&La prensa D o piloto para una prensa rotativa comercial es notoriamente complicada. Una razón principal: el tiempo de permanencia en la prensa de laboratorio (a menudo de baja velocidad o de una sola estación) suele ser mucho más largo que en la prensa de producción de alta velocidad. Si una formulación es sensible a la permanencia, una receta que se veía bien en el laboratorio podría taparse o ablandarse a escala.
para manejar esto, los expertos aconsejan:
En resumen, Siempre verifique la fuerza de la tableta cuando pase a la velocidad de producción.. Si las tabletas se debilitan a altas RPM, la morada perdida es probablemente la culpable. Algunos R&Los equipos D incluso ajustan las formulaciones (carpetas, lubricantes) para reducir la sensibilidad de permanencia antes de ampliar.
Dado que el tiempo de permanencia está directamente relacionado con el diseño de la prensa, influye en la selección del equipo. Para producción de alta velocidad, considerar:
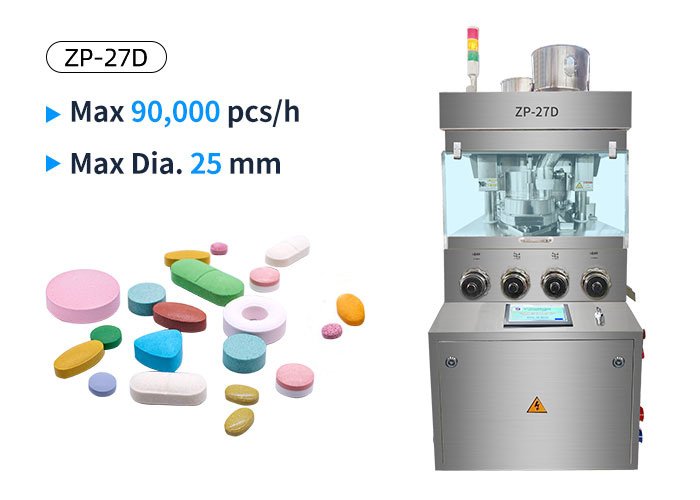
Al final, pregúntate a ti mismo: ¿Necesita 100.000 comprimidos/hora? 8 mm de diámetro, or will 60k suffice for the same yield? Choosing the right press is a trade-off between speed and dwell, and the best machine is one that gives you the needed quality at your desired output.
tiempo de permanencia – the milliseconds of squeeze in tablet compression – might be a small thing, but it has a big impact. It affects dureza de la tableta, friabilidad, and defects like capping or lamination. In high-speed tablet manufacturing, dwell time connects the dots between press speed, diseño de herramientas, y calidad de tableta. A short dwell can spell soft or defective tablets; a well-managed dwell can make tough formulations work at scale.
The good news is that dwell time is also manageable. By understanding the factors (turret RPM, punch flat size, press design) and applying fixes like extended punches or optimized pre-compression, you can hit both your quality and production targets. Remember to calculate expected dwell using the punch flat and turret specs, and always validate at scale with real measurements. As recent research confirms, strain rate and formulation are also key – but even then, proper dwell time often makes a qualitative difference.
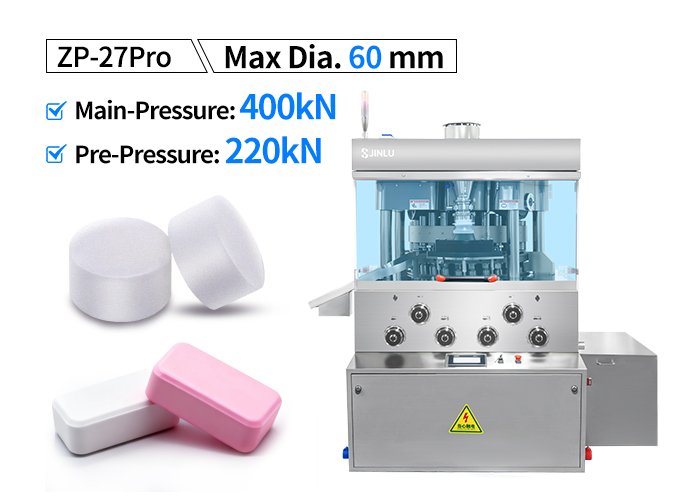
If your production has dwell-sensitive issues, tomar medidas. Try larger head flats, adjust pre-compression, or consult with equipment experts. Jinlu Packing’s prensas de tabletas rotativas de alta velocidad and tooling are designed with these factors in mind – for example, the 400kN pill tablet press machine incorporates a “Longer Dwell Time Pressing Design” to ensure full compression. Our engineers can help you find the right machine and setup so that dwell time helps you, not hurts you.
Ready to optimize your tablet production? Contacte a Jinlu Packing hoy. Our team can review your formulation and press parameters, suggest the ideal turret speed or tooling changes, and even run trials on our in-house presses. We offer a range of prensas rotativas de tabletas – from benchtop models to high-output systems – all engineered for reliable dwell time control. Don’t let short dwell undermine your tablets. Reach out now and let’s ensure every pill that comes off your press is strong, intact, and exactly what you need.
Dwell time in tablet compression is the period during which the flat portion of a punch head remains under the main compression roller during tablet formation. It is usually measured in milliseconds (EM). On a rotary tablet press, dwell time is mainly influenced by punch head geometry, velocidad de la torreta, and press geometry.
Dwell time is important because it affects how a formulation responds to compression, particularly at higher production speeds. A shorter dwell time can reduce the time available for consolidation and may contribute to lower tablet strength or defects such as capping and lamination in dwell-sensitive formulations. Sin embargo, its effect depends on the formulation and should be evaluated together with compression force, tasa de deformación, estampación, and other process parameters.
Increasing turret speed generally reduces dwell time because the punch heads move across the compression rollers faster. Lowering the turret RPM increases dwell time but also reduces tablet production throughput. Por lo tanto, tablet manufacturers need to balance press speed with tablet quality and process capability rather than simply running the tablet press at its maximum RPM.
A commonly used geometric calculation is:
tiempo de permanencia (EM) = (Punch head flat × 60 × 1000) / (PCD × π × RPM)
Aquí, punch head flat and PCD are measured in millimeters, while RPM represents turret speed. Por ejemplo, con un 12 mm punch head flat, 250 mmPCD, y 50 RPM, the calculated geometric dwell time is approximately 18.34 EM. This calculation describes geometric dwell time; actual force-based dwell time can differ depending on the press and compression conditions.
The main factors include turret speed, punch head flat geometry, diámetro del círculo primitivo (PCD), diseño de herramientas, and tablet press geometry. Increasing turret speed generally shortens dwell time, while a larger punch head flat generally increases the geometric dwell period. Press design and tooling configuration also influence the actual compression profile.
Longer dwell time can improve tablet strength for some formulations by allowing more time under compression, but it does not automatically produce harder tablets in every case. Tablet hardness and tensile strength also depend on formulation properties, fuerza de compresión, tasa de deformación, estampación, and other process conditions. Por lo tanto, dwell time should be optimized for the specific formulation rather than maximized by default.
Insufficient dwell time can contribute to capping or lamination in formulations that are sensitive to compression speed and short compression periods. Sin embargo, these defects can have multiple causes, including air entrapment, elastic recovery, propiedades de formulación, inadequate precompression, fuerza de compresión, lubricación, and tooling condition. Dwell time should therefore be investigated as part of a broader compression troubleshooting process.
Options may include using tooling with a larger punch head flat, optimizing punch and compression-roll geometry, using appropriate precompression, or selecting a rotary tablet press designed to provide a suitable compression profile. Simply reducing turret speed is the most direct way to increase geometric dwell time, but it also lowers throughput. The best solution depends on the formulation, estampación, tamaño de la tableta, and required production rate.
Dwell time is specifically associated with the period when the flat portion of the punch head is in contact with the compression roller and the punch is not changing its vertical position relative to the roller. Compression time is a broader term that can describe the period over which compression occurs. Por lo tanto, dwell time should not automatically be treated as identical to total compression time.
Dwell time is important during scale-up because changing from an R&D or laboratory tablet press to a production rotary tablet press can change turret speed, punch geometry, compression conditions, and the time available for compaction. If the production press operates with a substantially different compression profile, dureza de la tableta, resistencia a la tracción, friabilidad, or defect rates may change. Comparing relevant compression conditions during scale-up can therefore help identify potential problems before full-scale production.
Referencias:
1.Investigation on the effects of dwell time and loading strain rate on powder compaction and tablet properties: A compaction simulator study —— Ciencia Directa
2.Tiempo de permanencia en la tableta: tiempo de permanencia según fuerza versus tiempo de permanencia geométrico —— taylor & Francisco en línea
3.Influence of extended dwell time during pre- and main compression on the properties of ibuprofen tablets —— Biblioteca Nacional de Medicina
4.Influence of the Punch Head Design on the Physical Quality of Tablets Produced in a Rotary Press —— Biblioteca Nacional de Medicina
5.Role of dwell on compact deformation during tableting: an overview —— Monash University
6.Compression physics in the formulation development of tablets —— Biblioteca Nacional de Medicina