En la producción de tabletas, es posible que vea un lote con una variación muy ajustada en el peso de las tabletas, sin embargo, los resultados de laboratorio muestran un problema de uniformidad del contenido.. ¿Cómo puede el peso de la tableta parecer constante mientras la cantidad de API en las tabletas individuales aún varía??
La respuesta se vuelve especialmente importante para las tabletas de dosis bajas.. Cuando una tableta contiene sólo unos pocos miligramos de API, incluso un pequeño cambio en Distribución de API puede crear una diferencia relativamente grande en la dosis, mientras que el peso total de la tableta permanece casi sin cambios. En otras palabras, un peso constante de la tableta no significa automáticamente un contenido API consistente.
Aquí es donde la diferencia entre uniformidad de contenido y variación de peso asuntos. En este artículo, veremos cómo se evalúan los dos, por qué formulaciones de dosis bajas Son más sensibles a los problemas de mezcla y segregación., y como alimentarse, el relleno, y la configuración de la prensa de la tableta puede afectar el resultado. También cubriremos la USP <905> requisitos y pasos prácticos de solución de problemas para la situación común de peso normal de la tableta pero falta de uniformidad del contenido.
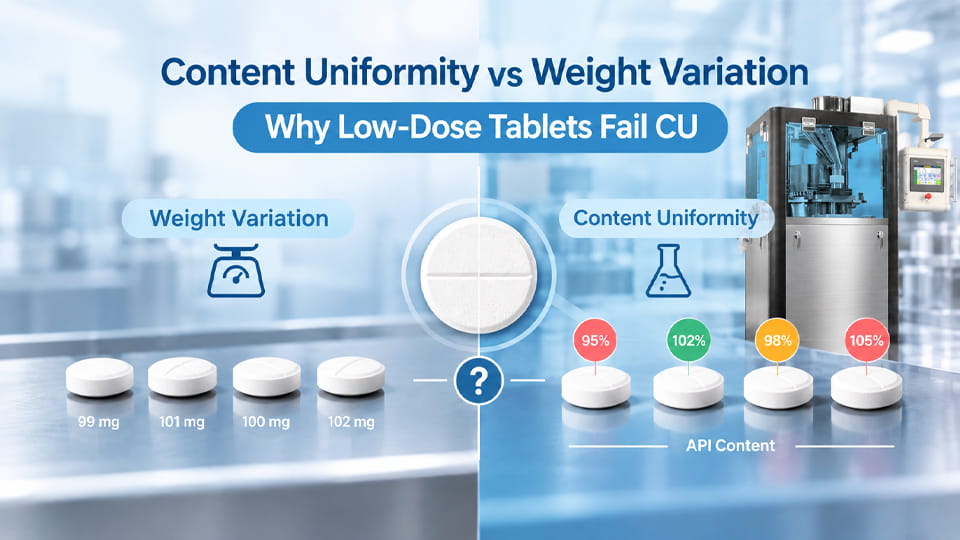
Variación del peso de la tableta y Uniformidad de contenido Son dos pruebas de calidad en la fabricación de tablets., pero miden cosas diferentes:
En pocas palabras, La variación de peso verifica la consistencia de la masa., mientras La uniformidad del contenido comprueba la consistencia de la dosis del fármaco.. Para tabletas de dosis altas (donde la API constituye la mayor parte del peso), las dos pruebas a menudo se alinean. Si no fuera por dosis baja tabletas, puedes tener pesos idénticos con cantidades API muy diferentes.
| Prueba | Qué mide | Cuando se usa |
|---|---|---|
| Variación de peso | Uniformidad de la masa total de la tableta. | Se utiliza para dosis altas o comprimidos grandes. (según los límites de la USP) |
| Uniformidad de contenido | Uniformidad del contenido API por tableta | Requerido para medicamentos potentes o en dosis bajas. (API <25 mg o <25% de masa de tableta) |
Como muestra la tabla, la diferencia clave es lo que se está midiendo. Farmacopeas (USP, Ph.Eur., etc.) generalmente permiten pruebas de variación de peso solo cuando el API es lo suficientemente alto (≥25 mg y ≥25% del peso del comprimido); de lo contrario, la prueba de uniformidad del contenido es obligatoria. En la práctica, Esto significa que muchas formulaciones potentes o de dosis baja deben someterse a CUT..
La prueba de variación de peso (También llamado “uniformidad de peso”.) simplemente verifica que el diferencias de peso entre tabletas caer dentro de un rango estricto (Por ejemplo, ±5% para tabletas >324 mg). Pesar una muestra de tabletas. (generalmente 20), calcular el promedio, y confirme que no más de 2 las tabletas se desvían más allá del límite. si lo hacen, o una tableta se desvía en más de 2 veces el límite, el lote falla.
La variación de peso es una verificación rápida durante el proceso del proceso de compresión y sistema de alimentación. La suposición es: si cada tableta pesa casi lo mismo, y la mezcla es uniforme, entonces cada tableta debe contener la misma masa de API. Esto es válido para tabletas de dosis altas donde el API es una fracción grande.. pero lo hace no medir directamente el contenido de drogas. En otras palabras, WVT es un indicador indirecto de la consistencia de la dosis., dependiendo de que la mezcla esté bien mezclada.
En contraste, la prueba de uniformidad de contenido (USP 905) mide directamente cuánta API hay en cada tableta. un conjunto (típicamente 10) de tabletas se prueban individualmente (p.ej. ensayo de HPLC), y cada resultado se compara con la afirmación de la etiqueta. USP <905> permite que el contenido de cada tableta sea del 85 al 115 % de la etiqueta y que el lote cumpla con un valor de aceptación estadística (DE) eso depende de la media y la variabilidad.
La uniformidad del contenido es la verdadera prueba de precisión de la dosis. Detecta cualquier distribución desigual de API que el peso por sí solo pasaría por alto.. Por definición, es más sensible a los medicamentos en dosis bajas. En la práctica, si una tableta de dosis baja “pasa” la variación de peso pero no pasa el ensayo, el lote aún no cumple. Las directrices de la USP y la ICH exigen un CUT estricto para estos casos.

Cifra: La variación de peso evalúa la masa unitaria de dosis., mientras que la uniformidad del contenido evalúa directamente el contenido de sustancia farmacológica de las unidades individuales. Los pesos idénticos de las tabletas aún pueden ocultar diferencias en el contenido de la API cuando la API no está distribuida uniformemente.. (Ejemplo: dos 100 mg comprimidos ambos de peso 100 mg puede tener 1 mg frente a 3 mg de API.)
El meollo del problema son las matemáticas y la física simples.: Las pequeñas diferencias absolutas de API son enormes diferencias porcentuales cuando la dosis es pequeña.. Una pequeña variación en la mezcla puede convertirse en una gran variación en la dosis..
Por ejemplo, imagina un 100 tableta de mg formulada para contener 2 mg de API (2% de peso total). Si una tableta se agarra 1.8 mg de API y otro 2.2 mg, todavía están dentro de ±2 mg del 100 mg de peso (±2%). La prueba de variación de peso. (±5% permitido) no ve ningún problema. Pero en términos de dosis, una tableta está en 90% de etiqueta (1.8 mg frente a 2.0 mg) y otro en 110% (2.2 mg). Eso fácilmente podría fallar en la aceptación del CUT (especialmente si alguna tableta cae fuera del 85-115%).
| Tableta | Peso (mg) | API real (mg) | Porcentaje de etiqueta |
|---|---|---|---|
| A | 100 | 1.8 | 90% |
| B | 100 | 2.2 | 110% |
En esta ilustración, ambas tabletas pasan variación de peso (100 mg cada uno), pero el El contenido de la API varía desde 90% a 110% de objetivo. Si el contenido de una tableta cae por debajo 85% o superior 115%, el lote falla CORTE. Esta discrepancia ocurre porque el API es una pequeña fracción de la tableta. Incluso pequeñas fluctuaciones absolutas en cómo se dispersa la API (debido a la heterogeneidad o segregación de la mezcla) conducir a un gran porcentaje de errores en la dosis.
En contraste, si la API fuera 50 mg por tableta (50% de peso), a 0.4 El cambio de mg es solo <1% Cambio de peso: insignificante tanto en las pruebas de peso como en las de contenido.. pero en 2 mg, eso mismo 0.2 El cambio de mg se convierte en 10% de dosis. Esta es la razón el peso constante por sí solo no puede garantizar la uniformidad de la dosis en comprimidos de dosis bajas.

Las pautas regulatorias detallan cuándo se permite cada prueba. Bajo USP <905> (Uniformidad de unidades de dosificación), una tableta puede utilizar la prueba de variación de peso más sencilla sólo si la dosis de API es al menos 25 mg y al menos 25% de la masa de la tableta (para tabletas no recubiertas o finamente recubiertas). Si no se cumple alguna de las condiciones (p.ej. a 10 mg de API en un 200 La tableta de mg es solo 5% API), Se requieren pruebas de uniformidad del contenido..
En la práctica, la mayoría de las tabletas de dosis bajas entran en el régimen de uniformidad de contenido. Según las reglas de la USP, usted ensayara una muestra de 10 tabletas y calcular el valor de aceptación (DE). Brevemente, APAGADO = |M − X̄| + k·RSD, donde M es el objetivo (generalmente 100%) y X̄/RSD son la media y la desviación estándar relativa de los ensayos.. Los límites de la USP suelen ser equivalentes a que cada tableta tenga entre el 85% y el 115% de la etiqueta y el AV ≤ 15 (esto garantiza ≤6% de RSD si todas las tabletas están dentro del 85-115%).
Punto clave: Si la API de su tableta está por debajo del 25 umbrales de mg/25%, tú no puedo confiar únicamente en la variación del peso. Incluso si no estás estrictamente bajo 25% por peso, API en dosis extremadamente bajas o activos potentes (como hormonas) generalmente requieren pruebas de CU. Muchas empresas también eligen CU para medicamentos de liberación sostenida o de índice terapéutico estrecho..
Cuando falla la uniformidad del contenido mientras el peso parece estar bien, generalmente se remonta a problemas de mezcla y manejo de materiales. Los culpables comunes incluyen:
En breve, cualquier etapa que altere la mezcla uniforme – mezclando, transfiriendo, alimentación: riesgos de uniformidad del contenido. Las formulaciones en dosis bajas no toleran ni siquiera los errores más pequeños. (Por ejemplo, La FDA enfatiza que “la adecuación de la mezcla para asegurar uniformidad y homogeneidad” debe ser parte de los controles del proceso.) Abordar estas causas fundamentales generalmente significa revisar el diseño de la formulación y los pasos del proceso..

La elección y configuración de la comprimidora en sí es fundamental., especialmente para productos en dosis bajas. Los factores clave relacionados con la prensa incluyen:
En la práctica, uno de los mejores medidas preventivas está seleccionando una máquina formadora de tabletas y herramientas adecuadas para polvos con riesgo de segregación. Por ejemplo, prensas de tabletas rotativas con alimentadores de fuerza ajustables y continuo Los controles de velocidad te dan más influencia.. Nuestro Máquina de prensa de tabletas puede producir hasta 950,000 comprimidos/hora manteniendo la precisión del llenado. Admite operación de alta velocidad pero también permite la personalización. (moldes, configuración del alimentador, sincronización de velocidad) para formulaciones difíciles. Al solucionar problemas de CU, inspección de la configuración de la prensa – ajuste del alimentador, condición de la paleta, limpieza del troquel – es esencial.

Si su lote muestra una distribución de peso normal pero resultados deficientes en el ensayo de CU, una investigación específica puede identificar el eslabón débil. Aquí hay un esquema de solución de problemas:
Utilice una tabla como la siguiente para mayor claridad.:
| Indicador / Síntoma | Posible causa | Controlar / Acción |
| CON fallar, pase WV | Mezcla no homogénea (segregación) | Uniformidad de la mezcla de prueba; volver a mezclar o reprocesar la mezcla |
| CON deriva (inicio vs fin) | API asentándose en la tolva/marco de alimentación | Tabletas de muestra a lo largo del experimento; frecuencia de llenado de mezcla/tolva |
| Tabletas con valores atípicos ocasionales | Bultos u obstrucciones en la tolva | Inspeccionar el sistema de alimentación; limpiar las paredes de la tolva; mezcla tamizada nuevamente |
| Alta variabilidad entre tabletas | Desajuste en el horario de alimentación/residencia | prensa lenta; ajustar la velocidad de la paleta del alimentador; comprobar el equilibrio de la torreta |
| Buena mezcla pero CU aún no funciona | API apegándose al punzón/morir, o error de ensayo | Herramientas limpias; verificar la precisión del ensayo; considerar problemas de adsorción |
Aislando sistemáticamente variables, normalmente puedes averiguar si se trata de un problema de formulación (mezcla) o un problema con la máquina/alimentación. A veces, la solución es tan simple como hacer funcionar la prensa para tabletas más lentamente o agregar un paso de mezcla adicional..
La prevención de fallos de CU comienza en el desarrollo. Aquí hay estrategias probadas:
El lema general es: "Mezclarlo bien o mezclarlo mal". Invertir tiempo para optimizar la mezcla y la configuración del alimentador durante el desarrollo puede evitar que un lote falle en el control de calidad..
Para mantener el rumbo, Aquí hay una lista de verificación rápida para cada etapa de la producción de tabletas de dosis bajas.:
Seguir esta lista de verificación ayuda a detectar problemas antes de que se conviertan en lotes fallidos..
No todas las prensas para tabletas están construidas de la misma manera. Para productos en dosis bajas, busca estas características:
Antes de comprar o actualizar un máquina, conducta pruebas de materiales. Embalaje de Jinlu, Por ejemplo, ofrece pruebas con los polvos reales del cliente. Simulamos la producción en una prensa de demostración para optimizar la configuración del alimentador., configuración de paleta, y velocidad de torreta para su formulación. Este enfoque práctico a menudo identifica y resuelve problemas de segregación tempranamente..
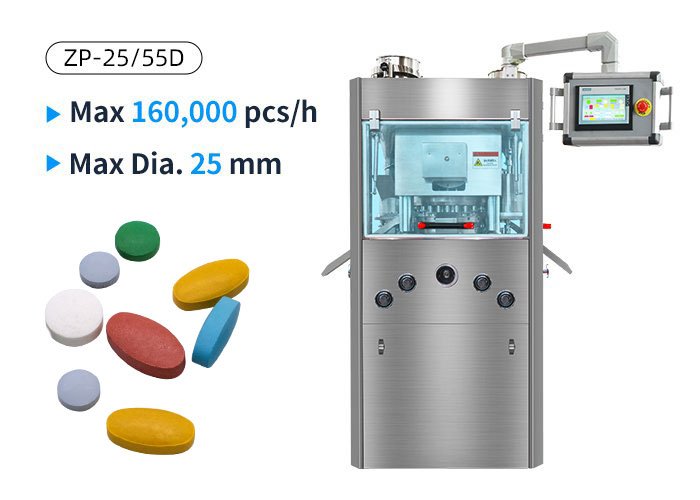
Al escribir una especificación de adquisición, menciona las frases “Máquina prensadora de tabletas rotativa,” “alimentador forzado," y “máquina prensadora automática de tabletas” para encontrar máquinas con estas capacidades. (Por ejemplo, ver nuestro Máquina de prensa de tabletas que está diseñado para manejar una amplia gama de formulaciones con precisión y alto rendimiento.)
En la fabricación de comprimidos de dosis bajas, “Lo suficientemente cercano” en peso no es lo suficientemente bueno en dosis. Un lote puede parecer perfecto según las especificaciones de peso, pero no ser seguro según el contenido. La clave es reconocer que la variación de peso y la uniformidad del contenido son diferente controles de calidad. Regulaciones de la industria (USP, FDA) dejar claro: cuando la cantidad de medicamento es pequeña, usted debe probar la droga en sí en cada tableta.
Para evitar “sorpresas” en el control de calidad, abordar la uniformidad desde el principio: optimizar la mezcla, minimizar la segregación, y utilizar el equipo adecuado. Equipa tu prensa rotativa con un buen alimentador, sintonizar el proceso, y siempre confirmar con ensayos. Comprendiendo las causas fundamentales y siguiendo las mejores prácticas., Los fabricantes pueden producir con confianza comprimidos en dosis bajas que superan las pruebas de peso y contenido.. Para los fabricantes que enfrentan estos desafíos, Nuestras prensas para tabletas de alto rendimiento y soporte técnico están listos para ayudar.. Contacte a Jinlu Packing para soluciones personalizadas que garanticen que sus formulaciones de tabletas de dosis bajas cumplan con todos los estándares de calidad.
La variación de peso verifica que cada tableta tenga casi el mismo peso total, suponiendo que incluso se mezcle. La uniformidad del contenido en realidad mide la cantidad de medicamento en cada tableta.. Entonces, incluso si los pesos coinciden, El contenido de API puede variar si la mezcla no es perfectamente uniforme.
Sí. Especialmente en comprimidos de dosis bajas., dos tabletas pueden pesar lo mismo pero contener diferentes cantidades de API. La variación de peso que pasa significa que las masas de las tabletas son consistentes, no es que la dosis del medicamento sea consistente.
Para medicamentos potentes o en dosis bajas, una pequeña diferencia en la distribución de los ingredientes puede provocar un gran porcentaje de errores en las dosis. La uniformidad del contenido garantiza la precisión de la dosis para la seguridad del paciente, ¿Qué controles de peso por sí solos pueden pasar por alto?.
Generalmente cuando la dosis API por tableta es inferior 25 mg o constituye menos de 25% de peso de la tableta. en esos casos, La USP exige un ensayo de uniformidad del contenido; la variación de peso no se puede sustituir.
Las causas comunes incluyen una mezcla inadecuada., segregación de la mezcla (durante la descarga de la tolva o la alimentación), diferencias en el tamaño o densidad de las partículas, y llenado inconsistente del troquel. Cualquier paso que perturbe la distribución uniforme de la API puede provocar una CU deficiente.
La segregación puede separar la API de los excipientes (p.ej. finos que se alejan de los gránulos gruesos). Como resultado, algunos troqueles pueden llenarse en exceso o en defecto con API, haciendo que algunas tabletas tengan demasiada droga y otras muy poca.
Sólo en tabletas de dosis altas donde el API es la mayor parte de la tableta.. Para productos en dosis bajas, La variación de peso no es un predictor confiable de la uniformidad del contenido.. Es posible tener pesos perfectos y aun así reprobar las pruebas de contenido.
Las estrategias incluyen optimizar la formulación. (granulación, elección de excipiente), Mejorar la mezcla y el manejo de materiales. (minimizar la segregación), y ajustar la configuración de la prensa (alimentador forzado, velocidades más lentas). Los controles durante el proceso y las pruebas diligentes también ayudan a detectar problemas tempranamente.
Sí, corre demasiado rápido y es posible que el polvo no llene el troquel de manera uniforme, especialmente para mezclas de flujo pobre. Velocidades más lentas (o un sistema de alimentación bien coordinado) mejorar la consistencia del relleno. Las prensas modernas permiten ajustar la velocidad y el avance de forma independiente para optimizar la uniformidad..
Las prensas automáticas o de alta gama pueden ayudar a mantener un control estricto del avance y el peso., pero no pueden garantizar CU si la mezcla es mala. Buen equipo (como una prensa rotativa con alimentación forzada) Es necesario pero debe ir acompañado de una buena formulación y controles de proceso..
Referencias:
1.Evaluación de uniformidad de contenido y combinación basada en riesgos: Un estudio de caso —— A NOSOTROS. Administración de Alimentos y Medicamentos
2.§ 211.110 Muestreo y pruebas de materiales en proceso y productos farmacéuticos.. —— eCFR
3.Uniformidad de mezcla y uniformidad de contenido en la fabricación de dosis sólidas orales: un documento de posición de la industria del consorcio IQ —— PubMed
4.Segregación de mezclas en la fabricación de tabletas y su efecto sobre la uniformidad del contenido de medicamentos: una revisión —— PubMed
5.Mejora de la uniformidad del contenido de una formulación de comprimidos de dosis baja mediante la optimización de la compactación con rodillos —— PubMed