
Consistente tablets vereisen controle over vier belangrijke kwaliteitskenmerken: gewicht, hardheid, dikte, En brosheid. Deze fysieke tabletkwaliteitskenmerken (CQA's) spelen een belangrijke rol bij de consistentie van de dosis, mechanische sterkte, en stroomafwaartse prestaties, inbegrepen tabletcoating, verpakking, En medicijnafgifte. Maar het beheren van één eigendom garandeert geen algehele tabletkwaliteit. Een tablet kan zijn streefgewicht halen, maar toch te zacht zijn, te dik, of te kwetsbaar om behandeling te weerstaan. Het verhogen van de compressiekracht kan de hardheid verbeteren en de brosheid verminderen, maar het kan ook de tabletdikte verminderen en de desintegratie of oplossing beïnvloeden. Het doel is niet om het ene bezit te maximaliseren ten koste van het andere. Het is de bedoeling om alle relevante tabletkwaliteitskenmerken binnen het vastgestelde bereik te houden en tegelijkertijd een consistente productie te behouden.
Dus, hoe bereik je dat evenwicht? Je moet begrijpen hoe poeder eigenschappen, de vulling, pre-compressie, belangrijkste compressiekracht, En snelheid van het torentje tabletkwaliteit beïnvloeden. Deze gids brengt deze relaties samen in een praktische CQA-kaart, legt uit hoe u problemen met conflicterende kwaliteitsresultaten kunt oplossen, en laat zien hoe de juiste tabletpersconfiguratie fabrikanten kan helpen een consistente tabletkwaliteit bij productiesnelheid te behouden.
In termen van Quality by Design, A Kritisch kwaliteitskenmerk (CQA) is een eigenschap van de medicijnsubstantie, hulpstoffen, of medicijnproduct dat “moet binnen een passende grens liggen, bereik, of distributie om de gewenste productkwaliteit te garanderen.”. Voor vaste orale tabletten, typische product-CQA's omvatten potentie (dosering), ontbinding, stabiliteit, en belangrijk fysieke attributen zoals gewichtsuniformiteit, hardheid, dikte, en broosheid. Deze eigenschappen beïnvloeden de zuiverheid, kracht, en medicijnafgifte.
Samen, deze vier CQA’s – gewicht, hardheid, dikte, broosheid – vormen het primaire fysieke prestatieprofiel van een tablet. Ze linken terug naar materiaalattributen stroomopwaarts (bijv. poeder stroom, deeltjesgrootte, niveaus van bindmiddel) en procesparameters (bijv. vul diepte, compressiekrachten, snelheid). Later, wij presenteren een CQA-kaart dat grondstofkenmerken en procesvariabelen aan elk tabletkenmerk koppelt. Maar eerst, laten we eens kijken hoe deze vier kenmerken elkaar beïnvloeden.
Deze tabletkenmerken zijn niet onafhankelijk. Veranderingen in de één vloeien vaak over in de andere:
Gezien deze onderlinge afhankelijkheden, Wij raden aan om de relaties in kaart te brengen. Het onderstaande diagram (A CQA-kaart) illustreert hoe belangrijke materiaalkenmerken en compressieparameters de CQA van elke tablet beïnvloeden:
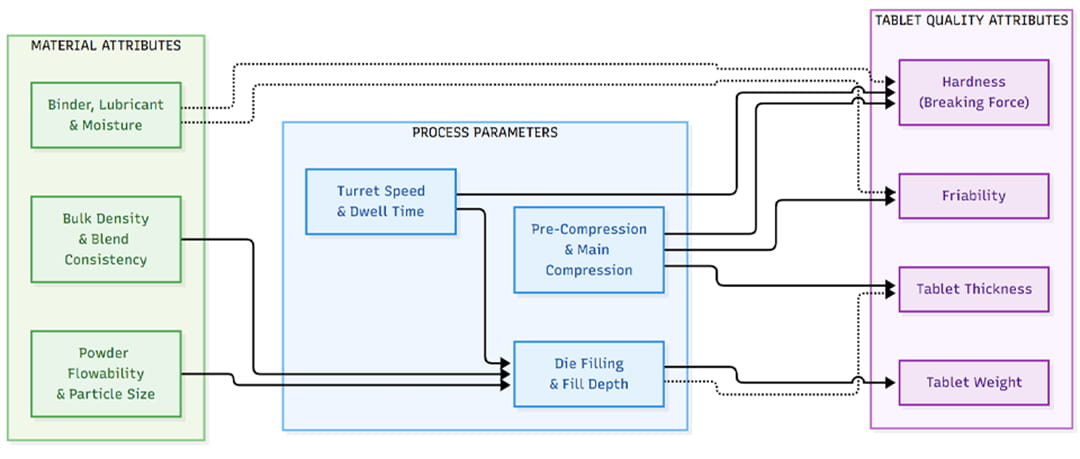
Figuur: Hoe tabletgewicht, hardheid, dikte, en brosheid zijn gerelateerd tijdens compressie. Poeder vloeibaarheid, deeltjesgrootte, bulkdichtheid, en formuleringskenmerken beïnvloeden het vul- en verdichtingsgedrag van de matrijs. Procesparameters zoals vuldiepte, compressie kracht, snelheid van het torentje, en verblijftijd beïnvloeden het tabletgewicht, dikte, breekkracht, en broosheid. Deze relaties zijn onderling verbonden en afhankelijk van de formulering, Daarom moeten fabrikanten de vier kenmerken samen evalueren in plaats van ze afzonderlijk te optimaliseren.
Het begrijpen van tablet-CQA's betekent het beheersen van de Kritieke procesparameters (CPP's) op de tabletpers. Belangrijke CPP's omvatten de vuldiepte (matrijsvulvolume), belangrijkste compressiekracht, snelheid van het torentje (druk op de uitvoersnelheid), en instellingen voor verblijf/pre-compressie. Tabel hieronder (uit de referentiegids van JinLu) vat samen hoe elke parameter de tabletkwaliteit beïnvloedt:
| Parameter | Technische betekenis | Impact op de tabletkwaliteit | Problemen oplossen |
| Vuldiepte (Volume) | Diepte van het poeder in de matrijs vóór compressie | Stelt het tabletgewicht in (dosis) en dikte; belangrijkste bron van gewichtsvariatie | Een onjuiste feedernok of een slechte poederstroom veroorzaken gewichtsverschuivingen. Pas het nokkenprofiel aan of verbeter de doorstroming. |
| Belangrijkste compressiekracht | Stootdruk (knop) uitgeoefend op tablet | Verhoogt direct de hardheid en dichtheid; hogere kracht in het algemeen verlaagt brosheid. Te veel kracht kan capping of laminering veroorzaken. | Als tabletten te zacht zijn, kracht verhogen; als er sprake is van capping, verminder de kracht of voeg voorcompressie toe. |
| Verblijfstijd (Compressieduur) | Tijdpoeder staat onder druk (gerelateerd aan de perssnelheid) | Langer wonen (lagere snelheid of tweetraps persen) verbetert de binding tussen de deeltjes en de hardheid. Een zeer korte verblijftijd bij hoge snelheid brengt een slechte verdichting met zich mee (aftappen). | Vertraag de druk of gebruik tweetraps (voorcomp) als de tabletten splijten of zwak zijn. |
| Snelheid torentje (RPM) | Rotatiesnelheid van de toren | Verhoogt de output, maar kan de kwaliteit verslechteren als het te snel gaat. Hoge snelheid verkort de vultijd en kan de uniformiteit van het gewicht en de consistentie van de hardheid verslechteren. | Breng de snelheid in evenwicht met de poederstroom. Vertraag als het gewicht/de hardheid fluctueert. |
| Pre-compressie | Initiële compressie met lage kracht vóór de hoofdpers | Helpt lucht te verwijderen en een uniformere tabletkern te maken. Het is over het algemeen neemt toe uiteindelijke hardheid en vermindert afdekking/brosheid. | Voeg voorcompressie toe of pas deze aan als er sprake is van capping of laminering (zorgt ervoor dat ingesloten lucht kan ontsnappen). |
Deze relaties betekenen, Bijvoorbeeld, Dat toenemende compressiekracht zal de hardheid verhogen en de brosheid verminderen (tot op zekere hoogte goed). Echter, Als u te ver duwt, riskeert u dat de tablet faalt (lamineren, gereedschap slijtage). Omgekeerd, het wijzigen van de vuldiepte (om het gewicht onder controle te houden) zal de dikte verschuiven en kan de hardheid indirect veranderen. Zoals de tabel laat zien, het instellen van elke parameter vereist evenwichtige afwegingen, en bij het oplossen van problemen zijn vaak kleine aanpassingen nodig (bijv. “probeer 1-2 kN meer kracht” of “voeg een tweede compressiefase toe” totdat de tabletten aan de specificaties voldoen).
In de praktijk, jij meestal optimaliseer één attribuut tegelijk, terwijl je de anderen in de gaten houdt. Hier is een praktische reeks om de vier belangrijkste CQA’s in evenwicht te brengen:
Tijdens deze optimalisatie, goede communicatie met formulering is van levensbelang. Bijvoorbeeld, als u merkt dat u overmatige kracht nodig heeft om hardheid te bereiken, zou je R kunnen vragen&D om de bindmiddel- of korreldichtheid te verhogen. Als de gewichtsvariatie aanhoudt, overweeg om het mengsel opnieuw te granuleren voor een betere doorstroming. Door deze volgorde te volgen – fixeer het gewicht, hardheid instellen, valideren van de broosheid, dikte aanpassen – u zorgt ervoor dat eerst aan de kernkwaliteitsbehoeften wordt voldaan, polijst vervolgens de robuustheid van de tablet.
Zelfs met een zorgvuldige planning, tabletdefecten gebeuren. Hier vindt u veelvoorkomende problemen en snelle oplossingen, georganiseerd als een beslisboom:
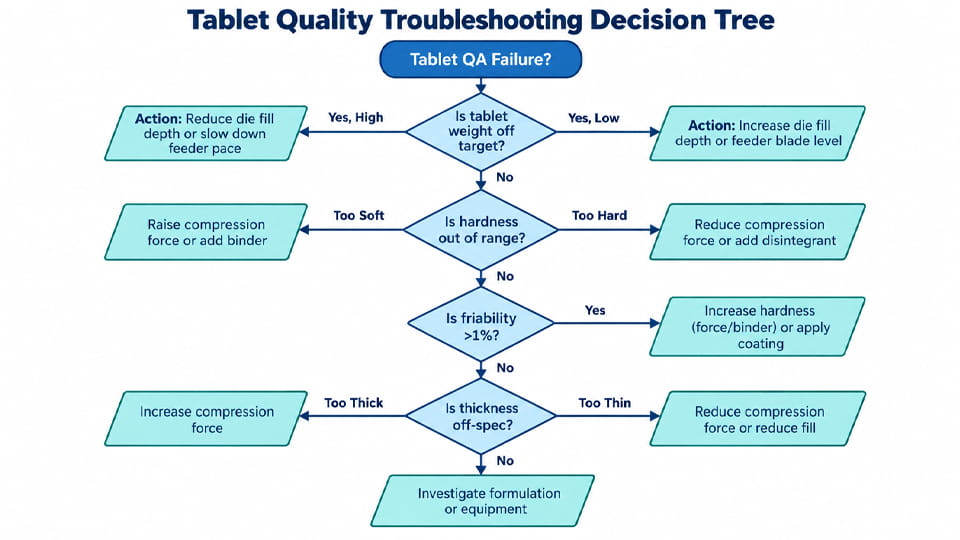
Interpretatie: Controleer eerst het gewicht en de dikte. Een hoog gewicht betekent meestal dat er te veel wordt gevuld – verminder de vuldiepte. Een laag gewicht betekent te weinig vulling – verhoog het. Als het gewicht goed is, kijk naar de hardheid. Zacht (lage hardheid) tablets hebben meer kracht of formuleringsaanpassingen nodig (meer bindmiddel). Zeer harde tablets kunnen stroomafwaartse problemen veroorzaken (als langzame ontbinding), dus je zou de kracht kunnen terugtrekken of het desintegratiemiddel kunnen aanpassen. Als de hardheid in orde is, brosheid testen. Brosheid >1% betekent doorgaans dat de oppervlaktebinding zwak is, dus toenemende hardheid (kracht) of het aanbrengen van een dunne coating kan helpen. Eindelijk, dikte controleren: te dikke tabletten betekenen vaak ondercompressie, kracht vergroten dus; te dun duidt op overcompressie of overmatige vulling. Elke stap moet worden gevolgd door een kleine batchcontrole om de oplossing te bevestigen.
In aanvulling, wees alert op mechanische defecten die vaak voorkomen op een pers:
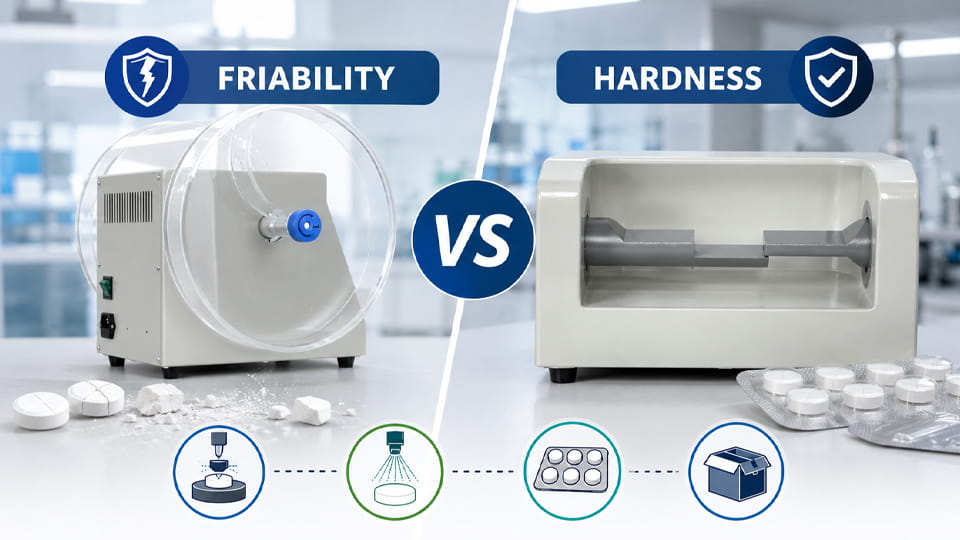
Vergeet niet dat hardheid en brosheid van cruciaal belang zijn stroomafwaarts Kwaliteitscontroles, niet alleen in-compressiewaarden. Moeilijk, Duurzame tabletten zijn gemakkelijker te coaten en te verpakken zonder te breken. Bijvoorbeeld, hoge brosheid betekent dat tabletten stof en spanen afgeven in een coatingpan of op verpakkingslijnen, waardoor visuele defecten en opbrengstverlies ontstaan. Omgekeerd, een tablet met de juiste hardheid maar een ongelijkmatige dikte kan leiden tot overbelasting- of te weinig coatingoplossing of inconsistent blaarspakket compressie.
In de praktijk, Door vooraf te zorgen dat tabletten een acceptabel gewicht en sterkte hebben, wordt de coating gestroomlijnd. Tabletten die voldoen aan de hardheids- en brosheidsspecificaties overleven doorgaans de ontberingen van coating (spuiten en tuimelen) en geautomatiseerde verpakking. Omgekeerd, als de tabletten te zacht zijn (lage hardheid), u zult breuk en stof in de coatingpan zien; te moeilijk (Hoge compressie) kan onvolledige filmvorming betekenen (coatings kunnen barsten). Ideaal, De tabletdikte moet ook uniform zijn, zodat het coatinggewicht gelijk is. De casestudy van Jinlu merkt dat op "hardheid (breekkracht) controleert de interne sterkte, terwijl brosheid de duurzaamheid van het oppervlak controleert… Beide eigenschappen zijn van invloed op de verdere verwerking – van de manier waarop tabletten worden gecomprimeerd tot de manier waarop ze worden gecoat en uiteindelijk verpakt.”. Met andere woorden, beschouw deze attributen altijd in de context van de hele lijn: een tablet die niet inpakt (gebroken stukken) of strepen vertoont, is vaak een symptoom van een slechte verdichtingskwaliteit stroomopwaarts.
Moderne roterende tabletpersen zijn gebouwd met functies die het balanceren van deze CQA's eenvoudiger maken:
Door gebruik te maken van deze machinefuncties: automatische gewichtsaanpassing, pre-compressie, gedwongen voeders, en servofeedback: een productielijn kan zelfs onder stress consistente tablet-CQA's handhaven (hoge snelheid) of variabiliteit van grondstoffen. Het netto-effect is minder tabletten die niet aan de specificaties voldoen en later een soepelere coating/verpakking.

Het in evenwicht brengen van het tabletgewicht, hardheid, dikte en brosheid is een klassieke Quality-by-Design-uitdaging. Door te begrijpen hoe grondstoffen en compressie-instellingen elk kwaliteitskenmerk aandrijven, je kunt een robuust opzetten controlestrategie. Gebruik tussentijdse controles op gewicht, hardheid, en dikte om drift vroegtijdig te detecteren, en voer de officiële brosheidstest uit op voltooide batches om de mechanische duurzaamheid te verifiëren. Modern roterende tabletdrukken (zoals de JinLu ZP-serie) bieden functies: servogestuurde nokkenbesturing, gewicht-feedback, tweetraps compressie, gedwongen feeders - die deze evenwichtsoefening veel gemakkelijker maken.
Klaar om uw tabletproductie te stroomlijnen? Neem contact op met JinLu-verpakking om onze hoge prestaties te verkennen roterende tabletpersmachines, voorzien van automatische gewichtscontrole en compressiemonitoring. We kunnen monstertests op uw formulering regelen om de kwaliteitskenmerken van uw tablet te optimaliseren.
Farmacopeeën (zoals USP) vereisen dat elke tablet dicht bij het gemiddelde gewicht ligt. Een veel voorkomende specificatie is dat niet meer dan 2 van 20 tabletten kunnen buiten ±5% van het gemiddelde afwijken (voor tabletten >80mg). Voor zeer kleine tabletten (<80mg), de limiet is ±10%. Echter, uw eigen specificatie kan strenger zijn, afhankelijk van de dosis en potentie van de API. Raadpleeg altijd USP of voor uw doseringsvorm.
Hardheid van de tablet (breekkracht) wordt gemeten met een hardheidsmeter (handmatig of elektronisch). De tester perst een enkele tablet samen totdat deze barst, het melden van de piekkracht (in kg of Newton). Moderne digitale testers registreren vaak tegelijkertijd de diameter en de dikte. Volgens USP , u neemt gemiddeld meerdere tabletten en stelt een min/max-bereik in. In productie, De hardheid wordt meestal continu gecontroleerd en indien nodig aangepast via de persinstellingen.
Eerst, verminder de compressiekracht in kleine stappen. Controleer ook of je het bindmiddel kunt verminderen (of het desintegratiemiddel vergroten). Een zeer hoge hardheid kan het oplossen vertragen of ervoor zorgen dat tabletten moeilijk door te slikken zijn. Na het aanpassen, Test altijd de brosheid en desintegratie opnieuw.
Hoge brosheid betekent meestal dat de tabletten te weinig samengedrukt zijn of slecht gebonden zijn. Verhoog de tablethardheid door de compressiekracht te verhogen of de formulering te verbeteren (meer bindmiddel, korrel). Het toevoegen van een dunne filmcoating lost vaak kleine brosheid op, maar de wortel is verdichting. Zorg er ook voor dat u voldoende verblijftijd/pre-compressietijd heeft om de tablet volledig te consolideren.
Ja. Verschillende vormen (rond versus langwerpig, enkel versus dubbel convex) compressiekracht anders verdelen. Bijvoorbeeld, zeer dikke of hoge tabletten zijn doorgaans harder, terwijl dunne tabletten mogelijk minder kracht nodig hebben. Als u de afmetingen van gereedschappen of matrijzen wijzigt, u moet de instellingen voor vullen en forceren opnieuw kwalificeren. Meet altijd de dikte voor nieuwe tabletvormen, en kijk hoe dat de hardheid en broosheid in beproevingen beïnvloedt.
Het hangt af van wettelijke richtlijnen en risico's. Typisch, gewicht tablet (of inhoud) wordt minimaal ieder uur bemonsterd (of vaker) tijdens een run. De hardheid en dikte kunnen op dezelfde manier ter plaatse worden gecontroleerd (bijv. 3–5 tabletten per dienst) of zelfs continu online als u over automatische testers beschikt. De brosheid wordt doorgaans bij vrijgave gecontroleerd op een volledige partij. Een goede praktijk is het instellen van procescontroles voor gewicht en hardheid met acceptatiecriteria, en doe pas op het einde broosheid (omdat het destructief is).
Zorg ervoor dat het mengsel een goede vloei heeft (overweeg slugging of granulatie als dit niet het geval is). Pas de hoogte van het voerframe en de peddel aan, of gebruik een dwangvoeder. Controleer de uitlijning van stempel en matrijs. Als de variatie blijft bestaan, een servopers kan het gewicht actief regelen via een feedbacklus. Samengevat: doorstroming verbeteren + fijnafstelling van de feedernok.
De USP-hoofdstukken zijn (Gewichtsvariatie/inhoudsuniformiteit), (Tabletbreekkracht, d.w.z. Hardheid), En (Brosheid van tabletten). Deze geven standaardmethoden (zoals het aantal tabletten, rotatietelling voor brosheid, enz.). Wij volgen deze protocollen in ons QC-lab. Bijvoorbeeld, USP friability test is described in JinLu’s resource.
Referenties:
1.Ik vraag 8 (R2) Farmaceutische ontwikkeling —— Europees Geneesmiddelenbureau
2.Kwaliteitsrisicobeheer —— Ik Q9(R1)
3.Farmaceutisch kwaliteitssysteem —— Ik Q10
4.Tabletcompressiekracht als procesanalytische technologie (PAT): 100% Inspectie en controle van de uniformiteit van het tabletgewicht —— PubMed
5.Desintegratieprestaties van tablets: Effect van compressiedruk en opslagomstandigheden op vloeistofabsorptie aan het oppervlak en zwellingskinetiek ——PubMed
6.Uniformiteit van doseringseenheden —— USP <905>