
কল্পনা করুন যে আপনি আপনার গতি বাড়িয়েছেন রোটারি ট্যাবলেট প্রেস মেশিন (একটি পিল প্রেসিং মেশিন বা ট্যাবলেট কম্প্রেশন মেশিন) আউটপুট বাড়াতে - এবং হঠাৎ ট্যাবলেটগুলি নরম হতে শুরু করে, ফাটল, বা ক্যাপিং. কি হয়েছে? একটি উচ্চ গতির রোটারি প্রেসে, থাকার সময় - প্রতিটি ট্যাবলেট সর্বাধিক সংকোচনের অধীনে ব্যয় করার সময় - সঙ্কুচিত হয়েছে. বাস করার সময় হল সেই সময়কাল যেখানে পাঞ্চ হেড ফ্ল্যাট কম্প্রেশন রোলারের সাথে সম্পূর্ণ যোগাযোগে থাকে. ব্যবহারিক দিক থেকে, এটি প্রতিটি ট্যাবলেটের মিলিসেকেন্ডের স্কুইজ. বসবাসের সময় ভালোভাবে নিয়ন্ত্রণ করুন, এবং আপনি শক্তিশালী হন, সামঞ্জস্যপূর্ণ ট্যাবলেট; তাড়াহুড়া কর, এবং আপনি ত্রুটির ঝুঁকি.
ট্যাবলেট কম্প্রেশনে থাকার সময় একটি গুরুত্বপূর্ণ প্যারামিটার. এটি সরাসরি ট্যাবলেটের কঠোরতাকে প্রভাবিত করে, প্রসার্য শক্তি, এবং ত্রুটির হার (ক্যাপিং মত, স্তরায়ণ, বা ফ্রিবিলিটি). এটি প্রেস গতির সাথেও সম্পর্কযুক্ত টুলিং পছন্দ. এই নিবন্ধে, বাস করার সময় কী তা আমরা ভেঙে দেব, কিভাবে এটি গণনা করা হয়, কেন এটা ট্যাবলেট মানের জন্য গুরুত্বপূর্ণ, এবং কিভাবে আপনি আপনার ঘূর্ণমান ট্যাবলেট মেশিনে এটি পরিচালনা করতে পারেন (ট্যাবলেট তৈরি মেশিন). আমরা পাঠ্যপুস্তকের পরিভাষা ছাড়াই - আপনাকে একটি পরিষ্কার ছবি দেওয়ার জন্য শিল্পের অন্তর্দৃষ্টি এবং সাম্প্রতিক গবেষণাগুলি ভাগ করব৷. এর মধ্যে ডুব দেওয়া যাক.
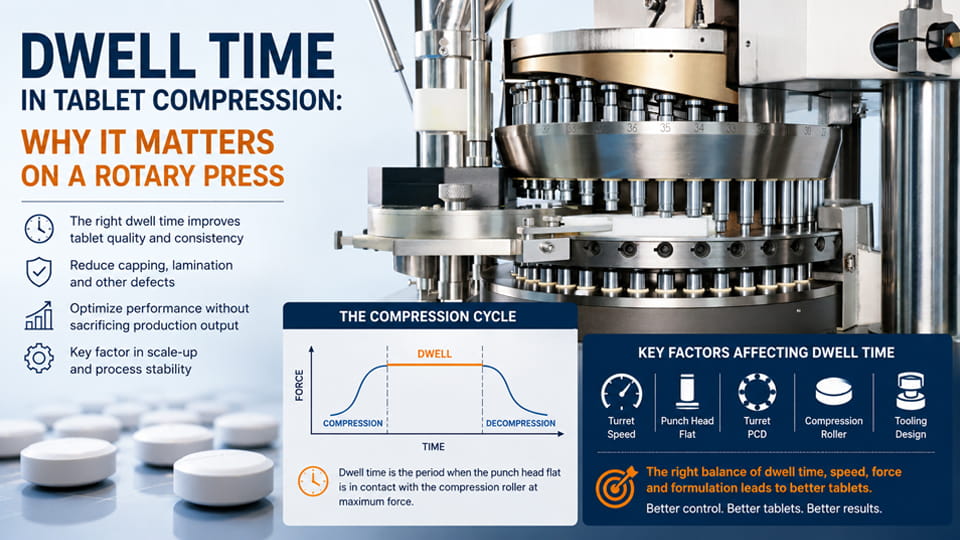
থাকার সময় ট্যাবলেট গঠনের সময় পাঞ্চ হেড ফ্ল্যাট কম্প্রেশন রোলারের সংস্পর্শে থাকে. একটি সাধারণ সংজ্ঞা হল: যে সময়কালে কম্প্রেশন বল প্রায় উপরে থাকে 90% এর সর্বোচ্চ মান. একটি ঘূর্ণমান ট্যাবলেট প্রেস মেশিনে, যে পাউডার ভরাট ঠিক পরে ঘটে এবং প্রাক-সংকোচন, যখন উভয় ঘুষি সম্পূর্ণ শক্তির অধীনে লক করে এবং পাউডারটি সংকুচিত করে.
উদাহরণস্বরূপ, একটি জিনলু ট্যাবলেট মেশিন প্রেস (410 মিমি পিসিডি) এ চলমান 50 একটি স্ট্যান্ডার্ড সহ RPM 9.525 মিমি মুষ্ট্যাঘাত ফ্ল্যাট সম্পর্কে দেয় 8.9 বাস করার ms. যদি আপনি একটি বর্ধিত অদলবদল 15 মিমি সমতল (একই গতি), dwell লাফিয়ে ~14.0 ms – মোটামুটি a 50% বৃদ্ধি. আপনি দেখতে পারেন কিভাবে টুল ডিজাইন একটি বড় ভূমিকা পালন করে.
একটি রোটারি ট্যাবলেট প্রেসে, বুরুজ গতি (RPM) এবং বসবাসের সময় বিপরীতভাবে যুক্ত. বুরুজ যত দ্রুত ঘোরে, প্রতি পাঞ্চে থাকার সময় যত কম. একটি ক্যামেরা শাটার মত এটা চিন্তা: দ্রুত এটি সরানো, কম সময় প্রতিটি শট প্রকাশ পায়. একটি মাল্টি-স্টেশন ট্যাবলেট মেশিনে , সমস্ত ঘুষি প্রতি টারেট ঘূর্ণনে একবার রোলারের নীচে চলে যায়, তাই:
উদাহরণস্বরূপ, একটি প্রেস এ 30 আরপিএম দিতে পারে 15 ms বাস (শুধু একটি দৃষ্টান্ত হিসাবে), কিন্তু এ 60 RPM হবে মাত্র ~7.5 ms. অনেক ট্যাবলেট নির্মাতারা এই ট্রেড অফ নোট: মেশিনের গতি বাড়ান, এবং ট্যাবলেটগুলি নরম হতে পারে বা ক্যাপ করা শুরু করতে পারে যদি না আপনি অন্য কিছু সামঞ্জস্য করেন. একজন জিনলু গাইড যেমন উল্লেখ করেছেন, "উচ্চ বুরুজ গতি মানে সংক্ষিপ্ত সংকোচন সময়, তাই হারিয়ে যাওয়া বাসস্থানের ক্ষতিপূরণের জন্য আরও প্রাক-সংকোচনের প্রয়োজন হতে পারে". সংক্ষেপে, আউটপুট জন্য RPM ঠেলাঠেলি সময় ব্যয় হয় - একটি মূল গুণমান বনাম. পরিমাণ ভারসাম্য.
বাস করার সময় গুরুত্বপূর্ণ কারণ এটি নিয়ন্ত্রণ করে কতক্ষণ পাউডার বিছানা সর্বোচ্চ চাপে থাকে. দীর্ঘ বাস কণা বিকৃত করতে অনুমতি দেয়, পুনর্বিন্যাস, এবং আরো পুঙ্খানুপুঙ্খভাবে বন্ড. খুব ছোট, এবং ট্যাবলেট শক্তিশালী বন্ধন গঠন করতে পারে না. এখানে থাকার প্রধান কারণগুলি হল ট্যাবলেট কম্প্রেশনে সময় একটি গুরুত্বপূর্ণ প্যারামিটার:
মূল পয়েন্ট: বাস করার সময় মূল কারণগুলির মধ্যে একটি (সংকোচন বল এবং গঠন সঙ্গে) যা ট্যাবলেটের গুণমান নির্ধারণ করে. নির্মাতারা প্রায়ই dwell tweaking দ্বারা সমস্যার সমাধান: "অনেক ট্যাবলেট ফর্মুলেশনগুলি বাস করার জন্য সংবেদনশীল এবং কম্প্রেশনের অধীনে আরও সময় প্রয়োজন যাতে তারা কোনও ত্রুটি ছাড়াই প্রেস থেকে বেরিয়ে আসে". যোগফল, সঠিক বসবাসের সময় এড়ানোর সময় লক্ষ্য কঠোরতা অর্জন করতে সাহায্য করে ক্যাপিং বা ক্র্যাকিংয়ের মতো ত্রুটি.
যখন প্রদত্ত ফর্মুলেশনের জন্য বাস করার সময় খুব কম, সাধারণ ট্যাবলেট ত্রুটি প্রদর্শিত হতে পারে. সরল ভাষায়, পাউডার যথেষ্ট চাপ সময় পায় না. কিছু প্রভাব অন্তর্ভুক্ত:
তবে, প্রভাব হতে পারে লক্ষ্য করা গুরুত্বপূর্ণ উপাদান-নির্ভর. একটি কম্প্যাকশন সিমুলেটর ব্যবহার করে একটি সাম্প্রতিক গবেষণায় দেখা গেছে যে আধুনিক প্রেসের প্রকৃত বাস-সময় পরিসরের মধ্যে (প্রায় 10-100 ms), ট্যাবলেট শক্তি প্রভাব হতে পারে "বস্তুর উপর নির্ভর করে প্রান্তিক থেকে অস্তিত্বহীন". অন্য কথায়, কিছু উপকরণের জন্য, একটি থ্রেশহোল্ড আছে যার বাইরে অতিরিক্ত বাস খুব বেশি পরিবর্তন করে না. এই সমীক্ষা এমনকি বাস্তবে যে উপসংহারে শুধুমাত্র স্ট্রেন রেট (গতি) বাস্তবসম্মত টাইমস্কেলে গুরুত্বপূর্ণ. কিন্তু সাধারণভাবে, যদি আপনার ট্যাবলেট ফাটল দেখাতে শুরু করে, নরম দাগ, বা অসম বৈশিষ্ট্য যখন আপনি প্রেস গতি বাড়ান, সংক্ষিপ্ত থাকার সময় প্রায়ই অপরাধী হয়.
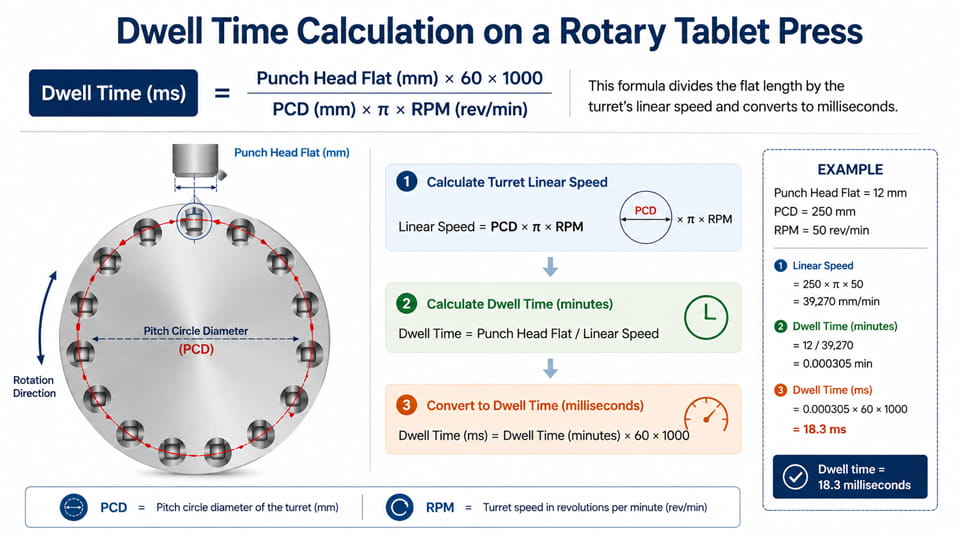
যেহেতু বাস করার সময় পাঞ্চ জ্যামিতি এবং গতির উপর নির্ভর করে, আমরা একটি সহজ সূত্র দিয়ে এটি গণনা করতে পারি. শিল্পের রেফারেন্স দেয় জ্যামিতিক বসবাসের সময় (জিডিটি) হিসাবে:
থাকার সময় (ms) = (পাঞ্চ মাথা সমতল ব্যাস (মিমি) × 60 × 1000) / (π × PCD (মিমি) × RPM)
যেখানে পিসিডি টারেটের পিচ বৃত্তের ব্যাস, এবং RPM প্রতি মিনিটে ঘূর্ণনের বুরুজ গতি. এই সূত্রটি মূলত টারেটের রৈখিক গতি দ্বারা সমতল দৈর্ঘ্যকে ভাগ করে এবং মিলিসেকেন্ডে রূপান্তর করে.
উদাহরণস্বরূপ, একটি JinLu প্রযুক্তিগত বুলেটিন দেখায় যে একটি 410 মিমি বুরুজ এ 50 RPM, একটি মান 9.525 মিমি সমতল ফলন সম্পর্কে 8.88 ms, যখন ক 15.0 মিমি সম্প্রসারিত সমতল ফলন সম্পর্কে 13.98 ms. যা উপরের সূত্রের সাথে মিলে যায়. অনুশীলনে, আপনি প্রায়শই এই সূত্রের উপর ভিত্তি করে চার্ট বা ক্যালকুলেটর দেখতে পান; বড় পাঞ্চ ফ্ল্যাট এবং বড় turrets (বড় পিসিডি) একই RPM-এ দীর্ঘ সময় দিন.
উদাহরণ: ধরুন আপনি একটি সঙ্গে একটি ঘুষি আছে 6 সঙ্গে একটি প্রেস উপর ফ্ল্যাট মিমি 350 মিমি পিসিডি চলছে 120 RPM. সূত্রে প্লাগ ইন করুন:
বাস (ms) ≈ (6 × 60,000) / (p × 350 × 120) ≈ (360000) / (131946) ≈ 2.7 ms.
শুধুমাত্র 2.7 ms বাস! RPM-এ ড্রপ করুন 60, এবং বাস দ্বিগুণ ~5.4 ms. অথবা মাথা সমতল বাড়ান 12 মিমি, এবং বাস আবার দ্বিগুণ. এই সাধারণ গণনাগুলি সাহায্য করে আর&ডি এবং প্রোডাকশন ইঞ্জিনিয়াররা বোঝেন কিভাবে ডিজাইন পছন্দ বাসস্থানকে প্রভাবিত করে.
বুরুজ গতি অতিক্রম, বিভিন্ন কারণ একটি প্রেসের প্রকৃত থাকার সময়কে প্রভাবিত করে:
সংক্ষেপে, বুরুজ ধীর না করে বসবাসের সময় বৃদ্ধি করতে, আপনি সাধারণত পাঞ্চ মাথা সমতল বৃদ্ধি (অথবা বর্ধিত/উপবৃত্তাকার পাঞ্চ ব্যবহার করুন) অথবা একটি বড় বুরুজ ব্যাস সঙ্গে একটি প্রেস ব্যবহার করুন. আধুনিক টুলিং বিক্রেতা (জিনলুর মত) বিদ্যমান ক্যামের সাথে মানানসই বর্ধিত ফ্ল্যাট পাঞ্চ অফার করুন. সবচেয়ে সহজ সমাধান প্রায়শই এটি - যেমন জিনলু উল্লেখ করেছেন, "মাথার সমতল ব্যাস বাড়ানো হল বুরুজের গতি না কমিয়ে থাকার সময় দীর্ঘায়িত করার সবচেয়ে সহজ উপায়".
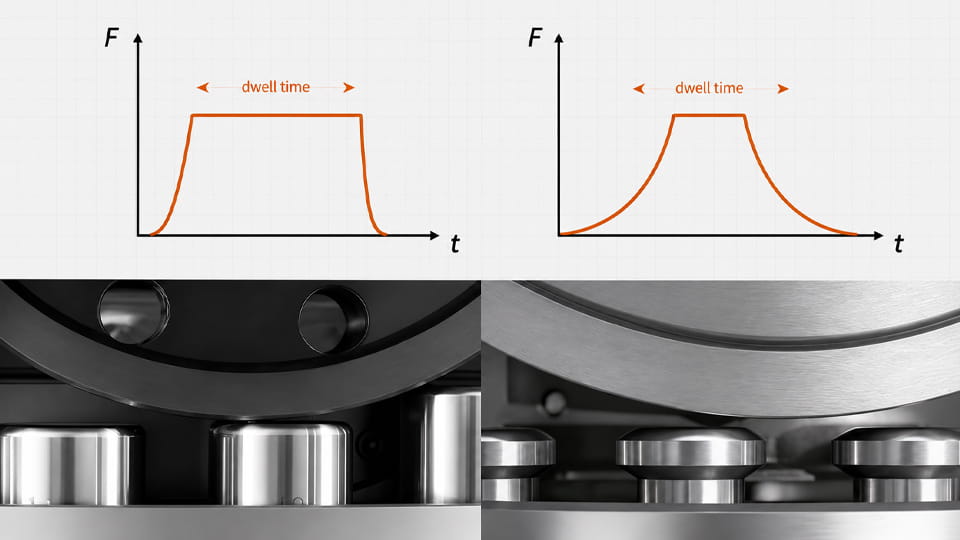
এটি পার্থক্য করার জন্য দরকারী জ্যামিতিক বাস (সরঞ্জাম জ্যামিতি থেকে গণনা করা হয়) থেকে বল ভিত্তিক বাস (প্রকৃত সময় একটি ট্যাবলেট সর্বোচ্চ শক্তি দেখে). জ্যামিতিক dwell হল যা আপনি উপরের সূত্র দিয়ে গণনা করেন. কিন্তু অনুশীলনে, সর্বাধিক বল তাত্ক্ষণিক নয় - এটি সামান্য উপরে উঠে যায়, বিশেষ করে ইলাস্টিক উপকরণ বা বিভিন্ন কম্প্রেশন হারে.
সাম্প্রতিক আর&ডি এই হাইলাইট: ক 2024 অধ্যয়ন জ্যামিতিক বাস তুলনা (জিডিটি) একটি কম্প্যাকশন সিমুলেটর দ্বারা পরিমাপ করা থাকার সময় পর্যন্ত (ডিটিএফ) যখন শক্তি উপরে থাকে 90%. তারা দেখেছে যে DTF সংকোচন বল এবং গঠন উভয়ের সাথে পরিবর্তিত হয়. অন্য কথায়, যদি আপনি একটি নির্দিষ্ট RPM এ প্রেস সেট করেন, প্রকৃত "সময় উপরে 90% ট্যাবলেট শক্ত হলে বা ফোর্স র্যাম্প ধীর হলে GDT থেকে force” ছোট হতে পারে. সংকোচন শক্তি বৃদ্ধির সাথে সাথে ফর্মুলেশনগুলির মধ্যে DTF-এর পার্থক্য সঙ্কুচিত হয়, মানে উচ্চ শক্তি উপলব্ধ জ্যামিতিক সময়ের বেশি ব্যবহার করতে থাকে.
অন্তর্নিহিত: জ্যামিতিক গণনা একটি ভাল ভিত্তিরেখা, কিন্তু সুনির্দিষ্ট ভবিষ্যদ্বাণীর জন্য (বিশেষ করে আর&ডি এবং স্কেল আপ) এক প্রকৃত কম্প্রেশন আচরণ বিবেচনা করা আবশ্যক. অনেক বিশেষজ্ঞ পরামর্শ দেন যে যদি বাস করা জটিল হয়. এখনও, বেশিরভাগ উত্পাদন প্রয়োজনের জন্য, জ্যামিতিক বাস এবং বর্ধিত টুলিং পরিবর্তন প্রক্রিয়া সেট আপ করার জন্য যথেষ্ট.
প্রেসকে ধীর করা হল দীর্ঘস্থায়ী বাস করার সুস্পষ্ট উপায়, কিন্তু এটি থ্রুপুট কাটে. এখানে আরো বাস পেতে কৌশল আছে আউটপুট উচ্চ রাখার সময়:
সংক্ষেপে: এক্সটেন্ডেড হেড ফ্ল্যাট এবং অপ্টিমাইজ করা টুলিং হল ঠিক করার জন্য. একজন শিল্প বিশেষজ্ঞ বলেছেন, "উপবৃত্তাকার হেড ফ্ল্যাট টুলিং... কোনো ব্যয়বহুল পরিবর্তন ছাড়াই বিদ্যমান প্রেসে থাকার সময় বাড়ায়". এটি আপনাকে বাস করার সময় একই টারেট গতি এবং ক্যাম রাখতে দেয়. জিনলুর নিজস্ব পণ্যগুলি এই কারণেই ডিজাইনগুলিকে "দীর্ঘ সময় ধরে চাপ দিতে" বলে.
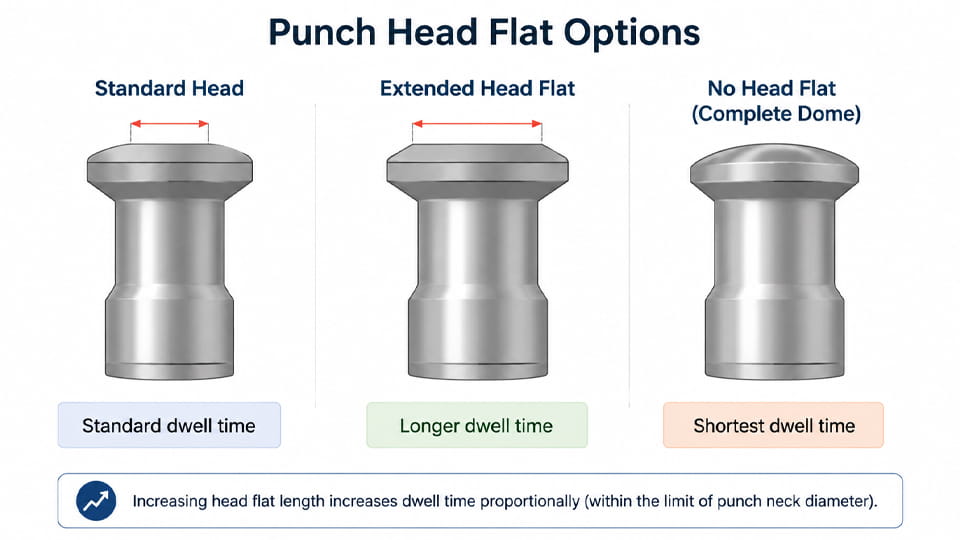
এটা ভাবতে প্রলুব্ধ হয় যে "শুধুমাত্র আরও শক্তি প্রয়োগ করুন" সংক্ষিপ্ত থাকার জন্য তৈরি করা, কিন্তু যে সীমা আছে. আরও বল কখনও কখনও ট্যাবলেট শক্তি উন্নত করতে পারে, কিন্তু এটি টুলিংয়ের উপর চাপ বাড়ায় এবং এটি বাতাসে আটকে গেলে ক্যাপিংকে আরও খারাপ করতে পারে. জিনলু নোটে থাকার সময় বাড়াচ্ছে প্রদত্ত ট্যাবলেটের কঠোরতার জন্য প্রয়োজনীয় শক্তি কমাতে পারে. বিপরীতে, যদি আপনি বাস না করে বল আপ ক্র্যাঙ্ক, আপনি ইজেকশন সমস্যা এবং এমবসিং ত্রুটি ঝুঁকি.
আধুনিক গবেষণা একটি nuance যোগ: সময় একা থাকার পরিবর্তে, স্ট্রেন হার (কম্প্রেশন গতির সাথে সম্পর্কিত) প্রায়শই উত্পাদনের স্কেলগুলিতে মূল চালক. টেকওয়ে: শুধু জোর জ্যাক আপ সবসময় একটি ভাল ট্যাবলেট সমান হয় না, বিশেষ করে যদি বসবাস খুব ছোট হয়. একটি ভারসাম্যপূর্ণ পদ্ধতি - পর্যাপ্ত বাসস্থান সহ মধ্যপন্থী সংকোচন শক্তি - সাধারণত গুণমান এবং সরঞ্জাম জীবনের জন্য সর্বোত্তম.
একটি R থেকে স্কেলিং আপ&একটি বাণিজ্যিক রোটারি প্রেসে ডি বা পাইলট প্রেস কুখ্যাতভাবে চতুর. একটি প্রধান কারণ: ল্যাব প্রেসে থাকার সময় (প্রায়ই ধীর গতির বা একক-স্টেশন) উচ্চ-গতির উত্পাদন প্রেসের তুলনায় সাধারণত অনেক দীর্ঘ হয়. যদি একটি সূত্র dwell-সংবেদনশীল হয়, ল্যাবে সূক্ষ্ম লাগছিল এমন একটি রেসিপি স্কেলে ক্যাপ বা নরম হতে পারে.
এই হ্যান্ডেল করতে, বিশেষজ্ঞদের পরামর্শ:
সংক্ষেপে, উৎপাদন গতিতে যাওয়ার সময় সর্বদা ট্যাবলেটের শক্তি পরীক্ষা করুন. উচ্চ RPM এ ট্যাবলেট দুর্বল হলে, হারিয়ে যাওয়া বাসস্থান সম্ভবত অপরাধী. কিছু আর&ডি দল এমনকি ফর্মুলেশন সামঞ্জস্য (বাইন্ডার, লুব্রিক্যান্টস) স্কেল আপ আগে বাস সংবেদনশীলতা কমাতে.
যেহেতু বাস সময় সরাসরি প্রেস ডিজাইনের সাথে সম্পর্কযুক্ত, এটি সরঞ্জাম নির্বাচনের কারণ. উচ্চ গতির উৎপাদনের জন্য, বিবেচনা করুন:
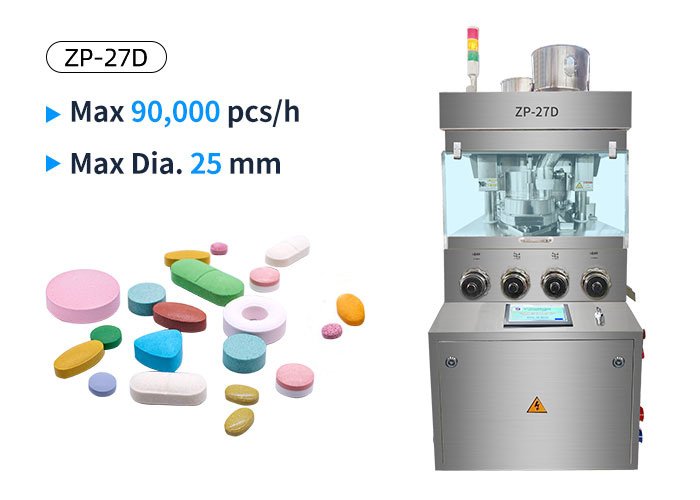
শেষ পর্যন্ত, নিজেকে জিজ্ঞাসা করুন: আপনার কি 100k ট্যাবলেট/ঘন্টা দরকার 8 মিমি ব্যাস, অথবা একই ফলনের জন্য 60k যথেষ্ট হবে? সঠিক প্রেস নির্বাচন করা গতি এবং বাসের মধ্যে একটি ট্রেড-অফ, এবং সর্বোত্তম মেশিন হল এমন একটি যা আপনাকে আপনার পছন্দসই আউটপুটে প্রয়োজনীয় গুণমান দেয়.
থাকার সময় - ট্যাবলেট কম্প্রেশনে মিলিসেকেন্ডের স্কুইজ - একটি ছোট জিনিস হতে পারে, কিন্তু এটি একটি বড় প্রভাব আছে. এটা প্রভাবিত করে ট্যাবলেট কঠোরতা, ভদ্রতা, এবং ক্যাপিং বা ল্যামিনেশনের মতো ত্রুটি. উচ্চ-গতির ট্যাবলেট উৎপাদনে, বাস করার সময় প্রেস গতির মধ্যে বিন্দুগুলিকে সংযুক্ত করে, টুলিং ডিজাইন, এবং ট্যাবলেট গুণমান. একটি ছোট বাস নরম বা ত্রুটিপূর্ণ ট্যাবলেট বানান করতে পারে; একটি সু-পরিচালিত বাসস্থান কঠিন ফর্মুলেশনকে স্কেলে কাজ করতে পারে.
ভাল খবর হল যে বসবাসের সময়ও পরিচালনাযোগ্য. কারণগুলি বোঝার মাধ্যমে (বুরুজ RPM, পাঞ্চ সমতল আকার, প্রেস ডিজাইন) এবং বর্ধিত ঘুষি বা অপ্টিমাইজ করা প্রি-কম্প্রেশনের মতো ফিক্স প্রয়োগ করা, আপনি আপনার গুণমান এবং উত্পাদন লক্ষ্য উভয় আঘাত করতে পারেন. পাঞ্চ ফ্ল্যাট এবং বুরুজ চশমা ব্যবহার করে প্রত্যাশিত বাসস্থান গণনা করতে মনে রাখবেন, এবং সর্বদা বাস্তব পরিমাপের সাথে স্কেলে যাচাই করুন. যেমন সাম্প্রতিক গবেষণা নিশ্চিত করে, স্ট্রেন রেট এবং ফর্মুলেশন এছাড়াও গুরুত্বপূর্ণ - কিন্তু তারপরও, সঠিক বসবাসের সময় প্রায়ই একটি গুণগত পার্থক্য করে.
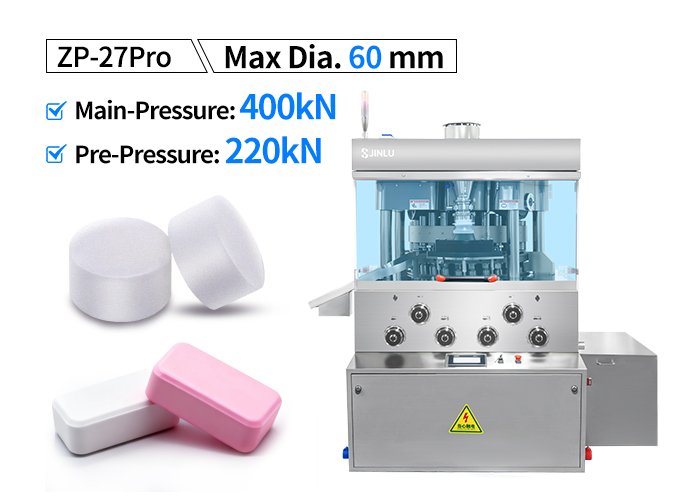
যদি আপনার প্রোডাকশনে সংবেদনশীল সমস্যা থাকে, ব্যবস্থা নেওয়া. বড় মাথা ফ্ল্যাট চেষ্টা করুন, প্রাক-কম্প্রেশন সামঞ্জস্য করুন, বা সরঞ্জাম বিশেষজ্ঞদের সাথে পরামর্শ করুন. জিনলু প্যাকিংয়ের উচ্চ-গতির রোটারি ট্যাবলেট প্রেস এবং টুলিং এই বিষয়গুলিকে মাথায় রেখে ডিজাইন করা হয়েছে - উদাহরণস্বরূপ, 400kN পিল ট্যাবলেট প্রেস মেশিন একটি অন্তর্ভুক্ত "দীর্ঘদিন বাস করার সময় প্রেসিং ডিজাইন" সম্পূর্ণ কম্প্রেশন নিশ্চিত করতে. আমাদের প্রকৌশলীরা আপনাকে সঠিক মেশিন এবং সেটআপ খুঁজে পেতে সাহায্য করতে পারে যাতে থাকার সময় আপনাকে সাহায্য করে, তোমাকে কষ্ট দেয় না.
আপনার ট্যাবলেট উত্পাদন অপ্টিমাইজ করতে প্রস্তুত? জিনলু প্যাকিং এর সাথে যোগাযোগ করুন আজ. আমাদের দল আপনার ফর্মুলেশন এবং প্রেস প্যারামিটার পর্যালোচনা করতে পারে, আদর্শ বুরুজ গতি বা টুলিং পরিবর্তন প্রস্তাব, এমনকি আমাদের ইন-হাউস প্রেসে ট্রায়াল চালান. আমরা একটি পরিসীমা অফার রোটারি ট্যাবলেট প্রেস মেশিন - বেঞ্চটপ মডেল থেকে উচ্চ-আউটপুট সিস্টেম - সবই নির্ভরযোগ্য বসবাসের সময় নিয়ন্ত্রণের জন্য প্রকৌশলী. সংক্ষিপ্ত অবস্থানকে আপনার ট্যাবলেটগুলিকে দুর্বল করতে দেবেন না. এখনই যোগাযোগ করুন এবং নিশ্চিত করুন যে আপনার প্রেস থেকে আসা প্রতিটি পিল শক্তিশালী, অক্ষত, এবং ঠিক আপনার কি প্রয়োজন.
ট্যাবলেট কম্প্রেশনে থাকার সময় হল সেই সময়কাল যে সময় ট্যাবলেট গঠনের সময় একটি পাঞ্চ হেডের সমতল অংশ প্রধান কম্প্রেশন রোলারের নীচে থাকে. এটি সাধারণত মিলিসেকেন্ডে পরিমাপ করা হয় (ms). একটি ঘূর্ণমান ট্যাবলেট প্রেস উপর, বাস করার সময় প্রধানত পাঞ্চ হেড জ্যামিতি দ্বারা প্রভাবিত হয়, বুরুজ গতি, এবং জ্যামিতি টিপুন.
থাকার সময় গুরুত্বপূর্ণ কারণ এটি প্রভাবিত করে কিভাবে একটি ফর্মুলেশন কম্প্রেশনে সাড়া দেয়, বিশেষ করে উচ্চ উৎপাদন গতিতে. একটি সংক্ষিপ্ত থাকার সময় একত্রীকরণের জন্য উপলব্ধ সময়কে কমিয়ে দিতে পারে এবং ট্যাবলেটের শক্তি কমাতে বা ডোয়েল-সংবেদনশীল ফর্মুলেশনগুলিতে ক্যাপিং এবং ল্যামিনেশনের মতো ত্রুটিগুলিতে অবদান রাখতে পারে. তবে, এর প্রভাব গঠনের উপর নির্ভর করে এবং সংকোচন শক্তির সাথে একসাথে মূল্যায়ন করা উচিত, স্ট্রেন হার, টুলিং, এবং অন্যান্য প্রক্রিয়া পরামিতি.
বুরুজ গতি বৃদ্ধি সাধারণত থাকার সময় কমিয়ে দেয় কারণ পাঞ্চ হেডগুলি কম্প্রেশন রোলার জুড়ে দ্রুত চলে যায়. বুরুজ RPM কমিয়ে থাকার সময় বাড়ায় কিন্তু ট্যাবলেট উৎপাদন থ্রুপুটও কমিয়ে দেয়. সুতরাং, ট্যাবলেট নির্মাতাদের ট্যাবলেটের সর্বোচ্চ RPM-এ ট্যাবলেট প্রেস চালানোর পরিবর্তে ট্যাবলেটের গুণমান এবং প্রক্রিয়া ক্ষমতার সাথে প্রেসের গতির ভারসাম্য বজায় রাখতে হবে.
একটি সাধারণভাবে ব্যবহৃত জ্যামিতিক গণনা:
থাকার সময় (ms) = (পাঞ্চ মাথা সমতল × 60 × 1000) / (PCD × π × RPM)
এখানে, পাঞ্চ হেড ফ্ল্যাট এবং PCD মিলিমিটারে পরিমাপ করা হয়, যখন RPM বুরুজ গতি উপস্থাপন করে. উদাহরণস্বরূপ, সঙ্গে a 12 মিমি পাঞ্চ মাথা সমতল, 250 মিমি পিসিডি, এবং 50 RPM, গণনা করা জ্যামিতিক বসবাসের সময় প্রায় 18.34 ms. এই গণনা জ্যামিতিক বসবাসের সময় বর্ণনা করে; প্রেস এবং কম্প্রেশন অবস্থার উপর নির্ভর করে প্রকৃত বল-ভিত্তিক বসবাসের সময় ভিন্ন হতে পারে.
প্রধান কারণগুলির মধ্যে বুরুজ গতি অন্তর্ভুক্ত, পাঞ্চ মাথা সমতল জ্যামিতি, পিচ বৃত্ত ব্যাস (পিসিডি), টুলিং ডিজাইন, এবং ট্যাবলেট প্রেস জ্যামিতি. বুরুজ গতি বৃদ্ধি সাধারণত বাস সময় সংক্ষিপ্ত, যখন একটি বৃহত্তর পাঞ্চ হেড ফ্ল্যাট সাধারণত জ্যামিতিক বসবাসের সময়কাল বৃদ্ধি করে. প্রেস ডিজাইন এবং টুলিং কনফিগারেশনও প্রকৃত কম্প্রেশন প্রোফাইলকে প্রভাবিত করে.
সংকোচনের অধীনে আরও সময় দেওয়ার মাধ্যমে কিছু ফর্মুলেশনের জন্য দীর্ঘস্থায়ী সময় ট্যাবলেট শক্তি উন্নত করতে পারে, কিন্তু এটি স্বয়ংক্রিয়ভাবে প্রতিটি ক্ষেত্রে শক্ত ট্যাবলেট তৈরি করে না. ট্যাবলেটের কঠোরতা এবং প্রসার্য শক্তিও গঠন বৈশিষ্ট্যের উপর নির্ভর করে, কম্প্রেশন বল, স্ট্রেন হার, টুলিং, এবং অন্যান্য প্রক্রিয়া শর্তাবলী. সুতরাং, ডিফল্টভাবে সর্বোচ্চ না করে নির্দিষ্ট ফর্মুলেশনের জন্য বাস করার সময় অপ্টিমাইজ করা উচিত.
অপর্যাপ্ত থাকার সময় কম্প্রেশন গতি এবং সংক্ষিপ্ত কম্প্রেশন সময়ের জন্য সংবেদনশীল ফর্মুলেশনগুলিতে ক্যাপিং বা ল্যামিনেশনে অবদান রাখতে পারে. তবে, এই ত্রুটি একাধিক কারণ থাকতে পারে, বায়ু আটকানো সহ, ইলাস্টিক পুনরুদ্ধার, গঠন বৈশিষ্ট্য, অপর্যাপ্ত precompression, কম্প্রেশন বল, তৈলাক্তকরণ, এবং টুলিং অবস্থা. তাই একটি বৃহত্তর সংকোচন সমস্যা সমাধান প্রক্রিয়ার অংশ হিসাবে বসবাসের সময় তদন্ত করা উচিত.
বিকল্পগুলির মধ্যে একটি বড় পাঞ্চ হেড ফ্ল্যাট সহ টুলিং ব্যবহার অন্তর্ভুক্ত থাকতে পারে, পাঞ্চ এবং কম্প্রেশন-রোল জ্যামিতি অপ্টিমাইজ করা, উপযুক্ত precompression ব্যবহার করে, অথবা একটি উপযুক্ত কম্প্রেশন প্রোফাইল প্রদানের জন্য ডিজাইন করা একটি রোটারি ট্যাবলেট প্রেস নির্বাচন করা. জ্যামিতিক বসবাসের সময় বাড়ানোর সবচেয়ে সরাসরি উপায় হল কেবল বুরুজের গতি কমানো, কিন্তু এটি থ্রুপুট কমিয়ে দেয়. সর্বোত্তম সমাধান গঠনের উপর নির্ভর করে, টুলিং, ট্যাবলেট আকার, এবং প্রয়োজনীয় উৎপাদন হার.
বাস করার সময় বিশেষভাবে সেই সময়ের সাথে সম্পর্কিত যখন পাঞ্চ হেডের সমতল অংশ কম্প্রেশন রোলারের সংস্পর্শে থাকে এবং পাঞ্চটি রোলারের তুলনায় তার উল্লম্ব অবস্থান পরিবর্তন করে না।. কম্প্রেশন সময় একটি বিস্তৃত শব্দ যা সংকোচনের সময়কালকে বর্ণনা করতে পারে. সুতরাং, থাকার সময়কে স্বয়ংক্রিয়ভাবে মোট কম্প্রেশন সময়ের সাথে অভিন্ন হিসাবে বিবেচনা করা উচিত নয়.
স্কেল-আপের সময় থাকার সময় গুরুত্বপূর্ণ কারণ একটি R থেকে পরিবর্তন হচ্ছে&ডি বা ল্যাবরেটরি ট্যাবলেট প্রেস থেকে একটি উত্পাদন ঘূর্ণমান ট্যাবলেট প্রেস বুরুজ গতি পরিবর্তন করতে পারে, পাঞ্চ জ্যামিতি, কম্প্রেশন শর্ত, এবং কম্প্যাকশনের জন্য উপলব্ধ সময়. যদি উত্পাদন প্রেস একটি যথেষ্ট ভিন্ন কম্প্রেশন প্রোফাইলের সাথে কাজ করে, ট্যাবলেট কঠোরতা, প্রসার্য শক্তি, ভদ্রতা, অথবা ত্রুটির হার পরিবর্তিত হতে পারে. স্কেল-আপের সময় প্রাসঙ্গিক কম্প্রেশন অবস্থার তুলনা করা তাই পূর্ণ-স্কেল উত্পাদনের আগে সম্ভাব্য সমস্যাগুলি সনাক্ত করতে সহায়তা করতে পারে.
তথ্যসূত্র:
1.পাউডার কম্প্যাকশন এবং ট্যাবলেট বৈশিষ্ট্যগুলিতে থাকার সময় এবং লোডিং স্ট্রেন রেট এর প্রভাবগুলির উপর তদন্ত: একটি কম্প্যাকশন সিমুলেটর অধ্যয়ন —— সায়েন্স ডাইরেক্ট
2.ট্যাবলেটে সময় কাটান: জ্যামিতিক বসবাসের সময় বনাম বল অনুযায়ী বসবাসের সময় —— টেলর & ফ্রান্সিস অনলাইন
3.প্রাক সময় বর্ধিত বাস সময়ের প্রভাব- এবং আইবুপ্রোফেন ট্যাবলেটগুলির বৈশিষ্ট্যগুলির উপর প্রধান সংকোচন —— ন্যাশনাল লাইব্রেরি অফ মেডিসিন
4.রোটারি প্রেসে উত্পাদিত ট্যাবলেটের শারীরিক গুণমানের উপর পাঞ্চ হেড ডিজাইনের প্রভাব —— ন্যাশনাল লাইব্রেরি অফ মেডিসিন
5.ট্যাবলেট করার সময় কম্প্যাক্ট বিকৃতিতে থাকার ভূমিকা: একটি ওভারভিউ —— মোনাশ বিশ্ববিদ্যালয়
6.ট্যাবলেট গঠনের উন্নয়নে কম্প্রেশন ফিজিক্স —— ন্যাশনাল লাইব্রেরি অফ মেডিসিন