
Hızınızı artırdığınızı hayal edin Döner Tablet Pres Makinesi (bir hap presleme makinesi veya tablet sıkıştırma makinesi) çıktıyı artırmak için - ve aniden tabletler yumuşamaya başlıyor, çatlak, veya sınırlama. Ne oldu? Yüksek hızlı döner preste, kalma süresi – her tabletin maksimum sıkıştırma altında harcadığı süre – kısaldı. Bekleme süresi basitçe zımba kafasının düz olarak sıkıştırma silindiri ile tam temas halinde olduğu süredir.. Pratik açıdan, her tabletin aldığı milisaniyelik sıkıştırmadır. Bekleme süresini iyi kontrol edin, ve güçleniyorsun, tutarlı tabletler; acele et, ve kusur riskiyle karşı karşıyasınız.
Tablet sıkıştırmasında kalma süresi kritik bir parametredir. Tablet sertliğini doğrudan etkiler, çekme mukavemeti, ve kusur oranları (kapatma gibi, laminasyon, Veya Ücretlilik). Aynı zamanda baskı hızıyla da bağlantılıdır ve takım seçenekleri. Bu makalede, kalma süresinin ne olduğunu açıklayacağız, nasıl hesaplanır, tablet kalitesi neden önemlidir?, ve bunu döner tablet makinenizde nasıl yönetebileceğinizi öğrenin (tablet yapma makinesi). Ders kitabı jargonu olmadan size net bir resim sunmak için sektörle ilgili içgörüleri ve son çalışmaları paylaşacağız.. Hadi dalalım.
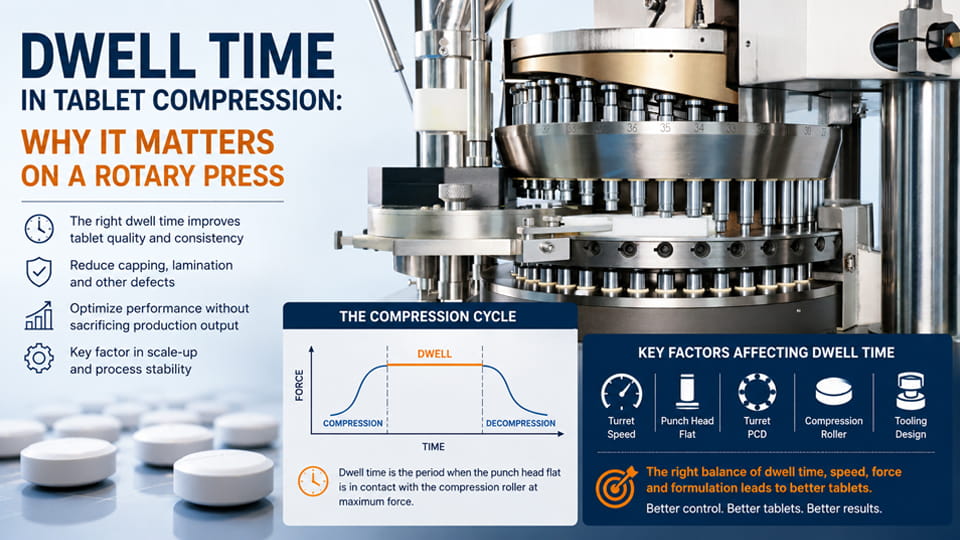
Kalma süresi tablet oluşumu sırasında zımba kafasının düz olarak sıkıştırma silindiri ile temas halinde kaldığı süredir. Yaygın bir tanım:: sıkıştırma kuvvetinin yaklaşık olarak üzerinde olduğu süre 90% zirve değerinin. Döner tablet pres makinesinde, bu toz dolumundan hemen sonra gerçekleşir ve ön sıkıştırma, her iki zımba da tam güç altında kilitlendiğinde ve tozu sıkıştırdığında.
Örneğin, JinLu tablet makinesi presi (410 mmPCD) koşmak 50 Standart bir RPM 9.525 mm zımba düz yaklaşık verir 8.9 ms bekleme. Genişletilmiş bir sürüme geçerseniz 15 mm düz (aynı hız), bekleme ~14,0 ms'ye atlar - kabaca 50% arttırmak. Araç tasarımının ne kadar büyük bir rol oynadığını görebilirsiniz.
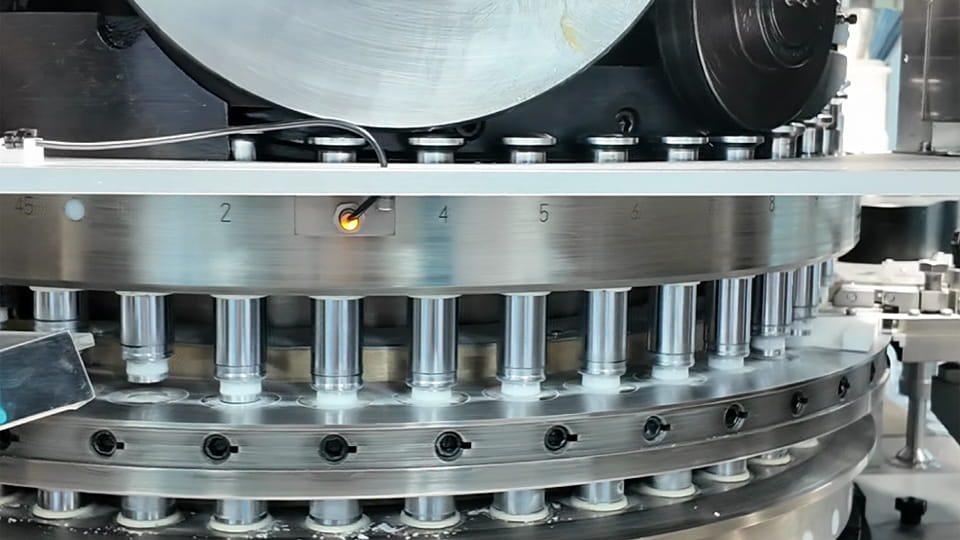
Döner tablet presinde, taret hızı (Rpm) ve kalma süresi ters orantılıdır. Taret ne kadar hızlı dönerse, yumruk başına bekleme süresi ne kadar kısa olursa. Bunu bir kamera deklanşörü gibi düşünün: ne kadar hızlı hareket ederse, Her çekimin ortaya çıkması için gereken süre ne kadar az olursa. Çok istasyonlu bir tablet makinesinde , tüm zımbalar taret dönüşü başına bir kez silindirin altından geçer, Bu yüzden:
Örneğin, bir basın 30 RPM verebilir 15 Bayan yaşamak (sadece bir örnek olarak), ama 60 RPM yalnızca ~7,5 ms olacaktır. Birçok tablet üreticisi bu ödünleşime dikkat çekiyor: makineyi hızlandır, ve başka bir şeyi ayarlamadığınız sürece tabletler yumuşayabilir veya kapanmaya başlayabilir. Bir Jinlu rehberinin işaret ettiği gibi, "Daha yüksek taret hızı, daha kısa sıkıştırma süresi anlamına gelir", bu nedenle, kaybedilen beklemeyi telafi etmek için daha fazla ön sıkıştırmaya ihtiyaç duyulabilir". Kısacası, Çıkış için RPM'yi zorlamak, bekleme süresinin pahasına gelir; bu, önemli bir kalite ve. miktar dengesi.
Bekleme süresi önemlidir çünkü toz yatağının maksimum basınç altında ne kadar süre kalacağını kontrol eder. Daha uzun bekleme parçacıkların deforme olmasına olanak tanır, yeniden düzenlemek, ve daha sıkı bağlanın. Çok kısa, ve tabletler güçlü bağlar oluşturmayabilir. Bekleme süresinin tablet sıkıştırmasında kritik bir parametre olmasının ana nedenleri şunlardır::
Anahtar nokta: Bekleme süresi en önemli faktörlerden biridir (sıkıştırma kuvveti ve formülasyon ile) tablet kalitesini belirleyen şey budur. Üreticiler sorunları genellikle beklemede ayarlamalar yaparak çözerler: "Birçok tablet formülasyonu beklemeye duyarlıdır ve baskıdan hatasız çıktıklarından emin olmak için sıkıştırma altında daha fazla süre gerektirir". Özetle, uygun bekleme süresi, hedef sertliğin elde edilmesine yardımcı olurken aynı zamanda kapanma veya çatlama gibi kusurlar.
Belirli bir formülasyon için bekleme süresi çok kısa olduğunda, yaygın tablet kusurları ortaya çıkabilir. Açıkça söylemek gerekirse, toz yeterli sıkma süresine sahip değil. Bazı efektler şunları içerir::
Fakat, etkinin olabileceğini not etmek önemlidir malzemeye bağımlı. Sıkıştırma simülatörü kullanılarak yakın zamanda yapılan bir çalışma, modern preslerin gerçek bekleme süresi aralığı dahilinde olduğunu buldu. (kabaca 10–100 ms), tabletin gücü üzerindeki etkisi şunlar olabilir: “malzemeye bağlı olarak marjinalden var olmayana kadar”. Başka bir deyişle, bazı malzemeler için, ötesinde ekstra beklemenin pek değişmediği bir eşik var. Hatta bu çalışma pratikte şu sonuca varıyor: sadece gerinim oranı (hız) gerçekçi bir zaman ölçeğinde önemlidir. Ama genel olarak, tabletlerinizde çatlaklar görülmeye başlarsa, yumuşak noktalar, veya baskıyı hızlandırdığınızda eşit olmayan özellikler, kısaltılmış bekleme süresi genellikle suçludur.
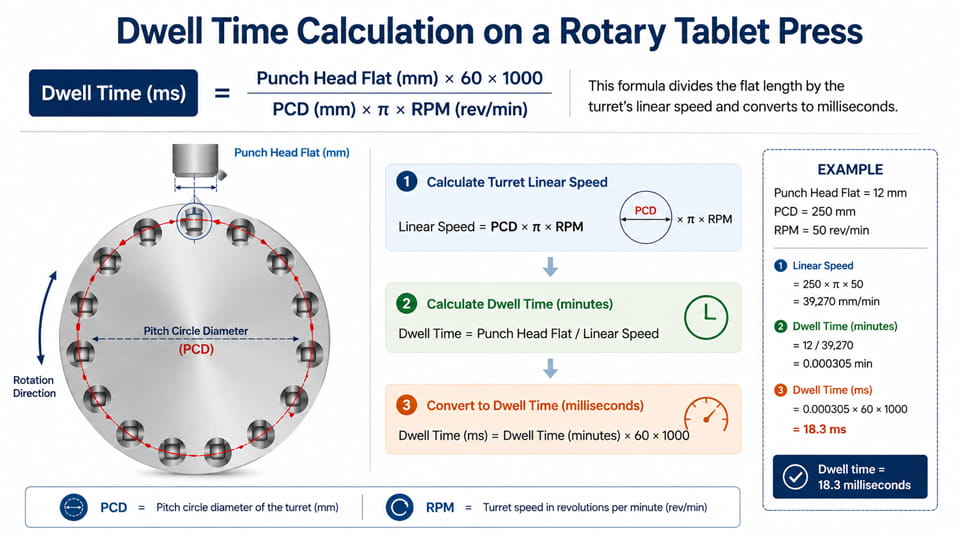
Bekleme süresi zımba geometrisine ve hızına bağlı olduğundan, bunu basit bir formülle hesaplayabiliriz. Endüstri referansları şunları sağlar: geometrik bekleme süresi (GDT) gibi:
Kalma süresi (Bayan) = (Delme başlığı düz çapı (mm) × 60 × 1000) / (π × PCD (mm) × RPM)
Nerede PCD taretin adım dairesi çapıdır, Ve Rpm dakikadaki devir cinsinden taret hızıdır. Bu formül temel olarak düz uzunluğu taretin doğrusal hızına böler ve milisaniyeye dönüştürür.
Örneğin, JinLu teknik bülteni şunu gösteriyor: 410 mm taret 50 Rpm, bir standart 9.525 mm düz verimler yaklaşık 8.88 Bayan, bir süre 15.0 mm genişletilmiş düz verimler 13.98 Bayan. Yukarıdaki formülle eşleşiyor. Pratikte, Bu formüle dayalı grafikleri veya hesap makinelerini sıklıkla görürsünüz; daha büyük zımba daireleri ve daha büyük taretler (daha büyük PCD) aynı RPM'de daha uzun süre kalma.
Örnek: Diyelim ki bir yumruk attınız 6 mm ile bir preste düz 350 mm PCD çalışıyor 120 Rpm. Formülü takın:
ikamet (Bayan) ≈ (6 × 60,000) / (p × 350 × 120) ≈ (360000) / (131946) ≈ 2.7 Bayan.
Sadece 2.7 Bayan yaşamak! RPM'yi düşürün 60, ve bekleme süresi iki katına çıkarak ~5,4 ms'ye ulaşır. Veya kafayı düz bir şekilde artırın 12 mm, ve tekrar iki katına çıkma. Bu basit hesaplamalar R'ye yardımcı olur&D ve üretim mühendisleri tasarım seçimlerinin beklemeyi nasıl etkilediğini anlıyor.
Kule hızının ötesinde, Bir baskı makinesinde gerçek kalma süresini çeşitli faktörler etkiler:
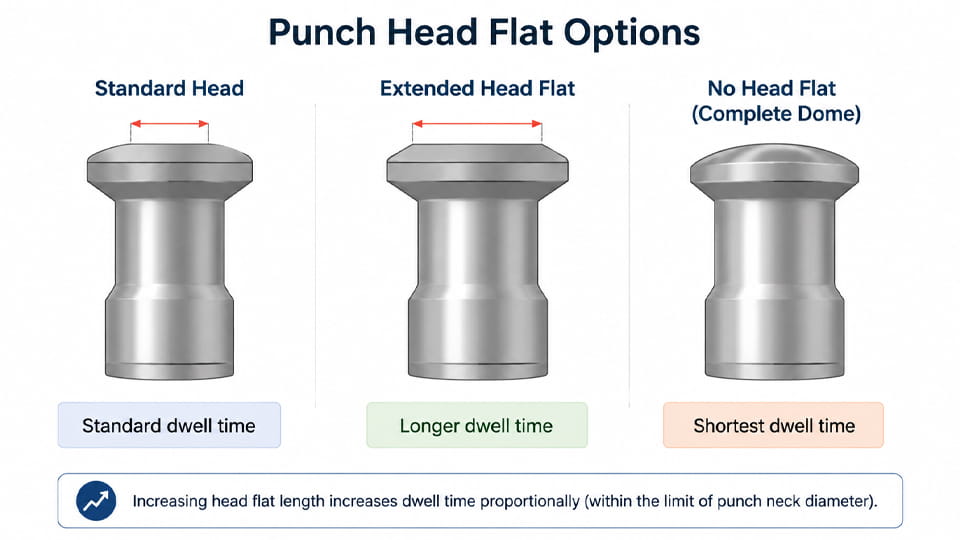
Kısacası, tareti yavaşlatmadan bekleme süresini artırmak için, genellikle zımba kafasını düzleştirirsiniz (veya uzatılmış/eliptik zımbalar kullanın) veya daha büyük taret çaplı bir pres kullanın. Modern takım satıcıları (JinLu gibi) mevcut kamlara uyan genişletilmiş düz zımbalar sunar. JinLu'nun da işaret ettiği gibi, en kolay çözüm genellikle budur, "Düz kafanın çapını artırmak, taret hızını düşürmeden bekleme süresini uzatmanın en kolay yoludur".
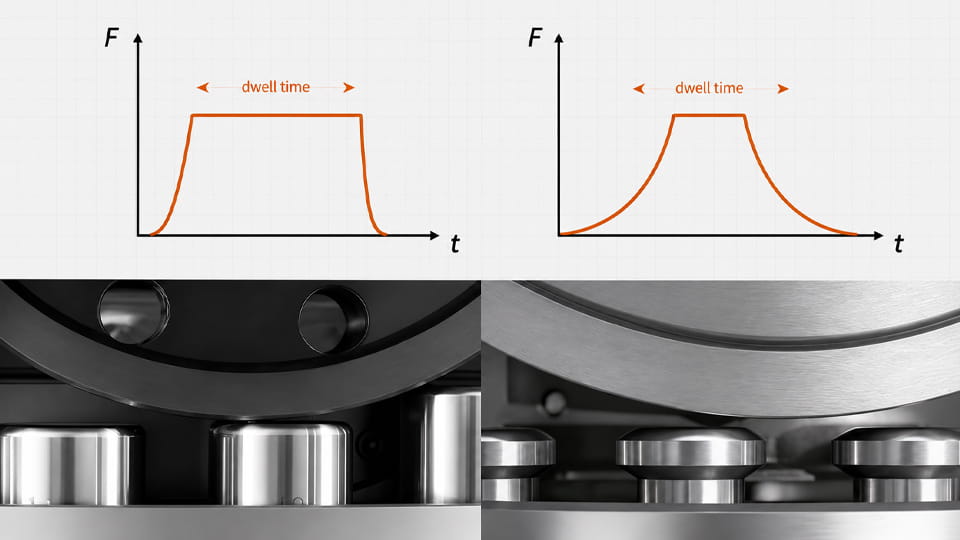
Ayırt etmekte fayda var geometrik ikamet etmek (ekipman geometrisinden hesaplanır) itibaren kuvvete dayalı ikamet etmek (bir tabletin en yüksek kuvveti gördüğü gerçek zaman). Geometrik durma yukarıdaki formülle hesapladığınız şeydir. Ama pratikte, maksimum kuvvet anlık değildir; hafifçe yükselir, özellikle elastik malzemelerde veya farklı sıkıştırma oranlarında.
En son R&D bunu vurguluyor: A 2024 çalışma geometrik beklemeyi karşılaştırdı (GDT) bir sıkıştırma simülatörü tarafından ölçülen bekleme süresine (DTF) kuvvet yukarıda olduğunda 90%. DTF'nin hem sıkıştırma kuvvetine hem de formülasyona göre değiştiğini bulmuşlardır.. Başka bir deyişle, Baskıyı belirli bir RPM'ye ayarlarsanız, gerçek “yukarıdaki zaman 90% Tablet sertse veya kuvvet rampası yavaşsa "kuvvet" GDT'den daha kısa olabilir. Formülasyonlar arasındaki DTF farkı, sıkıştırma kuvveti arttıkça azaldı, yani yüksek kuvvet mevcut geometrik zamanın daha fazlasını kullanma eğilimindedir.
İma: Geometrik hesaplamalar iyi bir temeldir, ama kesin tahminler için (özellikle R'de&D ve ölçek büyütme) gerçek sıkıştırma davranışı dikkate alınmalıdır. Pek çok uzman, beklemenin kritik olduğu durumlarda bir formülasyon için kuvvet-zaman profillerinin ölçülmesini önermektedir. Hala, çoğu üretim ihtiyacı için, geometrik bekleme ve genişletilmiş takım değişiklikleri prosesi ayarlamak için yeterlidir.
Baskıyı yavaşlatmak bekleme süresini uzatmanın bariz yoludur, ancak verimi azaltır. İşte daha fazla durmak için stratejiler çıktıyı yüksek tutarken:
Kısacası: Uzatılmış kafa düzlükleri ve optimize edilmiş takımlar en önemli çözümdür. Bir sektör uzmanının söylediği gibi, “Eliptik kafalı düz takımlama… herhangi bir pahalı değişiklik gerekmeden mevcut baskı makinesinde kalma süresini artırır”. Bu, beklemeyi artırırken aynı taret hızını ve kamları korumanıza olanak tanır. Jinlu'nun kendi ürünleri tam da bu nedenle "daha uzun bekleme süreli presleme" tasarımlarının çığırtkanlığını yapıyor.
Kısa süreliğine telafi etmek için "sadece daha fazla güç uygulayın" diye düşünmek cazip geliyor, ama bunun da sınırları var. Daha fazla kuvvet bazen tabletin gücünü artırabilir, ancak aynı zamanda takımlama üzerindeki baskıyı artırır ve havayı hapsederse kapaklamayı daha da kötüleştirebilir. Jinlu, bekleme süresinin arttığını belirtiyor belirli bir tablet sertliği için gereken kuvveti azaltabilir. Tersine, eğer beklemeden kuvveti artırırsanız, fırlatma sorunları ve kabartma kusurları riskiyle karşı karşıya kalırsınız.
Modern araştırmalar bir nüans ekliyor: yalnız kalmak yerine, gerinim oranı (sıkıştırma hızıyla ilgili) genellikle üretim ölçeklerinde temel etkendir. Paket servis: sadece kuvveti artırmak her zaman daha iyi bir tablet anlamına gelmez, özellikle bekleme süresi çok kısaysa. Dengeli bir yaklaşım (yeterli bekleme ile orta düzeyde sıkıştırma kuvveti) genellikle kalite ve takım ömrü açısından en iyisidir.
R'den ölçek büyütme&D veya pilot presin ticari bir döner prese dönüştürülmesi herkesin bildiği gibi zordur. Bir ana sebep: laboratuvar presinde kalma süresi (genellikle yavaş hızlı veya tek istasyonlu) genellikle yüksek hızlı üretim baskısından çok daha uzundur. Bir formülasyon beklemeye duyarlıysa, Laboratuvarda iyi görünen bir tarifin ölçeği küçülebilir veya yumuşayabilir.
Bunu halletmek için, uzmanlar tavsiye ediyor:
Özetle, Üretim hızına geçerken daima tabletin gücünü kontrol edin. Tabletler yüksek devirde zayıflıyorsa, kayıp ikamet muhtemelen suçludur. Bazı R&D ekipleri formülasyonları bile ayarlıyor (bağlayıcılar, yağlayıcılar) ölçeği büyütmeden önce bekleme hassasiyetini azaltmak için.
Bekleme süresi doğrudan baskı tasarımına bağlı olduğundan, ekipman seçimini etkiler. Yüksek hızlı üretim için, dikkate almak:
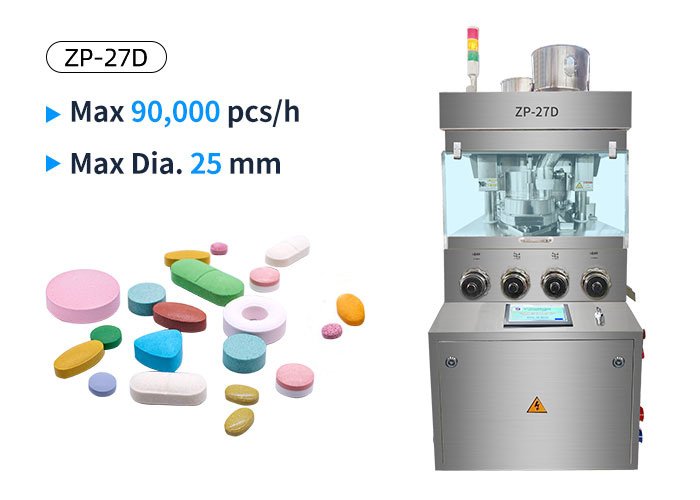
Nihayetinde, kendine sor: saatte 100 bin tablete mi ihtiyacınız var? 8 mm çap, Yoksa aynı verim için 60 bin yeterli olacak mı?? Doğru baskı makinesini seçmek hız ve bekleme arasında bir dengedir, ve en iyi makine, istediğiniz çıktıda size gerekli kaliteyi veren makinedir.
Kalma süresi – tablet sıkıştırmasındaki milisaniyelik sıkıştırma – küçük bir şey olabilir, ama etkisi büyük. Etkiler tablet sertliği, gevreklik, ve kapatma veya laminasyon gibi kusurlar. Yüksek hızlı tablet üretiminde, bekleme süresi, baskı hızı arasındaki noktaları birleştirir, takım tasarımı, ve tablet kalitesi. Kısa bir bekleme süresi yumuşak veya kusurlu tabletlere neden olabilir; iyi yönetilen bir bekleme, zorlu formülasyonların geniş ölçekte çalışmasını sağlayabilir.
İyi haber şu ki bekleme süresi de yönetilebilir. Faktörleri anlayarak (taret devri, düz boyutta yumruk, basın tasarımı) ve genişletilmiş delme veya optimize edilmiş ön sıkıştırma gibi düzeltmelerin uygulanması, hem kalite hem de üretim hedeflerinize ulaşabilirsiniz. Zımba düzlüğü ve taret özelliklerini kullanarak beklenen bekleme süresini hesaplamayı unutmayın, ve her zaman gerçek ölçümlerle uygun ölçekte doğrulama yapın. Son araştırmaların doğruladığı gibi, gerinim hızı ve formülasyon aynı zamanda anahtardır – ancak o zaman bile, uygun bekleme süresi genellikle niteliksel bir fark yaratır.
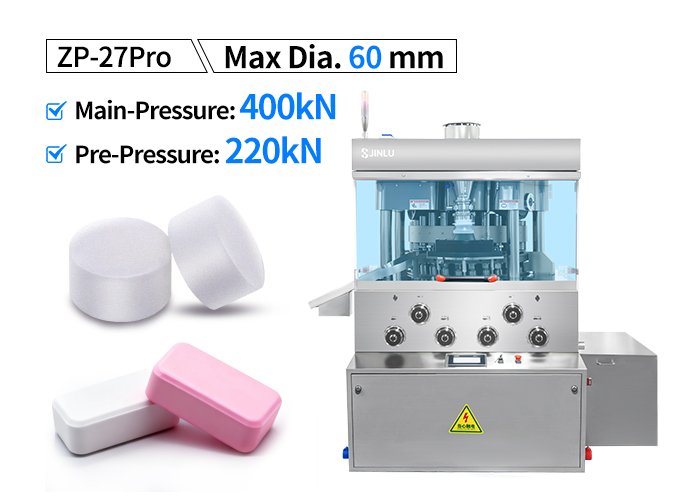
Üretiminizde beklemeye duyarlı sorunlar varsa, harekete geçmek. Daha büyük kafalı daireleri deneyin, ön sıkıştırmayı ayarla, veya ekipman uzmanlarına danışın. Jinlu Paketleme yüksek hızlı döner tablet presleri ve takımlar bu faktörler göz önünde bulundurularak tasarlanmıştır; örneğin, 400kN hap tablet pres makinesi bir içerir “Daha Uzun Bekleme Süresine Baskı Yapan Tasarım” tam sıkıştırmayı sağlamak için. Mühendislerimiz doğru makineyi ve kurulumu bulmanıza yardımcı olabilir, böylece kalma süresi size yardımcı olur, seni incitmez.
Tablet üretiminizi optimize etmeye hazır? Jinlu Packaging ile iletişime geçin Bugün. Ekibimiz formülasyonunuzu ve pres parametrelerinizi inceleyebilir, ideal taret hızını veya takım değişikliklerini önerin, ve hatta şirket içi baskı makinelerimizde denemeler yürütüyoruz. Bir dizi ürün sunuyoruz döner tablet pres makineleri – tezgah üstü modellerden yüksek çıkışlı sistemlere kadar – tümü güvenilir bekleme süresi kontrolü için tasarlanmıştır. Kısa süre beklemenin tabletlerinize zarar vermesine izin vermeyin. Şimdi bize ulaşın ve baskı makinenizden çıkan her hapın güçlü olduğundan emin olalım, bozulmamış, ve tam olarak ihtiyacınız olan şey.
Tablet sıkıştırmasında kalma süresi, tablet oluşumu sırasında zımba kafasının düz kısmının ana sıkıştırma silindirinin altında kaldığı süredir.. Genellikle milisaniye cinsinden ölçülür (Bayan). Döner tablet presinde, kalma süresi esas olarak zımba kafası geometrisinden etkilenir, taret hızı, ve geometriye basın.
Bekleme süresi önemlidir çünkü bir formülasyonun sıkıştırmaya nasıl tepki vereceğini etkiler, özellikle yüksek üretim hızlarında. Daha kısa bir bekleme süresi, konsolidasyon için mevcut süreyi azaltabilir ve daha düşük tablet mukavemetine veya beklemeye duyarlı formülasyonlarda kapaklanma ve laminasyon gibi kusurlara katkıda bulunabilir.. Fakat, etkisi formülasyona bağlıdır ve sıkıştırma kuvveti ile birlikte değerlendirilmelidir., gerinim oranı, takımlama, ve diğer süreç parametreleri.
Taret hızının arttırılması genellikle bekleme süresini azaltır çünkü zımba kafaları sıkıştırma silindirleri boyunca daha hızlı hareket eder. Taret devrinin düşürülmesi bekleme süresini artırır ancak aynı zamanda tablet üretim verimini de azaltır. Öyleyse, tablet üreticilerinin, tablet baskı makinesini yalnızca maksimum RPM'de çalıştırmak yerine baskı hızını tablet kalitesi ve işlem kapasitesi ile dengelemesi gerekiyor.
Yaygın olarak kullanılan bir geometrik hesaplama:
Kalma süresi (Bayan) = (Delme kafası düz × 60 × 1000) / (PCD × π × RPM)
Burada, zımba kafası düz ve PCD milimetre cinsinden ölçülür, RPM taret hızını temsil ederken. Örneğin, bir ile 12 mm zımba kafası düz, 250 mmPCD, Ve 50 Rpm, hesaplanan geometrik kalma süresi yaklaşık olarak 18.34 Bayan. Bu hesaplama geometrik bekleme süresini açıklar; gerçek kuvvete dayalı bekleme süresi, baskı ve sıkıştırma koşullarına bağlı olarak farklılık gösterebilir.
Ana faktörler taret hızını içerir, zımba kafası düz geometri, adım daire çapı (PCD), takım tasarımı, ve tablet baskı geometrisi. Taret hızının arttırılması genellikle bekleme süresini kısaltır, daha büyük bir zımba kafası düzlüğü genellikle geometrik bekleme süresini artırırken. Pres tasarımı ve takım konfigürasyonu aynı zamanda gerçek sıkıştırma profilini de etkiler.
Daha uzun bekleme süresi, sıkıştırma altında daha fazla süreye izin vererek bazı formülasyonlar için tabletin gücünü artırabilir, ancak her durumda otomatik olarak daha sert tabletler üretmez. Tablet sertliği ve çekme mukavemeti aynı zamanda formülasyon özelliklerine de bağlıdır, sıkıştırma kuvveti, gerinim oranı, takımlama, ve diğer proses koşulları. Öyleyse, bekleme süresi varsayılan olarak maksimuma çıkarmak yerine spesifik formülasyon için optimize edilmelidir.
Yetersiz bekleme süresi, sıkıştırma hızına ve kısa sıkıştırma sürelerine duyarlı formülasyonlarda kapaklanma veya laminasyona katkıda bulunabilir. Fakat, bu kusurların birden fazla nedeni olabilir, hava hapsi dahil, elastik iyileşme, formülasyon özellikleri, yetersiz ön sıkıştırma, sıkıştırma kuvveti, yağlama, ve takım durumu. Bu nedenle bekleme süresi, daha geniş bir sıkıştırma sorun giderme sürecinin parçası olarak araştırılmalıdır..
Seçenekler arasında daha büyük bir zımba kafası düz olan takımların kullanılması yer alabilir, Zımba ve sıkıştırma silindiri geometrisini optimize etme, uygun ön sıkıştırma kullanma, veya uygun bir sıkıştırma profili sağlamak üzere tasarlanmış bir döner tablet presinin seçilmesi. Basitçe taret hızını azaltmak, geometrik bekleme süresini artırmanın en doğrudan yoludur, ama aynı zamanda verimi de düşürür. En iyi çözüm formülasyona bağlıdır, takımlama, tablet boyutu, ve gerekli üretim hızı.
Bekleme süresi özellikle zımba kafasının düz kısmının sıkıştırma silindiri ile temas halinde olduğu ve zımbanın silindire göre dikey konumunu değiştirmediği dönemle ilişkilidir.. Sıkıştırma süresi, sıkıştırmanın meydana geldiği süreyi tanımlayabilen daha geniş bir terimdir. Öyleyse, kalma süresi otomatik olarak toplam sıkıştırma süresiyle aynı şekilde değerlendirilmemelidir.
Ölçek büyütme sırasında bekleme süresi önemlidir çünkü bir R'den geçiş&D veya laboratuvar tablet presinden üretim döner tablet presine geçiş, taret hızını değiştirebilir, yumruk geometrisi, sıkıştırma koşulları, ve sıkıştırma için mevcut süre. Üretim presi büyük ölçüde farklı bir sıkıştırma profiliyle çalışıyorsa, tablet sertliği, çekme mukavemeti, gevreklik, veya kusur oranları değişebilir. Bu nedenle, ölçek büyütme sırasında ilgili sıkıştırma koşullarının karşılaştırılması, tam ölçekli üretimden önce potansiyel sorunların belirlenmesine yardımcı olabilir..
Referanslar:
1.Bekleme süresi ve yükleme gerinim hızının toz sıkışması ve tablet özelliklerine etkilerinin araştırılması: Bir sıkıştırma simülatörü çalışması —— Bilimsel
2.Tabletlemede kalma süresi: kuvvete karşı geometrik bekleme süresine göre bekleme süresi —— Taylor & Francis Çevrimiçi
3.Ön hazırlık sırasında uzatılmış kalma süresinin etkisi- ve ibuprofen tabletlerinin özelliklerine ilişkin ana sıkıştırma —— Ulusal Tıp Kütüphanesi
4.Delgi Kafası Tasarımının Döner Preste Üretilen Tabletlerin Fiziksel Kalitesi Üzerindeki Etkisi —— Ulusal Tıp Kütüphanesi
5.Tabletleme sırasında kompakt deformasyon üzerinde durmanın rolü: genel bakış —— Monash Üniversitesi
6.Tabletlerin formülasyon geliştirmesinde sıkıştırma fiziği —— Ulusal Tıp Kütüphanesi