
ลองจินตนาการว่าคุณได้เพิ่มความเร็วให้กับคุณ เครื่องกดแท็บเล็ตโรตารี่ (เครื่องอัดเม็ดยาหรือเครื่องอัดเม็ดยา) เพื่อเพิ่มผลผลิต - และทันใดนั้นแท็บเล็ตก็เริ่มอ่อนลง, แตก, หรือปิดฝา. เกิดอะไรขึ้น? ในเครื่องโรตารี่ความเร็วสูง, เวลาอยู่ – เวลาที่แต่ละแท็บเล็ตใช้ภายใต้การบีบอัดสูงสุด – หดตัวลง. เวลาคงตัวเป็นเพียงช่วงเวลาที่หัวเจาะสัมผัสกับลูกกลิ้งอัดจนสุด. ในแง่การปฏิบัติ, มันเป็นมิลลิวินาทีของการบีบแต่ละแท็บเล็ตที่ได้รับ. ควบคุมเวลาพักได้ดี, และคุณจะแข็งแกร่งขึ้น, แท็บเล็ตที่สอดคล้องกัน; รีบมัน, และคุณเสี่ยงต่อข้อบกพร่อง.
เวลาในการบีบอัดแท็บเล็ตถือเป็นพารามิเตอร์ที่สำคัญ. มันส่งผลโดยตรงต่อความแข็งของแท็บเล็ต, แรงดึง, และอัตราข้อบกพร่อง (เหมือนการปิดฝา, การเคลือบ, หรือความร่ำรวย). นอกจากนี้ยังสัมพันธ์กับความเร็วในการกดและ ทางเลือกของเครื่องมือ. ในบทความนี้, เราจะแจกแจงว่าเวลาพักคืออะไร, มันคำนวณอย่างไร, เหตุใดจึงมีความสำคัญต่อคุณภาพของแท็บเล็ต, และวิธีจัดการมันบนเครื่องแท็บเล็ตโรตารีของคุณ (เครื่องทำแท็บเล็ต). เราจะแบ่งปันข้อมูลเชิงลึกของอุตสาหกรรมและการศึกษาล่าสุดเพื่อให้คุณเห็นภาพที่ชัดเจน โดยไม่ต้องใช้ศัพท์เฉพาะในตำราเรียน. มาดำดิ่งกัน.
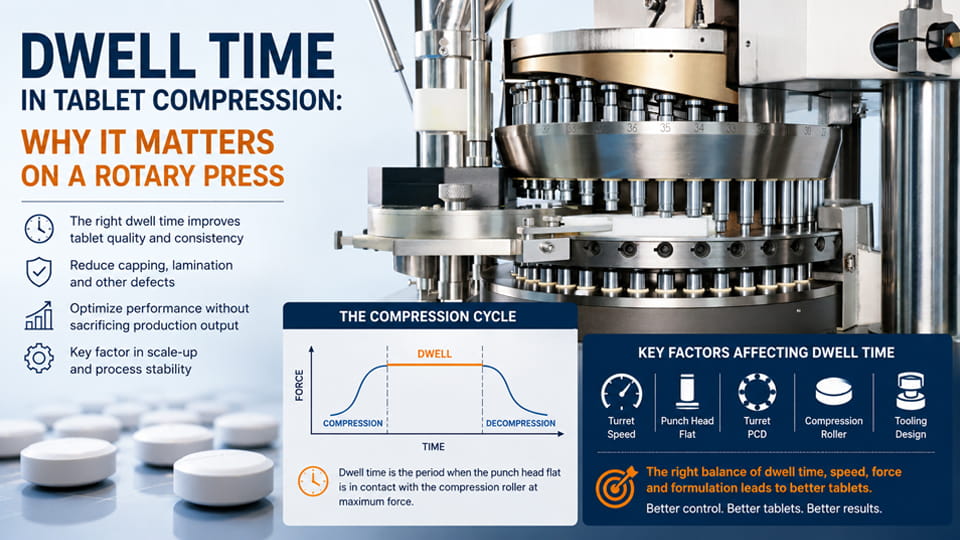
เวลาอยู่ คือเวลาที่หัวเจาะราบเรียบยังคงสัมผัสกับลูกกลิ้งอัดในระหว่างการสร้างเม็ดยา. คำจำกัดความทั่วไปคือ: ระยะเวลาที่แรงอัดอยู่เหนือประมาณนั้น 90% ของมูลค่าสูงสุดของมัน. ในเครื่องกดแท็บเล็ตแบบหมุน, ที่เกิดขึ้นหลังจากการเติมผงและ การบีบอัดล่วงหน้า, เมื่อหมัดทั้งสองล็อคด้วยแรงเต็มที่และอัดผง.
ตัวอย่างเช่น, เครื่องกดแท็บเล็ต JinLu (410 มม. กรมควบคุมมลพิษ) วิ่งไปที่ 50 รอบต่อนาทีด้วยมาตรฐาน 9.525 มม. หมัดแบนให้ประมาณ 8.9 มิลลิวินาทีของการอยู่อาศัย. หากคุณเปลี่ยนเป็นแบบขยาย 15 มม. แบน (ความเร็วเท่ากัน), อาศัยกระโดดไปที่ ~ 14.0 ms – ประมาณ a 50% เพิ่มขึ้น. คุณจะเห็นว่าการออกแบบเครื่องมือมีบทบาทสำคัญอย่างไร.
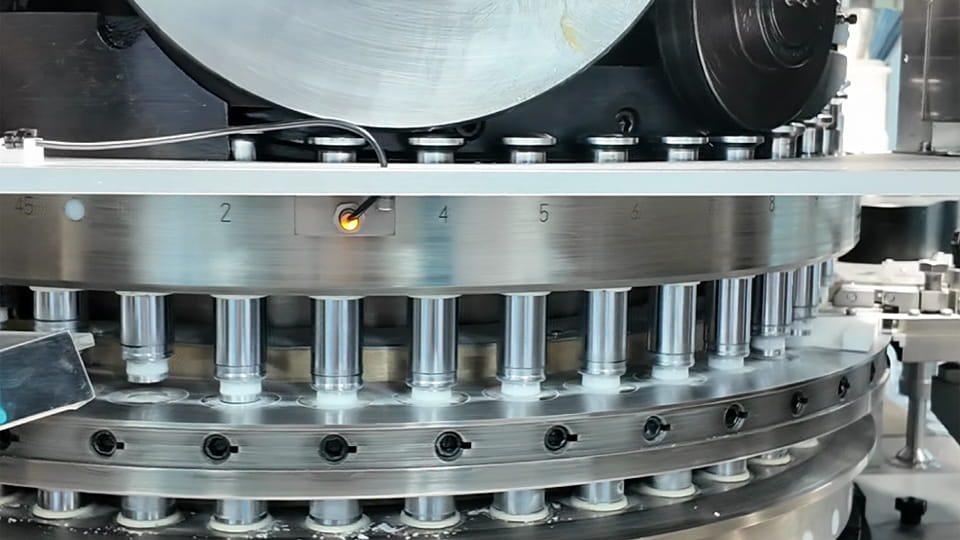
ในการกดแท็บเล็ตแบบหมุน, ความเร็วป้อมปืน (รอบต่อนาที) และเวลาพักจะเชื่อมโยงกันแบบผกผัน. ยิ่งป้อมปืนหมุนเร็วขึ้น, เวลาพักต่อหมัดจะยิ่งสั้นลง. คิดว่ามันเหมือนกับชัตเตอร์กล้อง: ยิ่งเคลื่อนที่เร็วเท่าไร, แต่ละช็อตจะได้เปิดรับแสงน้อยลง. ในเครื่องแท็บเล็ตแบบหลายสถานี , การเจาะทั้งหมดจะผ่านไปใต้ลูกกลิ้งหนึ่งครั้งต่อการหมุนป้อมปืน, ดังนั้น:
ตัวอย่างเช่น, กดที่ 30 RPM อาจจะให้ 15 นางสาวอาศัยอยู่ (เช่นเดียวกับภาพประกอบ), แต่ที่ 60 RPM มันจะเป็น ~7.5 ms เท่านั้น. ผู้ผลิตแท็บเล็ตหลายรายสังเกตเห็นข้อดีข้อเสียนี้: เร่งความเร็วเครื่อง, และแท็บเล็ตอาจนิ่มลงหรือเริ่มกำหนดสูงสุดได้ เว้นแต่คุณจะปรับเปลี่ยนอย่างอื่น. ตามที่ไกด์ Jinlu คนหนึ่งชี้ให้เห็น, “ความเร็วป้อมปืนที่สูงขึ้นหมายถึงเวลาการบดอัดที่สั้นลง, ดังนั้นอาจจำเป็นต้องมีการบีบอัดล่วงหน้าเพิ่มเติมเพื่อชดเชยการหยุดนิ่งที่หายไป”. ในระยะสั้น, การผลักดัน RPM เพื่อให้ได้เอาท์พุตจะต้องเสียเวลาในการหยุดนิ่ง ซึ่งเป็นคุณสมบัติหลักเทียบกับ. ความสมดุลของปริมาณ.
เวลาพักมีความสำคัญเนื่องจากจะควบคุมระยะเวลาที่เตียงแป้งอยู่ภายใต้แรงดันสูงสุด. การคงอยู่นานขึ้นทำให้อนุภาคเปลี่ยนรูปได้, จัดเรียงใหม่, และผูกพันกันอย่างแนบเนียนยิ่งขึ้น. สั้นเกินไป, และแท็บเล็ตอาจไม่สร้างพันธะที่แข็งแกร่ง. ต่อไปนี้คือเหตุผลหลักที่ทำให้เวลาหยุดนิ่งเป็นตัวแปรสำคัญในการบีบอัดแท็บเล็ต:
จุดสำคัญ: เวลาที่อยู่อาศัยเป็นหนึ่งในปัจจัยสำคัญ (ด้วยแรงอัดและสูตร) ที่กำหนดคุณภาพของแท็บเล็ต. ผู้ผลิตมักจะแก้ไขปัญหาด้วยการปรับแต่งการอยู่อาศัย: “สูตรยาเม็ดจำนวนมากไวต่อการสัมผัสและต้องใช้เวลาในการบีบอัดนานขึ้นเพื่อให้แน่ใจว่าจะหลุดออกจากการอัดโดยไม่มีข้อผิดพลาดใดๆ”. โดยสรุป, เวลาพักที่เหมาะสมช่วยให้บรรลุความแข็งของเป้าหมายในขณะที่หลีกเลี่ยง ข้อบกพร่องเช่นการปิดฝาหรือการแตกร้าว.
เมื่อเวลาพักสั้นเกินไปสำหรับสูตรที่กำหนด, ข้อบกพร่องทั่วไปของแท็บเล็ตอาจปรากฏขึ้น. ในแง่ธรรมดา, แป้งมีเวลาบีบไม่เพียงพอ. เอฟเฟกต์บางอย่างได้แก่:
อย่างไรก็ตาม, สิ่งสำคัญคือต้องทราบถึงผลกระทบที่อาจเกิดขึ้นได้ ขึ้นอยู่กับวัสดุ. การศึกษาเมื่อเร็วๆ นี้โดยใช้เครื่องจำลองการบดอัดพบว่าภายในช่วงระยะเวลาพักจริงของแท่นพิมพ์สมัยใหม่ (ประมาณ 10–100 มิลลิวินาที), ผลกระทบต่อความแข็งแกร่งของแท็บเล็ตอาจเป็นได้ “ขอบถึงไม่มีอยู่จริงขึ้นอยู่กับวัสดุ”. กล่าวอีกนัยหนึ่ง, สำหรับวัสดุบางอย่าง, มีเกณฑ์เกินกว่าที่การอยู่อาศัยพิเศษจะไม่เปลี่ยนแปลงมากนัก. การศึกษาครั้งนี้ยังสรุปได้ว่าในทางปฏิบัติ อัตราความเครียดเท่านั้น (ความเร็ว) มีความสำคัญตามระยะเวลาที่เป็นจริง. แต่โดยทั่วไปแล้ว, หากแท็บเล็ตของคุณเริ่มมีรอยแตก, จุดอ่อน, หรือคุณสมบัติไม่สม่ำเสมอเมื่อคุณเร่งความเร็วในการกด, เวลาพักสั้นลงมักเป็นสาเหตุ.
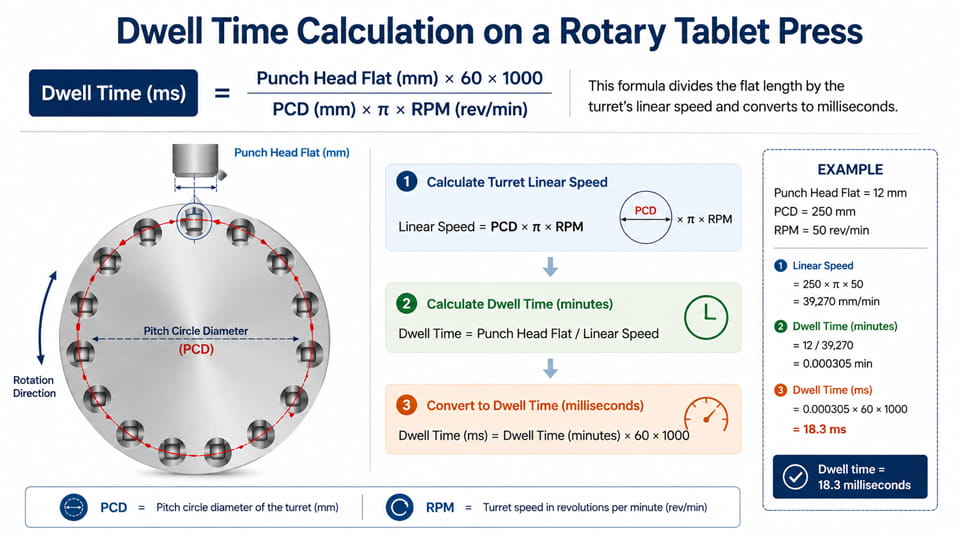
เนื่องจากเวลาหยุดนิ่งขึ้นอยู่กับรูปทรงและความเร็วของการเจาะ, เราสามารถคำนวณได้ด้วยสูตรง่ายๆ. การอ้างอิงทางอุตสาหกรรมให้ เวลาคงอยู่ทางเรขาคณิต (จีดีที) เช่น:
เวลาอยู่ (นางสาว) = (หัวเจาะเส้นผ่านศูนย์กลางแบน (มม) × 60 × 1000) / (π × กรมควบคุมมลพิษ (มม) × รอบต่อนาที)
ที่ไหน กรมควบคุมมลพิษ คือเส้นผ่านศูนย์กลางวงกลมพิทช์ของป้อมปืน, และ รอบต่อนาที คือความเร็วป้อมปืน มีหน่วยเป็นรอบต่อนาที. โดยทั่วไป สูตรนี้จะแบ่งความยาวแบนด้วยความเร็วเชิงเส้นของป้อมปืน แล้วแปลงเป็นมิลลิวินาที.
ตัวอย่างเช่น, กระดานข่าวทางเทคนิคของ JinLu แสดงให้เห็นว่าใน 410 มม. ป้อมปืนที่ 50 รอบต่อนาที, มาตรฐาน 9.525 มม. อัตราผลตอบแทนแบนประมาณ 8.88 นางสาว, ในขณะที่ก 15.0 มิลลิเมตร อัตราผลตอบแทนแบนที่ขยายออกไปประมาณ 13.98 นางสาว. ที่ตรงกับสูตรข้างต้น. ในทางปฏิบัติ, คุณมักจะเห็นแผนภูมิหรือเครื่องคิดเลขตามสูตรนี้; แฟลตหมัดที่ใหญ่กว่าและป้อมปืนที่ใหญ่กว่า (PCD ที่ใหญ่กว่า) ให้การคงอยู่นานขึ้นที่ RPM เดิม.
ตัวอย่าง: สมมติว่าคุณมีหมัดด้วย 6 มม. แบนบนแท่นพิมพ์ด้วย 350 มม. PCD ทำงานที่ 120 รอบต่อนาที. เสียบเข้าสูตร:
อยู่ (นางสาว) data (6 × 60,000) / (พี × 350 × 120) data (360000) / (131946) data 2.7 นางสาว.
เท่านั้น 2.7 นางสาวอาศัยอยู่! ปล่อย RPM ไปที่ 60, และคงอยู่สองเท่าเป็น ~5.4 ms. หรือเพิ่มส่วนหัวให้แบนลง 12 มม, และดำรงอยู่เป็นสองเท่าอีก. การคำนวณง่ายๆ เหล่านี้ช่วย R&D และวิศวกรฝ่ายผลิตเข้าใจว่าตัวเลือกการออกแบบส่งผลต่อการอยู่อาศัยอย่างไร.
เกินกว่าความเร็วป้อมปืน, ปัจจัยหลายประการมีอิทธิพลต่อเวลาหยุดนิ่งจริงบนแท่นพิมพ์:
ในระยะสั้น, เพื่อเพิ่มเวลาการอยู่นิ่งโดยไม่ทำให้ป้อมปืนช้าลง, โดยทั่วไปคุณจะเพิ่มหัวเจาะให้แบน (หรือใช้การเจาะแบบขยาย/รูปไข่) หรือใช้เครื่องอัดที่มีเส้นผ่านศูนย์กลางป้อมปืนใหญ่กว่า. ผู้จำหน่ายเครื่องมือที่ทันสมัย (เหมือนจินหลู) ให้การเจาะแบบแบนแบบขยายที่พอดีกับลูกเบี้ยวที่มีอยู่. การแก้ไขที่ง่ายที่สุดมักเป็นเช่นนี้ ดังที่ JinLu ชี้ให้เห็น, “การเพิ่มเส้นผ่านศูนย์กลางของหัวแบนเป็นวิธีที่ง่ายที่สุดในการยืดเวลาการปักหมุดโดยไม่ลดความเร็วของป้อมปืน”.
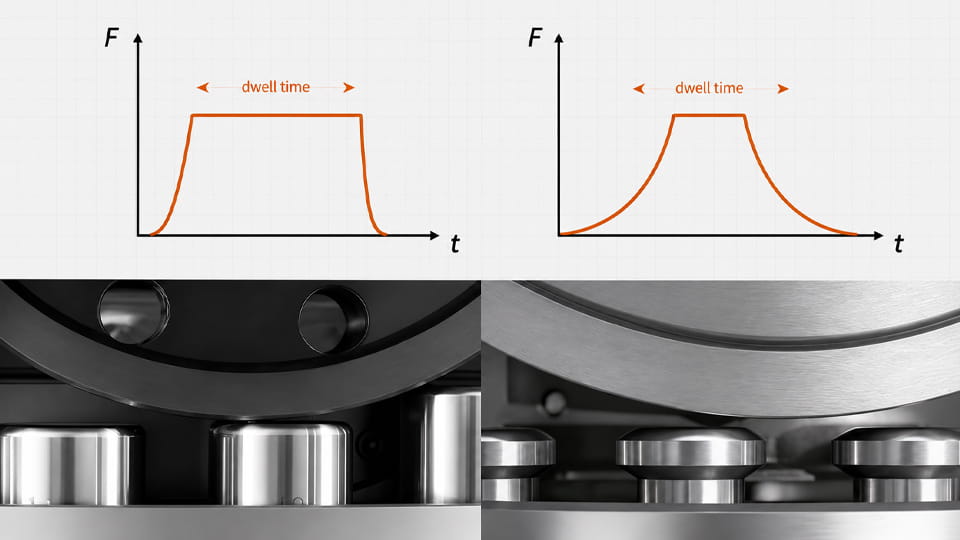
มันมีประโยชน์ที่จะแยกแยะ เรขาคณิต อาศัยอยู่ (คำนวณจากเรขาคณิตของอุปกรณ์) จาก ตามกำลัง อาศัยอยู่ (เวลาจริงที่แท็บเล็ตเห็นแรงสูงสุด). การคงรูปเรขาคณิตคือสิ่งที่คุณคำนวณด้วยสูตรด้านบน. แต่ในทางปฏิบัติ, แรงสูงสุดไม่ใช่แรงที่เกิดขึ้นทันที – มันเพิ่มขึ้นเล็กน้อย, โดยเฉพาะกับวัสดุที่ยืดหยุ่นหรือมีอัตราการบีบอัดที่แตกต่างกัน.
ล่าสุด ร&D เน้นสิ่งนี้: อัน 2024 การศึกษาเปรียบเทียบที่อยู่อาศัยทางเรขาคณิต (จีดีที) จนถึงเวลาพักซึ่งวัดโดยเครื่องจำลองการบดอัด (ดีทีเอฟ) เมื่อพลังอยู่เหนือ 90%. พวกเขาพบว่า DTF แตกต่างกันไปตามแรงอัดและสูตรผสม. กล่าวอีกนัยหนึ่ง, หากคุณตั้งค่าการกดที่ RPM ที่แน่นอน, เวลาจริงข้างต้น 90% แรง” อาจสั้นกว่า GDT หากแท็บเล็ตแข็งหรือหากแรงลาดช้า. ความแตกต่างใน DTF ระหว่างสูตรผสมลดลงเมื่อแรงอัดเพิ่มขึ้น, หมายความว่าแรงสูงมีแนวโน้มที่จะใช้เวลาทางเรขาคณิตที่มีอยู่มากขึ้น.
ความหมายโดยนัย: การคำนวณทางเรขาคณิตเป็นพื้นฐานที่ดี, แต่เพื่อการทำนายที่แม่นยำ (โดยเฉพาะในอาร์&D และการขยายขนาด) เราต้องพิจารณาพฤติกรรมการบีบอัดที่เกิดขึ้นจริง. ผู้เชี่ยวชาญหลายคนแนะนำให้วัดโปรไฟล์แรงเทียบกับเวลาเพื่อหาสูตรหากการคงอยู่เป็นสิ่งสำคัญ. นิ่ง, สำหรับความต้องการในการผลิตส่วนใหญ่, การคงตัวทางเรขาคณิตและการเปลี่ยนแปลงเครื่องมือแบบขยายนั้นเพียงพอสำหรับการตั้งค่ากระบวนการ.
การชะลอการกดเป็นวิธีที่ชัดเจนในการยืดระยะเวลาการกด, แต่มันลดปริมาณงานลง. ต่อไปนี้เป็นกลยุทธ์เพื่อให้อยู่อาศัยมากขึ้น ในขณะที่รักษาเอาต์พุตให้สูง:
ในระยะสั้น: หัวแบนที่ขยายออกและเครื่องมือที่ได้รับการปรับปรุงคือสิ่งที่ต้องแก้ไข. ดังที่ผู้เชี่ยวชาญในอุตสาหกรรมคนหนึ่งกล่าวไว้, “เครื่องมือแบนหัวรูปไข่… เพิ่มเวลาการหยุดนิ่งบนแท่นพิมพ์ที่มีอยู่โดยไม่ต้องดัดแปลงราคาแพงใดๆ”. สิ่งนี้ช่วยให้คุณรักษาความเร็วป้อมปืนและลูกเบี้ยวเท่าเดิมในขณะที่เพิ่มการหยุดนิ่ง. ผลิตภัณฑ์ของ Jinlu เน้นการออกแบบ "การกดเวลารอนานขึ้น" ด้วยเหตุผลนี้.
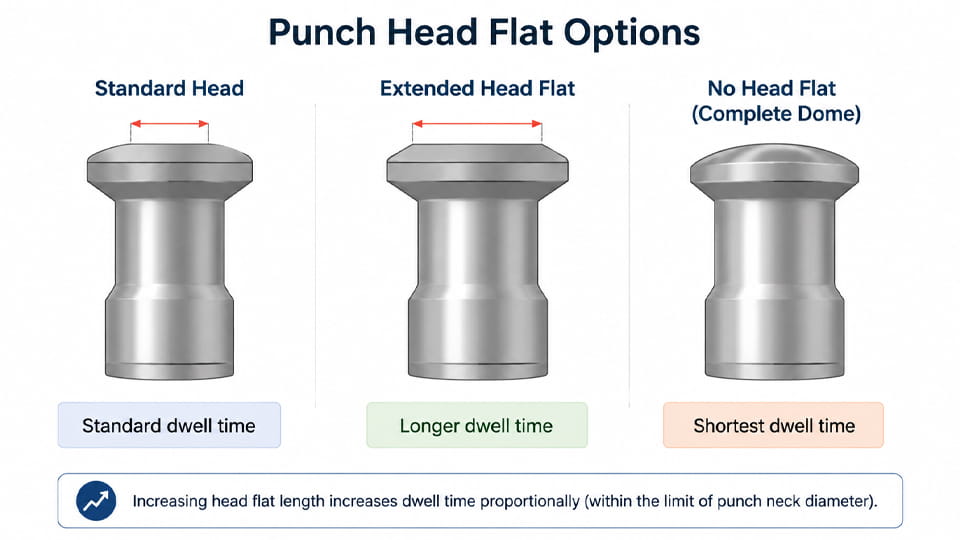
เป็นการดึงดูดให้คิดว่า "ใช้กำลังมากขึ้น" เพื่อชดเชยการหยุดนิ่งชั่วคราว, แต่นั่นก็มีขีดจำกัด. แรงที่มากขึ้นบางครั้งสามารถปรับปรุงความแข็งแกร่งของแท็บเล็ตได้, แต่ยังเพิ่มความเครียดให้กับเครื่องมือและอาจทำให้การปิดฝาแย่ลงหากดักจับอากาศ. Jinlu ตั้งข้อสังเกตว่าเวลาพักเพิ่มขึ้น อาจลดแรงที่จำเป็นสำหรับความแข็งของเม็ดยาที่กำหนด. ในทางกลับกัน, หากคุณเร่งเร้าโดยไม่ต้องหยุดนิ่ง, คุณเสี่ยงต่อปัญหาการดีดออกและข้อบกพร่องของลายนูน.
การวิจัยสมัยใหม่ช่วยเพิ่มความแตกต่างเล็กน้อย: แทนที่จะใช้เวลาอยู่ตามลำพัง, อัตราความเครียด (เกี่ยวข้องกับความเร็วการบีบอัด) มักจะเป็นตัวขับเคลื่อนหลักในระดับการผลิต. ซื้อกลับบ้าน: การเสริมแรงเพียงอย่างเดียวไม่ได้เท่ากับแท็บเล็ตที่ดีกว่าเสมอไป, โดยเฉพาะถ้าการอยู่อาศัยสั้นมาก. แนวทางที่สมดุล—แรงอัดปานกลางและระยะพักที่เพียงพอ—มักจะดีที่สุดสำหรับคุณภาพและอายุการใช้งานของเครื่องมือ.
ขยายขนาดจาก R&การกดแบบ D หรือนำร่องไปยังเครื่องโรตารี่เชิงพาณิชย์นั้นยุ่งยากอย่างมาก. เหตุผลหลักประการหนึ่ง: เวลาพักบนแท่นพิมพ์ในห้องปฏิบัติการ (มักจะช้าหรือสถานีเดียว) มักจะยาวกว่าการกดการผลิตด้วยความเร็วสูงมาก. หากสูตรมีความไวต่อการคงอยู่, สูตรอาหารที่ดูดีในห้องแล็บอาจจำกัดหรือลดขนาดลงได้.
เพื่อจัดการเรื่องนี้, ผู้เชี่ยวชาญให้คำแนะนำ:
โดยสรุป, ตรวจสอบความแข็งแกร่งของแท็บเล็ตเสมอเมื่อเคลื่อนไปสู่ความเร็วในการผลิต. หากแท็บเล็ตอ่อนตัวลงที่ RPM สูง, ที่อยู่อาศัยที่สูญหายน่าจะเป็นผู้กระทำผิด. ร.บ้าง&ทีม D ยังปรับสูตรอีกด้วย (ผู้ยึดติด, น้ำมันหล่อลื่น) เพื่อลดความไวในการอยู่นิ่งก่อนที่จะขยายขนาด.
เนื่องจากเวลาพักมีความเกี่ยวข้องโดยตรงกับการออกแบบแท่นพิมพ์, เป็นปัจจัยในการเลือกอุปกรณ์. เพื่อการผลิตที่รวดเร็ว, พิจารณา:
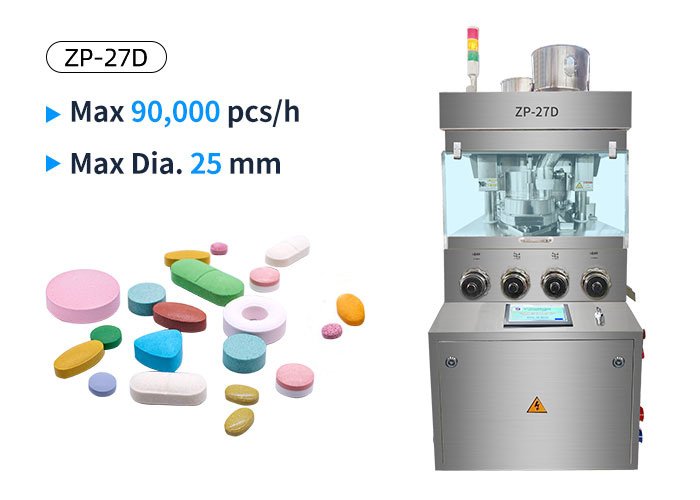
ในที่สุด, ถามตัวเอง: คุณต้องการ 100,000 เม็ดต่อชั่วโมงที่ 8 เส้นผ่านศูนย์กลางมม, หรือ 60,000 จะเพียงพอสำหรับผลตอบแทนเท่าเดิม? การเลือกการกดที่เหมาะสมถือเป็นการแลกเปลี่ยนระหว่างความเร็วและการหยุดนิ่ง, และเครื่องที่ดีที่สุดคือเครื่องที่ให้คุณภาพที่ต้องการตามเอาต์พุตที่คุณต้องการ.
เวลาอยู่ – มิลลิวินาทีของการบีบในการบีบอัดแท็บเล็ต – อาจเป็นเรื่องเล็กน้อย, แต่มันมีผลกระทบอย่างมาก. มันส่งผลกระทบ ความแข็งของแท็บเล็ต, ความกร่อน, และข้อบกพร่องเช่นการปิดฝาหรือการเคลือบ. ในการผลิตแท็บเล็ตความเร็วสูง, เวลาพักจะเชื่อมต่อจุดต่างๆ ระหว่างความเร็วในการกด, การออกแบบเครื่องมือ, และคุณภาพของแท็บเล็ต. ระยะเวลาสั้นๆ อาจสะกดว่าเม็ดยาอ่อนหรือชำรุด; ที่อยู่อาศัยที่ได้รับการจัดการอย่างดีสามารถทำให้สูตรผสมที่ทนทานสามารถทำงานได้ในวงกว้าง.
ข่าวดีก็คือเวลาพักก็สามารถจัดการได้เช่นกัน. โดยเข้าใจปัจจัยต่างๆ (รอบต่อนาทีของป้อมปืน, เจาะขนาดแบน, การออกแบบกด) และใช้การแก้ไข เช่น การต่อขยายเพิ่มเติมหรือการบีบอัดข้อมูลล่วงหน้าที่ปรับให้เหมาะสม, คุณสามารถบรรลุเป้าหมายด้านคุณภาพและการผลิตได้. อย่าลืมคำนวณระยะหลบที่คาดหวังโดยใช้ข้อมูลจำเพาะของหมัดแบบเรียบและป้อมปืน, และตรวจสอบตามขนาดด้วยการวัดจริงเสมอ. ตามการวิจัยล่าสุดยืนยัน, อัตราความเครียดและการกำหนดสูตร ก็เป็นกุญแจสำคัญเช่นกัน แต่ถึงอย่างนั้น, เวลาพักที่เหมาะสมมักจะสร้างความแตกต่างในเชิงคุณภาพ.
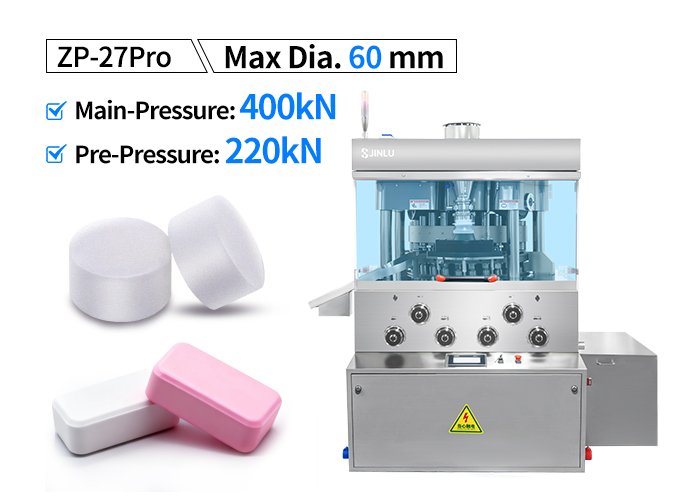
หากการผลิตของคุณมีปัญหาที่มีความอ่อนไหวต่อการคงอยู่, ดำเนินการ. ลองใช้หัวแฟลตที่ใหญ่ขึ้น, ปรับการบีบอัดล่วงหน้า, หรือปรึกษากับผู้เชี่ยวชาญด้านอุปกรณ์. Jinlu Packing's แท็บเล็ตหมุนความเร็วสูง และเครื่องมือได้รับการออกแบบโดยคำนึงถึงปัจจัยเหล่านี้ เช่น, เครื่องกดเม็ดยาขนาด 400kN ประกอบด้วย “การออกแบบการกดเวลาอาศัยอีกต่อไป” เพื่อให้แน่ใจว่าการบีบอัดเต็มรูปแบบ. วิศวกรของเราสามารถช่วยคุณค้นหาเครื่องจักรและการตั้งค่าที่เหมาะสมได้ เวลาอยู่นิ่งช่วยคุณได้, ไม่ทำให้คุณเจ็บ.
พร้อมเพิ่มประสิทธิภาพการผลิตแท็บเล็ตของคุณ? ติดต่อ Jinlu บรรจุ วันนี้. ทีมงานของเราสามารถตรวจสอบสูตรและพารามิเตอร์การกดของคุณได้, แนะนำความเร็วป้อมปืนที่เหมาะสมหรือการเปลี่ยนแปลงเครื่องมือ, และแม้กระทั่งทดลองใช้งานเครื่องพิมพ์ภายในองค์กรของเรา. เรามีช่วงของ เครื่องกดแท็บเล็ตแบบหมุน – ตั้งแต่รุ่นตั้งโต๊ะไปจนถึงระบบเอาท์พุตสูง – ทั้งหมดนี้ได้รับการออกแบบทางวิศวกรรมเพื่อการควบคุมเวลาคงอยู่ที่เชื่อถือได้. อย่าปล่อยให้ระยะเวลาสั้นๆ บ่อนทำลายแท็บเล็ตของคุณ. ติดต่อเราตอนนี้และมาตรวจสอบให้แน่ใจว่ายาทุกเม็ดที่ออกมาจากการกดของคุณนั้นแข็งแกร่ง, ไม่บุบสลาย, และสิ่งที่คุณต้องการ.
เวลาคงอยู่ในการบีบอัดแท็บเล็ตคือช่วงเวลาที่ส่วนเรียบของหัวเจาะยังคงอยู่ใต้ลูกกลิ้งบีบอัดหลักระหว่างการสร้างแท็บเล็ต. โดยปกติจะวัดเป็นมิลลิวินาที (นางสาว). บนเครื่องกดแท็บเล็ตแบบหมุน, เวลาคงอยู่ส่วนใหญ่ได้รับอิทธิพลจากรูปทรงของหัวเจาะ, ความเร็วป้อมปืน, และกดเรขาคณิต.
เวลาคงอยู่เป็นสิ่งสำคัญเนื่องจากจะส่งผลต่อวิธีที่สูตรตอบสนองต่อการบีบอัด, โดยเฉพาะที่ความเร็วในการผลิตที่สูงขึ้น. เวลาคงตัวที่สั้นลงสามารถลดเวลาที่มีอยู่สำหรับการรวมตัว และอาจส่งผลให้ความแข็งแรงหรือข้อบกพร่องของเม็ดยาลดลง เช่น การปิดฝาและการเคลือบในสูตรที่ไวต่อการคงอยู่. อย่างไรก็ตาม, ผลของมันขึ้นอยู่กับสูตรและควรประเมินร่วมกับแรงอัด, อัตราความเครียด, เครื่องมือ, และพารามิเตอร์กระบวนการอื่นๆ.
การเพิ่มความเร็วของป้อมปืนโดยทั่วไปจะช่วยลดเวลาแฝง เนื่องจากหัวเจาะจะเคลื่อนผ่านลูกกลิ้งอัดเร็วขึ้น. การลด RPM ของป้อมปืนลงจะเพิ่มเวลาการหยุดนิ่ง แต่ยังลดปริมาณงานในการผลิตแท็บเล็ตอีกด้วย. ดังนั้น, ผู้ผลิตแท็บเล็ตจำเป็นต้องสร้างสมดุลระหว่างความเร็วการกดกับคุณภาพของแท็บเล็ตและความสามารถในการประมวลผล แทนที่จะใช้การกดแท็บเล็ตที่ RPM สูงสุด.
การคำนวณทางเรขาคณิตที่ใช้กันทั่วไปคือ:
เวลาอยู่ (นางสาว) = (หัวเจาะแบน × 60 × 1000) / (PCD × π × รอบต่อนาที)
ที่นี่, หัวเจาะแบบแบนและ PCD มีหน่วยวัดเป็นมิลลิเมตร, ในขณะที่ RPM แสดงถึงความเร็วของป้อมปืน. ตัวอย่างเช่น, ด้วย 12 มม. หัวเจาะแบน, 250 มม. กรมควบคุมมลพิษ, และ 50 รอบต่อนาที, เวลาคงอยู่ทางเรขาคณิตที่คำนวณได้คือประมาณ 18.34 นางสาว. การคำนวณนี้จะอธิบายเวลาคงอยู่ทางเรขาคณิต; เวลาคงอยู่ตามแรงที่เกิดขึ้นจริงอาจแตกต่างกันไปขึ้นอยู่กับสภาวะการกดและการบีบอัด.
ปัจจัยหลัก ได้แก่ ความเร็วของป้อมปืน, รูปทรงแบนของหัวเจาะ, เส้นผ่านศูนย์กลางวงกลมพิทช์ (กรมควบคุมมลพิษ), การออกแบบเครื่องมือ, และเรขาคณิตการกดแท็บเล็ต. การเพิ่มความเร็วป้อมปืนโดยทั่วไปจะทำให้เวลาการหยุดนิ่งสั้นลง, ในขณะที่หัวเจาะที่ใหญ่ขึ้นโดยทั่วไปจะเพิ่มระยะเวลาการคงตัวทางเรขาคณิต. การออกแบบแท่นอัดและการกำหนดค่าเครื่องมือยังส่งผลต่อโปรไฟล์การบีบอัดจริงด้วย.
เวลาคงอยู่นานขึ้นสามารถปรับปรุงความแข็งแกร่งของเม็ดยาสำหรับบางสูตรผสมโดยการปล่อยให้มีเวลามากขึ้นภายใต้การบีบอัด, แต่มันไม่ได้ผลิตแท็บเล็ตที่ยากขึ้นโดยอัตโนมัติในทุกกรณี. ความแข็งของเม็ดยาและความต้านทานแรงดึงยังขึ้นอยู่กับคุณสมบัติของสูตรผสมด้วย, แรงอัด, อัตราความเครียด, เครื่องมือ, และเงื่อนไขกระบวนการอื่นๆ. ดังนั้น, เวลาพักควรได้รับการปรับให้เหมาะสมสำหรับสูตรเฉพาะแทนที่จะขยายให้ใหญ่สุดตามค่าเริ่มต้น.
เวลาคงตัวที่ไม่เพียงพออาจส่งผลให้เกิดการปิดฝาหรือการเคลือบในสูตรที่ไวต่อความเร็วการอัดและระยะเวลาการอัดที่สั้น. อย่างไรก็ตาม, ข้อบกพร่องเหล่านี้อาจมีสาเหตุหลายประการ, รวมถึงการดักจับอากาศ, การกู้คืนแบบยืดหยุ่น, คุณสมบัติการกำหนด, การบีบอัดล่วงหน้าไม่เพียงพอ, แรงอัด, การหล่อลื่น, และสภาพเครื่องมือ. ดังนั้นจึงควรตรวจสอบเวลาคงอยู่ซึ่งเป็นส่วนหนึ่งของกระบวนการแก้ไขปัญหาการบีบอัดในวงกว้าง.
ตัวเลือกอาจรวมถึงการใช้เครื่องมือที่มีหัวเจาะที่ใหญ่กว่าแบน, ปรับรูปทรงการเจาะและม้วนการบีบอัดให้เหมาะสม, โดยใช้การบีบอัดล่วงหน้าที่เหมาะสม, หรือการเลือกเครื่องอัดยาเม็ดแบบหมุนที่ออกแบบมาเพื่อให้ได้โปรไฟล์การบีบอัดที่เหมาะสม. การลดความเร็วของป้อมปืนเป็นวิธีที่ตรงที่สุดในการเพิ่มเวลาการคงตัวทางเรขาคณิต, แต่ยังลดปริมาณงานอีกด้วย. ทางออกที่ดีที่สุดขึ้นอยู่กับสูตร, เครื่องมือ, ขนาดแท็บเล็ต, และอัตราการผลิตที่ต้องการ.
เวลาพักมีความเกี่ยวข้องโดยเฉพาะกับช่วงเวลาที่ส่วนเรียบของหัวเจาะสัมผัสกับลูกกลิ้งอัด และหมัดไม่เปลี่ยนตำแหน่งแนวตั้งที่สัมพันธ์กับลูกกลิ้ง. เวลาในการบีบอัดเป็นคำที่กว้างกว่าซึ่งสามารถอธิบายระยะเวลาที่เกิดการบีบอัดได้. ดังนั้น, เวลาพักไม่ควรถือเป็นโดยอัตโนมัติเหมือนกับเวลาการบีบอัดทั้งหมด.
เวลาที่อยู่อาศัยเป็นสิ่งสำคัญในระหว่างการขยายขนาดเนื่องจากการเปลี่ยนจาก R&การกดแท็บเล็ต D หรือห้องปฏิบัติการไปจนถึงการกดแท็บเล็ตแบบหมุนเพื่อการผลิตสามารถเปลี่ยนความเร็วของป้อมปืนได้, เรขาคณิตของหมัด, เงื่อนไขการบีบอัด, และเวลาที่สามารถบดอัดได้. หากแท่นผลิตทำงานโดยมีโปรไฟล์การบีบอัดที่แตกต่างกันอย่างมาก, ความแข็งของแท็บเล็ต, แรงดึง, ความกร่อน, หรืออัตราของเสียอาจมีการเปลี่ยนแปลง. การเปรียบเทียบสภาวะการบีบอัดที่เกี่ยวข้องระหว่างการขยายขนาดสามารถช่วยระบุปัญหาที่อาจเกิดขึ้นก่อนการผลิตเต็มรูปแบบ.
อ้างอิง:
1.การศึกษาผลกระทบของระยะเวลาคงตัวและอัตราความเครียดในการบรรทุกต่อการบดอัดผงและคุณสมบัติของเม็ดยา: การศึกษาเครื่องจำลองการบดอัด —— วิทยาศาสตร์โดยตรง
2.ใช้เวลาอยู่บนโต๊ะ: เวลาคงอยู่ตามแรงเทียบกับเวลาคงอยู่ทางเรขาคณิต —— เทย์เลอร์ & ฟรานซิสออนไลน์
3.อิทธิพลของระยะเวลาการอยู่นิ่งที่ยืดเยื้อในช่วงก่อน- และการบีบอัดหลักเกี่ยวกับคุณสมบัติของยาเม็ดไอบูโพรเฟน —— หอสมุดแห่งชาติแพทยศาสตร์
4.อิทธิพลของการออกแบบหัวพันช์ต่อคุณภาพทางกายภาพของเม็ดยาที่ผลิตด้วยเครื่องอัดแบบโรตารี —— หอสมุดแห่งชาติแพทยศาสตร์
5.บทบาทของการคงอยู่ต่อการเสียรูปขนาดกะทัดรัดในระหว่างการวางแท็บเล็ต: ภาพรวม —— มหาวิทยาลัยโมนาช
6.ฟิสิกส์ของการอัดในการพัฒนาตำรับยาเม็ด —— หอสมุดแห่งชาติแพทยศาสตร์