Wyobraź sobie, że zwiększyłeś prędkość swojego urządzenia obrotowy tablet (maszyna do prasowania tabletek lub maszyna do kompresji tabletek) aby zwiększyć wydajność – i nagle tablety zaczynają robić się miękkie, pęknięty, lub zakrywanie. Co się stało? W szybkoobrotowej prasie rotacyjnej, czas przebywania – czas, jaki każda tabletka spędza przy maksymalnej kompresji – uległ skróceniu. Czas przebywania to po prostu okres, podczas którego płaska głowica stempla ma pełny kontakt z walcem dociskowym. W praktyce, to milisekundy ściśnięcia każdej tabletki. Dobrze kontroluj czas przebywania, i staniesz się silny, spójne tabletki; pospiesz się, i ryzykujesz wady.
Czas przebywania podczas kompresji tabletu jest parametrem krytycznym. Ma to bezpośredni wpływ na twardość tabletki, wytrzymałość na rozciąganie, i współczynnik defektów (jak zakrywanie, laminowanie, lub kruchość). Wiąże się to również z szybkością prasy i wybór narzędzi. W tym artykule, wyjaśnimy, czym jest czas przebywania, jak to jest obliczane, dlaczego ma to znaczenie dla jakości tabletu, i jak możesz nim zarządzać na tablecie obrotowym (maszyna do produkcji tabletów). Podzielimy się spostrzeżeniami branżowymi i najnowszymi badaniami, aby dać Ci jasny obraz – bez podręcznikowego żargonu. Zagłębmy się.
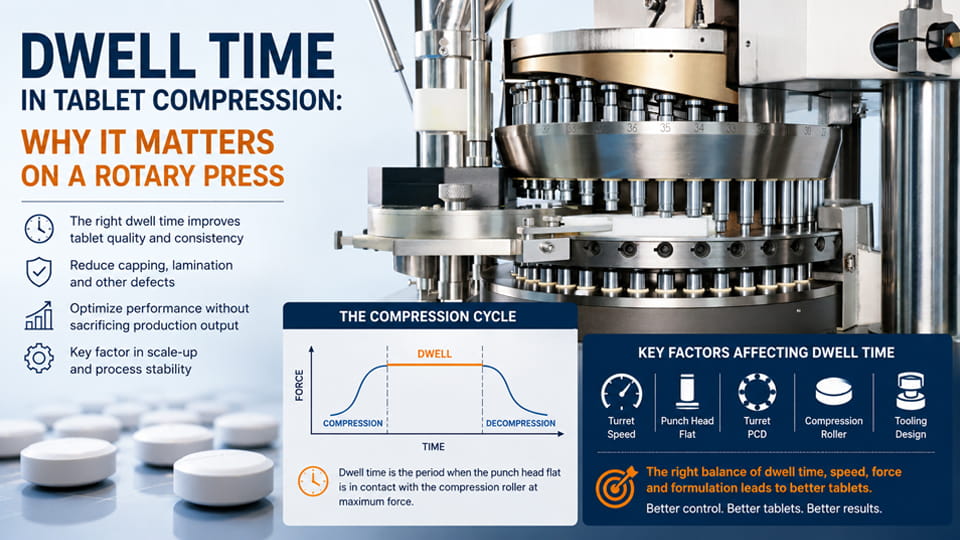
Czas przebywania to czas, w którym płaska głowica stempla pozostaje w kontakcie z walcem dociskowym podczas formowania tabletki. Powszechna definicja to: okres, w którym siła ściskająca przekracza ok 90% swojej wartości szczytowej. W tabletkarce rotacyjnej, dzieje się to zaraz po napełnieniu proszkiem i Pre-kompresja, gdy oba stemple blokują się z pełną siłą i ściskają proszek.
Na przykład, tabletkarka JinLu (410 mm PCD) bieganie o godz 50 Obroty w normie 9.525 mm dziurkacz płaski daje około 8.9 ms zamieszkania. Jeśli zamienisz na rozszerzony 15 mm płaskie (ta sama prędkość), przerwa skacze do ~14,0 ms – mniej więcej a 50% zwiększyć. Możesz zobaczyć, jak dużą rolę odgrywa konstrukcja narzędzia.
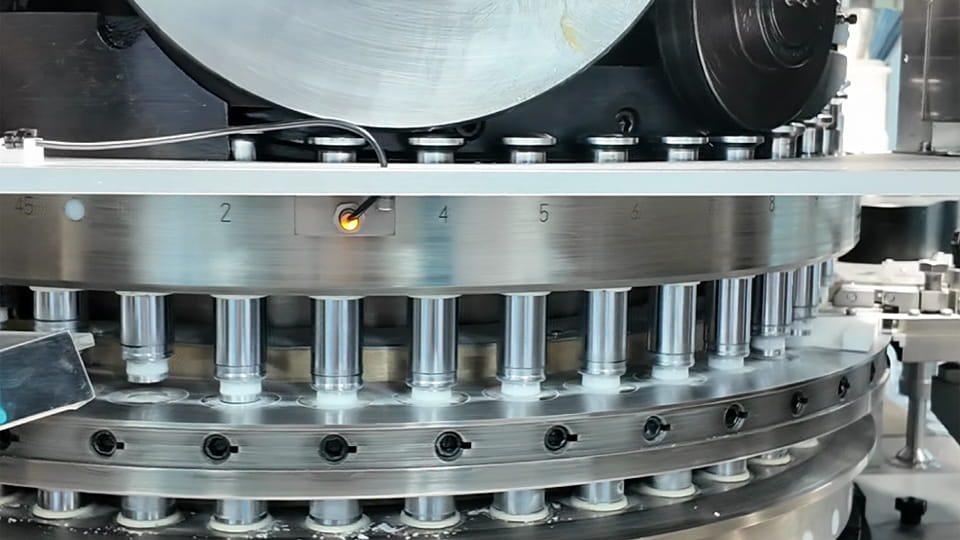
W obrotowej naciśnięciu tabletu, prędkość wieży (obr./min) i czas przebywania są odwrotnie powiązane. Im szybciej obraca się wieża, tym krótszy czas przebywania na stempel. Pomyśl o tym jak o migawce aparatu: tym szybciej się porusza, tym mniej czasu na naświetlanie każdego zdjęcia. W wielostanowiskowym tablecie , wszystkie stemple przechodzą pod walec raz na obrót wieży, Więc:
Na przykład, prasa o godz 30 RPM może dać 15 pani mieszka (tylko jako ilustracja), ale o godz 60 RPM będzie to tylko ~7,5 ms. Wielu producentów tabletów zauważa ten kompromis: przyspieszyć maszynę, i tabletki mogą zmięknąć lub zacząć zatykać, chyba że dostosujesz coś innego. Jak zauważył jeden z przewodników Jinlu, „wyższa prędkość wieży oznacza krótszy czas zagęszczania, dlatego może być konieczna większa kompresja wstępna, aby zrekompensować utratę przerwy”. Krótko mówiąc, zwiększanie prędkości obrotowej w celu uzyskania wydajności odbywa się kosztem czasu przebywania – kluczowej cechy w porównaniu z wydajnością. bilans ilościowy.
Czas przebywania ma znaczenie, ponieważ kontroluje, jak długo złoże proszku znajduje się pod maksymalnym ciśnieniem. Dłuższy czas przebywania umożliwia odkształcenie cząstek, przemieniać, i zwiąż mocniej. Za krótki, i tabletki mogą nie tworzyć silnych wiązań. Oto główne powody, dla których czas przebywania jest krytycznym parametrem podczas kompresji tabletu:
Kluczowy punkt: Czas przebywania jest jednym z kluczowych czynników (z siłą ściskającą i recepturą) który decyduje o jakości tabletu. Producenci często rozwiązują problemy, modyfikując przerwę: „Wiele preparatów tabletkowych jest wrażliwych na zaleganie i wymaga więcej czasu kompresji, aby mieć pewność, że opuszczą prasę bez żadnych usterek”. Reasumując, odpowiedni czas przebywania pomaga osiągnąć docelową twardość, jednocześnie unikając wady, takie jak zasklepienie lub pękanie.
Gdy czas przebywania jest za krótki dla danego preparatu, mogą pojawić się typowe wady tabletu. W prostych słowach, proszek nie ma wystarczającego czasu wyciśnięcia. Niektóre efekty obejmują:
Jednakże, ważne jest, aby pamiętać, że efekt może być zależne od materiału. Niedawne badanie z wykorzystaniem symulatora zagęszczania wykazało, że mieści się to w rzeczywistym zakresie czasu przebywania nowoczesnych pras (około 10–100 ms), może mieć wpływ na wytrzymałość tabletu „marginalny lub nieistniejący w zależności od materiału”. Innymi słowy, dla niektórych materiałów, istnieje próg, powyżej którego dodatkowa przerwa niewiele zmienia. Z tego badania wynika nawet, że w praktyce tylko szybkość odkształcania (prędkość) sprawy w realistycznych ramach czasowych. Ale ogólnie, jeśli na tabletach zaczną pojawiać się pęknięcia, miękkie punkty, lub nierówne właściwości przy przyspieszaniu prasy, często przyczyną jest skrócony czas przebywania.
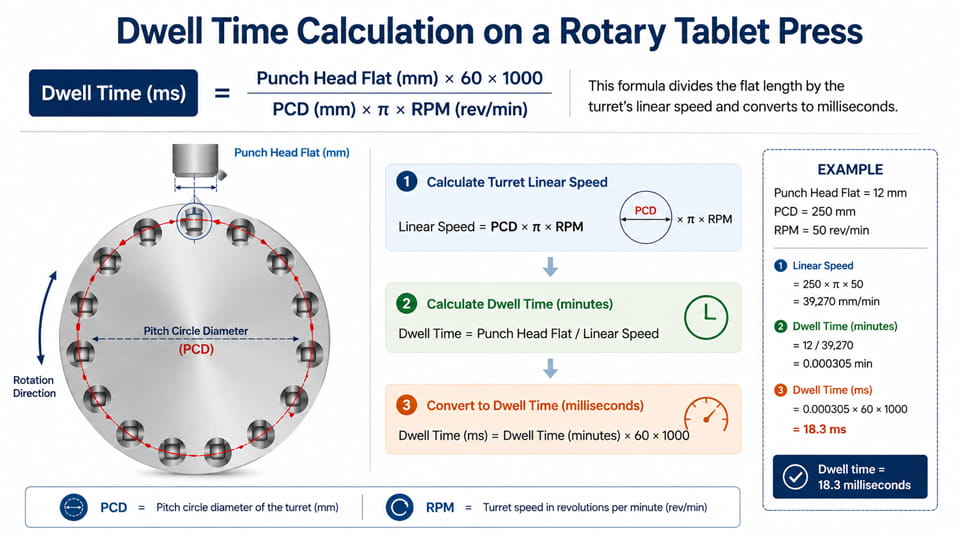
Ponieważ czas przebywania zależy od geometrii i prędkości stempla, możemy to obliczyć za pomocą prostego wzoru. Referencje branżowe dają geometryczny czas przebywania (GDT) Jak:
Czas przebywania (SM) = (Płaska średnica główki stempla (mm) × 60 × 1000) / (π × PCD (mm) × obr./min)
Gdzie PCD jest średnicą koła podziałowego wieży, I obr./min to prędkość wieży w obrotach na minutę. Ten wzór zasadniczo dzieli długość płaską przez prędkość liniową wieży i przelicza ją na milisekundy.
Na przykład, biuletyn techniczny JinLu pokazuje, że na 410 mm wieża przy 50 obr./min, standard 9.525 mm płaskie plony około 8.88 SM, podczas gdy A 15.0 mm rozszerzone płaskie plony około 13.98 SM. To pasuje do powyższego wzoru. W rzeczywistości, często widzisz wykresy lub kalkulatory oparte na tym wzorze; większe dziuracze i większe wieże (większy PCD) zapewnić dłuższą przerwę przy tych samych obrotach.
Przykład: Załóżmy, że masz cios z 6 mm płasko na prasie z 350 mm PCD działa przy 120 obr./min. Podłącz do formuły:
Mieszkać (SM) ≈ (6 × 60,000) / (p × 350 × 120) ≈ (360000) / (131946) ≈ 2.7 SM.
Tylko 2.7 pani mieszka! Zmniejsz obroty do 60, i czas oczekiwania podwaja się do ~5,4 ms. Lub zwiększ głowę na płasko do 12 mm, i znów mieszkam podwójnie. Te proste obliczenia pomogły R&Inżynierowie D i produkcji rozumieją, jak wybory projektowe wpływają na czas przebywania.
Poza prędkością wieży, na rzeczywisty czas przebywania w prasie wpływa kilka czynników:
Krótko mówiąc, aby wydłużyć czas przebywania bez spowalniania wieży, zazwyczaj zwiększasz głowicę stempla na płasko (lub użyj stempli wydłużonych/eliptycznych) lub użyj prasy o większej średnicy wieży. Dostawcy nowoczesnych narzędzi (jak JinLu) oferują rozszerzone płaskie stemple, które pasują do istniejących krzywek. Często najłatwiejszym rozwiązaniem jest to – jak wskazuje JinLu, „zwiększenie średnicy płaskiej głowicy to najłatwiejszy sposób na wydłużenie czasu przebywania bez zmniejszania prędkości głowicy”.
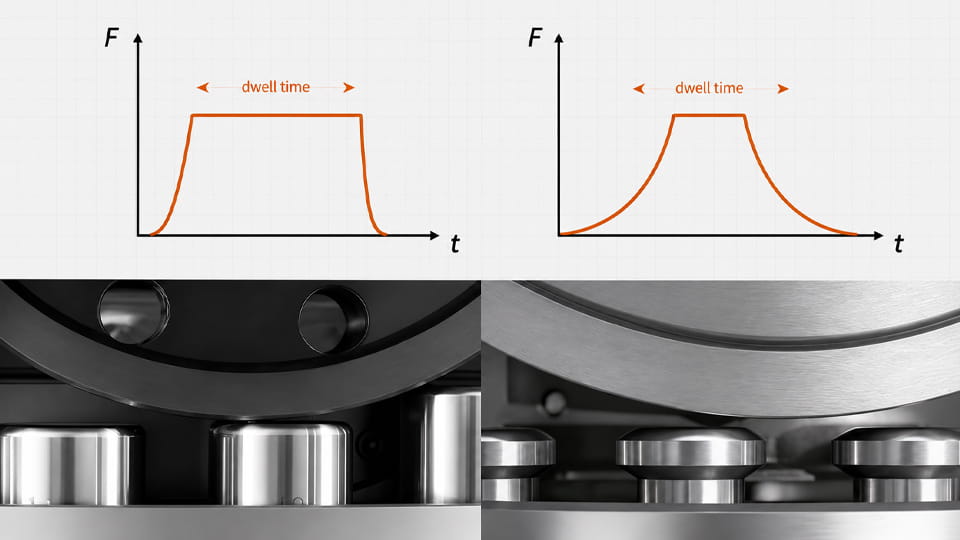
Warto rozróżnić geometryczny mieszkać (obliczone na podstawie geometrii sprzętu) z oparte na sile mieszkać (rzeczywisty czas, w którym tablet osiąga maksymalną siłę). Przerwa geometryczna jest tym, co oblicza się za pomocą powyższego wzoru. Ale w praktyce, maksymalna siła nie jest natychmiastowa – nieznacznie wzrasta, szczególnie w przypadku materiałów elastycznych lub przy różnym stopniu kompresji.
Niedawny R&D to podkreśla: A 2024 w badaniu porównano czas przebywania geometrycznego (GDT) do czasu przebywania mierzonego za pomocą symulatora zagęszczania (DTF) gdy siła jest powyżej 90%. Odkryli, że DTF zmienia się zarówno w zależności od siły ściskania, jak i składu. Innymi słowy, jeśli ustawisz prasę na określone obroty, rzeczywisty „czas powyżej 90% siła” może być krótsza niż GDT, jeśli tablet jest sztywny lub jeśli rampa siły jest powolna. Różnica w DTF pomiędzy recepturami zmniejszała się wraz ze wzrostem siły ściskającej, co oznacza, że duża siła zwykle wykorzystuje więcej dostępnego czasu geometrycznego.
Implikacja: Obliczenia geometryczne są dobrą podstawą, ale dla dokładnych przewidywań (zwłaszcza w r&D i zwiększanie skali) należy wziąć pod uwagę rzeczywiste zachowanie podczas kompresji. Wielu ekspertów sugeruje pomiar profili siły w funkcji czasu dla preparatu, jeśli przerwa ma kluczowe znaczenie. Nadal, dla większości potrzeb produkcyjnych, Do skonfigurowania procesu wystarczą geometryczne przerwy i wydłużone zmiany narzędzi.
Zwolnienie prasy jest oczywistym sposobem na wydłużenie przerwy, ale to zmniejsza przepustowość. Oto strategie, które pozwolą Ci uzyskać więcej czasu na skupienie przy jednoczesnym utrzymaniu wysokiej wydajności:
Krótko mówiąc: Wydłużone płaskie główki i zoptymalizowane oprzyrządowanie to rozwiązanie, które należy zastosować. Jak twierdzi jeden z ekspertów branżowych, „Obróbka płaska z głowicą eliptyczną… zwiększa czas przebywania na istniejącej prasie bez żadnych kosztownych modyfikacji”. Pozwala to zachować tę samą prędkość wieży i krzywki, jednocześnie zwiększając czas przebywania. Właśnie z tego powodu własne produkty Jinlu zachwalają projekty „prasowania z dłuższym czasem przebywania”..
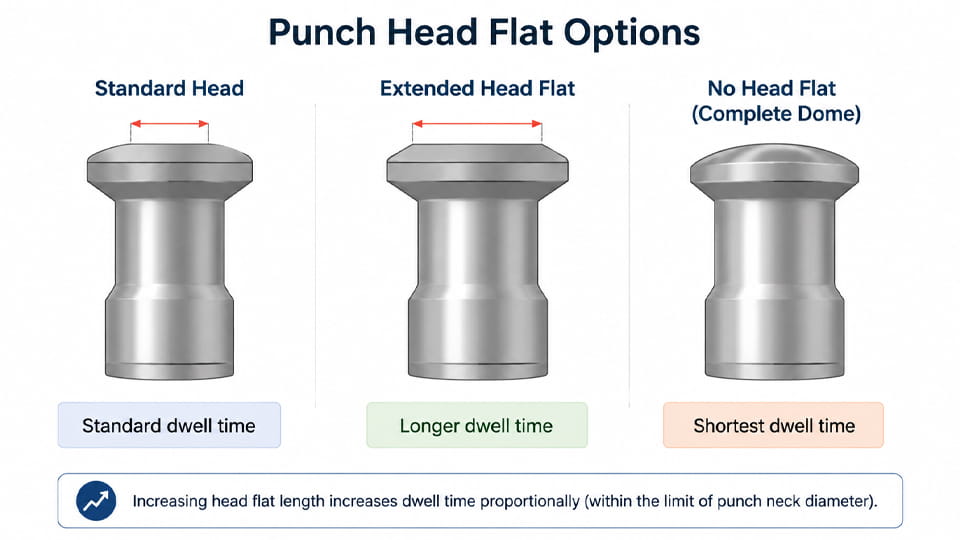
Kuszące jest myślenie: „po prostu użyj większej siły”, aby zrekompensować krótki postój, ale to ma swoje granice. Większa siła może czasami poprawić wytrzymałość tabletu, ale zwiększa to również obciążenie narzędzi i może pogorszyć zatykanie, jeśli zatrzyma powietrze. Jinlu zauważa wydłużenie czasu przebywania może zmniejszyć siłę wymaganą dla danej twardości tabletki. Odwrotnie, jeśli zwiększysz siłę bez przerwy, ryzykujesz problemami z wyrzucaniem i defektami wytłoczeń.
Współczesne badania dodają niuansów: zamiast spędzać czas w samotności, szybkość odkształcenia (związane z szybkością kompresji) jest często kluczowym czynnikiem wpływającym na skalę produkcji. Jedzenie na wynos: samo zwiększenie siły nie zawsze oznacza lepszy tablet, zwłaszcza jeśli przerwa jest bardzo krótka. Zrównoważone podejście — umiarkowana siła ściskająca z wystarczającym luzem — jest zwykle najlepsze dla jakości i trwałości narzędzia.
Skalowanie w górę z R&Prasa D lub pilotowa do komercyjnej prasy rotacyjnej jest niezwykle trudna. Jeden główny powód: czas przebywania na prasie laboratoryjnej (często wolnobieżne lub jednostanowiskowe) jest zwykle znacznie dłuższy niż na szybkiej prasie produkcyjnej. Jeśli preparat jest wrażliwy na przebywanie, przepis, który wyglądał dobrze w laboratorium, może w dużej skali ograniczyć lub zmiękczyć.
Aby sobie z tym poradzić, eksperci doradzają:
Podsumowując, zawsze sprawdzaj wytrzymałość tabletu, przechodząc do prędkości produkcyjnej. Jeśli tabletki słabną przy wysokich obrotach, zagubiony mieszkanie jest prawdopodobnie winowajcą. Niektórzy R&Zespoły D dostosowują nawet receptury (spoiwa, smary) aby zmniejszyć czułość zatrzymania przed zwiększeniem skali.
Ponieważ czas przebywania jest bezpośrednio powiązany z projektem prasy, ma to wpływ na wybór sprzętu. Do szybkiej produkcji, rozważać:
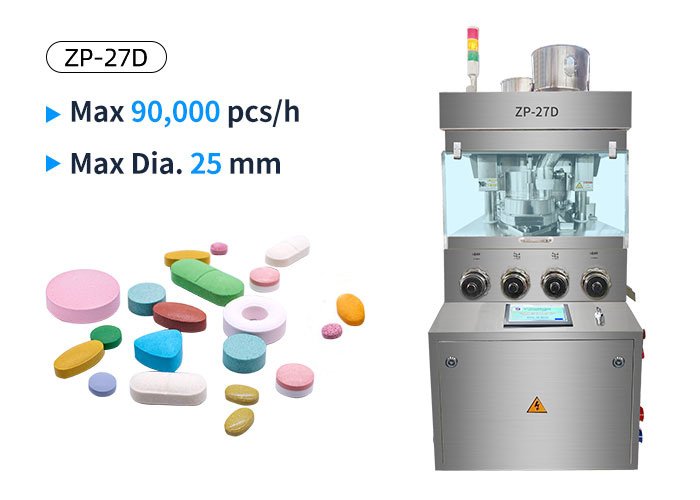
Ostatecznie, zapytaj siebie: czy potrzebujesz 100 tys. tabletek na godzinę? 8 średnica mm, lub czy 60 tys. wystarczy dla tej samej wydajności? Wybór właściwej prasy to kompromis pomiędzy szybkością a czasem zatrzymania, a najlepsza maszyna to taka, która zapewnia wymaganą jakość przy pożądanej wydajności.
Czas przebywania – milisekundy kompresji tabletu – mogą być drobnostką, ale ma to duży wpływ. To wpływa twardość tabletu, kruchość, oraz defekty, takie jak zakrywanie lub laminowanie. W szybkiej produkcji tabletów, czas przebywania łączy kropki pomiędzy szybkością prasy, projektowanie oprzyrządowania, i jakość tabletu. Krótkie zatrzymanie może oznaczać miękkie lub wadliwe tabletki; dobrze zarządzany pobyt może sprawić, że trudne receptury będą działać na dużą skalę.
Dobra wiadomość jest taka, że czas przebywania w pomieszczeniu również można kontrolować. Poprzez zrozumienie czynników (obroty wieży, dziurkacz o płaskim rozmiarze, projekt prasy) i stosowanie poprawek, takich jak rozszerzone stemple lub zoptymalizowana kompresja wstępna, możesz osiągnąć zarówno cele jakościowe, jak i produkcyjne. Pamiętaj, aby obliczyć oczekiwany czas zatrzymania, korzystając ze specyfikacji stempla płaskiego i wieży, i zawsze sprawdzaj w skali z rzeczywistymi pomiarami. Jak potwierdzają najnowsze badania, szybkość odkształcania i formuła są również kluczowe – ale nawet wtedy, Właściwy czas przebywania często ma znaczenie jakościowe.
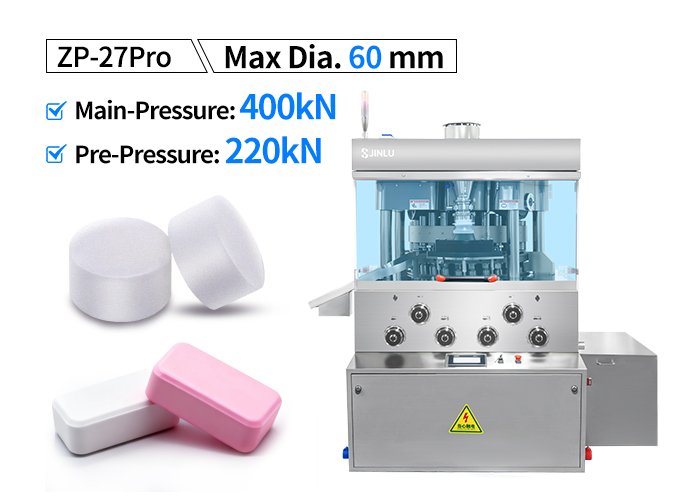
Jeśli w Twojej produkcji występują problemy wrażliwe na przebywanie, podjąć działania. Wypróbuj większe płaskie główki, wyregulować kompresję wstępną, lub skonsultuj się ze specjalistami ds. sprzętu. Jinlu Packing wysokoobrotowe tabletkarki rotacyjne i oprzyrządowanie są projektowane z uwzględnieniem tych czynników – na przykład, maszyna do tabletkowania tabletek o sile 400 kN zawiera: „Projekt prasowania z dłuższym czasem przebywania” aby zapewnić pełną kompresję. Nasi inżynierowie mogą pomóc Ci w znalezieniu odpowiedniej maszyny i jej konfiguracji czas przebywania pomaga, nie boli cię.
Gotowy do optymalizacji produkcji tabletów? Skontaktuj się z Jinlu Packing Dzisiaj. Nasz zespół może sprawdzić Twoją recepturę i parametry prasy, zasugeruj idealną prędkość wieży lub zmiany oprzyrządowania, a nawet przeprowadzać próby na naszych własnych prasach. Oferujemy szeroką gamę tabletkarki rotacyjne – od modeli stacjonarnych po systemy o dużej wydajności – wszystkie zaprojektowane z myślą o niezawodnej kontroli czasu przebywania. Nie pozwól, aby krótka przerwa osłabiła Twoje tablety. Skontaktuj się już teraz i upewnijmy się, że każda pigułka wychodząca z Twojej prasy jest mocna, nienaruszony, i dokładnie to, czego potrzebujesz.
Czas przebywania przy prasowaniu tabletki to okres, podczas którego płaska część głowicy stempla pozostaje pod głównym wałkiem prasującym podczas formowania tabletki. Zwykle mierzy się go w milisekundach (SM). Na tabletkarce rotacyjnej, na czas przebywania wpływa głównie geometria głowicy stempla, prędkość wieży, i geometrię prasy.
Czas przebywania jest ważny, ponieważ wpływa na reakcję preparatu na ściskanie, szczególnie przy wyższych prędkościach produkcyjnych. Krótszy czas przebywania może skrócić czas dostępny na konsolidację i może przyczynić się do niższej wytrzymałości tabletki lub wad, takich jak zamykanie i laminowanie w preparatach wrażliwych na zatrzymywanie. Jednakże, jego działanie zależy od preparatu i należy je oceniać łącznie z siłą ściskającą, szybkość odkształcenia, obróbka, i inne parametry procesu.
Zwiększanie prędkości wieży ogólnie skraca czas przebywania, ponieważ głowice stemplujące szybciej poruszają się po rolkach dociskowych. Obniżenie obrotów wieżyczki wydłuża czas przebywania, ale także zmniejsza wydajność produkcji tabletek. Dlatego, producenci tabletek muszą zrównoważyć prędkość prasy z jakością tabletek i możliwościami procesu, zamiast po prostu uruchamiać tabletkarkę na maksymalnych obrotach.
Powszechnie stosowanym obliczeniem geometrycznym jest:
Czas przebywania (SM) = (Płaska główka dziurkacza × 60 × 1000) / (PCD × π × obr./min)
Tutaj, głowica stempla płaska i PCD są mierzone w milimetrach, podczas gdy RPM reprezentuje prędkość wieży. Na przykład, z 12 mm główka dziurkacza płaska, 250 mm PCD, I 50 obr./min, obliczony geometryczny czas przebywania wynosi w przybliżeniu 18.34 SM. To obliczenie opisuje geometryczny czas przebywania; Rzeczywisty czas przebywania oparty na sile może się różnić w zależności od warunków prasowania i ściskania.
Do głównych czynników zalicza się prędkość wieży, Płaska geometria głowicy stempla, średnica koła podziałowego (PCD), projektowanie oprzyrządowania, i geometrię tabletkarki. Zwiększanie prędkości wieży generalnie skraca czas przebywania, podczas gdy większa płaska głowica stempla zazwyczaj zwiększa geometryczny okres przebywania. Konstrukcja prasy i konfiguracja oprzyrządowania również wpływają na rzeczywisty profil kompresji.
Dłuższy czas przebywania może poprawić wytrzymałość tabletki w przypadku niektórych preparatów, zapewniając dłuższy czas kompresji, ale nie w każdym przypadku automatycznie wytwarza twardsze tabletki. Twardość tabletki i wytrzymałość na rozciąganie zależą również od właściwości preparatu, siła ściskająca, szybkość odkształcenia, obróbka, i inne warunki procesu. Dlatego, czas przebywania powinien być zoptymalizowany dla konkretnego preparatu, a nie domyślnie maksymalizowany.
Niewystarczający czas przebywania może przyczynić się do zamykania lub laminowania w preparatach wrażliwych na prędkość ściskania i krótkie okresy ściskania. Jednakże, wady te mogą mieć wiele przyczyn, łącznie z uwięzieniem powietrza, powrót elastyczny, właściwości preparatu, niewystarczająca kompresja wstępna, siła ściskająca, smarowanie, i stan oprzyrządowania. Dlatego czas przebywania należy zbadać w ramach szerszego procesu rozwiązywania problemów z kompresją.
Opcje mogą obejmować użycie oprzyrządowania z większą płaską głowicą stempla, optymalizacja geometrii stempla i walca dociskowego, stosując odpowiednią kompresję wstępną, lub wybór tabletkarki rotacyjnej zaprojektowanej tak, aby zapewnić odpowiedni profil prasowania. Najprostszym sposobem na wydłużenie geometrycznego czasu przebywania jest proste zmniejszenie prędkości wieży, ale to także zmniejsza przepustowość. Najlepsze rozwiązanie zależy od receptury, obróbka, rozmiar tabletu, i wymaganej wydajności produkcyjnej.
Czas przebywania jest szczególnie powiązany z okresem, w którym płaska część głowicy stempla styka się z walcem dociskowym, a stempel nie zmienia swojego położenia pionowego względem walca. Czas kompresji to szerszy termin, który może opisywać okres, w którym występuje kompresja. Dlatego, Czas przebywania nie powinien być automatycznie traktowany jako identyczny z całkowitym czasem kompresji.
Czas oczekiwania jest ważny podczas zwiększania skali, ponieważ zmiana z R&D lub laboratoryjna tabletkarka do produkcyjnej tabletkarki obrotowej może zmienić prędkość wieży, geometria stempla, warunki kompresji, oraz czas dostępny na zagęszczanie. Jeśli prasa produkcyjna pracuje z zasadniczo innym profilem kompresji, twardość tabletu, wytrzymałość na rozciąganie, kruchość, lub liczba usterek może ulec zmianie. Porównanie odpowiednich warunków sprężania podczas zwiększania skali może zatem pomóc w zidentyfikowaniu potencjalnych problemów przed rozpoczęciem produkcji na pełną skalę.
Referencje:
1.Badanie wpływu czasu przebywania i szybkości odkształcania pod obciążeniem na zagęszczenie proszku i właściwości tabletek: Badanie symulatora zagęszczania —— ScienceDirect
2.Czas oczekiwania na tabletkowanie: czas przebywania w zależności od siły w funkcji geometrycznego czasu przebywania —— Taylora & Franciszek w Internecie
3.Wpływ wydłużonego czasu przebywania podczas wstępnego- i główna kompresja na temat właściwości tabletek ibuprofenu —— Narodowa Biblioteka Medyczna
4.Wpływ konstrukcji głowicy dziurkującej na jakość fizyczną tabletek wytwarzanych na prasie rotacyjnej —— Narodowa Biblioteka Medyczna
5.Rola zatrzymania na odkształcenia zwarte podczas tabletkowania: przegląd —— Uniwersytet Monash
6.Fizyka kompresji w opracowywaniu receptur tabletek —— Narodowa Biblioteka Medyczna