
Przed tymi samymi zagadkami stoi wielu producentów tabletów i nabywców sprzętu: „Moje tablety ciągle się zawieszają,” Lub „Twardość tabletu nie jest stała”. To może być naturalne przypuszczenie „po prostu zwiększ siłę ściskania”. W rzeczywistości, prawdziwym winowajcą jest często Pre-kompresja scena (lekkie ściśnięcie przed ostatecznym uciskiem). Wiele tabletkarek obejmuje etap wstępnego ubijania, który operatorzy czasami przeoczają. Jeśli kompresja wstępna jest ustawiona na zbyt niskim poziomie, uwięzione powietrze pozostaje w proszku i powoduje defekty; ustawić za wysoko, może powodować pęknięcia. W tym artykule wyjaśnimy co to jest wstępna kompresja, dlaczego wszystkie nowoczesne tablety z niego korzystają, i jak dramatycznie poprawia się siła wstępnego ściskania poprawia jakość tabletu (lepsza twardość, jednolita waga) i zapobiega defektom takim jak zamykanie i laminowanie. Omówimy również, jak prawidłowo dostroić kompresję wstępną w prasie.
W produkcji tabletów, cykl sprężania składa się z kilku etapów: wypełnienie matrycy proszkiem, Pre-kompresja (lekkie wstępne ubicie), główna kompresja (końcowe ściskanie pod wysokim ciśnieniem), i wyrzut. Na Tablet obrotowy naciśnij, Na przykład, . dolny cios początkowo podnosi się, aby wypełnić matrycę, a krzywki wieży następnie łączą stemple. Podczas Pre-kompresja, delikatną siłę (często za pomocą małych krzywek rolkowych) nakłada się na złoże proszkowe. Celem nie jest utworzenie ostatecznej tabletki, ale po prostu konsolidować proszek i usuń powietrze przed dużą kompresją. Jak zauważa jedno ze źródeł branżowych: „Podczas wstępnej kompresji, niewielka siła wywierana przez dolny stempel konsoliduje proszek i minimalizuje powstawanie kieszeni powietrznych. W głównym etapie kompresji, górny stempel jest dociskany z dużą siłą… w celu stopienia granulek w tabletkę”. Krótko mówiąc, wstępne prasowanie to etap wstępnego wyciskania w tabletkarce, podczas gdy główna kompresja to pełne zagęszczenie z dużą siłą, które nadaje tabletowi ostateczny kształt, twardość i gęstość.
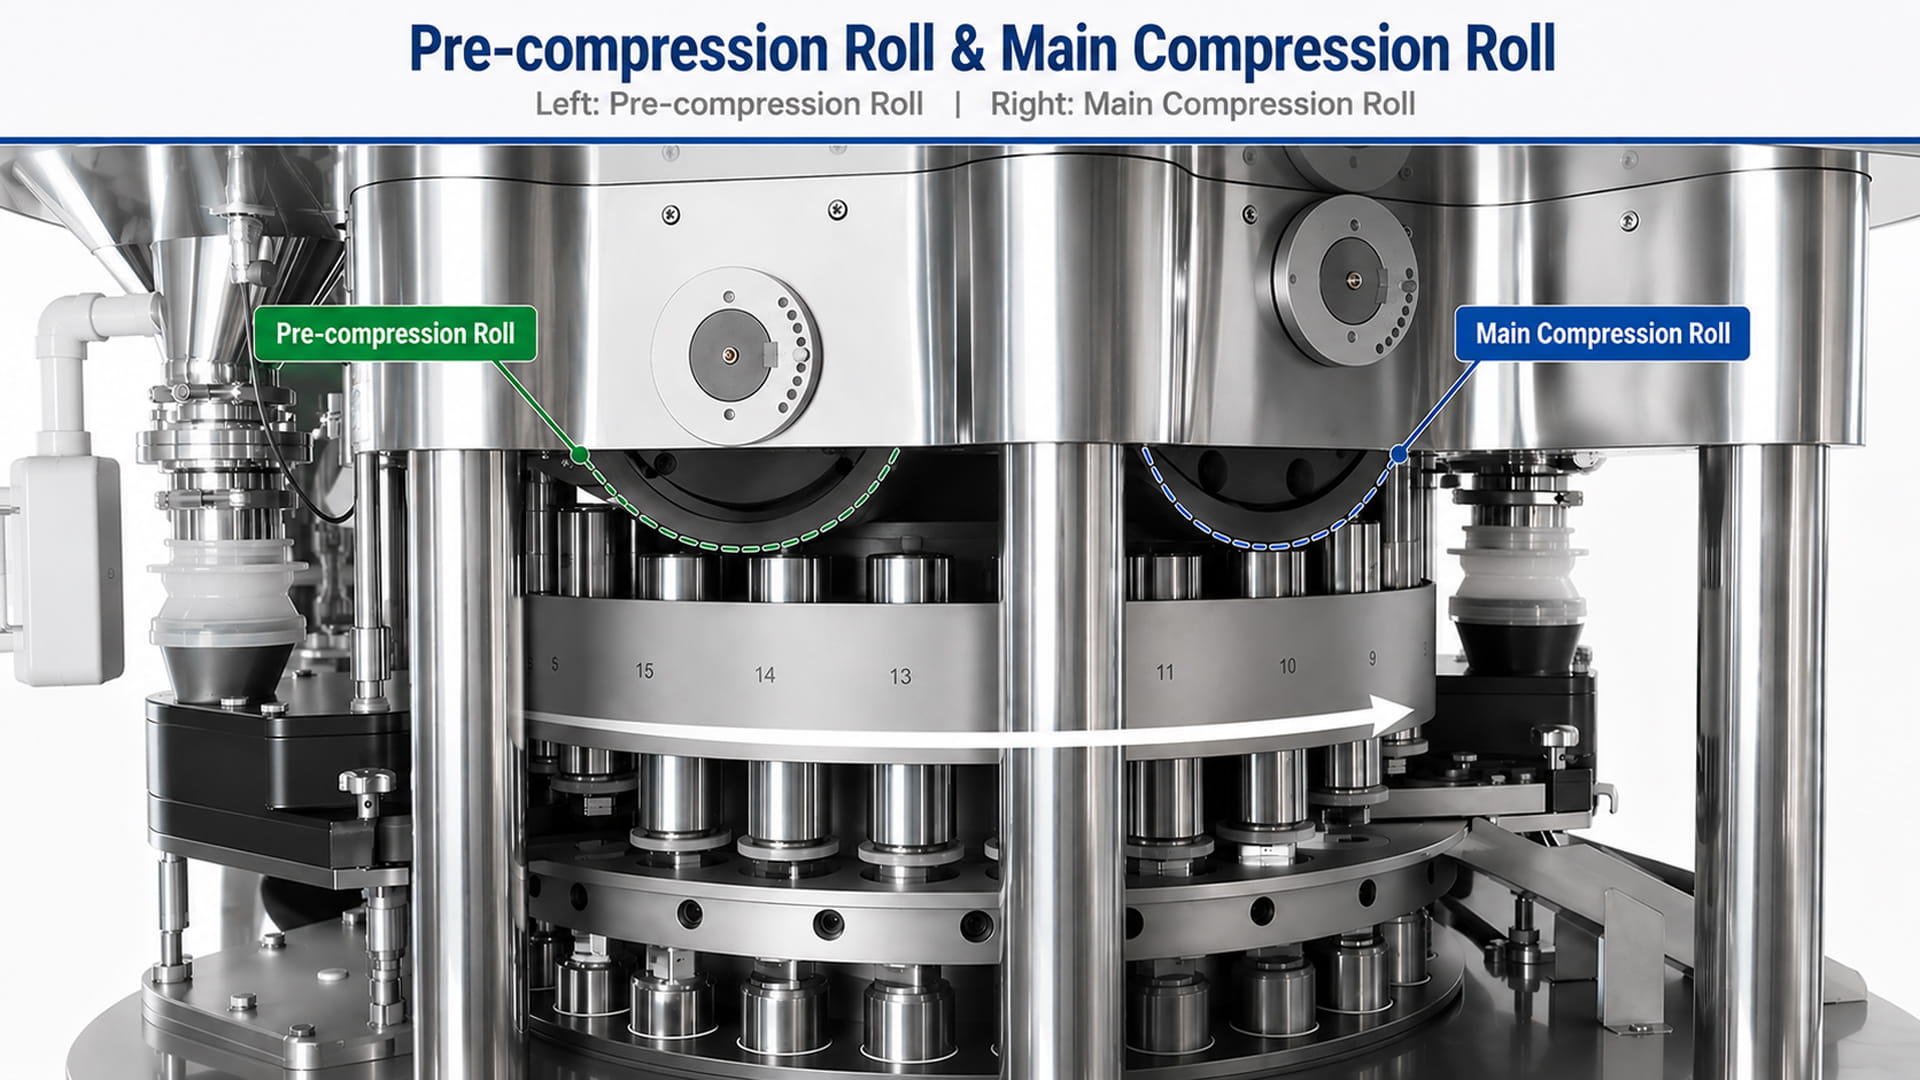
Nowoczesne tabletkarki często tak mają rolki wstępnego docisku lub stanowiska krzywkowe dedykowane do tego etapu. Te walce wstępnego docisku „ubijają mieszankę, aby usunąć uwięzione w niej powietrze, a tym samym ostatecznie zapobiegają zatykaniu”. Innymi słowy, Kompresja wstępna to zasadniczo a odpowietrzanie scena: wydmuchuje powietrze, dzięki czemu główna kompresja może działać na stały proszek, nie pianka. Na przykład, w jednym z podręczników sprzętu farmaceutycznego wyjaśniono, że w zestawie znajdują się rolki do wstępnego prasowania „w celu zagęszczenia proszku przed końcowym sprasowaniem”. Bez wstępnej kompresji, proszek jest luźno wypełniony i zawiera puste przestrzenie. Ze wstępną kompresją, cząsteczki proszku są lekko upakowane i duża część powietrza zostaje wyciśnięta. Późniejsza główna kompresja może następnie wytworzyć solidny, spójny tablet bez nagłego rozszerzania się powietrza.
Wygodnym sposobem wizualizacji cyklu jest:
Wypełnienie proszkiem → Kompresja wstępna (lekki ubijak) → Główna kompresja (duża siła) → Wyrzucanie tabletu
Na etapie wstępnej kompresji, zasadniczo ciosy ubić proszek wystarczy, aby usunąć powietrze i wyrównać wypełnienie. Tylko niewielka część (czasami ~10-20%) końcowej siły jest wykorzystywane do wstępnego ściskania – wystarczającej do stabilizacji złoża, aby nie sfinalizować twardości. Następnie w głównym etapie kompresji stosuje się pełną dużą siłę (często setki kiloniutonów) do wytworzenia ostatecznej tabletki.
Kompresja wstępna polega na krótkotrwałym włączeniu prasy w trybie niskiego ciśnienia. Gdy wieża się obraca, dolny stempel podnosi się mniej więcej do końcowego położenia wypełnienia w matrycy. Następnie wałek lub krzywka wstępnego docisku powoduje, że stemple spotykają się pod niewielką siłą. Ta lekka siła lekko dociska górny i dolny stempel, ściskając proszek na tyle, aby uwięzione powietrze mogło uciec wokół krawędzi. Po wstępnej kompresji, złoże proszku jest bardziej jednolite i mniej „puszyste”. Tabletki wychodzące ze strefy wstępnej kompresji są bardzo słabe (łatwo się rozpadają) ale mają mniej szczelin powietrznych.
Następny, główny etap sprężania rozpoczyna się natychmiast (zwykle tylko jedną stację później). Teraz ciosy spotykają się z pełną siłą, wyprodukowanie ostatecznej tabletki. Ponieważ powietrze zostało już usunięte, a cząstki są już częściowo wyrównane, główna kompresja jest bardziej skuteczna. W praktyce, operatorzy mogą wyregulować krzywki wstępnego docisku tak, aby a „próba kciuka” tabletka jest prawie uformowana i ledwo spójna. Celem jest dosłownie usunięcie powietrza, a nie wyprodukowanie jeszcze mocnego tabletu. Jeśli ustawisz zbyt wysoką kompresję wstępną, ryzykujesz zbyt wczesnym ubiciem proszku; za nisko, a powietrze pozostaje uwięzione.
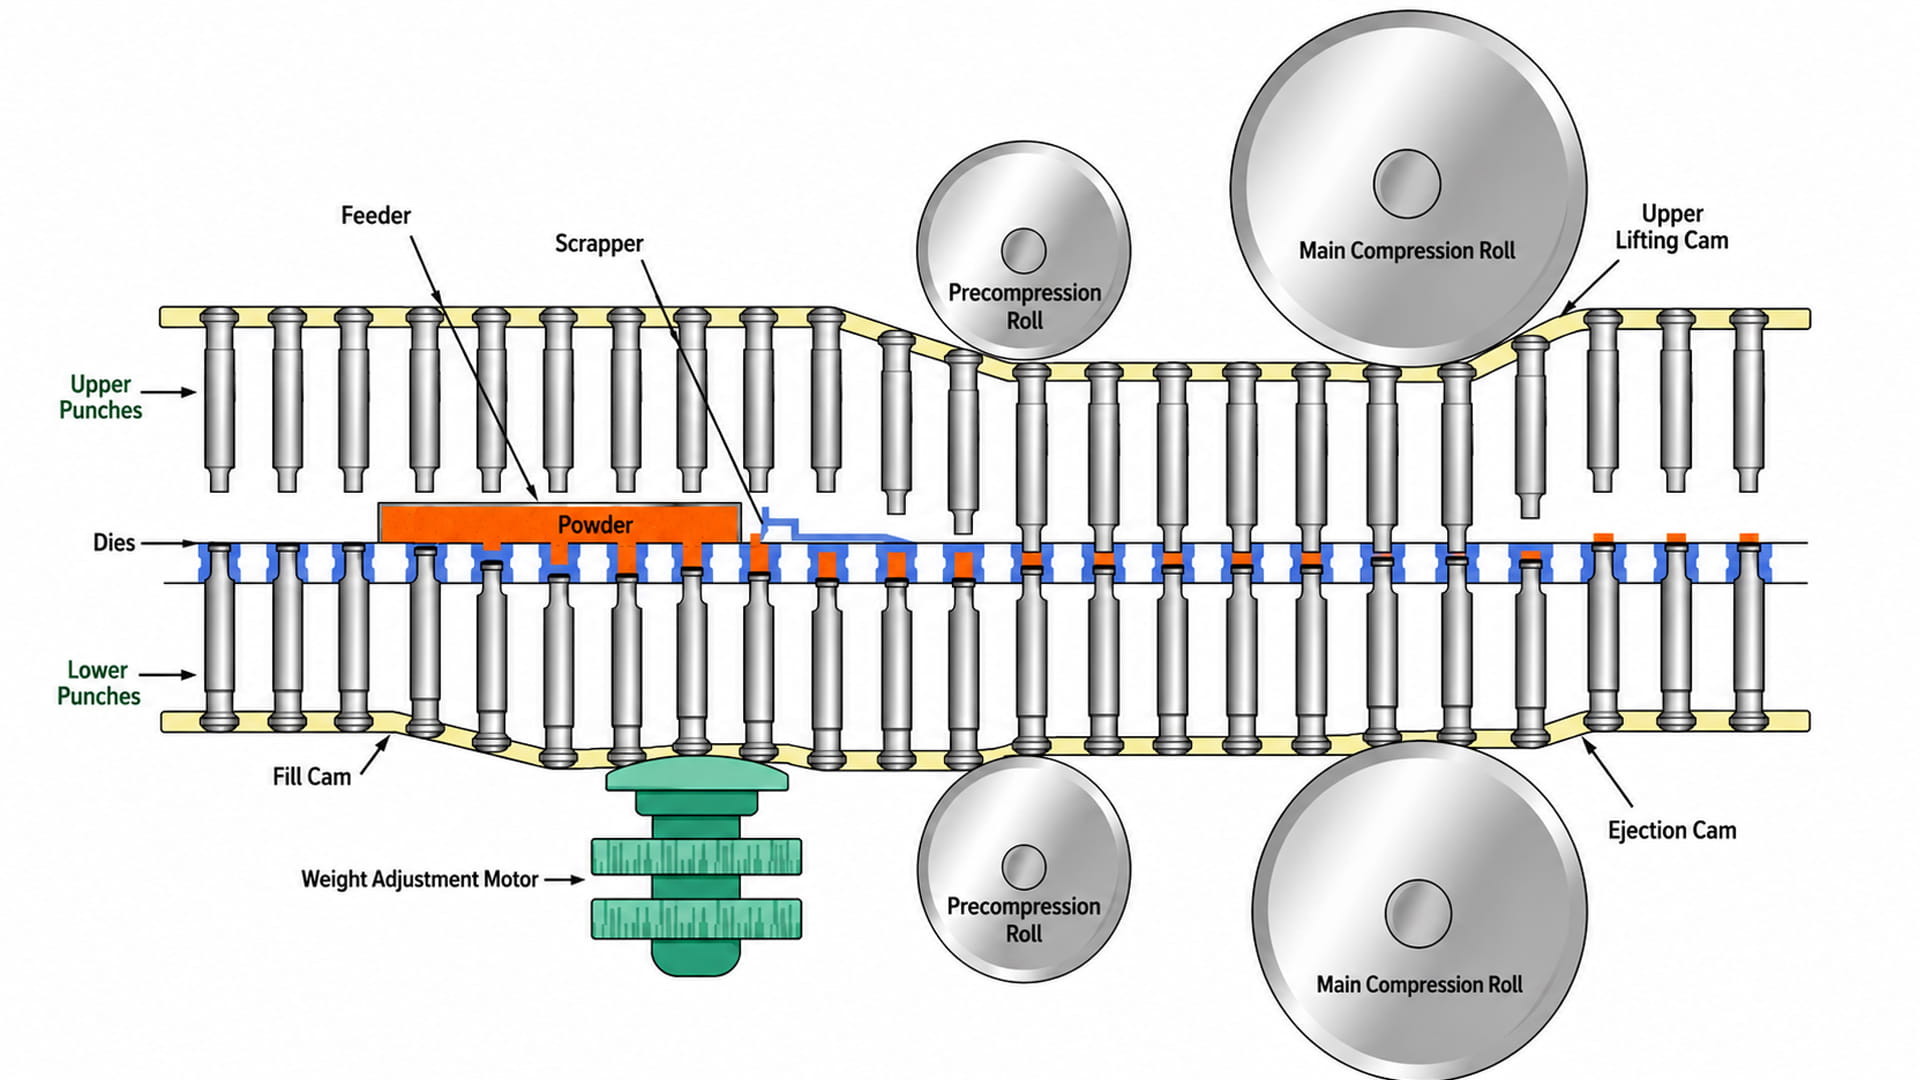
Działa, zobaczysz, że górny stempel ledwo dotyka proszku podczas wstępnego kompresji. Podróż stempla jest krótka, ale wystarczająco, aby wycisnąć kieszenie powietrzne. Na schemacie: Górny cios ⇓ (lekki nacisk) Proszek → Uchodzi powietrze → cząsteczki osiadają → Główna kompresja ⇓ (wysokie ciśnienie) Gotowy tablet. To dwustopniowa kompresja (przed- i główne) jest obecnie standardem w większości farmaceutycznych pras rotacyjnych, a nawet wiele pras jednostemplowych obejmuje prosty etap wstępnego ładowania w celu wstępnego ubicia proszku.
Wstępna kompresja jest absolutnie kluczowa, ponieważ eliminuje wiele głównych przyczyn wady tabletu. Samodzielnie, etap wstępnej kompresji zapobiega najczęstszym problemom:
Mieszanki proszkowe w naturalny sposób zawierają kieszenie powietrzne pomiędzy cząsteczkami. Jeśli kompresujesz bezpośrednio, bez usuwania tego powietrza, uwięzione powietrze rozszerzy się po zwolnieniu stempla, lub powodować nierówne wiązanie. Głównym celem wstępnej kompresji jest ewakuacja powietrza. Jak wyjaśnia jeden z inżynierów farmaceutycznych, „Celem wstępnego sprężania jest usunięcie uwięzionego powietrza z wypełnionej wnęki tabletkarki. To zadanie wspomaga główny etap kompresji w produkcji wytrzymałego tabletu.. Krótko mówiąc, wstępne prasowanie to etap odpowietrzania proszku. Z dobrą kompresją wstępną, te pęcherzyki powietrza ulatniają się jako pierwsze i nie rozszerzają się wewnątrz formującej tabletki. Prowadzi to do ściślejszego kontaktu cząstek podczas głównego prasowania i silniejszych tabletek.
Ograniczenie występuje, gdy górna część tabletu („czapka”) pęka i oddziela się. Często przyczyną jest uwięzione powietrze: podczas nagłej dużej siły głównego ściskania, powietrze próbuje uciec i może dosłownie zestrzelić czapkę z tabletu. Bez wstępnej kompresji, większość tego powietrza nadal znajduje się w matrycy. Poprzez wstępne ubijanie proszku, wstępna kompresja pozwala na delikatne ujście powietrza, więc nie zrzuca czapki. Jak zauważa jedno ze źródeł, „Mała siła wstępnego sprężania umożliwi usunięcie powietrza pomiędzy cząstkami, co zmniejsza potencjał ograniczania.”. W rzeczywistości, badania pokazują dramatyczny efekt: wykazał to jeden z eksperymentów bez wstępnej kompresji, 80% tabletek uległo zakleszczeniu, mając na uwadze, że nawet z dodatkiem 20–50% wstępnej kompresji, żadna z tabletek nie jest zamknięta przed osiągnięciem docelowej twardości. Innymi słowy, właściwe wstępne sprężanie może prawie wyeliminować zatykanie napędzane powietrzem. (Dla kontrastu, Niewystarczająca kompresja wstępna jest klasycznym problemem zakrywania: instrukcja obsługi tabletkarki JinLu ostrzega, że „niewystarczająca kompresja wstępna…[wskazówki] do zwiększonego uwięzienia powietrza”, powodując oderwanie się wieczka tabletu.)
Laminowanie przypomina capping, ale tablet dzieli się na warstwy, a nie tylko traci górę. Zasadniczo jest to zaawansowane ograniczenie: po odklejeniu się jednej warstwy, dalsze powietrze lub naprężenie może rozdzielić warstwy. Ponownie, Głównymi winowajcami są uwięzione powietrze i nierówna kompresja. Poprzez wcześniejsze wypuszczenie powietrza, wstępne ściskanie znacznie zmniejsza ryzyko powstania warstw. Jeśli kompresja wstępna jest zbyt niska, mała uwięziona kieszeń może najpierw wyskoczyć z czapki (zakrywanie) a następnie podziel więcej (laminowanie). Źródła wskazują, że laminowanie często wynika z tego samego problemu, co zamykanie: „Powietrze uwięzione w preparacie tabletki… może utworzyć zlokalizowane obszary osłabienia, które mogą spowodować rozdzielenie lub rozwarstwienie tabletki”.. Dobra kompresja wstępna minimalizuje te słabości, więc laminowanie staje się rzadkością.
Poprzez wstępne prasowanie proszku, wstępne prasowanie zwiększa powierzchnię kontaktu cząstek przed końcowym ściskaniem. Powoduje to lepsze wiązanie podczas głównego ściskania i ostatecznie wyższą wytrzymałość na rozciąganie. W rzeczywistości, Tabletki utworzone po skutecznym etapie wstępnego prasowania mają tendencję do łatwiejszego osiągania docelowej twardości. W powyższym badaniu Medelpharm, dodanie wstępnej kompresji pozwoliło tabletkom osiągnąć 40 N docelowa twardość bez pękania, podczas gdy bez wstępnej kompresji większość tabletek zamyka się wcześnie. Zazwyczaj, wstępne sprężanie oznacza mniej szczelin powietrznych i gęstsze złoże początkowe, więc każda dodatkowa jednostka głównej siły ściskającej daje twardszą tabletkę. (Oczywiście, nadmierne wstępne sprasowanie może spowodować przedwczesne nadmierne zagęszczenie proszku, które omówimy później.)
Ponieważ wstępne prasowanie powoduje bardziej równomierne osadzenie proszku we wszystkich matrycach, wahania masy są zmniejszone. Jeśli w jednej kostce jest więcej uwięzionego powietrza niż w drugiej, mógłby wypełnić się nieco inną ilością proszku. Wstępne prasowanie wyrównuje wypełnienie poprzez mechaniczne rozprowadzanie proszku i wypychanie powietrza, dzięki czemu każda matryca jest podobnie zapakowana. Efektem końcowym jest ściślejsza kontrola masy tabletu od strzału do strzału. (Odwrotnie, pominięcie wstępnego ściskania często objawia się większymi wahaniami masy w seriach produkcyjnych.)
Tabletki, które zostały odpowiednio wstępnie sprasowane, zazwyczaj wydzielają mniej drobnego pyłu. Wspomagając zagęszczenie, wstępne prasowanie zapewnia, że tabletki mają wyższą gęstość całkowitą i mniej pustych przestrzeni na powierzchni, dzięki czemu są mocniejsze i mniej podatne na odpryski i kruchość. W rzeczywistości, operatorzy tabletkarek często zauważają spadek liczby pracowników % kruchość przy optymalizacji wstępnego ściskania.
Wszystkie powyższe czynniki składają się na ładniejszy wygląd tabletów. Właściwa kompresja wstępna pomaga uzyskać tabletki o gładkich powierzchniach, ostre krawędzie, i nie ma żadnych pęknięć ani odprysków. Wady takie jak chipsy, kratery lub połamane krawędzie są często spowodowane nagłym uwolnieniem powietrza lub nierównym zagęszczeniem; wstępna kompresja znacznie ułatwia wyeliminowanie tych wad. Podsumowując, dobrze dostrojony etap wstępnej kompresji pozwala uzyskać tablety, które wyglądają bardziej jednolicie i profesjonalnie.
Podsumowując ten rozdział: bez odpowiedniej kompresji wstępnej, otrzymujesz dokładnie te problemy, które próbujesz rozwiązać. Poniższa tabela ilustruje typowe usterki i ich przyczyny (często powiązane ze słabą kompresją wstępną):
| Problem | Prawdopodobna przyczyna (często powiązane z niewystarczającą kompresją wstępną) |
| Ograniczenie | Powietrze uwięzione w proszku, które wybucha podczas sprężania |
| Laminowanie | Warstwy wewnętrzne oddzielają się od uwięzionego powietrza/nierówna kompresja |
| Niska twardość | Słabe wiązanie cząstek (niepełna kompresja) |
| Wysoka kruchość | Słabe zagęszczenie (sypki proszek) |
| Zmiana wagi | Nierówne wypełnienie (kieszenie powietrzne lub nierówne dawkowanie) |
| Zepsute tabletki | Elastyczne odbicie materiału lub naprężenia (powrót do wiosny) |
Jak widać, ślady zamykania i laminowania bezpośrednio do uwięzionego powietrza (które adresy przed kompresją). Inne problemy, takie jak miękkość lub kruchość, również wynikają z „nieodpowiedniego zagęszczenia”.,”, któremu pomaga lepsza kompresja wstępna.
Aby podkreślić znaczenie wstępnej kompresji, zastanów się, co pójdzie nie tak, jeśli to pominiesz. Bez wstępnej kompresji, pozostaje powietrze w matrycy aż do ostatecznego ściśnięcia. Gdy cios osiągnie pełną siłę, to powietrze nie ma innego wyjścia niż przez proszek. Uwięzione powietrze próbuje się rozszerzyć, prowadzące do wad tabletu. W rzeczywistości, objawia się to znacznie częstszym występowaniem zamykania i laminowania, podstawowe widoczne objawy uwięzienia powietrza. Nawet jeśli ograniczenie nie nastąpi natychmiast, gęstość tabletu będzie nierówna: krawędzie mogą być gęstsze niż rdzeń, powodując późniejsze wewnętrzne pęknięcia. Powyższa tabela pokazuje, że większość problemów z kompresją tabletów (zakrywanie, laminowanie, Niski twardość, kruchość, wahania wagi, itp.) można powiązać z zasadniczym problemem, jakim jest słabe zagęszczenie lub uwięzione powietrze.
W rzeczywistości, operatorzy wiedzą to z doświadczenia dodanie odrobiny wstępnej kompresji często naprawia ograniczenie. Jeśli tabletki się kruszą lub laminacja utrzymuje się, zazwyczaj oznacza to, że proszek nie został odpowiednio odpowietrzony. W rzeczywistości, poprawa siły wstępnego sprężania lub regulacja rozrządu eliminuje wiele z tych problemów niemal całkowicie.
Aby wyjaśnić różnicę między dwoma etapami kompresji, oto szybkie porównanie:
| Funkcja | Pre-kompresja | Kompresja główna |
| Siła/ciśnienie | Niski (delikatny ubijak, często 5–20% siły końcowej) | Wysoki (pełną siłę zagęszczania) |
| Zamiar | Usuń powietrze & częściowo zagęścić proszek | Uformuj ostateczny kształt tabletu, twardość, i gęstość |
| Kształt tabletu | Tymczasowy; łóżko proszkowe jest luźne (brak ostatniej tabletki) | Finał; powstaje stała tabletka |
| Wynikowa twardość | Bardzo niski („tabletki” łatwo się rozpadają) | Pełna docelowa twardość |
| Gęstość po etapie | Częściowy (proszek jest lekko ubity) | Pełny (tablet przy gęstości specyfikacji) |
| Dziurkacz/rolka | Zwykle mały wałek lub krzywka do wstępnego docisku | Większe rolki lub krzywki z dłuższym czasem przebywania |
| Czas przebywania | Maleńki (szybki ubijak) | Dłużej (Dziurkacz dłużej utrzymuje proszek pod ciśnieniem) |
Na przykład, analizy techniczne to zauważają rolki wstępnego docisku są mniejsze i zapewniają krótki ubijak, podczas gdy główne rolki dociskowe są większe i dłużej utrzymują stempel. Główny etap kompresji ostatecznie określa twardość i ostateczne wymiary tabletki. Zadaniem wstępnej kompresji jest po prostu „przygotowanie gruntu” pod główne ściskanie.
Nie ma uniwersalnej wartości siły wstępnego ściskania. Optymalne ustawienie zależy od receptury (Właściwości przepływu, wielkość granulek, zawartość wilgoci, smary, spoiwa, itp.) i sprzęt (prędkość naciskania, rozmiar wieży, obróbka). Na przykład, proszek, który słabo się płynie lub jest bardzo porowaty, może wymagać większego wstępnego sprasowania w celu odgazowania niż dobrze płynąca mieszanka granulowana. Kluczowe czynniki obejmują:
Wielu operatorów zaczyna od „praktycznej zasady” – na przykład, stosując około 10–20% głównej siły ściskającej jako wstępne ściskanie. Jednakże, eksperci ostrzegają, że nawet to 10% reguła „nie zawsze działa”. Najbezpieczniejszym podejściem jest strojenie empiryczne. W rzeczywistości, siłę wstępnego docisku regulujesz na podstawie prób:
Jedna instrukcja obsługi tabletkarki zaleca genialne podejście: najpierw ustaw kompresję wstępną na wyższą niż jest to konieczne (więc ciosy prawie przestają się poruszać), następnie zmniejszaj go, aż wstępnie sprasowany kawałek będzie ledwo spójny. Kluczem jest: „Celem jest usunięcie nadmiaru powietrza… a nie zrobienie tabletu”.. Innymi słowy, wyregulować, aż wstępnie sprasowane ciasto będzie się trzymać razem, następnie lekko się wycofaj. Ta metoda zapewnia maksymalne odpowietrzenie bez nadmiernego zagęszczenia.
Czynniki takie jak prędkość wieży i formuła mogą wymagać iteracyjnych testów. Podsumowując, zacznij od niskiego poziomu i powoli zwiększaj siłę wstępnego ściskania, monitorując jakość tabletu. Nie ma ustalonej „siły docelowej”, którą można skopiować dla wszystkich produktów – każdy preparat będzie miał swoje własne optymalne ustawienie.
Jeśli wstępna kompresja jest nieprawidłowa, pojawia się kilka kwestii. Poniższa tabela przedstawia typowe objawy i środki zaradcze:
| Problem | Prawdopodobne rozwiązanie (związane z kompresją wstępną) |
| Ograniczenie | Zbyt niska kompresja wstępna – Zwiększ kompresję wstępną w celu poprawy odpowietrzenia |
| Laminowanie | Pozostałości uwięzionego powietrza – Popraw kompresję wstępną (lub zwiększ czas przebywania) |
| Miękkie tabletki | Słabe wiązanie – upewnić się, że główne dociśnięcie jest wystarczające Po odpowiednią kompresję wstępną |
| Wysoka kruchość | Słabe zagęszczenie – Sprawdź wstępną kompresję i ogólną kompresję; w razie potrzeby dostosować formułę |
| Zmiana wagi | Nierówne wypełnienie – użyj wymuszonego podawania lub popraw przepływ proszku; stała kompresja wstępna pomaga ustabilizować wagę |
| Owocobranie (klejący) | Tarcie stempla – zwykle problem z oprzyrządowaniem/smarowaniem, ale przejrzyj kamery przedkompresyjne i startowe (czasami zmniejszenie wstępnego docisku może zmniejszyć sklejanie) |
W rzeczywistości, „zwiększyć kompresję wstępną” to często pierwsza rada, gdy słyszy się o zamykaniu lub łagodnej laminacji. Rzeczywiście, dodanie nieco większej ilości wstępnego ubijania często leczy te wady. (Po prostu bądź ostrożny, jak omówimy poniżej: zbyt duża kompresja wstępna może powodować własne problemy.)
Tak – więcej nie zawsze znaczy lepiej. Przesadzenie z kompresją wstępną może spowodować nowe problemy. Jeśli siła wstępnego ściskania jest zbyt duża, ryzykujesz zbyt dużym „utrwaleniem” proszku przed głównym wyciśnięciem. To może prowadzić do:
Krótko mówiąc, możesz przesadzić. Zwykle, wstępne sprężanie powinno wystarczyć do usunięcia powietrza; „lepsze jest lekkie ubijanie niż duża siła wstępnego ściskania”. Wielu inżynierów radzi zacząć od dolnego końca skali. Jeśli zauważysz, że naciskasz prekompresję do maksimum i nadal ograniczasz, prawdopodobnie oznacza to inny problem (recepturę lub szybkość podawania) jest winny, nie tylko poziom siły.
Dzisiaj, praktycznie wszystkie nowoczesne wielostanowiskowe tabletkarki są wyposażone w dedykowany stopień wstępnego prasowania. Jednakże, niektóre są lepiej wyposażone do precyzyjnej kontroli. W JinluPacking oferujemy tabletkarki zaprojektowane z myślą o optymalnej wydajności wstępnego kompresji. Na przykład, nasz Seria HZP prasy (takich jak HZP-26/40D, HZP-15/20D modele) Posiadać niezależne walce wstępnego docisku na każdej stacji, które można regulować za pomocą panelu sterowania. Maszyny te są wyposażone w sterowanie siłą i czujniki oparte na sterownikach PLC, które pozwalają ustawić i monitorować dokładne obciążenie wstępnego ściskania. Tędy, nawet przy dużych prędkościach, system utrzymuje stałe obciążenie wstępne i czas przebywania.
Na przykład, . Tabletkarka rotacyjna HZP-15/20D (zdolny do 90,000 tabl./godz) zawiera ulepszony podajnik siły i niezależną regulację wstępnego kompresji. Wersje o dużej prędkości, takie jak Prasa rotacyjna HZP-26D-40D (do 160 000–260 000 tabletek na godzinę) wspierają również kontrolę przed kompresją (np. jego ciśnienie wstępne można regulować do 20 kN w jednym modelu). Maszyny te oferują również monitorowanie ciśnienia w czasie rzeczywistym i automatyczną regulację, co pomaga zoptymalizować kompresję wstępną bez domysłów operatora.

Krótko mówiąc, jeśli potrzebujesz niezawodnej kompresji wstępnej, poszukaj prasy z niezależne krzywki wstępnego docisku (nie tylko stały procent) i cyfrowe sterowanie. Nasze prasy są przykładem takiego podejścia: łączą w sobie solidną konstrukcję mechaniczną (wysokiej jakości oprzyrządowanie i rolki) z nowoczesną elektroniką. Dzięki temu wybrana przez Ciebie prasa może zostać dostosowana do potrzeb wstępnego prasowania dowolnej receptury, co prowadzi do bardziej spójnych tabletek.
Skorzystaj z poniższej listy kontrolnej podczas konfigurowania wstępnej kompresji lub rozwiązywania problemów z nią na swoim komputerze:
Metodycznie dostosowując i rejestrując wyniki, znajdziesz słodkie miejsce gdzie usuwa się powietrze bez nadmiernego zagęszczania tabletki.
Podsumowując, Pre-kompresja nie jest opcjonalny – jest istotną częścią działania nowoczesnej tabletkarki. Odpowiednio ustawiony stopień wstępnego sprężania usuwa uwięzione powietrze i wstępnie ubija proszek, prowadzi do silniejszego, bardziej jednolite tabletki ze znacznie mniejszą liczbą wad zakrętek i laminacji. Jeśli Twoje tabletki zamykają się lub wykazują nierówną wagę, sprawdź dwukrotnie ustawienia wstępnej kompresji, zanim zrzucisz winę na formułę lub główną kompresję. Użycie nawet umiarkowanej siły wstępnego ściskania może radykalnie poprawić jakość tabletu.
Dla producentów i inżynierów zaopatrzenia, dania na wynos są jasne: zawsze wybieraj lub konfiguruj tabletkarkę, która zapewnia dobrą kontrolę wstępnego prasowania. Wszystkie renomowane prasy rotacyjne (od R&Modele D po maszyny pełnoprodukcyjne) uwzględnić tę funkcję, ale modele z niezależnymi, regulowane rolki dociskowe zapewniają największą elastyczność.
Jeśli potrzebujesz więcej wskazówek lub chcesz zobaczyć prasy zaprojektowane z myślą o optymalnej kompresji wstępnej, nasz Linia tabletkarek JinluPacking może pomóc. Sprawdź nasze [Strona produktu maszyny do tabletkowania] aby uzyskać szczegółowe informacje na temat modeli takich jak HZP-45D, i nie krępuj się skontaktuj się z naszym zespołem aby uzyskać pomoc w wyborze odpowiedniego nacisku lub dostosowaniu ustawień. Sekretem lepszych tabletów jest właściwa kompresja wstępna – zrób to dobrze, a rozwiążesz wiele problemów związanych z produkcją, jeszcze zanim rozpocznie się ostateczna kompresja.
Gotowy do wyeliminowania wad tabletek i poprawy wydajności? Zapoznaj się z naszymi wysokowydajnymi tabletkarkami rotacyjnymi lub skontaktuj się z ekspertami JinluPacking, aby uzyskać niestandardowe rozwiązanie.
Wstępna kompresja to początek, etap lekkiego prasowania w cyklu tabletkowania. Przykłada niewielką siłę (zwykle za pomocą walca wstępnego dociskania) delikatnie ubić proszek przed główną kompresją. Pomaga to odgazować proszek poprzez usunięcie uwięzionego powietrza.
Ponieważ znacznie poprawia integralność tabletu. Wypuszczając powietrze, wstępne zagęszczenie zapobiega defektom, takim jak zakręcanie i laminowanie, i prowadzi do silniejszego, bardziej jednolite tabletki. Zasadniczo „przygotowuje” proszek do końcowego sprasowania z dużą siłą.
Większość nowoczesnych pras rotacyjnych tak robi. Nawet proste prasy jednostanowiskowe często są wyposażone w ręczny ubijak podający. Wstępna kompresja jest tak przydatna, że obecnie jest standardem w prawie wszystkich tabletkarkach farmaceutycznych.
Wstępne ściskanie wymaga małej siły (delikatny ubijak) i tylko częściowo zagęszcza proszek w celu usunięcia powietrza. Główna kompresja to duża siła, która tworzy ostateczną tabletkę (określenie twardości i grubości). Wstępna kompresja daje bardzo słabą tabletkę wstępną; główna kompresja uzupełnia tablet.
Samo w sobie nie rozwiąże problemów z formułą, ale znacznie zmniejsza zatykanie związane z powietrzem. Prawidłowo ustawiona kompresja wstępna może usunąć prawie całe uwięzienie powietrza, więc w dużym stopniu zapobiega się zatykaniu pod wpływem powietrza. Jednakże, jeśli ograniczenie jest spowodowane innymi czynnikami (jak słabe spoiwo lub nadmierna prędkość), nimi też musisz się zająć.
Nie ma jednej odpowiedzi – to zależy od materiału i prasy. Powszechną praktyką jest zaczynanie od około 10% głównej siły ściskającej i wyreguluj w tym miejscu, ale nawet ta „reguła” może zawieść. Najlepszym podejściem jest rozpoczęcie od lekkiej wstępnej kompresji, następnie stopniowo zwiększaj go podczas prób, aż tabletki przestaną się zamykać, ale zanim staną się zbyt twarde lub naprężone.
Tak. Zbyt duża kompresja wstępna może spowodować pęknięcie tabletu lub laminację zamiast czystego uformowania. Może również spowodować, że tabletki staną się zbyt twarde lub przykleją się do stempli. Zwykle lepiej jest pomylić się w stronę lekko niedobitego niż przebitego. W jednym z badań zauważono, że „lepsza jest lekka siła ubijania niż duża siła wstępnego ściskania”.
Pośrednio, Tak. Poprzez usunięcie powietrza i pakowanie proszku, Kompresja wstępna pozwala na bardziej efektywną kompresję główną, dzięki czemu tabletki łatwiej osiągają wyższą twardość. W jednym eksperymencie, Tabletki wymagały wstępnego sprasowania, aby osiągnąć docelową twardość bez zamykania. Zazwyczaj, tabletki wykonane z odpowiednim wstępnym sprasowaniem będą miały wyższą wytrzymałość na rozciąganie niż te wykonane bez niego.
Zdecydowanie. Prasy wysokoobrotowe (setki obr./min) mają bardzo krótkie czasy przebywania, co pogarsza uwięzienie powietrza. W takich prasach, solidny etap wstępnej kompresji (często z podajnikami odpowietrzającymi i krzywkami) jest istotne, aby uniknąć ograniczania prędkości. W rzeczywistości, wiele szybkich modeli opiera się na niezależnych rolkach do wstępnego prasowania i podajnikach siłowych, aby utrzymać jakość tabletu przy najwyższej wydajności.
Postępuj zgodnie ze wskazówkami powyżej: zacznij nisko, dopasowuj się powoli, i monitoruj wyniki. Zawsze sprawdzaj tabletki pod kątem zamknięcia, problemy z laminacją lub wagą w przypadku zmiany wstępnego kompresji. Użyj kontroli prasy (Ustawienia PLC, pokrętła momentu obrotowego, itp.) dostroić. Pamiętaj także, aby zoptymalizować kompresję główną w tandemie – czasami potrzebny jest niewielki wzrost kompresji głównej, gdy zwiększasz kompresję wstępną. Ostatecznie, Najlepszym sposobem na wybranie odpowiedniego sposobu działania są próby próbne z użyciem aktualnej receptury.
Referencje:
1.Projekt eksperymentów dotyczących kompresji tabletu —— PharmTech.com
2.Podejście QbD: Optymalizacja procesu kompresji tabletu poprzez projektowanie eksperymentów —— Brama Badawcza
3.Wpływ szybkości przyłożenia siły podczas ściskania na zakrętkę tabletki —— ScienceDirect
4.Rola wstępnej kompresji w łagodzeniu zasklepiania: Studium przypadku —— ScienceDirect
5.Czas oczekiwania na tabletkowanie: czas przebywania w zależności od siły w funkcji geometrycznego czasu przebywania —— tandfonline.com
6.Narzędzia do kompresji tabletu – Wpływ modyfikacji krawędzi czoła stempla —— Narodowa Biblioteka Medyczna