
Bij tabletproductie, Mogelijk ziet u een batch met een zeer kleine variatie in het tabletgewicht, toch laten de laboratoriumresultaten een probleem met de uniformiteit van de inhoud zien. Hoe kan het tabletgewicht er consistent uitzien terwijl de hoeveelheid API in individuele tabletten nog steeds varieert??
Het antwoord wordt vooral belangrijk voor tabletten met een lage dosis. Wanneer een tablet slechts enkele milligrammen bevat API, zelfs een kleine verandering in API-distributie kan een relatief groot dosisverschil ontstaan, terwijl het totale tabletgewicht vrijwel onveranderd blijft. Met andere woorden, consistent tabletgewicht betekent niet automatisch consistente API-inhoud.
Dit is waar het verschil tussen inhoud uniformiteit En gewichtsvariatie zaken. In dit artikel, we zullen kijken hoe de twee worden geëvalueerd, Waarom formuleringen met een lage dosis zijn gevoeliger voor vermengings- en segregatieproblemen, en hoe voeden, de vulling, en tabletpersinstellingen kunnen het resultaat beïnvloeden. We behandelen ook USP <905> vereisten en praktische stappen voor probleemoplossing voor de veel voorkomende situatie van normaal tabletgewicht maar mislukte inhouduniformiteit.
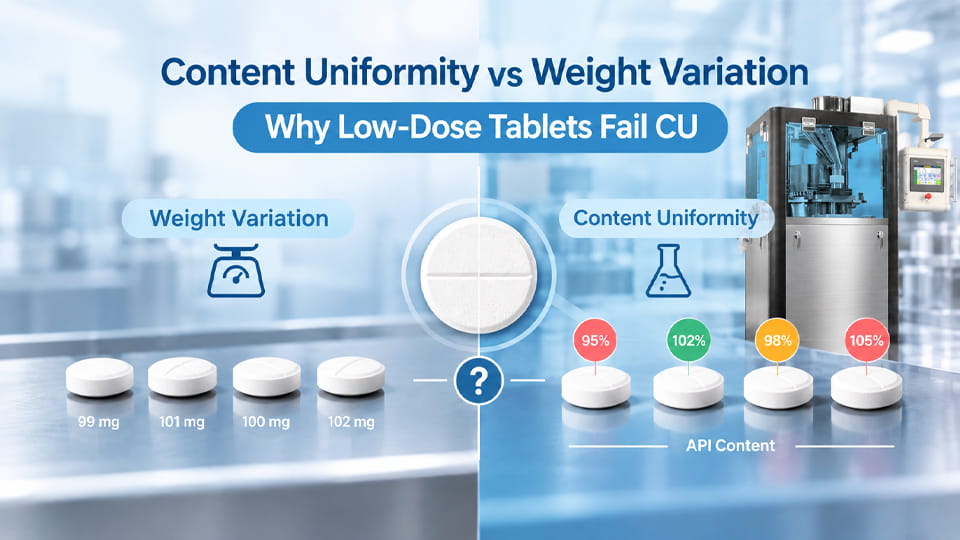
Variatie in tabletgewicht En Uniformiteit van de inhoud zijn twee kwaliteitstests bij de productie van tablets, maar ze meten verschillende dingen:
Simpel gezegd, gewichtsvariatie controleert de consistentie van de massa, terwijl uniformiteit van de inhoud controleert de consistentie van de medicijndosis. Voor hooggedoseerde tabletten (waarbij de API het grootste deel van het gewicht uitmaakt), de twee tests komen vaak overeen. Maar voor lage dosis tabletten, je kunt hebben identieke gewichten met zeer verschillende API-bedragen.
| Test | Wat het meet | Wanneer het wordt gebruikt |
|---|---|---|
| Gewichtsvariatie | Uniformiteit van de totale tabletmassa | Gebruikt voor hoge dosis of grote tabletten (per USP-limieten) |
| Uniformiteit van de inhoud | Uniformiteit van API-inhoud per tablet | Vereist voor laaggedoseerde of krachtige medicijnen (API <25 mg of <25% van tabletmassa) |
Zoals de tabel laat zien, het belangrijkste verschil is wat wordt gemeten. Farmacopeeën (USP, Ph.Eur., enz.) testen van gewichtsvariaties zijn over het algemeen alleen toegestaan als de API hoog genoeg is (≥25 mg en ≥25% van het tabletgewicht); anders is het testen van de inhoudsuniformiteit verplicht. In de praktijk, dit betekent dat veel laaggedoseerde of krachtige formuleringen CUT moeten ondergaan.
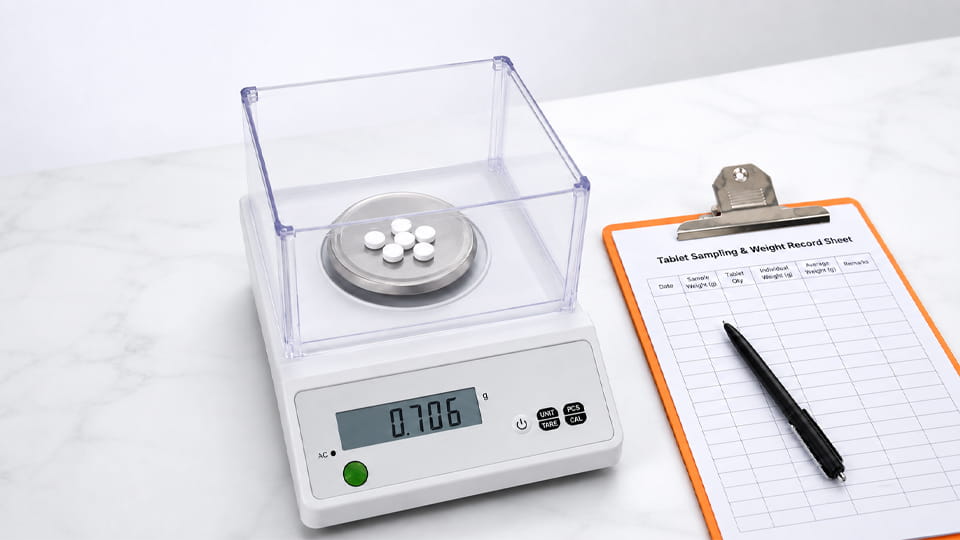
De gewichtsvariatietest (ook wel “uniformiteit van gewicht” genoemd) verifieert eenvoudigweg dat de gewichtsverschillen tussen tablets binnen een strikt bereik vallen (Bijvoorbeeld, ±5% voor tabletten >324 mg). Weeg een monster tabletten (gebruikelijk 20), bereken het gemiddelde, en bevestig dat niet meer dan 2 tablets wijken buiten de limiet af. Als ze dat doen, of één tablet wijkt meer dan 2x af van de limiet, de batch mislukt.
Gewichtsvariatie is een snelle controle tijdens het proces compressieproces en feedersysteem. De veronderstelling is: als elke tablet bijna hetzelfde weegt, en het mengsel is uniform, dan moet elke tablet dezelfde API-massa bevatten. Dit geldt voor tabletten met een hoge dosis waarbij de API een groot deel uitmaakt. Maar dat doet het wel niet rechtstreeks de inhoud van geneesmiddelen meten. Met andere woorden, WVT is een indirecte proxy voor dosisconsistentie, erop vertrouwen dat het mengsel goed gemengd is.
Daarentegen, de Inhouduniformiteitstest (USP 905) meet direct hoeveel API er in elke tablet zit. Een set (typisch 10) van de tabletten worden individueel getest (bijv. HPLC-test), en elk resultaat wordt vergeleken met de labelclaim. USP <905> zorgt ervoor dat de inhoud van elke tablet 85-115% van het etiket bedraagt en dat de batch aan een statistische acceptatiewaarde voldoet (VAN) dat hangt af van het gemiddelde en de variabiliteit.
Inhoudelijke uniformiteit wel de echte test voor de nauwkeurigheid van de dosis. Het vangt elke ongelijke API-verdeling op die alleen door het gewicht zou worden gemist. Per definitie, het is gevoeliger voor geneesmiddelen met een lage dosis. In de praktijk, als een tablet met een lage dosis de gewichtsvariatie “doorstaat”, maar de test niet doorstaat, de batch is nog steeds niet-conform. USP- en ICH-richtlijnen vereisen voor deze gevallen strikte CUT.

Figuur: Gewichtsvariatie evalueert de massa van de doseringseenheid, terwijl de uniformiteit van de inhoud rechtstreeks de inhoud van de geneesmiddelsubstantie van individuele eenheden evalueert. Identieke tabletgewichten kunnen nog steeds verschillen in API-inhoud verbergen als de API niet uniform verdeeld is.. (Voorbeeld: twee 100 mg tabletten die beide wegen 100 mg kan hebben 1 mg versus 3 mg API.)
De kern van het probleem is eenvoudige wiskunde en natuurkunde: kleine absolute API-verschillen zijn enorme procentuele verschillen als de dosis klein is. Een kleine variatie in het mengsel kan een grote dosisvariatie worden.
Bijvoorbeeld, stel je voor een 100 mg tablet geformuleerd om te bevatten 2 mg API (2% van het totale gewicht). Als er één tablet toevallig grijpt 1.8 mg API en nog een 2.2 mg, ze bevinden zich nog steeds binnen ±2 mg van de 100 mg gewicht (±2%). De gewichtsvariatietest (±5% toegestaan) ziet geen probleem. Maar qua dosering, één tablet is bij 90% van etiket (1.8 mg versus 2.0 mg) en nog een bij 110% (2.2 mg). Dat zou gemakkelijk de acceptatie van CUT kunnen mislukken (vooral als een enkele tablet buiten de grens valt 85-115%).
| Tablet | Gewicht (mg) | Werkelijke API (mg) | Percentage van etiket |
|---|---|---|---|
| A | 100 | 1.8 | 90% |
| B | 100 | 2.2 | 110% |
In deze illustratie, beide tabletten passeren gewichtsvariatie (100 mg per stuk), maar de API-inhoud varieert van 90% naar 110% van doel. Als de inhoud van een tablet hieronder viel 85% of hoger 115%, de batch mislukt CUT. Deze discrepantie ontstaat omdat de API is een klein deel van de tablet. Zelfs kleine absolute fluctuaties in de manier waarop de API wordt verspreid (als gevolg van gemengde heterogeniteit of segregatie) leiden tot grote procentuele fouten in de dosis.
Daarentegen, als de API dat was 50 mg per tablet (50% van gewicht), A 0.4 mg-verschuiving is alleen <1% gewichtsverandering – onbelangrijk bij zowel gewichts- als inhoudstests. Maar bij 2 mg, datzelfde 0.2 mg verschuiving wordt 10% van dosis. Dit is waarom consistent gewicht alleen kan de dosisuniformiteit bij tabletten met een lage dosis niet garanderen.

Regelgevende richtlijnen geven aan wanneer elke test is toegestaan. Onder USP <905> (Uniformiteit van doseringseenheden), een tablet kan de eenvoudigere gewichtsvariatietest gebruiken alleen als de API-dosering minimaal beide is 25 mg en tenminste 25% van de tabletmassa (voor ongecoate of dun gecoate tabletten). Als aan een van beide voorwaarden niet wordt voldaan (bijv. A 10 mg API in een 200 mg tablet is alleen 5% API), Het testen van de inhoudsuniformiteit is vereist.
In de praktijk, de meeste laaggedoseerde tabletten vallen onder het Content Uniformity-regime. Onder USP-regels, waarvan je een monster zou testen 10 tablets en bereken de acceptatiewaarde (VAN). Kort, UIT = |M − X̄| + k·RSD, waarbij M het doelwit is (gebruikelijk 100%) en X̄/RSD zijn de gemiddelde en relatieve standaarddeviatie van de testen. De USP-grenswaarden zijn doorgaans gelijk aan het feit dat elke tablet 85-115% van het etiket heeft en de AV ≤ 15 (dit zorgt voor ≤6% RSD als alle tabletten binnen 85–115% liggen).
Belangrijk punt: Als de API van uw tablet lager is dan de 25 mg/25%-drempels, Jij kan niet vertrouw alleen op gewichtsvariatie. Zelfs als je er niet strikt onder zit 25% op gewicht, extreem lage dosis API's of krachtige actieve stoffen (zoals hormonen) vereisen meestal CU-testen. Veel bedrijven kiezen ook voor CU voor geneesmiddelen met verlengde afgifte of geneesmiddelen met een smalle therapeutische index.
Wanneer de uniformiteit van de inhoud mislukt terwijl het gewicht prima lijkt, waar het meestal op teruggaat problemen met mengen en materiaalbehandeling. Veelvoorkomende boosdoeners zijn onder meer:
Kortom, elke fase die de uniforme mix verstoort – vermengen, overbrengen, voeren – riskeert uniformiteit van de inhoud. Formuleringen met een lage dosis tolereren zelfs geen kleine fouten. (Bijvoorbeeld, de FDA benadrukt dat “adequaatheid van het mengen om uniformiteit en homogeniteit te garanderen” onderdeel moet zijn van procescontroles.) Het aanpakken van deze hoofdoorzaken betekent meestal dat het formuleringsontwerp en de processtappen opnieuw moeten worden bekeken.

De keuze en opstelling van de tabletpers zelf is van cruciaal belang, vooral voor producten met een lage dosis. Toetsaanslaggerelateerde factoren zijn onder meer::
In de praktijk, een van de beste preventieve maatregelen selecteert een tabletvormmachine en gereedschappen die geschikt zijn voor poeders met segregatierisico. Bijvoorbeeld, roterende tabletpersen met verstelbare forcefeeders En traploos snelheidsregelaars geven u meer invloed. Ons Tabletpersmachine kan tot 950,000 tabletten/uur met behoud van nauwkeurige vulling. Het ondersteunt snelle werking, maar maakt ook maatwerk mogelijk (mallen, configuratie van de feeder, snelheid synchroniseren) voor moeilijke formuleringen. Bij het oplossen van CU-problemen, het inspecteren van de persopstelling – afstelling van de feeder, toestand van de peddel, reinheid – is essentieel.

Als uw batch een normale gewichtsverdeling vertoont, maar slechte CU-testresultaten, een gericht onderzoek kan de zwakke schakel identificeren. Hier vindt u een overzicht van probleemoplossing:
Gebruik voor de duidelijkheid een tabel zoals hieronder:
| Indicator / Symptoom | Mogelijke oorzaak | Rekening / Actie |
| MET mislukken, WV-pas | Inhomogene mix (segregatie) | Test de uniformiteit van het mengsel; mengsel opnieuw mixen of opnieuw verwerken |
| MET afdrijven (begin versus einde) | API-bezinking in trechter/voerframe | Monstertabletten tijdens de run; frequentie van het bijvullen van mix/hopper |
| Incidentele uitbijtertabletten | Klonten of verstoppingen van de trechter | Inspecteer het toevoersysteem; schone trechterwanden; mengsel opnieuw zeven |
| Hoge tablet-tot-tabletvariabiliteit | Feeder/verblijftijd komt niet overeen | Langzaam drukken; pas de snelheid van de feederpeddel aan; controleer de torenbalans |
| Goede menging, maar CU is nog steeds uitgeschakeld | API blijft plakken aan pons/matrijs, of testfout | Schoon gereedschap; controleer de nauwkeurigheid van de test; houd rekening met adsorptieproblemen |
Door variabelen systematisch te isoleren, meestal kunt u erachter komen of het een formuleringsprobleem is (mengen) of een machine-/toevoerprobleem. Soms is de oplossing zo simpel als het langzamer laten draaien van de tabletpers of het toevoegen van een extra mengstap.
Het voorkomen van CU-storingen begint in de ontwikkeling. Hier zijn bewezen strategieën:
Het algemene motto is: “Meng het goed of batch het verkeerd.” Door tijd te investeren in het optimaliseren van de mix- en feederinstellingen tijdens de ontwikkeling, kunt u voorkomen dat een batch faalt in de kwaliteitscontrole.
Om op koers te blijven, hier is een korte checklist voor elke fase van de productie van lage dosistabletten:
Door deze checklist te volgen, kunt u problemen onderkennen voordat deze escaleren tot mislukte batches.
Niet alle tabletpersen zijn hetzelfde gebouwd. Voor producten met een lage dosis, zoek naar deze kenmerken:
Voordat u een tabletmachine, gedrag materiële beproevingen. Jinlu-verpakking, Bijvoorbeeld, biedt proefruns aan met de daadwerkelijke poeders van de klant. We simuleren de productie op een demopers om de feederinstellingen te optimaliseren, peddelconfiguratie, en torensnelheid voor uw formulering. Deze praktische aanpak identificeert en lost segregatieproblemen vaak vroegtijdig op.
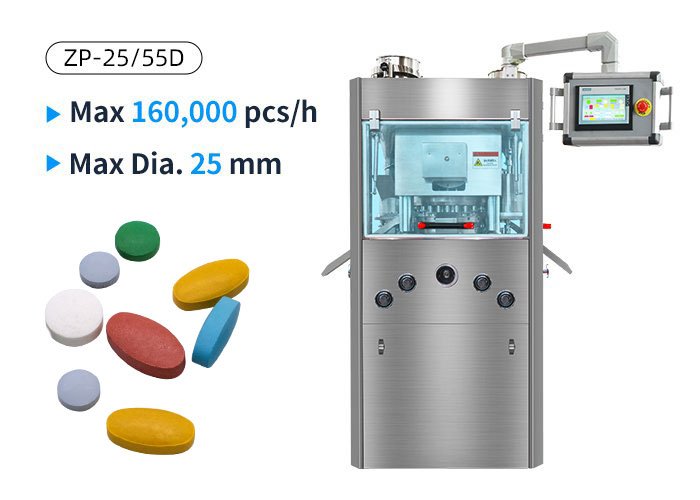
Bij het schrijven van een inkoopspecificatie, noem de zinnen “roterende tabletpersmachine,” “dwangvoeder,” En “automatische tabletpersmachine” om machines met deze mogelijkheden te vinden. (Bijvoorbeeld, zie onze Tabletpersmachine die is ontworpen om een breed scala aan formuleringen met precisie en hoge doorvoer te verwerken.)
Bij de productie van lage dosistabletten, “dichtbij genoeg” qua gewicht is niet goed genoeg qua dosering. Een batch kan er qua gewicht perfect uitzien, maar qua inhoud onveilig zijn. De sleutel is het erkennen dat er sprake is van gewichtsvariatie en uniformiteit van de inhoud verschillend kwaliteitscontroles. Regelgeving voor de industrie (USP, FDA) duidelijk maken: wanneer de hoeveelheid geneesmiddel klein is, je moet test het medicijn zelf in elke tablet.
Om “verrassingen” in QC te voorkomen, Zorg vanaf het begin voor uniformiteit: optimaliseer het mengen, segregatie minimaliseren, en gebruik de juiste apparatuur. Rust uw rotatiepers uit met een goede feeder, stem het proces af, en bevestig altijd met tests. Door de grondoorzaken te begrijpen en best practices te volgen, Fabrikanten kunnen vol vertrouwen tabletten met een lage dosis produceren die zowel de gewichts- als de inhoudstest doorstaan. Voor fabrikanten die met deze uitdagingen worden geconfronteerd, onze krachtige tabletpersen en technische ondersteuning staan klaar om u te helpen. Neem contact op met Jinlu Packing voor op maat gemaakte oplossingen die ervoor zorgen dat uw laaggedoseerde tabletformuleringen aan alle kwaliteitsnormen voldoen.
Gewichtsvariatie controleert of elke tablet bijna hetzelfde totale gewicht heeft, ervan uitgaande dat het zelfs mengt. De uniformiteit van de inhoud meet feitelijk de hoeveelheid geneesmiddel in elke tablet. Dus ook als de gewichten overeenkomen, API-inhoud kan variëren als de blend niet perfect uniform is.
Ja. Vooral in laaggedoseerde tabletten, twee tabletten kunnen hetzelfde wegen, maar verschillende API-hoeveelheden bevatten. Het passeren van gewichtsvariaties betekent dat de tabletmassa consistent is, niet dat de medicijndosis consistent is.
Voor laaggedoseerde of krachtige medicijnen, een klein verschil in de verdeling van de ingrediënten kan een groot percentage dosisfouten veroorzaken. Uniformiteit van de inhoud zorgt voor dosisnauwkeurigheid voor de veiligheid van de patiënt, welke gewichtscontroles alleen al kunnen missen.
Over het algemeen wanneer de API-dosis per tablet lager is 25 mg of is minder dan 25% van het tabletgewicht. In die gevallen, USP vereist een inhoudsuniformiteitstest; gewichtsvariatie kan niet worden vervangen.
Veelvoorkomende oorzaken zijn onder meer onvoldoende menging, scheiding van het mengsel (tijdens het lossen of voeren van de trechter), verschillen in deeltjesgrootte of dichtheid, en inconsistente matrijsvulling. Elke stap die de gelijkmatige API-distributie verstoort, kan leiden tot een slechte CU.
Segregatie kan API van hulpstoffen scheiden (bijv. fijne deeltjes drijven weg van grove korrels). Als gevolg hiervan, sommige matrijzen kunnen te vol of te weinig gevuld zijn met API, waardoor sommige tabletten te veel medicijn bevatten en andere te weinig.
Alleen in tabletten met een hoge dosis waarbij de API het grootste deel van de tablet uitmaakt. Voor producten met een lage dosis, gewichtsvariatie is geen betrouwbare voorspeller van de uniformiteit van de inhoud. Het is mogelijk om perfecte gewichten te hebben en toch niet te slagen voor de inhoudstests.
Strategieën omvatten het optimaliseren van de formulering (korrel, keuze van hulpstof), verbetering van de menging en materiaalhantering (segregatie minimaliseren), en fijnafstemming van de persinstellingen (dwangvoeder, lagere snelheden). Controles tijdens het proces en nauwgezet testen helpen ook om problemen vroegtijdig op te sporen.
Ja, te snel lopen en het poeder vult de matrijs mogelijk niet gelijkmatig, vooral voor mengsels met een slechte stroming. Lagere snelheden (of een goed op elkaar afgestemd voersysteem) Verbeter de consistentie van de vulling. Moderne persen maken het mogelijk de snelheid en voeding onafhankelijk aan te passen om de uniformiteit te optimaliseren.
Automatische of geavanceerde persen kunnen helpen door een strikte controle over voer en gewicht te behouden, maar ze kunnen CU niet garanderen als de blend slecht is. Goede uitrusting (zoals een rotatiepers met geforceerde invoer) is noodzakelijk, maar moet gepaard gaan met een goede formulering en procescontroles.
Referenties:
1.Op risico gebaseerde beoordeling van mengsel- en inhouduniformiteit: Een casestudy —— ONS. Voedsel- en Geneesmiddelenadministratie
2.§ 211.110 Bemonstering en testen van in-proces materialen en farmaceutische producten. —— eCFR
3.Meng uniformiteit en inhouduniformiteit bij de productie van orale vaste doseringen: een IQ Consortium Industry Position Paper —— PubMed
4.Segregatie van mengsels bij de productie van tabletten en het effect ervan op de uniformiteit van de medicijninhoud - een overzicht —— PubMed
5.Verbetering van de inhoudsuniformiteit van een tabletformulering met een lage dosis door middel van optimalisatie van de walsverdichting —— PubMed