
Gebreken bij het vullen van de capsule kan op verschillende manieren verschijnen: inconsistent vulgewicht, poeder lekkage, mislukte capsulescheiding, slechte vergrendeling, gebarsten schelpen, jammen, of capsules die leeg of slechts gedeeltelijk gevuld zijn. De oorzaak is niet altijd de oorzaak capsule-vulmachine zelf. Poedervloei-eigenschappen, kwaliteit van de capsulehuls, leeg, dosering instellingen, uitlijning van gereedschappen, machinesnelheid, en bedrijfsomstandigheden kunnen allemaal de vulprestaties beïnvloeden.
In deze handleiding worden de meest voorkomende problemen bij het vullen van capsules uitgelegd, wat deze doorgaans veroorzaakt, en hoe u deze stap voor stap kunt oplossen. U leert ook hoe u kunt bepalen of een probleem waarschijnlijker verband houdt met het poeder, capsulehulzen, of vulapparatuur, en welke controles u moet uitvoeren voordat u de machine-instellingen wijzigt of een servicemonteur belt. Of u nu een automatische capsulevulmachine bedient, beheren van de farmaceutische productie, of evalueren apparatuur voor het vullen van capsules voor een nieuwe lijn, deze gids biedt u een praktische manier om de hoofdoorzaak te identificeren en terugkerende vulproblemen te verminderen.
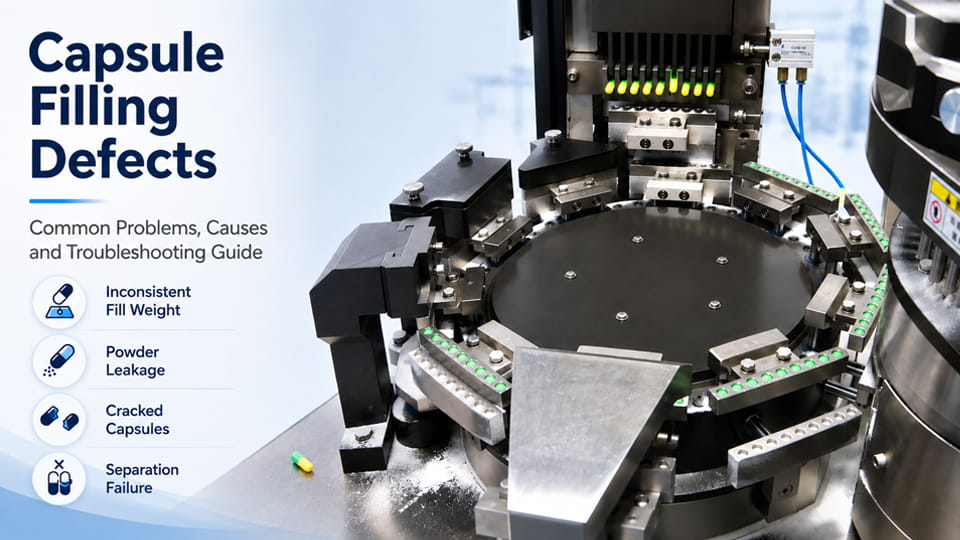
De onderstaande tabel geeft een overzicht van een aantal veelvoorkomende problemen bij het vullen van capsules, hun symptomen, en typische oorzaken. Elk ervan wordt in detail onderzocht in de volgende secties.
| Defecttype | Symptoom | Gemeenschappelijke oorzaak(S) |
| Scheidingsfout | Capsuledoppen en -lichamen plakken of vallen aan elkaar terwijl dat niet zou moeten. | Slechte capsulekwaliteit, vacuüm verlies, verkeerd uitgelijnd gereedschap. |
| Capsulebreuk/scheuren | Gebarsten, eerder gedeukte of gespleten capsules, tijdens, of na het vullen. | Zwakke/broze schelpen, overmatige druk, overvulling. |
| Variatie in vulgewicht | Capsules zijn te weinig of te vol gevuld (gewicht buiten spec). | Defect doseermechanisme, slechte poederstroom, Problemen met het legen van de hopper. |
| Poeder residu (Stoffige kappen) | Poeder hecht zich aan de buitenkant van de capsule of loopt eruit. | Slechte slakvorming, hoog poedervocht, onvoldoende stofbeheersing. |
| Sluitingsfouten / Telescopisch | Doppen zijn niet goed vergrendeld of niet goed uitgelijnd (telescoop). | Niet goed uitgelijnde sluitsegmenten, verkeerde pininstellingen, vervuiling bij sluis. |
| Lege capsules | Capsules verlaten de lijn zonder vulling erin. | Scheidingsfouten of ontbrekende eliminator voor lege capsules; vastgelopen voer. |
| Fouten bij het invoeren/indexeren | Meerdere capsules gevoerd, capsules overgeslagen, of jam. | Verkeerde uitlijning van het tijdschrift, versleten invoermechanismen, fouten in het dubbele invoermechanisme. |
| Beschadigde afdichting/band | Vloeibare capsules verliezen hun verzegeling, of de beveiligde band is defect. | Onjuiste banderolleringsinstellingen, verkeerde banddikte, lekkage vullen. |
Elk defect heeft een uniek patroon en remedie. In de onderstaande secties, we behandelen deze acht categorieën één voor één: het identificeren van symptomen, het opsporen van de grondoorzaken, en oplossingen proberen.
In de meeste capsulevullers, lege capsulehulzen komen binnen op een roterende plaat en worden door vacuümzuiging in twee delen gescheiden: doppen (bovenste helften) en lichamen (onderste helften). Als de scheiding mislukt(lees meer: Waarom capsulekappen en lichamen niet van elkaar gescheiden kunnen worden?), beide helften blijven verbonden of vallen verkeerd, het stoppen van de lijn.
Symptoom: Elke cyclus, de capsuledop blijft op het lichaam zitten of de doppen vallen verkeerd in de voedingsring. De machine loopt vaak vast of geeft een alarm af.
Mogelijke oorzaken: Slechte capsulekwaliteit of onjuist vacuüm zijn de grootste boosdoeners. Het is mogelijk dat kromgetrokken of broze capsules niet loslaten. Vuile of lekkende vacuümleidingen, een zwakke vacuümpomp, of verstopte filters kunnen de zuigkracht beroven. Verkeerd uitgelijnde platen of trays zorgen ervoor dat de capsule niet goed kan worden afgezogen. Overmatige statische elektriciteit of een verkeerde luchtvochtigheid kunnen er ook voor zorgen dat doppen blijven plakken. Ook als uw stofzuigsysteem nieuw is, Lekkages of verkeerde afstellingen sluipen er vaak in, waardoor de dop niet netjes van de behuizing kan worden getrokken.
Problemen oplossen: Eerst, inspecteer de capsules. Gebruik een go/no-go-meter om lengtes en diameters te controleren. Vervang alle capsules die niet aan de specificaties voldoen of die beschadigd zijn. Controleer het vacuüm: Zorg ervoor dat de pomp geschikt is voor de machine en dat de slangen goed zijn, kleppen, en filters zijn intact. Controleer de vacuümdrukmeter bij het vulstation; deze moet overeenkomen met de OEM-specificaties en stabiel zijn. Reinig of vervang verstopte filters en repareer lekken. Pas de vacuümsterkte geleidelijk aan: te sterk kan schelpen doen barsten, te zwak zal ze niet uit elkaar trekken. Volgende, controleer de mechanische uitlijning. De capsuletoevoerplaat, bovenste segment, en de lichaamsuitlijningsplaat moeten nauwkeurig worden gepositioneerd, zodat elke helft recht onder de zuigkracht zit. Pas indien nodig de opening van de scheidingsplaat of de borgpennen aan, volgens de handleiding van de machine. Statisch verlagen (het gebruik van ionisatoren of het aanpassen van de luchtvochtigheid) kan ook helpen bij het vrijkomen van fragiele capsules. Als de machine een lege capsule-eliminator heeft, Zorg ervoor dat het werkt, zodat alles niet gescheiden is (dubbele) capsules worden vóór het vullen verwijderd.
Het scheiden van capsules is de cruciale eerste stap bij geautomatiseerd vullen. Een vacuümpomp trekt het lichaam naar beneden in de uitlijnplaat, door hem van zijn dop te scheiden. Stabiel vacuüm en nauwkeurige uitlijning zijn essentieel om vastzittende capsules te voorkomen.
Als aanpassingen het niet oplossen, overweeg deze tips: Probeer verse capsules van een andere batch of leverancier (“capsulemaker”) bekend om nauwe toleranties. Zorg ervoor dat de temperatuur en vochtigheid tijdens opslag de capsules niet te zacht of broos maken. Eindelijk, controleer of eventuele mechanische ontgrendelingshulpmiddelen aanwezig zijn (zoals scheidingspinnen) functioneren als uw machine deze heeft. Met schoon, hoogwaardige schelpen en een goed afgesteld vacuümsysteem, scheidingsfouten zijn zeldzaam.
Symptoom: Je ziet gebroken capsules in de voerbak, gebarsten schelpen op de uitgang, of capsules die splijten tijdens het vullen/sluiten. Deze defecten ruïneren het product en kunnen de machine vervuilen.
Mogelijke oorzaken: Capsules kunnen breken als ze te broos zijn of als de machine overmatige kracht uitoefent. Schelpen die niet op de juiste manier verouderd zijn (te droog) of geabsorbeerd vocht op de verkeerde momenten kan gemakkelijk barsten. Overvoer poeder (overdosering) creëert te veel interne druk wanneer de dop gesloten is, waardoor spleten of deuken in het uiteinde van de dop ontstaan. Zelfs correcte capsules kunnen breken als de sluitpennen te diep zijn geplaatst of als de vergrendeling is verstoord (afdichting) kracht is te hoog. Temperatuurschommelingen (hete apparatuur of omgeving) en statische elektriciteit kan de schelpen kwetsbaarder maken tijdens de verwerking.
Problemen oplossen: Eerst, bevestig de capsulekwaliteit: zorg ervoor dat u verse schelpen van een goede soort gebruikt leverancier van capsules. Controleer de vochtigheid in de opslag; ideale RV voor gelatine of HPMC schelpen gaat over 40-60%. Als het te droog of te vochtig is, capsules kunnen broos worden of aan elkaar plakken. Gebruik een capsulediametermeter; te grote of misvormde schelpen zijn gevoeliger voor barsten. Verlaag de sluitdiepte en drukinstelling van de machine. Voor hogesnelheidsmachines, zelfs een kleine aanpassing van de compressiepennen kan de spanning elimineren die de capsule-uiteinden scheurt.
Als de breuk aanhoudt, controleer het vulgewicht: forceer je de vulling te veel?? Overvolle capsules (zelfs door 5-10% boven spec) zal barsten bij sluiting. Zorg ervoor dat de doseerschijf of aanstamppennen correct doseren; kalibreer of vervang ze indien nodig. Eindelijk, strijk eventuele randen in de machineonderdelen die in contact komen met de schalen glad; bramen of niet goed uitgelijnde platen kunnen capsules beknellen. Na veranderingen, voer een lagere snelheid uit om de resolutie te verifiëren voordat u weer oploopt.
Breuk voorkomen: Gebruik hoogwaardige HPMC-capsules als uw formule erg hygroscopisch is; ze kunnen beter met vocht omgaan dan gelatine. Vermijd overmatig vacuüm of statische elektriciteit waardoor de schelpen kunnen uitdrogen. Zorg voor strengere omgevingscontroles – temperatuurpieken boven de 25°C of plotselinge veranderingen in de luchtvochtigheid kunnen scheuren veroorzaken. In de regel, optimaliseer het vulgewicht en de sluitinstellingen tot het minimum dat nodig is voor een goede afdichting. Dit voorkomt “deuken” of gaatjes in de capsule-uiteinden veroorzaakt door te agressieve sluitingen.
Symptoom: Capsules lijken willekeurig onvoldoende gevuld (te licht) of te vol (te zwaar), mislukte gewichtscontroles. Deze inconsistentie is in strijd met de dosisuniformiteit en kan afwijzing door QC tot gevolg hebben.
Mogelijke oorzaken: Fouten in het vulgewicht zijn vaak te wijten aan het doseersysteem of de poedereigenschappen. Een verkeerd uitgelijnde of versleten doseerschijf, aanstampende pinnen, of een vijzel zal verschillende poedervolumes leveren. De problemen met de poederstroom zijn enorm: als het mengsel vochtklonters bevat, slechte granulatie, of segregatie, sommige capsules krijgen meer poeder en andere minder. Een lege trechter of een langzame toevoersnelheid kan de capsules met tussenpozen uithongeren. Zelfs de rotatiesnelheid van de vulring vs. Het niet overeenkomen van de vijzelsnelheid kan tot over-/ondervulling leiden.
Problemen oplossen: Begin met het kalibreren van het doseermechanisme op uw capsule-vulapparaat. Op een automatische vuller, dit betekent dat de opening en speling van de doseerschijf moet worden gecontroleerd(S) en aanstamppennen. Zorg ervoor dat de snelheid van de vijzel en de schijf op elkaar zijn afgestemd, zodat de poedertoevoer gelijkmatig is. Als het probleem af en toe optreedt, inspecteer de poedertrechter: Vul het bij vóór een laag niveau-alarm, en zorg voor het voersysteem (vibrators, roerwerken) verloopt soepel. Verbeter de poederstroom door het mengsel te drogen, zweefvliegtuigen toevoegen (bijv. magnesiumstearaat), of granuleren tot een smallere deeltjesgrootte.
Een juiste vorming en stroming van poederslugs zijn van cruciaal belang voor de nauwkeurigheid van de dosis. Inconsistente vulling is vaak het gevolg van verkeerd gekalibreerde doseerapparaten of poeders met een variabele korrelgrootte. De afbeelding toont een operator die een poederdoseringsschijf nauwkeurig afstelt om ervoor te zorgen dat elke capsule de juiste hoeveelheid krijgt.
Houd ook de omgevingsfactoren in de gaten: een hoge luchtvochtigheid kan ervoor zorgen dat het poeder gaat klonteren, terwijl statische elektriciteit pluisjes veroorzaakt. Gebruik vochtigheidscontroles of voeg indien nodig droogmiddelen toe. Na aanpassingen, voer een monsterbatch uit en controleer de capsulegewichten met tussenpozen. Als er sprake is van onder-/overvoeding, ga dan door, zelfs met goed poeder en schone mechanica, het doseersysteem zelf (pinnen of schijf) moet mogelijk worden vervangen vanwege slijtage.
Symptoom: Capsules komen tevoorschijn met zichtbaar poeder aan de buitenkant, of je ziet dat de boetes zich ophopen bij de automaat. Tijdens het vullen of afsluiten kan er wat poeder uit de capsule morsen, vorming van fijn stof(lees meer: Hoe poederlekkage in capsulevuller op te lossen?). Dit wordt vaak “stoffige” capsules genoemd.
Mogelijke oorzaken: Tijdens het vulproces kan er een “slak” poeder achterblijven die niet volledig in de capsule dringt. Als de slak niet netjes is gevormd, overtollig poeder wordt uitgespuugd. Redenen zijn onder meer een verkeerde diepte van de doseerschijf, versleten messen, of te hoge vulsnelheden. Poeder met een hoge luchtvochtigheid kan ook blijven plakken en morsen. Als er geen is capsule-polijstmachine of het polijstvacuüm is uitgeschakeld, losse poeder op capsules wordt niet verwijderd. Zelfs statische elektriciteit kan ervoor zorgen dat poeder zich aan oppervlakken hecht. Samengevat, slechte slakvorming, hoge luchtvochtigheid, en onvoldoende stofopvang zijn gebruikelijke verdachten.
Problemen oplossen: Controleer de doseer- en aandrukpennen: ze moeten het poeder goed samendrukken voordat ze worden gevuld. Pas de stampvolgorde of doseerschijf aan om een strakkere prop te vormen. Soms helpt het gebruik van een kleiner doseergat of een lagere vulsnelheid. Inspecteer de trechter- en voeromstandigheden: als uw recept is gewijzigd (nieuwe hulpstof) of de partij heeft veel boetes, zeef het mengsel of droog het nog meer.
Zorg voor de capsulepolijstmachine (indien uitgerust) draait op de juiste snelheid en het juiste vacuüm. Polijsten reinigt niet alleen de capsule, het duwt ook los poeder terug naar de trechter. Als uw lijn geen polijstmachine heeft, overweeg om zuigkracht met hoge capaciteit toe te voegen aan de afvoergoot. Maak de vulmachine en voerpaden regelmatig schoon; zelfs kleine klontjes in spleten kunnen afbreken en zich aan de capsules hechten.
Symptoom: Capsules sluiten niet goed aan of sluiten scheef aan (telescopisch). Mogelijk ziet u ook dat er inhoud uit de verbinding of band lekt (op vloeibare capsules, de sealband is beschadigd). Producten lijken verkeerd uitgelijnd of niet volledig afgedicht.
Mogelijke oorzaken: Verkeerde uitlijningen in het sluitstation zijn veelvoorkomende oorzaken. Als de bovenste en onderste segmenten van het sluitgereedschap niet perfect zijn uitgelijnd, de dop kan naar één kant schuiven (telescoop) in plaats van volledig te zitten. Een onjuiste lengte of druk van de sluitpen kan er ook voor zorgen dat de capsules slechts gedeeltelijk vergrendeld blijven. Als u de dop te veel vult, kan deze ongelijkmatig vastlopen. Verontreiniging (poeder of vet) in de dop-lichaamsinterface kan een strakke afdichting tegenhouden. Voor vloeibare capsules, er wordt een “band” van afdichtingsmateriaal aangebracht; als de banderolleerwielhoogte of -temperatuur is uitgeschakeld, de band zal onvolledig of gerimpeld zijn.
Problemen oplossen: Eerst, inspecteer de mechanische uitlijning. Gebruik voelermaten of een proefstuk om de diepte van de nok en de borgring uit te lijnen. Pas de sluitslag zo aan dat de onderkant van elke dop gelijk ligt met de lichaamsgroef. Controleer en reinig de dop en de lichaamsdoorgang; zelfs een klein stipje tussen de dop en de body stopt de sluiting. Voor telescoopkasten, zorg ervoor dat elke capsulekamer op de schijven vrij is van zijdelingse speling en dat de distributienokken correct zijn. Versleten tandwielen of lagers kunnen subtiele verkeerde indexering veroorzaken.
Als u capsules van verschillende groottes gebruikt (lengte, diameter), Pas de trechter en het magazijn zo aan dat er slechts één formaat wordt ingevoerd, aangezien variaties slotmismatches kunnen veroorzaken. Als capsules “klapperen” in de invoersporen, ze kunnen ongelijkmatig in de meubelmaker terechtkomen. Sluitkracht verlagen en opnieuw testen: soms lost het afschaven van tienden van een millimeter van de pinlengte een vergrendelingsprobleem op.
Voor met vloeistof gevulde capsules: Controleer de banderolleringsinstellingen. Voer een test uit zonder inhoud om te zien of de banden correct worden toegepast; pas de snelheid van het bandwiel aan, verwarming, en banddikte. Een leuke tip van JinLu: als er banddefecten optreden, controleer of het gelatinebandmateriaal de juiste treksterkte heeft en niet voortijdig krimpt. Als al het andere niet lukt, verwijder de sluitpen en plaats/vervang deze opnieuw.
Symptoom: Het eindproduct bevat capsules zonder poeder of inhoud – in feite lege omhulsels. Dit kan de visuele inspectie of gewichtscontrole doorstaan, waardoor kwaliteitsproblemen stroomafwaarts ontstaan.
Mogelijke oorzaken: De hoofdschuldige is een fout tijdens of vóór de vulstap. Als de scheiding mislukt en een lege capsule (Bijvoorbeeld, een gratis dop of body) gemist dat hij gevuld was, maar werd niet uitgeworpen door de lege capsule-eliminator, het zal er leeg uitkomen. Een ander geval is dat de poedertoevoer werd onderbroken: een blokkade in de vijzel of een geblokkeerde toevoerbuis kunnen voorkomen dat poeder de capsule op één station bereikt. Defecte dispensers of sensoren kunnen ook een leegloop veroorzaken (als de machine denkt dat hij gevuld is, maar eigenlijk geen poeder heeft ontvangen).
Problemen oplossen: Observeer de uitvoer en traceer elke lege capsule terug naar het punt van herkomst in de machine. Controleer de lege capsule-uitwerper: is het te los ingesteld of uitgeschakeld? Het is de bedoeling dat de uitwerper alle capsulehelften eruit slaat die nooit correct zijn gescheiden of bewogen. Schakel het in of pas het aan, indien beschikbaar. Inspecteer de poedertoevoer: is het trechterniveau op dat moment laag? Zoek naar gedeeltelijke verstoppingen bij de vijzel of doseerschijf. Laat een lijn langzaam lopen en let goed op om een uitgehongerde vulling op te vangen. Reinig eventuele statische aantrekkers waar poeder zou kunnen blijven plakken in plaats van naar binnen te stromen.
Als het probleem af en toe optreedt, verifieer de timing: kijk of er met hetzelfde interval lege schelpen verschijnen, wat duidt op een mechanische timingslip. Als er consequent een lege uitkomt, inspraak, elke 20e positie, Het kan zijn dat één roller of servo tanden overslaat. Span de riemen en inspecteer de feedbacksignalen van de encoder.
Symptoom: Capsules worden dubbel in dezelfde kamer gevoerd (twee doppen of twee lichamen) of sla geen capsule over. Als alternatief, capsules kunnen vastlopen in het magazijn of in de invoersporen. Dit leidt tot machinestops of onregelmatige productie.
Mogelijke oorzaken: Fouten bij het toedienen van capsules zijn vaak mechanisch. In semi-automatische capsulevulmachine of handmatige machines, Het kan aan het capsulezaaiblok liggen of aan een te groot voerhek. In volautomatische systemen, versleten transportwielen, magneten, of verkeerd uitgelijnde geleiders veroorzaken papierstoringen. Te veel vacuüm tijdens het voeren kan een capsule ook vroegtijdig uit het magazijn ‘ploppen’, wat tot dubbelspel leidt. Omgekeerd, een verstopt magazijn of bakje zal de vulring verhongeren.
Problemen oplossen: Voor semi-automatische capsulesmaakmachines, volg deze stappen: Zorg ervoor dat het capsulemagazijn niet te vol is – soms voorkomt het verlagen van het capsuleniveau dat er twee tegelijk kunnen worden geplaatst. Pas de poort aan zodat de capsules één voor één vallen; een te vroege opening resulteert in dubbelspel. Controleer of het schijftandwiel en de capsule-oriëntatie correct op hun plaats zijn vergrendeld. Reinig de invoerbanen en magazijnen: kleverig poeder of olie kunnen capsules verstoppen. Als uw machine een vacuümtoevoer gebruikt, verminder de zuigkracht of voeg luchtsproeiers toe om vastzittende capsules te scheiden. Vervang eventuele veren of rubberen onderdelen in de feeder die versleten zijn.
Op machines met capsules in voorvergrendelde bakken of voorvulmagazijnen, zorg ervoor dat de kuipen de juiste stijl hebben en in goede staat verkeren. Controleer sensoren of nokken die de capsulepositie detecteren; als één sensor vuil of niet goed uitgelijnd is, de machine denkt mogelijk dat er een capsule aanwezig is, terwijl dat niet het geval is, indexeringsfouten veroorzaken.
Symptoom: In met vloeistof gevulde harde capsules (die vaak een gelatine-"band" hebben om de dop aan het lichaam af te dichten), de afdichtingsband is onvolledig, schuin, of peeling. Mogelijk ziet u een uitstrijkje of een opening op de plek waar de band zou moeten zitten.
Mogelijke oorzaken: Slechte bandvorming is meestal een probleem bij het banderolleerstation van de vloeibare capsulevuller. Als de hoogte of hoek van het bandeerwiel verkeerd is, de band zal niet gelijkmatig worden aangebracht. Een onjuiste wielsnelheid ten opzichte van de flessnelheid veroorzaakt ook dunne of klonterige banden. Als de afdichtingsoplossing (typisch een gelatine- of polymeermengsel) het is te warm of te koud, het hecht niet goed. Een versleten bandwiel of een andere banddikte kunnen defecten veroorzaken. Ook, als de capsules niet goed uitgelijnd zijn en in bandvorming terechtkomen (vanwege bovengenoemde sluitings- of voedingsproblemen), banden komen er scheef uit.
Problemen oplossen: Eerst, isoleer de bandvormingsstap. Zonder vloeistofvulling, laat lege capsules door de band lopen en let goed op. Pas de hoogte en spanning van het banderolleerwiel zo aan dat deze net contact maakt met de verbinding tussen de dop en het lichaam. Stel de wielsnelheid zo in dat de bandbreedte overeenkomt met de omtrek van de capsule zonder uit te rekken. Kalibreer de temperatuur: de meeste banders hebben de gel nodig rond de 40–45°C. Als de banden te dun zijn, laat het een beetje afkoelen of vertraag de wals; indien klonterig, inspecteer de bandoplossing op vuil. Controleer de zijrollen die de capsule vasthouden: ze moeten de capsule gewoon met de juiste snelheid rollen. Eindelijk, Zorg ervoor dat de vloeistofvulling niet lekt vóór het aanbrengen van banden – als de capsules er al nat uit komen, de band blijft niet hangen. Repareer eerst eventuele gemorste vulling.
Als na aanpassingen de banden nog steeds op de capsules "dansen"., de wortel kan een inconsistente capsulegrootte of sluiting hebben ten opzichte van eerdere stappen. Bekijk die ook opnieuw. In ernstige gevallen, het materiaal van de banderol moet mogelijk worden vervangen (indien gedragen). Gebruik altijd een banddiktemeter als deze beschikbaar is om de instellingen te verifiëren.
Wanneer er een probleem optreedt, een systematische aanpak bespaart tijd. Hier is een voorgestelde volgorde:
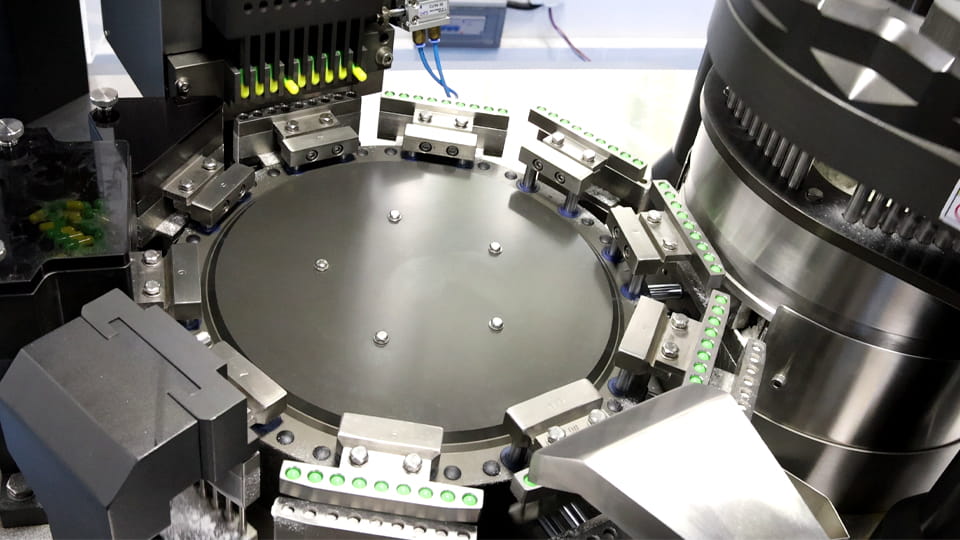
Een belangrijke vaardigheid is het onderscheiden of een defect te wijten is aan de machine of de materialen. Hier zijn enkele richtlijnen:
In het algemeen, begin indien mogelijk met de materialen: probeer een controlerun met een bekend goed standaardpoeder en capsules. Als het defect blijft bestaan, het is vrijwel zeker mechanisch. Omgekeerd, als een andere capsulebatch het probleem onmiddellijk oplost, dan was de machine prima.
De beste manier om defecten te verminderen is door ze te voorkomen. Denk eens aan deze maatregelen:
Door gepland preventief onderhoud te combineren met realtime monitoring, veel defecten kunnen worden geëlimineerd voordat de productie wordt stopgezet.
Soms, defecten ontstaan door problemen die alleen de machinefabrikant kan oplossen. Neem contact op met de ondersteuning van uw fabrikant wanneer:
Houd de gegevens van uw ondersteuningscontract bij de hand. Bij het melden van een probleem, Zorg ervoor dat u het machinemodel en serienummer bij de hand heeft, een duidelijke omschrijving van het gebrek, en eventuele foutcodes. Foto's of korte video's van het defect in actie kunnen van onschatbare waarde zijn. Vroegtijdig bellen kan later urenlang giswerk besparen.
Gebreken bij het vullen van capsules kunnen frustrerend zijn, maar met een gestructureerde aanpak kunt u downtime en uitval minimaliseren. De sleutels zijn goed preventief onderhoud, hoogwaardige materialen, En zorgvuldige kalibratie van de machine. Door de hierboven geschetste symptomen en oorzaken te leren, productie-ingenieurs en operators kunnen problemen snel diagnosticeren. Wanneer zich toch problemen voordoen, doorloop eerst de materiaalcontroles, vervolgens apparatuurinstellingen. Als een defect blijft bestaan, Aarzel tenslotte niet om gebruik te maken van de expertise van uw fabrikant, ze hebben het allemaal gezien!
Klaar voor een soepelere capsuleproductie? Neem contact op met JinLu-verpakking voor het nieuwste op het gebied van betrouwbare capsulevulapparatuur en deskundige ondersteuning. Onze technici kunnen u helpen bij het oplossen van hardnekkige problemen en u de juiste oplossing aanbevelen automatische capsulevulmachine of upgrades om defecten voorgoed te elimineren.
Scheuren in de punt betekenen vaak dat de schaal broos is geworden of dat de vulkracht te hoog is. Controleer de capsulevochtigheid (zou ~12-15% moeten zijn voor gelatine). Als het een nieuwe batch is of warmer weer, hydrateer de kamer. Ook, inspecteer de sluitpennen – een kleine aanpassing kan overtollige kracht verlichten.
Een plotselinge daling van het vulgewicht duidt meestal op een voedingsprobleem. Zoek naar een blokkade in de poedertrechter of een laag niveau in de voorraadbak. Controleer ook of het roerwerk van de trechter draait. Kalibreer de doseerschijven opnieuw voor het geval er één is verschoven. Als poeders klonteren als gevolg van vocht, zeef en droog ze.
Dubbele invoer wordt gewoonlijk verholpen door de capsuletoevoerpoort of de timing van het zaaimechanisme aan te passen. In onze semi-automatische gids, de oplossing was om het zaaiwiel te vertragen en het sorteerblok uit te lijnen om elke capsule één voor één te centreren. Zorg er ook voor dat de trechter niet te vol is, en dat vacuüm is niet te sterk bij het voer (die er twee tegelijk kan trekken).
Meestal niet zonder een volledige omschakeling. Bij verschillende capsulelengtes/diameters moet vaak het volledige gereedschap worden vervangen (onderdelen zoals segmentplaten, ringen vullen, camera's). Het gebruik van verschillende formaten zonder aanpassing van de gereedschappen leidt tot invoerfouten en mislukte sluitingen. Plan altijd aparte runs voor elk capsuleformaat.
Progressieve storing kan duiden op oververhitting of drift van de machine. Controleer of de smering moet worden bijgevuld of dat een motor aan het opwarmen is en vermogen verliest. Ook, inspecteer de capsulesporen op ophoping van residu. Door thermische uitzetting kunnen onderdelen vast komen te zitten; een langere afkoeltest kan problemen aan het licht brengen.
Referenties:
1.PubMed —— Onderzoek naar verschillende factoren die de inkapseling van de automatische capsulevulmachine in de dop beïnvloeden
2.PubMed —— De effecten van materiaaleigenschappen op het vulgewicht van capsules en de gewichtsvariatie in doseerspuitmondmachines
3.WetenschapDirect—— Het effect van materiaaleigenschappen en procesparameters op de uniformiteit van het poederbed tijdens het vulproces van een lage dosis doseercapsules
4.OnderzoekGate —— Capsuledefecten en oplossingen voor de farmaceutische industrie
5.PDA Journal of Farmaceutische Wetenschap en Technologie —— Ontwikkeling van een procescontroleschema voor vermindering van de gewichtsvariatie van capsules
6.WetenschapDirect—— Poedervulling in harde gelatinecapsules op een tampvulmachine