×
オンラインサービス
✉️メール: 💬WhatsApp: +86 18011793320
💡
  • 家
  • ブログ
  • タブレットの重量のバランスをとる方法, 硬度, 厚さと脆さ: タブレット圧縮の CQA マップ

タブレットの重量のバランスをとる方法, 硬度, 厚さと脆さ: タブレット圧縮の CQA マップ

一貫したタブレットには 4 つの主要な品質特性の制御が必要です: 重さ, 硬度, 厚さ, そして もろさ. これらの物理的なタブレットの品質特性 (CQA) 用量の一貫性において重要な役割を果たす, 機械的強度, そして下流のパフォーマンス, 含む タブレットコーティング, パッケージング, そして 薬物放出. ただし、1 つのプロパティを制御しても、タブレット全体の品質が保証されるわけではありません. タブレットは目標重量を達成できますが、まだ柔らかすぎます, 厚すぎる, または壊れすぎて取り扱いに耐えられない. 圧縮力を増加すると、硬度が向上し、脆性が軽減される可能性があります, しかし、錠剤の厚みが減り、崩壊や溶解に影響を与える可能性もあります。. 目標は、ある特性を最大化して別の特性を犠牲にすることではありません。. 一貫した生産を維持しながら、関連するすべてのタブレットの品質特性を確立された範囲内に維持することです。.

それで, どうやってそのバランスをとりますか? その方法を理解する必要があります 粉体の性質, 詰め物, 圧縮前, 主圧縮力, そして 砲塔速度 タブレットの品質に影響を与える. このガイドでは、これらの関係を実践的な CQA マップにまとめます。, 競合する品質結果のトラブルシューティング方法を説明します, また、適切な打錠機構成が製造業者が生産速度で一貫した錠剤の品質を維持するのにどのように役立つかを示します。.
重量を含む錠剤の品質特性のバランスをとる, 硬度, 厚さ, および脆さ, ロータリー打錠機と打錠コンポーネントを示した図.


タブレットの品質特性とは何ですか (CQA) 圧縮錠剤用?

品質による設計の観点から見ると, ある 重要な品質属性 (CQA) 原薬の何らかの特性である, 賦形剤, またはその医薬品 「適切な範囲内であるべきです」, 範囲, または、望ましい製品品質を確保するための流通。」. 経口固形錠の場合, 典型的な製品の CQA には効能が含まれています (投与量), 解散, 安定性, そして重要なこと 身体的属性 重量の均一性のような, 硬度, 厚さ, および脆さ. これらの属性は純度に影響します, 強さ, そして薬物放出.

  • タブレットの重量 (質量)/コンテンツの均一性: 各タブレットの重量 (そしてそれによってその API コンテンツ) ラベルの主張を満たさなければなりません. 薬局方 (例えば. 米国薬局 <905>) 狭い重量変動制限を強制する (多くの場合、タブレットの場合は ±5% >80mg) 内容の均一性を確保するため. 実際に, メーカーは充填関連の問題を把握するために、製造中に個々の錠剤の重量を定期的にテストしています。.
  • 錠剤の硬度 (破壊力): 硬度は、圧縮下で錠剤を割るのに必要な力です. 内部粒子の結合強度を反映します. タブレットは取り扱いに耐えられるほど十分な硬さが必要です, コーティング, とパッケージ, しかし、適切に崩壊できないほど硬くない. 一般的な破壊力の仕様は 4 ~ 10kg 程度です。, ただし、対象範囲は製剤と治療目標によって異なります。.
  • 錠剤の厚さ: 厚さは、重量や密度と相関することが多い重要な幾何学的チェックです. 一貫した厚さは一貫した充填量と圧縮を示します. 2 つのタブレットの重さが同じ場合, 厚いものは通常密度が低く、硬度が低い場合があります. 逆に, 圧縮不足 (厚い) タブレットは弱いことが多い. 厚さ自体には普遍的な仕様はありません, ただし、通常は充填と硬度の一貫性の代用として工程内で監視されます。.
  • 錠剤の破砕性: 破砕性は、タブレットが転がったときにどれだけの質量が失われるかを測定します。, 摩耗と取り扱いのシミュレーション. 通常、標準化されたテスト後の体重減少率として報告されます。 (例えば. 米国薬局 <1216>). 慣例により, 許容限界は ≤1.0% の重量減少です. 破砕性が高いということは、コーティングや包装中に錠剤の端やコーティングが欠けたり粉塵が発生したりすることを示しています, これは本番環境では受け入れられません.

一緒に, これら 4 つの CQA – 重み付け, 硬度, 厚さ, 破砕性 – 錠剤の主要な物理的性能プロファイルを形成します. 上流の材料属性にリンクします。 (例えば. 粉体の流れ, 粒径, バインダーレベル) およびプロセスパラメータ (例えば. 塗りつぶしの深さ, 圧縮力, スピード). 後で, 私たちはを提示します CQAマップ 原材料の特性とプロセス変数を各錠剤の属性に結び付ける. でもまずは, これら 4 つの属性が互いにどのように影響するかを見てみましょう.
さまざまな形の医薬品錠剤の詰め合わせ, サイズ, 色, と厚さ, 錠剤製造における物理的な錠剤の品質特性を示す.


体重はどうですか, 硬度, 厚さと脆さ関連?

これらのタブレットの属性は次のとおりです。 独立していない. 1 つの変更が他の変更にも波及することがよくあります:

  • 体重対. 厚さ: 特定の錠剤の形状で, より大きな充填量 (ダイ充填深さ) より重いものを生み出す, 厚い錠剤. 他の条件がすべて整っていれば, 充填深さを増やすと錠剤の質量が直線的に増加します (そして通常は厚さ). 逆に, 同じ充填での圧縮力が高いほど、通常、粉末はより圧縮されます。, をもたらす ライター, より薄い より高密度で硬度の高い錠剤. 実際に, ダイフィル (重さ) 錠剤の厚さと用量の主な要因です. したがって, 体重管理の変更 (例えば. フィーダー調整) 厚さも変化し、硬度に影響を与える可能性があります.
  • 硬度vs. 破砕性: 一般的に, 硬いタブレットほど もろくなりにくい – 欠けや摩耗に対する耐性が向上します. 圧縮力が大きくなるからです (またはバインダー) 通常、硬度が増加し、同時に破砕性が低下します. しかし, 硬度と脆さは別個の試験です: JinLu 梱包メモとして, 「錠剤は非常に硬く、砕くのにかなりの力が必要ですが、驚くほど脆いのです。」. 例えば, 非常に硬い錠剤の密度が不均一であったり、表面に小さな亀裂がある場合, 負けるかもしれない >2% 破砕性ドラム缶内の塊, 割るのにかなりの力が必要だとしても. 要するに, 硬度は、単一の圧縮衝撃を受けた内部強度を測定します。, 一方、破砕性は、繰り返しの衝撃を受けたときの表面の耐久性を測定します。. どちらも基準を満たしている必要があります: すべての場合において「硬い=破砕性が低い」と安全に仮定することはできません。.
  • 硬度vs. 厚さ: 同じ重量のタブレットの場合, 厚い (したがって、密度が低くなります) タブレットは通常硬度が低いです, 材料があまり固化していないため. 逆に, 一定の重量で, 圧縮力を増やすと短くなります (圧縮する) タブレットの硬度を高める. また, タブレットの形状は重要: 長方形または厚い錠剤は、薄い円形とは異なる圧縮応力を分散することがあります。. 経験則として, 厚い錠剤や密度の高い錠剤を割るには、より大きな力が必要です.
  • 体重対. 硬度: 同じ充填深さで, 圧縮力が大きくなると錠剤は重くなり、硬くなります (リバウンドが軽減されるので). しかし、力を変えずに粉末を追加して重量が増加した場合, タブレットは厚くて弱くなってしまうことがよくあります (よりもろい) 力も増やさなければ. 実際に, 重量制御は通常、最初に充填量を調整することで処理されます。, 次に、圧縮力を微調整して硬さを微調整します.

これらの相互依存関係を考慮すると、, 関係をマッピングすることをお勧めします. 下の図 (ある CQAマップ) 主要な素材属性と圧縮パラメータが各タブレットの CQA にどのような影響を与えるかを示しています:
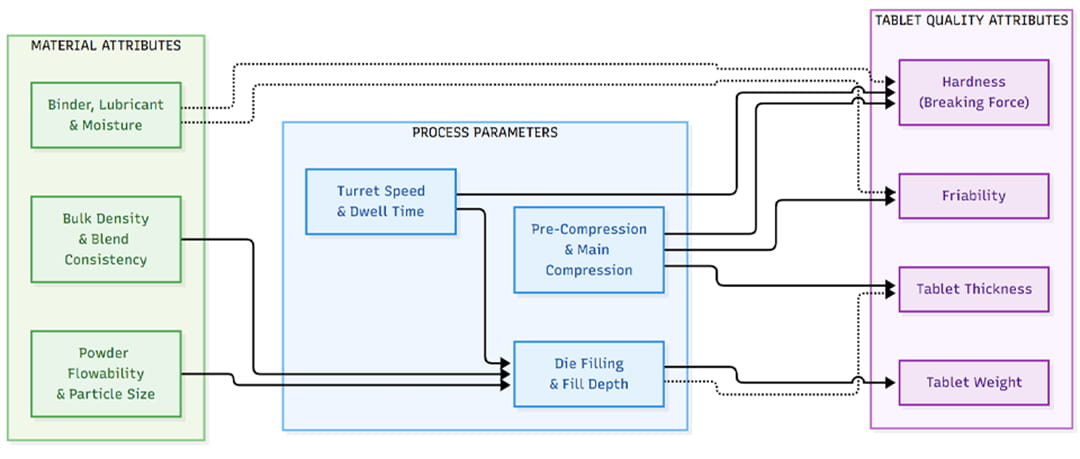
粉体の性質を示すフローチャート, 詰め物, 圧縮力, と砲塔の速度はタブレットの重量に影響します, 硬度, 厚さ, および脆さ.

形: タブレットの重さ, 硬度, 厚さ, と脆さは圧縮中に関連します. 粉体流動性, 粒径, かさ密度, 配合特性は金型の充填と圧縮挙動に影響を与えます. 充填深さなどのプロセスパラメータ, 圧縮力, 砲塔速度, と滞留時間はタブレットの重量に影響します, 厚さ, 破壊力, および脆さ. これらの関係は相互に関連しており、配合に依存します。, したがって、メーカーは 4 つの特性を個別に最適化するのではなく、一緒に評価する必要があります。.


圧縮パラメータがタブレット CQA に与える影響

タブレット CQA を理解するということは、タブレットの CQA を制御することを意味します。 重要なプロセスパラメータ (CPP) 打錠機で. 主要な CPP には充填深さが含まれます (ダイ充填体積), 主圧縮力, 砲塔速度 (プレス出力率), および滞留/事前圧縮設定. 以下の表 (JinLu のリファレンス ガイドより) 各パラメータがタブレットの品質にどのように影響するかをまとめています:

パラメータ 技術的な意味 タブレットの品質への影響 トラブルシューティング
充填深さ (音量) 圧縮前の金型内の粉末の深さ タブレットの重量を設定します (用量) と厚さ; 体重変動の主な原因 不適切なフィーダーカムまたは不十分な粉体流により重量移動が発生します. カムプロファイルを調整するか、流れを改善する.
主圧縮力 パンチ圧力 (kn) タブレットで発揮される 硬度と密度を直接増加させます; 一般に高い力 下げる もろさ. 力が強すぎるとキャッピングやラミネートが発生する可能性があります. 錠剤が柔らかすぎる場合, 力を上げる; キャッピングが発生した場合, 力を減らすか、予圧縮を追加します.
滞留時間 (圧迫期間) パウダーに圧力がかかる時間 (プレス速度に関係する) より長い滞在 (低速または二段プレス) 粒子間の結合と硬度を向上させます. 高速での非常に短い滞留は締固め不良の危険性がある (キャッピング). ゆっくり押すか、2 段階を使用してください (プリコンプ) 錠剤が割れたり、弱くなったりした場合.
砲塔速度 (RPM) 砲塔の回転速度 出力は増加しますが、速すぎると品質が低下する可能性があります. 速度が速いと充填時間が短縮され、重量の均一性と硬度の一貫性が悪化する可能性があります. 速度と粉体の流れのバランスをとる. 重量や硬度が変動した場合は速度を落とす.
圧縮前 メインプレス前の初期の低力圧縮 空気を除去し、より均一な錠剤コアを作成するのに役立ちます。. それは一般的に 増加する 最終的な硬度を高め、キャッピング/脆さを軽減します。. キャッピングまたはラミネートが発生する場合は、予圧縮を追加または調整します (閉じ込められた空気を逃がします).

これらの関係が意味するのは、, 例えば, それ 圧縮力の増加 硬度が上がり、脆さが低下します (ある程度までは良い). しかし, 力を入れすぎるとタブレットの故障モードのリスクが高まります (ラミネート加工, 工具の摩耗). 逆に, 塗りつぶしの深さを変更する (体重をコントロールするために) 厚さが変化し、間接的に硬度が変化する可能性があります. 表が示すように, 各パラメータを設定するには、トレードオフのバランスをとる必要があります, トラブルシューティングには小さな調整が必要になることがよくあります (例えば. タブレットが仕様を満たすまで、「1 ~ 2 kN の力をさらに試す」か、「2 番目の圧縮段階を追加する」).


タブレットの重量のバランスをとる, 硬度, 厚さと脆さ

実際に, あなたは通常 一度に 1 つの属性を最適化する, 他の人たちを監視しながら. 4 つの主要な CQA のバランスを取るための実践的な手順を次に示します。:

  • タブレットの重量を制御する (線量の精度): 初め, タブレットの重量を抑える (そしてひいては厚さ) 目標に向かって. を使用してください 粉体供給装置 またはカムを調整して正しく設定してください 塗りつぶしの深さ 希望の体重に合わせて. スケールチェックまたはインライン重量管理で検証: 錠剤が常に対象外の場合, フィーダーカムまたは補充設定を調整します. (パウダーの流れが悪いと重量ドリフトが発生する可能性があります; 強制給餌器を検討するか、 顆粒 ステップ。) 重量均一性が良好な場合, 厚さが安定している必要があります, 線量含有量は仕様を満たします.
  • 硬度の設定 (圧縮強度): 重りを固定した状態で, 調整する 主圧縮力. サンプル錠剤の重量を量る, 次に、錠剤が目標の破壊力に達するまで力を微調整します。. 錠剤が柔らかすぎると感じたり、崩れやすい場合, 徐々に力を増加させます. 難しすぎる場合 (例えば. 溶解が遅くなる), 力を減らすか、崩壊剤を追加します. 硬度はストレス下でタブレットがどのように機能するかに関係することに注意してください: 製品のスイートスポットを狙う (多くの場合、予備調査によって決定されます). 最新のプレスでは、タレットごとの圧縮力を監視および記録して、圧縮力を安定に保つことができます。.
  • 破砕性の検証: 力を設定した後, 破砕性をテストする. 破砕性が高すぎる場合 (>1%), これは錠剤の表面結合が弱いことを意味します. 救済策には次のものがあります。 硬度の増加 (より多くの力またはバインダー) またはライトコーティング層を追加する. 機械側, 空気を追い出し、錠剤のコアを強化するためにしっかりとした予圧縮を確保します。. タブレットがすでに非常に硬かった場合, 賦形剤の変更を検討する (もっと バインダー または滑剤) 強制するのではなく. 注記: 完全に硬いタブレットでも、端が欠けても破砕性テストに合格する可能性があるため、必ずタンブルテストを行ってください。.
  • 必要に応じて厚さを調整します: 厚さは重量と硬度の設定の結果となるはずです. 錠剤が思ったより厚くなってしまった場合, これは通常、圧縮が不十分であることを意味します; もっと力が必要かもしれません. 薄すぎる場合, 圧縮しすぎている可能性があります (または詰めすぎ); その場合, 充填深さと力の両方を確認してください. 砲塔の速度も調整できます (通常、速度が遅いほど圧縮時間が長くなります。, 厚みにわずかに影響する).
  • 一貫性を保つために繰り返す: 現在の設定とサンプルテストタブレットを最初から最後まで使用して短い生産バッチを実行します。. 重量の変化を確認する, 硬度, 厚さ, 一定間隔での脆化. 実行中に CQA がドリフトした場合, ノートプロセスのシフト (粉体温度, フィラーの供給, 砲塔の摩耗, 等) そして正しい. 目標は、実行を通じて 4 つの属性すべてを同時にターゲット範囲内に維持することです。.

この最適化全体を通して, 製剤との良好なコミュニケーション 重要です. 例えば, 硬さを叩くのに過剰な力が必要な場合, Rに聞いてみるといいかもしれません&結合剤または顆粒の密度を高めるための D. 体重の変動が続く場合, 流れを良くするためにブレンドを再造粒することを検討してください。. この手順に従って、重みを修正します, 硬さを設定する, 破砕性を検証する, 厚さを微調整 – 最初に核となる品質ニーズが満たされていることを確認します, 次にタブレットの堅牢性を磨きます.
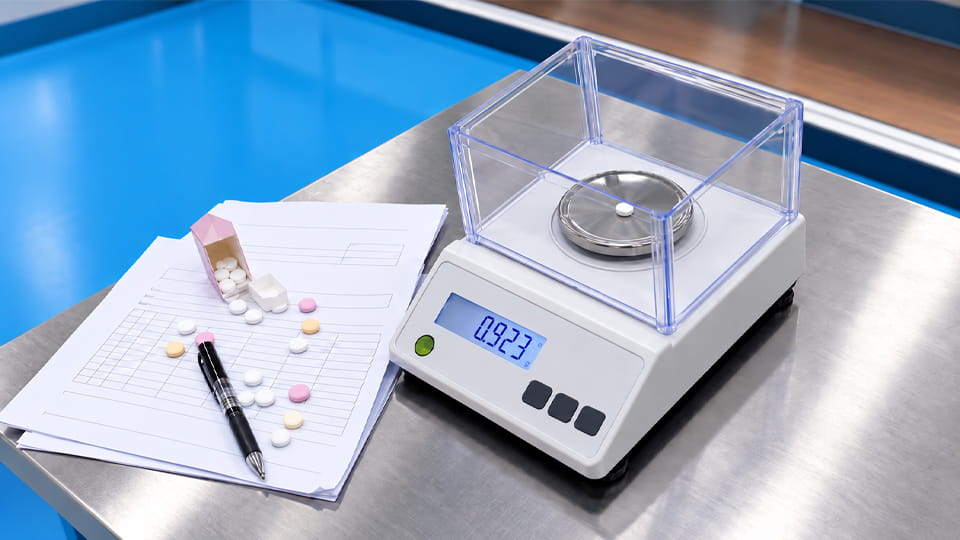
医薬品錠剤の製造中に、品質管理記録と錠剤サンプルの横で単一の円形錠剤の重量を量る研究室用電子天秤.


一般的なタブレットの品質問題とトラブルシューティング

綿密な計画を立てたとしても, タブレットの欠陥 起こる. 一般的な問題と簡単な解決策は次のとおりです, 決定木のように整理された:
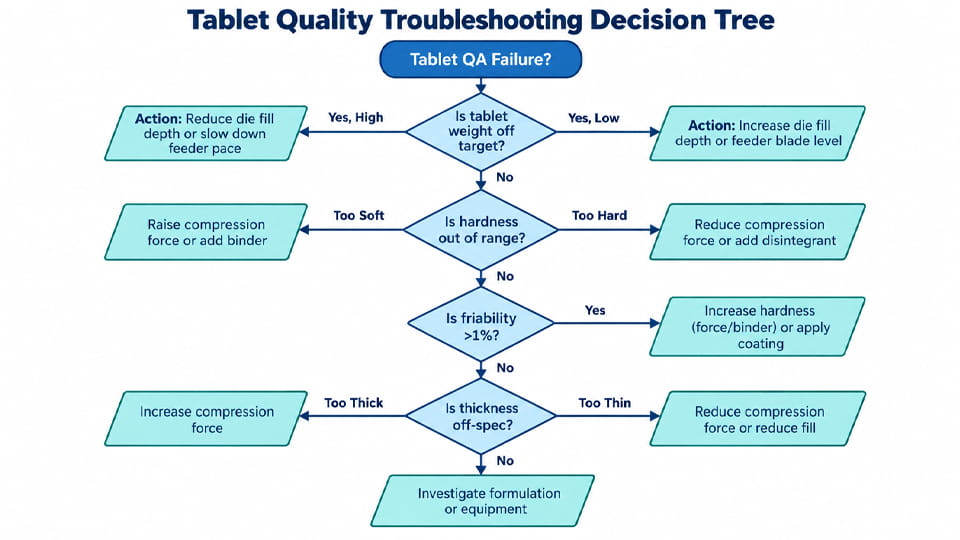
タブレットの重量を特定して修正する方法を示す、タブレットの品質属性のトラブルシューティング デシジョン ツリー, 硬度, もろさ, 圧縮時の厚さの問題.

解釈: まずは重さと厚さをチェック. 重量が大きいと通常は過剰充填を意味します – 充填深さを減らします. 重量が低いと充填量が不足するため、重量を増やします. 体重が良ければ, 硬さを見てください. 柔らかい (低硬度) 錠剤にはより高い力または配合の調整が必要です (もっとバインダー). 非常に硬いタブレットは下流で問題を引き起こす可能性があります (ゆっくりと溶けていくような), したがって、力を緩めるか崩壊剤を微調整するかもしれません. 硬さが大丈夫なら, 破砕性をテストする. 破砕性 >1% 通常、表面の結合が弱いことを意味します, 硬度が増すので (力) または、薄いコーティングを施すと効果的です. ついに, 厚さをチェックする: 厚すぎる錠剤は圧縮不足を意味することがよくあります, だから力を増やす; 薄すぎる場合は、過剰な圧縮または過剰な充填を示唆しています. 各ステップの後に、修正を確認するために小さなバッチチェックを行う必要があります。.

加えて, 印刷機によくある機械的欠陥に注意してください:

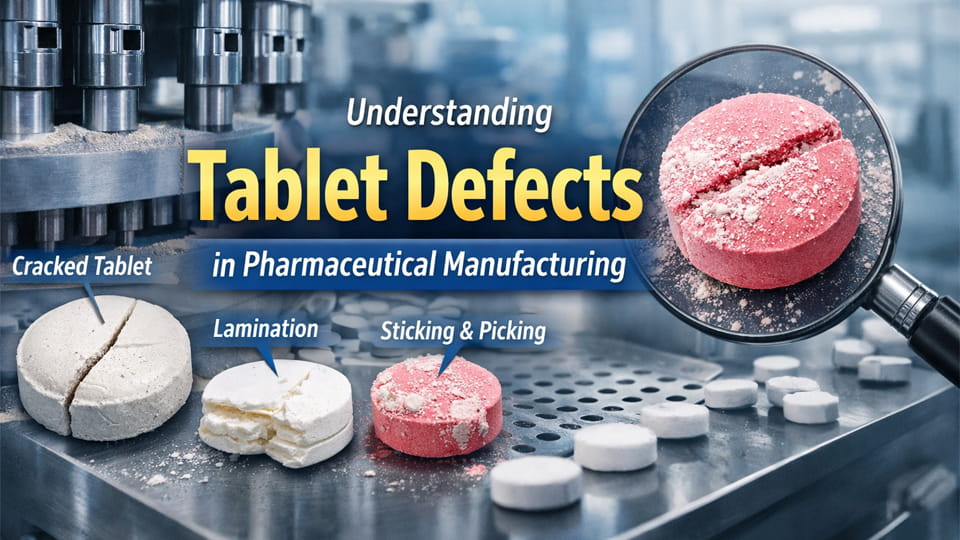
  • キャッピング/ラミネーション: 圧縮中にタブレット層が分割される. 空気が入っていたり、接着が不十分な場合によく発生します。. 古典的な修正は追加または増加です 圧縮前 空気を逃がすために, または砲塔速度/滞留時間を短縮する. また、配合が弾力性が強すぎないことを確認してください (結合剤が不足していたり​​、高潤滑性パウダーが多すぎると、この問題が悪化する可能性があります。).
  • 固執/ピッキング: 材料がパンチ面またはダイの壁に付着する, 欠品の原因となる. これにより、重量が軽減され、硬度が変化する可能性があります. 対処法としては、パンチ圧力をわずかに高めることが挙げられます。, 強制フィーダーを使用してパンチの下の充填を改善する, または潤滑の再バランス (接着剤が残っている場合は、潤滑剤を少し取り除くだけでも効果がある場合があります). 適切なパンチ/カムの位置合わせときれいなプレスも不可欠です. 固着が続く場合, タブレットの表面が湿気や油分が多すぎないことを確認してください.
  • 重量の変化: 多くの場合、フィードフレーム内の粉体の流れを追跡可能. 流れが悪い、またはフィーダーが磨耗していると、充填深さが不均一になります。. フィードフレームの羽根または強制フィードオーガが正しく動作することを確認します。, 罰金がシュートに付着していないこと. 必要に応じて, 少量の追加の流動促進剤 (例えば. コロイダルシリカ) またはフィードフレームの高さを調整することで流れを安定させることができます. オリジナルのジンルノート, 「重量の偏差は、粉末の流動特性が悪く、金型の充填が一貫していないことが原因であることがよくあります。」
  • 優れた硬度にもかかわらず高い破砕性: 時々、硬度には合格しても、破砕性テストではまだ欠けている錠剤を見かけることがあります。. これは通常、配合の問題を示しています (例えば. 過剰な潤滑により表面が脆くなる, または軽いコーティングが必要な場合). そのような場合には, 親水性バインダーを追加するか、造粒を変更すると、表面の粒子の結合が強化されます。.


錠剤の品質がコーティングと包装に与える影響

硬度と砕けやすさが重要であることを忘れないでください 下流 QCチェック, 圧縮時の値だけでなく. 難しい, 耐久性のある錠剤は、破損することなくコーティングや包装が容易です. 例えば, 破砕性が高いということは、錠剤がコーティングパンや包装ラインで粉塵やチップを落とすことを意味します, 視覚的な欠陥や歩留まりの低下を引き起こす. 逆に, 適切な硬さの錠剤であっても、厚さが不均一であると、硬さを超えてしまう可能性があります。- またはコーティング溶液の塗布が不十分であるか、一貫性がありません ブリスターパック 圧縮.

実際に, 錠剤が許容可能な重量と強度を備えていることを事前に確認することで、コーティングを合理化します。. 硬度と破砕性の仕様を満たす錠剤は、通常、厳しいコーティングにも耐えられます。 (スプレーとタンブリング) そして自動包装. 逆に, 錠剤が柔らかすぎる場合 (低硬度), コーティングパンに破損やゴミが見られます; 難しすぎる (高圧縮) 膜形成が不完全である可能性があります (コーティングがひび割れする可能性があります). 理想的には, コーティング重量が均一になるように、錠剤の厚さも均一である必要があります。. Jinlu のケーススタディでは次のように述べられています。 "硬度 (破壊力) 内部の強度をチェックします, 破砕性は表面の耐久性をチェックします… どちらの特性も、錠剤の圧縮方法からコーティング、最終的な梱包方法に至るまで、下流の処理に影響します。」. 言い換えると, 行全体のコンテキストでこれらの属性を常に考慮してください: 梱包に失敗したタブレット (壊れた破片) または縞模様のコーティングがある場合は、上流での圧縮品質が低いことの症状であることがよくあります.
さまざまな形のコーティングされた医薬品錠剤の詰め合わせ, サイズ, ピンクの表面に色が付いています, コーティングと包装に関する錠剤の品質に関する考慮事項を示す.


ロータリー打錠機の設計が安定した錠剤品質をどのようにサポートするか

最新のロータリー打錠機には、これらの CQA のバランスを容易にする機能が組み込まれています。:

  • 自動重量制御: 多くのハイエンド印刷機には閉ループ重量制御システムが搭載されています. センサー (多くの場合、フィードフレームの下にロードセルが設置されます) 実際の錠剤の重量または圧縮力を継続的に測定します, 機械はフィーダーカムまたはパドルの位置を調整してドリフトを修正します。. これで維持できる タブレットの重量 手動リセットなしで、厳しい公差内の充填深さを実現. 実際に, そのようなシステム 「cGMP要件に準拠した一貫した生産を保証する」, つまり、成分バッチが異なっても、タブレットは目標を達成し続けることができます。.
  • 圧縮前 (二段階圧縮): CQAマップに示されているように, 別個の低圧予圧縮段階により、錠剤の品質が大幅に向上します. このアプローチでは, 各錠剤は最初に軽く圧縮されます, 閉じ込められた空気を排出し、粉末を軽く濃縮します。, その後メインの圧縮が続きます. Jinlu のガイドでは、2 段階プレスは「まず閉じ込められた空気を除去し、粒子の固化を促進します」と説明しています。, 続いて強力なメイン圧縮… これにより、製品の耐久性に必要な高硬度の成形を維持しながら、高いスループットが可能になります。」. 要するに, 圧縮前 多くの場合、キャッピング/ラミネートの問題が解決され、硬度と破砕性のバランスがより優れた錠剤が得られます。.
  • 強制給餌システム: 挑戦的なパウダー向け (例えば. 大丈夫, 凝集ブレンド), ある 強制給餌装置 (フィードフレーム内の回転スクリューまたはパドル) 安定した状態を保証します, ダイへの粉末の均一な流れ. 一定の充填を維持することで, これらのシステムは改善します 重量の均一性 とスループット. 高速で可変充填率を使用した場合, 強制フィーダーはその変動を抑えることができます. これは、錠剤の重量と内容物の均一性に直接役立ちます。.
  • サーボドライブと圧縮モニタリング: 電気 (サーボ駆動) プレスによりタレットの速度とパンチの動きを正確に制御できます. タレットは速度プロファイルを変更して、充填と圧縮の滞留を最適化できます。. 例えば, サーボプレスは、圧縮の最高点でわずかに速度を落とし、より多くの圧縮を可能にすることができます。 滞在時間. これらの打錠機では、リアルタイムのデータ収集も可能です。多くの場合、すべてのパンチに加えられる実際の圧縮力が記録されます。. これは、力が高すぎる、または低すぎるパンチをすぐに見つけることができることを意味します. サーボ制御が安定する 砲塔速度 そして 圧縮力, 実行ごとのばらつきを減らす. オリジナルのジンルノート, 「現代の ロータリー錠剤圧縮機, 高度な制御システムと統合され、2 段階の圧縮が可能, タブレットの重量などの重要な品質パラメータを保証する定義的なテクノロジーです, 硬度, コンテンツの均一性は、高いスループットで維持されます。」.
  • プレフィードおよびバキュームのオプション: 一部のラインには、粉末の梱包を支援するために、充填中にダイの下に真空吸引が含まれています。, 非常に軽いタブレットや非常に背の高いタブレットの重量管理を改善する. 高度なパドル調整機能を備えた製品もあります (場合によってはプログラム可能) カムの変位を微調整します. これらすべての設計機能により、プロセス エンジニアはタブレットの重量と密度を仕様どおりに保つためのツールを提供できます。.

これらの機械の機能を活用することで、自動重量調整が可能になります。, 圧縮前, 強制給餌装置, およびサーボ フィードバック — 生産ラインはストレス下でも一貫したタブレット CQA を維持できます。 (高速) または原材料のばらつき. 最終的な効果は、規格外の錠剤が減り、後のコーティング/包装がよりスムーズになることです。.

HZP-26D-40Dロータリータブレットプレスマシン


結論

タブレットの重量のバランスをとる, 硬度, 厚さと脆さは、品質バイデザインの古典的な課題です. 原材料と圧縮設定が各品質特性をどのように促進するかを理解することにより、, 堅牢なセットアップが可能です 制御戦略. 重量に関して工程内チェックを使用する, 硬度, ドリフトを早期に検出するための厚さと, 完成したバッチに対して公式の磨耗性試験を実施して、機械的耐久性を検証します。. モダンな ロータリータブレットプレス (JinLu ZPシリーズのような) 提供機能 — サーボ駆動カム制御, 重量フィードバック, 二段階圧縮, 強制給餌器 - このバランス調整作業をはるかに簡単にします.

タブレットの生産を合理化する準備ができています? JinLu パッキングにお問い合わせください 当社の高性能を探求するために ロータリー打錠機, 自動重量制御と圧縮モニタリングを装備. タブレットの品質特性を最適化するために、製剤のサンプルテストを手配できます。.


タブレットの品質特性に関するよくある質問 (CQA)

錠剤の重量変動の許容範囲はどれくらいですか?

薬局方 (USPのような) 各タブレットの重量が平均に近いことが必要です. 一般的な仕様は、次のとおりです。 2 の 20 錠剤は平均値の ±5% を超える可能性があります (タブレット用 >80mg). 非常に小さなタブレットの場合 (<80mg), 制限は±10%です. しかし, API の用量と効力によっては、独自の仕様がさらに厳しくなる可能性があります. 常に USP または剤形を参照してください。.

錠剤の硬度はどのように測定されるのか?

錠剤の硬度 (破壊力) 硬さ試験機で測定されます (手動または電子). テスターは単一の錠剤をひび割れするまで圧縮します, ピークフォースを報告する (kgまたはニュートンで). 最新のデジタルテスターは直径と厚さを同時に記録することがよくあります. USPによると , 複数の錠剤の平均をとり、最小/最大範囲を設定します. 生産中, 通常、硬度は継続的に監視され、必要に応じてプレス設定によって調整されます。.

タブレットが硬すぎる場合, どうすればいいですか?

初め, 圧縮力を少しずつ下げます. バインダーを減らすことができるかどうかも確認してください (または崩壊剤を増やす). 硬度が非常に高いと、溶解が遅くなったり、錠剤が飲みにくくなったりすることがあります。. 調整後, 破砕性と崩壊性を常に再テストする.

高い破砕性を軽減するにはどうすればよいですか?

破砕性が高いということは、通常、錠剤の圧縮が不十分であるか、結合が不十分であることを意味します. 圧縮力を上げるか配合を工夫することで錠剤の硬度を上げます (もっとバインダー, 顆粒). 薄膜コーティングを追加すると、軽微な破砕性が解決されることがよくあります, しかし根は緻密化している. また、タブレットを完全に固めるために十分な滞留時間/事前圧縮時間を確保してください。.

錠剤の形状はこれらの品質特性に影響しますか?

はい. さまざまな形状 (丸い対長方形, 単凸と両凸) 圧縮力を異なる方法で分散する. 例えば, 非常に厚いタブレットや高さのあるタブレットは硬くなる傾向があります, 一方、薄いタブレットはそれほど力を必要としない可能性があります. 工具や金型の寸法を変更した場合, 塗りつぶしと力の設定を再調整する必要があります. 新しい錠剤の形状の場合は必ず厚さを測定してください, それが試験での硬度と脆さにどのような影響を与えるかを観察してください.

これらの属性をプロセス内でどのくらいの頻度でテストする必要があるか?

規制上のガイダンスとリスクによって異なります. 通常, タブレットの重量 (または内容) 少なくとも 1 時間ごとにサンプリングされる (またはそれ以上の頻度で) ランニング中に. 硬さや厚みも同様に抜き取り検査可能 (例えば. 3– シフトごとに 5 錠) 自動テスターがある場合は継続的にオンラインでも可能. 破砕性は通常、リリース時にフルバッチでチェックされます. 合格基準に基づいて重量と硬度の工程内管理を設定することをお勧めします。, そして最後に破砕のみを行います (破壊的だから).

タブレットの重量の一貫性を改善するにはどうすればよいですか?

ブレンドの流れが良好であることを確認する (そうでない場合は、スラッギングまたは粒状化を検討してください). フィードフレームの高さとパドルを調整する, または強制給餌器を使用する. パンチとダイの位置を確認してください. 変動が続く場合, サーボプレスはフィードバックループを介して重量をアクティブに制御できます. 要約すれば: 流れを改善する + フィーダーカムの微調整.

これらのテストをカバーする規格?

USP の章は次のとおりです。 (重量変動/内容均一性), (錠剤破壊力, つまり. 硬度), そして (錠剤の破砕性). これらは標準的なメソッドを提供します (タブレットの数など, 破砕性の回転数, 等). 当社の QC ラボではこれらのプロトコルに従っています. 例えば, USP friability test is described in JinLu’s resource.


参考文献:
1.I Q8 (R2) 医薬品開発 —— 欧州医薬品庁
2.品質リスク管理 —— Ⅰ Q9(R1)
3.医薬品品質システム —— 問10
4.プロセス解析技術としての錠剤圧縮力 (パット): 100% 錠剤の重量均一性の検査と管理 —— パブメッド
5.錠剤の崩壊性能: 圧縮圧力と保管条件が表面液体吸収と膨潤速度に及ぼす影響 ——パブメッド
6.投与単位の均一性 —— 米国薬局 <905>
この記事をシェアする:
の写真 ペティフー
ペティフー

ペティフー, 金魯包装の創設者, もたらす 20 製薬機械分野における長年の専門知識. 彼のリーダーシップの下で, Jinlu はデザインを統合する信頼できるサプライヤーに成長しました, 生産, と販売. ペティは、クライアントが医薬品包装の複雑さを乗り越えられるよう、業界の深い知識を共有することに情熱を持っています。, 機器だけでなく確実に受け取れるようにする, しかし、生産目標に合わせて調整された真のワンストップ サービス パートナーシップ.

目次

お問い合わせを送信してください

返信を残す

あなたのメールアドレスは公開されません. 必須フィールドにマークが付いています *

無料見積もりを取得する

*私たちはあなたの機密性を尊重し、すべてのデータは保護されます. あなたの個人データは、JL ソリューションのためにのみ使用および処理されます。.