タブレット製造において, 錠剤重量の変動が非常に小さいバッチが見られる場合があります。, しかし、実験室の結果は内容の均一性に問題があることを示しています. 個々のタブレットの API の量が依然として異なるにもかかわらず、タブレットの重量をどのようにして一定に見せることができるのでしょうか。?
低用量錠剤の場合、その答えは特に重要になります. 錠剤に数ミリグラムしか含まれていない場合、 API, たとえ小さな変化でも API配布 線量に比較的大きな差が生じる可能性がある, タブレットの総重量はほとんど変わりません. 言い換えると, タブレットの重量が一貫していても、API コンテンツの一貫性が自動的に意味されるわけではありません.
ここが違いです コンテンツの均一性 そして 重量の変化 問題. この記事では, 二人がどのように評価されているか見てみましょう, なぜ 低用量製剤 混合と分離の問題に対してより敏感です, そしてどのように餌を与えるか, 詰め物, 打錠機の設定は結果に影響を与える可能性があります. USPについても説明します <905> タブレットの重量は正常だがコンテンツの均一性が損なわれるという一般的な状況に対する要件と実際的なトラブルシューティング手順.
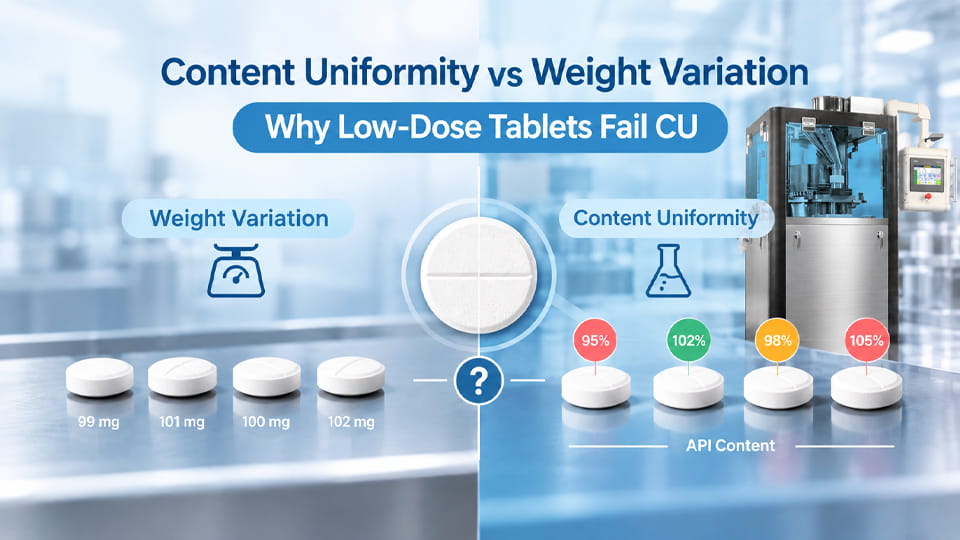
タブレットの重量の変化 そして コンテンツの均一性 錠剤製造における 2 つの品質テスト, しかし、彼らは異なるものを測定します:
簡単に言えば, 重量変動により質量の一貫性をチェック, その間 内容の均一性チェック薬剤投与量の一貫性. 高用量錠剤の場合 (API が大部分を占める), 2 つのテストは一致することがよくあります. しかし、のために 低用量 錠剤, 持つことができます 全く異なる API 量で同じ重量.
| テスト | 測定内容 | 使用するとき |
|---|---|---|
| 重量の変化 | 錠剤の総質量の均一性 | 高用量または大きな錠剤に使用されます (USP制限に従って) |
| コンテンツの均一性 | タブレットごとの API コンテンツの均一性 | 低用量または強力な薬剤に必要 (API <25 mgまたは <25% 錠剤の質量) |
表が示すように, 重要な違いは 何が測定されているのか. 薬局方 (米国薬局, Ph.Eur., 等) 通常、API が十分に高い場合にのみ重量変動テストが許可されます。 (≧25 mgおよび錠剤重量の≧25%); それ以外の場合は、コンテンツの均一性テストが必須です. 実際に, これは、多くの低用量または強力な製剤は CUT を受けなければならないことを意味します.
体重変動テスト (「重量の均一性」とも呼ばれます) 単にそれを検証するだけです タブレットごとの重量の違い 厳密な範囲内に収まる (例えば, タブレットの場合は±5% >324 mg). 錠剤のサンプルの重量を量る (いつもの 20), 平均を計算する, 以下を超えないことを確認します 2 タブレットが限界を超えている. もしそうなら, または、1 つのタブレットが制限の 2 倍を超えて逸脱している, バッチが失敗する.
重量の変動は工程内で簡単にチェックできます。 圧縮プロセスとフィーダーシステム. 仮定は次のとおりです: すべてのタブレットの重さがほぼ同じであれば, そしてブレンドは均一です, その場合、各タブレットには同じ API が含まれている必要があります. これは、API が大部分を占める高用量錠剤にも当てはまります。. でもそうなる 薬物含有量を直接測定しない. 言い換えると, WVT は線量の一貫性を間接的に代理するものです, ブレンドがよく混合されていることを前提としています.
対照的に, コンテンツ均一性テスト (米国薬局 905) 各タブレットにどれだけの API があるかを直接測定します. セット (通常 10) のタブレットは個別にテストされます (例えば. HPLCアッセイ), そして各結果はラベルの主張と比較されます. 米国薬局 <905> 各錠剤の含有量がラベルの 85 ~ 115% であり、バッチが統計的許容値を満たすことができます。 (の) それは平均と変動に依存します.
コンテンツの均一性は、 線量精度の真のテスト. 重みだけでは見逃してしまう不均一な API 分布を捕らえます。. 定義上, 低用量の薬物に対してより敏感です. 実際に, 低用量錠剤が重量変動を「合格」したが、アッセイに不合格となった場合, バッチはまだ準拠していません. USP および ICH のガイダンスでは、これらの場合には厳格な CUT が必要です.

形: 重量の変化により投与量単位の質量を評価します, 一方、含有量の均一性は個々のユニットの原薬含有量を直接評価します。. API が均一に分散されていない場合、同じタブレットの重みでも API コンテンツの違いが隠れてしまう可能性があります。. (例: 二 100 mg 錠剤の両方の重量 100 mgにはあるかもしれない 1 mg対 3 mg API。)
問題の中心は単純な数学と物理学です: 絶対的な API の差は小さいですが、投与量が微量の場合には大きなパーセンテージの差になります。. ブレンドのわずかな変化が投与量の大きな変化になる可能性があります.
例えば, 想像してみてください 100 mg錠は以下を含むように配合されています。 2 APIのmg (2% 総重量の). タブレットを 1 つ掴んでしまった場合 1.8 API の mg とその他 2.2 mg, まだ±2mg以内です 100 体重(mg) (±2%). 体重変動試験 (±5%許容) 問題ありません. しかし、用量的には, タブレットが 1 台あります 90% ラベルの (1.8 mg対 2.0 mg) そしてもう一つは 110% (2.2 mg). それは簡単に CUT の受け入れに失敗する可能性があります (特に単一の錠剤が 85 ~ 115% の範囲外にある場合).
| 錠剤 | 重さ (mg) | 実際のAPI (mg) | ラベルのパーセント |
|---|---|---|---|
| a | 100 | 1.8 | 90% |
| b | 100 | 2.2 | 110% |
この図では, どちらのタブレットも重量の変動をパスします (100 各mg), しかし、 API コンテンツの範囲は次のとおりです。 90% に 110% ターゲットの. タブレットのコンテンツが以下の場合 85% 以上 115%, バッチは失敗します CUT. この矛盾が発生する理由は、 API はタブレットのほんの一部です. API の分散方法における絶対的な小さな変動であっても (ブレンドの不均一性または偏析によるもの) 線量に大きな誤差が生じる可能性がある.
対照的に, API が 50 1錠あたりのmg (50% 体重の), ある 0.4 mgシフトはのみです <1% 重量の変化 – 重量テストと内容テストの両方で有意ではありません. しかし、 2 mg, それと同じ 0.2 mgシフトは 10% 用量の. これが理由です 一定の重量だけでは、低用量錠剤の用量の均一性を保証できない.

規制ガイドラインには、各テストがいつ許可されるかが詳しく記載されています. 下 米国薬局 <905> (投与単位の均一性), タブレットでは、より単純な重量変動テストを使用できます。 API 投与量が少なくとも両方の場合にのみ 25 mg以上 25% 錠剤の質量の (のために 素錠または薄くコーティングされた錠剤). どちらかの条件が満たされない場合 (例えば. ある 10 mg API の 200 mg錠のみです 5% API), コンテンツの均一性テストが必要です.
実際に, ほとんどの低用量錠剤は内容均一性レジームに該当します。. USP規則に基づく, あなたはサンプルを分析するでしょう 10 タブレットを作成し、許容値を計算します (の). 簡単に言うと, オフ = |M − X̄| + k・RSD, ここで、M はターゲットです (いつもの 100%) および X̄/RSD はアッセイの平均および相対標準偏差です。. USP カットオフは通常、各錠剤がラベルの 85 ~ 115% であり、AV ≤ であることに相当します。 15 (これにより、すべてのタブレットの RSD が 85 ~ 115% 以内であれば、RSD が 6% 以下になります。).
キーポイント: タブレットの API が以下の場合 25 mg/25% 閾値, あなた できない 体重の変化のみに頼る. たとえ厳密に定められていないとしても 25% 重量で, 極低用量の API または強力な活性物質 (ホルモンのような) 通常はCU検査が必要です. 多くの企業は、徐放性または狭い治療指数の薬剤にも CU を選択します。.
重量は問題ないように見えるが、内容物の均一性が損なわれる場合, 通常は以下に遡ります 混合とマテリアルハンドリングの問題. 一般的な原因には次のようなものがあります。:
要するに, 均一な組み合わせを乱すあらゆるステージ – ブレンド, 転送する, 給餌 - コンテンツの均一性のリスク. 低用量製剤は小さな誤差さえ許容しません. (例えば, FDA は、「均一性と均質性を確保するための適切な混合」がプロセス管理の一部でなければならないと強調しています。) これらの根本原因に対処するには、通常、配合設計とプロセスのステップを再検討する必要があります。.

打錠機自体の選択と設定が重要です, 特に低用量製品の場合. 主要なプレス関連の要因には次のものがあります。:
実際に, の1つ 最善の予防策 偏析リスクのある粉末に適した錠剤成形機と工具を選択しています. 例えば, 調整可能な力送り装置を備えたロータリー打錠機 そして 無段階 速度制御により、より多くの効果を得ることができます. 私たちの タブレットプレス機 まで出力可能 950,000 正確な充填を維持しながら錠剤/時間. 高速動作に対応しながらカスタマイズも可能 (カビ, フィーダ構成, 速度同期) 難しい配合の場合. CU の問題のトラブルシューティングを行う場合, 印刷機のセットアップの検査 – フィーダーの調整, パドルの状態, 清潔さは不可欠です.

バッチの重量分布は正常だが、CU アッセイ結果が不良の場合, 的を絞った調査により脆弱な部分を特定できる. トラブルシューティングの概要は次のとおりです:
わかりやすくするために、以下のような表を使用してください:
| インジケータ / 症状 | 考えられる原因 | チェック / アクション |
| 失敗あり, ウェストバージニア州パス | 不均一な混合物 (分離) | テストブレンドの均一性; 再混合または再処理ブレンド |
| ドリフトあり (始まりと終わり) | ホッパー/フィードフレーム内での API の沈降 | 実行中にタブレットをサンプルする; 混合/ホッパー補充頻度 |
| 時折の異常値タブレット | 塊またはホッパーの詰まり | 供給システムを検査する; ホッパーの壁をきれいにする; 再ふるいブレンド |
| タブレット間のばらつきが大きい | フィーダー/滞留時間の不一致 | ゆっくり押す; フィーダーパドル速度を調整する; 砲塔のバランスをチェックする |
| ブレンドは良好ですが、CU はまだオフです | パンチ/ダイにこだわるAPI, またはアッセイエラー | クリーンなツール; アッセイ精度を検証する; 吸着の問題を考慮する |
変数を体系的に分離することによって, 配合の問題かどうかは通常わかります (ブレンド) または機械/フィードの問題. 打錠機の運転を遅くするか、追加の混合ステップを追加するだけで解決できる場合もあります。.
CU 障害の防止は開発段階から始まります. 実証済みの戦略は次のとおりです:
全体的なモットーは、: 「正しくブレンドするか、バッチを間違えるか。」 開発中に混合とフィーダーの設定を最適化するために時間を投資すると、バッチが QC で失敗するのを防ぐことができます.
順調に進むには, これは、低用量錠剤製造の各段階の簡単なチェックリストです。:
このチェックリストに従うと、バッチの失敗に発展する前に問題を発見するのに役立ちます.
すべての打錠機が同じように構築されているわけではありません. 低用量製品の場合, これらの特徴を探してください:
を購入またはアップグレードする前に、 タブレットマシン, 行為 材料試験. ジンルパッキング, 例えば, お客様の実際の粉体での試運転も可能です. デモプレスで生産をシミュレーションし、フィーダー設定を最適化します。, パドル構成, 配合に応じたタレット速度. この実践的なアプローチにより、多くの場合、分離の問題が早期に特定され、解決されます。.
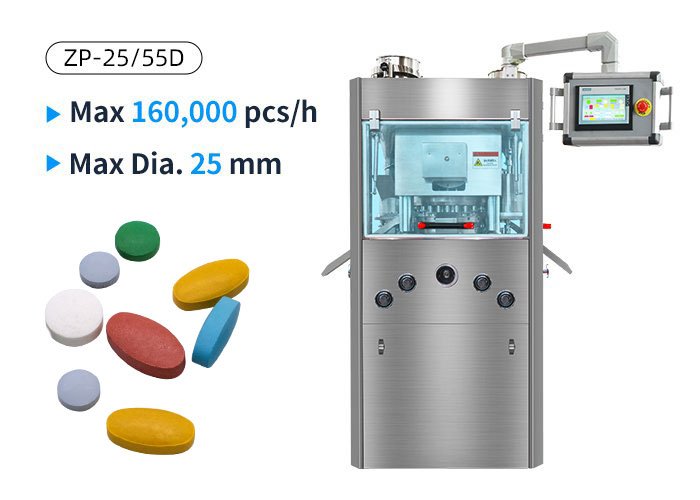
調達仕様書を書くとき, フレーズに言及する 「ロータリー打錠機」,「強制給餌装置」,」 そして 「自動打錠機」 これらの機能を備えたマシンを見つけるには. (例えば, 私たちのを参照してください タブレットプレス機 幅広い配合を正確かつ高スループットで処理できるように設計されています。)
低用量錠剤の製造において, 体重に関しては「十分に近い」が、用量に関しては十分ではない. バッチは、重量スペックでは完璧に見えても、内容によっては安全ではない場合があります. 重要なのは、重量のばらつきと含有量の均一性が重要であることを認識することです。 違う 品質チェック. 業界規制 (米国薬局, FDA) 明らかにする: 薬の量が少ないとき, 絶対です 薬そのものを検査する 各タブレットで.
QCにおける「驚き」を避けるために, 最初からアドレスの均一性: ブレンドを最適化する, 分離を最小限に抑える, そして適切な機器を使用してください. 輪転機に優れたフィーダーを装備する, プロセスを調整する, そして常にアッセイで確認してください. 根本原因を理解し、ベストプラクティスに従うことによって, メーカーは重量と含有量の両方のテストに合格する低用量錠剤を自信を持って製造できます. こうした課題に直面しているメーカーにとって, 当社の高性能打錠機と技術サポートがいつでもお手伝いいたします. ジンルパッキングにお問い合わせください 低用量錠剤製剤がすべての品質基準を満たしていることを保証するカスタム ソリューションの場合.
重量のばらつきにより、各錠剤の総重量がほぼ同じであることを確認します。, 均一に混合すると仮定すると. 内容均一性は各錠剤中の薬剤量を実際に測定します. したがって、重みが一致したとしても, ブレンドが完全に均一でない場合、API コンテンツが異なる可能性があります.
はい. 特に低用量の錠剤では, 2 つのタブレットの重さは同じでも、含まれる API の量が異なる場合があります。. 重量変動合格は錠剤の重量が一定であることを意味します, 薬の用量が一定ではない.
低用量または強力な薬剤の場合, 成分分布のわずかな違いが、大きなパーセントの用量誤差を引き起こす可能性があります. 含有量の均一性により線量の正確性が保証され、患者の安全が確保されます。, 重量チェックだけでは見逃される可能性のあるものはどれですか.
通常、1 錠あたりの API 投与量が以下の場合 25 mgまたはそれ未満を構成する 25% タブレットの重量. そういった場合には, USP では含有量均一性アッセイが必要です; 重量の変化は代用できません.
一般的な原因としては、混合が不十分であることが挙げられます。, ブレンドの分離 (ホッパー排出時または供給時), 粒子サイズや密度の違い, 一貫性のないダイ充填. 均一な API 分散を妨げるステップは、CU の低下につながる可能性があります.
分離により API を賦形剤から分離できる (例えば. 粗粒から微粒子が漂ってくる). 結果として, 一部のダイでは API が過剰または不足している可能性があります, 一部の錠剤には薬剤が多すぎるものと少なすぎるものがあります.
API が錠剤の大部分を占めている高用量錠剤のみ. 低用量製品の場合, 重量の変動は内容物の均一性の信頼できる予測因子ではありません. 完璧な重みを持っていてもコンテンツテストに失敗する可能性があります.
戦略には配合の最適化が含まれます (顆粒, 賦形剤の選択), 混合と材料の取り扱いを改善する (分離を最小限に抑える), プレス設定の微調整 (強制給餌装置, 速度が遅い). 工程内管理と入念なテストも問題を早期に発見するのに役立ちます.
はい, 速度が速すぎると粉末がダイに均一に充填されない可能性があります, 特に流動性の悪い混合物の場合. 速度が遅い (または適切に調整された供給システム) 充填の一貫性を改善する. 最新のプレスでは、速度と送りを個別に調整して均一性を最適化できます。.
自動またはハイエンドのプレスは、送りと重量の厳密な制御を維持することで役立ちます。, ただし、ブレンドが悪い場合は CU を保証できません. 良い設備 (強制送り付き輪転機のような) 必要ですが、適切な配合およびプロセス管理と組み合わせる必要があります.
参考文献:
1.リスクベースのブレンドと含有量の均一性評価: ケーススタディ —— 私たち. 食品医薬品局
2.§ 211.110 仕掛品や医薬品のサンプリングと検査. —— eCFR
3.経口固形製剤製造におけるブレンドの均一性と含有量の均一性: IQ コンソーシアムの業界ポジションペーパー —— パブメッド
4.錠剤製造におけるブレンド偏析と薬物含有量の均一性に対するその影響 - レビュー —— パブメッド
5.ローラー圧縮の最適化による低用量錠剤製剤の内容均一性の向上 —— パブメッド