
- Macchine
- Competenza
- Risorse
- Certificati
- Di
- Contatto
- Macchine
- Competenza
- Risorse
- Certificati
- Di
- Contatto
Nella produzione di compresse, potresti vedere un lotto con una variazione di peso della compressa molto ridotta, tuttavia i risultati di laboratorio mostrano un problema di uniformità del contenuto. Come può il peso della compressa sembrare costante mentre la quantità di API nelle singole compresse varia ancora??
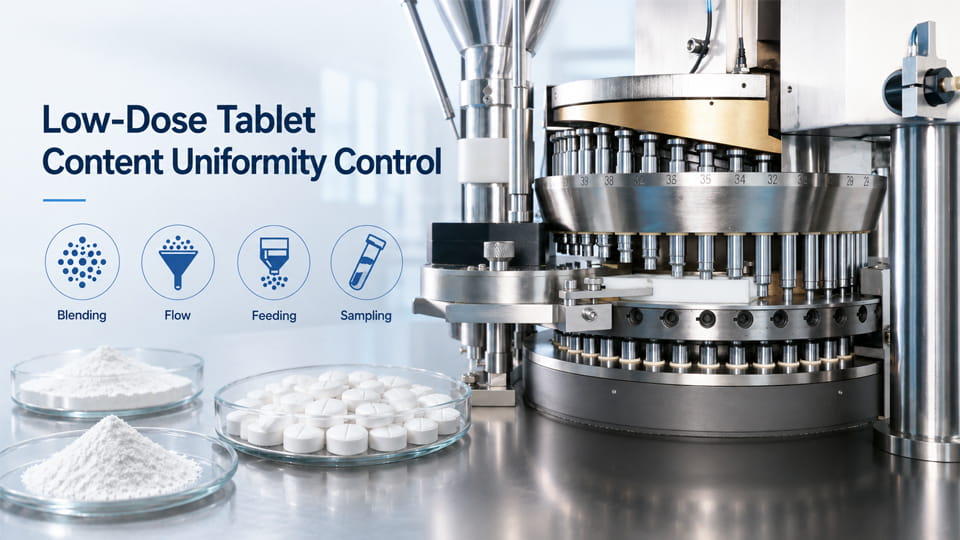
La risposta diventa particolarmente importante per le compresse a basso dosaggio. Quando una compressa contiene solo pochi milligrammi di API, anche un piccolo cambiamento Distribuzione dell'API può creare una differenza relativamente grande nella dose, mentre il peso totale della compressa rimane pressoché invariato. In altre parole, un peso del tablet coerente non significa automaticamente un contenuto API coerente.
Questo è dove la differenza tra uniformità dei contenuti E variazione di peso importa. In questo articolo, vedremo come vengono valutati i due, Perché formulazioni a basso dosaggio sono più sensibili ai problemi di blending e segregazione, e come alimentarsi, il ripieno, e le impostazioni della comprimitrice possono influenzare il risultato. Tratteremo anche l'USP <905> requisiti e passaggi pratici per la risoluzione dei problemi per la situazione comune di peso normale della compressa ma mancata uniformità del contenuto.
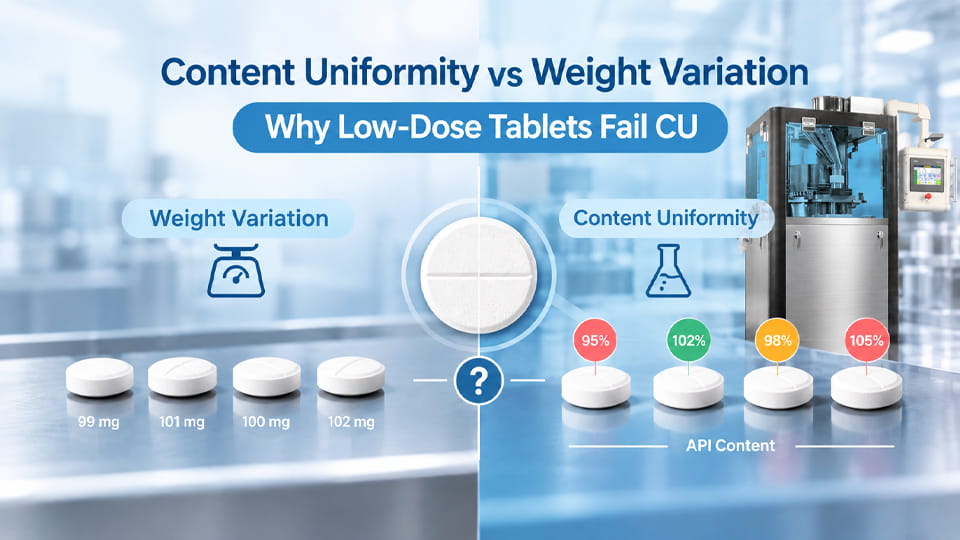
Variazione del peso della compressa E Uniformità dei contenuti sono due test di qualità nella produzione di tablet, ma misurano cose diverse:
In parole povere, la variazione del peso controlla la consistenza della massa, Mentre l'uniformità del contenuto controlla la coerenza della dose del farmaco. Per compresse ad alto dosaggio (dove l'API costituisce la maggior parte del peso), i due test spesso si allineano. Ma per a basso dosaggio compresse, puoi avere pesi identici con importi API molto diversi.
| Test | Cosa misura | Quando viene utilizzato |
|---|---|---|
| Variazione di peso | Uniformità della massa totale della compressa | Utilizzato per compresse ad alte dosi o di grandi dimensioni (secondo i limiti USP) |
| Uniformità dei contenuti | Uniformità del contenuto API per tablet | Necessario per farmaci a basso dosaggio o potenti (API <25 mg o <25% della massa della compressa) |
Come mostra la tabella, la differenza fondamentale è ciò che viene misurato. Farmacopee (USP, Ph.Eur., ecc.) generalmente consentono il test della variazione del peso solo quando l'API è sufficientemente elevata (≥25 mg e ≥25% del peso della compressa); altrimenti il test di uniformità del contenuto è obbligatorio. In pratica, ciò significa che molte formulazioni a basso dosaggio o potenti devono essere sottoposte a CUT.
Il test di variazione del peso (detta anche “Uniformità di Peso”) verifica semplicemente che il differenze di peso da compressa a compressa rientrano in un intervallo ristretto (Per esempio, ±5% per i tablet >324 mg). Pesare un campione di compresse (Generalmente 20), calcolare la media, e confermare che non più di 2 le compresse si discostano oltre il limite. Se lo fanno, oppure una compressa devia di oltre 2 volte il limite, il lotto fallisce.
La variazione di peso è un rapido controllo in corso sul processo di compressione e sistema di alimentazione. Il presupposto è: se ogni compressa pesa quasi lo stesso, e la miscela è uniforme, quindi ogni compressa dovrebbe contenere la stessa massa API. Ciò vale per le compresse ad alto dosaggio in cui l'API è una frazione importante. Ma è così non misurare direttamente il contenuto del farmaco. In altre parole, La WVT è un indicatore indiretto della consistenza della dose, facendo affidamento sul fatto che la miscela sia ben miscelata.
Al contrario, il test di uniformità dei contenuti (USP 905) misura direttamente la quantità di API presente in ciascun tablet. Un insieme (in genere 10) delle compresse vengono testate individualmente (per esempio. Saggio HPLC), e ogni risultato viene confrontato con l'affermazione dell'etichetta. USP <905> consente che il contenuto di ciascuna compressa costituisca l'85-115% dell'etichetta e che il lotto soddisfi un valore di accettazione statistica (DI) dipende dalla media e dalla variabilità.
L'uniformità del contenuto lo è il vero test dell’accuratezza della dose. Rileva qualsiasi distribuzione API non uniforme che il solo peso non riuscirebbe a rilevare. Per definizione, è più sensibile per i farmaci a basso dosaggio. In pratica, se una compressa a basso dosaggio “supera” la variazione di peso ma non supera il test, il lotto risulta ancora non conforme. Le linee guida USP e ICH richiedono un CUT rigoroso per questi casi.

Figura: La variazione di peso valuta la massa dell'unità di dosaggio, mentre l'uniformità del contenuto valuta direttamente il contenuto della sostanza farmaceutica delle singole unità. I pesi identici dei tablet possono comunque nascondere differenze nel contenuto dell'API quando l'API non è distribuita uniformemente.. (Esempio: due 100 compresse da mg entrambe del peso 100 mg potrebbe avere 1 mg contro 3 mgAPI.)
Il cuore del problema è semplice matematica e fisica: piccole differenze API assolute sono enormi differenze percentuali quando la dose è minima. Una piccola variazione nella miscela può diventare una grande variazione nella dose.
Per esempio, immagina un 100 compressa da mg formulata per contenere 2 mg di API (2% del peso totale). Se capita di afferrare un tablet 1.8 mg di API e un altro 2.2 mg, sono ancora entro ± 2 mg dal 100 peso mg (±2%). Il test di variazione del peso (±5% consentito) non vede alcun problema. Ma in termini di dosaggio, una compressa è a 90% di etichetta (1.8 mg contro 2.0 mg) e un altro a 110% (2.2 mg). Ciò potrebbe facilmente fallire l’accettazione del CUT (soprattutto se una singola compressa non rientra nell'85-115%).
| Tavoletta | Peso (mg) | API effettiva (mg) | Percentuale dell'etichetta |
|---|---|---|---|
| UN | 100 | 1.8 | 90% |
| B | 100 | 2.2 | 110% |
In questa illustrazione, entrambe le compresse superano le variazioni di peso (100 mg ciascuno), ma il Il contenuto dell'API varia da 90% A 110% di bersaglio. Se il contenuto di un tablet scende al di sotto 85% o superiore 115%, il batch fallisce CUT. Questa discrepanza si verifica perché il L'API è una piccola frazione del tablet. Anche piccole fluttuazioni assolute nel modo in cui l'API viene distribuita (a causa dell’eterogeneità o della segregazione della miscela) portare a grandi errori percentuali nella dose.
Al contrario, se l'API lo fosse 50 mg per compressa (50% di peso), UN 0.4 lo spostamento di mg è solo <1% variazione di peso – insignificante sia nei test di peso che di contenuto. Ma a 2 mg, quello stesso 0.2 lo spostamento mg diventa 10% di dose. Questo è il motivo il peso costante da solo non può garantire l’uniformità della dose nelle compresse a basso dosaggio.

Le linee guida normative specificano quando ogni test è consentito. Sotto USP <905> (Uniformità delle unità di dosaggio), un tablet può utilizzare il test più semplice di variazione del peso solo se il dosaggio API è almeno entrambi 25 mg e almeno 25% della massa della compressa (per compresse non rivestite o rivestite in modo sottile). Se una delle due condizioni non è soddisfatta (per esempio. UN 10 mg API in a 200 La compressa da mg è solo 5% API), è richiesto un test di uniformità del contenuto.
In pratica, la maggior parte delle compresse a basso dosaggio rientrano nel regime di uniformità del contenuto. Secondo le regole USP, ne analizzeresti un campione 10 compresse e calcolare il valore di accettazione (DI). Brevemente, SPENTO = |M − X̄| + k·RSD, dove M è il bersaglio (Generalmente 100%) e X̄/RSD sono la media e la deviazione standard relativa dei test. I valori limite USP sono in genere equivalenti a ciascuna compressa che rappresenta l'85-115% dell'etichetta e AV ≤ 15 (ciò garantisce un RSD ≤6% se tutte le compresse rientrano nell'intervallo 85-115%).
Punto chiave: Se l'API del tuo tablet è inferiore a 25 soglie mg/25%., Voi non può fare affidamento solo sulla variazione di peso. Anche se non sei rigorosamente sotto 25% in peso, API a dosaggio estremamente basso o attivi potenti (come gli ormoni) di solito richiedono test CU. Molte aziende scelgono la CU anche per i farmaci a rilascio prolungato o con indice terapeutico ristretto.
Quando l'uniformità del contenuto fallisce mentre il peso sembra a posto, di solito risale a problemi di miscelazione e movimentazione dei materiali. I colpevoli comuni includono:
Insomma, qualsiasi fase che sconvolga l’uniforme mix – miscelazione, trasferimento, alimentazione – rischia l’uniformità del contenuto. Le formulazioni a basso dosaggio non tollerano nemmeno piccoli errori. (Per esempio, la FDA sottolinea che "l'adeguatezza della miscelazione per garantire uniformità e omogeneità" deve far parte dei controlli di processo.) Affrontare queste cause profonde di solito significa rivedere la progettazione della formulazione e le fasi del processo.

La scelta e la configurazione della comprimitrice stessa sono fondamentali, soprattutto per i prodotti a basso dosaggio. I fattori chiave legati alla stampa includono:
In pratica, uno dei migliori misure preventive sta selezionando una macchina per la formatura di compresse e attrezzature adatte per polveri con rischio di segregazione. Per esempio, comprimitrici rotative con alimentatori forzati regolabili E continuo i controlli di velocità ti danno più leva. Nostro Macchina per la stampa di compresse può produrre fino a 950,000 compresse/ora mantenendo un riempimento preciso. Supporta il funzionamento ad alta velocità ma consente anche la personalizzazione (stampi, configurazione dell'alimentatore, sincronizzazione della velocità) per formulazioni difficili. Durante la risoluzione dei problemi relativi a CU, ispezionare l'impostazione della macchina da stampa – regolazione dell'alimentatore, condizione della pagaia, la pulizia della morte è essenziale.

Se il lotto mostra una distribuzione del peso normale ma risultati del test CU scadenti, un’indagine mirata può identificare l’anello debole. Ecco uno schema per la risoluzione dei problemi:
Utilizzare una tabella come quella seguente per maggiore chiarezza:
| Indicatore / Sintomo | Possibile causa | Controllo / Azione |
| CON fallire, Passaggio WV | Miscela disomogenea (segregazione) | Testare l'uniformità della miscela; rimescolare o rielaborare la miscela |
| CON deriva (inizio vs fine) | Sistemazione API nella tramoggia/telaio di alimentazione | Campionare le compresse lungo il percorso; frequenza di riempimento della miscela/tramoggia |
| Compresse anomale occasionali | Grumi o intasamenti della tramoggia | Ispezionare il sistema di alimentazione; pulire le pareti della tramoggia; miscela nuovamente setacciata |
| Elevata variabilità da compressa a compressa | Mancata corrispondenza del tempo di alimentazione/residenza | Pressione lenta; regolare la velocità della pala dell'alimentatore; controllare il bilanciamento della torretta |
| Buona miscelazione ma CU ancora disattivato | API che si attacca a punch/die, o errore del test | Utensili puliti; verificare l'accuratezza del test; considerare i problemi di assorbimento |
Isolando sistematicamente le variabili, di solito puoi scoprire se si tratta di un problema di formulazione (miscela) o un problema della macchina/alimentazione. A volte la soluzione è semplice come far funzionare la comprimitrice più lentamente o aggiungere un ulteriore passaggio di miscelazione.
La prevenzione degli errori CU inizia durante lo sviluppo. Ecco strategie comprovate:
Il motto generale è: "mescolalo bene o mescolalo male." Investire tempo per ottimizzare le impostazioni della miscela e dell'alimentatore durante lo sviluppo può evitare che un lotto fallisca nel controllo qualità.
Per rimanere in pista, ecco una rapida lista di controllo per ciascuna fase della produzione di compresse a basso dosaggio:
Seguire questo elenco di controllo aiuta a individuare i problemi prima che si trasformino in batch non riusciti.
Non tutte le comprimitrici sono costruite allo stesso modo. Per prodotti a basso dosaggio, cerca queste caratteristiche:
Prima di acquistare o aggiornare a macchina per compresse, condotta prove materiali. Imballaggio Jinlu, Per esempio, offre corse di prova con le polveri reali del cliente. Simuliamo la produzione su una macchina da stampa dimostrativa per ottimizzare le impostazioni dell'alimentatore, configurazione della pagaia, e la velocità della torretta per la tua formulazione. Questo approccio pratico spesso identifica e risolve tempestivamente i problemi di segregazione.
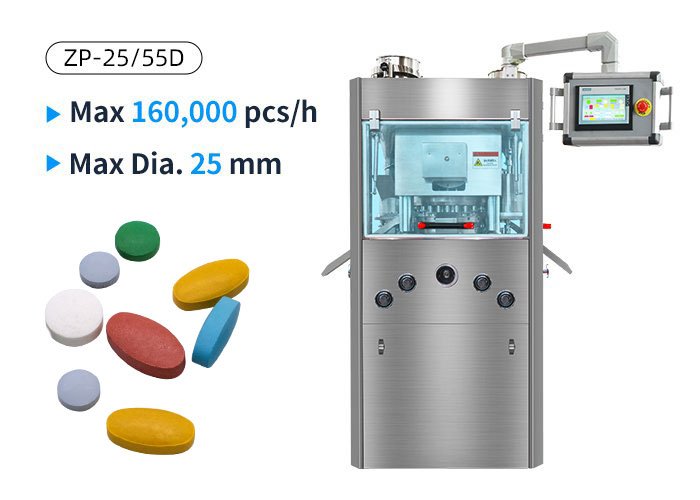
Quando si scrive una specifica di approvvigionamento, menzionare le frasi “Macchina comprimitrice rotativa,"" Alimentatore forzato," E “macchina comprimitrice automatica” per trovare macchine con queste capacità. (Ad esempio, vedi il nostro Macchina per la stampa di compresse progettato per gestire un'ampia gamma di formulazioni con precisione e produttività elevata.)
Nella produzione di compresse a basso dosaggio, “Abbastanza vicino” in termini di peso non è abbastanza buono in termini di dose. Un lotto può sembrare perfetto in base alle specifiche di peso ma non sicuro in base al contenuto. La chiave è riconoscere che la variazione del peso e l’uniformità del contenuto lo sono diverso controlli di qualità. Normative di settore (USP, FDA) chiarire: quando la quantità di farmaco è piccola, devi testare il farmaco stesso in ogni compressa.
Per evitare “sorprese” nel QC, affrontare l’uniformità fin dall’inizio: ottimizzare la miscelazione, ridurre al minimo la segregazione, e utilizzare l'attrezzatura giusta. Equipaggia la tua rotativa con un buon alimentatore, ottimizzare il processo, e confermare sempre con i test. Comprendendo le cause profonde e seguendo le migliori pratiche, i produttori possono produrre con sicurezza compresse a basso dosaggio che superano sia i test di peso che quelli di contenuto. Per i produttori che affrontano queste sfide, le nostre comprimitrici ad alte prestazioni e il supporto tecnico sono pronti ad aiutarti. Contatta Jinlu Imballaggio per soluzioni personalizzate che garantiscono che le formulazioni delle compresse a basso dosaggio soddisfino tutti gli standard di qualità.
La variazione del peso controlla che ogni compressa abbia quasi lo stesso peso totale, supponendo anche la miscelazione. L'uniformità del contenuto misura effettivamente la quantità di farmaco in ciascuna compressa. Quindi, anche se i pesi coincidono, Il contenuto dell'API può variare se la miscela non è perfettamente uniforme.
SÌ. Soprattutto in compresse a basso dosaggio, due compresse potrebbero pesare lo stesso ma contenere quantità API diverse. Il passaggio della variazione di peso significa che le masse delle compresse sono coerenti, non che la dose del farmaco sia coerente.
Per farmaci a basso dosaggio o potenti, una piccola differenza nella distribuzione degli ingredienti può causare errori di dosaggio di grandi percentuali. L'uniformità del contenuto garantisce l'accuratezza della dose per la sicurezza del paziente, quali controlli del peso da soli possono mancare.
Generalmente quando la dose API per compressa è inferiore 25 mg o costituisce meno di 25% del peso della compressa. In quei casi, L'USP richiede un test di uniformità del contenuto; la variazione di peso non è sostituibile.
Le cause più comuni includono una miscelazione inadeguata, segregazione della miscela (durante lo scarico o l'alimentazione della tramoggia), differenze nella dimensione o nella densità delle particelle, e riempimento incoerente dello stampo. Qualsiasi passaggio che disturbi la distribuzione uniforme dell'API può portare a una CU scarsa.
La segregazione può separare l'API dagli eccipienti (per esempio. le particelle fini si allontanano dai granuli grossolani). Di conseguenza, alcuni stampi potrebbero riempirsi troppo o troppo poco con l'API, facendo sì che alcune compresse contengano troppo farmaco e altre troppo poco.
Solo nelle compresse ad alto dosaggio in cui l'API costituisce la maggior parte della compressa. Per prodotti a basso dosaggio, la variazione del peso non è un predittore affidabile dell'uniformità del contenuto. È possibile avere pesi perfetti e tuttavia fallire i test sui contenuti.
Le strategie includono l'ottimizzazione della formulazione (granulazione, scelta dell'eccipiente), migliorare la miscelazione e la movimentazione dei materiali (ridurre al minimo la segregazione), e la regolazione fine delle impostazioni di stampa (alimentatore forzato, velocità più lente). Anche i controlli in-process e i test diligenti aiutano a individuare tempestivamente i problemi.
SÌ, correre troppo velocemente e la polvere potrebbe non riempire lo stampo in modo uniforme, soprattutto per miscele poco fluide. Velocità più lente (o un sistema di alimentazione ben coordinato) migliorare la consistenza del riempimento. Le moderne presse consentono di regolare la velocità e l'avanzamento in modo indipendente per ottimizzare l'uniformità.
Le presse automatiche o di fascia alta possono aiutare mantenendo uno stretto controllo dell'alimentazione e del peso, ma non possono garantire CU se la miscela è cattiva. Buona attrezzatura (come una rotativa con alimentazione forzata) è necessario ma deve essere abbinato a una buona formulazione e controlli di processo.
Riferimenti:
1.Miscela basata sul rischio e valutazione dell'uniformità dei contenuti: Un caso di studio —— NOI. Amministrazione degli alimenti e dei farmaci
2.§ 211.110 Campionamento e analisi dei materiali in lavorazione e dei prodotti farmaceutici. —— eCFR
3.Uniformità della miscela e uniformità del contenuto nella produzione di dosaggio solido orale: un documento di posizione del settore del consorzio IQ —— PubMed
4.Segregazione delle miscele nella produzione di compresse e suoi effetti sull'uniformità del contenuto dei farmaci: una revisione —— PubMed
5.Miglioramento dell'uniformità del contenuto di una formulazione di compresse a basso dosaggio attraverso l'ottimizzazione della compattazione a rulli —— PubMed